


 Вход
 Блог

Компютърно зрение в производството на дизел-генератори: открийте поста, който задържа продукцията

Накратко: компютърното зрение в производството на дизел-генератори се изплаща като брояч на вратите на изпитателния стенд, който показва кой пост задържа продукцията.
Системите за машинно зрение, които се продават на заводите за генератори, инспектират заварки, боя и табелки; AI камера (допълнителен модул) само отчита кога агрегат минава през врата, а точно това число е нужно за OEE.
Основни изводи
- Преди да купувате каквато и да е камера, бройте всяка смяна агрегатите, които влизат в изпитателния стенд с товарна банка и излизат от него, по клас kVA.
- Опашка в един клас означава, че неговата изпитателна клетка задържа продукцията; празни клетки означават, че трябва да търсите нагоре по потока: при свързването, крана и комплектите.
- Измерванията на натоварване, изолация и евентуалните договорни емисии остават в изпитателния стенд, а проверките на заварки и боя в контрола на качеството, извън Fabrico.
- AI камерата брои агрегати. Където AI камера покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Товарната банка записва всяка степен на натоварване, която прилага към агрегата. Тя не казва нищо за агрегатите, паркирани пред клетката ѝ, а точно при тези паркирани агрегати поръчката за генератори губи цяла седмица.
Веднъж на влизане, веднъж на излизане: броенето на вратите на изпитателния стенд по клас kVA
Първо установете кой пост задържа продукцията. В завод за генератори отговорът се вижда на вратите на изпитателния стенд, защото всеки агрегат, от отворен агрегат на рама от 20 kVA до агрегат в кожух от 2 MVA, работи на товарна банка преди експедиция. Записвайте по три числа за всяка смяна и клас kVA: влезли агрегати, излезли агрегати и агрегати, които стоят пред клетките в края на смяната.
| Броене на вратите за една седмица | Какво означава | Къде да погледнете след това |
|---|---|---|
| Влезли колкото излезли, площта празна, клетките без работа част от всяка смяна | Изпитателният стенд чака агрегати | Нагоре по потока: поста за свързване, крана, зоната за комплектоване |
| Влезлите надвишават излезлите в един клас kVA, клетката му е заета цялата смяна | Клетката на този клас държи опашката | Нейните планове за изпитване и резервациите на клетката |
| Влезлите надвишават излезлите във всички класове | Капацитетът за изпитване като цяло не стига | Продължителността на изпитванията по тип, календара на клетките |
| Агрегати стоят в края на смяната, докато клетка е била свободна | Клетката чака хора или документи: инженер по изпитванията, представителя на клиента, документите на агрегата | Предаванията в самия изпитателен стенд и календара на изпитванията с клиента |
| Излезлите надвишават влезлите няколко смени, после площта се изпразва | Опашка се изчерпва | Поста, който е спрял да я захранва |
Бройте агрегати, а не изпитателни цикли: агрегат, изпитан веднъж за завода и още веднъж в присъствието на клиента, минава през вратите по веднъж във всяка посока. Отбелязвайте всеки агрегат с неговия клас kVA от маршрутната карта, за да не попаднат никога агрегат от 1 500 kVA и агрегат от 100 kVA в едно и също число.
Примерни числа: две стандартни клетки приемат агрегати до 500 kVA и при 60-минутно стандартно изпитване в 450 планирани минути двете заедно поемат 14 агрегата на смяна. Една клетка за висока мощност поема големите агрегати. Ако линията за малки агрегати пуска 10 на смяна, стандартните клетки смогват с резерв. Ако постът за големи агрегати изпраща по два на смяна, а клетката за висока мощност не пусне нито един цяла седмица, до петък пред вратите стоят десет големи агрегата.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Защо клетката за изпитване с висока мощност държи опашката
Завод с широка гама произвежда два продукта под един покрив: малки агрегати на такт и големи агрегати на постове. Те делят изпитателния стенд, а клетката за висока мощност обикновено е единственият ресурс без двойник. Мощността на товарната банка, охлаждането и кабелната връзка, от които се нуждае агрегат от няколко мегавата, рядко се изграждат два пъти, а номиналният капацитет на клетката скрива дните, в които един проект я заема. Каквото и да я заема, то определя темпото за всеки голям агрегат след него.
Центровете за данни я запълват. Engine Technology Forum, браншова организация на производителите на двигатели, цитирана тук само за фактически данни, отбелязва, че малък център за данни може да изисква от пет до 20 мегавата мощност, а по-голям център за данни 100 или повече мегавата (EN). Един проект може да заема клетката за висока мощност на завода седмици наред, докато големите агрегати след него чакат пред вратите.
Тези агрегати идват със собствени правила. Генераторите за центрове за данни се специфицират според точните изисквания на оператора на центъра за данни по отношение на генериращата мощност, изискванията за емисии, капацитета за съхранение на гориво и други ключови параметри (EN), така че една поръчка може да има свой план за изпитване и изпитване в присъствието на клиента, тоест фабричен приемателен тест (FAT) по изискванията на купувача. Дайте на всеки тип изпитване собствена идеална продължителност, за да не изглежда денят с клиента като бавна клетка.
Агрегатите за Северна Америка добавят работа в същата клетка. Резюмето на UL за третото издание на ANSI/CAN/UL/ULC 2200 посочва, че то премахва досегашната граница от 600 V, така че да могат да се сертифицират генератори за средно напрежение, и изисква производителите да са готови да представят оценка на риска за безопасността (EN) за стационарния генератор. Направете сертифицирания по UL вариант отделен артикул, със собствено изграждане на таблото, собствени стъпки на изпитване и собствено темпо.
Тъй като продължителността на изпитванията варира от час до цял ден с клиента, резервирайте тази клетка по календар, както е описано в статията планиране с ограничен капацитет без APS. Загубен час в нея е загубен час за всеки голям агрегат в завода; загубен час на пост, който така или иначе я чака, е предимно свободно време. Смените през уикенда помагат само ако осигуряват персонал за тази клетка (вижте диагностиката на извънредния труд и смените през уикенда).
Измерванията на натоварване, изолация и евентуалните договорни емисии остават в изпитателния стенд и при инженера по изпитванията; Fabrico брои агрегати и време на престой.
Може ли да се вярва на броенето с камера на вратите: какво показват изследванията и къде се проваля
Martinez Rodriguez и колеги (Automation in Construction, 2021) показват, че съществуващите камери за видеонаблюдение могат да обработят цели дни: методът им анализира цели производствени дни, записани от камери за видеонаблюдение, като с висока точност дава продължителността на всяка задача, необходимите ѝ ресурси и ефективността на задачата за всеки панел (EN), на постове за производство на подови панели.
Panahi и колеги (Sensors, 2023) показват къде се проваля. Наблюдавайки постове за модулно строителство чрез видеонаблюдение, те свързват грешките си с фалшиво отрицателни резултати, причинени от закриване, каквото често създават стени, сглобяеми бани и други компоненти (EN), а методът им е класифицирал неправилно няколко кадъра с по-голям брой работници в изображението (EN). Тяхната линия е нямала буфери; площта пред клетките е такъв буфер.
Нито едно от двете изследвания не е броило агрегати през врата, така че нито едно не дава число, което завод за генератори би могъл да заеме, а Fabrico няма одобрена стойност за точност. На вратите същите грешки изглеждат като агрегат, скрит под товар на крана, два агрегата един до друг или група монтажници на изхода. Сверявайте броенето една седмица с протокола на изпитателния стенд и с ръчно преброяване, преди да оценявате каквото и да е в пари по него (вижте колко точно е броенето на бройки с камера).
Един примерен завод, начертан като поток
Четете броенето заедно с потока: два захранващи потока се срещат при свързването, два поста делят една кука и всичко минава през едни и същи врати на изпитателния стенд.
Заподозрян нагоре по потока: постът за свързване, неговата проверка на центроването и комплектите му
Когато стандартните клетки стоят без работа част от смяната, погледнете нагоре по потока, и първият пост е свързването. Двигателите и алтернаторите идват от своите производители и се срещат на основната рама. Еднолагеров алтернатор се закрепва с болтове към корпуса на маховика на двигателя чрез адаптер и гъвкави съединителни дискове; двулагеров алтернатор изисква съединител и проверка на центроването с индикаторен часовник.
Центроването е собствената контролна точка на поста. Когато индикаторният часовник покаже съединител извън допуска, агрегатът се центрова отново на поста преди освобождаване: преработка на поста за свързване, отчетена веднъж там и изключена от годните. Агрегат, който товарната банка по-късно върне заради високи вибрации, се отчита по същия начин, веднъж, на поста, който е причинил проблема.
Всеки типоразмер на алтернатора изисква и собствен комплект адаптери от зоната за комплектоване, а липсващ комплект спира поста. AI камера (допълнителен модул) над изхода на свързването брои излизащите агрегати. Ако стандартните клетки стоят без работа точно в часовете, когато това броене замира, свързването задържа гамата малки агрегати и загубите му си струва да се оценят в пари.
Заподозрян нагоре по потока: една кука на крана за два поста
Двигателят и алтернаторът се поставят на рамата с мостов кран. Указанията на британската агенция за здраве и безопасност при работа (Health and Safety Executive) отбелязват, че рутинните операции по повдигане, които са малко по-сложни, може да се наложи да се планират всеки път, когато се извършват (EN), а спускането на двигател върху опорите му, докато прикачвач го насочва, е точно такова повдигане в британски завод. Планираното повдигане е резервиран ресурс.
Когато линията за свързване дели куката с поста за големи агрегати, линията чака всеки път, когато в съседство се повдига двигател за 1 500 kVA. Изследователи от Chalmers, обединили данни за OEE от 23 компании, отчитат среден OEE от 65 % при 884 машини, като почти половината от записаните загуби не могат да се класифицират, а 90 % от класифицираното време на престой е свързано със спомагателните задачи на операторите (EN), а не с автоматичния процес. Екип, който чака куката, е точно това спомагателно време.
С броене на изхода на свързването чакането се вижда още в рамките на часа като празнина, а монтажникът го въвежда на таблета като чакане на крана. Кранът задържа продукцията само ако броенето на вратите го потвърждава: броенето при свързването спада, докато на поста за големи агрегати се извършват повдигания, а скоро след това стандартните клетки остават без работа. Тогава решението е в планирането на повдиганията, а не в по-бързи монтажници, един от случаите, описани в статията как да откриете и премахнете тесните места в производството.
Таблото за управление е последният захранващ поток, който трябва да проверите. Engine Technology Forum описва генераторен агрегат за център за данни като двигател с вътрешно горене, свързан с алтернатор, резервоар за гориво в основата и контролер, който включва и изключва агрегата и превключва захранването (EN) между центъра за данни, мрежата и генератора. В завода контролерът се монтира в табло с прекъсвач, релета и кабелен сноп към датчиците на двигателя, окабелено в отделна зона (вижте OEE при монтажа на кабелни снопове). AI камера (допълнителен модул) над стелажа с готови табла брои таблата, готови за монтаж. Самостоятелните комутационни устройства са разгледани в статията компютърно зрение за комутационна апаратура и електрообзавеждане.
Монтаж на кожуха и контейнерни агрегати: бавни участъци, но не и ограничението
В този примерен завод агрегатите в кожух получават шумоизолиращи панели, врати и пяна на отделен пост след изпитването; заводите, които изпитват в кожуха, преместват този монтаж преди вратите и го причисляват към заподозрените нагоре по потока. Панелите се изрязват, огъват и боядисват доста по-рано (вижте OEE за абкант преси). Тук монтажът на кожуха изглежда бавен, но е след вратите: ако изоставаше, агрегатите щяха да стоят пред неговия вход, а не пред клетките.
Агрегатите за центрове за данни се изграждат различно: Engine Technology Forum описва типичните генераторни модули за центрове за данни като транспортен контейнер, самостоятелна конструкция, в която се помещават двигателят, генераторът и горивото (EN). При тези агрегати горивото обикновено се съхранява в двустенен резервоар в основата със защита срещу разливи, вграден под двигателя (EN), така че заварената рама трябва да издържи проверка за херметичност на стенда преди свързването; това го записва стендът, а не броячът. Оборудването на контейнер заема един пост с дни, затова монтажниците отчитат етапите, когато ги приключат, а OEE се чете по пост и по ден.
При опаковането в каси AI камера (допълнителен модул) брои опакованите агрегати; недостиг спрямо изпитаните агрегати означава, че агрегат чака част или документ.
Една смяна на поста за свързване, сравнена с опашката
Примерни числа, не реален завод. Броенето на вратите за класа от 60 до 200 kVA показва, че стандартните клетки стоят без работа част от повечето смени, така че постът за свързване с екип от трима монтажници задържа тази гама. Смяната е от 06:00 до 14:00 ч.; без 30-минутната почивка са планирани 450 минути. Идеално темпо за тази гама: 34 минути от поставянето на рамата на стойката до изваждането на агрегата с крана. AI камерата (допълнителен модул) брои излизащите агрегати; монтажниците въвеждат причините за престой на таблет.
Наличност. Кранът е бил зает 42 минути с повдигане на двигател за 1 500 kVA на поста за големи агрегати, а комплектът адаптери за маховика за следващия типоразмер алтернатор е липсвал на поста още 34 минути. Постът е работил 374 от 450 минути: 83,1 %.
Производителност. При 34 минути на агрегат 374 минути позволяват 11 агрегата. AI камерата е преброила 10, излезли от поста: 90,9 %.
Качество. Един агрегат не е издържал собствената проверка на центроването на поста преди освобождаване: индикаторният часовник е показал съединител на двулагеров алтернатор извън допуска. Центрован отново на поста, той е преработка: 9 от 10 годни от първия път, 90,0 %.
OEE. 374/450 x 10/11 x 9/10 = 68,0 % (83,1 % x 90,9 % x 90,0 % при закръглени стойности). Проверка: 9 годни агрегата x 34 минути = 306 от 450 планирани минути, 68,0 %.
34-те бавни минути, един агрегат, са дошли най-вече след преминаването към двулагеровите алтернатори на една поръчка, необичайни за тази гама, които изискват измервания на центроването. Създайте за тях отделен артикул със собствено идеално време на цикъла, за да не бъде постът наречен бавен, защото е сглобил това, което поръчката е изисквала.
Колко струва загубеното време
Загубени: 144 от 450 минути, от които 76 в престой, 34 в бавна работа и 34 за повторно центрования агрегат. Смяната е имала място за 13 агрегата (13 x 34 = 442 минути) и е пуснала 10: престоят и бавната работа са стрували 3 агрегата; повторно центрованият агрегат все пак е излязъл от поста и е струвал само време на екипа.
- Марж, примерна входна стойност: маржинален доход от 1 800 EUR на агрегат в кожух от тази гама дава 3 x 1 800 EUR = 5 400 EUR на смяна, или 1 242 000 EUR за 230 единични смени годишно. Тази стойност е вярна само докато поръчки чакат линията (вижте бизнес казуса за освобождаване на капацитет); при свободен капацитет минутите струват заплати, а не продажби.
- Труд, цитирана ставка: трима монтажници в престой или бавна работа за 110 минути са 5,5 платени часа. При средната часова цена на труда в промишлеността на ЕС от 33,9 EUR за 2024 г., отчетена от Евростат (EN) това са 186,45 EUR на смяна. Повторно центрованият агрегат добавя 34 минути време на екипа, 1,7 часа или 57,63 EUR. Общо 244,08 EUR на смяна, 56 138,40 EUR за 230 смени.
Само 76-те минути престой са 2 агрегата, 3 600 EUR при примерния марж, и за нито едно от двете чакания екипът не е виновен: чакането на крана идва от планирането на повдиганията, а липсващият адаптер от комплектоването. Във Fabrico загубите се оценяват по собствената цена или марж на всеки артикул, въведени веднъж за тип агрегат.
Какво да броите първо, по клас kVA
Завод, който произвежда от 10 kVA до няколко мегавата, не се нуждае от едно и също броене навсякъде. Първото броене отива там, където според броенето на вратите се образува опашката на съответния клас. Тези диапазони са пример; преразпределете с балансиране на линията, след като броенията са налице.
| Клас kVA (примерни диапазони) | Къде обикновено се образува опашката | Какво да броите първо |
|---|---|---|
| 10 до 100 kVA | При свързването или комплектоването; клетките смогват | AI камера (допълнителен модул) на изхода на свързването и на стелажа с табла |
| 100 до 500 kVA | При крана или стандартните клетки | AI камера на вратите на изпитателния стенд, после на изхода на свързването |
| 500 kVA до 2 MVA | Пред клетката за висока мощност | AI камера на вратите; протоколът на стенда за изпитателните цикли |
| Няколко MW и контейнери | Клетката за висока мощност и календарът на изпитванията с клиента | Отчитане на етапите от операторите и протоколът на стенда |
Цеховете, в които се съчетават линии на такт и постове, са разгледани в статията OEE при ръчни и хибридни монтажни линии. Картата на постовете по-долу подрежда всичките петнадесет поста според това кой води броенето.
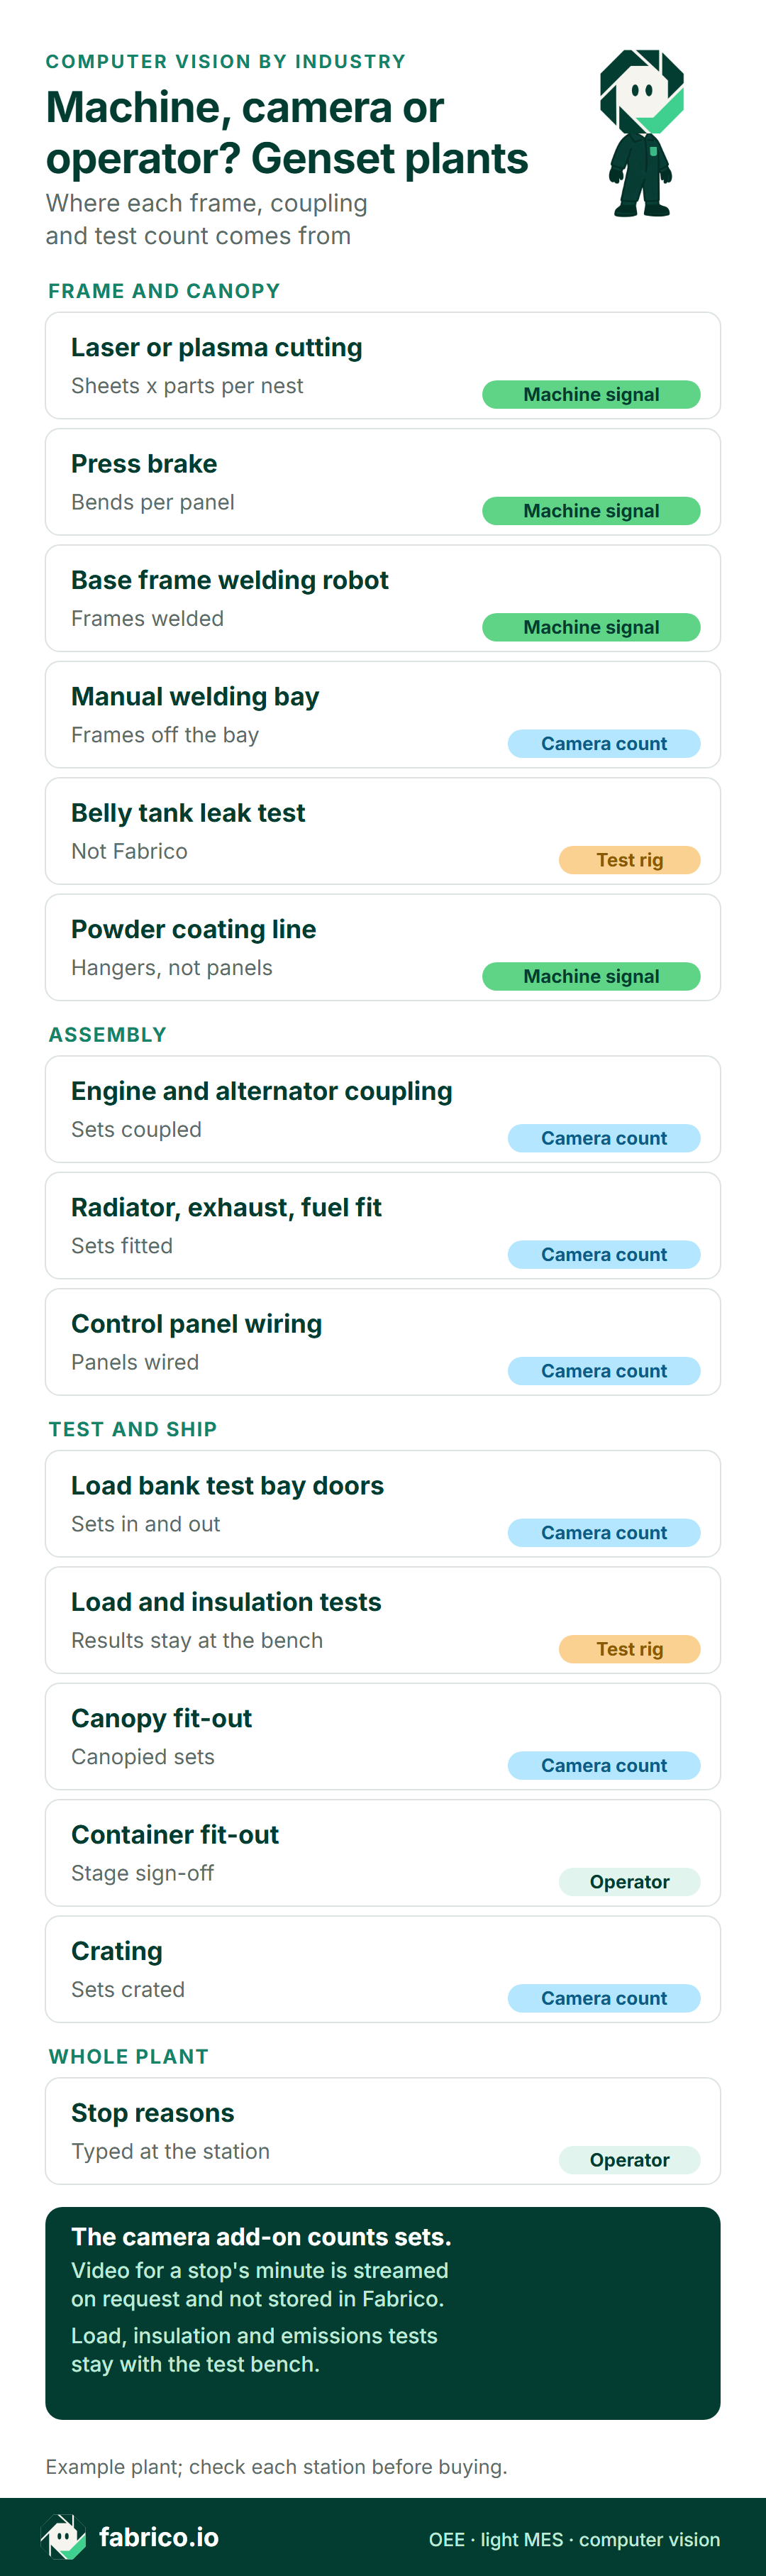
Текстова версия на тази инфографика
- Рама и кожух: Лазерно или плазмено рязане: сигнал от машината, листове x детайли на разкрой
- Рама и кожух: Абкант преса: сигнал от машината, огъвания на панел
- Рама и кожух: Заваръчен робот за основни рами: сигнал от машината, заварени рами
- Рама и кожух: Пост за ръчно заваряване: броене с камера, рами, излезли от поста
- Рама и кожух: Проверка за херметичност на резервоара в рамата: изпитателен стенд, не е във Fabrico
- Рама и кожух: Линия за прахово боядисване: сигнал от машината, окачвалки, не панели
- Монтаж: Свързване на двигател и алтернатор: броене с камера, свързани агрегати
- Монтаж: Радиатор, изпускателна система, горивна система: броене с камера, монтирани агрегати
- Монтаж: Окабеляване на таблото за управление: броене с камера, окабелени табла
- Изпитване и експедиция: Врати на изпитателния стенд с товарна банка: броене с камера, влезли и излезли агрегати
- Изпитване и експедиция: Изпитвания на натоварване и изолация: изпитателен стенд, резултатите остават в стенда
- Изпитване и експедиция: Монтаж на кожух: броене с камера, агрегати в кожух
- Изпитване и експедиция: Оборудване на контейнер: оператор, отчитане на етапи
- Изпитване и експедиция: Опаковане в каси: броене с камера, опаковани агрегати
- Целият завод: Причини за престой: оператор, въведени на поста
- Долен ред: AI камерата (допълнителен модул) брои агрегати; видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
- Долен ред: изпитванията на натоварване, изолация и емисии остават в изпитателния стенд
Тази седмица: сравнете маршрутните карти на свързването от миналата седмица с протокола на товарната банка, смяна по смяна; попитайте екипа колко често постът за големи агрегати е държал куката; договорете с представителите на работниците кои врати може да вижда камера.
Заявете демо, за да видите вратите на изпитателния стенд и поста за свързване в един изглед на смяната.
Fabrico на вратите на изпитателния стенд и на поста за свързване
За производител на генератори Fabrico е OEE в облака с лек MES върху него:
- Врати на изпитателния стенд, свързване, монтаж, стелаж за табла, довършване, опаковане в каси: AI камерата (допълнителен модул) брои агрегатите и таблата, докато минават. Ако постът за свързване е спрял в 09:20 ч., ръководителят на екипа щраква върху този престой във времевата линия на смяната и отваря видеото за минутата на този престой; то се предава поточно при поискване и не се съхранява във Fabrico.
- Машини за рязане, абкант преси, заваръчни роботи: броенията се четат от управлението на машината или от сензор.
- Артикули: класът kVA, типът изпълнение и планът за изпитване имат собствено темпо, така че отворен агрегат на рама от 60 kVA и агрегат в кожух от 200 kVA с двулагеров алтернатор се оценяват поотделно.
Монтажниците, електромонтажниците и инженерите по изпитванията въвеждат причината за престой на телефон или таблет. OEE и загубите в пари се показват по пост и смяна в уеб, iOS и Android; REST API, уебхукове и файлове Excel или CSV извеждат данните навън. За по-широкия избор вижте как да оцените софтуер за OEE; за превръщането на броенията в картина на ограничението вижте OEE в реално време за анализ на тесните места.
Пътна карта: AI камера (допълнителен модул), която сама би забелязала неработещ пост за свързване и би предложила вероятна причина, която монтажникът да потвърди или промени.
Извън Fabrico: контролът на заварки и боя, проверките на резервоарите за херметичност, резултатите от товарната банка, изолацията и емисиите и сертификационното досие.
Четири проверки, които да зададете на всеки доставчик, като сверите отговорите с една седмица маршрутни карти и с протокола на товарната банка:
| Проверка | Добър отговор |
|---|---|
| Могат ли вратите на изпитателния стенд да се броят на влизане и излизане, по клас kVA? | Да, с класа, зададен в артикула, така че опашката за всеки клас е число. |
| Как се брои агрегат, центрован повторно на поста? | Веднъж, като преработка на поста за свързване; годните агрегати не се засягат. |
| Може ли чакането на крана да се различи от липсващ комплект? | Да: монтажникът избира причината и всяка има собствен код. |
| Кой може да отваря видеото от поста и откъде? | Кратък списък от поименно определени роли, само с щракване върху престой във времевата линия на смяната, договорено писмено с представителите на работниците. |
Камера на вратите вижда екипите, които минават под нея. За ЕС насоките на Европейския комитет по защита на данните относно видеоустройствата посочват, че трудовите споразумения и другите колективни споразумения могат да определят специфични правила за данните на служителите (EN) и добавят, че в повечето случаи съгласието е неподходящо основание за работодателя. Кажете на екипите и на представителите на работниците какво се брои, преди да се монтира първата стойка; отчитайте по пост и смяна, никога по човек. Практически стъпки: камери на производствената линия без наблюдение на хората. Самите AI камери (допълнителен модул) са описани на страницата компютърно зрение за OEE от Fabrico.
Често задавани въпроси за тясното място при генераторите
Къде трябва завод за генератори да постави първата си камера?
Над вратите на изпитателния стенд с товарна банка, където тя брои влизащите и излизащите агрегати по клас kVA. Броенето показва дали следващата камера трябва да е на изхода на свързването.
Товарната банка или камера трябва да брои изпитаните агрегати?
Товарната банка, навсякъде, където контролерът ѝ може да се чете: тя знае кой агрегат е работил и колко дълго. AI камера (допълнителен модул) си заслужава мястото пред стенда, където брои влизащите и излизащите агрегати, така че опашката, която стендът никога не вижда, да стане число.
Как се брои агрегат, който не издържи проверката на центроването или изпитването с товар?
Веднъж. Той се връща на поста, който е причинил дефекта, например на свързването за повторно центроване, и се отчита там като преработка, така че нито един пост не го получава в отчета си два пъти.
Има ли смисъл от AI камера (допълнителен модул) за контейнерни агрегати от няколко мегавата?
Рядко за самото изграждане, което отнема дни на един пост и се проследява по-добре чрез отчитане на етапите от монтажниците. Тя все пак помага на вратите на изпитателния стенд, където голям агрегат, който заема клетка за дълго изпитване, кара опашката зад него да расте.
Ще снима ли камера на вратите на изпитателния стенд екипите?
Всеки, който минава през зрителното ѝ поле, да. Насочете я към линията на пода при вратите, а не към клетките, отчитайте по пост и смяна и съгласувайте кадъра предварително с екипите и с представителите на работниците.
Искате ли да видите опашката пред изпитателния стенд и поста за свързване, преброени в една времева линия на смяната? Заявете демо.
Свързани статии






Последно от блога



Реални плочки на Fabrico, примерни данни.