


 Anmeldung
 Blog

Computer Vision im Aufbau- und Anhängerbau: die Station finden, die die Linie bremst

Kurz gesagt: Computer Vision im Aufbau- und Anhängerbau findet die Station, die eine Anhängerlinie bremst: Sie zählt die Einheiten, die in jede Station hinein- und aus ihr herausgehen, und stellt sie dem Takt gegenüber.
- Der Engpass zeigt sich als Warteschlange: Vor ihm stauen sich die Einheiten, die Stationen danach warten auf Arbeit.
- Die üblichen Verdächtigen sind ein verspäteter Achssatz oder ein fehlendes Fahrgestell, Anhänger mit Sonderausstattung in der Elektrikstation und die Komplettierung bei stark ausgestatteten Einheiten.
- Fabrico prüft nichts. Schweiß-, Lack-, Brems-, Licht-, Spur- und Isolationsprüfungen behalten ihre eigenen Prüfstände und Aufzeichnungen.
- Das Kamera-Add-on von Fabrico zählt Einheiten, die eine Vorrichtung oder Station verlassen; wo es eine Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitachse öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Computer Vision im Aufbau- und Anhängerbau findet die langsame Station: Eine Kamera zählt die Einheiten, die jede Station verlassen, und die Lücken gegenüber dem Takt benennen den Engpass.
Prüfkameras beurteilen Schweißnähte, Lack und Leuchten; eine Zählkamera erfasst nur die Einheiten, die eine Station verlassen, und für die Suche unten braucht es nicht mehr.
Schneid- und Schweißzellen allgemein behandelt ein eigener Leitfaden zu Computer Vision in der Metallbearbeitung, Automobilzulieferer finden ihren unter Computer Vision für Automobilteile. Hier geht es um eine Frage für Aufbauhersteller und Anhängerwerke: Welche Station bestimmt den Tagesausstoß?
Computer Vision in Aufbau- und Anhängerwerken: Welche Station bremst die Linie?
Eine Anhängerlinie baut wenige Einheiten pro Schicht. Die NTEA, der US-Verband der Nutzfahrzeugbranche, hält fest, dass Nutzfahrzeuge vor allem einzeln und auftragsbezogen konstruiert und gebaut werden, in einem mehrstufigen Prozess über Fahrgestellhersteller, Aufbau- und Anhängerhersteller und Händler. Der Arbeitsinhalt ändert sich von Einheit zu Einheit und mit ihm die Station, der die Zeit ausgeht.
Nichtwissen ist teuer. Eine Fallstudie der Iowa State University zur Endmontage von Seitenkipper-Sattelaufliegern, aufgebaut in zwei stationären Montageplätzen, ermittelte einen geforderten Takt von 761,2 Minuten pro Auflieger und einen gemessenen von 891 Minuten, also 129,8 Minuten Rückstand. Überzieht eine Station um zwei Stunden, verliert jede Station dahinter diese zwei Stunden, und der Schichtbericht sagt selten, wo sie geblieben sind.
Die Werksteams haben meist einen Verdacht: der Achslieferant, die Elektriker, die Komplettierung. Die Zählung zeigt, wer an den meisten Tagen recht hat; warum die Verbesserung jeder anderen Station den Ausstoß nicht erhöht, erklären Engpass oder Restriktion und die Engpasstheorie (Theory of Constraints).
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine Add-on-Kamera den Ausstoß zählt, wo eine Maschine kein Signal liefert. Demo buchen.
Läuft über YouTube. Google kann Cookies setzen, wenn Sie auf Play drücken. Datenschutzerklärung.
Der Warteschlangentest: einmal an jeder Stationsgrenze zählen
Ein Engpass hat eine einfache Signatur. Einheiten kommen schneller an, als er sie freigibt, also bildet sich vor ihm eine Warteschlange, und die Stationen danach warten auf Arbeit. Zählungen an den Stationsgrenzen zeigen beide Hälften.
Wo Stationen direkt aneinandergrenzen, ist der Ausgang der einen der Eingang der nächsten, eine Zählung an jeder Grenze erledigt also beides. Wo ein Puffer liegt, zählen Sie hinein und hinaus: lackierte Rahmen im Hof, Fahrgestelle mit Fahrerhaus, die auf den Aufbau warten, Kühlkoffer, die auf ihrer Vorrichtung aushärten. Die Differenz ist die Warteschlange.
| Was die Zählungen zeigen | Was es bedeutet | Buchen als |
|---|---|---|
| Lackierte Rahmen stauen sich, und die Achsstation gibt spät ab | Die Achsstation oder ihre Achssätze bremsen die Linie | Achssatz verspätet oder langsame Achsstation |
| Die Achsstation liegt im Takt; die Elektrikstation gibt einige Einheiten spät ab | Sonderausstattung in der Elektrik | Eine Ausstattungsgruppe mit eigener Idealzeit |
| Eine Station steht leer, während die davor voll ist | Von der vorgelagerten Station ausgehungert, nicht langsam | Warten auf eine Einheit |
| Alle Stationen warten, dann takten alle gemeinsam weiter | Eine Taktlinie, die von einer Station aufgehalten wird | Die Station, die den Takt aufgehalten hat, vom Linienverantwortlichen gebucht |
Werten Sie den Test über eine Woche aus. Eine Warteschlange, die jeden Morgen da ist, ist der Engpass; eine, die sich innerhalb der Schicht leert, ist Schwankung. Warteschlangen wachsen schneller, als die Intuition sagt, wenn eine Station sich der Volllast nähert, wie die Kingman-Formel für Warteschlangen zeigt. Eine Station bei 90 % des Takts kann die Linie also an einem Tag mit drei Sonderausstattungen hintereinander trotzdem bremsen.
Taktlinie oder Montageplätze: wo jeweils gezählt wird
Taktlinien
Auf einer Taktlinie rückt jede Einheit im selben Moment eine Station weiter, sobald alle Stationen fertig sind. Alle Stationsausgänge zeigen dieselbe Zeit, die nützliche Zahl ist also der Abstand zwischen zwei Takten gegenüber dem Solltakt. Der Linienverantwortliche bucht die Station, die einen verspäteten Takt aufgehalten hat, als Stillstandsgrund, und eine Woche an Gründen ergibt die Rangfolge. Ein Kamera-Add-on an der letzten Station zählt die Takte.
Stationäre Montageplätze
Viele Werke bauen auf stationären Montageplätzen, auf denen eine Einheit stundenlang steht. Die Linie in Iowa hatte zwei solche Plätze; in den Worten der Studie: „Die Montagelinie kann nur zwei Arbeitsplätze aufnehmen“. Zählungen hinein und hinaus ergeben die Zeit am Platz gegenüber dem Takt, und die Lücke zwischen dem Abgang einer Einheit und der Ankunft der nächsten ist ein eigener Verlust. Dort hieß es, nachdem ein Auflieger herausgezogen war: „Es dauert meist etwa 45 Minuten, bis ein Mitarbeiter all diese Teile herangeholt hat“, und die Produktion stand, während die anderen drei warteten. Ein Kamera-Add-on an der Platzeinfahrt sieht diese Lücke; den Grund, Warten auf den Teilesatz, liefert die Mannschaft, und der Leitfaden zur Rüstzeit zeigt, wie man sie verkürzt.
Aufbauhersteller beginnen mit einem Fahrgestell mit Fahrerhaus von einem Lkw-Hersteller, Hilfsrahmen und Aufbau kommen an einer Aufbaustation dazu. In den USA ist das in den Regeln für mehrstufig gebaute Fahrzeuge festgeschrieben: Nach 49 CFR Part 568 darf das Dokument des Fahrgestellherstellers zum unvollständigen Fahrzeug „Hinweise zu Konstruktion und Technik für Aufbauhersteller oder andere“ enthalten, und der Hersteller der letzten Stufe muss das Fahrzeug so fertigstellen, dass es den geltenden Sicherheitsnormen entspricht.
Verdächtiger eins: der verspätete Achssatz oder das fehlende Fahrgestell
Achsen, Luftfederung, Bremszylinder und das Bremssteuermodul werden in der Achsstation montiert, in manchen Werken noch am kopfüber liegenden Rahmen, bevor eine Wendestation ihn umdreht. Die Achssätze werden meist zugekauft, nach einem Lieferplan, den die Mannschaft nicht steuert.
Der Warteschlangentest trennt einen verspäteten Achssatz von einer langsamen Achsstation. Kommt der Satz zu spät, stauen sich lackierte Rahmen vor der Station, die Mannschaft steht bereit, und der Bodenstation geht die Arbeit aus: Buchen Sie das als „Achssatz verspätet“, einen Verfügbarkeitsverlust. War der Satz da und gibt die Station trotzdem spät ab, liegt der Verlust in der Station: Warten auf den Kran, ein Wendevorgang, der zwei Personen braucht.
Beim Aufbauhersteller läuft derselbe Test mit Fahrgestellen. Eine Aufbaustation mit Mannschaft und ohne Fahrgestell ist ein Verlust, aber keine langsame Arbeit: Buchen Sie sie als „Fahrgestell nicht geliefert“, damit ein Monat verspäteter Fahrgestelle nie der Mannschaft angelastet wird. Die Planer können dann echte Ankunftstermine in die Planung mit begrenzter Kapazität übernehmen.
Verdächtiger zwei: Ausstattungsvarianten in der Elektrikstation
Die Elektrikstation montiert Kabelbaum, Leuchten und die Verkabelung der Bremsanlage, und ihr Arbeitsinhalt schwankt stärker als in jeder anderen Station. Ein Stadtauflieger mit Standardleuchten und eine Fernverkehrseinheit mit zusätzlichen Begrenzungsleuchten, einer zweiten Steckdose hinten und Arbeitsscheinwerfern sind nicht dieselbe Arbeit. Auch die Konturmarkierung ist keine Option: In den USA verlangt 49 CFR 393.11 für Anhänger ab 80 Zoll Breite mit einem zulässigen Gesamtgewicht über 10.000 Pfund, gebaut seit Dezember 1993, retroreflektierende Folie, Rückstrahler oder eine Kombination aus beidem.
Die Linie in Iowa bot „über 45 verschiedene Modelle und 500 verschiedene Optionen“, und die Studie fand nur 38 % der Arbeit in der Endmontage wertschöpfend. Eine einzige Idealzeit pro Station liegt dann doppelt falsch: Sie nennt die Station bei jeder stark ausgestatteten Einheit langsam und bei jeder einfachen schnell. Fassen Sie die Optionen zu wenigen Idealzeiten pro Station zusammen, wie bei der OEE pro Artikel, und die Zählungen bekommen Aussagekraft; die Kabelbaummontage im Detail behandelt OEE in der Kabelbaumfertigung.
Späte Abgänge nur bei Einheiten mit Sonderausstattung deuten auf die Idealzeiten oder den Teilesatz; späte Abgänge bei jeder Einheit deuten auf die Besetzung oder die Arbeitsteilung mit der Komplettierung. Beides zeigt sich als Taktzeitdefizit, und nur die Zählungen unterscheiden sie.
Verdächtiger drei: die Komplettierung, die letzte Station vor der Prüfung
Die Komplettierung bringt Planen oder Türen, Kotflügel, Werkzeugkästen, eine Ladebordwand, bei Kühlaufliegern das Kühlaggregat und den Unterfahrschutz an: In den USA verlangt FMVSS No. 224 einen hinteren Unterfahrschutz an Anhängern und Sattelaufliegern mit einem zulässigen Gesamtgewicht ab 4.536 kg. Jede Verzögerung davor landet hier, deshalb wirkt die Komplettierung öfter schuldig, als sie ist. Nutzen Sie den Warteschlangentest: Warten Einheiten vor der Komplettierung, ist sie der Engpass; wartet die Komplettierung auf Einheiten, liegt die Ursache weiter vorn.
Kühlkoffer werden auf einer Vorrichtung aus Sandwichpaneelen verklebt, die belegt bleibt, solange der Kleber aushärtet; eine Zählung der Koffer, die die Vorrichtung verlassen, zeigt also, ob die Komplettierung auf einen gewartet hat. Nach den US-Regeln zum ATP-Übereinkommen definiert 7 CFR Part 3300 einen isolierten Aufbau als „das sechsseitige tragende Bauteil der Ausrüstung, bestehend aus isolierten Türen, Seitenwänden, Dach, Boden und Stirnwand“. Für eine ATP-Bescheinigung wird die Isolierung durch eine Prüfung des K-Koeffizienten in einer zugelassenen Prüfstelle nachgewiesen, und ein geprüfter Referenzaufbau kann als Grundlage für die Zulassung serienmäßig gefertigter Aufbauten dienen. Diese Prüfung ist nicht Aufgabe von Fabrico.
Die Auslieferungsprüfung schließt die Linie ab: Bremsprüfung, Lichtprüfung, Spurprotokoll, FIN und Zertifizierungsschild, geführt in eigenen Systemen (die Abgrenzung erklärt Inspektion oder Prüfung). Eine Einheit, die durchfällt, geht zurück an eine Station, und diese Nacharbeit ist der Qualitätsverlust; sie ist kein Gutteil im ersten Durchlauf und zählt einmal, wenn sie die Linie zum zweiten Mal verlässt. Das Kamera-Add-on am Ausgang der Komplettierung zählt fertige Einheiten, die Ausstoßzahl der Linie.
Vor der Suche ausgeschlossen: Maschinen, die bereits melden
Manche Stationen lassen sich ohne Kamera ausschließen. Laser- und Plasmaschneider, Abkantpressen und Rollformanlagen protokollieren Programme und Hübe. Die Längsträger von Aufliegern werden oft aus Gurt und Steg auf einer automatischen Trägerschweißanlage geschweißt, die Querträger in Roboterschweißzellen; ihre Steuerungen kennen Laufzustand und Zykluszahlen. Binden Sie dieses Signal an und buchen Sie Programmwechsel, Drahtwechsel und Kranwartezeiten nach Grund, wie in OEE für Roboterschweißzellen beschrieben.
Strahlanlage, kathodische Tauchlackierung (KTL), Lackierkabine oder Pulverlinie laufen mit eigenen Steuerungen, und ihre SPS hält die Zyklusdaten bereits vor. In den USA verlangt 29 CFR 1910.107, dass elektrische Betriebsmittel im Spritzbereich explosionsgeschützt und für explosionsgefährdete Bereiche der Class I, Division 1 zugelassen sind. Eine Zählung gehört deshalb an den Kabinenausgang, abgestimmt mit der Fachkraft für Arbeitssicherheit des Standorts.
Die manuelle Rahmenschweißvorrichtung ist in dieser Gruppe die Ausnahme. Schweißer setzen Querträger, Königszapfenplatte und Stützwindenhalter von Hand, und der Kran hebt den Rahmen zum Strahlen heraus; nur die Laufkarte hält das fest. Ein Kamera-Add-on über dem Ausgang der Vorrichtung zählt herausgehobene Rahmen, keine Lichtbögen, Funken oder Personen, und zeigt, ob der Rahmenbau die Lackierung je ohne Arbeit lässt.
Rechenbeispiel: die Schicht, in der die Elektrikstation bremste
Beispielzahlen, kein reales Werk. Eine Linie für Schiebeplanen-Sattelauflieger arbeitet eine neunstündige Tagschicht, 06:00 bis 15:30 mit einer halben Stunde Pause, geplant sind also 540 Minuten. Die Stationen arbeiten mit einem Takt von 60 Minuten, der ideale Ausstoß sind also 9 Auflieger. Das Kamera-Add-on zählt Auflieger, die die Komplettierung verlassen, und die Takte aus der Elektrikstation, der Teamleiter tippt die Stillstandsgründe ein, und die Auslieferungsprüfung protokolliert ihre Ergebnisse.
Verfügbarkeit. Die Linie stand 55 Minuten, weil der Achssatz für den dritten Auflieger verspätet vom Lieferanten kam, und 20 Minuten für einen Modellwechsel an der Achsstation, vom Standard-Schiebeplanenauflieger auf eine kürzere Stadtversion. Die Stillstände betrugen 75 Minuten, die Laufzeit also 465 von 540: 86,1 %.
Leistung. Sieben Auflieger verließen die Komplettierung. Sieben mal 60 Minuten sind 420 Taktminuten aus 465 Minuten Laufzeit: 90,3 %. Die 45 langsamen Minuten stecken in den Zählungen der Elektrikstation: Drei Auflieger verließen sie jeweils etwa 15 Minuten zu spät, und alle drei hatten zusätzliche Begrenzungsleuchten und eine zweite Steckdose hinten.
Qualität. Ein Auflieger fiel bei der Auslieferungsprüfung durch die Lichtprüfung, wegen eines vertauschten Pins in einem Leuchtenstecker, und ging in die Nacharbeit. Seine 60 Taktminuten fallen aus der Gutmenge: 360 von 420, also 85,7 %. Bei sieben Einheiten verschiebt eine Nacharbeit die Qualität um 14 Punkte, beurteilen Sie sie daher über die Woche.
OEE. 86,1 % x 90,3 % x 85,7 % = 66,7 %, gerechnet mit den ungerundeten Quoten. Gegenprobe: 360 gute Taktminuten von 540 geplanten Minuten sind 66,7 %.
Welche Station die Linie bremste. Von den 180 verlorenen Minuten gingen 55 auf den Achslieferanten und 20 auf den Modellwechsel. Die übrigen 105, die 45 langsamen Minuten und die 60 Minuten Nacharbeit, kamen beide aus der Elektrikstation. Die Zählungen am Ausgang der Elektrikstation zeigen, dass die drei verspäteten Takte die Auflieger mit Sonderausstattung waren, und der Linienverantwortliche buchte die Ursache: Jeder zusätzliche Leuchtensatz kam erst aus dem Lager, nachdem der Auflieger die Station erreicht hatte. Die Achswartezeit gehört zum Lieferplan, nicht zur Mannschaft, und die Lichtoption braucht eine eigene Idealzeit.
In Geld. Die 180 Minuten zwischen 360 und 540 sind drei Auflieger beim Takt von 60 Minuten. Nehmen Sie als Beispielwert 6.000 EUR Deckungsbeitrag pro Schiebeplanenauflieger; ein Werk setzt seinen eigenen ein. Solange das Auftragsbuch voll ist, sind die zwei nicht gebauten Auflieger 12.000 EUR Deckungsbeitrag für eine Schicht; der nachgearbeitete wird ausgeliefert, seine Nacharbeit bewerten Sie also mit der Zeit der Mannschaft. Allein die 55 Minuten Achswartezeit sind 5.500 EUR, die Zahl für das Gespräch mit dem Achslieferanten. Fabrico bewertet jeden Verlust auf dieselbe Weise aus dem eigenen Artikelpreis oder der Marge des Werks.
Die Maßnahmenliste folgt aus dieser Aufteilung: Leuchtensätze bereitstellen, bevor der Auflieger in die Elektrikstation fährt, eine Idealzeit je Ausstattungsgruppe, eine Pinprüfung, bevor die Einheit die Station verlässt, und die Achsminuten auf die Tagesordnung der nächsten Lieferantenbewertung.
Die Grenzen einer Kamera am Stationsausgang
| Aufgabe im Aufbau- oder Anhängerwerk | Heute erledigt durch | Kamera am Stationsausgang? |
|---|---|---|
| Die Schweißnähte einer Königszapfenplatte prüfen | Schweißaufsicht, ZfP | Nein |
| Bremsen, Licht und Achsspur prüfen | Prüfstände bei der Endprüfung | Nein |
| Rahmen zählen, die aus einer Schweißvorrichtung gehoben werden | Haken auf der Laufkarte | Ja |
| Einheiten zählen, die in eine Station hinein- und aus ihr herausgehen | Der Schichtbericht | Ja |
| Die Komplettierung während eines Stillstands um 11:20 zeigen | Eine Notiz des Teamleiters | Die Minute dieses Stillstands auf Anfrage streamen |
Kein veröffentlichter Test behandelt Kamerazählung in einem Anhängerwerk, aber der nächstliegende ist nützlich. Eine begutachtete Studie in Sensors (2023) beobachtete eine Fabrik für Modulbau, „in der Moduleinheiten während der Produktion von einer Station zur nächsten wandern“, ganz ähnlich wie auf einer Anhängerlinie. Auf 420 Stunden Video von sieben Stationen erreichte ihre Methode „96 % Genauigkeit bei der Erkennung der Belegung der Arbeitsplätze und einen F-1-Score von 89 %“ bei der Bestimmung des Zustands jeder Station.
„Die Präzision ist geringer als der Recall, weil Verdeckungen mehr falsch negative Ergebnisse verursachen“. Die Autoren warnen auch, dass eine als belegt erkannte Station falsch beurteilt sein kann: „Diese Annahme kann verletzt werden, wenn Mitarbeiter an einem belegten Arbeitsplatz anwesend sind, aber nicht arbeiten.“ Und „der Umfang dieser Studie beschränkt sich auf Montagelinien ohne Puffer“, während die meisten Anhängerwerke einen Hof voller lackierter Rahmen haben. Gemessen wurde die Belegung, nicht die Stückzahl, und Fabrico nennt keine eigene Genauigkeitszahl.
Zählen Sie also Einheiten, die einen Stationsausgang passieren, nicht die Aktivität in der Station; belegt heißt nicht arbeitend, deshalb kommt der Grund von der Mannschaft. Montieren Sie die Kamera hoch über der Ausfahrt, außerhalb der Reichweite von Kranen, Ladebordwand-Paletten und Schweißspritzern. Bewerten Sie nichts in Geld nach der Kamera, bevor eine Woche ihrer Zählungen mit der Laufkarte übereinstimmt, wie in wie genau Kamera-OEE ist beschrieben.
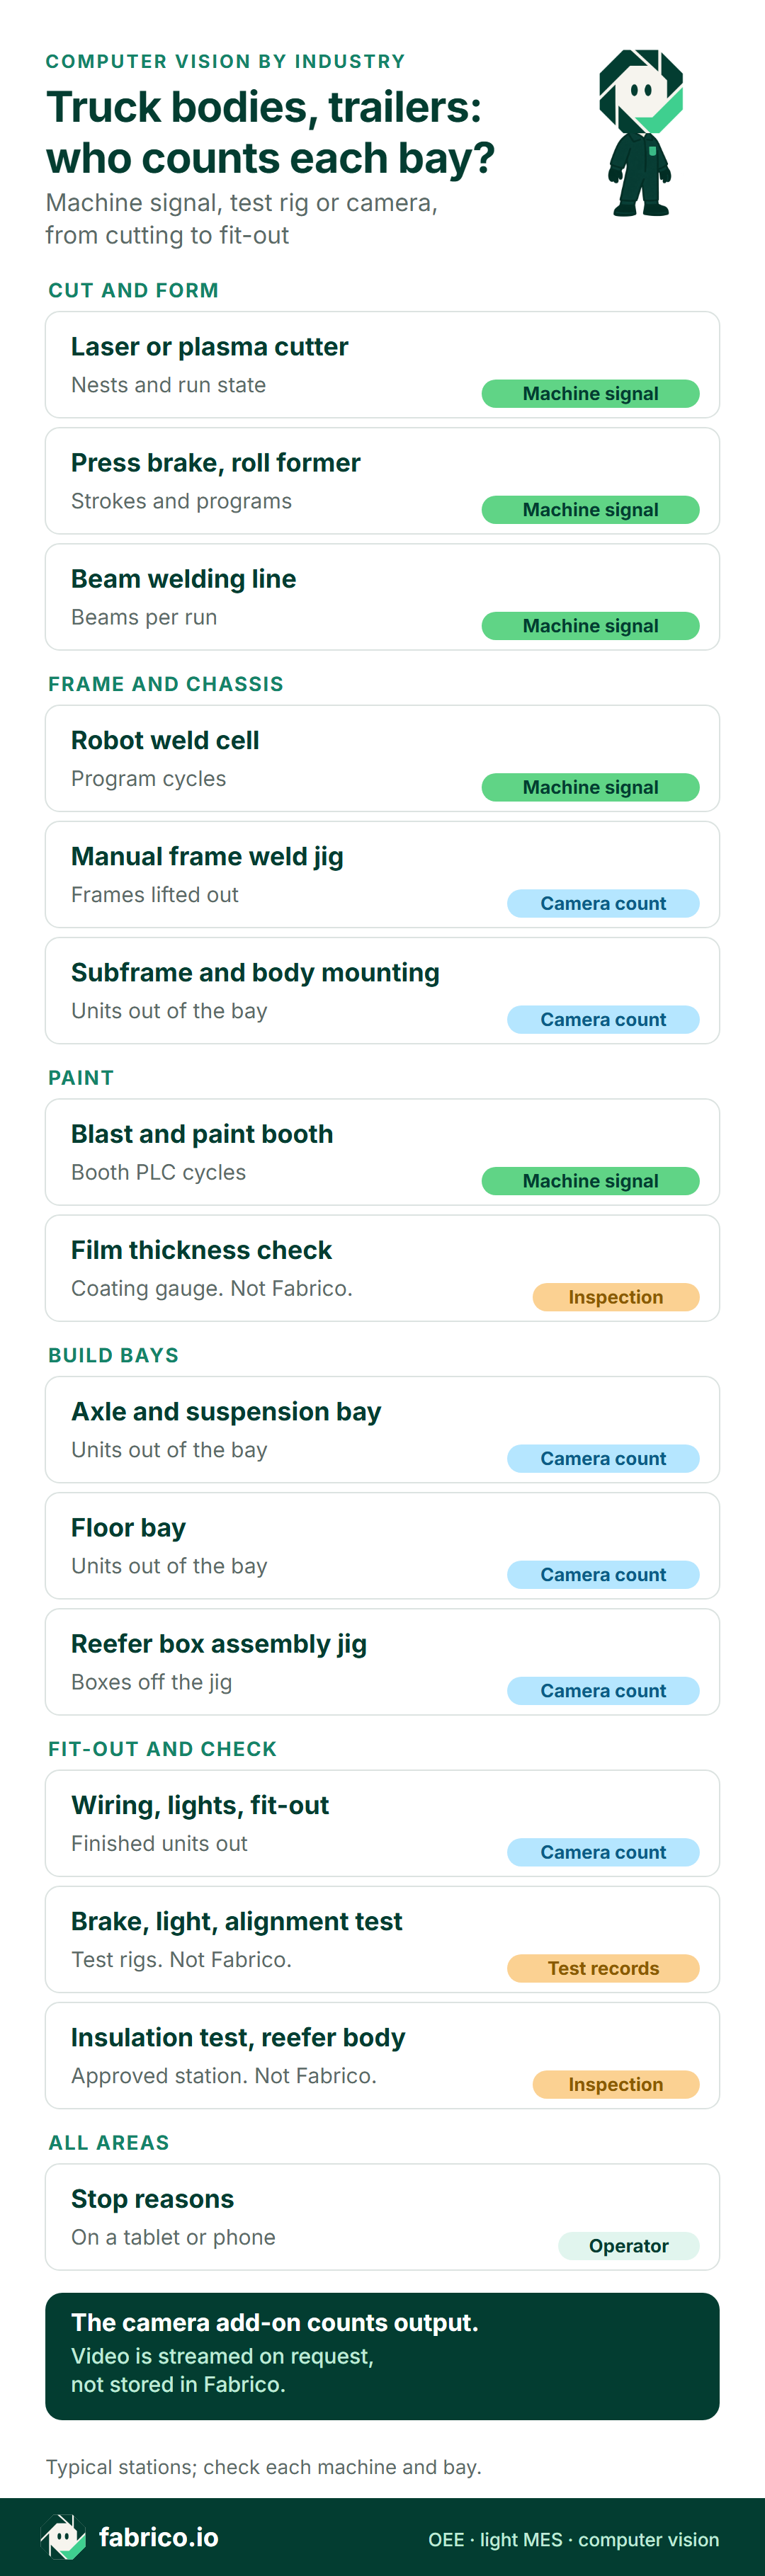
Textversion dieser Infografik
- Schneiden und Umformen: Laser- oder Plasmaschneider: Maschinensignal, Schachtelungen und Laufzustand
- Schneiden und Umformen: Abkantpresse, Rollformanlage: Maschinensignal, Hübe und Programme
- Schneiden und Umformen: Trägerschweißanlage: Maschinensignal, Träger pro Lauf
- Rahmen und Fahrgestell: Roboterschweißzelle: Maschinensignal, Programmzyklen
- Rahmen und Fahrgestell: Manuelle Rahmenschweißvorrichtung: Kamerazählung, herausgehobene Rahmen
- Rahmen und Fahrgestell: Hilfsrahmen- und Aufbaumontage: Kamerazählung, Einheiten aus der Station
- Lackierung: Strahlanlage und Lackierkabine: Maschinensignal, SPS-Zyklen der Kabine
- Lackierung: Schichtdickenmessung: Inspektion, nicht Fabrico
- Montagestationen: Achs- und Fahrwerksstation: Kamerazählung, Einheiten aus der Station
- Montagestationen: Bodenstation: Kamerazählung, Einheiten aus der Station
- Montagestationen: Kühlkoffer-Montagevorrichtung: Kamerazählung, Koffer von der Vorrichtung
- Komplettierung und Prüfung: Elektrik, Licht, Komplettierung: Kamerazählung, fertige Einheiten
- Komplettierung und Prüfung: Brems-, Licht-, Spurprüfung: Prüfaufzeichnungen, nicht Fabrico
- Komplettierung und Prüfung: Isolationsprüfung, Kühlaufbau: zugelassene Prüfstelle, nicht Fabrico
- Alle Bereiche: Stillstandsgründe: Bediener, auf Tablet oder Smartphone
- Kamera-Add-on: zählt den Ausstoß; wo eine Kamera die Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitachse öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert
Buchen Sie eine Demo und sehen Sie Rahmenvorrichtungen, Montagestationen und den Ausgang der Komplettierung gezählt auf einer Schicht-Zeitachse.
Anbieter- und Betriebsratsfragen vor der ersten Halterung
Stellen Sie jedem Anbieter auf der Shortlist diese Fragen, mit den Laufkarten der letzten Woche und dem Taktplan auf dem Tisch.
| Fragen an den Anbieter | Eine solide Antwort |
|---|---|
| Kann das System die Takte aus jeder Station einer Taktlinie zählen? | Eine Zählung der Linientakte an der letzten Station, wobei der Linienverantwortliche die Station, die einen verspäteten Takt aufgehalten hat, als Stillstandsgrund bucht. |
| Kann es in einen Puffer hinein und aus ihm heraus zählen, etwa im Rahmenlager? | Zwei Zählungen und die Differenz als Warteschlange, je Schicht. |
| Wie verdient eine gezählte Einheit den Stationstakt? | Eine ideale Zykluszeit je Modell oder Ausstattungsgruppe, bezogen auf die Station. |
| Wie wird ein verspätetes Fahrgestell oder ein verspäteter Achssatz gebucht? | Als eigener Stillstandsgrund, getrennt von langsamer Arbeit. |
| Wohin wird das Video gesendet, und wer sieht es? | Ein schriftlich dokumentierter Datenfluss und Zählungen je Station und Schicht. |
Eine Kamera über einer Vorrichtung oder Station sieht Menschen. Erklären Sie den Mannschaften und, wo vorhanden, dem Betriebsrat, wozu die Zählung dient, bevor auch nur eine Halterung montiert ist. Deutsche Werke haben hier keine Wahl: Nach § 87 BetrVG unterliegen technische Einrichtungen, die dazu bestimmt sind, das Verhalten oder die Leistung der Arbeitnehmer zu überwachen, der Mitbestimmung, der Betriebsrat stimmt also zu, bevor die Kamera hängt. Richten Sie das Objektiv auf den Ausgang der Vorrichtung oder Station, nicht auf die Arbeit, und berichten Sie Zählungen je Station und Schicht, nicht nach Namen.
Das Kamera-Add-on von Fabrico zählt Rahmen und Einheiten, keine Menschen.
Wo Fabrico in eine Aufbau- oder Anhängerlinie passt
Fabrico ist eine Cloud-OEE-Plattform mit Light-MES-Funktionen. In Aufbau- und Anhängerwerken übernimmt es heute drei Aufgaben:
- An Schneidanlagen, Abkantpressen, Trägerschweißanlagen und Roboterzellen liest es Laufzustand und Zykluszahlen über die Steuerungen, sodass Programmwechsel und Kranwartezeiten als Stillstandsminuten erscheinen, und die Mannschaft ergänzt den Grund.
- An Rahmenvorrichtungen, Montagestationen und in der Komplettierung zählt das Kamera-Add-on herausgehobene Rahmen und Einheiten, die jede Station verlassen. Stand die Komplettierung um 11:20 still, lässt sich das Video für die Minute dieses Stillstands aus der Schicht-Zeitachse öffnen, auf Anfrage vom Add-on gestreamt und nicht in Fabrico gespeichert.
- Gegen den Takt setzen Sie die ideale Zykluszeit jedes Modells auf den Stationstakt, sodass eine gezählte Einheit ihre Taktminuten verdient.
Schweißer, Monteure und Elektriker erfassen Stillstandsgründe auf einem Tablet oder Smartphone. OEE und Verluste erscheinen je Station und je Schicht, jeder Verlust in Geld bewertet, im Browser und in den Apps für iOS und Android. Daten lassen sich über die REST-API, Webhooks oder Excel- und CSV-Exporte weitergeben. Arbeitspläne und Auftragsverfolgung für die Fertigungsseite behandelt MES für die Metallbearbeitung.
Roadmap, heute noch nicht verfügbar: Das Kamera-Add-on soll künftig eine Station markieren, in der eine Einheit über den Takt hinaus stand, und eine Ursache vorschlagen.
Außerhalb von Fabrico: Schweißprüfung, Schichtdicke, Brems-, Licht- und Spurprüfung, Isolationsprüfung an Kühlaufbauten, FIN und Zertifizierungsschilder sowie die Baudokumentation jeder Einheit.
Zum Produkt siehe Fabrico Computer Vision für OEE; der umfassendere Kaufleitfaden ist OEE-Software.
Fragen, die Anhänger- und Aufbauhersteller als Nächstes stellen
Welche Station bremst eine Anhängerlinie meistens?
Auf vielen Linien ist es die Elektrik- oder Komplettierungsstation bei stark ausgestatteten Einheiten oder die Achsstation, wenn Achssätze zu spät kommen. Zählen Sie zuerst eine Woche lang die Einheiten in jede Station hinein und aus ihr heraus; die Station mit der Warteschlange davor ist die Antwort.
Wie zählt man eine Taktlinie, auf der alle Stationen gleichzeitig weiterrücken?
Zählen Sie die Takte an der letzten Station gegen den Solltakt. Kommt ein Takt zu spät, bucht der Linienverantwortliche die Station, die ihn aufgehalten hat, als Stillstandsgrund, sodass eine Woche an Gründen zeigt, welche Station die Linie am häufigsten bremst.
Wohin kommen die ersten beiden Kameras?
An den Ausgang der Station, die Sie im Verdacht haben, und an den Ausgang der Komplettierung, der den Ausstoß der Linie liefert.
Möchten Sie sehen, welche Station Ihre Anhängerlinie bremst, gezählt gegen den Takt auf einer Schicht-Zeitachse? Buchen Sie eine Demo.
Verwandte Artikel





Das Neueste aus unserem Blog





Echte Fabrico-Kacheln, Beispieldaten.