


 Connexion
 Blog

Vision par ordinateur en carrosserie industrielle et remorques : trouver le poste qui freine la ligne

En bref : la vision par ordinateur en carrosserie industrielle trouve le poste qui freine une ligne de remorques, en comptant les unités qui entrent dans chaque poste et qui en sortent, face au takt.
- La contrainte se voit comme une file : les unités attendent devant elle, et les postes suivants attendent du travail.
- Les suspects habituels sont un jeu d’essieux ou un châssis en retard, les remorques à options au poste câblage et la finition des unités très équipées.
- Fabrico ne fait aucun contrôle. Les essais de soudure, de peinture, de freinage, d’éclairage, de géométrie et d’isolation gardent leurs propres bancs et leurs propres enregistrements.
- L’option caméra de Fabrico compte les unités qui quittent un gabarit ou un poste ; là où elle couvre un poste, la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
La vision par ordinateur en carrosserie industrielle trouve le poste lent : une caméra compte les unités qui quittent chaque poste, et les écarts face au takt désignent la contrainte.
Les caméras d’inspection jugent les soudures, la peinture et les feux ; une caméra de comptage enregistre seulement les unités qui quittent un poste, et la recherche ci-dessous n’a besoin de rien d’autre.
Les cellules de découpe et de soudage en général ont leur propre guide, vision par ordinateur pour la tôlerie et la métallurgie, et les équipementiers automobiles le leur, vision par ordinateur pour les pièces automobiles. Le sujet ici est une seule question pour les carrossiers et les usines de remorques : quel poste fixe la production du jour ?
Vision par ordinateur dans les usines de carrosserie et de remorques : quel poste freine la ligne ?
Une ligne de remorques construit une poignée d’unités par équipe. La NTEA, l’association américaine des véhicules utilitaires de travail, note que les véhicules commerciaux sont surtout conçus et produits à l’unité, sur commande, dans un processus en plusieurs étapes qui passe par les constructeurs de châssis, les carrossiers et constructeurs de remorques et les distributeurs. Le contenu de travail change d’une unité à l’autre, et le poste qui manque de temps change avec lui.
Ne pas savoir coûte cher. Une étude de cas de l’Iowa State University sur une ligne d’assemblage final de semi-remorques à benne latérale, organisée en deux postes fixes, a trouvé un takt requis de 761,2 minutes par remorque et un takt mesuré de 891 minutes, soit 129,8 minutes de retard. Quand un poste déborde de deux heures, chaque poste derrière lui perd ces deux heures, et le rapport d’équipe dit rarement où elles sont passées.
Les équipes de l’usine ont souvent un suspect : le fournisseur d’essieux, les électriciens, la finition. Le comptage montre lequel a raison la plupart des jours ; pour comprendre pourquoi améliorer un autre poste laisse la production au même niveau, voir goulot d’étranglement ou contrainte et la théorie des contraintes.
Vidéo présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra en option compte la production là où une machine n’a pas de signal. Réserver une démo.
Lecture depuis YouTube. Google peut déposer des cookies quand vous lancez la lecture. Politique de confidentialité.
Le test de la file : un comptage à chaque frontière de poste
Une contrainte a une signature simple. Les unités y arrivent plus vite qu’elle ne les libère, donc une file se forme devant elle et les postes suivants attendent du travail. Les comptages aux frontières des postes montrent les deux moitiés.
Là où les postes se touchent, la sortie de l’un est l’entrée du suivant, donc un comptage à chaque frontière fait les deux. Là où il y a un stock tampon, comptez l’entrée et la sortie : châssis peints dans la cour, châssis-cabines en attente de montage, caisses frigorifiques qui durcissent sur leur gabarit. La différence, c’est la file.
| Ce que montrent les comptages | Ce que cela signifie | À enregistrer comme |
|---|---|---|
| Les châssis peints s’accumulent et le poste essieux sort en retard | Le poste essieux ou ses jeux d’essieux freinent la ligne | Jeu d’essieux en retard ou poste essieux lent |
| Le poste essieux est dans le takt ; le poste câblage sort en retard sur certaines unités | Contenu optionnel au câblage | Un groupe d’options avec son propre temps idéal |
| Un poste reste vide pendant que le poste précédent est plein | Privé de travail par le poste amont, pas lent | Attente d’une unité |
| Tous les postes attendent, puis tous avancent ensemble | Une ligne pulsée retenue par un poste | Le poste qui a retenu l’avance, enregistré par le responsable de ligne |
Lisez le test sur une semaine. Une file présente chaque matin est la contrainte ; une file qui se vide dans l’équipe est de la variabilité. Les files grossissent plus vite que l’intuition ne le dit quand un poste approche de sa pleine charge, comme le montre la formule de Kingman pour les files d’attente : un poste à 90 % du takt peut donc encore freiner la ligne un jour où trois unités à options se suivent.
Ligne pulsée ou postes fixes : où placer le comptage
Lignes pulsées
Sur une ligne pulsée, chaque unité avance d’un poste au même moment, quand tous les postes ont fini. Toutes les sorties de poste affichent la même heure, donc le chiffre utile est l’intervalle entre deux avances face au takt. Le responsable de ligne enregistre le poste qui a retenu une avance tardive comme cause d’arrêt, et une semaine de causes donne le classement. Une caméra en option au dernier poste compte les avances.
Postes de montage fixes
Beaucoup d’usines construisent sur des postes fixes, où une unité reste des heures. La ligne de l’Iowa State avait deux postes de ce type ; selon l’étude, « la ligne d’assemblage ne peut accueillir que deux postes de travail ». Les comptages d’entrée et de sortie donnent le temps passé au poste face au takt, et l’écart entre le départ d’une unité et l’arrivée de la suivante est une perte à part entière. Là-bas, après la sortie d’une remorque, « il faut en général environ 45 minutes à un opérateur pour approcher toutes ces pièces », et la production s’arrêtait pendant que les trois autres attendaient. Une caméra en option à l’entrée du poste voit cet écart ; la cause, l’attente du kit, vient de l’équipe, et le guide sur le temps de changement de format explique comment le réduire.
Les carrossiers partent d’un châssis-cabine fabriqué par un constructeur de camions, et le faux-châssis puis la carrosserie sont montés à un poste de montage. Aux États-Unis, c’est inscrit dans les règles applicables aux véhicules construits en plusieurs étapes : 49 CFR Part 568 permet au document du constructeur du châssis sur le véhicule incomplet d’intégrer « des recommandations de conception et d’ingénierie pour le carrossier ou d’autres », et le constructeur de la dernière étape doit achever le véhicule pour qu’il soit conforme aux normes de sécurité applicables.
Suspect numéro un : le jeu d’essieux ou le châssis en retard
Les essieux, la suspension pneumatique, les vases de frein et le module de commande de freinage sont montés au poste essieux, dans certaines usines alors que le châssis est encore à l’envers, avant qu’un poste de retournement ne le retourne. Les jeux d’essieux sont en général achetés, selon un planning fournisseur que l’équipe ne maîtrise pas.
Le test de la file distingue un jeu d’essieux en retard d’un poste essieux lent. Quand le jeu est en retard, les châssis peints s’accumulent devant le poste, l’équipe est prête, et le poste plancher manque de travail : enregistrez-le comme « jeu d’essieux en retard », une perte de disponibilité. Quand le jeu était là et que le poste sort quand même en retard, la perte est dans le poste : attente du pont roulant, retournement qui demande deux personnes.
Pour un carrossier, le même test porte sur les châssis. Un poste de montage avec une équipe et sans châssis est une perte, mais pas un travail lent : enregistrez-le comme « châssis non livré », pour qu’un mois de châssis en retard ne soit jamais imputé à l’équipe. Les planificateurs peuvent alors saisir les vraies dates d’arrivée dans l’ordonnancement à capacité finie.
Suspect numéro deux : les variantes à options au poste câblage
Le poste câblage pose le faisceau, les feux et le câblage du système de freinage, et son contenu varie plus que celui de tout autre poste. Une remorque urbaine aux feux standard et une unité longue distance avec feux de gabarit supplémentaires, une deuxième prise arrière et des feux de travail ne sont pas le même travail. Le marquage de visibilité n’est pas optionnel non plus : aux États-Unis, 49 CFR 393.11 impose aux remorques de 80 pouces de large ou plus avec un PTAC (GVWR) de plus de 10 000 livres, construites depuis décembre 1993, une bande rétroréfléchissante, des catadioptres ou une combinaison des deux.
La ligne de l’Iowa State proposait « plus de 45 modèles différents et 500 options différentes », et l’étude n’a trouvé que 38 % de valeur ajoutée dans le travail d’assemblage final. Un seul temps idéal par poste ment alors deux fois : il déclare le poste lent sur chaque unité très optionnée et rapide sur chaque unité simple. Regroupez les options en quelques temps idéaux par poste, comme dans l’OEE par référence, et les comptages commencent à dire quelque chose ; le câblage en détail est traité dans l’OEE pour l’assemblage de faisceaux électriques.
Des sorties tardives uniquement sur les unités à options désignent les temps idéaux ou le kit ; des sorties tardives sur toutes les unités désignent l’effectif ou le partage du travail avec la finition. Les deux apparaissent comme un déficit de temps de cycle, et seuls les comptages les séparent.
Suspect numéro trois : la finition, dernier poste avant le contrôle
La finition ajoute rideaux ou portes, garde-boue, coffres à outils, un hayon élévateur, le groupe frigorifique sur une frigorifique et la barre anti-encastrement arrière : aux États-Unis, la norme FMVSS No. 224 impose une protection arrière anti-encastrement sur les remorques et semi-remorques d’un PTAC (GVWR) de 4 536 kg ou plus. Chaque retard en amont atterrit ici, donc la finition paraît coupable plus souvent qu’elle ne l’est. Appliquez le test de la file : si les unités attendent devant la finition, c’est la contrainte ; si la finition attend des unités, la cause est en amont.
Les caisses frigorifiques sont collées à partir de panneaux sandwich sur un gabarit qui reste occupé pendant la polymérisation de la colle, donc un comptage des caisses qui quittent le gabarit montre si la finition en a attendu une. Selon les règles américaines relatives à l’accord ATP, 7 CFR Part 3300 définit une caisse isotherme comme « l’élément structurel à six faces de l’engin, composé de portes, parois latérales, toit, plancher et paroi avant isolés ». Pour une attestation ATP, l’isolation est prouvée par une mesure du coefficient K dans une station d’essais agréée, et une caisse de référence testée peut servir de base à l’agrément de caisses produites en série. Cet essai n’est pas le rôle de Fabrico.
Le contrôle avant livraison ferme la ligne : essai de freinage, contrôle des feux, relevé de géométrie, VIN et plaque de certification, conservés dans leurs propres systèmes (la distinction est expliquée dans inspection ou essai). Une unité refusée retourne à un poste, et cette reprise est la perte de qualité ; ce n’est pas un bon du premier coup, et elle compte une fois, quand elle sort pour la deuxième fois. La caméra en option en sortie de finition compte les unités terminées, le chiffre de production de la ligne.
Écartées avant la recherche : les machines qui remontent déjà leurs données
Certains postes peuvent être écartés sans caméra. Les machines de découpe laser et plasma, les presses plieuses et les profileuses enregistrent programmes et coups. Les longerons des remorques sont souvent soudés à partir de semelles et d’âme sur une ligne automatique de soudage de poutres, et les traverses dans des cellules de soudage robotisées ; leurs commandes connaissent l’état de marche et le nombre de cycles. Raccordez ce signal et enregistrez les changements de programme, les changements de fil et les attentes de pont roulant par cause, comme dans l’OEE pour les cellules de soudage robotisées.
Le grenaillage, une ligne de cataphorèse, la cabine de peinture ou la ligne de poudrage fonctionnent avec leurs propres commandes, et leurs automates contiennent déjà les données de cycle. Aux États-Unis, 29 CFR 1910.107 impose que le matériel électrique d’une zone de pulvérisation soit antidéflagrant, homologué pour les emplacements dangereux Class I, Division 1. Tout comptage se place donc en sortie de cabine, en accord avec le responsable sécurité du site.
Le gabarit manuel de soudage du châssis est l’exception de ce groupe. Les soudeurs posent à la main les traverses, la plaque de pivot d’attelage et les supports de béquilles, et le pont roulant sort le châssis vers le grenaillage ; seule la fiche suiveuse l’enregistre. Une caméra en option au-dessus de la sortie du gabarit compte les châssis sortis, pas les arcs, les étincelles ni les personnes, et montre si l’atelier châssis prive un jour la peinture de travail.
Exemple chiffré : l’équipe où le poste câblage a freiné la ligne
Chiffres d’exemple, aucune usine réelle. Une ligne de semi-remorques tautliner (rideaux coulissants) travaille en équipe de jour de neuf heures, de 06:00 à 15:30 avec une demi-heure de pause, elle est donc planifiée pour 540 minutes. Les postes travaillent à un takt de 60 minutes, la production idéale est donc de 9 remorques. La caméra en option compte les remorques qui quittent le poste finition et les avances hors du poste câblage, le chef d’équipe saisit les causes d’arrêt, et le contrôle avant livraison enregistre ses résultats.
Disponibilité. La ligne s’est arrêtée 55 minutes parce que le jeu d’essieux de la troisième remorque est arrivé en retard du fournisseur, et 20 minutes pour un changement de modèle au poste essieux, du tautliner standard à une version urbaine plus courte. Les arrêts ont totalisé 75 minutes, le temps de marche a donc été de 465 sur 540 : 86,1 %.
Performance. Sept remorques ont quitté le poste finition. Sept fois 60 minutes font 420 minutes de takt sur 465 minutes de marche : 90,3 %. Les 45 minutes lentes sont dans les comptages du poste câblage : trois remorques en sont sorties avec environ 15 minutes de retard chacune, et toutes trois avaient des feux de gabarit supplémentaires et une deuxième prise arrière.
Qualité. Une remorque a échoué au contrôle des feux lors du contrôle avant livraison, à cause d’une broche inversée dans une fiche de feu, et est partie au poste de reprise. Ses 60 minutes de takt sortent du chiffre bon : 360 sur 420, soit 85,7 %. Sur sept unités, une reprise déplace la qualité de 14 points, jugez-la donc sur la semaine.
OEE. 86,1 % x 90,3 % x 85,7 % = 66,7 %, calculé à partir des ratios non arrondis. Vérification : 360 minutes de takt bonnes sur 540 minutes planifiées, cela fait 66,7 %.
Quel poste a freiné la ligne. Sur les 180 minutes perdues, 55 reviennent au fournisseur d’essieux et 20 au changement de modèle. Les 105 restantes, les 45 minutes lentes et les 60 de reprise, viennent toutes deux du poste câblage. Les comptages en sortie du poste câblage montrent que les trois avances tardives étaient les remorques à options, et le responsable de ligne a enregistré la cause : chaque kit de feux supplémentaire arrivait du magasin après que la remorque avait atteint le poste. L’attente d’essieux relève du planning fournisseur, pas de l’équipe, et l’option d’éclairage a besoin de son propre temps idéal.
En euros. Les 180 minutes entre 360 et 540 représentent trois remorques au takt de 60 minutes. Prenons 6 000 EUR de marge sur coûts variables par tautliner comme valeur d’exemple ; chaque usine met la sienne. Tant que le carnet de commandes est plein, les deux remorques non construites représentent 12 000 EUR de marge pour une équipe ; celle qui a été reprise est livrée, valorisez donc sa reprise au temps de l’équipe. L’attente d’essieux de 55 minutes vaut à elle seule 5 500 EUR, le chiffre à présenter au fournisseur d’essieux. Fabrico valorise chaque perte de la même façon à partir du prix ou de la marge par référence de l’usine.
La liste d’actions découle de cette répartition : kits de feux préparés avant que la remorque n’entre au poste câblage, un temps idéal par groupe d’options, un contrôle des broches avant que l’unité ne sorte, et les minutes d’essieux à la prochaine revue fournisseur.
Les limites d’une caméra en sortie de poste
| Tâche dans une usine de carrosserie ou de remorques | Faite aujourd’hui par | Caméra en sortie de poste ? |
|---|---|---|
| Contrôler les soudures d’une plaque de pivot d’attelage | Inspecteur soudage, CND | Non |
| Tester freins, feux et géométrie des essieux | Bancs d’essai au contrôle | Non |
| Compter les châssis sortis d’un gabarit de soudage | Coche sur la fiche suiveuse | Oui |
| Compter les unités qui entrent dans un poste et qui en sortent | Le rapport d’équipe | Oui |
| Montrer le poste finition pendant un arrêt à 11:20 | Une note du chef d’équipe | Diffuser la minute de cet arrêt à la demande |
Aucun essai publié ne porte sur le comptage par caméra dans une usine de remorques, mais le plus proche est utile. Une étude évaluée par les pairs publiée dans Sensors (2023) a observé une usine de construction modulaire « où les modules passent d’un poste au suivant pendant la production », un peu comme une ligne de remorques. Sur 420 heures de vidéo de sept postes, sa méthode a obtenu « 96 % d’exactitude pour identifier l’occupation des postes de travail et un F-1 Score de 89 % » pour identifier l’état de chaque poste.
« La précision est inférieure au rappel en raison du plus grand nombre de faux négatifs causés par les occultations ». Les auteurs avertissent aussi qu’un poste jugé occupé peut être mal jugé : « Cette hypothèse peut être mise en défaut lorsque des opérateurs sont présents sur un poste occupé mais ne travaillent pas. » Et « le périmètre de cette étude se limite aux lignes d’assemblage sans stock tampon », alors que la plupart des usines de remorques ont une cour de châssis peints. Elle a mesuré l’occupation, pas le nombre d’unités, et Fabrico n’annonce aucun chiffre de précision qui lui soit propre.
Comptez donc les unités qui franchissent la sortie d’un poste, pas l’activité à l’intérieur ; occupé ne veut pas dire en train de travailler, c’est pourquoi la cause vient de l’équipe. Montez la caméra haut au-dessus de la voie de sortie, à l’écart des ponts roulants, des palettes de hayon et des projections de soudure. Ne chiffrez rien d’après la caméra tant qu’une semaine de ses comptages ne correspond pas à la fiche suiveuse, comme l’explique la précision de l’OEE par caméra.
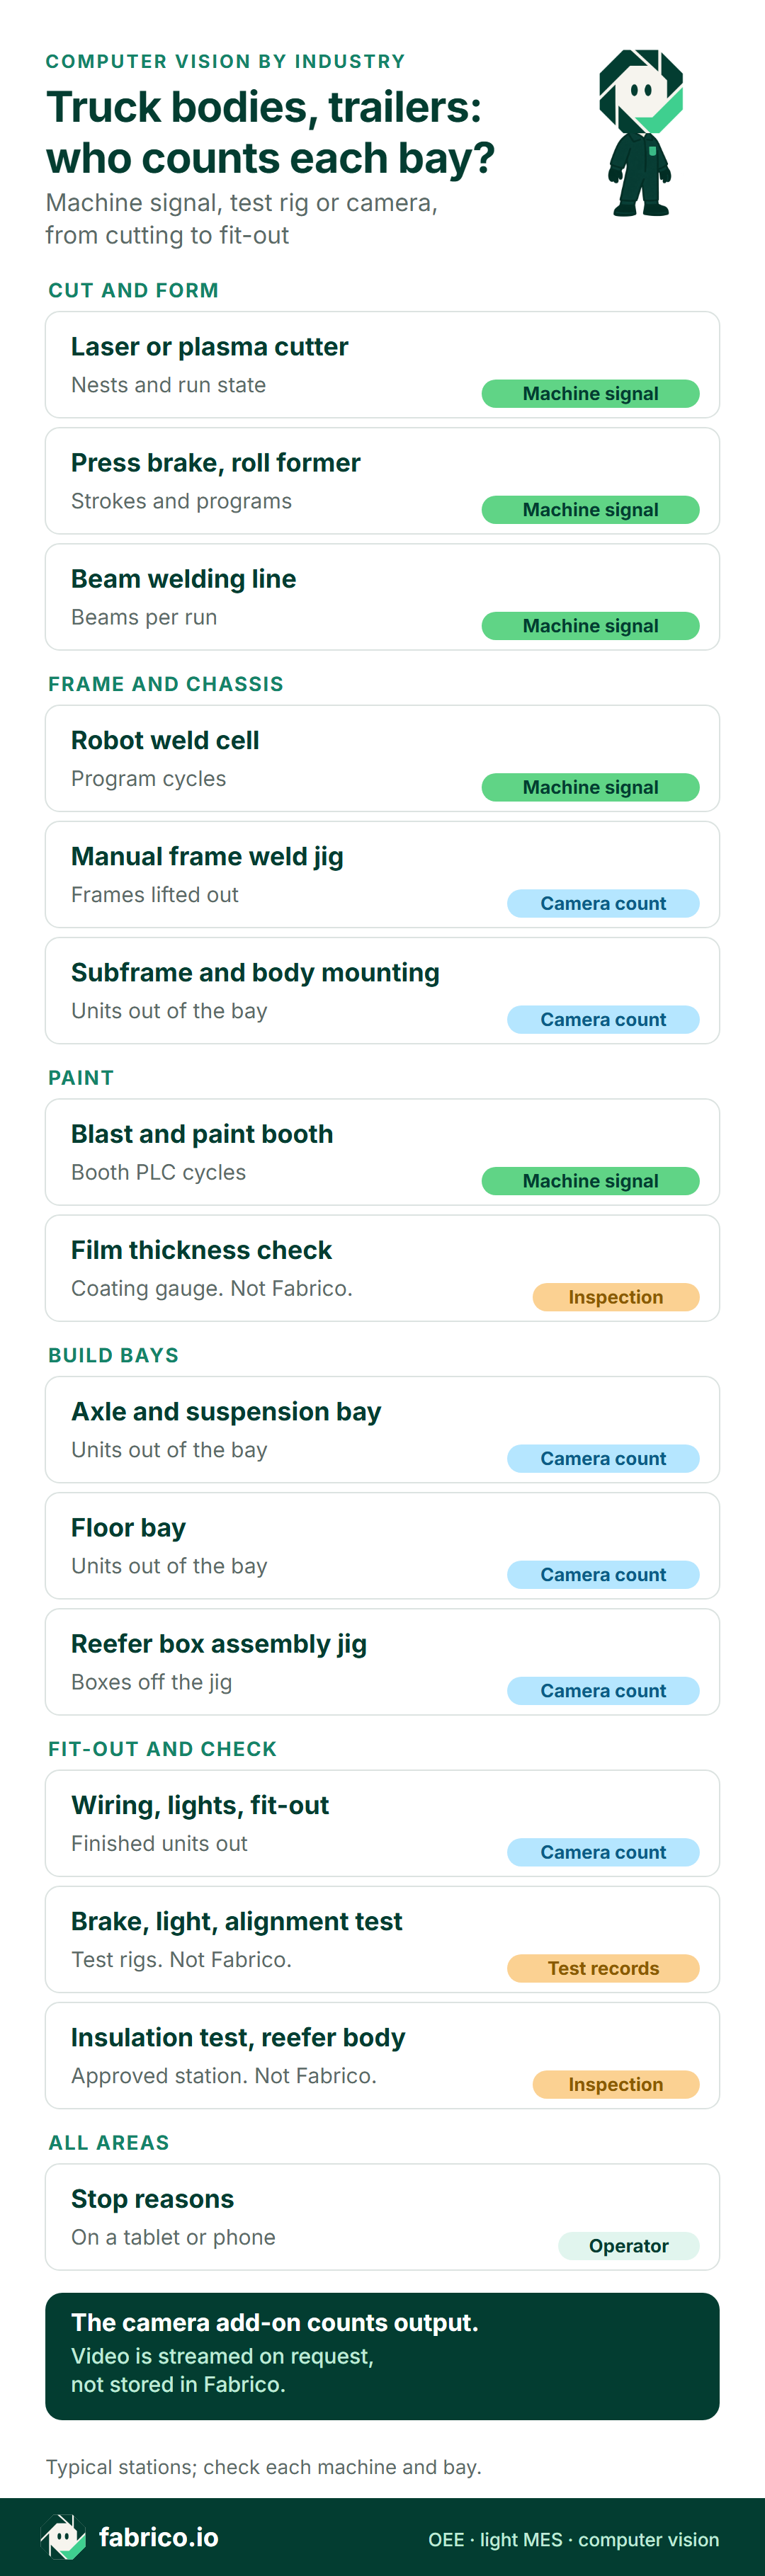
Version texte de cette infographie
- Découpe et formage : Découpe laser ou plasma : signal machine, imbrications et état de marche
- Découpe et formage : Presse plieuse, profileuse : signal machine, coups et programmes
- Découpe et formage : Ligne de soudage des longerons : signal machine, poutres par série
- Châssis : Cellule de soudage robotisée : signal machine, cycles de programme
- Châssis : Gabarit manuel de soudage du châssis : comptage caméra, châssis sortis
- Châssis : Montage du faux-châssis et de la carrosserie : comptage caméra, unités sorties du poste
- Peinture : Grenaillage et cabine de peinture : signal machine, cycles de l’automate de cabine
- Peinture : Contrôle d’épaisseur de film : inspection, pas Fabrico
- Postes de montage : Poste essieux et suspension : comptage caméra, unités sorties du poste
- Postes de montage : Poste plancher : comptage caméra, unités sorties du poste
- Postes de montage : Gabarit d’assemblage des caisses frigorifiques : comptage caméra, caisses sorties du gabarit
- Finition et contrôle : Câblage, feux, finition : comptage caméra, unités terminées sorties
- Finition et contrôle : Essai freins, feux, géométrie : résultats d’essais, pas Fabrico
- Finition et contrôle : Essai d’isolation, caisse frigorifique : station d’essais agréée, pas Fabrico
- Toutes zones : Causes d’arrêt : opérateur, sur tablette ou téléphone
- Option caméra : compte la production ; là où une caméra couvre le poste, la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico
Réservez une démo pour voir les gabarits de châssis, les postes de montage et la sortie de finition comptés sur une seule chronologie d’équipe.
Questions aux fournisseurs et aux représentants du personnel avant la première fixation
Posez ces questions à chaque fournisseur présélectionné, avec les fiches suiveuses de la semaine dernière et le plan de takt sur la table.
| Demandez au fournisseur | Une réponse solide |
|---|---|
| Peut-il compter les avances hors de chaque poste sur une ligne pulsée ? | Un comptage des avances de ligne au dernier poste, le responsable de ligne enregistrant comme cause d’arrêt le poste qui a retenu une avance tardive. |
| Peut-il compter l’entrée et la sortie d’un stock tampon, comme la cour des châssis ? | Deux comptages et la différence comme file, par équipe. |
| Comment une unité comptée gagne-t-elle le takt du poste ? | Un temps de cycle idéal par modèle ou groupe d’options, rapporté au poste. |
| Comment un châssis ou un jeu d’essieux en retard est-il enregistré ? | Avec sa propre cause d’arrêt, séparée du travail lent. |
| Où la vidéo est-elle envoyée, et qui la voit ? | Un flux de données décrit par écrit, et des comptages par poste et par équipe. |
Une caméra au-dessus d’un gabarit ou d’un poste verra des personnes. Expliquez aux équipes, et aux instances représentatives du personnel (CSE ou équivalent) là où elles existent, pourquoi le comptage existe avant qu’une seule fixation soit posée. Les usines allemandes n’ont pas le choix : la loi allemande sur l’organisation des entreprises, article 87, range les dispositifs techniques destinés à surveiller le comportement ou la performance des salariés parmi les sujets de codécision, donc le comité d’entreprise donne son accord avant que la caméra soit installée. Orientez l’objectif vers la sortie du gabarit ou du poste, pas vers le travail, et rapportez les comptages par poste et par équipe, pas par nom.
L’option caméra de Fabrico compte des châssis et des unités, pas des personnes.
La place de Fabrico sur une ligne de carrosserie ou de remorques
Fabrico est une plateforme OEE (TRS) dans le cloud avec des fonctions de MES léger. Dans les usines de carrosserie et de remorques, elle couvre aujourd’hui trois tâches :
- Sur les machines de découpe, les presses plieuses, les lignes de soudage de poutres et les cellules robotisées, elle lit l’état de marche et le nombre de cycles via les commandes, de sorte que les changements de programme et les attentes de pont roulant apparaissent en minutes d’arrêt, et l’équipe ajoute la cause.
- Aux gabarits de châssis, aux postes de montage et à la finition, l’option caméra compte les châssis sortis et les unités qui quittent chaque poste. Si le poste finition s’est arrêté à 11:20, la vidéo de la minute de cet arrêt peut être ouverte depuis la chronologie de l’équipe, diffusée à la demande depuis l’option caméra et non stockée dans Fabrico.
- Face au takt, vous réglez le temps de cycle idéal de chaque modèle sur le takt du poste, pour qu’une unité comptée gagne ses minutes de takt.
Les soudeurs, monteurs et électriciens saisissent les causes d’arrêt depuis une tablette ou un téléphone. L’OEE et les pertes s’affichent par poste et par équipe, chaque perte chiffrée en argent, dans le navigateur et les applications iOS et Android. Les données sortent par l’API REST, des webhooks ou des exports Excel et CSV. Les gammes et le suivi des ordres côté tôlerie sont traités dans MES pour la tôlerie et la métallurgie.
Feuille de route, pas encore disponible : l’option caméra signalera un poste où une unité est restée au-delà du takt, avec une cause proposée.
En dehors de Fabrico : le contrôle des soudures, l’épaisseur de film, les essais de freins, de feux et de géométrie, les essais d’isolation des caisses frigorifiques, le VIN et les plaques de certification, et le dossier de fabrication de chaque unité.
Pour le produit, voir la vision par ordinateur de Fabrico pour l’OEE ; le guide d’achat plus large est logiciel OEE.
Les questions que posent ensuite les constructeurs de remorques et les carrossiers
Quel poste freine le plus souvent une ligne de remorques ?
Sur beaucoup de lignes, c’est le poste câblage ou le poste finition sur les unités très optionnées, ou le poste essieux quand les jeux d’essieux arrivent en retard. Comptez d’abord pendant une semaine les unités qui entrent dans chaque poste et qui en sortent ; le poste qui a une file devant lui est la réponse.
Comment compter une ligne pulsée où tous les postes avancent en même temps ?
Comptez les avances au dernier poste face au takt. Quand une avance est en retard, le responsable de ligne enregistre comme cause d’arrêt le poste qui l’a retenue, si bien qu’une semaine de causes montre quel poste freine la ligne le plus souvent.
Où placer les deux premières caméras ?
À la sortie du poste que vous soupçonnez et à la sortie de la finition, qui donne la production de la ligne.
Vous voulez voir quel poste freine votre ligne de remorques, compté face au takt sur une seule chronologie d’équipe ? Réservez une démo.
Articles connexes





Dernières nouvelles de notre blog





Tuiles Fabrico réelles, données d'exemple.