


 Connexion
 Blog

Alternatives à Fabrico : quand un autre outil convient mieux, et quand c’est Fabrico

En bref : La bonne alternative à Fabrico dépend de la tâche que le logiciel doit accomplir. Pour les données des machines CNC de tout un atelier, regardez MachineMetrics ; pour un afficheur sur une ligne, Vorne XL ; pour les rituels des équipes terrain, Redzone ; pour des applications construites par vos propres ingénieurs, Tulip ; pour la généalogie et les enregistrements réglementés, un MES complet comme Siemens Opcenter Execution ou Critical Manufacturing ; quand la maintenance est toute la mission, une GMAO comme MaintainX ou UpKeep ; pour l’inspection des défauts, Cognex ; pour les écrans et les alarmes de salle de contrôle, Ignition ; et pour une ligne lente revue une fois par mois, un tableur ou un relevé papier. Fabrico, produit de l’éditeur de cette page, convient aux usines qui veulent le TRS (OEE), un MES léger et une caméra IA (un module complémentaire) qui compte la production, sur des lignes qui mêlent machines sous automate, machines anciennes et postes manuels, avec la maintenance intégrée.
- Exemple chiffré : sur une ligne d’ensachage de snacks, 1 884,60 EUR de marge sont perdus par équipe tant que des commandes attendent ; 340,20 EUR de ce total ne s’expliquent que par un comptage à une table de mise en carton manuelle.
À retenir
- Partez de la tâche, pas de la marque : données machines, afficheur de ligne, rituels d’équipe, applications maison, enregistrements réglementés, maintenance, inspection ou contrôle-commande.
- Chaque alternative ci-dessous est décrite à partir des pages de son fournisseur, datées, avec le cas où elle convient mieux que Fabrico.
- Chiffrez d’abord les pertes. Dans l’exemple, 486,00 EUR par équipe viennent de la marche ralentie et 437,40 EUR des bourrages des mâchoires de soudure ; l’outil qui explique la plus grosse perte passe en premier.
- Plusieurs de ces outils fonctionnent à côté de Fabrico : un système d’inspection ou un SCADA garde sa propre mission, tout comme l’ERP.
- La caméra IA (un module complémentaire) de Fabrico compte la production ; elle n’inspecte pas les pièces. Sur la feuille de route de Fabrico, pas encore disponible : la caméra qui proposerait une cause d’arrêt.
Ce que fait Fabrico, pour savoir à quoi comparer les alternatives
Une alternative n’a de sens que face à ce qu’elle remplace. Fabrico est un logiciel de TRS dans le cloud et un MES léger pour les usines de production. D’après ses caractéristiques produit, il fournit le TRS (OEE) en temps réel (disponibilité x performance x qualité) par ligne et par équipe, un tableau de bord TRS en direct et la détection des micro-arrêts, et rend visibles les six grandes pertes. Les données viennent de la connexion aux automates et de capteurs IoT, et les opérateurs donnent la cause d’un arrêt directement sur la ligne.
- Caméra IA (un module complémentaire) : là où une machine n’a pas de signal exploitable, comme une table d’emballage manuelle ou une machine ancienne, la caméra IA compte la production ; c’est la tâche décrite dans l’article comptage visuel par IA. Là où une caméra IA couvre la ligne, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico. Sur la feuille de route de Fabrico, pas encore disponible : la caméra qui proposerait une cause d’arrêt.
- Argent : une fois le prix de vente et la marge de chaque SKU saisis, les pertes sont chiffrées en argent par ligne et par équipe.
- Maintenance intégrée : un ordre de travail s’ouvre depuis l’arrêt en une étape, rattaché à la ligne.
- Et aussi : applications iOS, Android et web ; notifications push, in-app et e-mail avec des règles intelligentes ; une vue multi-sites avec comparaison entre usines ; une API REST, des webhooks, Zapier et l’import et l’export Excel. Une connexion à SAP PM ou SAP S/4HANA se définit pour chaque client via l’API REST, avec son équipe SAP.
- Sécurité : ISO/IEC 27001, ISO 9001 et ISO/IEC 20000-1, RGPD avec un accord de traitement des données (DPA). Les clients de l’UE sont hébergés sur AWS à Francfort.
Fabrico n’est ni un système d’inspection ni un système de contrôle-commande.
La vidéo parcourt la chronologie d’une équipe sur des lignes d’exemple et l’écran sur lequel un opérateur nomme la cause d’un arrêt, pour voir à quoi sont comparées les alternatives ci-dessous.
Ce que vous voyez : la chronologie d’une équipe, du temps non classé qui attend une cause, et l’écran de ligne arrêtée de l’opérateur, sur des lignes d’exemple. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Les alternatives à Fabrico en un coup d’œil
Chaque ligne résume les pages du fournisseur, consultées le 16 novembre 2026 et citées dans sa section ci-dessous. Fabrico, produit de l’éditeur de cette page, est décrit plus haut d’après ses propres caractéristiques produit.
| Outil | Conçu pour, d’après ses propres pages | Convient le mieux quand |
|---|---|---|
| MachineMetrics | Données machines en temps réel pour la fabrication discrète, avec lecture native des commandes numériques | La plupart des machines sont des machines CNC et l’équipe veut les variables des commandes de toutes les marques |
| Vorne XL | Un boîtier à rapporter sur chaque ligne, avec un ou deux capteurs et un afficheur | Une ligne a besoin d’un affichage objectif contre réalisé, acheté une fois, derrière le pare-feu |
| Redzone | Logiciel de TRS pour les équipes terrain, avec points d’équipe digitaux et passation entre équipes | L’objectif est un rituel d’équipe autour des chiffres, porté par la direction de l’usine |
| Tulip | Une plateforme no-code où les ingénieurs construisent applications, terminaux et tableaux de bord | Les ingénieurs veulent construire eux-mêmes de nombreux workflows de poste |
| Siemens Opcenter Execution, Critical Manufacturing | MES complet : suivi et traçabilité, généalogie, dossiers de lot et de dispositif électroniques | La généalogie et les enregistrements réglementés sont obligatoires |
| MaintainX, UpKeep | GMAO : ordres de travail, maintenance préventive, pièces et équipements sur plusieurs sites | La maintenance sur plusieurs sites et bâtiments est toute la mission |
| Cognex | Systèmes de vision qui inspectent, mesurent et identifient les pièces | Chaque pièce doit être contrôlée pour détecter les défauts |
| Ignition | Logiciel serveur pour applications SCADA, IHM, IIoT et MES | Les opérateurs ont besoin d’écrans de conduite et d’alarmes |
| Fabrico | Logiciel de TRS et MES léger, avec une caméra IA (un module complémentaire) qui compte la production, et la maintenance intégrée | La question porte sur ce que coûtent les arrêts par ligne et par équipe, sur des lignes qui mêlent machines sous automate, machines anciennes et postes manuels |
MachineMetrics : quand la tâche, ce sont les données des machines CNC
MachineMetrics se présente sur sa page d’accueil comme « One platform, running on real-time machine data, purpose-built for discrete manufacturing. » (traduction : une plateforme qui fonctionne avec les données machines en temps réel, conçue spécialement pour la fabrication discrète). Sa page de surveillance des machines annonce une connectivité « from PLC's supporting protocols including: MTConnect, Fanuc, OPC-UA, UMATI, Mitsubishi, Citizen, Haas, Heidenhain, Siemens Sinumerik, Modbus, and Ethernet IP » (traduction : depuis des automates prenant en charge des protocoles, dont ceux cités) et ajoute : « MachineMetrics Edge supports digital and analog I/O for machines without a standard connectivity option to integrate even the most challenging equipment. » (traduction : MachineMetrics Edge prend en charge des E/S numériques et analogiques pour les machines sans option de connectivité standard, afin d’intégrer même les équipements les plus difficiles). Côté intégration, sa page Connect indique : « Publish to your own MQTT broker for a unified namespace, pull through REST and GraphQL APIs, or land it in Power BI. » (traduction : publiez vers votre propre broker MQTT pour un espace de noms unifié, récupérez les données via les API REST et GraphQL, ou envoyez-les dans Power BI).
Convient mieux que Fabrico quand : l’essentiel de l’atelier est constitué de machines-outils CNC et l’équipe veut des données au niveau de la commande numérique, toutes marques confondues, dans un même modèle, avec des connecteurs ERP documentés.
Où Fabrico convient à sa place ou à côté : les lignes qui mêlent machines CNC, machines anciennes et postes manuels : là où un poste n’a pas de signal exploitable, la caméra IA (un module complémentaire) compte sa production.
À demander avant d’acheter : Quelles commandes de l’atelier sont lues nativement, et lesquelles exigent des adaptateurs d’E/S ? Où l’opérateur donne-t-il la cause d’un arrêt ?
Comparer en détail : MachineMetrics vs Fabrico et alternatives à MachineMetrics.
Vorne XL : quand une ligne a besoin d’un afficheur
Vorne qualifie XL de boîtier intelligent « bolt-on » (traduction : à rapporter sur l’existant ; source : modèles XL). Sa page produit indique : « Hook up one or two sensors or tap into an existing photo-eye, relay, PLC, or proximity switch. » (traduction : branchez un ou deux capteurs ou exploitez une cellule photoélectrique, un relais, un automate ou un détecteur de proximité existant). Elle précise aussi que les boîtiers XL fonctionnent derrière le pare-feu de l’usine, avec « No cloud requirement » (traduction : aucun cloud requis). Les prix sont publiés : la page des modèles affiche XL Touch à 4 990 USD, XL HD+ à 4 690 USD et l’afficheur LED XL810-1 à 4 490 USD, à l’unité, avec des remises sur volume (consulté le 16 novembre 2026).
Convient mieux que Fabrico quand : une ligne ou quelques machines ont besoin d’un affichage visible objectif contre réalisé au pied de la ligne, acheté une fois par boîtier et exploité sur le réseau de l’usine.
Où Fabrico convient à sa place ou à côté : de nombreuses lignes et plusieurs usines comparées sur une même définition du TRS, dans une vue multi-sites avec comparaison entre usines.
À demander avant d’acheter : Qu’ajoute une deuxième ligne ou une deuxième usine, en boîtiers et en reporting ? Où les causes d’arrêt sont-elles saisies, et par qui ?
Comparer en détail : Fabrico vs Vorne XL et alternatives à Vorne XL.
Redzone : quand la tâche est un rituel d’équipe terrain
Redzone écrit : « Redzone Productivity is OEE software built for manufacturing frontline teams. » (traduction : Redzone Productivity est un logiciel de TRS conçu pour les équipes terrain de la production ; source : Redzone Productivity). La même page cite « Structured digital huddle routines » (traduction : des rituels structurés de points d’équipe digitaux) et des notes de passation visibles par les équipes suivantes, et indique : « It is deployed in 2,000+ factories across food & beverage, automotive, CPG, and life sciences. » (traduction : il est déployé dans plus de 2 000 usines de l’agroalimentaire, de l’automobile, des produits de grande consommation et des sciences de la vie). Sa page agroalimentaire ajoute : « Redzone is a strong fit for organizations where leadership is committed to frontline visibility and continuous improvement culture. » (traduction : Redzone convient bien aux organisations dont la direction s’engage pour la visibilité terrain et une culture d’amélioration continue). Redzone ne publie aucun prix ; sa page tarifs indique : « Pricing is based on the number of sites and modules deployed. No two plants are the same. » (traduction : le prix dépend du nombre de sites et de modules déployés. Il n’y a pas deux usines identiques).
Convient mieux que Fabrico quand : l’objectif principal est un rituel d’équipe structuré autour des chiffres à chaque prise de poste, porté par une direction d’usine engagée, avec un coach du fournisseur pendant le déploiement, souvent dans l’agroalimentaire.
Où Fabrico convient à sa place ou à côté : les usines dont la première question est ce que coûte chaque perte : une fois le prix de vente et la marge de chaque SKU saisis, les pertes sont chiffrées en argent par ligne et par équipe.
À demander avant d’acheter : Que fait le coach pendant le déploiement, et que garde l’usine ensuite ? Comment les causes d’arrêt restent-elles cohérentes d’une équipe à l’autre ?
Comparer en détail : Redzone vs Fabrico et alternatives à Redzone.
Tulip : quand vos ingénieurs veulent construire les applications
Tulip se présente comme une plateforme d’opérations terrain. Sa page plateforme indique : « Create guided workflows, management terminals, and dashboards, built on your common data model and with no coding required. » (traduction : créez des workflows guidés, des terminaux de pilotage et des tableaux de bord, bâtis sur votre modèle de données commun et sans aucun code). Sa page instructions de travail indique : « Process engineers own the build, so a change doesn't wait on IT. » (traduction : les ingénieurs process pilotent la construction, si bien qu’un changement n’attend pas l’informatique). La page plateforme liste des applications allant des instructions de travail digitales et du kitting aux dossiers de lot électroniques, dossiers d’historique des dispositifs, généalogie, suivi du TRS et inspection visuelle de la qualité.
Convient mieux que Fabrico quand : les ingénieurs process veulent construire et modifier eux-mêmes de nombreux workflows de poste, comme les instructions de travail, le kitting, les contrôles qualité et les enregistrements, et l’usine a des personnes pour prendre en charge ces applications.
Où Fabrico convient à sa place ou à côté : les usines qui veulent le TRS, les causes d’arrêt et un MES léger prêts à l’emploi, plutôt que construits application par application.
À demander avant d’acheter : Qui maintient chaque application quand le produit ou la ligne change ? Quelles applications sont des modèles, et lesquelles sont construites de zéro ?
Comparer en détail : Fabrico vs Tulip et alternatives à Tulip.
Une suite MES complète : quand la généalogie et les enregistrements réglementés sont obligatoires
Siemens écrit : « Opcenter Execution tracks and traces the status of production and disposition of work, including demonstration and documentation of regulatory and quality requirements. » (traduction : Opcenter Execution suit et trace l’état de la production et l’affectation du travail, y compris la démonstration et la documentation des exigences réglementaires et qualité ; source : Opcenter Execution). Pour son édition pharma, Siemens indique que le système facilite « a review of the batch record by exception » (traduction : une revue du dossier de lot par exception ; source : Opcenter Execution Pharma). Critical Manufacturing décrit « Complete real-time traceability and genealogy at the individual batch, lot or serialized unit. » (traduction : une traçabilité et une généalogie complètes en temps réel au niveau du batch, du lot ou de l’unité sérialisée ; source : Industrial Operations Platform), et sa page dispositifs médicaux indique : « The comprehensive system exceeds regulatory requirements such as FDA 21 CFR Parts 11 and 820. » (traduction : ce système complet va au-delà d’exigences réglementaires comme la FDA 21 CFR Parts 11 et 820).
Convient mieux que Fabrico quand : l’usine doit tenir la généalogie jusqu’au batch, au lot ou à l’unité sérialisée, des dossiers de lot ou d’historique des dispositifs électroniques, et des signatures selon les règles de la FDA ou du règlement européen MDR.
Où Fabrico convient à sa place ou à côté : les usines qui ont d’abord besoin du TRS de ligne, des causes d’arrêt et des pertes chiffrées, sans projet de MES complet. Un MES léger couvre ce terrain ; il ne remplace pas les dossiers de lot électroniques.
À demander avant d’acheter : Quels enregistrements et quelles signatures sont couverts, et selon quelle réglementation ? Qu’ajoute chaque module à la licence ?
Comparer en détail : alternatives à Critical Manufacturing et alternatives aux MES.
Une GMAO dédiée : quand la maintenance est toute la mission
MaintainX se présente comme une plateforme de GMAO et de gestion des actifs où les équipes peuvent « Create, assign, and track work orders across all sites. » (traduction : créer, attribuer et suivre les ordres de travail sur tous les sites ; source : MaintainX). UpKeep écrit : « Teams use it to create and track work orders, schedule preventive maintenance, and manage asset history across every site. » (traduction : les équipes l’utilisent pour créer et suivre les ordres de travail, planifier la maintenance préventive et gérer l’historique des actifs sur chaque site ; source : UpKeep). Tous deux publient leurs prix, consultés le 16 novembre 2026 : MaintainX affiche Essential à 20 USD par utilisateur et par mois en facturation annuelle et Premium à 65 USD (tarifs MaintainX) ; UpKeep affiche Essential à 24 USD et Premium à 55 USD par utilisateur et par mois (tarifs UpKeep).
Convient mieux que Fabrico quand : la maintenance de plusieurs sites, bâtiments ou flottes est toute la mission, avec le respect du préventif, les pièces et l’historique des actifs au centre, et les pertes de production ne sont pas la question.
Où Fabrico convient à sa place ou à côté : les usines où arrêts et maintenance vont dans le même enregistrement que le TRS : dans Fabrico, un ordre de travail s’ouvre depuis l’arrêt en une étape, rattaché à la ligne, et la consommation de pièces est liée aux ordres de travail.
À demander avant d’acheter : Comment un arrêt de ligne devient-il un ordre de travail, et avec quelles minutes ? Qui saisit la cause ?
Comparer en détail : Fabrico vs MaintainX et Fabrico vs UpKeep.
Vision Cognex : quand chaque pièce doit être inspectée
Cognex écrit : « Cognex vision systems capture and analyze images in real time to automate inspection, measurement, and identification, improving efficiency and product quality across manufacturing and logistics. » (traduction : les systèmes de vision Cognex capturent et analysent des images en temps réel pour automatiser l’inspection, la mesure et l’identification, en améliorant l’efficacité et la qualité des produits dans la production et la logistique ; source : systèmes de vision Cognex). Pour l’agroalimentaire, sa page détection des défauts décrit la tâche ainsi : « Verify seals, count food items in final packaging, and ensure product quality » (traduction : vérifier les soudures, compter les produits alimentaires dans l’emballage final et garantir la qualité du produit).
Convient mieux que Fabrico quand : la tâche consiste à juger chaque pièce ou chaque emballage par rapport à une spécification : défauts, présence et positionnement, soudures ou codes.
Où Fabrico convient à sa place ou à côté : à côté, pas à sa place. La caméra IA (un module complémentaire) de Fabrico compte la production là où une machine n’a pas de signal exploitable et n’inspecte pas les pièces ; le comptage des rejets d’un système d’inspection peut alimenter le volet qualité du TRS.
À demander avant d’acheter : Comment les faux rejets et les défauts manqués ont-ils été mesurés à la réception ? Comment le comptage des rejets sort-il du système, équipe par équipe ?
Comparer en détail : Cognex vs Keyence, le comparatif des logiciels de vision par ordinateur et le guide des logiciels d’inspection visuelle.
Ignition : quand les opérateurs ont besoin d’écrans de conduite et d’alarmes
Inductive Automation écrit : « Ignition is server software that acts as the hub for everything on your plant floor for total system integration. » (traduction : Ignition est un logiciel serveur qui sert de plaque tournante pour tout ce qui se passe dans l’atelier, pour une intégration complète des systèmes ; source : Ignition). Son offre SCADA standard, selon la page Ignition SCADA, comprend les modules Vision, OPC UA, Tag Historian, Alarm Notification, Reporting et SQL Bridge. Sur les licences, sa page tarifs par édition indique : « Standard Ignition and Ignition Edge licenses have a one-time cost, as they are both perpetual licenses. Purchase those licenses once and you get permanent access. » (traduction : les licences Standard Ignition et Ignition Edge ont un coût unique, car ce sont toutes deux des licences perpétuelles. Achetées une fois, elles donnent un accès permanent).
Convient mieux que Fabrico quand : l’usine a besoin de supervision et de conduite : démarrer et arrêter les procédés, alarmes et écrans opérateur, construits et maintenus par des automaticiens ou un intégrateur.
Où Fabrico convient à sa place ou à côté : au-dessus, quand la question est le TRS et les pertes par ligne et par équipe. Le SCADA garde le contrôle-commande ; Fabrico n’est pas un système de contrôle-commande.
À demander avant d’acheter : Qui construit et maintient les écrans ? Où se trouvent les plannings d’équipe, les cadences idéales et les causes d’arrêt ?
Comparer en détail : AVEVA vs Ignition et Ignition vs Kepware.
Un tableur ou un relevé papier : quand une ligne a besoin d’un chiffre mensuel
Beaucoup d’usines commencent ici, et certaines n’ont jamais besoin de plus. Un tableau blanc au pied de la ligne, un relevé papier des arrêts et un tableur qui totalise le mois peuvent donner un TRS pour une réunion de revue, sans aucun logiciel à acheter.
Convient mieux que Fabrico quand : il s’agit d’une ou deux lignes lentes, d’une équipe qui note déjà les arrêts à la main, et d’un TRS utile pour une revue mensuelle plutôt que pour agir pendant l’équipe.
Où Fabrico convient à sa place ou à côté : quand les arrêts courts comptent. Les relevés manuels ont tendance à laisser passer les arrêts les plus courts ; Fabrico lit les arrêts à partir du signal machine, avec la détection des micro-arrêts, et l’opérateur ajoute la cause.
À demander avant d’acheter : Combien d’arrêts par équipe le relevé contient-il, par rapport au comptage de la machine elle-même ? Qui saisit les feuilles dans le tableur, et quand ?
Comparer en détail : suivi des arrêts manuel ou automatique.
Exemple chiffré : une ligne d’ensachage de snacks, valorisée perte par perte
Chiffres d’exemple, pas un client. Une usine de snacks salés exploite une ensacheuse verticale à une cadence idéale de 120 sachets par minute, alimentée par une friteuse et un tambour d’assaisonnement, suivie d’une table de mise en carton manuelle. Une équipe compte 480 minutes planifiées. L’automate de l’ensacheuse fournit un état de marche et un comptage de sachets ; la table de mise en carton n’a pas de signal.
TRS. Le signal a mesuré 81 minutes d’arrêt, l’ensacheuse a donc tourné 399 minutes : disponibilité 399 / 480 = 83,1 %. Pendant ces minutes, elle aurait pu produire 47 880 sachets et en a compté 44 280 : performance 92,5 %. Le testeur d’étanchéité a rejeté 640 sachets : qualité 43 640 / 44 280 = 98,6 %. TRS = 83,1 % x 92,5 % x 98,6 % = 75,8 %, soit 43 640 sachets bons sur 57 600 possibles.
L’argent. Prenons un prix départ usine d’exemple de 0,90 EUR le sachet et une marge d’exemple de 15 %, soit 0,135 EUR le sachet. Les marges par secteur aux États-Unis de NYU Stern (« Data used is as of January 2026 », traduction : données arrêtées à janvier 2026) donnent pour Food Processing (transformation alimentaire, 78 entreprises) une marge brute de 23,23 % et une marge opérationnelle avant impôts non ajustée de 10,63 % ; 15 % se situe entre les deux. Tant que des commandes attendent, chaque sachet non produit est de la marge perdue : 13 960 sachets x 0,135 EUR = 1 884,60 EUR par équipe, 79 153,20 EUR par mois sur 42 équipes. Quand les commandes n’attendent pas, les mêmes minutes sont de la capacité, chiffrée alors au coût d’une équipe supplémentaire.
| Perte sur l’équipe (exemple) | Minutes | Sachets non produits | Marge, commandes en attente | Ce qui l’explique |
|---|---|---|---|---|
| Bourrages des mâchoires de soudure | 27 | 3 240 | 437,40 EUR | Signal machine et cause de l’opérateur ; ordre de travail de maintenance depuis l’arrêt |
| Raccords de bobine de film | 18 | 2 160 | 291,60 EUR | Signal machine et cause de l’opérateur |
| Attente de la table de mise en carton | 21 | 2 520 | 340,20 EUR | Uniquement un comptage à la table de mise en carton (pas de signal à cet endroit) |
| Passage à un nouvel arôme | 15 | 1 800 | 243,00 EUR | Signal machine et cause de l’opérateur |
| Marche ralentie | 30 | 3 600 | 486,00 EUR | Comptage des sachets par rapport à la cadence idéale |
| Rejets au test d’étanchéité | 5,3 | 640 | 86,40 EUR | Le comptage des rejets du testeur d’étanchéité |
| Total | 116,3 | 13 960 | 1 884,60 EUR |
Lisez le tableau de la plus grosse perte vers la plus petite. La marche ralentie et les bourrages des mâchoires de soudure arrivent en tête, et tous deux sont visibles par tout outil qui lit le signal de l’ensacheuse par rapport à une cadence idéale, avec la cause de l’arrêt donnée par l’opérateur. Les 21 minutes d’attente sont différentes : le signal de l’ensacheuse indique qu’elle s’est arrêtée, mais seul un comptage à la table de mise en carton montre que c’est la table, et non l’ensacheuse, qui a imposé le rythme. C’est le rôle d’un comptage là où il n’y a pas de signal, le cas du TRS sans automate. Les rejets au test d’étanchéité pèsent peu en argent ici, et c’est le testeur d’étanchéité, pas un outil de TRS, qui décide quel sachet est mauvais.
Quand Fabrico convient, et quand il ne convient pas
Fabrico convient en général aux usines qui veulent savoir ce que coûtent les arrêts par ligne et par équipe, sur des lignes qui mêlent machines sous automate, machines anciennes et postes manuels ; qui veulent que les opérateurs disent pourquoi une ligne s’est arrêtée, avec l’ordre de travail de maintenance ouvert depuis cet arrêt ; et qui comparent lignes ou usines sur une même définition du TRS.
Regardez d’abord ailleurs quand la tâche principale est l’une de celles-ci : inspecter chaque pièce pour détecter les défauts, faire tourner les écrans et les alarmes d’une salle de contrôle, tenir la généalogie et les dossiers de lot ou de dispositif électroniques d’un produit réglementé, ou gérer la maintenance de bâtiments et de flottes où les données de production ne sont pas la question. Les sections ci-dessus citent des outils conçus pour ces tâches.
Un point de données client, avec d’abord une précision. Ficosota, fabricant bulgare de produits d’hygiène, de papier ouaté et de produits ménagers, est aussi investisseur dans Fabrico, comme l’indique l’annonce d’investissement. Sur ses 16 lignes dans Fabrico, entre juin et septembre 2026, son TRS est passé de 53,11 % à 59,62 %, sa production bonne mensuelle de 10,49 millions à 12,92 millions d’unités, et le temps non classé, c’est-à-dire la part du temps de production sans cause enregistrée, de 3,20 % à 0,40 %. Lire le témoignage Ficosota.
Pour une autoévaluation plus complète, voir si Fabrico convient à votre activité de production.
Comment choisir : partir de la plus grosse perte chiffrée
Choisissez l’outil qui explique la plus grosse perte de votre liste chiffrée, pas celui qui a la plus longue liste de fonctions. Si deux besoins sont proches, le test le moins coûteux l’emporte en général : une ligne, une liste de causes, quelques semaines d’équipes complètes.
| Si la plus grosse perte ou le principal besoin est | Regarder d’abord | Qui choisit | Première question à poser |
|---|---|---|---|
| Arrêts et marche ralentie sur des machines-outils CNC, lus depuis les commandes | MachineMetrics ou un autre outil de surveillance CNC | Ingénieur méthodes | Quelles commandes sont lues nativement, et lesquelles exigent des adaptateurs d’E/S ? |
| Un affichage visible objectif contre réalisé sur une ligne | Un afficheur comme Vorne XL | Responsable de production | Qu’ajoute une deuxième ligne ou une deuxième usine ? |
| Réaction lente aux arrêts, d’une équipe à l’autre | Un outil de rituels d’équipe comme Redzone | Directeur d’usine avec le responsable amélioration continue | Que garde l’usine après le départ du coach ? |
| De nombreux workflows de poste à digitaliser | Une plateforme d’applications comme Tulip | Ingénieurs process | Qui maintient chaque application quand le produit change ? |
| Généalogie, dossiers de lot ou de dispositif, libération réglementée | Une suite MES complète | Responsable qualité avec l’informatique | Quels enregistrements et quelles signatures sont couverts, et selon quelle réglementation ? |
| Maintenance multi-sites, respect du préventif et pièces | Une GMAO comme MaintainX ou UpKeep | Responsable maintenance | Comment un arrêt de ligne devient-il un ordre de travail ? |
| Défauts et rejets | Vision d’inspection comme Cognex | Responsable qualité | Comment les faux rejets ont-ils été mesurés à la réception ? |
| Contrôle-commande, alarmes et écrans opérateur | Un SCADA comme Ignition | Automaticien | Qui construit et maintient les écrans ? |
| Un TRS mensuel pour une ligne lente | Un tableur ou un relevé papier | Responsable de production | Quels arrêts courts échappent au relevé ? |
| Coût des arrêts par ligne et par équipe sur des lignes mixtes | Fabrico | Directeur d’usine | Comment le comptage d’une caméra IA (un module complémentaire) se compare-t-il à un comptage manuel sur un poste ? |
Faire tourner Fabrico à côté d’un autre outil
Plusieurs de ces outils gardent leur propre mission à côté de Fabrico. Ce qui compte, c’est ce qui circule entre eux et qui est responsable de la liaison.
| Duo | Ce qui circule entre eux | Responsable de la liaison |
|---|---|---|
| Fabrico et la vision d’inspection (Cognex) | Le système d’inspection décide quelle pièce est mauvaise ; son comptage des rejets peut alimenter le volet qualité du TRS depuis l’automate ou via l’API REST. | Responsable qualité avec l’automaticien |
| Fabrico et le SCADA (Ignition) | Les deux lisent les automates de la ligne. Le SCADA garde le contrôle-commande, les alarmes et les écrans opérateur ; Fabrico mesure le TRS et les pertes par ligne et par équipe. | Automaticien |
| Fabrico et l’ERP | Prix et marges des SKU en entrée, TRS et pertes chiffrées en sortie, via l’API REST ou l’import et l’export Excel. Une connexion à SAP PM ou SAP S/4HANA se définit pour chaque client via l’API REST, avec son équipe SAP. | L’informatique avec le contrôleur de gestion de l’usine |
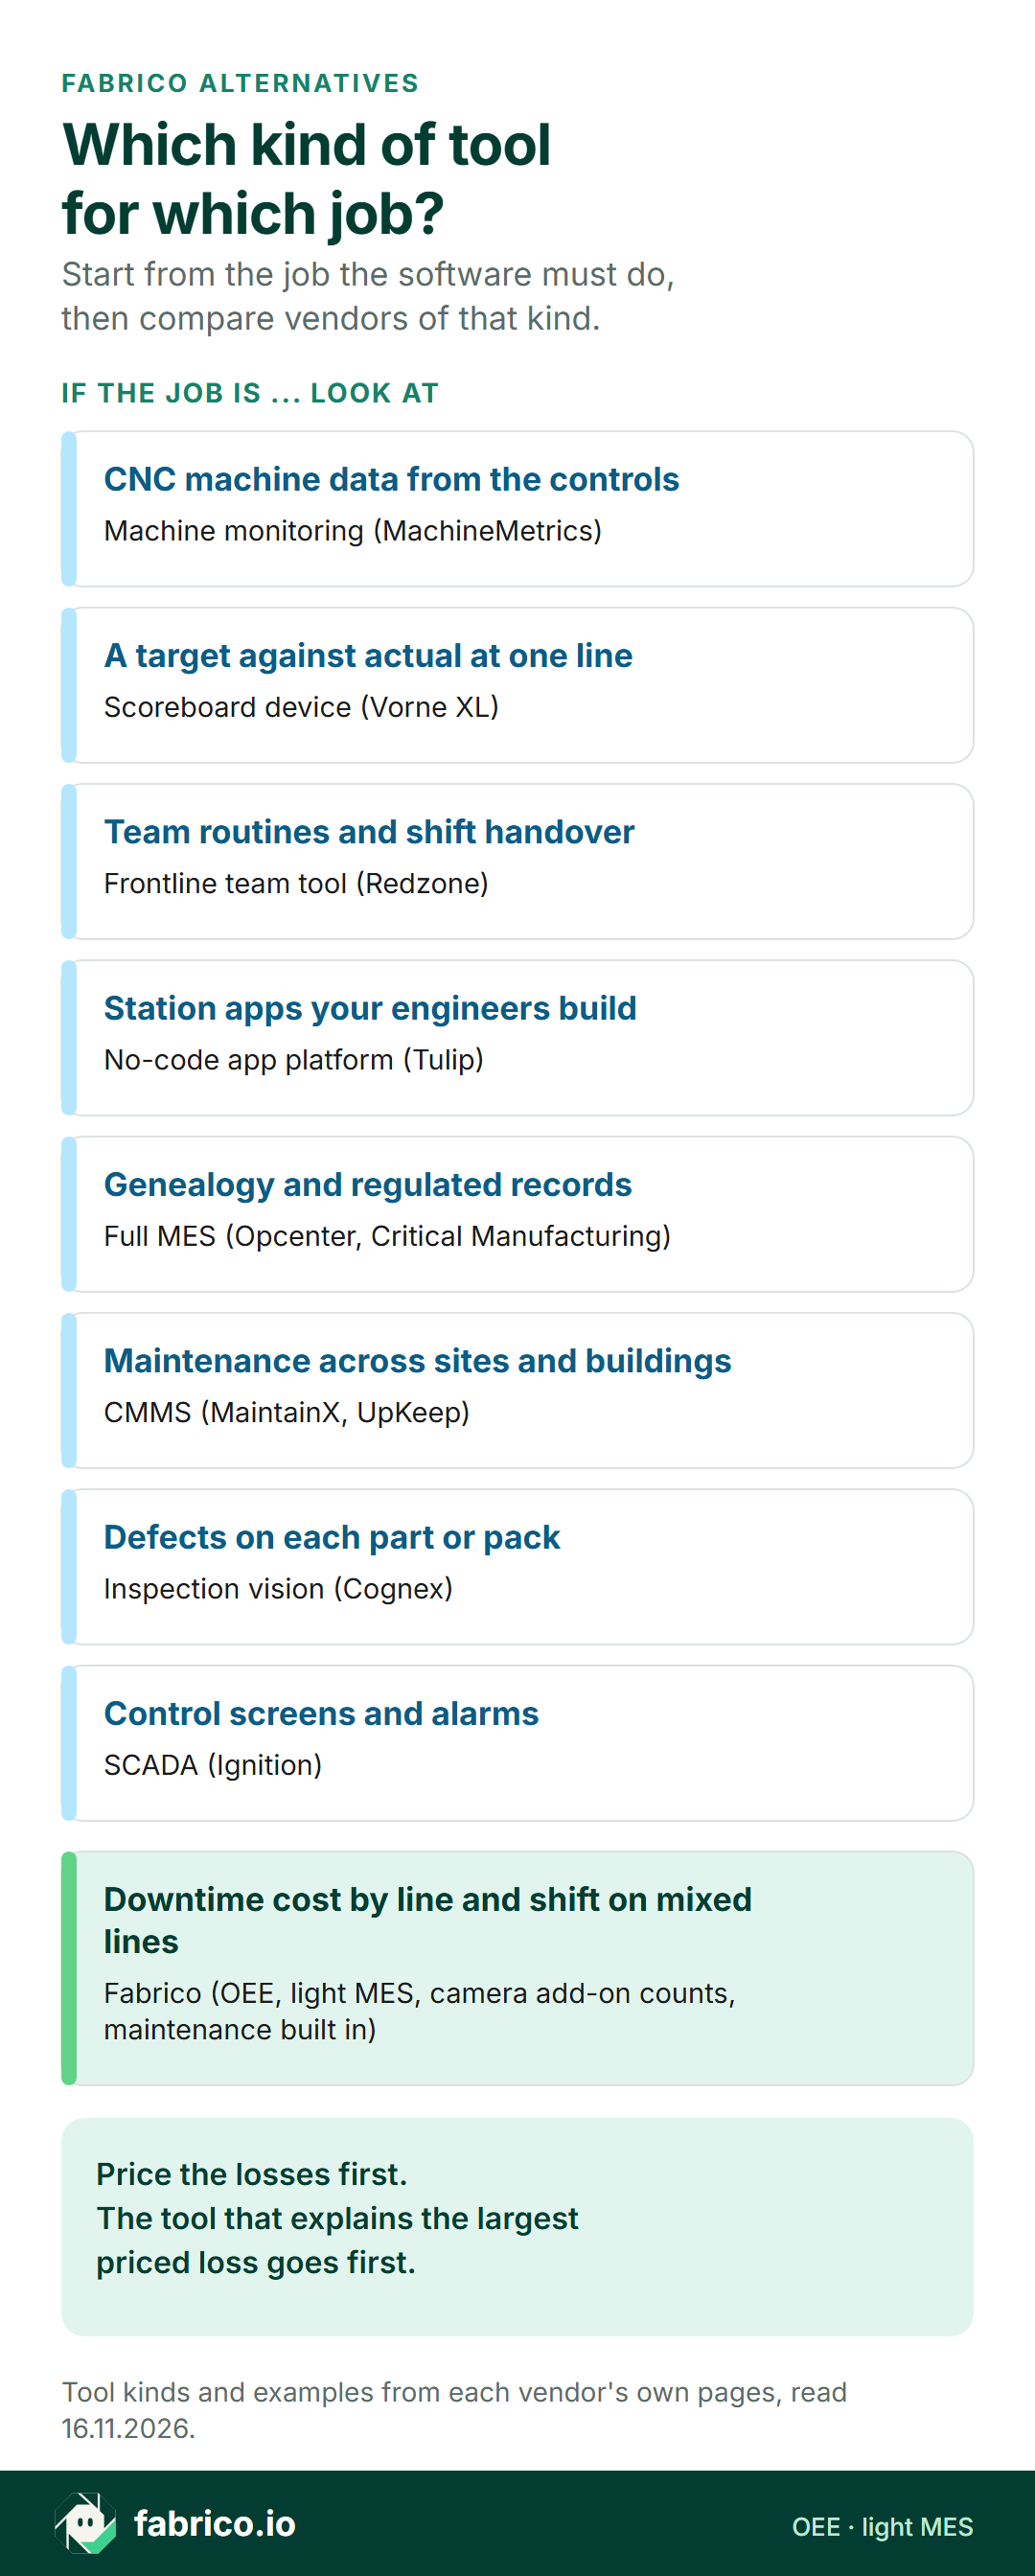
Version texte de cette infographie
- Quel type d’outil pour quelle tâche ? Partez de la tâche que le logiciel doit accomplir, puis comparez les fournisseurs de ce type.
- Si la tâche, ce sont les données des machines CNC lues dans les commandes, regardez la surveillance des machines (MachineMetrics).
- Si la tâche est un affichage objectif contre réalisé sur une ligne, regardez un afficheur (Vorne XL).
- Si la tâche, ce sont les rituels d’équipe et la passation entre équipes, regardez un outil pour équipes terrain (Redzone).
- Si la tâche, ce sont des applications de poste construites par vos ingénieurs, regardez une plateforme d’applications no-code (Tulip).
- Si la tâche, ce sont la généalogie et les enregistrements réglementés, regardez un MES complet (Opcenter, Critical Manufacturing).
- Si la tâche est la maintenance sur plusieurs sites et bâtiments, regardez une GMAO (MaintainX, UpKeep).
- Si la tâche, ce sont les défauts sur chaque pièce ou emballage, regardez la vision d’inspection (Cognex).
- Si la tâche, ce sont les écrans de conduite et les alarmes, regardez un SCADA (Ignition).
- Si la tâche est le coût des arrêts par ligne et par équipe sur des lignes mixtes, regardez Fabrico : TRS, MES léger, comptage par caméra IA (un module complémentaire) et maintenance intégrée.
- Chiffrez d’abord les pertes. L’outil qui explique la plus grosse perte chiffrée passe en premier.
Premières étapes par rôle ce trimestre
| Rôle | Cette semaine | Ce trimestre |
|---|---|---|
| Directeur d’usine | Choisir une ligne et demander les minutes d’arrêt et les rejets du mois dernier, avec la cause de chacun. | Chiffrer les pertes de cette ligne à la marge du SKU et financer l’outil qui explique la plus grosse. |
| Responsable de production | Lister les postes sans signal exploitable et ce que chacun ralentit. | S’accorder sur une seule liste de causes d’arrêt pour toutes les équipes avant de comparer les écrans d’un fournisseur. |
| Responsable amélioration continue ou maintenance | Noter quelles pertes demandent un ordre de travail et lesquelles un changement de routine. | Tester deux outils présélectionnés sur la même ligne avec la même liste de causes, et comparer les totaux à un comptage manuel. |
- Chiffrer les pertes d’une ligne pendant une semaine à partir du signal et des causes données par les opérateurs.
- Classer chaque perte selon la tâche dont elle a besoin : données machines, comptage là où il n’y a pas de signal, rituel d’équipe, enregistrement, ordre de travail, inspection ou écran de conduite.
- Présélectionner un outil par tâche dans les sections ci-dessus et poser à chaque fournisseur les questions qui y figurent.
- Faire tourner l’outil retenu sur la ligne qui a la plus grosse perte chiffrée et vérifier ses chiffres par rapport à un comptage manuel sur des équipes complètes.
Pour un panorama plus large des outils de TRS, voir le comparatif meilleurs logiciels de TRS.
Questions fréquentes
Quelles sont les principales alternatives à Fabrico ?
Par tâche : MachineMetrics pour les données des machines CNC, Vorne XL pour un afficheur sur une ligne, Redzone pour les rituels des équipes terrain, Tulip pour les applications que construisent les ingénieurs, Siemens Opcenter Execution ou Critical Manufacturing pour la généalogie et les enregistrements réglementés, MaintainX ou UpKeep quand la maintenance est toute la mission, Cognex pour l’inspection des défauts et Ignition pour le SCADA et l’IHM.
Fabrico est-il une GMAO ?
Fabrico est un logiciel de TRS et un MES léger avec la maintenance intégrée : un ordre de travail s’ouvre depuis l’arrêt en une étape, rattaché à la ligne. Les usines dont la mission principale est la maintenance de nombreux sites et bâtiments peuvent préférer une GMAO dédiée comme MaintainX ou UpKeep.
La caméra IA de Fabrico inspecte-t-elle les pièces ?
Non. La caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal exploitable. L’inspection des défauts demande un système d’inspection comme Cognex, et son comptage des rejets peut alimenter le volet qualité du TRS.
Fabrico peut-il remplacer un SCADA ?
Non. Un SCADA comme Ignition démarre et arrête les procédés, déclenche les alarmes et fait tourner les écrans opérateur. Fabrico mesure le TRS et les pertes par ligne et par équipe, et les deux peuvent fonctionner côte à côte.
Quelle alternative pour un atelier CNC de sous-traitance ?
Si la plupart des machines sont des machines CNC et que l’équipe veut des données au niveau de la commande numérique, toutes marques confondues, MachineMetrics documente la connectivité via les protocoles MTConnect et OPC-UA et avec les commandes Fanuc, Heidenhain et Siemens Sinumerik. Si l’atelier mêle machines CNC, machines anciennes et postes manuels et veut des pertes chiffrées en argent, avec la maintenance depuis l’arrêt, Fabrico convient.
Où Fabrico est-il hébergé ?
Les clients de l’UE sont hébergés sur AWS à Francfort. Fabrico est certifié ISO/IEC 27001, ISO 9001 et ISO/IEC 20000-1 et propose un accord de traitement des données au titre du RGPD.
Envie de voir les pertes d’une ligne chiffrées par cause ? Demandez une démo sur des données d’exemple.

Dernières nouvelles de notre blog








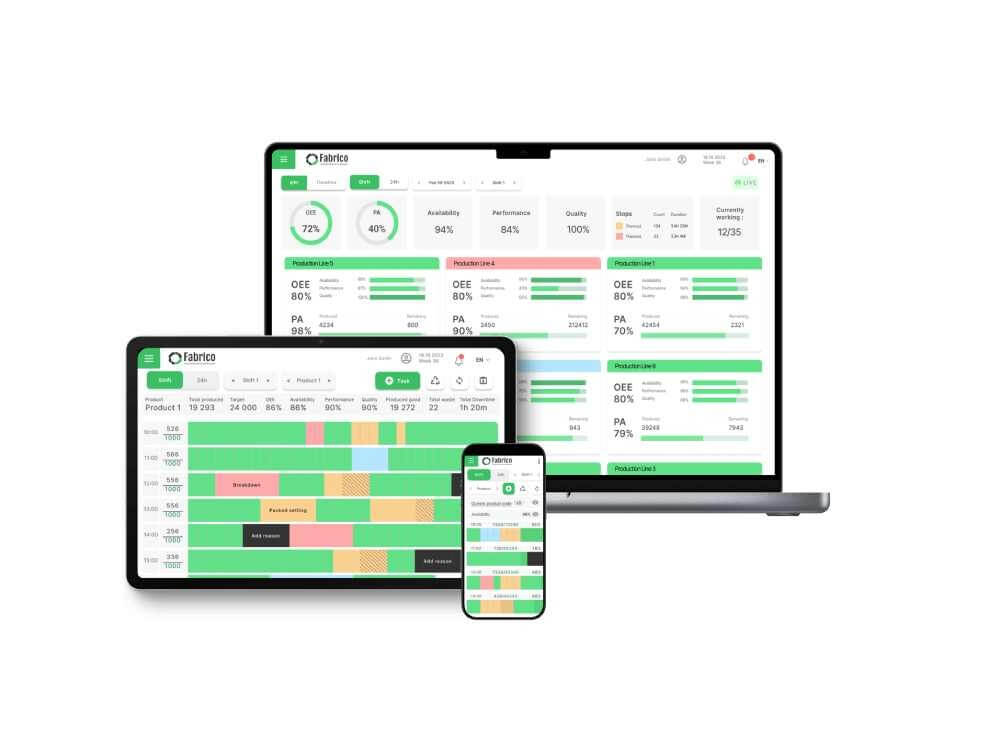
Tuiles Fabrico réelles, données d'exemple.