


 Zaloguj
 Blog

Alternatywy dla Fabrico: kiedy lepiej pasuje inne narzędzie, a kiedy Fabrico

W skrócie: Właściwa alternatywa dla Fabrico zależy od zadania, które ma wykonać oprogramowanie. Do danych z maszyn CNC w całym zakładzie warto przyjrzeć się MachineMetrics; do tablicy produkcyjnej na jednej linii, Vorne XL; do rutyn zespołów na linii, Redzone; do aplikacji budowanych przez własnych inżynierów, Tulip; do genealogii i dokumentacji regulowanej, pełnemu systemowi MES, takiemu jak Siemens Opcenter Execution czy Critical Manufacturing; gdy całym zadaniem jest utrzymanie ruchu, systemowi CMMS, takiemu jak MaintainX czy UpKeep; do inspekcji wad, Cognex; do ekranów i alarmów w sterowni, Ignition; a do jednej wolnej linii przeglądanej raz w miesiącu, arkuszowi kalkulacyjnemu lub papierowemu rejestrowi. Fabrico, którego producentem jest wydawca tej strony, pasuje do zakładów, które chcą OEE, lekkiego MES i kamery AI (moduł dodatkowy) do zliczania produkcji, na liniach łączących maszyny z PLC, starsze maszyny i stanowiska ręczne, z wbudowanym utrzymaniem ruchu.
- Przykład obliczeniowy: na linii pakowania przekąsek traci się 1 884,60 EUR marży na zmianę, gdy zamówienia czekają; 340,20 EUR z tej kwoty wyjaśnia wyłącznie zliczanie na ręcznym stole pakowania w kartony.
Najważniejsze wnioski
- Punktem wyjścia jest zadanie, nie marka: dane z maszyn, tablica produkcyjna na linii, rutyny zespołu, własne aplikacje, dokumentacja regulowana, utrzymanie ruchu, inspekcja lub sterowanie.
- Każdą alternatywę poniżej opisano na podstawie stron jej dostawcy, z datą i z przypadkiem, w którym pasuje lepiej niż Fabrico.
- Najpierw warto wycenić straty. W przykładzie 486,00 EUR na zmianę to praca ze zmniejszoną prędkością, a 437,40 EUR to zacięcia szczęk zgrzewających; pierwsze jest narzędzie, które wyjaśnia największą stratę.
- Kilka z tych narzędzi działa obok Fabrico: system inspekcji lub SCADA zachowuje własne zadanie, podobnie jak ERP.
- Kamera AI (moduł dodatkowy) Fabrico zlicza produkcję; nie kontroluje części. W planie rozwoju Fabrico, jeszcze niedostępne: kamera proponowałaby przyczynę przestoju.
Co robi Fabrico, żeby było jasne, z czym się porównuje
Alternatywa ma sens tylko w odniesieniu do tego, co zastępuje. Fabrico to chmurowe oprogramowanie OEE i lekki MES dla zakładów produkcyjnych. Według danych produktowych zapewnia OEE (całkowitą efektywność wyposażenia) w czasie rzeczywistym (dostępność x wydajność x jakość) dla każdej linii i zmiany, pulpit OEE na żywo i wykrywanie mikroprzestojów oraz uwidacznia sześć wielkich strat. Dane pochodzą z podłączenia do PLC i czujników IoT, a operatorzy podają przyczynę przestoju bezpośrednio na linii.
- Kamera AI (moduł dodatkowy): tam, gdzie maszyna nie ma użytecznego sygnału, na przykład przy ręcznym stole pakowania lub na starszej maszynie, kamera AI zlicza produkcję; to zadanie opisuje artykuł o wizyjnym zliczaniu z AI. Tam, gdzie kamera AI obejmuje linię, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico. W planie rozwoju Fabrico, jeszcze niedostępne: kamera proponowałaby przyczynę przestoju.
- Pieniądze: po wprowadzeniu ceny sprzedaży i marży każdego SKU straty są wyceniane w pieniądzu dla każdej linii i zmiany.
- Wbudowane utrzymanie ruchu: zlecenie pracy otwiera się z przestoju jednym krokiem i jest powiązane z linią.
- Ponadto: aplikacje na iOS, Androida i przeglądarkę; powiadomienia push, w aplikacji i e-mailowe z inteligentnymi regułami; widok wielu zakładów z porównaniem między zakładami; REST API, webhooki, Zapier oraz import i eksport do Excela. Połączenie z SAP PM lub SAP S/4HANA ustala się dla każdego klienta przez REST API wspólnie z jego zespołem SAP.
- Bezpieczeństwo: ISO/IEC 27001, ISO 9001 i ISO/IEC 20000-1, RODO z umową powierzenia przetwarzania danych (DPA). Klienci z UE są hostowani w AWS we Frankfurcie.
Fabrico nie jest systemem inspekcji ani systemem sterowania.
Film pokazuje oś czasu zmiany na przykładowych liniach i ekran, na którym operator podaje przyczynę przestoju; widać więc, z czym porównywane są poniższe alternatywy.
Co widać: oś czasu zmiany, niesklasyfikowany czas czekający na przyczynę i ekran operatora przy zatrzymanej linii, na przykładowych liniach. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Alternatywy dla Fabrico: przegląd
Każdy wiersz streszcza strony samego dostawcy, sprawdzone 16.11.2026 i podlinkowane w jego sekcji poniżej. Fabrico, którego producentem jest wydawca tej strony, opisano wyżej na podstawie jego własnych danych produktowych.
| Narzędzie | Do czego służy według własnych stron | Pasuje najlepiej, gdy |
|---|---|---|
| MachineMetrics | Dane z maszyn w czasie rzeczywistym dla produkcji dyskretnej, z natywnym odczytem sterowań CNC | Większość maszyn to maszyny CNC, a zespół chce tagów ze sterowań wszystkich marek |
| Vorne XL | Urządzenie montowane przy każdej linii, z jednym lub dwoma czujnikami i tablicą produkcyjną | Jedna linia potrzebuje tablicy plan względem wykonania, kupionej raz, za zaporą sieciową zakładu |
| Redzone | Oprogramowanie OEE dla zespołów na linii, z cyfrowymi odprawami i przekazaniem zmiany | Celem jest rutyna zespołu wokół wskaźników, prowadzona przez kierownictwo zakładu |
| Tulip | Platforma no-code, na której inżynierowie budują aplikacje, terminale i pulpity | Inżynierowie chcą sami zbudować wiele przepływów pracy na stanowiskach |
| Siemens Opcenter Execution, Critical Manufacturing | Pełny MES: śledzenie i identyfikowalność, genealogia, elektroniczne rekordy partii i wyrobów | Wymagane są genealogia i dokumentacja regulowana |
| MaintainX, UpKeep | CMMS: zlecenia pracy, konserwacja zapobiegawcza, części zamienne i zasoby w wielu lokalizacjach | Utrzymanie ruchu w wielu lokalizacjach i budynkach to całe zadanie |
| Cognex | Systemy wizyjne, które kontrolują, mierzą i identyfikują części | Każdą część trzeba sprawdzić pod kątem wad |
| Ignition | Oprogramowanie serwerowe do aplikacji SCADA, HMI, IIoT i MES | Operatorzy potrzebują ekranów sterowania i alarmów |
| Fabrico | Oprogramowanie OEE i lekki MES, z kamerą AI (moduł dodatkowy) do zliczania produkcji oraz z wbudowanym utrzymaniem ruchu | Pytanie brzmi, ile kosztują przestoje na linię i zmianę, na liniach łączących maszyny z PLC, starsze maszyny i stanowiska ręczne |
MachineMetrics: gdy zadaniem są dane z maszyn CNC
MachineMetrics przedstawia się na swojej stronie głównej jako „One platform, running on real-time machine data, purpose-built for discrete manufacturing.” (tłumaczenie: jedna platforma działająca na danych z maszyn w czasie rzeczywistym, stworzona specjalnie dla produkcji dyskretnej). Strona o monitoringu maszyn wymienia łączność „from PLC's supporting protocols including: MTConnect, Fanuc, OPC-UA, UMATI, Mitsubishi, Citizen, Haas, Heidenhain, Siemens Sinumerik, Modbus, and Ethernet IP” (tłumaczenie: ze sterownikami PLC obsługującymi protokoły, w tym wymienione) i dodaje: „MachineMetrics Edge supports digital and analog I/O for machines without a standard connectivity option to integrate even the most challenging equipment.” (tłumaczenie: MachineMetrics Edge obsługuje cyfrowe i analogowe wejścia i wyjścia dla maszyn bez standardowej opcji łączności, aby zintegrować nawet najtrudniejsze urządzenia). W kwestii integracji strona Connect podaje: „Publish to your own MQTT broker for a unified namespace, pull through REST and GraphQL APIs, or land it in Power BI.” (tłumaczenie: publikuj do własnego brokera MQTT w ramach ujednoliconej przestrzeni nazw, pobieraj dane przez API REST i GraphQL lub przesyłaj je do Power BI).
Pasuje lepiej niż Fabrico, gdy: większość hali stanowią obrabiarki CNC, a zespół chce danych na poziomie sterowania ze wszystkich marek w jednym modelu, z udokumentowanymi konektorami do ERP.
Gdzie Fabrico pasuje zamiast niego lub obok: linie, na których maszyny CNC pracują obok starszych maszyn i stanowisk ręcznych: tam, gdzie stanowisko nie ma użytecznego sygnału, jego produkcję zlicza kamera AI (moduł dodatkowy).
Pytania przed zakupem: Które sterowania na hali są odczytywane natywnie, a które wymagają adapterów we/wy? Gdzie operator podaje przyczynę przestoju?
Szczegółowe porównanie: MachineMetrics vs Fabrico i alternatywy dla MachineMetrics.
Vorne XL: gdy jedna linia potrzebuje tablicy produkcyjnej
Vorne nazywa XL inteligentnym urządzeniem typu „bolt-on” (tłumaczenie: montowanym do istniejącej instalacji; źródło: modele XL). Strona produktu podaje: „Hook up one or two sensors or tap into an existing photo-eye, relay, PLC, or proximity switch.” (tłumaczenie: podłącz jeden lub dwa czujniki albo wykorzystaj istniejącą fotokomórkę, przekaźnik, PLC lub czujnik zbliżeniowy). Informuje też, że urządzenia XL działają za zaporą sieciową zakładu, z dopiskiem „No cloud requirement” (tłumaczenie: chmura nie jest wymagana). Ceny są opublikowane: strona modeli podaje XL Touch za 4 990 USD, XL HD+ za 4 690 USD i tablicę LED XL810-1 za 4 490 USD, za pojedynczą sztukę, z dostępnymi rabatami ilościowymi (stan na 16.11.2026).
Pasuje lepiej niż Fabrico, gdy: jedna linia lub kilka maszyn potrzebuje widocznej tablicy plan względem wykonania przy samej linii, kupowanej raz na urządzenie i działającej w sieci zakładu.
Gdzie Fabrico pasuje zamiast niego lub obok: wiele linii i kilka zakładów porównywanych według jednej definicji OEE, w widoku wielu zakładów z porównaniem między nimi.
Pytania przed zakupem: Co dochodzi przy drugiej linii lub drugim zakładzie w urządzeniach i raportowaniu? Gdzie i przez kogo wprowadzane są przyczyny przestojów?
Szczegółowe porównanie: Fabrico vs Vorne XL i alternatywy dla Vorne XL.
Redzone: gdy zadaniem jest rutyna zespołów na linii
Redzone pisze: „Redzone Productivity is OEE software built for manufacturing frontline teams.” (tłumaczenie: Redzone Productivity to oprogramowanie OEE stworzone dla zespołów pierwszej linii w produkcji; źródło: Redzone Productivity). Ta sama strona wymienia „Structured digital huddle routines” (tłumaczenie: ustrukturyzowane rutyny cyfrowych odpraw) oraz notatki z przekazania zmiany widoczne dla kolejnych zmian i podaje: „It is deployed in 2,000+ factories across food & beverage, automotive, CPG, and life sciences.” (tłumaczenie: jest wdrożone w ponad 2000 fabryk w branży spożywczej, motoryzacyjnej, FMCG i life sciences). Strona dla branży spożywczej dodaje: „Redzone is a strong fit for organizations where leadership is committed to frontline visibility and continuous improvement culture.” (tłumaczenie: Redzone dobrze pasuje do organizacji, których kierownictwo jest zaangażowane w przejrzystość na pierwszej linii i kulturę ciągłego doskonalenia). Redzone nie publikuje cen; jego strona cennika podaje: „Pricing is based on the number of sites and modules deployed. No two plants are the same.” (tłumaczenie: cena zależy od liczby lokalizacji i wdrożonych modułów. Nie ma dwóch takich samych zakładów).
Pasuje lepiej niż Fabrico, gdy: głównym celem jest ustrukturyzowana rutyna zespołu wokół wskaźników na każdej zmianie, z zaangażowanym kierownictwem zakładu i coachem dostawcy w trakcie wdrożenia, często w branży spożywczej.
Gdzie Fabrico pasuje zamiast niego lub obok: zakłady, których pierwsze pytanie brzmi, ile kosztuje każda strata: po wprowadzeniu ceny sprzedaży i marży każdego SKU straty są wyceniane w pieniądzu dla każdej linii i zmiany.
Pytania przed zakupem: Co robi coach w trakcie wdrożenia i co zostaje w zakładzie potem? Jak przyczyny przestojów pozostają spójne między zmianami?
Szczegółowe porównanie: Redzone vs Fabrico i alternatywy dla Redzone.
Tulip: gdy Państwa inżynierowie chcą sami budować aplikacje
Tulip przedstawia się jako platforma do operacji pierwszej linii. Strona platformy podaje: „Create guided workflows, management terminals, and dashboards, built on your common data model and with no coding required.” (tłumaczenie: twórz prowadzone przepływy pracy, terminale zarządcze i pulpity, oparte na wspólnym modelu danych i bez potrzeby programowania). Strona o instrukcjach pracy podaje: „Process engineers own the build, so a change doesn't wait on IT.” (tłumaczenie: inżynierowie procesu odpowiadają za budowę, więc zmiana nie czeka na dział IT). Strona platformy wymienia aplikacje od cyfrowych instrukcji pracy i kompletacji po elektroniczne rekordy partii, rekordy historii wyrobu, genealogię, śledzenie OEE i wizualną kontrolę jakości.
Pasuje lepiej niż Fabrico, gdy: inżynierowie procesu chcą sami budować i zmieniać wiele przepływów pracy na stanowiskach, takich jak instrukcje pracy, kompletacja, kontrole jakości i zapisy, a zakład ma ludzi, którzy przejmą odpowiedzialność za te aplikacje.
Gdzie Fabrico pasuje zamiast niego lub obok: zakłady, które chcą OEE, przyczyn przestojów i lekkiego MES gotowych do użycia, zamiast budować je aplikacja po aplikacji.
Pytania przed zakupem: Kto utrzymuje każdą aplikację, gdy zmienia się produkt lub linia? Które aplikacje są szablonami, a które buduje się od zera?
Szczegółowe porównanie: Fabrico vs Tulip i alternatywy dla Tulip.
Pełny pakiet MES: gdy wymagane są genealogia i dokumentacja regulowana
Siemens pisze: „Opcenter Execution tracks and traces the status of production and disposition of work, including demonstration and documentation of regulatory and quality requirements.” (tłumaczenie: Opcenter Execution śledzi status produkcji i dysponowanie pracą oraz zapewnia ich identyfikowalność, w tym wykazywanie i dokumentowanie wymagań regulacyjnych i jakościowych; źródło: Opcenter Execution). W przypadku edycji farmaceutycznej Siemens podaje, że system ułatwia „a review of the batch record by exception” (tłumaczenie: przegląd rekordu partii metodą wyjątków; źródło: Opcenter Execution Pharma). Critical Manufacturing opisuje „Complete real-time traceability and genealogy at the individual batch, lot or serialized unit.” (tłumaczenie: pełną identyfikowalność i genealogię w czasie rzeczywistym na poziomie pojedynczej szarży, partii lub jednostki serializowanej; źródło: Industrial Operations Platform), a jego strona dla wyrobów medycznych podaje: „The comprehensive system exceeds regulatory requirements such as FDA 21 CFR Parts 11 and 820.” (tłumaczenie: kompleksowy system przekracza wymagania regulacyjne, takie jak FDA 21 CFR Part 11 i 820).
Pasuje lepiej niż Fabrico, gdy: zakład musi prowadzić genealogię do poziomu szarży, partii lub jednostki serializowanej, elektroniczne rekordy partii lub historii wyrobu oraz podpisy zgodnie z przepisami FDA lub unijnego MDR.
Gdzie Fabrico pasuje zamiast niego lub obok: zakłady, które najpierw potrzebują OEE linii, przyczyn przestojów i wycenionych strat, bez projektu pełnego MES. Lekki MES obejmuje ten zakres; nie zastępuje elektronicznych rekordów partii.
Pytania przed zakupem: Jakie rekordy i podpisy są objęte i według jakich przepisów? Co każdy moduł dokłada do licencji?
Szczegółowe porównanie: alternatywy dla Critical Manufacturing i alternatywy dla MES.
Dedykowany CMMS: gdy utrzymanie ruchu to całe zadanie
MaintainX przedstawia się jako platforma CMMS i zarządzania zasobami, w której zespoły mogą: „Create, assign, and track work orders across all sites.” (tłumaczenie: tworzyć, przydzielać i śledzić zlecenia pracy we wszystkich lokalizacjach; źródło: MaintainX). UpKeep pisze: „Teams use it to create and track work orders, schedule preventive maintenance, and manage asset history across every site.” (tłumaczenie: zespoły używają go do tworzenia i śledzenia zleceń pracy, planowania konserwacji zapobiegawczej i zarządzania historią zasobów w każdej lokalizacji; źródło: UpKeep). Oba publikują ceny, stan na 16.11.2026: MaintainX podaje plan Essential za 20 USD za użytkownika miesięcznie przy rozliczeniu rocznym i Premium za 65 USD (cennik MaintainX); UpKeep podaje Essential za 24 USD i Premium za 55 USD za użytkownika miesięcznie (cennik UpKeep).
Pasuje lepiej niż Fabrico, gdy: utrzymanie ruchu w wielu lokalizacjach, budynkach lub flotach pojazdów to całe zadanie, w centrum są realizacja przeglądów, części zamienne i historia zasobów, a straty produkcyjne nie są przedmiotem pytania.
Gdzie Fabrico pasuje zamiast niego lub obok: zakłady, w których przestoje i utrzymanie ruchu należą do tego samego rekordu co OEE: w Fabrico zlecenie pracy otwiera się z przestoju jednym krokiem, jest powiązane z linią, a zużycie części jest przypisane do zleceń pracy.
Pytania przed zakupem: Jak przestój na linii trafia do zlecenia pracy i z jakimi minutami? Kto wprowadza przyczynę?
Szczegółowe porównanie: Fabrico vs MaintainX i Fabrico vs UpKeep.
Systemy wizyjne Cognex: gdy każdą część trzeba skontrolować
Cognex pisze: „Cognex vision systems capture and analyze images in real time to automate inspection, measurement, and identification, improving efficiency and product quality across manufacturing and logistics.” (tłumaczenie: systemy wizyjne Cognex przechwytują i analizują obrazy w czasie rzeczywistym, aby automatyzować inspekcję, pomiar i identyfikację, poprawiając wydajność i jakość produktów w produkcji i logistyce; źródło: systemy wizyjne Cognex). Dla branży spożywczej strona o wykrywaniu wad opisuje zadanie tak: „Verify seals, count food items in final packaging, and ensure product quality” (tłumaczenie: weryfikuj zgrzewy, zliczaj produkty spożywcze w opakowaniu końcowym i zapewniaj jakość produktu).
Pasuje lepiej niż Fabrico, gdy: zadaniem jest ocena każdej części lub opakowania względem specyfikacji: wady, obecność i położenie, zgrzewy lub kody.
Gdzie Fabrico pasuje zamiast niego lub obok: obok niego, nie zamiast. Kamera AI (moduł dodatkowy) Fabrico zlicza produkcję tam, gdzie maszyna nie ma użytecznego sygnału, i nie kontroluje części; liczba odrzutów z systemu inspekcji może zasilać składnik jakości OEE.
Pytania przed zakupem: Jak przy odbiorze zmierzono fałszywe odrzuty i przeoczone wady? Jak liczba odrzutów z każdej zmiany jest przekazywana z systemu dalej?
Szczegółowe porównanie: Cognex vs Keyence, porównanie oprogramowania computer vision oraz przewodnik po oprogramowaniu do inspekcji wizualnej.
Ignition: gdy operatorzy potrzebują ekranów sterowania i alarmów
Inductive Automation pisze: „Ignition is server software that acts as the hub for everything on your plant floor for total system integration.” (tłumaczenie: Ignition to oprogramowanie serwerowe, które pełni rolę centrum dla wszystkiego, co dzieje się na hali, zapewniając pełną integrację systemów; źródło: Ignition). Standardowy pakiet SCADA według strony Ignition SCADA obejmuje moduły Vision, OPC UA, Tag Historian, Alarm Notification, Reporting i SQL Bridge. W kwestii licencji strona cennika edycji podaje: „Standard Ignition and Ignition Edge licenses have a one-time cost, as they are both perpetual licenses. Purchase those licenses once and you get permanent access.” (tłumaczenie: licencje Standard Ignition i Ignition Edge mają jednorazowy koszt, ponieważ obie są licencjami wieczystymi. Kupuje się je raz i ma się stały dostęp).
Pasuje lepiej niż Fabrico, gdy: zakład potrzebuje nadzoru i sterowania procesem: uruchamiania i zatrzymywania procesów, alarmów i ekranów operatorskich, budowanych i utrzymywanych przez automatyków lub integratora.
Gdzie Fabrico pasuje zamiast niego lub obok: nad nim, gdy pytanie dotyczy OEE i strat dla każdej linii i zmiany. SCADA zachowuje sterowanie; Fabrico nie jest systemem sterowania.
Pytania przed zakupem: Kto buduje i utrzymuje ekrany? Gdzie znajdują się plany zmian, idealne prędkości i przyczyny przestojów?
Szczegółowe porównanie: AVEVA vs Ignition i Ignition vs Kepware.
Arkusz kalkulacyjny lub papierowy rejestr: gdy jedna linia potrzebuje miesięcznej liczby
Wiele zakładów od tego zaczyna, a niektóre nigdy nie potrzebują niczego więcej. Tablica przy linii, papierowy rejestr przestojów i arkusz, który sumuje miesiąc, mogą dać wartość OEE na spotkanie przeglądowe bez kupowania nowego oprogramowania.
Pasuje lepiej niż Fabrico, gdy: chodzi o jedną lub dwie wolne linie, zespół, który już zapisuje przestoje ręcznie, i wartość OEE potrzebną do comiesięcznego przeglądu, a nie do działania w trakcie zmiany.
Gdzie Fabrico pasuje zamiast niego lub obok: gdy liczą się krótkie przestoje. W ręcznych zapisach krótkie przestoje często umykają; Fabrico odczytuje przestoje z sygnału maszyny, z wykrywaniem mikroprzestojów, a operator dodaje przyczynę.
Pytania przed zakupem: Ile przestojów na zmianę zawiera rejestr w porównaniu z licznikiem samej maszyny? Kto przepisuje kartki do arkusza i kiedy?
Szczegółowe porównanie: ręczna czy automatyczna rejestracja przestojów.
Przykład obliczeniowy: jedna linia pakowania przekąsek, strata po stracie w pieniądzu
Przykładowe liczby, nie klient. Zakład produkujący słone przekąski ma jedną pionową pakowarkę o idealnej wydajności 120 torebek na minutę, zasilaną z frytownicy i bębna do przyprawiania, a za nią ręczny stół pakowania w kartony. Jedna zmiana ma 480 planowanych minut. PLC pakowarki podaje stan pracy i liczbę torebek; stół pakowania w kartony nie ma sygnału.
OEE. Sygnał zmierzył 81 minut przestoju, więc pakowarka pracowała 399 minut: dostępność 399 / 480 = 83,1%. W tych minutach mogła wyprodukować 47 880 torebek, a zliczyła 44 280: wydajność 92,5%. Tester szczelności odrzucił 640 torebek: jakość 43 640 / 44 280 = 98,6%. OEE = 83,1% x 92,5% x 98,6% = 75,8%, czyli tyle samo co 43 640 dobrych torebek z 57 600 możliwych.
Pieniądze. Przyjęto przykładową cenę loco zakład 0,90 EUR za torebkę i przykładową marżę 15%, czyli 0,135 EUR za torebkę. Zestawienie marż według sektorów w USA od NYU Stern („Data used is as of January 2026”, tłumaczenie: dane według stanu na styczeń 2026) podaje dla Food Processing (przetwórstwo żywności, 78 firm) marżę brutto 23,23% i nieskorygowaną marżę operacyjną przed opodatkowaniem 10,63%; 15% mieści się pomiędzy nimi. Gdy zamówienia czekają, każda niewyprodukowana torebka to utracona marża: 13 960 torebek x 0,135 EUR = 1 884,60 EUR na zmianę, 79 153,20 EUR miesięcznie przy 42 zmianach. Gdy zamówienia nie czekają, te same minuty są zdolnością produkcyjną, wycenianą wtedy kosztem dodatkowej zmiany.
| Strata na zmianie (przykład) | Minuty | Niewyprodukowane torebki | Marża, gdy zamówienia czekają | Co ją wyjaśnia |
|---|---|---|---|---|
| Zacięcia szczęk zgrzewających | 27 | 3 240 | 437,40 EUR | Sygnał maszyny i przyczyna od operatora; zlecenie pracy dla utrzymania ruchu z przestoju |
| Łączenie rolek folii | 18 | 2 160 | 291,60 EUR | Sygnał maszyny i przyczyna od operatora |
| Czekanie na stół pakowania w kartony | 21 | 2 520 | 340,20 EUR | Tylko zliczanie przy stole pakowania w kartony (tam nie ma sygnału) |
| Przezbrojenie na nowy smak | 15 | 1 800 | 243,00 EUR | Sygnał maszyny i przyczyna od operatora |
| Praca ze zmniejszoną prędkością | 30 | 3 600 | 486,00 EUR | Liczba torebek względem idealnej wydajności |
| Odrzuty z testu szczelności | 5,3 | 640 | 86,40 EUR | Liczba odrzutów z testera szczelności |
| Razem | 116,3 | 13 960 | 1 884,60 EUR |
Tabelę czyta się od największej straty w dół. Praca ze zmniejszoną prędkością i zacięcia szczęk zgrzewających są na początku i obie widzi każde narzędzie, które odczytuje sygnał pakowarki względem idealnej wydajności, wraz z przyczyną przestoju podaną przez operatora. 21 minut czekania wygląda inaczej: sygnał pakowarki mówi, że się zatrzymała, ale tylko zliczanie przy stole pakowania w kartony pokazuje, że to stół, a nie pakowarka, narzucał tempo. To zadanie dla zliczania tam, gdzie nie ma sygnału, czyli przypadek OEE bez PLC. Odrzuty z testu szczelności są tu niewielkie w pieniądzu, a o tym, która torebka jest wadliwa, decyduje tester szczelności, nie narzędzie OEE.
Kiedy Fabrico pasuje, a kiedy nie
Fabrico zwykle pasuje do zakładów, które chcą wiedzieć, ile kosztują przestoje na linię i zmianę, na liniach łączących maszyny z PLC, starsze maszyny i stanowiska ręczne; które chcą, aby operatorzy podawali, dlaczego linia stanęła, a zlecenie pracy dla utrzymania ruchu otwierało się z tego przestoju; i które porównują linie lub zakłady według jednej definicji OEE.
Najpierw warto szukać gdzie indziej, gdy głównym zadaniem jest jedno z poniższych: kontrola każdej części pod kątem wad, obsługa ekranów i alarmów w sterowni, prowadzenie genealogii i elektronicznych rekordów partii lub wyrobów dla produktu regulowanego albo zarządzanie utrzymaniem ruchu w budynkach i flotach, gdzie dane produkcyjne nie są przedmiotem pytania. Powyższe sekcje wskazują narzędzia stworzone do tych zadań.
Dane od klienta, najpierw z informacją o powiązaniu. Ficosota, bułgarski producent wyrobów higienicznych, tissue i artykułów gospodarstwa domowego, jest również inwestorem w Fabrico, jak podano w ogłoszeniu o inwestycji. Na 16 liniach w Fabrico, między czerwcem a wrześniem 2026, OEE firmy wzrosło z 53,11% do 59,62%, miesięczna produkcja dobra z 10,49 miliona do 12,92 miliona sztuk, a czas niesklasyfikowany, czyli udział czasu produkcji bez zapisanej przyczyny, spadł z 3,20% do 0,40%. Więcej w historii Ficosota.
Pełniejszą samoocenę ułatwia artykuł czy Fabrico pasuje do Państwa produkcji.
Jak wybrać: zacząć od największej wycenionej straty
Warto wybrać narzędzie, które wyjaśnia największą stratę na wycenionej liście, a nie to z najdłuższą listą funkcji. Jeśli dwie potrzeby są zbliżone, zwykle wygrywa tańszy test: jedna linia, jedna lista przyczyn, kilka tygodni pełnych zmian.
| Jeśli największa strata lub potrzeba to | Najpierw sprawdzić | Kto wybiera | Pierwsze pytanie do dostawcy |
|---|---|---|---|
| Przestoje i spowolniona praca obrabiarek CNC, odczytywane ze sterowań | MachineMetrics lub inne narzędzie do monitoringu CNC | Technolog produkcji | Które sterowania są odczytywane natywnie, a które wymagają adapterów we/wy? |
| Widoczna tablica plan względem wykonania na jednej linii | Urządzenie z tablicą, takie jak Vorne XL | Kierownik produkcji | Co dochodzi przy drugiej linii lub drugim zakładzie? |
| Powolna reakcja na przestoje, ze zmiany na zmianę | Narzędzie do rutyn zespołów, takie jak Redzone | Dyrektor zakładu z liderem ciągłego doskonalenia | Co zostaje w zakładzie po odejściu coacha? |
| Wiele przepływów pracy na stanowiskach do cyfryzacji | Platforma aplikacji, taka jak Tulip | Inżynierowie procesu | Kto utrzymuje każdą aplikację, gdy zmienia się produkt? |
| Genealogia, rekordy partii lub wyrobów, zwolnienie regulowane | Pełny pakiet MES | Kierownik jakości z działem IT | Jakie rekordy i podpisy są objęte i według jakich przepisów? |
| Utrzymanie ruchu w wielu lokalizacjach, realizacja przeglądów i części zamienne | CMMS, taki jak MaintainX lub UpKeep | Kierownik utrzymania ruchu | Jak przestój na linii trafia do zlecenia pracy? |
| Wady i odrzuty | Systemy wizyjne do inspekcji, takie jak Cognex | Kierownik jakości | Jak przy odbiorze zmierzono fałszywe odrzuty? |
| Sterowanie, alarmy i ekrany operatorskie | SCADA, taka jak Ignition | Automatyk | Kto buduje i utrzymuje ekrany? |
| Miesięczna wartość OEE dla jednej wolnej linii | Arkusz kalkulacyjny lub papierowy rejestr | Kierownik produkcji | Które krótkie przestoje umykają rejestrowi? |
| Koszt przestojów na linię i zmianę na liniach mieszanych | Fabrico | Dyrektor zakładu | Jak zliczanie kamerą AI (moduł dodatkowy) wypada w porównaniu z ręcznym liczeniem na jednym stanowisku? |
Fabrico obok innego narzędzia
Kilka z tych narzędzi zachowuje własne zadanie obok Fabrico. Liczy się to, co między nimi przepływa, i to, kto odpowiada za połączenie.
| Para | Co przepływa między nimi | Kto odpowiada za połączenie |
|---|---|---|
| Fabrico i systemy wizyjne do inspekcji (Cognex) | System inspekcji decyduje, która część jest zła; jego liczba odrzutów może trafiać do składnika jakości OEE ze sterownika PLC lub przez REST API. | Kierownik jakości z automatykiem |
| Fabrico i SCADA (Ignition) | Oba odczytują sterowniki PLC linii. SCADA zachowuje sterowanie, alarmy i ekrany operatorskie; Fabrico mierzy OEE i straty dla każdej linii i zmiany. | Automatyk |
| Fabrico i ERP | Ceny i marże SKU na wejściu, OEE i wycenione straty na wyjściu, przez REST API albo import i eksport do Excela. Połączenie z SAP PM lub SAP S/4HANA ustala się dla każdego klienta przez REST API wspólnie z jego zespołem SAP. | Dział IT z kontrolerem finansowym zakładu |
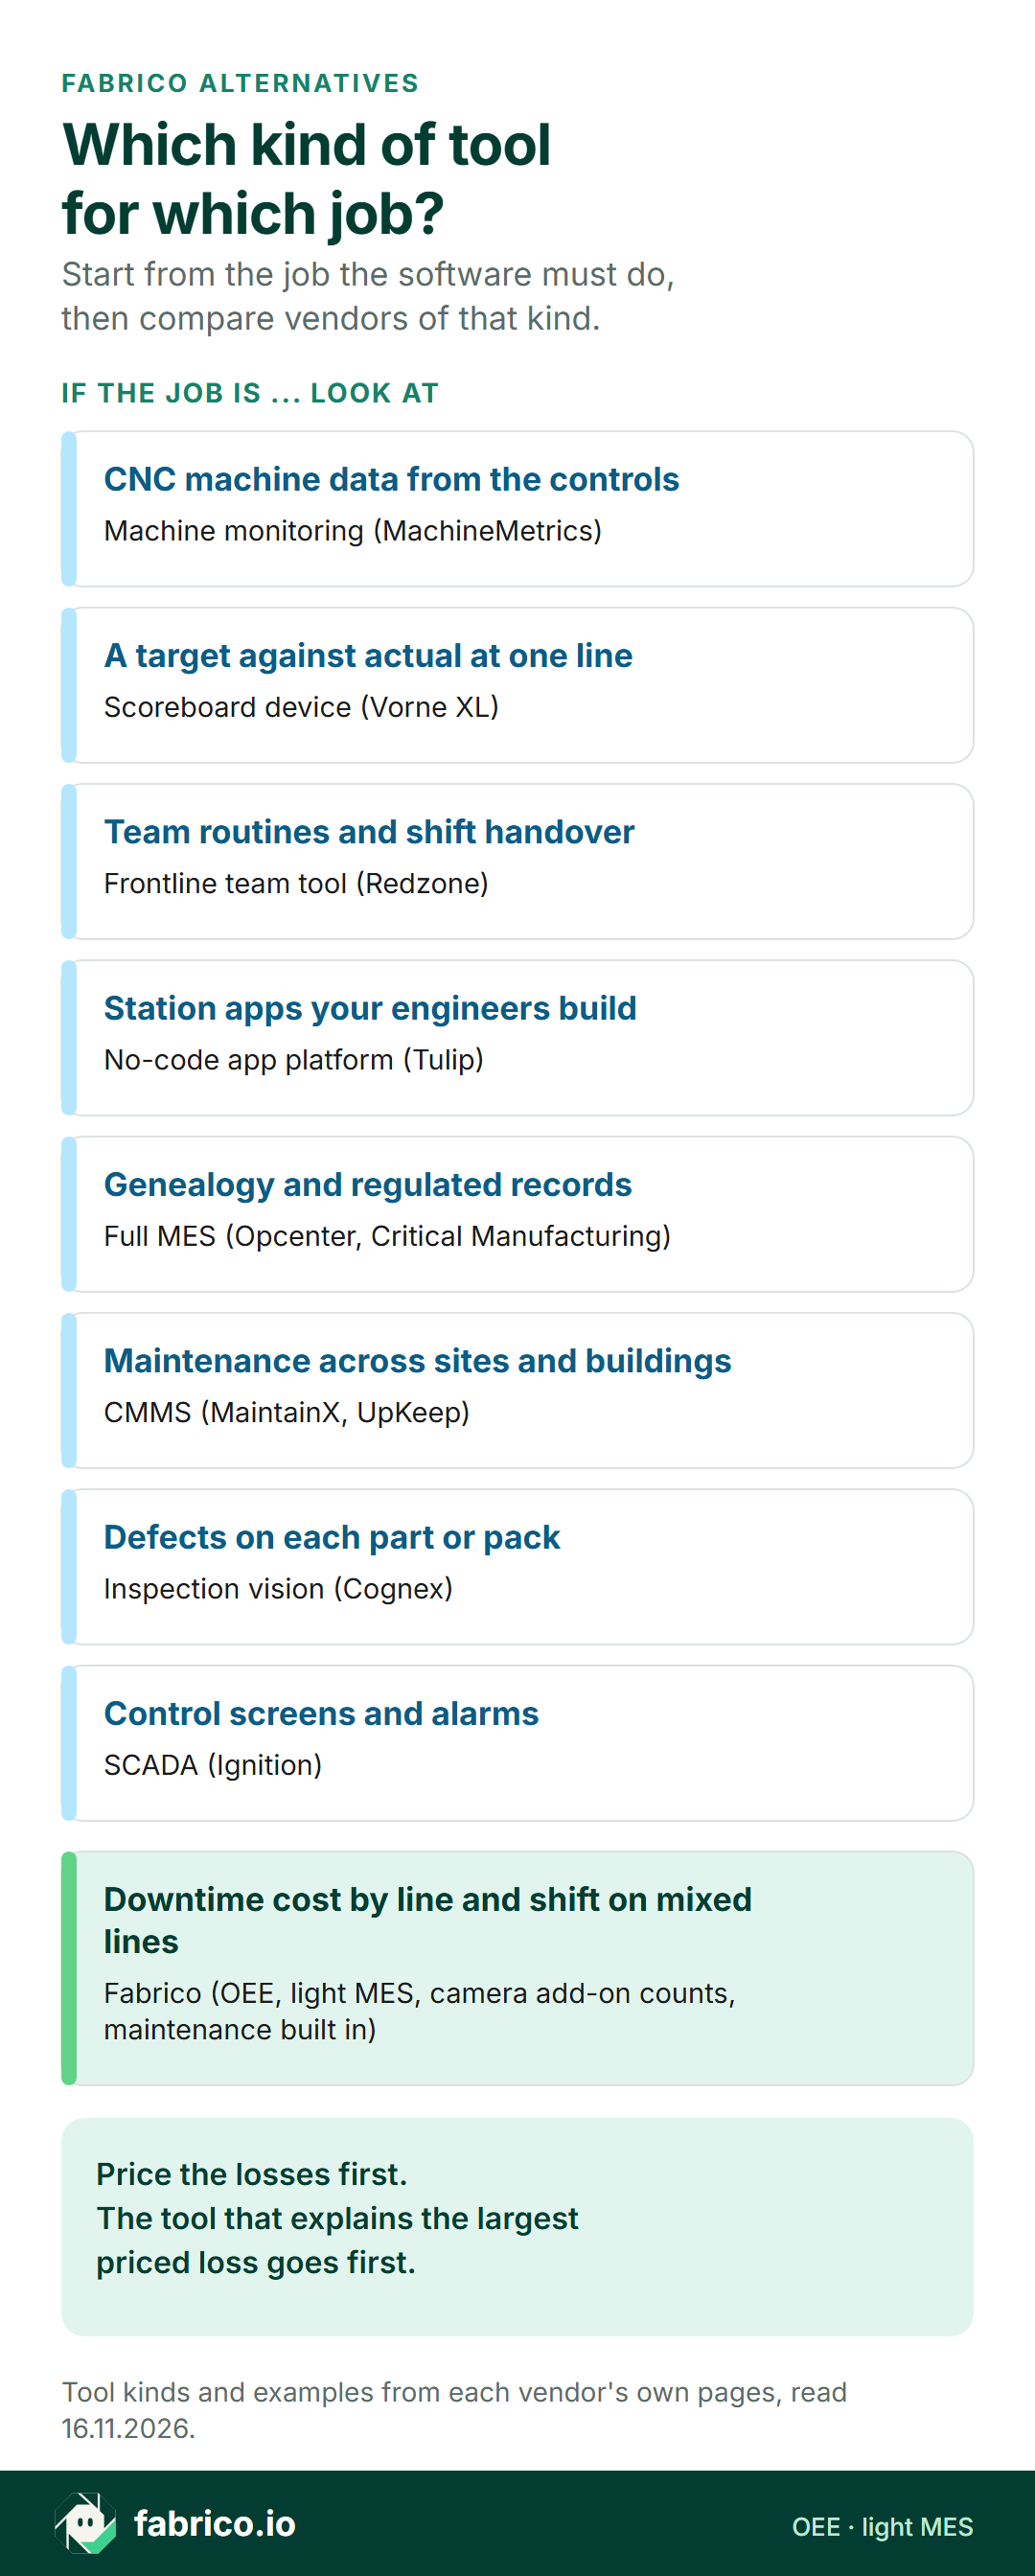
Wersja tekstowa tej infografiki
- Jaki rodzaj narzędzia do jakiego zadania? Punktem wyjścia jest zadanie, które ma wykonać oprogramowanie; dopiero potem porównuje się dostawców tego rodzaju.
- Jeśli zadaniem są dane z maszyn CNC ze sterowań, warto sprawdzić monitoring maszyn (MachineMetrics).
- Jeśli zadaniem jest plan względem wykonania na jednej linii, warto sprawdzić urządzenie z tablicą produkcyjną (Vorne XL).
- Jeśli zadaniem są rutyny zespołu i przekazanie zmiany, warto sprawdzić narzędzie dla zespołów na linii (Redzone).
- Jeśli zadaniem są aplikacje na stanowiska budowane przez własnych inżynierów, warto sprawdzić platformę aplikacji no-code (Tulip).
- Jeśli zadaniem są genealogia i dokumentacja regulowana, warto sprawdzić pełny MES (Opcenter, Critical Manufacturing).
- Jeśli zadaniem jest utrzymanie ruchu w wielu lokalizacjach i budynkach, warto sprawdzić CMMS (MaintainX, UpKeep).
- Jeśli zadaniem są wady każdej części lub opakowania, warto sprawdzić systemy wizyjne do inspekcji (Cognex).
- Jeśli zadaniem są ekrany sterowania i alarmy, warto sprawdzić SCADA (Ignition).
- Jeśli zadaniem jest koszt przestojów na linię i zmianę na liniach mieszanych, warto sprawdzić Fabrico: OEE, lekki MES, zliczanie kamerą AI (moduł dodatkowy) i wbudowane utrzymanie ruchu.
- Najpierw warto wycenić straty. Pierwsze jest narzędzie, które wyjaśnia największą wycenioną stratę.
Pierwsze kroki według roli w tym kwartale
| Rola | W tym tygodniu | W tym kwartale |
|---|---|---|
| Dyrektor zakładu | Wybrać jedną linię i poprosić o minuty przestojów i odrzuty z zeszłego miesiąca, z przyczyną każdego z nich. | Wycenić straty tej linii według marży SKU i sfinansować narzędzie, które wyjaśnia największą z nich. |
| Kierownik produkcji | Spisać stanowiska bez użytecznego sygnału i to, co każde z nich wstrzymuje. | Uzgodnić jedną listę przyczyn przestojów dla wszystkich zmian, zanim porówna się ekrany jakiegokolwiek dostawcy. |
| Lider ciągłego doskonalenia lub utrzymania ruchu | Zapisać, które straty wymagają zlecenia pracy, a które zmiany rutyny. | Przetestować dwa narzędzia z krótkiej listy na tej samej linii z tą samą listą przyczyn i porównać sumy z ręcznym liczeniem. |
- Przez tydzień wyceniać straty jednej linii na podstawie sygnału i przyczyn podanych przez operatorów.
- Przypisać każdą stratę do zadania, którego wymaga: dane z maszyn, zliczanie tam, gdzie nie ma sygnału, rutyna zespołu, rekord, zlecenie pracy, inspekcja lub ekran sterowania.
- Wybrać po jednym narzędziu na zadanie z powyższych sekcji i zadać każdemu dostawcy podane tam pytania.
- Uruchomić wybrane narzędzie na linii z największą wycenioną stratą i sprawdzić jego liczby względem ręcznego liczenia przez pełne zmiany.
Szerszy przegląd narzędzi OEE zawiera porównanie najlepsze oprogramowanie OEE.
Najczęściej zadawane pytania
Jakie są główne alternatywy dla Fabrico?
Według zadania: MachineMetrics do danych z maszyn CNC, Vorne XL do tablicy produkcyjnej na jednej linii, Redzone do rutyn zespołów na linii, Tulip do aplikacji budowanych przez inżynierów, Siemens Opcenter Execution lub Critical Manufacturing do genealogii i dokumentacji regulowanej, MaintainX lub UpKeep, gdy całym zadaniem jest utrzymanie ruchu, Cognex do inspekcji wad i Ignition do SCADA i HMI.
Czy Fabrico jest systemem CMMS?
Fabrico to oprogramowanie OEE i lekki MES z wbudowanym utrzymaniem ruchu: zlecenie pracy otwiera się z przestoju jednym krokiem i jest powiązane z linią. Zakłady, których głównym zadaniem jest utrzymanie ruchu w wielu lokalizacjach i budynkach, mogą woleć dedykowany CMMS, taki jak MaintainX lub UpKeep.
Czy kamera AI Fabrico kontroluje części?
Nie. Kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma użytecznego sygnału. Inspekcja wad wymaga systemu inspekcji, takiego jak Cognex, a jego liczba odrzutów może zasilać składnik jakości OEE.
Czy Fabrico może zastąpić SCADA?
Nie. SCADA, taka jak Ignition, uruchamia i zatrzymuje procesy, zgłasza alarmy i obsługuje ekrany operatorskie. Fabrico mierzy OEE i straty dla każdej linii i zmiany, a oba systemy mogą działać obok siebie.
Jaka alternatywa pasuje do warsztatu CNC pracującego na zlecenie?
Jeśli większość maszyn to maszyny CNC, a zespół chce danych na poziomie sterowania ze wszystkich marek, MachineMetrics dokumentuje łączność przez protokoły MTConnect i OPC-UA oraz ze sterowaniami Fanuc, Heidenhain i Siemens Sinumerik. Jeśli warsztat łączy maszyny CNC, starsze maszyny i stanowiska ręczne i chce strat wycenionych w pieniądzu, z utrzymaniem ruchu prosto z przestoju, pasuje Fabrico.
Gdzie hostowane jest Fabrico?
Klienci z UE są hostowani w AWS we Frankfurcie. Fabrico ma certyfikaty ISO/IEC 27001, ISO 9001 i ISO/IEC 20000-1 oraz oferuje umowę powierzenia przetwarzania danych zgodną z RODO.
Chcą Państwo zobaczyć straty jednej linii wycenione według przyczyn? Zapraszamy na demo na przykładowych danych.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








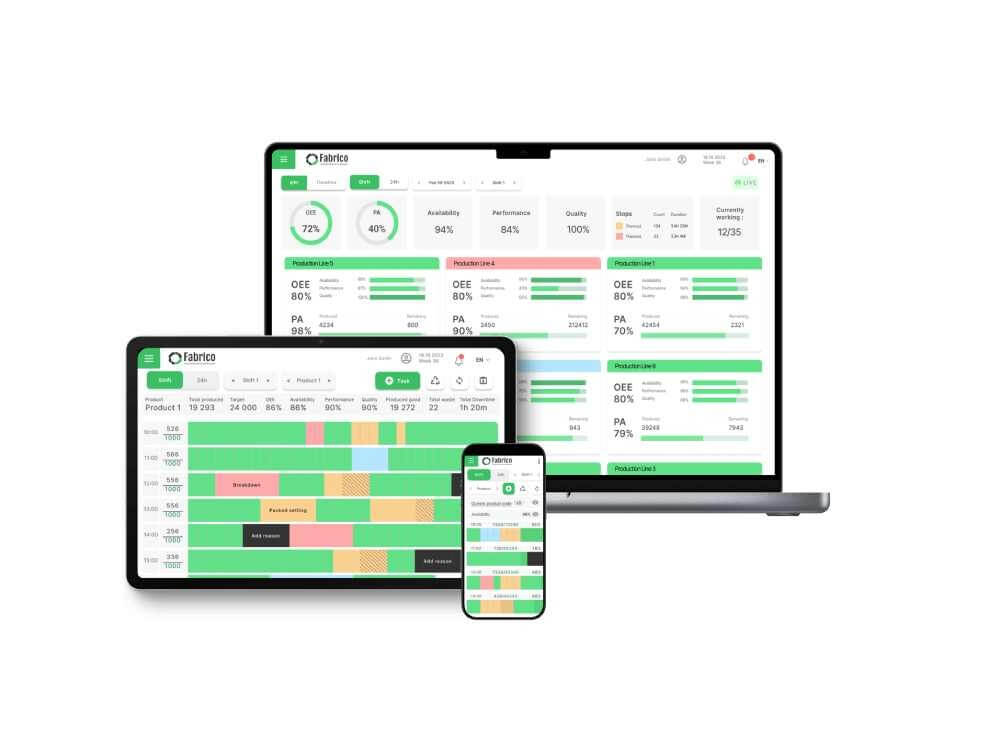
Prawdziwe kafelki Fabrico, dane przykładowe.