


 Zaloguj
 Blog

Computer vision w produkcji kasków: plan pilotażu, który potwierdza zliczanie na stanowiskach montażu

W skrócie: w zakładzie produkującym kaski computer vision zlicza gotowe kaski schodzące ze stanowisk montażu, które same nie prowadzą żadnych zliczeń. Dowodu dostarcza pilotaż prowadzony przez sam zakład.
Kamery kontroli jakości oceniają skorupy, lakier i pochłanianie uderzeń; kamera AI (moduł dodatkowy) tylko zlicza kaski, a każda próbka z partii zostaje w laboratorium badawczym.
- Jedną kamerę AI montuje się nad regałem gotowych kasków jednej grupy stanowisk, nigdy nad rękami monterów.
- Jej zliczenie porównuje się z kartami zliczeń stanowisk, rejestrem pakowania i dokumentacją partii, model po modelu.
- Dowód: zliczenie kamery zgadza się z zapakowanymi kaskami, próbkami z partii i poprawkami, w granicach tolerancji zapisanej z góry.
- Pilotaż kończy się, gdy zliczenie się zgadza albo gdy odblaski, kaski ustawione jeden na drugim lub ręce nadal psują zliczenie po jednym przestawieniu kamery.
Kask to dwie formowane części i stanowisko pełne drobnych elementów. W badaniu Politechniki Częstochowskiej dotyczącym wkładek z EPS do kasków (EN) autorzy podają grubość wkładki w kaskach motocyklowych jako „od 30 do 40 mm” przy gęstości „od 40 do 50 kg/m3” (tłumaczenie), przy skorupach o grubości od 1 do 2,5 mm z kompozytu lub od 4 do 5 mm z termoplastu. Prasy same liczą swoje wtryski; stanowiska montażu prowadzą w najlepszym razie kartę zliczeń, więc to tam pilotaż kamery ma coś do udowodnienia. Gniazda formowania mają własny artykuł: computer vision we wtrysku tworzyw sztucznych.
Kamery, które sprawdzają, czy pracownicy noszą kaski ochronne, to produkt do kontroli przestrzegania zasad BHP. Fabrico nie wykrywa środków ochrony indywidualnej; ten plan dotyczy produkcji kasków.
Przed pilotażem: co robi kamera AI (moduł dodatkowy) w zakładzie produkującym kaski
| Zadanie w zakładzie kasków | Kto je wykonuje | W tym pilotażu? |
|---|---|---|
| Wykrywanie zapadnięć, niedolewów i zacieków lakieru | Kontrolerzy lub kamery kontroli jakości | Nie |
| Badania pochłaniania uderzeń, penetracji i systemu mocowania | Laboratorium badawcze, próbki z każdej partii | Nie; próbki dostają własny kod |
| Zliczanie wtrysków skorup i wkładek | Licznik prasy lub maszyny formującej | Nie; odczytywane bez zmian |
| Zliczanie kasków schodzących ze stanowisk montażu | Dziś karta zliczeń na stanowisku | Tak: kamera AI |
| Zliczanie zapakowanych kasków | Lista pakowania | Dopiero gdy pilotaż się sprawdzi |
Laboratoria badawcze pracują na gotowych kaskach. Laboratorium Snell zrzuca kaski założone na oprzyrządowaną metalową głowę testową na stalowe kowadła (EN), po kondycjonowaniu w temperaturze otoczenia, na mokro, na gorąco i na zimno. Ten dowód nie bez powodu zostaje w laboratorium: według WHO prawidłowe noszenie kasku motocyklowego może zmniejszyć ryzyko śmierci w wypadku ponad 6 razy (EN). Żaden pilotaż zliczania nie powinien opóźniać próbki z partii ani pomijać badania, żeby jakaś liczba wyglądała lepiej. Fabrico niczego nie kontroluje; liczba braków zapisana przez kontrolę jakości lub lakiernię może jednak zasilać składnik jakości w OEE.
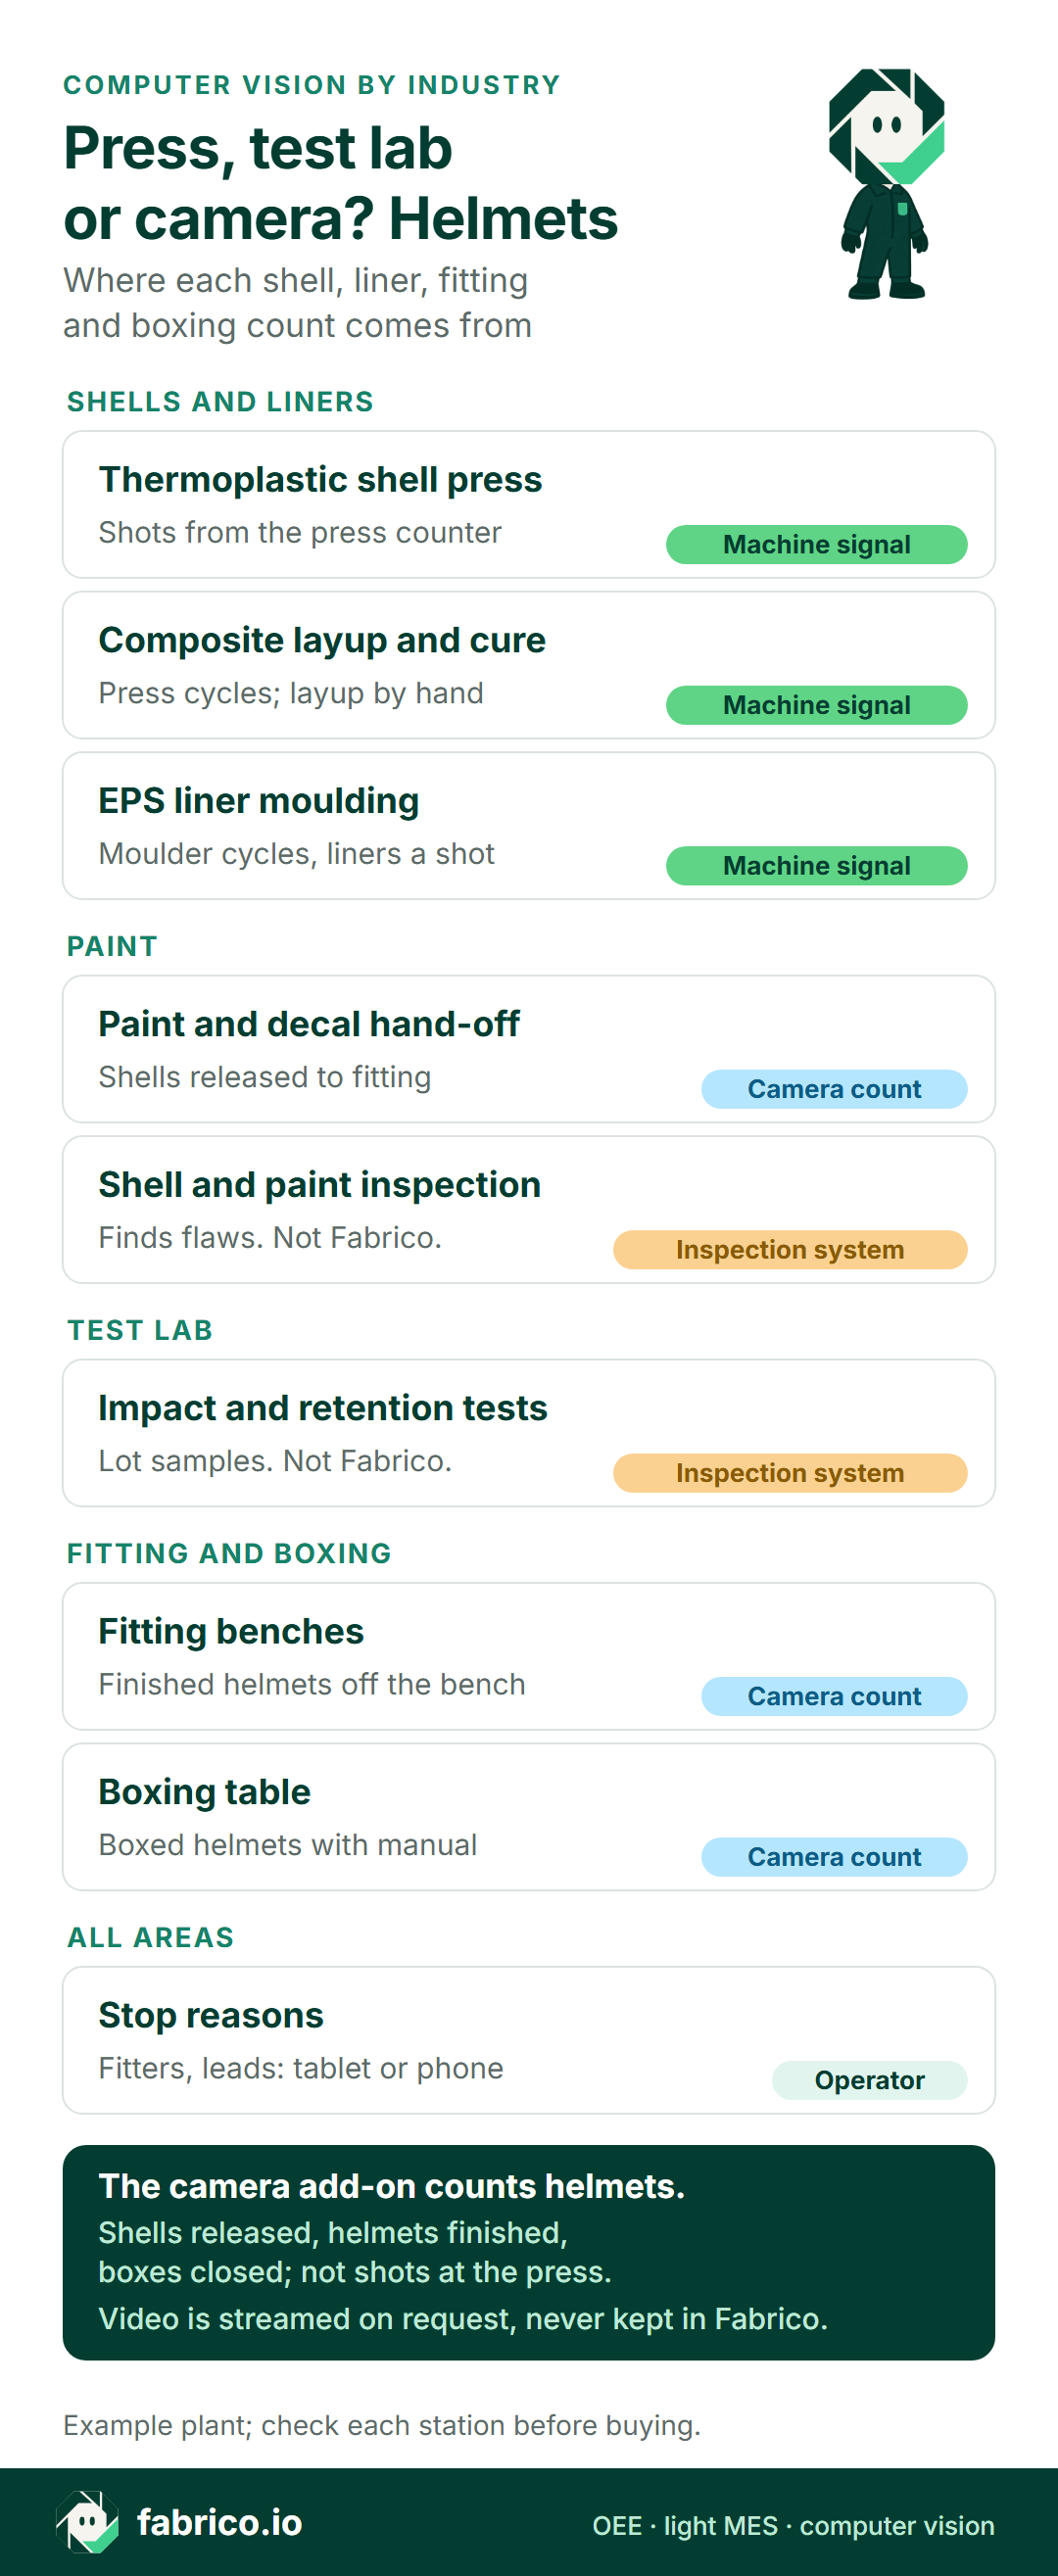
Wersja tekstowa tej infografiki
- Skorupy i wkładki: prasa do skorup termoplastycznych: sygnał maszyny, wtryski z licznika prasy
- Skorupy i wkładki: laminowanie i utwardzanie kompozytu: sygnał maszyny, cykle prasy; laminowanie ręczne
- Skorupy i wkładki: formowanie wkładek z EPS: sygnał maszyny, cykle maszyny formującej, wkładki na cykl
- Lakiernia: przekazanie po lakierowaniu i naklejkach: zliczanie kamerą, skorupy zwolnione na montaż
- Lakiernia: kontrola skorup i lakieru: system kontroli, wykrywa wady, nie Fabrico
- Laboratorium badawcze: badania uderzeniowe i systemu mocowania: system kontroli, próbki z partii, nie Fabrico
- Montaż i pakowanie: stanowiska montażu: zliczanie kamerą, gotowe kaski ze stanowiska
- Montaż i pakowanie: stół pakowania: zliczanie kamerą, zapakowane kaski z instrukcją
- Wszystkie obszary: przyczyny przestojów: operator, monterzy i brygadziści na tablecie lub telefonie
- Stopka: kamery AI (moduł dodatkowy) zliczają zwolnione skorupy, gotowe kaski i zamknięte kartony, nie wtryski na prasie
- Stopka: nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
Plan obejmuje sześć faz, a każdą z nich zamyka kryterium do spełnienia. Zakład sam ustala tempo: faza kończy się, gdy jej kryterium zostanie spełnione, a nie w określonym dniu.
Film objaśniający, który prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Faza 1: jedna grupa stanowisk, jedna rodzina modeli, jej rozmiary skorup
Należy wybrać rodzinę kasków integralnych o największym wolumenie i jej grupę stanowisk. O trudności decydują rozmiary skorup: każdy rozmiar skorupy wymaga własnej formy, więc skorupy S, M i L docierają na stanowiska trzema strumieniami, a skorupa w rozmiarze L czeka na wkładkę w rozmiarze L. Warto wybrać rodzinę, której skorupy i wkładki pochodzą z pras raportujących swoje cykle, aby oczekiwanie na stanowisku dało się powiązać z prasą, maszyną formującą lub lakiernią. Same prasy opisuje artykuł OEE we wtrysku: dryf cyklu, przezbrojenia i odpady.
Inne typy kasków należy zostawić poza pierwszym pilotażem. W kaskach rowerowych in-mould cienka skorupa z poliwęglanu łączy się z EPS w jednej maszynie, a kaski przemysłowe dostają jedynie wpinaną więźbę; oba typy zasługują na własne pilotaże. Skorupy kompozytowe utwardza się w podgrzewanej prasie, która liczy swoje cykle, więc ich opóźnienia widać na prasie, a nie na stanowisku.
Następnie należy zmierzyć czas trzech monterów na każdym modelu i przyjąć najszybsze stabilne tempo, jakie utrzymała załoga. Każdy model dostaje własny idealny czas na stanowisku, a rozmiar dostaje własny tylko tam, gdzie montaż naprawdę trwa dłużej. Kryterium zamykające tę fazę: jedna strona z wykazem stanowisk, regału, stołu pakowania, modeli i idealnych czasów.
Faza 2: uzgodnienie kamery z monterami i przedstawicielami pracowników
Kamera nad stanowiskiem może widzieć ręce i twarz montera, dlatego porozumienie poprzedza montaż uchwytu. Na piśmie należy zapisać cztery punkty. Po pierwsze, kamera AI (moduł dodatkowy) patrzy na regał gotowych kasków, a nie na blat roboczy. Po drugie, zlicza kaski, nigdy monterów. Po trzecie, wyniki podaje się dla grupy stanowisk, nigdy dla osoby. Po czwarte, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico. Warto zapytać monterów, gdzie powinien stać regał; wiedzą, dokąd sięgają ręce do tyłu.
Kamery AI Fabrico (moduł dodatkowy) zliczają skorupy, kaski i kartony, nigdy monterów, a ich nagrania nie są przechowywane w Fabrico. Przedstawicielom pracowników, jeśli działają w zakładzie, należy przekazać opis celu razem z kadrem z kamery; maskowanie prywatności w kamerach na linii pokazuje, jak utrzymać blat roboczy poza kadrem. Kryterium zamykające tę fazę to podpisany opis celu. Jeśli monterzy lub przedstawiciele pracowników powiedzą „nie”, pilotaż kończy się w tym miejscu.
Faza 3: ręczne zliczenie z kart zliczeń i dokumentacji partii
Punkt odniesienia powstaje przed kamerą. Przez wybraną przez zakład serię zmian należy zestawić obok siebie cztery zapisy, model po modelu: karty zliczeń stanowisk, zwolnienia skorup z lakierni, rejestr pakowania i dokumentację partii. Każdą rozbieżność i jej przyczynę trzeba zanotować; papierowe zapisy OEE rozjeżdżają się w znany sposób.
Etykieta na kasku ułatwia to bardziej, niż się wydaje. W przypadku kasków rowerowych sprzedawanych w USA przepis 16 CFR 1203.6 wymaga, aby każdy kask miał trwałe oznakowanie (EN), zaczynając od oznaczenia modelu, a etykieta certyfikacyjna zgodnie z 16 CFR 1203.34 musi wskazywać partię produkcyjną oraz niezakodowany miesiąc i rok produkcji (EN). Inne rynki mają własne zasady etykietowania. Tam, gdzie etykieta zawiera model i partię, brygadzista może ponownie przeliczyć regał, czytając etykiety: to jest ręczne zliczenie, z którym zmierzy się kamera. Oznacza to również, że zapas etykiet na stanowisku zmienia się wraz z modelem, partią i miesiącem, za każdym razem krótkie przezbrojenie z własnym kodem.
Przed pierwszą liczbą z kamery należy zapisać tolerancję, którą musi ona spełnić: w tym przykładzie 2 kaski na 100 dla każdego modelu; zakład ustala własną. Zapisanie jej z góry sprawia, że pilotaż pozostaje uczciwy (dlaczego liczby wpisywane ręcznie kłamią). Ta faza kończy się tabelą punktu odniesienia i zapisaną tolerancją.
Faza 4: montaż nad regałem gotowych kasków, z dala od odblasków błyszczącego lakieru
Jedną kamerę AI (moduł dodatkowy) montuje się nad regałem, na który trafiają kaski po ostatniej etykiecie, z widokiem z góry i blatem roboczym poza kadrem. Kask na regale jest gotowy; kask w rękach montera jeszcze nie.
Opublikowane prace pokazują, gdzie to zawodzi. W recenzowanym badaniu w Journal of Imaging (EN) Pierleoni i współpracownicy z Università Politecnica delle Marche zliczali części, które operator odkładał na stół przy linii montażowej producenta o dużej różnorodności i małych wolumenach. Piszą: „Niezależnie od rodzaju techniki, którą wybierzemy do wykrywania obiektów, fazy ruchu są głównym źródłem błędów algorytmów zliczających” (tłumaczenie). Ich pierwszy licznik blobów, bez kontroli ruchu, osiągnął swoistość 85,2%, bo odkładanie i podnoszenie części powodowało fałszywe zliczenia; po dodaniu tej kontroli swoistość wzrosła do 96,6%, a dokładność z 92,7% do 96,6%, według tabeli 2 artykułu. Zamontowali też pierścień świetlny wokół obiektywu, ponieważ sztuczne światło mieszało się ze światłem dziennym, które zmieniało się wraz z pogodą.
Ograniczenia: jeden stół, jedna kamera, produkty niepodobne do kasków i nagrane wideo. Na tej stronie nie podaje się żadnej liczby dotyczącej dokładności Fabrico. Przenieść da się to, co trzeba wyeliminować już na etapie projektu:
- Ręce w kadrze: monter sięgający do tyłu, żeby poprawić pasek, to faza ruchu, więc regał należy ustawić tam, gdzie nikt nie sięga do tyłu.
- Odblaski: skorupy pokryte bezbarwnym lakierem błyszczą; kadr trzeba sprawdzić przy oświetleniu hali i przy świetle dziennym.
- Kaski w dwóch rzędach: jeden rząd na półkę, inaczej jeden kask zasłania drugi.
- Zmienne kształty: szyba podniesiona lub opuszczona, z pokrowcem lub bez.
Kryterium zamykające tę fazę: kadr, w którym widać każdy kask na regale i nie widać żadnej ręki montera.
Faza 5: kody dla oczekiwania na wkładki z EPS, zwrotów do lakierni i próbek z partii
Bez kodów różnica między kamerą a rejestrem pakowania nie ma nazwy. Zakład kasków potrzebuje, obok zwykłych przestojów, następujących kodów:
- Oczekiwanie na skorupy, według rozmiaru. Lakiernia nie zwolniła rozmiaru L, więc stanowiska stoją. Rejestrowane na montażu, osobno od powolnego montażu, aby lakiernia, która nie nadąża, nie wyglądała jak powolni monterzy.
- Oczekiwanie na wkładki z EPS, według rozmiaru. W badaniu z Częstochowy (EN) wstępnie spienione granulki dla partii wkładek do kasków narciarskich były „suszone, a następnie sezonowane” (tłumaczenie) przed końcowym spiekaniem w formie umieszczonej w autoklawie. Jeśli w zakładzie nie ma gotowego sezonowanego granulatu o właściwej gęstości, maszyna formująca stoi, a kod brzmi „brak granulatu”, a nie awaria. W tym badaniu gęstsze wkładki stawały się twardsze i bardziej kruche, dlatego gęstość pozostaje sprawą laboratorium.
- Brak części. Zestawy mechanizmu szyby, poduszki policzkowe we właściwym rozmiarze, paski.
- Zwrot do lakierni. Skorupa porysowana na stanowisku wraca do lakierni do poprawki. Wypada z kategorii dobrych za pierwszym razem i jest liczona raz, gdy ponownie przejdzie przez przekazanie. Więcej w artykułach: czy poprawki liczą się w OEE jako dobre oraz wydajność za pierwszym razem według maszyny i zmiany.
- Zmiana modelu lub etykiety. Nowy model, nowa partia lub nowy miesiąc na zapasie etykiet.
Próbki z partii wymagają osobnej uwagi. W przypadku kasków rowerowych w USA 16 CFR 1203.33 stanowi, że kaski dzieli się na partie produkcyjne (EN) oraz że „próbki kasków rowerowych z każdej partii produkcyjnej muszą zostać zbadane” (tłumaczenie), a harmonogram badań w 16 CFR 1203.13 obejmuje zestaw ośmiu próbek kasków (EN). W przypadku oceny w Wielkiej Brytanii rządowy program SHARP poddaje każdy model kasku motocyklowego 30 badaniom uderzenia liniowego i 2 badaniom uderzenia ukośnego (EN) na co najmniej 7 próbkach kasków w różnych rozmiarach. Te kaski są montowane i nigdy nie trafiają do pakowania, dlatego dostają własny kod, a jakość nie wygląda gorzej, niż jest.
Odrzucona partia wraca później. Zgodnie z 16 CFR 1203.33(b)(4) partia, której badania wskazują, że kask może nie spełniać wymagań, nie może zostać certyfikowana (EN), dopóki prawdopodobnie nie zostaną w niej żadne niezgodne kaski, a te zidentyfikowane „muszą zostać zniszczone lub zmienione przez naprawę, przeprojektowanie albo użycie innego materiału lub komponentu” (tłumaczenie). Taka naprawa wraca później na stanowiska; należy ją rejestrować pod kodem poprawki partii, aby ani nie ukrywała się w powolnym montażu, ani nie przepisywała zamkniętych zmian. Kwestie blokady i zwolnienia omawia artykuł Blokady jakościowe i OEE. Kryterium zamykające tę fazę: lista kodów, której brygadziści użyli przy prawdziwych przestojach.
Faza 6: porównanie, zamknięcie różnicy i wycena strat
Teraz kamera pracuje. Dla każdej zmiany i każdego modelu zestawia się obok siebie trzy liczby: zliczenie kamery przy regale, kartę zliczeń stanowisk oraz sumę zapakowanych kasków, próbek z partii i kasków na półce poprawek. Kamera zalicza test, gdy na każdym modelu zgadza się z tą sumą w granicach zapisanej tolerancji. Karta zliczeń nie musi się zgadzać; jej rozbieżności są częścią wyniku.
Dokumentacja partii liczy partię, a nie każdy kask, więc potwierdza sumy, a nie pojedyncze sztuki (śledzenie partii a śledzenie numerów seryjnych). Gdy zliczenia się zgadzają, te same dane dają OEE i wartość pieniężną każdej straty.
Zapraszamy na demo: pokażemy prasy skorup, stanowiska montażu i stół pakowania zliczane na jednej osi czasu zmiany.
Co jest dowodem: przykładowa zmiana porównawcza
Przykładowe liczby, nie prawdziwy zakład. Zakład kasków motocyklowych prowadzi na pierwszej zmianie, od 06:00 do 14:30, sześć stanowisk montażu i jeden stół pakowania, po odjęciu 30-minutowej odprawy zespołu na początku i 30-minutowej przerwy o 10:00: 450 planowanych minut. Każdy monter potrzebuje 12 minut na kask integralny przy najszybszym stabilnym tempie, jakie utrzymała ta załoga, więc sześć stanowisk może kończyć 0,5 kasku na minutę. Kamera AI (moduł dodatkowy) zlicza kaski trafiające na regał gotowych kasków, a brygadzista dodaje przyczyny przestojów na tablecie.
| Zapis | Kaski | Co pokazuje |
|---|---|---|
| Kamera AI przy regale gotowych kasków | 180 | Kaski ze stanowisk |
| Rejestr pakowania | 166 | Zapakowane z instrukcją |
| Dokumentacja partii: próbki do laboratorium | 8 | Zmontowane, niezapakowane (przykładowy zestaw) |
| Półka poprawek, zapisana przez brygadzistę | 6 | 4 skorupy do lakierni, 2 paski do ponownego montażu |
| Zapakowane + próbki + poprawki | 180 | Zgadza się z kamerą |
| Karty zliczeń stanowisk | 184 | 2 odhaczone już na początku, 2 odhaczone dwa razy |
Zliczenie kamery AI zgadza się dokładnie, a karta zliczeń pokazuje o 4 za dużo, więc kamera AI mieści się w przykładowej tolerancji. Jedna zmiana niewiele dowodzi; zakład powtarza porównanie dla każdego modelu.
Dostępność. Od 07:10 do 07:40 stanowiska nie miały skorup w rozmiarze L: lakiernia jeszcze ich nie zwolniła, 30 minut. O 11:15 skończyły się zestawy mechanizmu szyby i brakowało ich, aż magazyn przyniósł nowe pudełko, 20 minut. Stanowiska pracowały 400 z 450 minut: 88,9%.
Wydajność. Przy 0,5 kasku na minutę 400 minut pozwalało skończyć 200 kasków. Kamera AI zliczyła 180: 90,0%. Brakujące 20 kasków to 40 minut powolnego montażu.
Jakość. Cztery kaski miały skorupę porysowaną podczas montażu i wróciły do lakierni do poprawki; dwa miały skręcony pasek podbródkowy i wracają na swoje stanowisko do ponownego montażu. Brygadzista zapisał te sześć na tablecie i żaden z nich nie liczy się jako dobry za pierwszym razem, co zostawia 174 dobre kaski, 96,7% ze 180, i 12 minut na słupku poprawek. Próbki z partii (8 sztuk) to dobre kaski i pozostają wśród 174.
OEE. 88,9% x 90,0% x 96,7% = 77,3%. Kontrola krzyżowa: 174 dobre kaski podzielone przez 0,5 na minutę dają 348 idealnych minut, a 348 / 450 = 77,3%. Słupki też się zgadzają: 348 + 12 + 40 + 50 = 450 minut.
Godzina po godzinie zliczenie kamery AI umieściło powolny montaż w jednym oknie czasowym. Między 12:00 a 13:20 sześć stanowisk skończyło 24 kaski wobec idealnych 40, więc 16 kasków, czyli 32 z 40 powolnych minut, przepadło właśnie tam. Ten zakład rejestruje zatrzymania krótsze niż dwie minuty jako stratę prędkości, a nie czas przestoju, a to okno było ich pełne. Przy jednym z takich mikroprzestojów, o 12:40, brygadzista otworzył z osi czasu zmiany nagranie z minuty tego przestoju z kamery AI nad regałem gotowych kasków; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico. Widać było dwóch monterów sortujących poduszki policzkowe według rozmiaru z pomieszanego pojemnika obok regału. Rozwiązanie: kompletować poduszki policzkowe według rozmiaru skorupy przed początkiem zmiany. Metodę OEE dla stanowisk montażu opisuje artykuł śledzenie OEE na ręcznych i hybrydowych liniach montażowych.
Ile kosztowała ta zmiana
Przy idealnym tempie 450 planowanych minut mogło dać 225 kasków. Stanowiska dostarczyły 174 dobre za pierwszym razem, więc zmiana straciła zdolność produkcyjną 51 kasków. Nie znaleziono publicznych danych o marży dla modeli kasków, dlatego w tym przykładzie przyjęto marżę pokrycia 45 EUR na kask jako wartość przykładową; każdy zakład zastępuje ją marżą własnych modeli. Fabrico wycenia każdą stratę w ten sam sposób, na podstawie ceny lub marży SKU zakładu.
| Strata | Minuty | Kaski | Przy 45 EUR |
|---|---|---|---|
| Oczekiwanie na skorupy w rozmiarze L | 30 | 15 | 675 EUR |
| Brak zestawów mechanizmu szyby | 20 | 10 | 450 EUR |
| Sortowanie poduszek policzkowych | 32 | 16 | 720 EUR |
| Pozostały powolny montaż | 8 | 4 | 180 EUR |
| Poprawki na stanowisku i w lakierni | 12 | 6 | 270 EUR |
| Razem | 102 | 51 | 2295 EUR |
Utracona marża to prawdziwe pieniądze tylko wtedy, gdy zakład może sprzedać dodatkowe kaski, a popyt się zmienia: ACEM odnotowało w 2025 roku 1 002 848 rejestracji nowych motocykli we Francji, Niemczech, Włoszech, Hiszpanii i Wielkiej Brytanii (EN), o około 12,9% mniej niż w 2024 roku. Gdy zamówienia nie czekają, stracony czas wycenia się raczej kosztem stanowisk. Przy przykładowej stawce 30 EUR za godzinę na montera 102 stracone minuty obszaru przy sześciu monterach to 10,2 roboczogodziny monterów, czyli 306 EUR. Tak czy inaczej kolejność się nie zmienia: pojemnik z poduszkami i spóźnione skorupy w rozmiarze L kosztują więcej niż brak zestawów szyby.
Kiedy zakończyć, rozszerzyć na lakiernię i pakowanie albo przemyśleć plan
- Zakończyć i rozszerzyć. Zliczenie zgadzało się w granicach tolerancji na każdym modelu z rodziny. Kolejna kamera AI (moduł dodatkowy) trafia nad stół pakowania, a potem nad regał przekazania za lakiernią, co pokazuje, czy oczekiwanie na montażu wynikało z tego, że lakiernia nie nadążała.
- Zakończyć i przestawić kamerę. Różnica wynika z odblasków, kasków w dwóch rzędach lub rąk w regale. Kamerę należy raz przestawić lub zmienić oświetlenie i powtórzyć fazę 6.
- Zakończyć i przemyśleć. Po przestawieniu nadal się nie zgadza. Zamiast tego można liczyć przy stole pakowania albo zostawić tę grupę stanowisk przy karcie zliczeń.
- Wrócić do kodów. Zliczenia się zgadzają, ale straty pozostają niewyjaśnione: to problem fazy 5, a nie kamery.
- Zakończyć natychmiast, jeśli monterzy lub przedstawiciele pracowników wycofają zgodę.
Rozszerzenie oznacza powtórzenie faz od 3 do 6 dla każdej nowej kamery. Ogólna lista kontrolna z artykułu pilotaż computer vision dla OEE pasuje obok tego planu dla kasków.
Miejsce Fabrico w pilotażu i to, co zostaje w innych systemach
Fabrico mierzy OEE w chmurze i obok tego obsługuje zadania lekkiego MES (przegląd OEE i MES). Co robi dziś w zakładzie kasków:
- Prasy skorup, prasy kompozytowe, maszyny formujące EPS: stan pracy i cykle przychodzą ze sterownika prasy lub z licznika, więc zmiana formy albo maszyna formująca bez sezonowanego granulatu pojawia się jako czas przestoju z przyczyną.
- Przekazanie z lakierni, stanowiska montażu, stół pakowania: kamera AI (moduł dodatkowy) zlicza zwolnione skorupy, gotowe kaski i zamknięte kartony. Jeśli stanowisko montażu stanęło, nagranie z minuty tego przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Monterzy i brygadziści wpisują przyczyny przestojów na telefonie lub tablecie. Fabrico pokazuje OEE i straty według prasy, obszaru stanowisk i zmiany, wycenia każdą stratę i działa w przeglądarce oraz na iOS i Androidzie. Dane trafiają do ERP przez REST API i webhooki albo jako pliki Excel i CSV. Prasy działają tak jak w artykule MES dla wtrysku tworzyw sztucznych; strona funkcji computer vision opisuje kamerę AI, a computer vision dla OEE pokazuje drogę od zliczenia do OEE.
Plan rozwoju: kamera AI, która sama wykrywałaby bezczynne stanowisko montażu i proponowałaby prawdopodobną przyczynę; ta funkcja nie jest jeszcze dostępna.
Poza Fabrico: kontrola skorup i lakieru, badania uderzeniowe, penetracji i systemu mocowania, kontrola gęstości EPS, sterowanie prasami i maszynami formującymi oraz identyfikowalność partii należą do kontroli jakości, laboratorium badawczego i ERP.
Pytania do dostawcy przed startem pilotażu
| Pytanie do dostawcy | Dobra odpowiedź |
|---|---|
| Co dokładnie jest zliczane przy regale gotowych kasków? | Kaski trafiające na regał, a nie ręce czy luźne części. |
| Jak rejestrowane są próbki z partii i poprawki partii? | Własnymi kodami, tak aby różnica między regałem a kartonem była wyjaśniona. |
| Co psuje zliczanie? | Konkretna lista (odblaski, ustawianie kasków jeden na drugim, ręce) i sposób, w jaki montaż kamery zapobiega każdemu z tych problemów. |
| Dokąd trafia nagranie ze stanowisk i kto je otwiera? | Opisany na piśmie przepływ danych, który monterzy i ich przedstawiciele mogą przeczytać. |
Odpowiedzi na pytania o pilotaż w zakładzie kasków
Gdzie zakład produkujący kaski powinien zamontować pierwszą kamerę?
Nad regałem gotowych kasków tej grupy stanowisk, która montuje rodzinę modeli o największym wolumenie. Stół pakowania i przekazanie z lakierni przychodzą później, gdy zliczenie z pilotażu się zgadza. Prasy skorup i maszyny formujące EPS już raportują przez własne liczniki.
Kiedy pilotaż kamery w zakładzie kasków jest zakończony?
Gdy zliczenie kamery zgadza się z sumą zapakowanych kasków, próbek z partii i poprawek, w granicach tolerancji zapisanej wcześniej przez zakład, dla każdego modelu w pilotażu. Nie ma ustalonego czasu trwania; zakład decyduje, ilu zmian potrzebuje, by zaufać wynikowi.
Chcą Państwo zobaczyć zliczenia ze stanowisk obok zliczeń z pras? Zapraszamy na demo: pokażemy stanowiska montażu kasków i stół pakowania zliczane na jednej osi czasu zmiany.
Powiązane artykuły






Najnowsze wiadomości z naszego bloga






Prawdziwe kafelki Fabrico, dane przykładowe.