


 Connexion
 Blog

Vision par ordinateur dans la fabrication de casques : un plan pilote pour valider le comptage aux postes de montage

En bref : dans une usine de casques, la vision par ordinateur compte les casques finis qui quittent les postes de montage, lesquels ne tiennent aucun comptage. Un pilote mené par l’usine en apporte la preuve.
Les caméras d’inspection jugent les calottes, la peinture et l’absorption des chocs ; une caméra IA (un module complémentaire) se contente de compter les casques, et le laboratoire d’essais garde chaque échantillon de lot.
- Montez une caméra IA au-dessus du rack des casques finis d’un groupe de postes, jamais au-dessus des mains des monteurs.
- Comparez son comptage aux feuilles de pointage des postes, au registre d’emballage et aux dossiers de lot, modèle par modèle.
- Preuve : le comptage de la caméra concorde avec les casques emballés, les échantillons de lot et les retouches, dans une tolérance écrite à l’avance.
- Arrêtez quand il concorde, ou quand les reflets, les casques empilés ou les mains faussent encore le comptage après un repositionnement.
Un casque, ce sont deux pièces moulées et un poste plein de petites pièces. Dans une étude de l’Université de technologie de Częstochowa sur les calottes internes en PSE des casques (EN), les auteurs donnent pour la calotte interne des casques de moto une épaisseur « comprise entre 30 et 40 mm » pour une densité « de 40 à 50 kg/m3 » (traduction), avec des calottes de 1 à 2,5 mm en composite ou de 4 à 5 mm en thermoplastique. Les presses comptent leurs propres coups ; les postes de montage tiennent au mieux une feuille de pointage, et c’est donc là qu’un pilote caméra a quelque chose à prouver. Les cellules de moulage ont leur propre page : vision par ordinateur pour l’injection plastique.
Les caméras qui vérifient que les salariés portent un casque de protection relèvent de la conformité en sécurité. Fabrico ne fait pas de détection des EPI ; ce plan porte sur la fabrication de casques.
Avant le pilote : ce que fait une caméra IA (un module complémentaire) dans une usine de casques
| Tâche dans une usine de casques | Qui s’en charge | Dans ce pilote ? |
|---|---|---|
| Détecter retassures, injections incomplètes et coulures de peinture | Contrôleurs ou caméras d’inspection | Non |
| Essais d’absorption des chocs, de pénétration et de rétention | Laboratoire d’essais, échantillons par lot | Non ; les échantillons ont leur propre code |
| Compter les coups de calottes et de calottes internes | Compteur de la presse ou de la mouleuse | Non ; repris tels quels |
| Compter les casques qui quittent les postes de montage | Une feuille de pointage aujourd’hui | Oui : la caméra IA |
| Compter les casques emballés | La liste de colisage | Seulement une fois le pilote validé |
Les laboratoires d’essais travaillent sur des casques finis. Le laboratoire de Snell fait chuter les casques, montés sur une fausse tête métallique instrumentée, sur des enclumes en acier (EN), après les avoir conditionnés à température ambiante, mouillés, à chaud et à froid. Cette preuve reste au laboratoire pour une bonne raison : selon l’OMS, le port correct d’un casque de moto peut réduire de plus de 6 fois le risque de décès en cas d’accident (EN). Aucun pilote de comptage ne doit retarder un échantillon de lot ni sauter un essai pour embellir un chiffre. Fabrico n’inspecte rien ; un comptage de rebuts saisi par le contrôle ou la ligne de peinture peut tout de même alimenter la qualité de l’OEE.
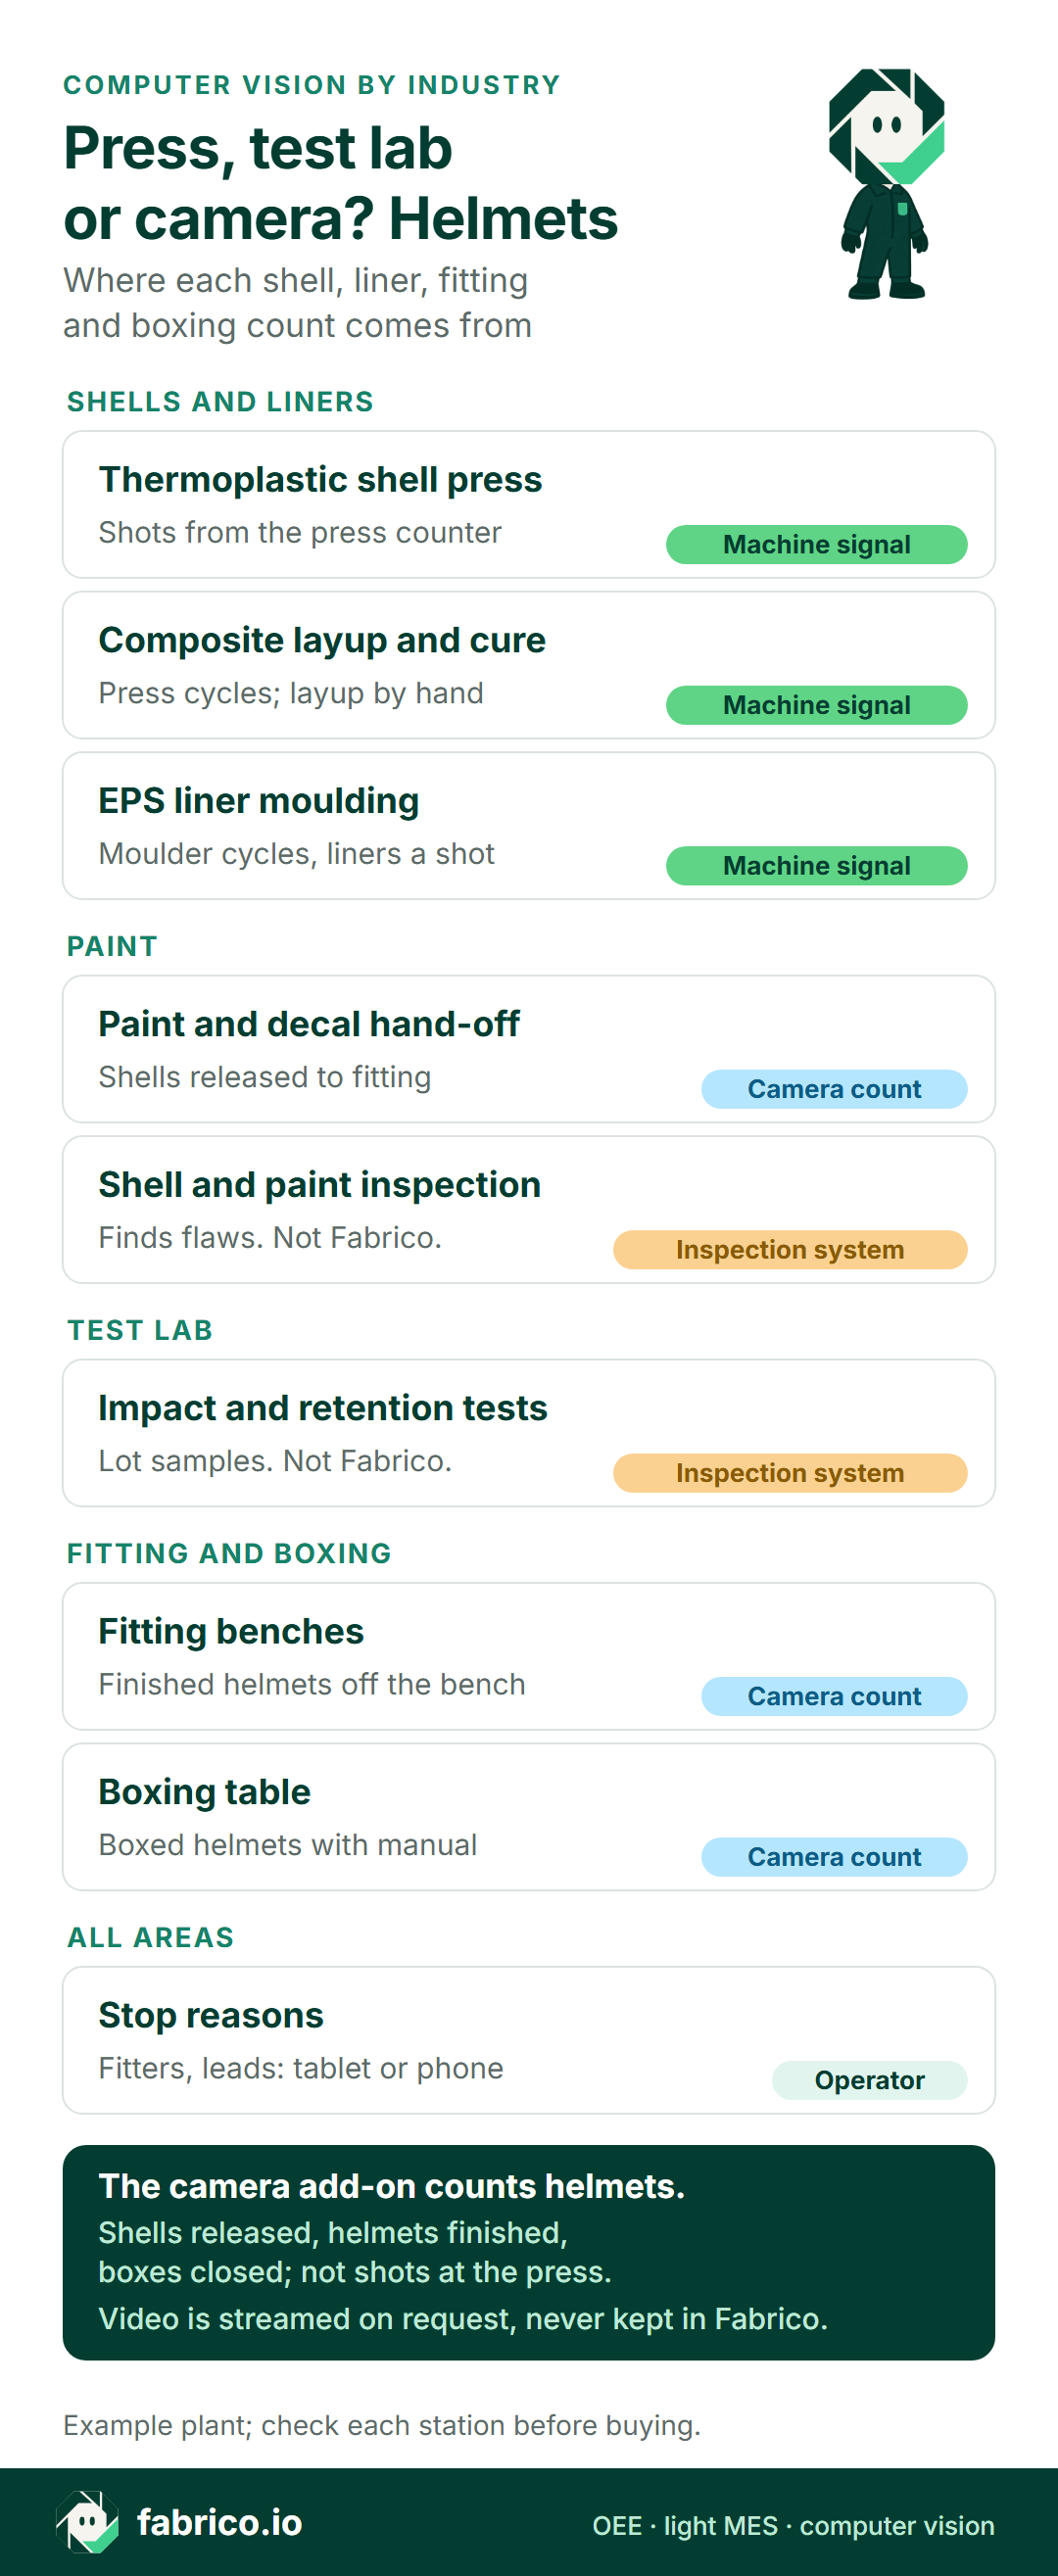
Version texte de cette infographie
- Calottes et calottes internes : presse à calottes thermoplastiques : signal machine, coups du compteur de presse
- Calottes et calottes internes : drapage et cuisson du composite : signal machine, cycles de presse ; drapage à la main
- Calottes et calottes internes : moulage des calottes internes en PSE : signal machine, cycles de la mouleuse, calottes internes par cycle
- Peinture : transfert après peinture et décors : comptage caméra, calottes libérées pour le montage
- Peinture : inspection des calottes et de la peinture : système d’inspection, trouve les défauts, pas Fabrico
- Laboratoire d’essais : essais de choc et de rétention : système d’inspection, échantillons de lot, pas Fabrico
- Montage et emballage : postes de montage : comptage caméra, casques finis sortant du poste
- Montage et emballage : table d’emballage : comptage caméra, casques emballés avec la notice
- Toutes zones : causes d’arrêt : opérateur, monteurs et chefs d’équipe sur tablette ou téléphone
- Pied de page : les caméras IA (un module complémentaire) comptent les calottes libérées, les casques finis et les cartons fermés, pas les coups de presse
- Pied de page : la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico
Le plan se déroule en six phases, chacune close par un critère de validation. L’usine fixe son propre rythme : une phase se termine quand son critère est rempli, pas à une date.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Phase 1 : un groupe de postes, une famille de modèles, ses tailles de calotte
Choisissez la famille de casques intégraux au plus fort volume et son groupe de postes. Les tailles de calotte déterminent la difficulté : chaque taille de calotte demande son propre moule, si bien que les calottes S, M et L arrivent aux postes en trois flux, et qu’une calotte de taille L attend une calotte interne de taille L. Choisissez une famille dont les calottes et les calottes internes sortent de presses qui remontent leurs cycles, pour qu’une attente au poste puisse être rattachée à une presse, à la mouleuse ou à la peinture. Le côté presses est traité dans OEE en injection plastique : dérive de cycle, changements de série et rebuts.
Laissez les autres types de casques hors du premier pilote. Dans les casques de vélo in-mould, une fine calotte en polycarbonate est fusionnée avec le PSE dans une seule machine, et les casques industriels ne reçoivent qu’un harnais clipsé ; les deux méritent leur propre pilote. Les calottes composites sont polymérisées dans une presse chauffante qui compte ses cycles, si bien que leurs retards apparaissent à la presse, pas au poste.
Chronométrez ensuite trois monteurs sur chaque modèle et retenez la cadence stable la plus rapide que l’équipe ait tenue. Chaque modèle reçoit son propre temps idéal au poste, et une taille n’a le sien que là où le montage prend vraiment plus longtemps. Le critère qui clôt cette phase : une page qui nomme les postes, le rack, la table d’emballage, les modèles et les temps idéaux.
Phase 2 : valider la caméra avec les monteurs et les instances représentatives du personnel
Une caméra au-dessus d’un poste peut voir les mains et le visage d’un monteur ; l’accord passe donc avant le support. Mettez quatre points par écrit. Premièrement, la caméra IA (un module complémentaire) regarde le rack des casques finis, pas le plan de travail. Deuxièmement, elle compte des casques, jamais des monteurs. Troisièmement, les résultats sont donnés par groupe de postes, jamais par personne. Quatrièmement, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico. Demandez aux monteurs où placer le rack ; ils savent jusqu’où les mains se tendent vers l’arrière.
Ce que comptent les caméras IA (un module complémentaire) de Fabrico, ce sont des calottes, des casques et des cartons, jamais des monteurs, et leur vidéo n’est pas stockée dans Fabrico. Remettez ensemble la note de finalité et l’image de la caméra aux instances représentatives du personnel (CSE ou équivalent), s’il y en a ; le masquage de confidentialité sur les caméras de ligne montre comment garder le plan de travail hors champ. Le critère qui clôt cette phase est une note de finalité signée. Si les monteurs ou les représentants du personnel disent non, le pilote s’arrête là.
Phase 3 : un comptage manuel à partir des feuilles de pointage et des dossiers de lot
La référence vient avant la caméra. Sur une série d’équipes choisie par l’usine, mettez quatre enregistrements côte à côte, modèle par modèle : les feuilles de pointage des postes, les libérations de calottes de l’atelier peinture, le registre d’emballage et les dossiers de lot. Notez chaque écart et sa cause ; les relevés OEE papier dérivent de façons connues.
L’étiquette du casque rend l’exercice plus simple qu’il n’y paraît. Pour les casques de vélo vendus aux États-Unis, la réglementation 16 CFR 1203.6 exige que chaque casque porte un marquage durable (EN), en commençant par la désignation du modèle, et l’étiquette de certification prévue par 16 CFR 1203.34 doit indiquer le lot de production ainsi que le mois et l’année de fabrication en clair (EN). D’autres marchés ont leurs propres règles d’étiquetage. Là où l’étiquette porte le modèle et le lot, un chef d’équipe peut recompter le rack en lisant les étiquettes : c’est le comptage manuel auquel la caméra sera confrontée. Cela signifie aussi que le stock d’étiquettes au poste change avec le modèle, le lot et le mois, chaque fois un court changement de série avec son propre code.
Avant tout chiffre de la caméra, écrivez la tolérance qu’il doit respecter : 2 casques sur 100 pour chaque modèle dans cet exemple ; l’usine fixe la sienne. L’écrire d’abord garantit l’honnêteté du pilote (pourquoi les chiffres saisis à la main mentent). Cette phase se clôt par un tableau de référence et une tolérance écrite.
Phase 4 : monter au-dessus du rack des casques finis, à l’abri des reflets de la peinture brillante
Montez une caméra IA (un module complémentaire) au-dessus du rack où vont les casques après la dernière étiquette, en vue plongeante, avec le plan de travail hors champ. Un casque sur le rack est fini ; un casque dans les mains d’un monteur ne l’est pas.
Des travaux publiés montrent où cela se gâte. Dans une étude à comité de lecture parue dans le Journal of Imaging (EN), Pierleoni et ses collègues de l’Università Politecnica delle Marche ont compté les pièces qu’un opérateur posait sur une table, sur la ligne d’assemblage d’un fabricant à forte variété et faibles volumes. Ils écrivent : « Quelle que soit la technique choisie pour détecter les objets, les phases de mouvement sont la principale source d’erreur des algorithmes de comptage » (traduction). Leur premier compteur de blobs, sans contrôle du mouvement, atteignait 85,2 % de spécificité, car la pose et la reprise des pièces provoquaient de faux comptages ; avec ce contrôle, la spécificité est montée à 96,6 % et l’exactitude de 92,7 % à 96,6 %, selon le tableau 2 de l’article. Ils ont aussi installé un anneau lumineux autour de l’objectif, car l’éclairage artificiel se mêlait à une lumière du jour qui changeait avec la météo.
Les limites : une table, une caméra, des produits sans rapport avec des casques, et de la vidéo enregistrée. Aucun chiffre de précision de Fabrico n’est donné sur cette page. Ce qui se transpose, c’est ce qu’il faut éliminer dès la conception :
- Mains dans le champ : un monteur qui se retourne pour ajuster une sangle, c’est une phase de mouvement ; placez donc le rack là où personne ne tend la main en arrière.
- Reflets : les calottes vernies brillent ; vérifiez l’image sous l’éclairage de l’atelier et à la lumière du jour.
- Casques sur deux rangs : un seul rang par étagère, sinon l’un cache l’autre.
- Formes changeantes : écran relevé ou baissé, housse mise ou non.
Le critère qui clôt cette phase : une image où chaque casque du rack est visible et où aucune main de monteur ne l’est.
Phase 5 : des codes pour les attentes de calottes internes en PSE, les retours peinture et les échantillons de lot
Sans codes, l’écart entre la caméra et le registre d’emballage n’a pas de nom. Une usine de casques a besoin de ceux-ci, en plus des arrêts habituels :
- Attente de calottes, par taille. La peinture n’a pas libéré la taille L, donc les postes sont à l’arrêt. Saisi au montage, séparément du montage lent, pour qu’un atelier peinture qui ne suit pas ne passe pas pour des monteurs lents.
- Attente de calottes internes en PSE, par taille. Dans l’étude de Częstochowa (EN), des billes préexpansées destinées à un lot de calottes internes de casques de ski étaient « séchées puis mises en maturation » (traduction) avant le frittage final dans un moule placé en autoclave. En usine, si aucune bille maturée de la bonne densité n’est prête, la mouleuse s’arrête, et le code dit « pas de billes », pas panne. Dans cette étude, les calottes internes plus denses devenaient plus dures et plus cassantes ; la densité reste donc l’affaire du laboratoire.
- Pièces manquantes. Kits de platines d’écran, mousses de joues dans la bonne taille, sangles.
- Retour peinture. Une calotte rayée au poste repart à la peinture pour une reprise. Elle sort du bon du premier coup et n’est comptée qu’une fois, quand elle repasse par le transfert. Voir si la retouche compte comme bonne dans l’OEE et le rendement au premier passage par machine et par équipe.
- Changement de modèle ou d’étiquette. Nouveau modèle, nouveau lot ou nouveau mois sur le stock d’étiquettes.
Les échantillons de lot demandent un soin particulier. Pour les casques de vélo aux États-Unis, 16 CFR 1203.33 dispose que les casques doivent être répartis en lots de production (EN) et que « des échantillons de casques de vélo de chaque lot de production doivent être testés » (traduction), et le programme d’essais de 16 CFR 1203.13 porte sur un jeu de huit casques échantillons (EN). Pour une notation au Royaume-Uni, le programme public SHARP soumet chaque modèle de casque de moto à 30 essais de choc linéaires et 2 obliques (EN), sur au moins 7 casques échantillons dans une gamme de tailles. Ces casques sont montés mais jamais emballés : ils ont donc leur propre code, et la qualité ne paraît pas pire qu’elle n’est.
Un lot refusé revient plus tard. Selon 16 CFR 1203.33(b)(4), un lot dont les essais montrent qu’un casque pourrait ne pas être conforme ne peut pas être certifié (EN) tant qu’il est probable qu’il reste des casques non conformes, et ceux qui sont identifiés « doivent être détruits ou modifiés par réparation, reconception ou utilisation d’un autre matériau ou composant » (traduction). Cette réparation revient plus tard aux postes ; saisissez-la sous un code de retouche de lot, pour qu’elle ne se cache pas dans le montage lent et ne réécrive pas des équipes déjà clôturées. Le volet blocage et libération est traité dans Blocages qualité et OEE. Le critère qui clôt cette phase : une liste de codes que les chefs d’équipe ont utilisée sur de vrais arrêts.
Phase 6 : comparer, combler l’écart et le chiffrer
La caméra tourne maintenant. Pour chaque équipe et chaque modèle, mettez trois chiffres côte à côte : le comptage de la caméra au rack, le pointage des postes, et la somme des casques emballés, des échantillons de lot et des casques sur l’étagère de retouche. La caméra est validée quand elle égale cette somme dans la tolérance écrite, sur chaque modèle. Le pointage n’a pas besoin de concorder ; ses écarts font partie du résultat.
Les dossiers de lot comptent un lot, pas chaque casque ; ils confirment donc des totaux, pas des unités (traçabilité par lot ou par numéro de série). Une fois les comptages concordants, les mêmes données donnent l’OEE et une valeur monétaire par perte.
Demandez une démo pour voir les presses à calottes, les postes de montage et la table d’emballage comptés sur une même chronologie d’équipe.
Ce qui vaut preuve : une équipe de comparaison en exemple
Chiffres d’exemple, aucune usine réelle. Une usine de casques de moto fait tourner six postes de montage et une table d’emballage en équipe du matin, de 6 h 00 à 14 h 30, moins une réunion d’équipe de 30 minutes au début et une pause de 30 minutes à 10 h 00 : 450 minutes planifiées. Chaque monteur met 12 minutes par casque intégral à la cadence stable la plus rapide que cette équipe ait tenue, donc six postes peuvent terminer 0,5 casque par minute. La caméra IA (un module complémentaire) compte les casques qui arrivent sur le rack des casques finis, et le chef d’équipe ajoute les causes d’arrêt sur une tablette.
| Relevé | Casques | Ce qu’il montre |
|---|---|---|
| Caméra IA au rack des casques finis | 180 | Casques sortis des postes |
| Registre d’emballage | 166 | Emballés avec la notice |
| Dossier de lot : échantillons au laboratoire | 8 | Montés, non emballés (jeu d’exemple) |
| Étagère de retouche, saisie par le chef d’équipe | 6 | 4 calottes à la peinture, 2 sangles à remonter |
| Emballés + échantillons + retouches | 180 | Concorde avec la caméra |
| Feuilles de pointage des postes | 184 | 2 cochés dès le début, 2 cochés deux fois |
Le comptage de la caméra IA concorde exactement et le pointage compte 4 casques de trop ; la caméra IA respecte donc la tolérance de l’exemple. Une équipe ne prouve pas grand-chose ; l’usine répète l’exercice sur chaque modèle.
Disponibilité. De 7 h 10 à 7 h 40, les postes n’avaient pas de calottes en taille L : l’atelier peinture ne les avait pas encore libérées, 30 minutes. À 11 h 15, les kits de platines d’écran ont manqué jusqu’à ce que le magasin apporte une nouvelle boîte, 20 minutes. Les postes ont tourné 400 de leurs 450 minutes : 88,9 %.
Performance. À 0,5 casque par minute, 400 minutes pouvaient produire 200 casques. La caméra IA en a compté 180 : 90,0 %. Les 20 casques manquants représentent 40 minutes de montage lent.
Qualité. Quatre casques ont eu la calotte rayée pendant le montage et sont repartis à l’atelier peinture pour une reprise ; deux avaient une jugulaire vrillée et retournent à leur poste pour être remontés. Le chef d’équipe a saisi les six sur la tablette, et aucun ne compte comme bon du premier coup, ce qui laisse 174 casques bons, 96,7 % de 180, et 12 minutes dans la barre des retouches. Les 8 échantillons de lot sont des casques bons et restent dans les 174.
OEE (TRS). 88,9 % x 90,0 % x 96,7 % = 77,3 %. Contre-vérification : 174 casques bons divisés par 0,5 par minute donnent 348 minutes idéales, et 348 / 450 = 77,3 %. Les barres concordent aussi : 348 + 12 + 40 + 50 = 450 minutes.
Heure par heure, le comptage de la caméra IA a localisé le montage lent dans une seule plage. Entre 12 h 00 et 13 h 20, les six postes ont terminé 24 casques pour un idéal de 40 : 16 casques, soit 32 des 40 minutes lentes, se sont perdus là. Cette usine comptabilise les arrêts de moins de deux minutes en perte de vitesse, pas en temps d’arrêt, et la plage en était pleine. Pour l’un de ces micro-arrêts, à 12 h 40, le chef d’équipe a ouvert depuis la chronologie de l’équipe la vidéo de la minute de cet arrêt, issue de la caméra IA au-dessus du rack des casques finis ; elle est diffusée à la demande et n’est pas stockée dans Fabrico. On y voyait deux monteurs trier par taille des mousses de joues dans un bac mélangé, à côté du rack. La solution : préparer les mousses de joues en kits par taille de calotte avant le début de l’équipe. Pour la méthode de l’OEE aux postes de montage, voir suivre l’OEE sur les lignes d’assemblage manuelles et hybrides.
Combien cette équipe a coûté
À la cadence idéale, 450 minutes planifiées auraient pu produire 225 casques. Les postes en ont livré 174 bons du premier coup ; l’équipe a donc perdu la capacité de 51 casques. Aucun chiffre public de marge pour des modèles de casques n’a été trouvé ; cet exemple utilise donc une marge sur coûts variables de 45 EUR par casque comme donnée d’exemple, que chaque usine remplace par la marge de ses propres modèles. Fabrico chiffre chaque perte de la même façon, à partir du prix ou de la marge SKU de l’usine.
| Perte | Minutes | Casques | À 45 EUR |
|---|---|---|---|
| Attente de calottes en taille L | 30 | 15 | 675 EUR |
| Rupture de platines d’écran | 20 | 10 | 450 EUR |
| Tri des mousses de joues | 32 | 16 | 720 EUR |
| Autre montage lent | 8 | 4 | 180 EUR |
| Retouches au poste et en peinture | 12 | 6 | 270 EUR |
| Total | 102 | 51 | 2 295 EUR |
La marge perdue n’est de l’argent réel que si l’usine peut vendre les casques supplémentaires, et la demande fluctue : l’ACEM a compté 1 002 848 immatriculations de motos neuves en France, en Allemagne, en Italie, en Espagne et au Royaume-Uni en 2025 (EN), environ 12,9 % de moins qu’en 2024. Quand les commandes n’attendent pas, valorisez plutôt le temps perdu au coût des postes. Avec un taux d’exemple de 30 EUR de l’heure par monteur, les 102 minutes perdues dans la zone, sur six monteurs, font 10,2 heures de monteur, soit 306 EUR. Dans les deux cas, le classement tient : le bac de mousses et les calottes L en retard coûtent plus que la rupture de kits d’écran.
Quand arrêter, étendre à la peinture et à l’emballage, ou repenser
- Arrêter et étendre. Le comptage a concordé dans la tolérance sur chaque modèle de la famille. La caméra IA suivante (un module complémentaire) se place au-dessus de la table d’emballage, puis du rack de transfert après la peinture, qui montre si une attente au montage venait d’une peinture qui ne suivait pas.
- Arrêter et repositionner. L’écart vient des reflets, des casques sur deux rangs ou des mains dans le rack. Déplacez la caméra ou modifiez l’éclairage une fois, puis répétez la phase 6.
- Arrêter et repenser. Le comptage ne concorde toujours pas après le repositionnement. Comptez plutôt à la table d’emballage, ou laissez ce groupe de postes sur sa feuille de pointage.
- Retour aux codes. Les comptages concordent mais les pertes restent inexpliquées : c’est un problème de phase 5, pas un problème de caméra.
- Arrêter immédiatement si les monteurs ou les représentants du personnel retirent leur accord.
Étendre, c’est répéter les phases 3 à 6 pour chaque nouvelle caméra. La check-list générique de pilote de vision par ordinateur pour l’OEE complète ce plan pour casques.
La place de Fabrico dans le pilote, et ce qui reste à d’autres systèmes
Fabrico mesure l’OEE dans le cloud et prend en charge, à côté, des fonctions de MES léger (la vue d’ensemble OEE et MES). Ce qu’il fait aujourd’hui dans une usine de casques :
- Presses à calottes, presses composites, mouleuses PSE : l’état de marche et les cycles arrivent de l’automate de la presse ou d’un compteur, si bien qu’un changement de moule ou une mouleuse à court de billes maturées apparaît en temps d’arrêt avec sa cause.
- Transfert peinture, postes de montage, table d’emballage : la caméra IA (un module complémentaire) compte les calottes libérées, les casques finis et les cartons fermés. Si un poste de montage s’est arrêté, la vidéo de la minute de cet arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Les monteurs et les chefs d’équipe saisissent les causes d’arrêt sur téléphone ou tablette. Fabrico affiche l’OEE et les pertes par presse, zone de postes et équipe, chiffre chaque perte et fonctionne sur le web, iOS et Android. Les chiffres rejoignent l’ERP par l’API REST et des webhooks, ou en fichiers Excel et CSV. Les presses fonctionnent comme dans MES pour l’injection plastique ; la page produit vision par ordinateur présente la caméra IA, et la vision par ordinateur pour l’OEE suit un comptage jusqu’à l’OEE.
Feuille de route : une caméra IA qui repérerait d’elle-même un poste de montage à l’arrêt et proposerait une cause probable ; ce n’est pas encore disponible.
Laissé à d’autres systèmes : l’inspection des calottes et de la peinture, les essais de choc, de pénétration et de rétention, les contrôles de densité du PSE, la commande des presses et des mouleuses, ainsi que la traçabilité des lots relèvent de l’inspection, du laboratoire d’essais et de l’ERP.
Questions à poser à un fournisseur avant le début du pilote
| Demandez au fournisseur | Une bonne réponse |
|---|---|
| Au rack des casques finis, qu’est-ce qui est compté exactement ? | Les casques qui arrivent sur le rack, pas les mains ni les pièces détachées. |
| Comment les échantillons de lot et les retouches de lot sont-ils saisis ? | Avec leurs propres codes, pour que l’écart entre rack et carton soit expliqué. |
| Qu’est-ce qui fausse le comptage ? | Une liste franche (reflets, empilement, mains) et la façon dont la fixation de la caméra évite chacun de ces pièges. |
| Où circule la vidéo des postes, et qui l’ouvre ? | Un flux de données décrit par écrit, lisible par les monteurs et leurs représentants. |
Questions sur le pilote en usine de casques
Où une usine de casques doit-elle placer sa première caméra ?
Au-dessus du rack des casques finis du groupe de postes qui monte la famille de modèles au plus fort volume. La table d’emballage et le transfert peinture suivent une fois que le comptage du pilote concorde. Les presses à calottes et les mouleuses PSE remontent déjà leurs données par leurs propres compteurs.
Quand un pilote caméra en usine de casques est-il terminé ?
Quand le comptage de la caméra égale les casques emballés plus les échantillons de lot plus les retouches, dans la tolérance que l’usine a écrite à l’avance, sur chaque modèle du pilote. Il n’y a pas de durée fixe ; l’usine décide combien d’équipes il lui faut pour se fier au résultat.
Vous voulez voir les comptages des postes à côté de ceux des presses ? Demandez une démo pour voir les postes de montage de casques et la table d’emballage comptés sur une même chronologie d’équipe.






Dernières nouvelles de notre blog






Tuiles Fabrico réelles, données d'exemple.