


 Iniciar sesión
 Blog

Visión artificial en la fabricación de cascos: un plan piloto para validar el conteo en los puestos de montaje

En resumen: en una planta de cascos, la visión artificial cuenta los cascos terminados que salen de los puestos de montaje, donde hoy nadie lleva la cuenta. Un piloto dirigido por la propia planta lo demuestra.
Las cámaras de inspección juzgan calotas, pintura y absorción de impactos; una cámara IA (un complemento) solo cuenta cascos, y el laboratorio de ensayos conserva cada muestra de lote.
- Monte una cámara IA sobre la estantería de salida de un grupo de puestos, nunca sobre las manos de los montadores.
- Compare su conteo con las hojas de recuento de los puestos, el registro de embalaje y los registros de lote, modelo por modelo.
- Prueba: el conteo de la cámara cuadra con los cascos embalados, las muestras de lote y el retrabajo, dentro de una tolerancia fijada por escrito de antemano.
- Pare cuando cuadre, o cuando los reflejos, los cascos apilados o las manos sigan falseando el conteo tras recolocar la cámara una vez.
Un casco son dos piezas moldeadas y un puesto lleno de piezas pequeñas. En un estudio de la Universidad Tecnológica de Częstochowa sobre interiores de EPS para cascos (EN), los autores sitúan el espesor del interior en los cascos de moto «entre 30 y 40 mm» con una densidad «de 40 a 50 kg/m3» (traducción), con calotas de 1 a 2,5 mm en material compuesto o de 4 a 5 mm en termoplástico. Las prensas cuentan sus propias inyecciones; los puestos de montaje llevan, como mucho, una hoja de recuento, y ahí es donde un piloto con cámara tiene algo que demostrar. Las células de moldeo tienen su propia página: visión artificial para el moldeo por inyección de plásticos.
Las cámaras que comprueban si los trabajadores llevan casco de protección son un producto de cumplimiento en seguridad laboral. Fabrico no hace detección de EPI; este plan trata de fabricar cascos.
Antes del piloto: qué hace una cámara IA (un complemento) en una planta de cascos
| Tarea en una planta de cascos | Quién se encarga | ¿En este piloto? |
|---|---|---|
| Detectar rechupes, inyecciones incompletas y descolgados de pintura | Inspectores o cámaras de inspección | No |
| Ensayos de absorción de impactos, penetración y retención | Laboratorio de ensayos, muestras por lote | No; las muestras llevan su propio código |
| Contar inyecciones de calotas e interiores | Contador de la prensa o de la moldeadora | No; se leen tal cual |
| Contar los cascos que salen de los puestos de montaje | Hoy, una hoja de recuento del puesto | Sí: la cámara IA |
| Contar los cascos embalados | La lista de embalaje | Solo cuando el piloto se haya validado |
Los laboratorios de ensayos trabajan con cascos terminados. El laboratorio de Snell deja caer los cascos, montados en una cabeza de ensayo metálica instrumentada, sobre yunques de acero (EN), tras acondicionarlos a temperatura ambiente, mojados, en caliente y en frío. Esa prueba se queda en el laboratorio por una razón: según la OMS, el uso correcto del casco de moto puede reducir más de 6 veces el riesgo de muerte en un accidente (EN). Ningún piloto de conteo debe retrasar una muestra de lote ni saltarse un ensayo para que una cifra luzca mejor. Fabrico no inspecciona nada; un conteo de rechazos registrado por inspección o por la línea de pintura puede alimentar igualmente la calidad del OEE.
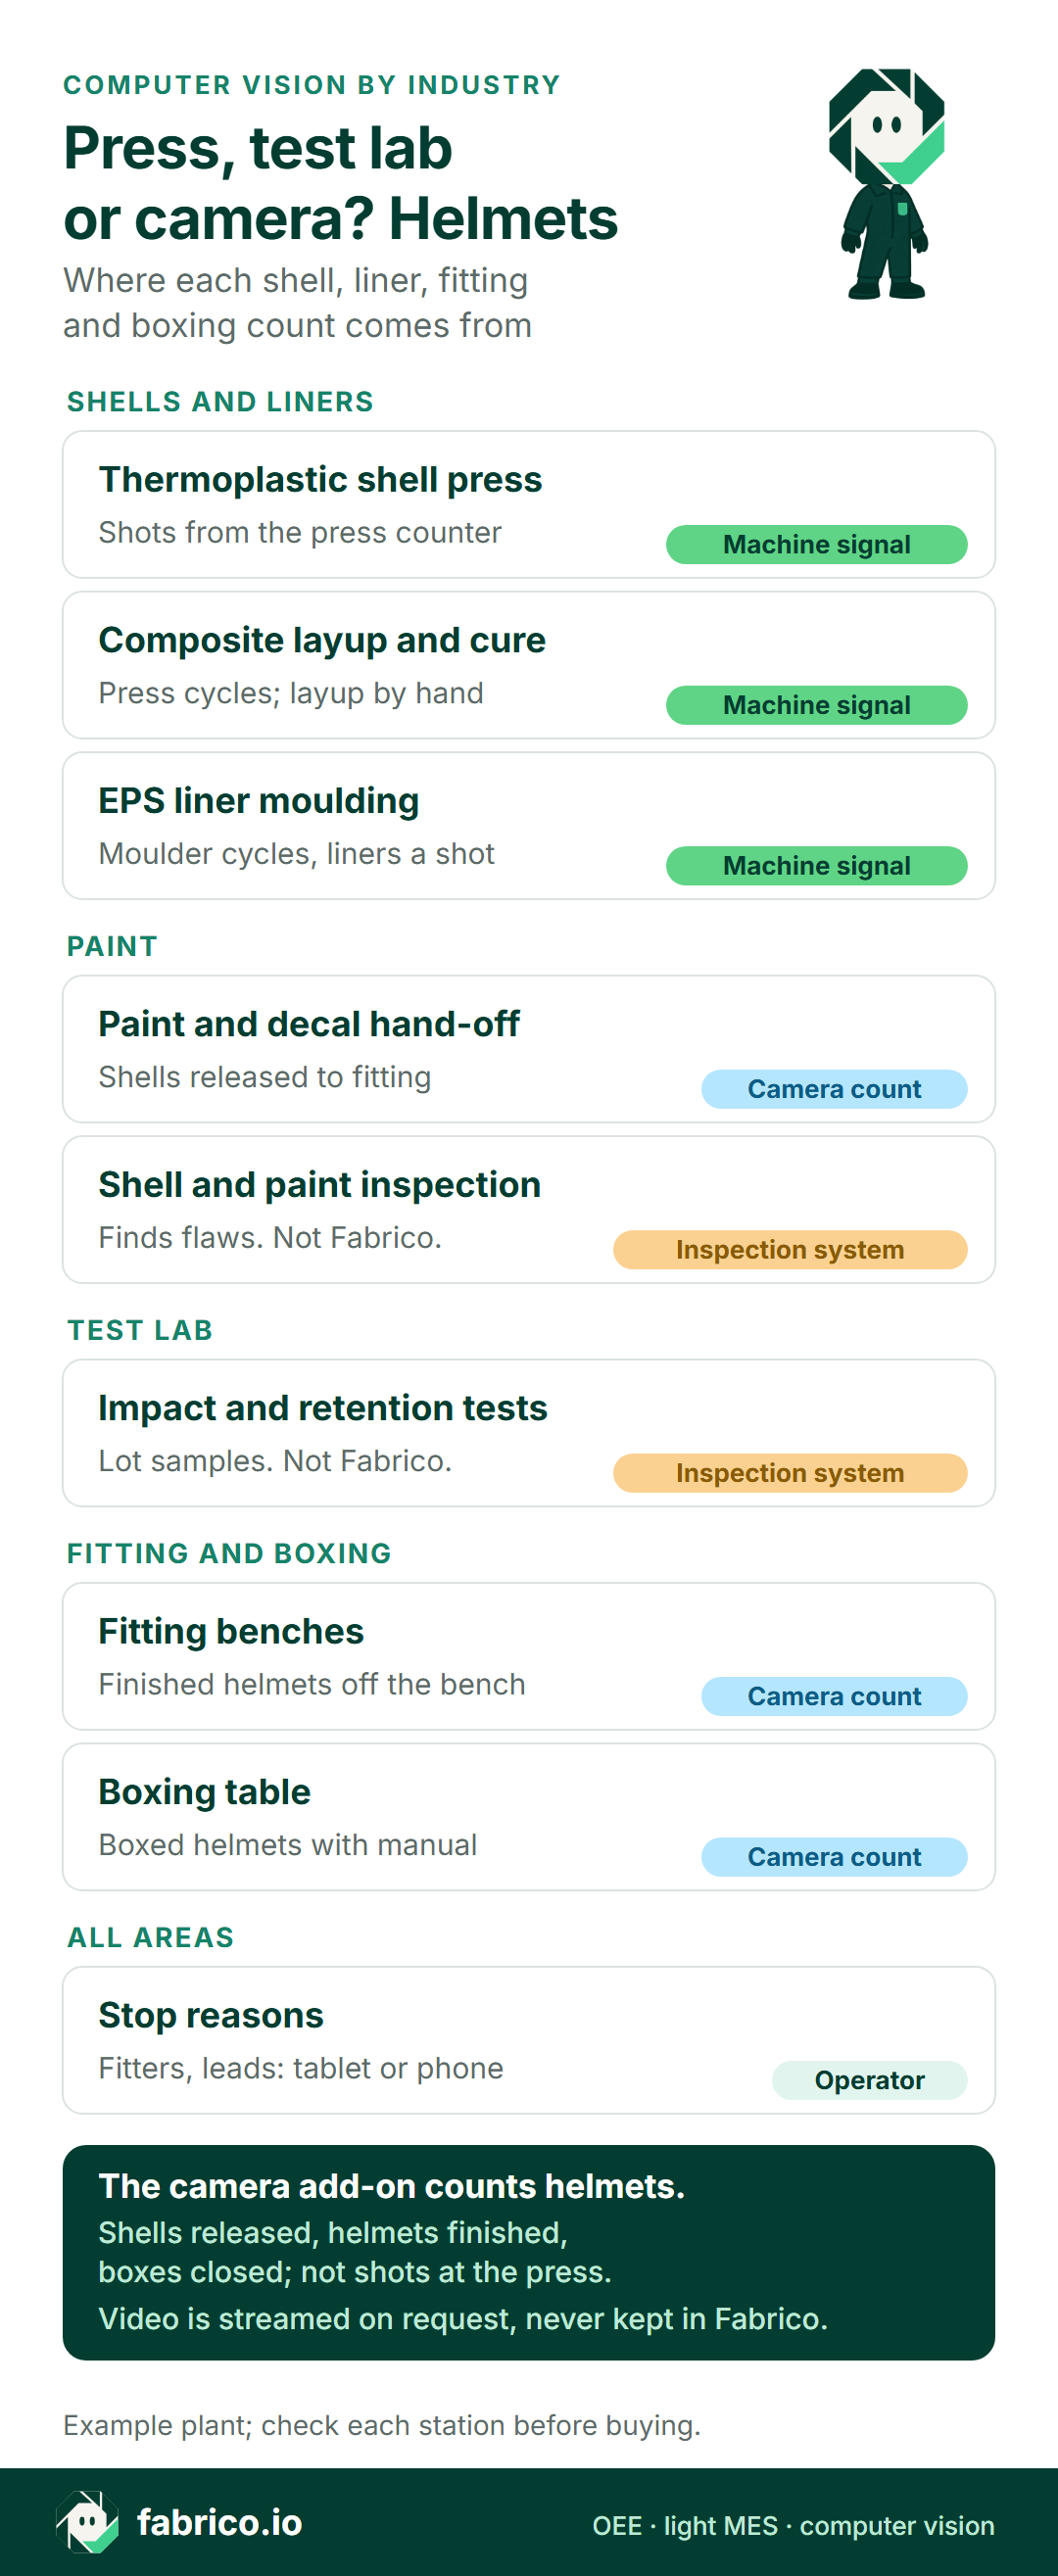
Versión en texto de esta infografía
- Calotas e interiores: prensa de calotas termoplásticas: señal de máquina, inyecciones del contador de la prensa
- Calotas e interiores: laminado y curado de material compuesto: señal de máquina, ciclos de prensa; laminado a mano
- Calotas e interiores: moldeo de interiores de EPS: señal de máquina, ciclos de la moldeadora, interiores por ciclo
- Pintura: traspaso tras pintura y calcomanías: conteo por cámara, calotas liberadas al montaje
- Pintura: inspección de calotas y pintura: sistema de inspección, encuentra defectos, no Fabrico
- Laboratorio de ensayos: ensayos de impacto y retención: sistema de inspección, muestras de lote, no Fabrico
- Montaje y embalaje: puestos de montaje: conteo por cámara, cascos terminados que salen del puesto
- Montaje y embalaje: mesa de embalaje: conteo por cámara, cascos embalados con manual
- Todas las zonas: motivos de parada: operario, montadores y jefes de turno en tableta o teléfono
- Pie: las cámaras IA (un complemento) cuentan calotas liberadas, cascos terminados y cajas cerradas, no inyecciones en la prensa
- Pie: el vídeo del minuto de una parada se abre desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico
El plan avanza en seis fases, cada una con un criterio que la cierra. La planta marca su propio ritmo: una fase termina cuando se cumple su criterio, no en una fecha.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Fase 1: un grupo de puestos, una familia de modelos, sus tallas de calota
Elija la familia de cascos integrales de mayor volumen y su grupo de puestos. Las tallas de calota marcan la dificultad: cada talla de calota necesita su propio molde, así que las calotas S, M y L llegan a los puestos en tres flujos, y una calota de talla L espera a un interior de talla L. Elija una familia cuyas calotas e interiores salgan de prensas que informen de sus ciclos, para que una espera en el puesto pueda atribuirse a una prensa, a la moldeadora o a pintura. El lado de las prensas se trata en OEE en moldeo por inyección: deriva del ciclo, cambios de formato y desecho.
Deje otros tipos de casco fuera del primer piloto. En los cascos de bicicleta in-mould, una calota fina de policarbonato se une al EPS en una sola máquina, y los cascos industriales solo reciben un arnés encajado a presión; ambos merecen pilotos propios. Las calotas de material compuesto se curan en una prensa calefactada que lleva su recuento de ciclos, así que sus retrasos se ven en la prensa, no en el puesto.
Después, cronometre a tres montadores en cada modelo y tome el ritmo estable más rápido que haya mantenido el equipo. Cada modelo recibe su propio tiempo ideal de puesto, y una talla solo recibe el suyo donde el montaje realmente tarda más. El criterio que cierra esta fase: una página con los puestos, la estantería, la mesa de embalaje, los modelos y los tiempos ideales.
Fase 2: acordar la cámara con los montadores y el comité de empresa
Una cámara sobre un puesto puede ver las manos y la cara de un montador, así que el acuerdo va antes que el soporte. Ponga cuatro puntos por escrito. Primero, la cámara IA (un complemento) mira a la estantería de salida, no a la superficie de trabajo. Segundo, cuenta cascos, nunca montadores. Tercero, los resultados son por grupo de puestos, nunca por persona. Cuarto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico. Pregunte a los montadores dónde debe ir la estantería; ellos saben hasta dónde llegan las manos hacia atrás.
Lo que cuentan las cámaras IA (un complemento) de Fabrico son calotas, cascos y cajas, nunca montadores, y su vídeo no se almacena en Fabrico. Entregue al comité de empresa, si lo hay, la nota de finalidad junto con la imagen de la cámara; el enmascaramiento de privacidad en las cámaras de línea muestra cómo dejar la superficie de trabajo fuera de la imagen. El criterio que cierra esta fase es una nota de finalidad firmada. Si los montadores o el comité dicen que no, el piloto termina aquí.
Fase 3: un conteo manual con hojas de recuento y registros de lote
La línea base va antes que la cámara. Durante una serie de turnos que elija la planta, ponga cuatro registros uno al lado del otro, modelo por modelo: las hojas de recuento de los puestos, las liberaciones de calotas del taller de pintura, el registro de embalaje y los registros de lote. Anote cada discrepancia y su causa; los registros de OEE en papel se desvían de formas conocidas.
La etiqueta del casco lo hace más fácil de lo que parece. Para los cascos de bicicleta vendidos en EE. UU., el reglamento 16 CFR 1203.6 exige que cada casco lleve un marcado duradero (EN), empezando por la designación del modelo, y la etiqueta de certificación según 16 CFR 1203.34 debe identificar el lote de producción y el mes y el año de fabricación sin codificar (EN). Otros mercados tienen sus propias reglas de etiquetado. Donde la etiqueta lleva el modelo y el lote, un jefe de turno puede volver a contar la estantería leyendo las etiquetas: ese es el conteo manual al que se enfrentará la cámara. También significa que el stock de etiquetas en el puesto cambia con el modelo, el lote y el mes, cada vez un cambio de formato corto con su propio código.
Antes de cualquier cifra de la cámara, escriba la tolerancia que debe cumplir: 2 cascos por cada 100 en cada modelo en este ejemplo; la planta fija la suya. Escribirla primero mantiene honesto el piloto (por qué mienten las cifras introducidas a mano). Esta fase se cierra con una tabla de línea base y una tolerancia escrita.
Fase 4: montar sobre la estantería de salida, lejos de los reflejos de la pintura brillante
Monte una cámara IA (un complemento) sobre la estantería a la que van los cascos después de la última etiqueta, mirando hacia abajo y con la superficie de trabajo fuera del encuadre. Un casco en la estantería está terminado; uno en las manos de un montador, no.
Los trabajos publicados muestran dónde falla esto. En un estudio revisado por pares en el Journal of Imaging (EN), Pierleoni y sus colegas de la Università Politecnica delle Marche contaron las piezas que un operario colocaba sobre una mesa en la línea de montaje de un fabricante de alta variedad y bajo volumen. Escriben: «Independientemente del tipo de técnica que elijamos para detectar objetos, las fases de movimiento son la principal fuente de error de los algoritmos de conteo» (traducción). Su primer contador de blobs, sin control de movimiento, alcanzó un 85,2 % de especificidad, porque colocar y recoger piezas provocaba conteos falsos; con el control añadido, la especificidad subió al 96,6 % y la exactitud del 92,7 % al 96,6 %, según la tabla 2 del artículo. También colocaron un anillo de luz alrededor del objetivo, porque la luz artificial se mezclaba con una luz natural que variaba según el tiempo que hiciera.
Los límites: una mesa, una cámara, productos distintos de los cascos y vídeo grabado. En esta página no se da ninguna cifra de precisión de Fabrico. Lo que sí se traslada es lo que hay que eliminar desde el diseño:
- Manos a la vista: un montador que se gira para ajustar una correa es una fase de movimiento, así que coloque la estantería donde nadie tenga que echar la mano atrás.
- Reflejos: las calotas con barniz transparente brillan; compruebe la imagen con la luz de la nave y con luz natural.
- Cascos en doble fila: una fila por estante, o uno tapa al otro.
- Formas cambiantes: visor subido o bajado, con bolsa o sin ella.
El criterio que cierra esta fase: una imagen en la que se ve cada casco de la estantería y ninguna mano de montador.
Fase 5: códigos para esperas de interiores de EPS, devoluciones a pintura y muestras de lote
Sin códigos, la diferencia entre la cámara y el registro de embalaje no tiene nombre. Una planta de cascos necesita los siguientes, además de las paradas habituales:
- Espera de calotas, por talla. Pintura no ha liberado la talla L, así que los puestos están parados. Se registra en montaje, aparte del montaje lento, para que un taller de pintura que no da abasto no se interprete como lentitud de los montadores.
- Espera de interiores de EPS, por talla. En el estudio de Częstochowa (EN), las perlas preexpandidas para un lote de interiores de cascos de esquí se «secaron y luego se maduraron» (traducción) antes del sinterizado final en un molde colocado en un autoclave. En una planta, si no hay perla madurada de la densidad correcta, la moldeadora se para, y el código dice «sin perla», no avería. En ese estudio, los interiores más densos resultaron más duros y más frágiles, así que la densidad sigue siendo cosa del laboratorio.
- Faltan piezas. Kits de mecanismo del visor, carrilleras de la talla correcta, correas.
- Devolución a pintura. Una calota rayada en el puesto vuelve a pintura para un retoque. Deja de ser buena a la primera y se cuenta una sola vez, cuando vuelve a pasar por el traspaso. Vea si el retrabajo cuenta como bueno en el OEE y el rendimiento a la primera por máquina y turno.
- Cambio de modelo o de etiqueta. Nuevo modelo, nuevo lote o nuevo mes en el stock de etiquetas.
Las muestras de lote requieren su propio cuidado. Para los cascos de bicicleta en EE. UU., 16 CFR 1203.33 establece que los cascos se dividirán en lotes de producción (EN) y que «se ensayarán muestras de cascos de bicicleta de cada lote de producción» (traducción), y el programa de ensayos de 16 CFR 1203.13 trabaja con un juego de ocho cascos de muestra (EN). Para una calificación en el Reino Unido, el programa público SHARP somete cada modelo de casco de moto a 30 ensayos de impacto lineales y 2 oblicuos (EN) sobre al menos 7 cascos de muestra en distintas tallas. Esos cascos se montan y nunca se embalan, así que llevan su propio código y la calidad no parece peor de lo que es.
Un lote rechazado vuelve más tarde. Según 16 CFR 1203.33(b)(4), un lote cuyos ensayos indiquen que un casco puede no cumplir no puede certificarse (EN) hasta que no sea probable que queden cascos no conformes, y los identificados «deberán destruirse o modificarse mediante reparación, rediseño o uso de un material o componente diferente» (traducción). Esa reparación vuelve a los puestos más tarde; regístrela con un código de retrabajo de lote para que no se esconda en el montaje lento ni reescriba turnos ya cerrados. La parte de retención y liberación se trata en retenciones de calidad y OEE. El criterio que cierra esta fase: una lista de códigos que los jefes de turno hayan usado en paradas reales.
Fase 6: comparar, cerrar la diferencia y valorarla en dinero
Ahora la cámara funciona. Para cada turno y cada modelo, ponga tres cifras una al lado de la otra: el conteo de la cámara en la estantería, la hoja de recuento de los puestos y la suma de cascos embalados, muestras de lote y cascos en el estante de retrabajo. La cámara supera la prueba cuando iguala esa suma dentro de la tolerancia escrita en todos los modelos. La hoja de recuento no tiene por qué cuadrar; sus desviaciones forman parte del resultado.
Los registros de lote cuentan un lote, no cada casco, así que confirman totales, no unidades sueltas (trazabilidad por lote o por número de serie). Cuando los conteos cuadran, los mismos datos dan el OEE y un valor en dinero por pérdida.
Solicite una demo para ver las prensas de calotas, los puestos de montaje y la mesa de embalaje contados en una sola línea de tiempo del turno.
Qué cuenta como prueba: un turno de comparación de ejemplo
Cifras de ejemplo, sin planta real. Una planta de cascos de moto trabaja con seis puestos de montaje y una mesa de embalaje en el turno de mañana, de 06:00 a 14:30, menos una reunión de equipo de 30 minutos al inicio y un descanso de 30 minutos a las 10:00: 450 minutos planificados. Cada montador tarda 12 minutos por casco integral al ritmo estable más rápido que ha mantenido este equipo, así que seis puestos pueden terminar 0,5 cascos por minuto. La cámara IA (un complemento) cuenta los cascos que llegan a la estantería de salida, y el jefe de turno añade los motivos de parada en una tableta.
| Registro | Cascos | Qué muestra |
|---|---|---|
| Cámara IA en la estantería de salida | 180 | Cascos salidos de los puestos |
| Registro de embalaje | 166 | Embalados con manual |
| Registro de lote: muestras al laboratorio | 8 | Montados, no embalados (juego de ejemplo) |
| Estante de retrabajo, registrado por el jefe de turno | 6 | 4 calotas a pintura, 2 correas por volver a montar |
| Embalados + muestras + retrabajo | 180 | Cuadra con la cámara |
| Hojas de recuento de los puestos | 184 | 2 marcados ya al inicio, 2 marcados dos veces |
El conteo de la cámara IA cuadra exactamente y la hoja de recuento marca 4 de más, así que la cámara IA cumple la tolerancia del ejemplo. Un turno demuestra poco; la planta lo repite en cada modelo.
Disponibilidad. De 07:10 a 07:40 los puestos no tuvieron calotas de talla L: el taller de pintura aún no las había liberado, 30 minutos. A las 11:15 se acabaron los kits de mecanismo del visor hasta que el almacén trajo una caja nueva, 20 minutos. Los puestos funcionaron 400 de sus 450 minutos: 88,9 %.
Rendimiento. A 0,5 cascos por minuto, 400 minutos podían terminar 200 cascos. La cámara IA contó 180: 90,0 %. Los 20 cascos que faltan son 40 minutos de montaje lento.
Calidad. Cuatro cascos sufrieron un rayado en la calota durante el montaje y volvieron al taller de pintura para un retoque; dos tenían la correa de sujeción retorcida y vuelven a su puesto para montarla de nuevo. El jefe de turno registró los seis en la tableta, y ninguno cuenta como bueno a la primera, lo que deja 174 cascos buenos, el 96,7 % de 180, y 12 minutos en la barra de retrabajo. Las 8 muestras de lote son cascos buenos y siguen dentro de los 174.
OEE. 88,9 % x 90,0 % x 96,7 % = 77,3 %. Comprobación cruzada: 174 cascos buenos divididos entre 0,5 por minuto dan 348 minutos ideales, y 348 / 450 = 77,3 %. Las barras también cuadran: 348 + 12 + 40 + 50 = 450 minutos.
Hora a hora, el conteo de la cámara IA situó el montaje lento en una sola franja. Entre las 12:00 y las 13:20, los seis puestos terminaron 24 cascos frente a un ideal de 40, así que 16 cascos, o 32 de los 40 minutos lentos, se perdieron ahí. Esta planta registra las detenciones de menos de dos minutos como pérdida de velocidad, no como tiempo de parada, y la franja estaba llena de ellas. Para una de esas microparadas, a las 12:40, el jefe de turno abrió desde la línea de tiempo del turno el vídeo del minuto de esa parada, de la cámara IA sobre la estantería de salida; se transmite bajo demanda y no se almacena en Fabrico. Mostraba a dos montadores separando carrilleras por talla de un contenedor mezclado junto a la estantería. La solución: preparar las carrilleras en kits por talla de calota antes de que empiece el turno. Para el método detrás del OEE en puestos de montaje, vea medir el OEE en líneas de montaje manuales e híbridas.
Lo que costó el turno en dinero
Al ritmo ideal, 450 minutos planificados podían haber producido 225 cascos. Los puestos entregaron 174 buenos a la primera, así que el turno perdió la capacidad de 51 cascos. No se encontró ninguna cifra pública de margen para modelos de casco, así que este ejemplo usa un margen de contribución de 45 EUR por casco como dato de ejemplo; cada planta lo sustituye por el margen de sus propios modelos. Fabrico valora cada pérdida de la misma forma, a partir del precio o el margen del SKU de la planta.
| Pérdida | Minutos | Cascos | A 45 EUR |
|---|---|---|---|
| Espera de calotas de talla L | 30 | 15 | 675 EUR |
| Faltan kits de visor | 20 | 10 | 450 EUR |
| Separación de carrilleras | 32 | 16 | 720 EUR |
| Otro montaje lento | 8 | 4 | 180 EUR |
| Retrabajo en puesto y en pintura | 12 | 6 | 270 EUR |
| Total | 102 | 51 | 2.295 EUR |
El margen perdido solo es dinero real cuando la planta puede vender los cascos adicionales, y la demanda se mueve: ACEM contabilizó 1.002.848 matriculaciones de motocicletas nuevas en Francia, Alemania, Italia, España y el Reino Unido en 2025 (EN), alrededor de un 12,9 % menos que en 2024. Cuando los pedidos no esperan, valore el tiempo perdido al coste de los puestos. Con una tarifa de ejemplo de 30 EUR por hora y montador, los 102 minutos perdidos de la zona, repartidos entre seis montadores, son 10,2 horas de montador, o 306 EUR. En ambos casos, el orden se mantiene: el contenedor de carrilleras y las calotas de talla L retrasadas cuestan más que la falta de kits de visor.
Cuándo parar, ampliar a pintura y embalaje, o replantear
- Parar y ampliar. El conteo cuadró dentro de la tolerancia en todos los modelos de la familia. La siguiente cámara IA (un complemento) va sobre la mesa de embalaje y después sobre la estantería de paso tras pintura, que muestra si una espera en montaje se debió a que pintura no daba abasto.
- Parar y recolocar. La diferencia se debe a reflejos, cascos en doble fila o manos en la estantería. Mueva la cámara o cambie la iluminación una vez y repita la fase 6.
- Parar y replantear. Sigue sin cuadrar tras la recolocación. Cuente en la mesa de embalaje, o deje ese grupo de puestos con su hoja de recuento.
- Volver a los códigos. Los conteos cuadran, pero las pérdidas siguen sin explicación: es un problema de la fase 5, no de la cámara.
- Parar de inmediato si los montadores o el comité de empresa retiran su acuerdo.
Ampliar repite las fases 3 a 6 para cada cámara nueva. La lista de comprobación genérica de piloto de visión artificial para OEE encaja junto a este plan para cascos.
Dónde encaja Fabrico en el piloto y qué queda en otros sistemas
Fabrico mide el OEE en la nube y se encarga además de tareas de MES ligero (el resumen de OEE y MES). Lo que hace hoy en una planta de cascos:
- Prensas de calotas, prensas de material compuesto, moldeadoras de EPS: el estado de marcha y los ciclos llegan del controlador de la prensa o de un contador, así que un cambio de molde o una moldeadora sin perla madurada aparece como tiempo de parada con su motivo.
- Traspaso de pintura, puestos de montaje, mesa de embalaje: la cámara IA (un complemento) cuenta calotas liberadas, cascos terminados y cajas cerradas. Si un puesto de montaje se ha parado, el vídeo del minuto de esa parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
Los montadores y los jefes de turno introducen los motivos de parada en el teléfono o la tableta. Fabrico muestra el OEE y las pérdidas por prensa, zona de puestos y turno, valora cada pérdida en dinero y funciona en web, iOS y Android. Las cifras llegan al ERP mediante la API REST y webhooks, o como archivos Excel y CSV. Las prensas funcionan como en MES para el moldeo por inyección de plásticos; la página de producto de visión artificial presenta la cámara IA, y los sistemas de visión artificial para OEE siguen un conteo hasta el OEE.
Hoja de ruta: una cámara IA que detectaría por sí sola un puesto de montaje inactivo y propondría un motivo probable; todavía no está disponible.
Queda en otros sistemas: la inspección de calotas y pintura, los ensayos de impacto, penetración y retención, los controles de densidad del EPS, el control de prensas y moldeadoras y la trazabilidad de lotes corresponden a la inspección, al laboratorio de ensayos y al ERP.
Preguntas para el proveedor antes de empezar el piloto
| Pregunte al proveedor | Una buena respuesta |
|---|---|
| En la estantería de salida, ¿qué se cuenta exactamente? | Los cascos que llegan a la estantería, no manos ni piezas sueltas. |
| ¿Cómo se registran las muestras de lote y el retrabajo de lote? | Con códigos propios, para que la diferencia entre estantería y caja quede explicada. |
| ¿Qué falsea el conteo? | Una lista clara (reflejos, apilado, manos) y cómo la instalación de la cámara evita cada caso. |
| ¿Adónde va el vídeo de los puestos y quién lo abre? | Un flujo de datos por escrito que los montadores y sus representantes puedan leer. |
Preguntas sobre el piloto en plantas de cascos
¿Dónde debería poner una planta de cascos su primera cámara?
Sobre la estantería de salida del grupo de puestos que monta la familia de modelos de mayor volumen. La mesa de embalaje y el traspaso de pintura vienen después, cuando el conteo del piloto cuadra. Las prensas de calotas y las moldeadoras de EPS ya informan a través de sus propios contadores.
¿Cuándo termina un piloto de cámara en una planta de cascos?
Cuando el conteo de la cámara coincide con los cascos embalados más las muestras de lote más el retrabajo, dentro de la tolerancia que la planta fijó por escrito de antemano, en todos los modelos del piloto. No hay una duración fija; la planta decide cuántos turnos necesita para fiarse del resultado.
¿Quiere ver los conteos de los puestos junto a los de las prensas? Solicite una demo para ver los puestos de montaje de cascos y la mesa de embalaje contados en una sola línea de tiempo del turno.
Artículos relacionados






Lo último de nuestro blog






Tarjetas reales de Fabrico, datos de ejemplo.