


 Anmeldung
 Blog

Computer Vision in der Helmfertigung: ein Pilotplan, der die Zählung an den Montageplätzen belegt

Kurz gesagt: Computer Vision zählt in der Helmfertigung die fertigen Helme, die von den Montageplätzen kommen; an den Plätzen selbst wird nicht gezählt. Den Beleg liefert ein Pilotprojekt in Regie des Werks.
Prüfkameras beurteilen Schalen, Lack und Stoßdämpfung; eine KI-Kamera (ein Add-on) zählt nur Helme, und das Prüflabor behält jedes Losmuster.
- Montieren Sie eine KI-Kamera über dem Fertigregal einer Gruppe von Montageplätzen, nie über den Händen der Monteure.
- Vergleichen Sie ihre Zählung mit den Strichlisten der Montageplätze, dem Verpackungsprotokoll und den Losaufzeichnungen, Modell für Modell.
- Beleg: Die Kamerazählung geht mit verpackten Helmen, Losmustern und Nacharbeit auf, innerhalb einer vorab schriftlich festgelegten Toleranz.
- Stoppen Sie, wenn die Zählung aufgeht oder wenn Reflexe, gestapelte Helme oder Hände sie nach einer Neumontage noch immer stören.
Ein Helm besteht aus zwei Formteilen und einem Montageplatz voller Kleinteile. In einer Studie der Technischen Universität Częstochowa zu EPS-Innenschalen von Helmen (EN) geben die Autoren die Dicke der Innenschale bei Motorradhelmen mit „zwischen 30 und 40 mm“ bei einer Dichte „von 40 bis 50 kg/m3“ an (übersetzt), bei Schalen von 1 bis 2,5 mm aus Verbundwerkstoff oder 4 bis 5 mm aus Thermoplast. Die Pressen zählen ihre Schüsse selbst; die Montageplätze führen bestenfalls eine Strichliste, und genau dort hat ein Kamerapilot etwas zu beweisen. Für Spritzgießzellen gibt es einen eigenen Beitrag: Computer Vision im Kunststoffspritzguss.
Kameras, die prüfen, ob Beschäftigte Schutzhelme tragen, sind ein Produkt für die Einhaltung des Arbeitsschutzes. Fabrico bietet keine PSA-Erkennung an; in diesem Plan geht es um die Herstellung von Helmen.
Vor dem Pilotprojekt: was eine KI-Kamera (ein Add-on) in einer Helmfertigung leistet
| Aufgabe in der Helmfertigung | Wer sie heute erledigt | Teil dieses Pilotprojekts? |
|---|---|---|
| Einfallstellen, unvollständig gefüllte Teile und Lackläufer finden | Prüfer oder Prüfkameras | Nein |
| Prüfungen von Stoßdämpfung, Durchdringung und Haltesystem | Prüflabor, Muster je Los | Nein; Muster bekommen einen eigenen Code |
| Schüsse von Schalen und Innenschalen zählen | Zähler der Presse oder des Formautomaten | Nein; werden so übernommen, wie sie sind |
| Helme zählen, die die Montageplätze verlassen | Heute eine Strichliste am Montageplatz | Ja: die KI-Kamera |
| Verpackte Helme zählen | Die Packliste | Erst wenn sich das Pilotprojekt bewährt hat |
Prüflabore arbeiten an fertigen Helmen. Das Prüflabor von Snell lässt Helme auf einem instrumentierten Metallprüfkopf auf Stahlambosse fallen (EN), nachdem sie bei Raumtemperatur, nass, heiß und kalt konditioniert wurden. Dieser Nachweis bleibt aus gutem Grund beim Labor: Laut WHO kann das richtige Tragen eines Motorradhelms das Risiko, bei einem Unfall zu sterben, um mehr als das 6-Fache senken (EN). Kein Zählpilot darf ein Losmuster verzögern oder eine Prüfung auslassen, damit eine Zahl besser aussieht. Fabrico prüft nichts; eine Ausschusszahl, die die Prüfung oder die Lackierlinie erfasst, kann trotzdem in die Qualitätskomponente der OEE einfließen.
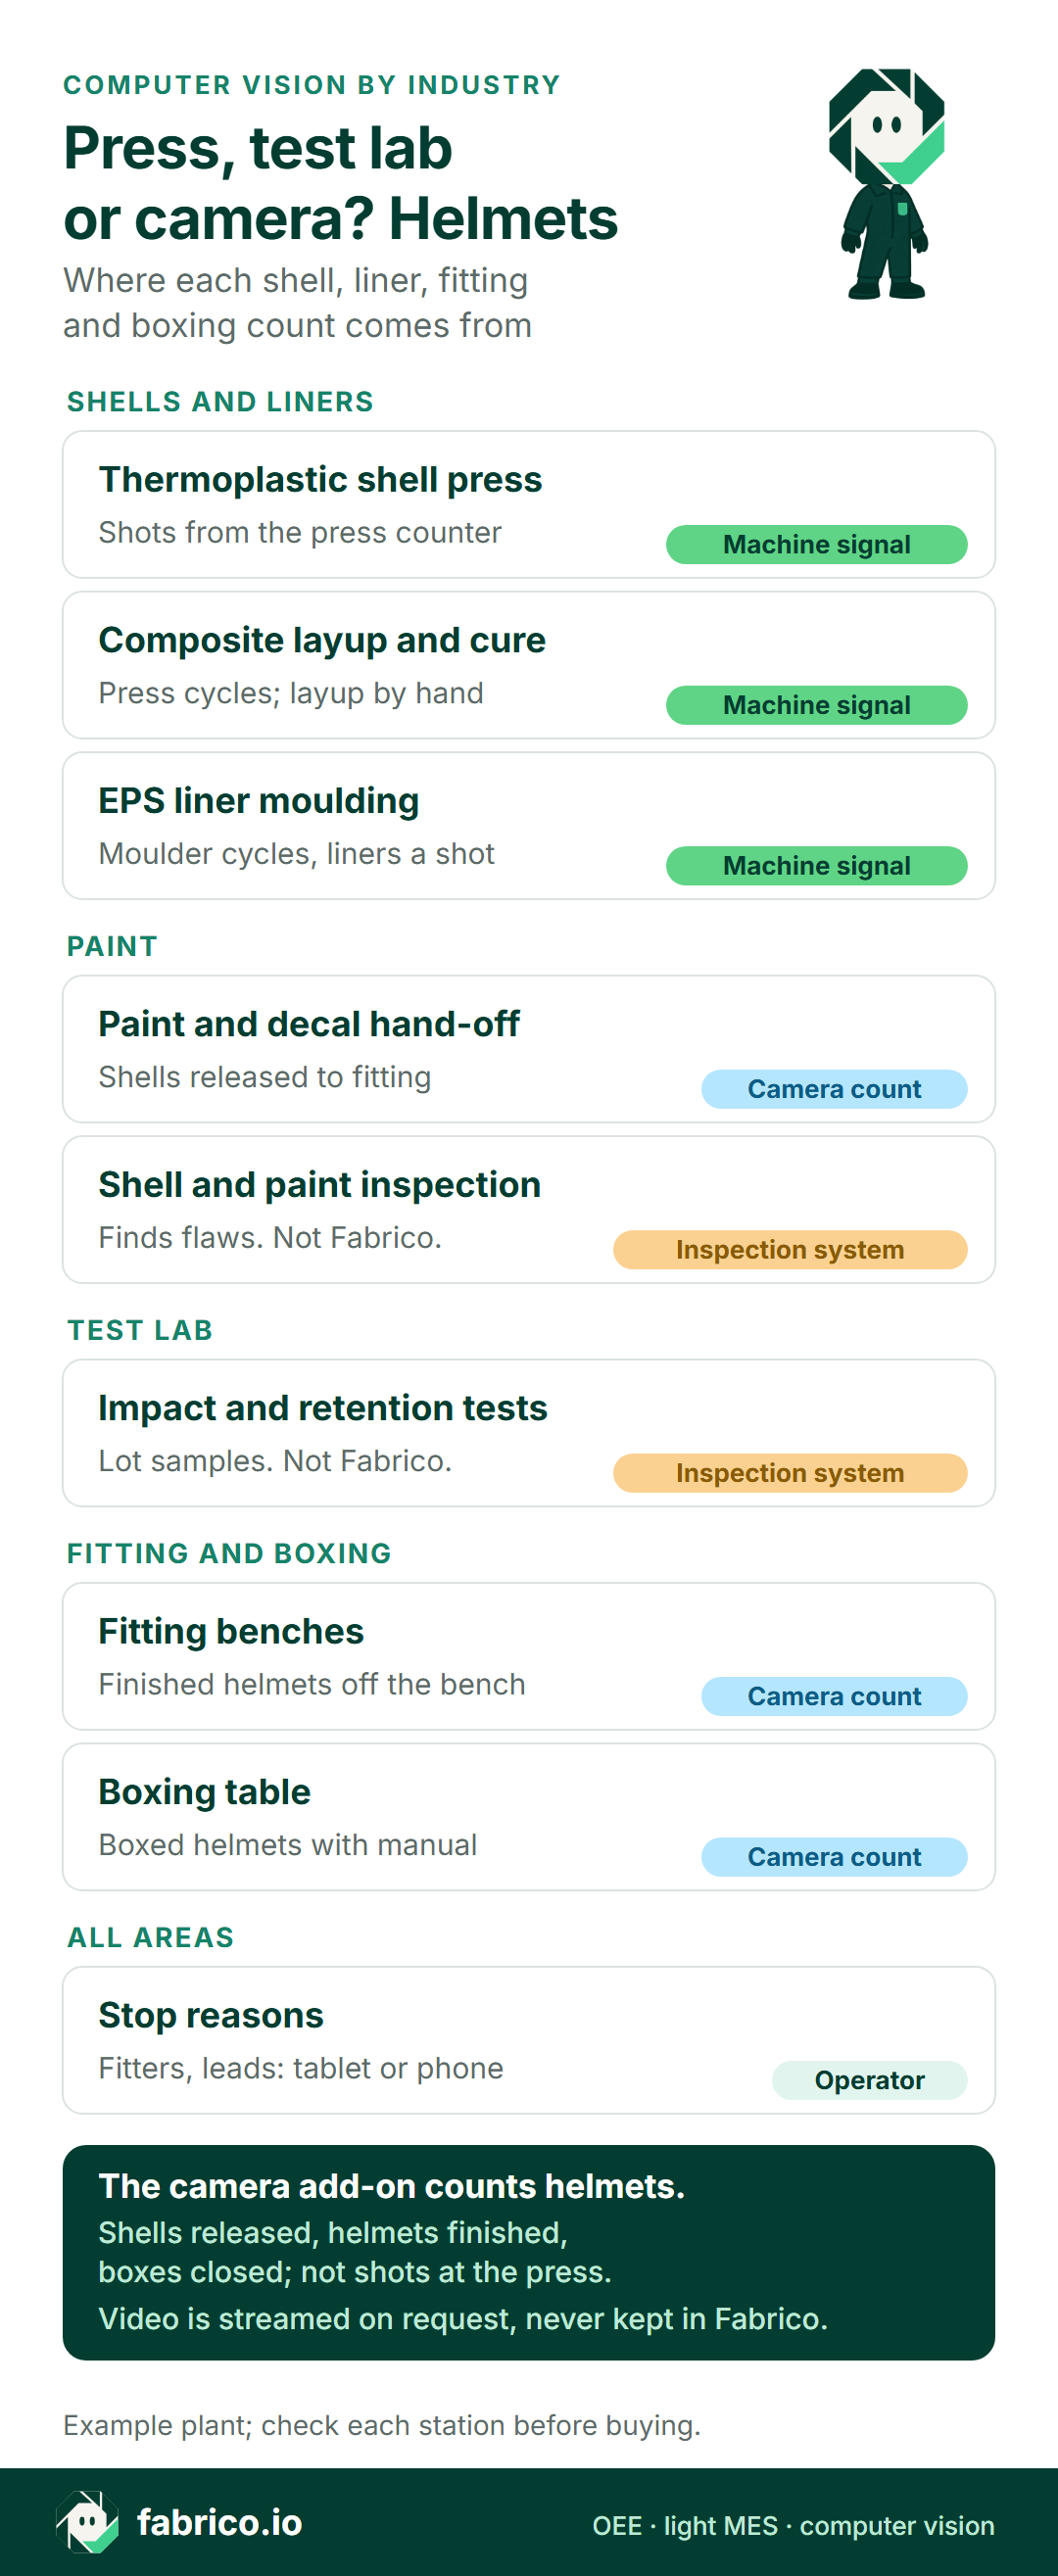
Textversion dieser Infografik
- Schalen und Innenschalen: Schalenpresse für Thermoplast: Maschinensignal, Schüsse vom Pressenzähler
- Schalen und Innenschalen: Laminieren und Aushärten von Verbundschalen: Maschinensignal, Pressenzyklen; Laminieren von Hand
- Schalen und Innenschalen: Formen der EPS-Innenschalen: Maschinensignal, Zyklen des Formautomaten, Innenschalen je Schuss
- Lackierung: Übergabe nach Lack und Dekor: Kamerazählung, an die Montage freigegebene Schalen
- Lackierung: Schalen- und Lackprüfung: Prüfsystem, findet Fehler, nicht Fabrico
- Prüflabor: Prüfung von Stoßdämpfung und Haltesystem: Prüfsystem, Losmuster, nicht Fabrico
- Montage und Verpackung: Montageplätze: Kamerazählung, fertige Helme vom Montageplatz
- Montage und Verpackung: Verpackungstisch: Kamerazählung, verpackte Helme mit Bedienungsanleitung
- Alle Bereiche: Stillstandsgründe: Bediener, Monteure und Schichtleiter auf Tablet oder Smartphone
- Fußzeile: KI-Kameras (ein Add-on) zählen freigegebene Schalen, fertige Helme und geschlossene Kartons, keine Schüsse an der Presse
- Fußzeile: Das Video zur Minute eines Stillstands lässt sich aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert
Der Plan gliedert sich in sechs Phasen, jede mit einem Abschlusskriterium. Das Werk bestimmt das Tempo selbst: Eine Phase endet, wenn ihr Kriterium erfüllt ist, nicht an einem Datum.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Phase 1: eine Gruppe von Montageplätzen, eine Modellfamilie, ihre Schalengrößen
Wählen Sie die Modellfamilie der Integralhelme mit dem höchsten Volumen und die zugehörige Gruppe von Montageplätzen. Die Schalengrößen bestimmen, wie anspruchsvoll das wird: Jede Schalengröße braucht ihre eigene Form, also kommen S-, M- und L-Schalen in drei Strömen an den Montageplätzen an, und eine Schale in Größe L wartet auf eine Innenschale in Größe L. Wählen Sie eine Familie, deren Schalen und Innenschalen von Pressen kommen, die ihre Zyklen melden, damit sich eine Wartezeit am Montageplatz auf eine Presse, den Formautomaten oder die Lackierung zurückführen lässt. Die Pressen selbst behandelt der Beitrag OEE beim Spritzgießen: Zyklusdrift, Rüstvorgänge und Ausschuss.
Halten Sie andere Helmtypen aus dem ersten Pilotprojekt heraus. Bei In-Mold-Fahrradhelmen wird eine dünne Polycarbonatschale in einer einzigen Maschine mit dem EPS verbunden, und Industrieschutzhelme bekommen nur eine Innenausstattung eingeklipst; beide verdienen ein eigenes Pilotprojekt. Verbundschalen härten in einer beheizten Presse aus, die ihre Zyklen zählt; ihre Verzögerungen zeigen sich deshalb an der Presse, nicht am Montageplatz.
Nehmen Sie dann bei jedem Modell die Zeit von drei Monteuren und verwenden Sie das schnellste stabile Tempo, das die Mannschaft gehalten hat. Jedes Modell erhält seine eigene ideale Montagezeit, und eine Größe bekommt nur dort eine eigene, wo die Montage wirklich länger dauert. Das Abschlusskriterium dieser Phase: eine Seite, auf der Montageplätze, Regal, Verpackungstisch, Modelle und Idealzeiten stehen.
Phase 2: die Kamera mit den Monteuren und dem Betriebsrat abstimmen
Eine Kamera über einem Montageplatz kann Hände und Gesicht eines Monteurs sehen, deshalb kommt die Vereinbarung vor der Halterung. Halten Sie vier Punkte schriftlich fest. Erstens blickt die KI-Kamera (ein Add-on) auf das Fertigregal, nicht auf die Arbeitsfläche. Zweitens zählt sie Helme, nie Monteure. Drittens gibt es Ergebnisse je Gruppe von Montageplätzen, nie je Person. Viertens lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert. Fragen Sie die Monteure, wo das Regal stehen soll; sie wissen, wohin die Hände nach hinten greifen.
Was die KI-Kameras von Fabrico (ein Add-on) zählen, sind Schalen, Helme und Kartons, nie Monteure, und ihr Video wird nicht in Fabrico gespeichert. Geben Sie dem Betriebsrat, falls es einen gibt, die Zweckbeschreibung und das Kamerabild gemeinsam; Datenschutz-Maskierung an Linienkameras zeigt, wie die Arbeitsfläche aus dem Bild bleibt. Das Abschlusskriterium dieser Phase ist eine unterschriebene Zweckbeschreibung. Sagen die Monteure oder der Betriebsrat Nein, endet das Pilotprojekt hier.
Phase 3: eine Handzählung aus Strichlisten und Losaufzeichnungen
Die Ausgangsbasis kommt vor der Kamera. Legen Sie für eine Reihe von Schichten, die das Werk wählt, vier Aufzeichnungen nebeneinander, Modell für Modell: die Strichlisten der Montageplätze, die Schalenfreigaben der Lackiererei, das Verpackungsprotokoll und die Losaufzeichnungen. Notieren Sie jede Abweichung und ihre Ursache; OEE-Protokolle auf Papier weichen auf bekannte Weise ab.
Das Etikett am Helm macht das leichter, als es klingt. Für Fahrradhelme, die in den USA verkauft werden, verlangt 16 CFR 1203.6, dass jeder Helm dauerhaft gekennzeichnet ist (EN), beginnend mit der Modellbezeichnung, und das Zertifizierungsetikett nach 16 CFR 1203.34 muss das Produktionslos sowie Monat und Jahr der Herstellung unverschlüsselt angeben (EN). Andere Märkte haben eigene Kennzeichnungsregeln. Wo das Etikett Modell und Los trägt, kann ein Schichtleiter das Regal anhand der Etiketten nachzählen: Das ist die Handzählung, an der sich die Kamera messen lassen muss. Es bedeutet auch, dass der Etikettenvorrat am Montageplatz mit Modell, Los und Monat wechselt, jeweils ein kurzer Rüstvorgang mit eigenem Code.
Schreiben Sie vor der ersten Kamerazahl die Toleranz auf, die sie einhalten muss: in diesem Beispiel 2 Helme pro 100 bei jedem Modell; das Werk legt seine eigene fest. Wer sie zuerst aufschreibt, sorgt dafür, dass das Pilotprojekt ehrlich bleibt (warum von Hand erfasste Zahlen lügen). Diese Phase schließt mit einer Ausgangstabelle und einer schriftlichen Toleranz ab.
Phase 4: über dem Fertigregal montieren, weg von Reflexen auf glänzendem Lack
Montieren Sie eine KI-Kamera (ein Add-on) über dem Regal, in das die Helme nach dem letzten Etikett kommen, mit Blick nach unten und mit der Arbeitsfläche außerhalb des Bildes. Ein Helm im Regal ist fertig; einer in den Händen eines Monteurs ist es nicht.
Veröffentlichte Arbeiten zeigen, wo das schiefgeht. In einer begutachteten Studie im Journal of Imaging (EN) zählten Pierleoni und Kollegen von der Università Politecnica delle Marche Teile, die ein Bediener an der Montagelinie eines Herstellers mit hoher Variantenvielfalt und kleinen Stückzahlen auf einen Tisch legte. Sie schreiben: „Unabhängig davon, welche Technik wir zur Objekterkennung wählen, sind die Bewegungsphasen die Hauptfehlerquelle für Zählalgorithmen“ (übersetzt). Ihr erster Blob-Zähler ohne Bewegungsprüfung erreichte eine Spezifität von 85,2 %, weil das Ablegen und Aufnehmen von Teilen Fehlzählungen auslöste; mit der zusätzlichen Prüfung stieg die Spezifität auf 96,6 % und die Genauigkeit von 92,7 % auf 96,6 %, laut Tabelle 2 der Arbeit. Außerdem brachten sie einen Lichtring um das Objektiv an, weil sich künstliches Licht mit Tageslicht mischte, das sich mit dem Wetter änderte.
Die Grenzen: ein Tisch, eine Kamera, Produkte, die Helmen nicht ähneln, und aufgezeichnete Videos. Auf dieser Seite wird keine Genauigkeitszahl von Fabrico genannt. Übertragbar ist, was sich von vornherein ausschließen lässt:
- Hände im Bild: Ein Monteur, der nach hinten greift, um einen Riemen zu richten, ist eine Bewegungsphase; stellen Sie das Regal also dort auf, wo niemand nach hinten greift.
- Reflexe: Klarlackierte Schalen glänzen; prüfen Sie das Bild unter Hallenlicht und bei Tageslicht.
- Helme in zwei Reihen: eine Reihe pro Fach, sonst verdeckt ein Helm den anderen.
- Wechselnde Formen: Visier oben oder unten, Helmbeutel übergezogen oder nicht.
Das Abschlusskriterium dieser Phase: ein Bild, in dem jeder Helm im Regal sichtbar ist und keine Hand eines Monteurs.
Phase 5: Codes für Wartezeiten auf EPS-Innenschalen, Rückläufer in die Lackierung und Losmuster
Ohne Codes hat die Lücke zwischen Kamera und Verpackungsprotokoll keine Namen. Eine Helmfertigung braucht neben den üblichen Stillständen diese:
- Warten auf Schalen, je Größe. Die Lackierung hat Größe L nicht freigegeben, also stehen die Montageplätze. Wird an der Montage gebucht, getrennt von langsamer Montage, damit eine Lackiererei, die zu wenig liefert, nicht wie langsame Monteure aussieht.
- Warten auf EPS-Innenschalen, je Größe. In der Studie aus Częstochowa (EN) wurden vorgeschäumte Perlen für eine Charge von Skihelm-Innenschalen „getrocknet und dann abgelagert“ (übersetzt), bevor sie in einer Form im Autoklaven endgültig versintert wurden. Liegen im Werk keine abgelagerten Perlen in der richtigen Dichte bereit, steht der Formautomat, und der Code lautet „keine Perlen“, nicht Störung. Dichtere Innenschalen wurden in dieser Studie härter und spröder, deshalb bleibt die Dichte Sache des Labors.
- Teile fehlen. Visiermechanik-Sätze, Wangenpolster in der richtigen Größe, Kinnriemen.
- Rücklauf in die Lackierung. Eine am Montageplatz verkratzte Schale geht zur Ausbesserung zurück in die Lackierung. Sie zählt nicht mehr zu den Gutteilen im ersten Durchlauf und wird einmal gezählt, wenn sie wieder durch die Übergabe kommt. Mehr dazu in den Beiträgen Zählt Nacharbeit in der OEE als Gutteil? und Erstausbeute je Maschine und Schicht.
- Modell- oder Etikettenwechsel. Neues Modell, neues Los oder neuer Monat auf dem Etikettenvorrat.
Losmuster brauchen eigene Sorgfalt. Für Fahrradhelme in den USA schreibt 16 CFR 1203.33 vor, dass Helme in Produktionslose aufgeteilt werden (EN) und dass „Muster-Fahrradhelme aus jedem Produktionslos zu prüfen sind“ (übersetzt), und der Prüfplan in 16 CFR 1203.13 arbeitet mit einem Satz von acht Musterhelmen (EN). Für eine Bewertung im Vereinigten Königreich unterzieht das staatliche SHARP-Programm jedes Motorradhelmmodell 30 linearen und 2 schrägen Aufprallprüfungen (EN), an mindestens 7 Musterhelmen in verschiedenen Größen. Diese Helme werden montiert und nie verpackt; deshalb bekommen sie einen eigenen Code, und die Qualität sieht nicht schlechter aus, als sie ist.
Ein durchgefallenes Los kommt später zurück. Nach 16 CFR 1203.33(b)(4) darf ein Los, dessen Prüfung zeigt, dass ein Helm die Anforderungen möglicherweise nicht erfüllt, nicht zertifiziert werden (EN), bis voraussichtlich keine nicht konformen Helme mehr übrig sind, und erkannte Helme „müssen vernichtet oder durch Reparatur, Neukonstruktion oder Verwendung eines anderen Materials oder Bauteils geändert werden“ (übersetzt). Diese Reparatur kommt später an die Montageplätze zurück; buchen Sie sie unter einem Code für Los-Nacharbeit, damit sie sich weder in langsamer Montage versteckt noch abgeschlossene Schichten umschreibt. Die Seite von Sperre und Freigabe behandelt der Beitrag Qualitätssperren und OEE. Das Abschlusskriterium dieser Phase: eine Codeliste, die die Schichtleiter an echten Stillständen verwendet haben.
Phase 6: vergleichen, die Lücke schließen und in Geld bewerten
Jetzt läuft die Kamera. Stellen Sie für jede Schicht und jedes Modell drei Zahlen nebeneinander: die Kamerazählung am Regal, die Strichliste der Montageplätze und die Summe aus verpackten Helmen, Losmustern und Helmen im Nacharbeitsregal. Die Kamera besteht, wenn sie diese Summe bei jedem Modell innerhalb der schriftlichen Toleranz trifft. Die Strichliste muss nicht passen; die Stellen, an denen sie abweicht, sind Teil des Ergebnisses.
Losaufzeichnungen zählen ein Los, nicht jeden Helm; sie bestätigen also Summen, keine einzelnen Stücke (Los- und Seriennummernverfolgung im Vergleich). Sobald die Zählungen aufgehen, liefern dieselben Daten die OEE und einen Geldwert je Verlust.
Buchen Sie eine Demo, um Schalenpressen, Montageplätze und den Verpackungstisch gezählt auf einer Schicht-Zeitleiste zu sehen.
Was als Beleg gilt: eine Vergleichsschicht als Beispiel
Beispielzahlen, kein reales Werk. Ein Werk für Motorradhelme betreibt in seiner Frühschicht von 06:00 bis 14:30 Uhr sechs Montageplätze und einen Verpackungstisch, abzüglich einer 30-minütigen Teambesprechung zu Schichtbeginn und einer 30-minütigen Pause um 10:00 Uhr: 450 geplante Minuten. Jeder Monteur braucht beim schnellsten stabilen Tempo, das diese Mannschaft gehalten hat, 12 Minuten pro Integralhelm, also können sechs Montageplätze 0,5 Helme pro Minute fertigstellen. Die KI-Kamera (ein Add-on) zählt die Helme, die im Fertigregal ankommen, und der Schichtleiter ergänzt die Stillstandsgründe auf einem Tablet.
| Aufzeichnung | Helme | Was sie zeigt |
|---|---|---|
| KI-Kamera am Fertigregal | 180 | Helme von den Montageplätzen |
| Verpackungsprotokoll | 166 | Mit Bedienungsanleitung verpackt |
| Losaufzeichnung: Muster ans Labor | 8 | Montiert, nicht verpackt (Beispielsatz) |
| Nacharbeitsregal, erfasst vom Schichtleiter | 6 | 4 Schalen in die Lackierung, 2 Riemen neu montieren |
| Verpackt + Muster + Nacharbeit | 180 | Geht mit der Kamera auf |
| Strichlisten der Montageplätze | 184 | 2 schon zu Beginn abgehakt, 2 doppelt abgehakt |
Die Zählung der KI-Kamera geht exakt auf, die Strichliste liegt 4 zu hoch; damit besteht die KI-Kamera die Beispieltoleranz. Eine Schicht beweist wenig; das Werk wiederholt den Vergleich bei jedem Modell.
Verfügbarkeit. Von 07:10 bis 07:40 Uhr hatten die Montageplätze keine Schalen in Größe L: Die Lackiererei hatte sie noch nicht freigegeben, 30 Minuten. Um 11:15 Uhr gingen die Visiermechanik-Sätze aus, bis das Lager eine neue Kiste brachte, 20 Minuten. Die Montageplätze liefen 400 ihrer 450 Minuten: 88,9 %.
Leistung. Bei 0,5 Helmen pro Minute hätten 400 Minuten 200 Helme ergeben können. Die KI-Kamera zählte 180: 90,0 %. Die 20 fehlenden Helme entsprechen 40 Minuten langsamer Montage.
Qualität. Bei vier Helmen wurde die Schale während der Montage verkratzt; sie gingen zur Ausbesserung zurück in die Lackiererei. Zwei hatten einen verdrehten Kinnriemen und gehen zum Neumontieren an ihren Montageplatz zurück. Der Schichtleiter erfasste die sechs auf dem Tablet, und keiner davon zählt als Gutteil im ersten Durchlauf. Es bleiben 174 gute Helme, 96,7 % von 180, und 12 Minuten im Nacharbeitsbalken. Die 8 Losmuster sind gute Helme und bleiben in den 174.
OEE. 88,9 % x 90,0 % x 96,7 % = 77,3 %. Gegenprobe: 174 gute Helme geteilt durch 0,5 pro Minute ergeben 348 ideale Minuten, und 348 / 450 = 77,3 %. Auch die Balken gehen auf: 348 + 12 + 40 + 50 = 450 Minuten.
Stunde für Stunde verortete die Zählung der KI-Kamera die langsame Montage in einem einzigen Zeitfenster. Zwischen 12:00 und 13:20 Uhr stellten die sechs Montageplätze 24 Helme fertig, ideal wären 40 gewesen; 16 Helme, also 32 der 40 langsamen Minuten, gingen dort verloren. Dieses Werk bucht Unterbrechungen unter zwei Minuten als Geschwindigkeitsverlust, nicht als Stillstandszeit, und das Zeitfenster war voll davon. Für einen dieser Kurzstillstände um 12:40 Uhr öffnete der Schichtleiter aus der Schicht-Zeitleiste das Video zur Minute dieses Stillstands von der KI-Kamera über dem Fertigregal; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert. Es zeigte zwei Monteure, die neben dem Regal Wangenpolster aus einer gemischten Kiste nach Größe sortierten. Die Lösung: Wangenpolster vor Schichtbeginn nach Schalengröße kommissionieren. Die Methode hinter der OEE an Montageplätzen erklärt der Beitrag OEE an manuellen und hybriden Montagelinien erfassen.
Was die Schicht in Geld gekostet hat
Beim idealen Tempo hätten 450 geplante Minuten 225 Helme ergeben können. Die Montageplätze lieferten 174 Gutteile im ersten Durchlauf; die Schicht hat also die Kapazität von 51 Helmen verloren. Eine öffentliche Margenangabe für Helmmodelle wurde nicht gefunden; dieses Beispiel rechnet deshalb mit einem Deckungsbeitrag von 45 EUR pro Helm als Beispielwert, den jedes Werk durch die Marge seiner eigenen Modelle ersetzt. Fabrico bewertet jeden Verlust auf dieselbe Weise in Geld, auf Basis des SKU-Preises oder der Marge des Werks.
| Verlust | Minuten | Helme | Bei 45 EUR |
|---|---|---|---|
| Warten auf Schalen in Größe L | 30 | 15 | 675 EUR |
| Visiersätze fehlen | 20 | 10 | 450 EUR |
| Wangenpolster sortieren | 32 | 16 | 720 EUR |
| Sonstige langsame Montage | 8 | 4 | 180 EUR |
| Nacharbeit an Montageplatz und Lackierung | 12 | 6 | 270 EUR |
| Summe | 102 | 51 | 2.295 EUR |
Entgangene Marge ist nur dann echtes Geld, wenn das Werk die zusätzlichen Helme verkaufen kann, und die Nachfrage schwankt: ACEM zählte 2025 in Frankreich, Deutschland, Italien, Spanien und dem Vereinigten Königreich 1.002.848 Neuzulassungen von Motorrädern (EN), rund 12,9 % weniger als 2024. Wenn keine Aufträge warten, bewerten Sie die verlorene Zeit stattdessen mit den Kosten der Montageplätze. Bei einem Beispielsatz von 30 EUR pro Stunde und Monteur ergeben die 102 verlorenen Minuten im Bereich bei sechs Monteuren 10,2 Monteurstunden, also 306 EUR. So oder so bleibt die Rangfolge gleich: Die Polsterkiste und die verspäteten Schalen in Größe L kosten mehr als der Mangel an Visiersätzen.
Wann Sie stoppen, auf Lackierung und Verpackung ausweiten oder umdenken
- Stoppen und ausweiten. Die Zählung ging bei jedem Modell der Familie innerhalb der Toleranz auf. Die nächste KI-Kamera (ein Add-on) kommt über den Verpackungstisch, danach über das Übergaberegal nach der Lackierung; dort zeigt sich, ob eine Wartezeit in der Montage daran lag, dass die Lackierung zu wenig lieferte.
- Stoppen und neu montieren. Die Lücke geht auf Reflexe, Helme in zwei Reihen oder Hände im Regal zurück. Versetzen Sie die Kamera einmal oder passen Sie die Beleuchtung an und wiederholen Sie Phase 6.
- Stoppen und umdenken. Auch nach der Neumontage geht die Zählung nicht auf. Zählen Sie stattdessen am Verpackungstisch, oder lassen Sie diese Gruppe von Montageplätzen bei ihrer Strichliste.
- Zurück zu den Codes. Die Zählungen gehen auf, aber die Verluste bleiben unerklärt: Das ist ein Problem aus Phase 5, kein Kameraproblem.
- Sofort stoppen, wenn die Monteure oder der Betriebsrat ihre Zustimmung zurückziehen.
Eine Ausweitung wiederholt die Phasen 3 bis 6 für jede neue Kamera. Die allgemeine Pilot-Checkliste in Computer-Vision-Pilot für OEE passt neben diesen Helmplan.
Wo Fabrico ins Pilotprojekt passt und was bei anderen Systemen bleibt
Fabrico erfasst die OEE in der Cloud und übernimmt daneben Aufgaben eines Light MES (die Übersicht zu OEE und MES). Was es heute in einer Helmfertigung leistet:
- Schalenpressen, Pressen für Verbundschalen, EPS-Formautomaten: Laufzustand und Zyklen kommen von der Pressensteuerung oder einem Zähler; ein Formwechsel oder ein Formautomat ohne abgelagerte Perlen erscheint so als Stillstandszeit mit seinem Grund.
- Lackübergabe, Montageplätze, Verpackungstisch: Die KI-Kamera (ein Add-on) zählt freigegebene Schalen, fertige Helme und geschlossene Kartons. Steht ein Montageplatz still, lässt sich das Video zur Minute dieses Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Monteure und Schichtleiter geben Stillstandsgründe auf Smartphone oder Tablet ein. Fabrico zeigt OEE und Verluste je Presse, Montagebereich und Schicht, bewertet jeden Verlust in Geld und läuft im Web, unter iOS und Android. Die Zahlen gelangen über die REST-API und Webhooks oder als Excel- und CSV-Dateien ins ERP. Pressen laufen wie in MES für das Kunststoffspritzgießen beschrieben; die Produktseite zu Computer Vision stellt die KI-Kamera vor, und Vision-Systeme für die OEE verfolgen eine Zählung bis zur OEE.
Roadmap: eine KI-Kamera, die einen stillstehenden Montageplatz von sich aus erkennen und einen wahrscheinlichen Grund vorschlagen würde; das ist noch nicht verfügbar.
Bei anderen Systemen: Schalen- und Lackprüfung, Prüfungen von Stoßdämpfung, Durchdringung und Haltesystem, Dichteprüfungen am EPS, die Steuerung von Pressen und Formautomaten sowie die Losrückverfolgbarkeit gehören zur Prüfung, zum Prüflabor und ins ERP.
Fragen an Anbieter, bevor das Pilotprojekt beginnt
| Fragen Sie den Anbieter | Eine gute Antwort |
|---|---|
| Was genau wird am Fertigregal gezählt? | Helme, die im Regal ankommen, keine Hände und keine losen Teile. |
| Wie werden Losmuster und Los-Nacharbeit gebucht? | Mit eigenen Codes, damit die Lücke zwischen Regal und Karton erklärt ist. |
| Was stört die Zählung? | Eine ehrliche Liste (Reflexe, Stapeln, Hände) und wie die Anbringung der Kamera jeden Punkt vermeidet. |
| Wohin gelangt das Video vom Montageplatz und wer öffnet es? | Ein schriftlich beschriebener Datenfluss, den Monteure und ihre Vertretung lesen können. |
Fragen zum Helm-Pilotprojekt
Wo sollte eine Helmfertigung ihre erste Kamera anbringen?
Über dem Fertigregal der Gruppe von Montageplätzen, die die Modellfamilie mit dem höchsten Volumen montiert. Verpackungstisch und Lackübergabe folgen, sobald die Zählung des Pilotprojekts aufgeht. Schalenpressen und EPS-Formautomaten melden bereits über ihre eigenen Zähler.
Wann ist ein Kamerapilot in der Helmfertigung abgeschlossen?
Wenn die Kamerazählung bei jedem Modell im Pilotprojekt mit verpackten Helmen plus Losmustern plus Nacharbeit übereinstimmt, innerhalb der Toleranz, die das Werk vorab schriftlich festgelegt hat. Es gibt keine feste Dauer; das Werk entscheidet, wie viele Schichten es braucht, um dem Ergebnis zu vertrauen.
Möchten Sie Zählungen an Montageplätzen neben den Pressenzählungen sehen? Buchen Sie eine Demo und sehen Sie Montageplätze für Helme und den Verpackungstisch gezählt auf einer Schicht-Zeitleiste.
Verwandte Artikel






Das Neueste aus unserem Blog






Echte Fabrico-Kacheln, Beispieldaten.