


 Вход
 Блог

Компютърно зрение в производството на каски: пилотен план, който доказва броенето при монтажните постове

Накратко: компютърното зрение в производството на каски брои готовите каски, които излизат от монтажните постове, а на самите постове броене не се води. Пилотен проект, воден от завода, го доказва.
Камерите за контрол оценяват черупките, боята и поглъщането на удара; AI камера (допълнителен модул) само брои каски, а всяка мостра от партидата остава в изпитвателната лаборатория.
- Монтирайте една AI камера над стелажа за готови каски на една група монтажни постове, никога над ръцете на монтажниците.
- Сравнете нейното броене с отчетните листове на постовете, дневника на опаковането и записите за партидите, модел по модел.
- Доказателство: броенето на камерата съвпада с опакованите каски, мострите от партидите и преработката, в рамките на толеранс, записан предварително.
- Спрете, когато броенето съвпадне или когато отблясъци, натрупани каски или ръце все още нарушават броенето след едно преместване на камерата.
Каската се състои от две формовани части и монтажен пост, пълен с дребни части. В изследване на Ченстоховския технически университет за EPS вложки на каски (EN) авторите посочват дебелината на вложката в мотоциклетните каски като „между 30 и 40 мм“ при плътност „от 40 до 50 кг/м3“ (превод), с черупки от 1 до 2,5 мм от композит или от 4 до 5 мм от термопласт. Пресите броят собствените си впръсквания; монтажните постове в най-добрия случай водят отчетен лист, затова именно там пилотният проект с камера има какво да докаже. Формовъчните клетки имат собствена страница: компютърно зрение при шприцване на пластмаси.
Камерите, които проверяват дали работниците носят защитни каски, са продукт за съответствие с изискванията за безопасност на труда. Fabrico не прави разпознаване на лични предпазни средства; този план е за производството на каски.
Преди пилота: какво прави AI камера (допълнителен модул) в завод за каски
| Задача в завод за каски | Кой я изпълнява | В този пилот? |
|---|---|---|
| Откриване на хлътвания, недоливи и стичания на боята | Контрольори или камери за контрол | Не |
| Изпитвания за поглъщане на удара, проникване и закрепване | Изпитвателна лаборатория, мостри от всяка партида | Не; мострите получават собствен код |
| Броене на впръскванията за черупки и вложки | Броячът на пресата или на формовъчната машина | Не; данните се вземат както са |
| Броене на каските, които напускат монтажните постове | Днес отчетен лист на поста | Да: AI камерата |
| Броене на опакованите каски | Опаковъчният лист | Едва след като пилотът се докаже |
Изпитвателните лаборатории работят с готови каски. Лабораторията на Snell пуска каски, поставени на метален манекен на глава с датчици, върху стоманени наковални (EN), след като ги кондиционира при стайна температура, мокри, горещи и студени. Това доказателство остава в лабораторията с причина: според СЗО правилното носене на мотоциклетна каска може да намали риска от смърт при катастрофа повече от 6 пъти (EN). Никой пилотен проект за броене не бива да забавя мостра от партида или да пропуска изпитване, за да изглежда някое число по-добре. Fabrico не инспектира нищо; брой бракувани, отчетен от контрола или от линията за боядисване, все пак може да се отчита в качеството на OEE.
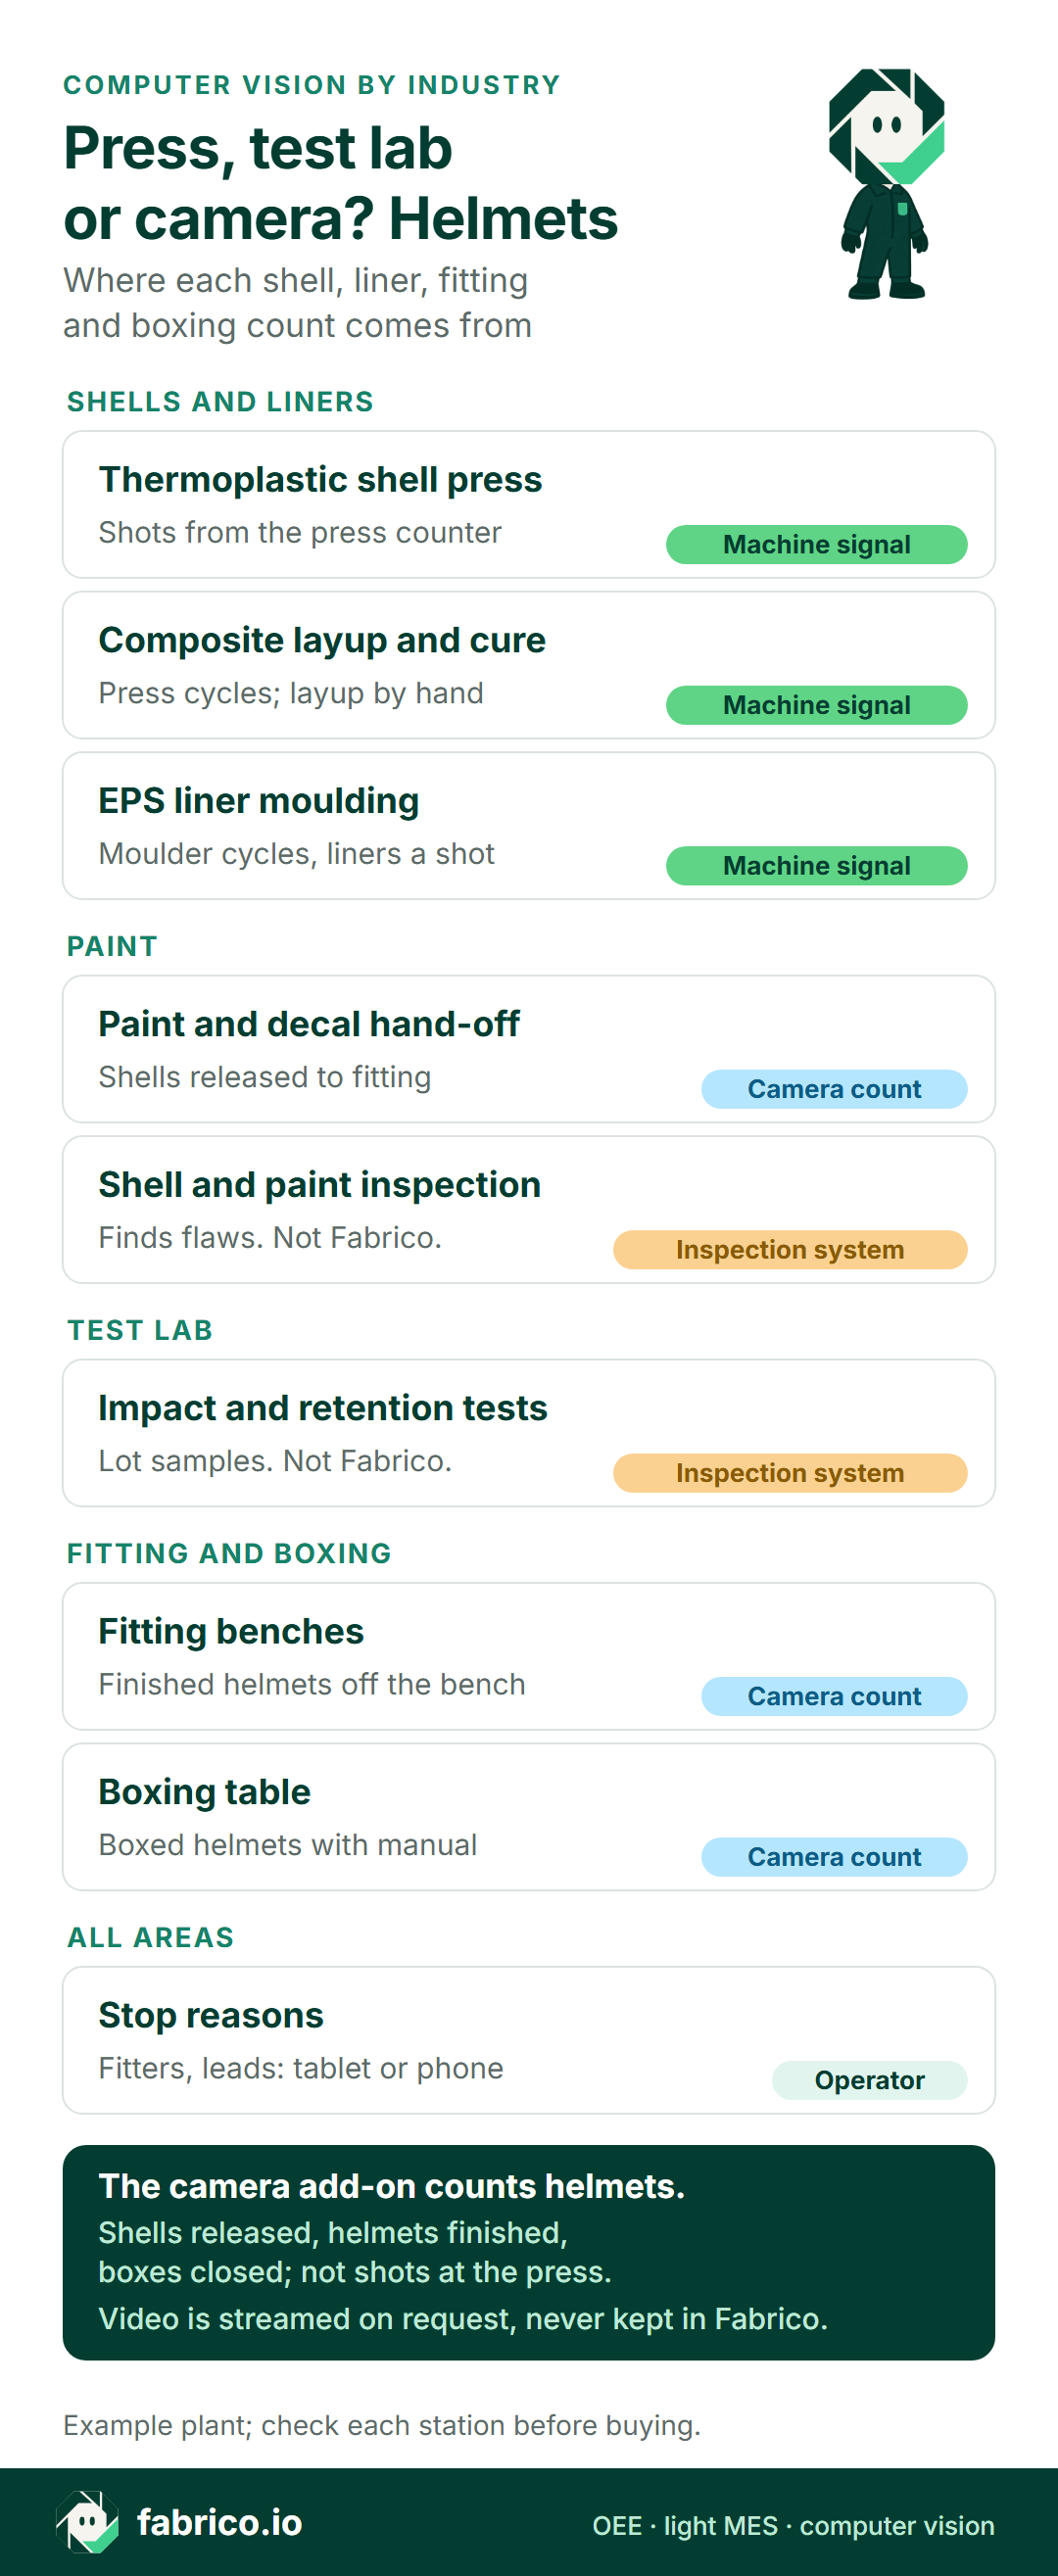
Текстова версия на тази инфографика
- Черупки и вложки: преса за термопластични черупки: машинен сигнал, впръсквания от брояча на пресата
- Черупки и вложки: полагане и втвърдяване на композит: машинен сигнал, цикли на пресата; полагането е ръчно
- Черупки и вложки: формоване на EPS вложки: машинен сигнал, цикли на формовъчната машина, вложки на цикъл
- Боя: предаване след боя и стикери: броене с камера, черупки, освободени за монтаж
- Боя: контрол на черупките и боята: система за контрол, открива недостатъци, не Fabrico
- Изпитвателна лаборатория: изпитвания на удар и закрепване: система за контрол, мостри от партидите, не Fabrico
- Монтаж и опаковане: монтажни постове: броене с камера, готови каски от поста
- Монтаж и опаковане: маса за опаковане: броене с камера, опаковани каски с ръководство
- Всички зони: причини за престой: оператор, монтажници и ръководители на смени на таблет или телефон
- Долен ред: AI камери (допълнителен модул) броят освободените черупки, готовите каски и затворените кашони, не впръскванията на пресата
- Долен ред: видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
Планът минава през шест фази, всяка с проверка, която я приключва. Заводът сам определя темпото: една фаза приключва, когато проверката ѝ е изпълнена, а не на определена дата.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Фаза 1: една група постове, едно семейство модели и размерите на черупките му
Изберете семейството интегрални каски с най-голям обем и неговата група монтажни постове. Размерите на черупките определят колко трудно ще бъде: всеки размер черупка изисква собствена форма, така че черупките S, M и L пристигат на постовете като три потока, а черупка с размер L чака вложка с размер L. Изберете семейство, чиито черупки и вложки идват от преси, които отчитат циклите си, за да може чакането на поста да се проследи до преса, формовъчната машина или боята. Страната на пресите е описана в OEE при шприцване: отклонение на цикъла, пренастройки и брак.
Дръжте другите видове каски извън първия пилот. При велосипедните каски с технология in-mould тънка поликарбонатна черупка се слива с EPS в една машина, а на индустриалните каски само се закопчава вътрешната окачваща система; и двата вида заслужават собствени пилотни проекти. Композитните черупки се втвърдяват в нагрявана преса, която отчита циклите си, така че закъсненията им се виждат при пресата, а не на поста.
След това измерете времето на трима монтажници за всеки модел и вземете най-бързото устойчиво темпо, което екипът е поддържал. Всеки модел получава свое идеално време на поста, а отделен размер получава свое само там, където монтажът наистина отнема повече време. Проверката, която приключва тази фаза: една страница с постовете, стелажа, масата за опаковане, моделите и идеалните времена.
Фаза 2: съгласувайте камерата с монтажниците и представителите на работниците
Камера над монтажен пост може да вижда ръцете и лицето на монтажника, затова съгласието идва преди стойката. Запишете четири точки. Първо, AI камерата (допълнителен модул) гледа към стелажа за готови каски, не към работната повърхност. Второ, тя брои каски, никога монтажници. Трето, резултатите са по група постове, никога по човек. Четвърто, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico. Попитайте монтажниците къде да стои стелажът; те знаят докъде посягат ръцете назад.
AI камерите на Fabrico (допълнителен модул) броят черупки, каски и кашони, никога монтажници, а видеото им не се съхранява във Fabrico. Дайте на представителите на работниците, ако има такива, описанието на целта заедно с кадъра от камерата; маскирането за поверителност при камерите на линията показва как работната повърхност да остане извън кадъра. Проверката, която приключва тази фаза, е подписано описание на целта. Ако монтажниците или представителите на работниците кажат „не“, пилотът спира дотук.
Фаза 3: ръчно броене от отчетните листове и записите за партидите
Базовата линия идва преди камерата. За поредица от смени, избрана от завода, поставете четири записа един до друг, модел по модел: отчетните листове на постовете, освобождаването на черупки от бояджийския цех, дневника на опаковането и записите за партидите. Отбележете всяко разминаване и причината за него; хартиените дневници за OEE се разминават по известни начини.
Етикетът на каската прави това по-лесно, отколкото звучи. За велосипедните каски, продавани в САЩ, 16 CFR 1203.6 изисква всяка каска да бъде маркирана с трайно етикетиране (EN), като се започне с обозначението на модела, а сертификационният етикет по 16 CFR 1203.34 трябва да посочва производствената партида, както и месеца и годината на производство в некодиран вид (EN). Другите пазари имат свои правила за етикетиране. Където етикетът носи модела и партидата, ръководителят на смяната може да преброи стелажа наново, като чете етикетите: това е ръчното броене, с което камерата ще бъде сравнена. Това означава също, че запасът от етикети на поста се сменя с модела, партидата и месеца, всеки път кратка пренастройка със собствен код.
Преди първото число от камерата запишете толеранса, който то трябва да спази: 2 каски на 100 за всеки модел в този пример; заводът определя своя. Записан предварително, той гарантира, че пилотът е честен (защо ръчно въведените числа лъжат). Тази фаза приключва с таблица на базовата линия и записан толеранс.
Фаза 4: монтаж над стелажа за готови каски, далеч от отблясъците на лъскавата боя
Монтирайте една AI камера (допълнителен модул) над стелажа, където каските отиват след последния етикет, с поглед надолу и с работната повърхност извън кадъра. Каска на стелажа е готова; каска в ръцете на монтажник не е.
Публикувани изследвания показват къде това се проваля. В рецензирано изследване в Journal of Imaging (EN) Пиерлеони и колеги от Università Politecnica delle Marche броят детайли, които оператор поставя на маса на монтажната линия на производител с голямо разнообразие и малки серии. Те пишат: „Независимо какъв метод изберем за откриване на обекти, фазите на движение са основният източник на грешки за алгоритмите за броене“ (превод). Първият им брояч на петна (blob), без проверка за движение, достига 85,2 % специфичност, защото поставянето и вдигането на детайли предизвиква фалшиви броения; с добавената проверка специфичността се повишава до 96,6 %, а точността от 92,7 % до 96,6 %, според таблица 2 в статията. Те поставят и светлинен пръстен около обектива, защото изкуственото осветление се смесва с дневна светлина, която се променя с времето.
Ограниченията: една маса, една камера, продукти, различни от каските, и записано видео. На тази страница не се дава число за точността на Fabrico. Пренася се това, което трябва да се изключи още при проектирането:
- Ръце в кадъра: монтажник, който посяга назад, за да оправи каишка, е фаза на движение, затова поставете стелажа там, където никой не посяга назад.
- Отблясъци: черупките с прозрачен лак блестят; проверете кадъра при осветлението в халето и при дневна светлина.
- Каски в два реда: един ред на рафт, иначе едната закрива другата.
- Променящи се форми: визьор вдигнат или свален, с торба или без.
Проверката, която приключва тази фаза: кадър, в който се вижда всяка каска на стелажа и не се вижда нито една ръка на монтажник.
Фаза 5: кодове за чакане на EPS вложки, връщане в боята и мостри от партидите
Без кодове разликата между камерата и дневника на опаковането няма имена. Заводът за каски се нуждае от тези кодове освен обичайните престои:
- Чакане на черупки, по размер. Бояджийският цех не е освободил размер L, така че постовете стоят. Отчита се на монтажа, отделно от бавния монтаж, за да не се чете недостигът от бояджийския цех като бавни монтажници.
- Чакане на EPS вложки, по размер. В изследването от Ченстохова (EN) предварително експандираните гранули за партида вложки за ски каски са били „изсушени и след това отлежали“ (превод) преди окончателното синтероване във форма, поставена в автоклав. Ако в завода няма готови отлежали гранули с правилната плътност, формовъчната машина стои и кодът е „няма гранули“, а не авария. В това изследване по-плътните вложки стават по-твърди и по-крехки, затова плътността остава работа на лабораторията.
- Липсващи части. Комплекти механизъм за визьора, подложки за бузите в правилния размер, каишки.
- Връщане в боята. Черупка, одраскана на поста, се връща в бояджийския цех за поправка. Тя излиза от годните от първия път и се брои веднъж, когато мине отново през предаването. Вижте дали преработката се брои като годна в OEE и годните от първия път по машина и смяна.
- Смяна на модел или етикет. Нов модел, нова партида или нов месец в запаса от етикети.
Мострите от партидите изискват собствено внимание. За велосипедните каски в САЩ 16 CFR 1203.33 постановява, че каските се разделят на производствени партиди (EN) и че „мостри от велосипедни каски от всяка производствена партида се изпитват“ (превод), а графикът на изпитванията в 16 CFR 1203.13 работи с комплект от осем мостри (EN). За рейтинг във Великобритания държавната схема SHARP подлага всеки модел мотоциклетна каска на 30 линейни и 2 наклонени изпитвания на удар (EN) върху поне 7 мостри в различни размери. Тези каски се монтират и никога не се опаковат, затова получават собствен код и качеството не изглежда по-лошо, отколкото е.
Партида, която не е издържала изпитването, се връща по-късно. Според 16 CFR 1203.33(b)(4) партида, чието изпитване показва, че някоя каска може да не отговаря на изискванията, не може да бъде сертифицирана (EN), докато вероятно не останат несъответстващи каски, а установените „трябва да бъдат унищожени или променени чрез ремонт, преконструиране или използване на друг материал или компонент“ (превод). Този ремонт се връща на постовете по-късно; отчитайте го под код за преработка на партида, така че нито да се крие в бавния монтаж, нито да пренаписва приключени смени. Блокирането и освобождаването са разгледани в статията Блокирания по качество и OEE. Проверката, която приключва тази фаза: списък с кодове, който ръководителите на смени са използвали при реални престои.
Фаза 6: сравнете, затворете разликата и я оценете в пари
Сега камерата работи. За всяка смяна и всеки модел поставете три числа едно до друго: броенето на камерата на стелажа, отчетния лист на постовете и сбора от опакованите каски, мострите от партидите и каските на рафта за преработка. Камерата издържа проверката, когато съвпада с този сбор в рамките на записания толеранс за всеки модел. Отчетният лист не е нужно да съвпада; разминаванията му също са част от резултата.
Записите за партидите броят партида, а не всяка каска, така че потвърждават общите суми, а не отделни бройки (партидно срещу серийно проследяване). Щом броенията съвпаднат, същите данни дават OEE и стойност в пари за всяка загуба.
Заявете демо, за да видите пресите за черупки, монтажните постове и масата за опаковане, отчетени на една времева линия на смяната.
Какво е доказателство: примерна смяна за сравнение
Примерни числа, не реален завод. Завод за мотоциклетни каски работи с шест монтажни поста и една маса за опаковане в първата смяна, от 06:00 до 14:30 ч., минус 30-минутна среща на екипа в началото и 30-минутна почивка в 10:00 ч.: 450 планирани минути. Всеки монтажник отделя 12 минути на интегрална каска при най-бързото устойчиво темпо, което този екип е поддържал, така че шест поста могат да завършват 0,5 каски в минута. AI камерата (допълнителен модул) брои каските, които пристигат на стелажа за готови каски, а ръководителят на смяната добавя причините за престой на таблет.
| Запис | Каски | Какво показва |
|---|---|---|
| AI камера на стелажа за готови каски | 180 | Каски от постовете |
| Дневник на опаковането | 166 | Опаковани с ръководство |
| Запис за партидата: мостри за лабораторията | 8 | Монтирани, неопаковани (примерен комплект) |
| Рафт за преработка, отчетен от ръководителя на смяната | 6 | 4 черупки за боя, 2 каишки за повторен монтаж |
| Опаковани + мостри + преработка | 180 | Съвпада с камерата |
| Отчетни листове на постовете | 184 | 2 отбелязани още в началото, 2 отбелязани двойно |
Броенето на AI камерата съвпада точно, а отчетният лист е с 4 повече, така че AI камерата се вписва в примерния толеранс. Една смяна доказва малко; заводът повтаря сравнението за всеки модел.
Наличност. От 07:10 до 07:40 ч. постовете нямаха черупки с размер L: бояджийският цех още не ги беше освободил, 30 минути. В 11:15 ч. комплектите механизъм за визьора свършиха, докато складът не донесе нова кутия, 20 минути. Постовете работиха 400 от своите 450 минути: 88,9 %.
Производителност. При 0,5 каски в минута 400 минути биха могли да завършат 200 каски. AI камерата преброи 180: 90,0 %. Липсващите 20 каски са 40 минути бавен монтаж.
Качество. При четири каски черупката беше одраскана по време на монтажа и те се върнаха в бояджийския цех за поправка; две имаха усукана каишка под брадичката и се връщат на своя пост за повторен монтаж. Ръководителят на смяната отчете шестте на таблета и нито една от тях не се брои като годна от първия път, което оставя 174 годни каски, 96,7 % от 180, и 12 минути в лентата за преработка. 8-те мостри от партидата са годни каски и остават в 174-те.
OEE. 88,9 % x 90,0 % x 96,7 % = 77,3 %. Кръстосана проверка: 174 годни каски, разделени на 0,5 в минута, дават 348 идеални минути, а 348 / 450 = 77,3 %. Лентите също съвпадат: 348 + 12 + 40 + 50 = 450 минути.
Час по час броенето на AI камерата локализира бавния монтаж в един времеви интервал. Между 12:00 и 13:20 ч. шестте поста завършиха 24 каски срещу идеални 40, така че 16 каски, или 32 от 40-те бавни минути, отидоха там. Този завод отчита спиранията под две минути като загуба на скорост, а не като време на престой, и интервалът беше пълен с тях. За едно такова кратко спиране в 12:40 ч. ръководителят на смяната отвори от времевата линия на смяната видеото за минутата на този престой от AI камерата над стелажа за готови каски; то се предава поточно при поискване и не се съхранява във Fabrico. То показа двама монтажници, които сортират подложки за бузите по размер от смесен кашон до стелажа. Решението е подложките за бузите да се комплектуват по размер на черупката преди началото на смяната. За метода зад OEE на монтажните постове вижте проследяване на OEE на ръчни и хибридни монтажни линии.
Колко струва смяната в пари
При идеалното темпо 450 планирани минути биха могли да дадат 225 каски. Постовете дадоха 174 годни от първия път, така че смяната загуби капацитета на 51 каски. Не беше намерена публична стойност на маржа за модели каски, затова този пример използва маржинален доход от 45 EUR на каска като примерна стойност; всеки завод я заменя с маржа на собствените си модели. Fabrico оценява всяка загуба в пари по същия начин, от цената или маржа на SKU на завода.
| Загуба | Минути | Каски | При 45 EUR |
|---|---|---|---|
| Чакане на черупки с размер L | 30 | 15 | 675 EUR |
| Липсващи комплекти за визьора | 20 | 10 | 450 EUR |
| Сортиране на подложки за бузите | 32 | 16 | 720 EUR |
| Друг бавен монтаж | 8 | 4 | 180 EUR |
| Преработка на поста и в боята | 12 | 6 | 270 EUR |
| Общо | 102 | 51 | 2 295 EUR |
Загубеният марж е реални пари само когато заводът може да продаде допълнителните каски, а търсенето се мени: ACEM отчита 1 002 848 нови регистрации на мотоциклети във Франция, Германия, Италия, Испания и Обединеното кралство през 2025 г. (EN), с около 12,9 % по-малко от 2024 г. Когато поръчките не чакат, оценявайте загубеното време по разходите за поста. При примерна ставка от 30 EUR на час за монтажник 102-те загубени минути в зоната при шест монтажници са 10,2 часа труд на монтажници, или 306 EUR. И в двата случая подредбата остава: кашонът с подложки и закъснелите черупки с размер L струват повече от недостига на комплекти за визьора.
Кога да спрете, да разширите към боята и опаковането или да преосмислите
- Спрете и разширете. Броенето съвпадна в рамките на толеранса за всеки модел от семейството. Следващата AI камера (допълнителен модул) отива над масата за опаковане, след това над междинния стелаж след боята, който показва дали чакането на монтажа е било недостиг от бояджийския цех.
- Спрете и преместете камерата. Разликата идва от отблясъци, каски в два реда или ръце в стелажа. Преместете камерата или променете осветлението веднъж и повторете фаза 6.
- Спрете и преосмислете. Броенето пак не съвпада след преместването. Бройте вместо това на масата за опаковане или оставете тази група постове на отчетния лист.
- Обратно към кодовете. Броенията съвпадат, но загубите остават необяснени: това е проблем на фаза 5, а не на камерата.
- Спрете веднага, ако монтажниците или представителите на работниците оттеглят съгласието си.
Разширяването повтаря фази 3 до 6 за всяка нова камера. Общият контролен списък за пилот в пилотен проект с компютърно зрение за OEE върви заедно с този план за каски.
Къде се вписва Fabrico в пилота и какво остава в други системи
Fabrico измерва OEE в облака и поема редом с това задачи на лек MES (прегледът на OEE и MES). Какво прави днес в завод за каски:
- Преси за черупки, преси за композит, машини за формоване на EPS: състоянието на работа и циклите идват от контролера на пресата или от брояч, така че смяна на форма или машина без отлежали гранули се показва като време на престой с причината си.
- Предаване от боята, монтажни постове, маса за опаковане: AI камерата (допълнителен модул) брои освободените черупки, готовите каски и затворените кашони. Ако монтажен пост е спрял, видеото за минутата на този престой може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Монтажниците и ръководителите на смени въвеждат причините за престой на телефон или таблет. Fabrico показва OEE и загубите по преса, зона на постовете и смяна, оценява всяка загуба в пари и работи в уеб, iOS и Android. Данните стигат до ERP чрез REST API и webhooks или като файлове Excel и CSV. Пресите работят както в MES за шприцване на пластмаси; страницата за компютърно зрение описва AI камерата, а системите за компютърно зрение за OEE проследяват едно броене до OEE.
Пътна карта: AI камера, която сама би забелязала неработещ монтажен пост и би предложила вероятна причина; това още не е налично.
Оставено на други системи: контролът на черупките и боята, изпитванията за удар, проникване и закрепване, проверките на плътността на EPS, управлението на пресите и формовъчните машини и проследимостта по партиди принадлежат на контрола, изпитвателната лаборатория и ERP.
Въпроси към доставчика преди началото на пилота
| Попитайте доставчика | Добър отговор |
|---|---|
| Какво точно се брои на стелажа за готови каски? | Каските, които пристигат на стелажа, а не ръце или отделни части. |
| Как се отчитат мострите от партидите и преработката на партиди? | Със собствени кодове, така че разликата между стелажа и кашона е обяснена. |
| Какво нарушава броенето? | Ясен списък (отблясъци, натрупване, ръце) и как монтажът на камерата избягва всяко от тях. |
| Къде отива видеото от постовете и кой го отваря? | Писмено описан поток на данните, който монтажниците и техните представители могат да прочетат. |
Отговори на въпроси за пилота в завод за каски
Къде завод за каски трябва да постави първата си камера?
Над стелажа за готови каски на групата постове, която монтира семейството модели с най-голям обем. Масата за опаковане и предаването от боята следват, щом броенето в пилота съвпадне. Пресите за черупки и машините за формоване на EPS вече отчитат чрез собствените си броячи.
Кога приключва пилотният проект с камера в завод за каски?
Когато броенето на камерата съвпада с опакованите каски плюс мострите от партидите плюс преработката, в рамките на толеранса, който заводът е записал предварително, за всеки модел в пилота. Няма фиксирана продължителност; заводът решава колко смени са му нужни, за да се довери на резултата.
Искате ли да видите броенето на постовете до броенето на пресите? Заявете демо и вижте монтажните постове за каски и масата за опаковане, отчетени на една времева линия на смяната.
Свързани статии






Последно от блога






Реални плочки на Fabrico, примерни данни.