


 Zaloguj
 Blog

Computer vision w produkcji opraw oświetleniowych: plan pilotażu dla jednego gniazda montażowego

W skrócie: computer vision w produkcji opraw oświetleniowych zaczyna się od jednego gniazda pilotażowego, w którym kamera AI (moduł dodatkowy) zlicza gotowe oprawy, a jej wynik porównuje się z zapisami, które zakład już prowadzi.
- Pilotaż obejmuje najpierw jedno gniazdo montażu końcowego i jedną oprawę o dużym wolumenie, na przykład oprawę liniową 1200 mm, a dopiero potem inne stanowiska.
- Kamerę porównuje się z trzema zapisami, które zakład już ma: kartami zleceń, rejestrem regałów wygrzewania i testem końcowym zasilaczy.
- Dowodem jest zgodne zliczenie, przyczyny przy przestojach i jedna strata, którą zakład potrafi wycenić; tempo wyznacza sam zakład.
- Tam, gdzie kamera AI obejmuje gniazdo, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Kamera AI (moduł dodatkowy) odnotowuje produkcję; nie kontroluje lutów, nie bada izolacji i nie mierzy światła, co pozostaje zadaniem AOI, testera bezpieczeństwa i laboratorium.
Piec rozpływowy wie, ile paneli z płytkami LED przez niego przeszło. Stół, przy którym dwóch monterów przykręca te płytki do profilu 1200 mm, zawiesza płytę montażową z zasilaczem i wciska zaślepki, wie tylko to, co ktoś zapisze na karcie zlecenia na koniec zmiany. Ten plan sprawdza w rzeczywistych warunkach zakładu, czy kamera AI zamyka tę lukę.
Co mierzy pilotaż w produkcji opraw, a co zostaje na stanowiskach badawczych
Systemy kontroli wizyjnej na linii opraw sprawdzają różne rzeczy: luty na płytkach LED, rozmieszczenie diod, nadruk na tabliczce znamionowej. Kamera AI do zliczania (moduł dodatkowy) ma węższe zadanie. Odnotowuje, ile opraw opuściło stanowisko i kiedy, dzięki czemu OEE dostaje liczbę wyprodukowanych sztuk na stanowiskach, które nigdy jej nie miały. Kontrola części i weryfikacja konstrukcji pozostają poza pilotażem zliczania.
| Zadanie w zakładzie opraw | Kto je wykonuje | Część pilotażu? |
|---|---|---|
| Kontrola lutów na płytkach LED | AOI na linii SMT | Nie |
| Test końcowy zasilaczy | Tester linii zasilaczy, sztuka po sztuce | Nie; jego rejestr służy do porównania |
| Próba wytrzymałości elektrycznej (hi-pot) i ciągłości przewodu ochronnego | Tester bezpieczeństwa elektrycznego | Nie; jego suma odrzuconych trafia do jakości |
| Pomiar strumienia świetlnego i barwy | Kula całkująca, laboratorium | Nie, badania próbek |
| Zliczanie opraw zmontowanych w gnieździe pilotażowym | Kreski na karcie zlecenia | Tak, główne zliczenie |
| Zliczanie opraw wchodzących na wygrzewanie i schodzących z niego | Arkusze rejestru regałów | Tak, drugie zliczenie |
| Pokazanie minuty przestoju gniazda | Nikt; karta zlecenia nie ma godzin | Nagranie z minuty przestoju, przesyłane strumieniowo na żądanie, nieprzechowywane |
Oprawy, które nie przejdą testu bezpieczeństwa lub testu świecenia, trafiają do współczynnika jakości przez sumę odrzuconych z tego testera, a kamera AI dostarcza liczbę dobrych sztuk. Fabrico niczego samo nie kontroluje.
Dlaczego zaczynać od gniazda ręcznego? Badanie Chalmers obejmujące dane OEE z 884 maszyn w 23 firmach wykazało średnie OEE na poziomie 65%; blisko połowa zarejestrowanych strat nie miała przydatnej kategorii, a 90% czasu przestojów, który ją miał, pochodziło z prac pomocniczych operatorów (EN), a nie z procesu automatycznego. Gniazdo czekające na zasilacze albo na profile, które są jeszcze w lakierni proszkowej, to właśnie taka strata, a kreski na karcie zlecenia nie odnotowują jej wcale.
Film objaśniający, który prowadzi Iris, wygenerowana przez AI prezenterka Fabrico: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Krok 1 pilotażu: wybór gniazda, oprawy i osoby odpowiedzialnej
Należy wybrać gniazdo montażu końcowego, w którym powstaje oprawa o największym wolumenie, na przykład oprawa liniowa 1200 mm z dyfuzorem opalowym, i na początku ograniczyć pilotaż do tego jednego produktu. Każda długość, każdy pakiet strumienia świetlnego i każda wersja awaryjna potrzebuje własnego idealnego czasu cyklu, zanim jej zliczenie zacznie cokolwiek znaczyć, dlatego warianty dodaje się dopiero wtedy, gdy główny produkt się zgadza. Kompromisy szerzej omawia artykuł jak wybrać linię do pilotażu.
Trzeba wskazać jedną osobę odpowiedzialną: lidera zespołu gniazda albo inżyniera produkcji dla rodziny opraw. Ta osoba podpisuje stan wyjściowy, prowadzi karty zliczeń i decyduje, kiedy pilotaż się kończy. Rozdzielnice, tablice rozdzielcze i aparaturę łączeniową lepiej pozostawić poza pilotażem opraw, nawet jeśli stoją w tej samej hali; to inny typ zakładu, omówiony w artykule computer vision w produkcji urządzeń elektrycznych.
Krok 2 pilotażu: spis zapisów, które zakład już prowadzi
Branża jest rozproszona między mniejsze firmy: LightingEurope podaje, że jej członkowie reprezentują ponad 1000 europejskich firm, w większości małych lub średnich, które produkują oprawy, lampy i powiązane komponenty (EN). Podział na produkcję własną i zakupy różni się w każdym zakładzie, a wraz z nim zapisy. Płytki LED mogą pochodzić od zewnętrznego podwykonawcy montażu elektroniki, zasilacze od producenta układów zasilających, obudowy z wytłaczarni lub odlewni. Zanim cokolwiek zostanie zamontowane, warto spisać, jakie zliczenia istnieją i kto za nie odpowiada. Z trzema z nich porówna się kamerę.
- Karty zleceń. Zliczenie zmontowanych opraw w gnieździe, zapisywane ręcznie na koniec zmiany lub przy każdym zleceniu. Mają sumę i nie mają godzin.
- Rejestr regałów wygrzewania. Arkusze regałów lub plik sterownika regałów: które oprawy trafiły na który regał oraz czy przeszły, czy nie. Praktyka wygrzewania bywa różna. Niektóre zakłady robią krótki test świecenia każdej oprawy i wygrzewają próbkę, inne wygrzewają na regałach całe zlecenia.
- Test końcowy zasilaczy. Zasilacze z produkcji zakładu przechodzą przez tester, który rejestruje każdą sztukę. Zasilacz to produkt z własną normą bezpieczeństwa: IEC 61347-2-13:2024 określa wymagania bezpieczeństwa dla elektronicznych układów zasilających do źródeł światła LED zasilanych napięciem stałym do 1500 V lub przemiennym do 1000 V (EN), odrębną od normy dla opraw. Dlatego zliczenie zasilaczy pozostaje zapisem linii zasilaczy, a kupiony zasilacz jest księgowany przy przyjęciu towaru, partiami.
Maszyny wcześniej w procesie prowadzą własne zliczenia i zostają poza pilotażem. Linia SMT liczy panele; oprawa 1500 mm może mieć trzy płytki, więc liczbę płytek na panel i na oprawę zapisuje się w produkcie (zob. OEE w produkcji elektroniki i MES dla produkcji elektroniki). Piły liczą cięcia, gniazda odlewania ciśnieniowego liczą wtryski z form wielogniazdowych (OEE w odlewaniu wysokociśnieniowym), prasy krawędziowe liczą skoki, wtryskarki liczą cykle (computer vision we wtryskiwaniu tworzyw), a linia lakierowania proszkowego liczy zawieszki.
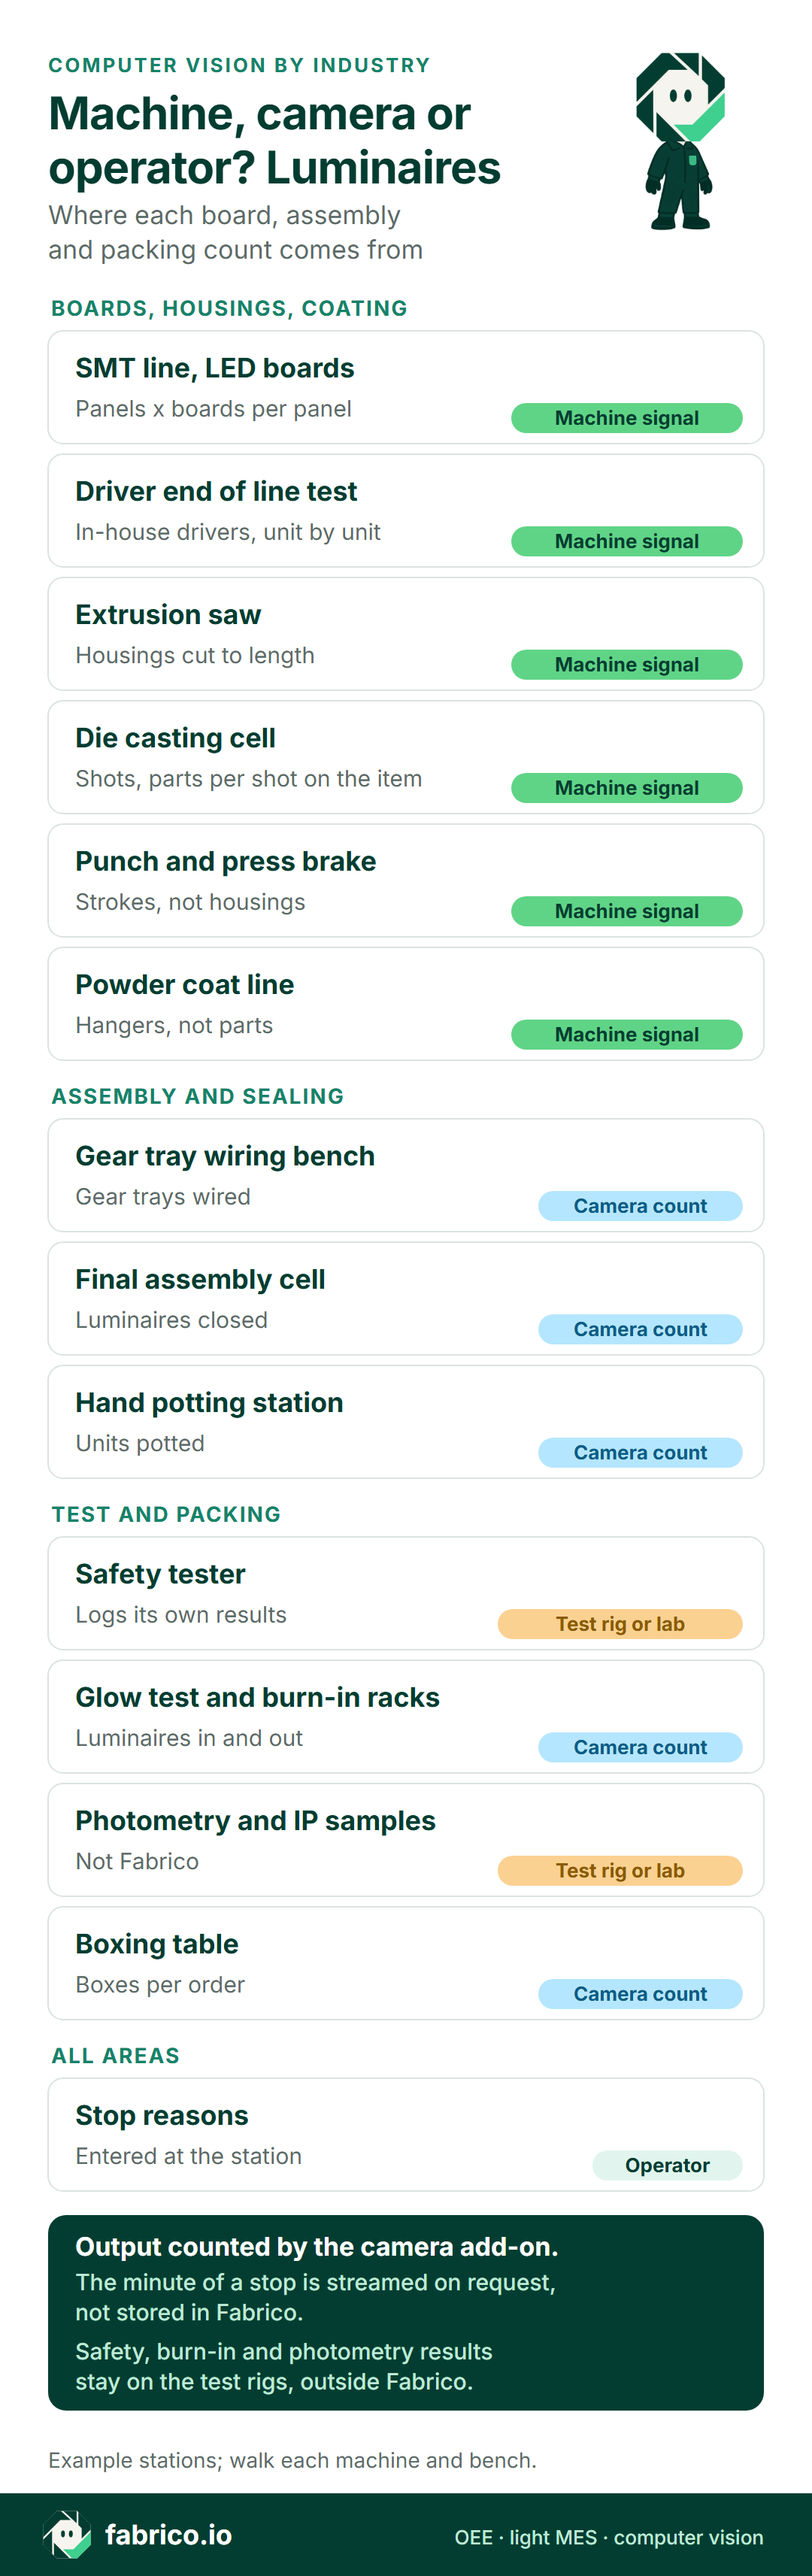
Wersja tekstowa tej infografiki
- Płytki, obudowy, powłoki: linia SMT, płytki LED: sygnał z maszyny, panele x płytki na panel
- Płytki, obudowy, powłoki: test końcowy zasilaczy: sygnał z maszyny, zasilacze z produkcji zakładu, sztuka po sztuce
- Płytki, obudowy, powłoki: piła do profili: sygnał z maszyny, obudowy cięte na długość
- Płytki, obudowy, powłoki: gniazdo odlewania ciśnieniowego: sygnał z maszyny, wtryski, części na wtrysk w produkcie
- Płytki, obudowy, powłoki: wykrawarka i prasa krawędziowa: sygnał z maszyny, skoki, nie obudowy
- Płytki, obudowy, powłoki: linia lakierowania proszkowego: sygnał z maszyny, zawieszki, nie części
- Montaż i uszczelnianie: stanowisko okablowania płyt montażowych: zliczanie kamerą, okablowane płyty montażowe
- Montaż i uszczelnianie: gniazdo montażu końcowego: zliczanie kamerą, zmontowane oprawy
- Montaż i uszczelnianie: stanowisko ręcznego zalewania: zliczanie kamerą, zalane sztuki
- Testy i pakowanie: tester bezpieczeństwa: stanowisko badawcze lub laboratorium, sam rejestruje swoje wyniki
- Testy i pakowanie: test świecenia i regały wygrzewania: zliczanie kamerą, oprawy na wejściu i wyjściu
- Testy i pakowanie: fotometria i próbki IP: stanowisko badawcze lub laboratorium, nie Fabrico
- Testy i pakowanie: stół pakowania: zliczanie kamerą, kartony na zlecenie
- Wszystkie obszary: przyczyny przestojów: operator, wprowadzane na stanowisku
- Stopka: produkcję zlicza kamera AI (moduł dodatkowy)
- Stopka: nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
- Stopka: wyniki bezpieczeństwa, wygrzewania i fotometrii zostają na stanowiskach badawczych, poza Fabrico
- Stopka: przykładowe stanowiska; warto obejść każdą maszynę i każdy stół
Zapraszamy na demo, aby zobaczyć gniazdo pilotażowe, jego regał wygrzewania i stół pakowania zliczane obok linii SMT i linii lakierowania proszkowego, stanowisko po stanowisku.
Krok 3 pilotażu: informacja dla monterów i przedstawicieli pracowników
Kamera nad gniazdem widzi też ludzi, którzy w nim pracują. Wytyczne Europejskiej Rady Ochrony Danych dotyczące urządzeń wideo wskazują, że układy zbiorowe, w tym porozumienia zakładowe, mogą ustanawiać szczegółowe zasady dotyczące danych pracowników (EN), a zgoda w większości przypadków nie jest podstawą, na której pracodawca powinien się opierać. Monterom i pakowaczom trzeba powiedzieć, co jest liczone i po co, a przedstawicieli pracowników poinformować, jeśli działają w zakładzie. Raporty są sporządzane dla gniazda i zmiany, nie imiennie. Należy uzgodnić, które imiennie wskazane role mogą otwierać nagranie z minuty przestoju. Tam, gdzie obowiązuje akord, najpierw trzeba ustalić, czy zliczenie kamery AI (moduł dodatkowy) ma na niego jakikolwiek wpływ. Pełniejszą listę kontrolną zawiera artykuł kamery na linii produkcyjnej bez nadzoru nad ludźmi.
Krok 4 pilotażu: kamera nad wózkiem odbiorczym i drzwiami regałów
Pilotaż obejmują dwie pozycje. Kamera 1 wisi nad przenośnikiem odbiorczym lub wózkiem odbiorczym gniazda pilotażowego, gdzie każda gotowa oprawa jest odkładana jeden raz. Kamera 2 obserwuje drzwi regałów wygrzewania i zlicza oprawy załadowane i zdjęte. Nic na samym stole nie liczy opraw: wkrętarka sterowana rejestruje dokręcenia, ale jedna oprawa wymaga kilku wkrętów, a zaciskarka czy wciskana zaślepka nie rejestrują niczego.
Oprawy to trudna scena dla kamery. Recenzowane badanie z 2020 roku dotyczące zliczania kamerą na ręcznej linii montażowej, opublikowane w Journal of Imaging (EN), obejmowało zliczanie „czarno lakierowanych stalowych urządzeń oświetleniowych” i wykazało, że „fazy ruchu są głównym źródłem błędów algorytmów zliczających” (tłumaczenie): chodzi o chwile, w których ręka podnosi lub odkłada element. Autorzy zamontowali też pierścień świetlny, „aby ograniczyć liczne zmiany oświetlenia w dziale montażu”. Tutaj oznacza to ręce nad wózkiem odbiorczym, błyszczące profile aluminiowe i świecące oprawy na regale wygrzewania za kamerą. Badanie objęło jedną linię w jednej firmie, dlatego pilotaż mierzy błąd tego konkretnego zakładu w krokach 5 i 6. Wysokość montażu, kąt i olśnienie od jasnych dyfuzorów opalowych omawia poradnik rozmieszczenia kamer i oświetlenia.
Zasady zliczania ustala się przed pierwszym zliczeniem:
- Jedna oprawa, liczona raz. Oprawa 1500 mm z trzema płytkami i jednym zasilaczem to jedna sztuka, podobnie jak oprawa high bay z dwoma zasilaczami.
- Płyty montażowe liczy się tam, gdzie są okablowane. Jeśli osobne stanowisko okablowuje płyty dla gniazda, płyty liczy się tam, a oprawy w gnieździe, i nigdy nie sumuje się obu liczb.
- Zalane sztuki liczy się przy dozowaniu. Dla jednej poliuretanowej żywicy zalewowej Electrolube podano czas przydatności do użycia 10 minut w 20 °C i czas utwardzania 48 godzin w 23 °C lub 3 godziny w 60 °C (EN). Dlatego oprawę zewnętrzną liczy się tam, gdzie jest zalewana, a regał utwardzania jest buforem: sztuki liczone na wejściu i wyjściu pokazują produkcję w toku, a czas, który tam spędzają, nie jest czasem przestoju stanowiska zalewania.
Krok 5 pilotażu: ręczne zliczanie obok kamery
Kartę zlecenia zostawia się dokładnie taką, jaka jest. Nie należy jej porządkować przed pilotażem, bo inaczej nikt nie powie, co zmieniła kamera. Obok niej jedna osoba prowadzi ręczną kartę zliczeń na zmianach pilotażowych: oprawy odłożone na wózek, oprawy załadowane na regał wygrzewania i z niego zdjęte oraz godzinę i przyczynę przestojów w gnieździe.
Z monterami warto uzgodnić krótką listę przyczyn przestojów: czekanie na zasilacz lub płytę montażową, czekanie na profil, zmiana zlecenia, poprawka, inne. Te same przyczyny wprowadzają na tablecie w gnieździe, dzięki czemu kartę i oś czasu można porównać bezpośrednio. Łączną liczbę zmontowanych opraw i dobrych za pierwszym razem zapisuje się w osobnych wierszach; dlaczego nigdy nie wolno ich łączyć, wyjaśnia artykuł liczba dobrych a liczba całkowita.
Krok 6 pilotażu: porównanie kamery z kartami zleceń, rejestrem regałów i testem zasilaczy
Po każdej zmianie pilotażowej osoba odpowiedzialna zestawia obok siebie cztery liczby; pochodzą one z przykładowej zmiany z przykładu obliczeniowego.
| Kontrola (przykładowe liczby) | Kamera AI (moduł dodatkowy) | Zapis zakładu | Co oznacza różnica |
|---|---|---|---|
| Oprawy zmontowane w gnieździe | 126 | Ręczne zliczenie 126; karta zlecenia 130 | Karta zlecenia policzyła ponownie 4 poprawiane oprawy |
| Oprawy załadowane na regał wygrzewania | 118 | Rejestr regałów 118 | Brak różnicy; 8 opraw jest jeszcze przy testerze lub na wózku |
| Zasilacze a oprawy | 126 opraw, po jednym zasilaczu | Rejestr testu zasilaczy: 132 zaliczone dla obu zleceń | 6 zasilaczy jest jeszcze w zestawie gniazda, to nie strata |
| Minuty przestoju z przyczyną | 45 z 45, przyczyny od monterów | Karta zlecenia: brak godzin | Zapis, którego zakład nie miał |
Różnica, którą wyjaśnia ręczne zliczenie, to ustalenie, a nie błąd: karta zlecenia, która księguje poprawianą oprawę dwa razy, albo arkusze regałów wypełniane na koniec zmiany. Różnica, której nikt nie umie wyjaśnić, to problem kamery. Trzeba wrócić do kroku 4, przestawić kamerę lub strefę zliczania i zacząć zliczanie od nowa. Oprawa, która nie przejdzie testu bezpieczeństwa i wróci naprawiona, liczy się raz, jako poprawka; zasadę omawiają artykuły: poprawki a liczba dobrych sztuk oraz uzysk za pierwszym razem.
Gdy główny produkt się zgadza, warianty dodaje się po jednym. IEC 60598-1:2024 określa ogólne wymagania bezpieczeństwa dla opraw ze źródłami światła elektrycznego przy napięciach zasilania do 1000 V, a jej dziesiąte wydanie dodaje nowy załącznik W dla opraw z bateriami (EN). Oprawy z bateriami mają teraz własny załącznik; na hali wersja awaryjna też powinna dostać osobny produkt z własnym idealnym tempem, bo moduł awaryjny i akumulator dodają minuty na stanowisku płyt montażowych. Dlaczego jedno tempo dla całego gniazda pozwoliłoby, by mix produktów przesuwał wynik, wyjaśnia artykuł OEE dla każdego SKU.
Przykład obliczeniowy: jedna ranna zmiana w gnieździe pilotażowym, wyceniona
Przykładowe liczby, nie rzeczywisty zakład. Dwóch monterów składa w gnieździe pilotażowym oprawy liniowe 1200 mm z dyfuzorem opalowym, od 06:00 do 14:00; po odjęciu 30-minutowej przerwy zostaje 450 planowanych minut. Idealne tempo to 3 minuty na oprawę, czyli 20 na godzinę: płyta montażowa, okablowana już na stanowisku płyt montażowych, zawieszona, dwie płytki zamontowane, dyfuzor i zaślepki założone. Kamera 1 zlicza oprawy odkładane na wózek odbiorczy, a monterzy wprowadzają przyczyny przestojów na tablecie w gnieździe.
Dostępność. Gniazdo stało 24 minuty, czekając na okablowane płyty montażowe, bo na stanowisku płyt montażowych zabrakło zasilaczy: linia zasilaczy wysłała dwie palety, a jedna była jeszcze w magazynie. Kolejne 21 minut zajęło przezbrojenie na następne zlecenie, z optyką mikropryzmatyczną, inną płytą montażową i nowymi etykietami. Daje to 405 z 450 minut pracy: dostępność 90,0%.
Wydajność. Przy 3 minutach na oprawę 405 minut pozwala na 135 opraw. Kamera AI (moduł dodatkowy) zliczyła 126 na wózku odbiorczym: 93,3%, czyli deficyt czasu cyklu wynoszący 9 opraw.
Jakość. Na testerze bezpieczeństwa i teście świecenia odpadły 4 oprawy: dwie z niedokręconą śrubą uziemiającą, dwie z przewodem przygniecionym płytą montażową. Stanowisko poprawek poza polem widzenia kamery je naprawiło, więc liczą się jako poprawki: 122 ze 126 były dobre za pierwszym razem, 96,8%.
OEE. 90,0% x 93,3% x 96,8% = 81,3%. Szybka kontrola: 122 dobre oprawy x 3 minuty = 366 z 450 planowanych minut, czyli 81,3%.
27 wolnych minut to 9 opraw. W pierwszych 60 minutach nowego zlecenia gniazdo zmontowało 14 opraw zamiast 20, bo monterzy przyzwyczajali się do nowej optyki i nowej płyty montażowej: 6 opraw, czyli 18 z 27 minut. Pozostałe 9 minut rozkłada się na całą zmianę; jak zestawić takie gniazdo z OEE maszyn, pokazuje artykuł OEE na ręcznych i hybrydowych liniach montażowych.
Stracone minuty w euro
Łącznie stracono 84 z 450 planowanych minut: 45 na postoje, 27 na wolne tempo i 12 na poprawki. Przy 3 minutach na oprawę gniazdo zmontowało o 28 opraw mniej, niż mogło. Nie znaleziono publicznych danych o marży dla oprawy liniowej, więc poniższa marża jest przykładową wartością wejściową; zakład powinien zastąpić obie wartości rzeczywistymi liczbami.
- Marża pokrycia (przykładowa wartość): 18 EUR na oprawę liniową 1200 mm. 28 x 18 EUR = 504 EUR na zmianę, czyli 115 920 EUR przy 230 pojedynczych zmianach w roku dla jednego gniazda.
- Praca (stawka ze źródła): odrobienie straty w nadgodzinach wymaga 84 minut od każdego z dwóch monterów, łącznie 168 minut. Eurostat podaje średni godzinowy koszt pracy w przemyśle UE w 2024 roku na poziomie 33,9 EUR (EN), więc te 2,8 godziny kosztują około 95 EUR, bez dodatku za nadgodziny.
W podziale na przyczyny samo 24-minutowe czekanie na zasilacze to 8 opraw, czyli 144 EUR przy przykładowej marży. Należy ono do magazynu i kompletacji, nie do montażu, i jest to strata najtańsza do usunięcia: kompletowanie zasilaczy dla każdego zlecenia przed jego startem. Fabrico wycenia każdą stratę na podstawie marży lub ceny, którą zakład wprowadza dla każdego produktu, więc każdy typ oprawy potrzebuje swojej wartości tylko raz.
Krok 7 pilotażu: cztery testy, potem rozszerzenie, zmiana albo zakończenie
Osoba odpowiedzialna zapisuje te cztery testy przed krokiem 4, żeby wyniku nie dało się później podważyć:
- Zliczenie się zgadza. Kamera 1 i ręczne zliczenie zgadzają się w granicy ustalonej z góry, na przykład 1 oprawa na 200, a każda większa różnica ma zapisaną przyczynę.
- Kolejka na regałach jest widoczna. Kamera 2 zgadza się z rejestrem regałów wygrzewania na wejściu i wyjściu, a liczba opraw na regale pokazuje, czy zlecenie wstrzymuje wygrzewanie, czy montaż.
- Przestoje mają przyczyny. Przestoje w gnieździe dłuższe niż uzgodniony próg, na przykład 5 minut, mają przyczynę wprowadzoną przez monterów.
- Wobec jednej wycenionej straty zostają podjęte działania. W przykładowej zmianie jest to czekanie na zasilacze: 8 opraw, 144 EUR przy przykładowej marży, usunięte dzięki kompletacji.
Potem decyzje zapadają na podstawie zdarzeń, a nie kalendarza:
- Rozszerzenie, gdy wszystkie cztery testy utrzymują się przez co najmniej trzy zlecenia, jedno przezbrojenie na każdy wariant objęty pilotażem i każdą objętą zmianę; następny jest stół pakowania.
- Zmiana, gdy niewyjaśniona różnica utrzymuje się po jednym przestawieniu kamery: poprawić kadr lub strefę i zacząć od nowa od kroku 5.
- Zakończenie, gdy karty zleceń już zgadzają się z ręcznym zliczeniem, a przestoje już mają godziny; tam kamera niewiele wnosi.
Tempo każdego kroku wyznacza sam zakład. Żaden krok nie ma określonego czasu trwania i nic z tego nie jest terminem dostawy ani wdrożenia Fabrico. Ogólną wersję planu opisuje artykuł plan pilotażu OEE z kamerą.
Pytania do dostawcy kamer lub OEE przed pilotażem
Warto je zadać przed krokiem 4 i porównać każdą odpowiedź z ręcznym zliczeniem, gdy pilotaż już ruszy.
| Pytanie | Rzetelna odpowiedź |
|---|---|
| Co dokładnie jest liczone w gnieździe pilotażowym? | Gotowe oprawy odkładane na przenośnik odbiorczy lub wózek odbiorczy, a nie płytki, zasilacze czy wkręty. |
| Jak liczy się oprawę, która nie przeszła testu bezpieczeństwa? | Raz, jako poprawkę; liczba dobrych za pierwszym razem pozostaje nienaruszona. |
| Czy każda długość, optyka i wersja awaryjna może mieć własne tempo? | Tak: jeden produkt na wariant, każdy z własnym idealnym tempem. |
| Kto może oglądać obraz z gniazda i za pomocą czego? | Tylko imiennie wskazane role, przez otwarcie przestoju na osi czasu zmiany; przedstawiciele pracowników widzą przepływ danych, zanim zostanie zamontowana jakakolwiek kamera. |
Miejsce Fabrico w pilotażu opraw oświetleniowych
Fabrico to oprogramowanie OEE w chmurze z funkcjami lekkiego MES. W pilotażu opraw dzieli halę tak:
- Linia SMT, piły, odlewanie ciśnieniowe, prasy, wtryskarki i lakierowanie proszkowe: cykle, cięcia, wtryski, skoki i zawieszki odczytuje się ze sterowania maszyny lub z czujnika; zmiany podajników, form i kolorów trafiają na oś czasu jako czas przestoju czekający na przyczynę.
- Gniazdo pilotażowe, regał wygrzewania, a później stół pakowania: kamera AI (moduł dodatkowy) zlicza zmontowane oprawy, oprawy wchodzące na wygrzewanie i schodzące z niego oraz kartony na zlecenie. Tam, gdzie kamera AI obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Monter lub operator maszyny wprowadza przyczyny przestojów na telefonie lub tablecie przy stanowisku. OEE i straty wraz z ich wartością pieniężną są raportowane dla każdego stanowiska i zmiany w przeglądarce oraz w aplikacjach na iOS i Androida, a dane wychodzą przez REST API, webhooki oraz eksport do Excela lub CSV.
Plan rozwoju: funkcja wykrywania bezczynnego gniazda, dzięki której kamera AI zauważałaby, że gniazdo stoi, i proponowałaby prawdopodobną przyczynę do potwierdzenia lub zmiany przez montera.
Poza Fabrico: AOI i kontrola lutów, test zasilaczy, wyniki testera bezpieczeństwa i wygrzewania, fotometria, badania IP i termiczne oraz stojąca za nimi dokumentacja certyfikacyjna.
Przegląd OEE i MES pokazuje cały produkt, computer vision Fabrico dla OEE opisuje kamery AI, a systemy wizyjne w produkcji dla OEE pokazują, jak zliczenia kamery AI zamieniają się w dostępność, wydajność i jakość.
Pytania o pilotaż w produkcji opraw
Gdzie montuje się pierwszą kamerę w zakładzie opraw oświetleniowych?
Nad wózkiem odbiorczym gniazda montażu końcowego, w którym powstaje oprawa o największym wolumenie, z drugą pozycją przy drzwiach regałów wygrzewania. Oprawy opuszczają oba miejsca, a żaden sterownik ich nie rejestruje, podczas gdy linia SMT, piła do profili i linia lakierowania proszkowego prowadzą własne zliczenia.
Czy kamera OEE może sprawdzać luty, rozmieszczenie diod LED lub strumień świetlny?
Nie. Luty i rozmieszczenie diod LED sprawdza AOI na linii SMT, a strumień świetlny kula całkująca lub goniofotometr; Fabrico nie robi ani jednego, ani drugiego. Odrzuty wykryte przez te kontrole i tak trafiają do jakości w OEE przez zliczenie stanowiska, które je wykryło.
Kiedy pilotaż w produkcji opraw jest zakończony?
Gdy potwierdzi się dowód, który osoba odpowiedzialna zapisała wcześniej: zgodne zliczenia, przyczyny przy przestojach i jedna wyceniona strata, którą się zajęto. Tempo wyznacza sam zakład; żaden krok nie ma określonego czasu trwania.
Chcą Państwo zobaczyć gniazdo pilotażowe, jego regał wygrzewania i zapakowane oprawy zliczane obok siebie, zmiana po zmianie? Zapraszamy na demo.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga






Prawdziwe kafelki Fabrico, dane przykładowe.