


 Вход
 Блог

Компютърно зрение в производството на осветителни тела: пилотен план за една монтажна клетка

Накратко: компютърното зрение в производството на осветителни тела започва с една пилотна клетка, в която AI камера (допълнителен модул) брои готовите тела и се сверява със записите, които заводът вече води.
- Започнете пилота с една клетка за финален монтаж и едно тяло с голям производствен обем, например линейно осветително тяло 1200 mm, преди която и да е друга станция.
- Сравнете камерата с три записа, които заводът вече има: работните карти, дневника на burn-in стелажите и крайния тест (EOL) на драйверите.
- Доказателство са съвпадащо броене, причини за престоите и една загуба, която заводът може да остойности; заводът сам определя темпото.
- Където AI камера покрива клетката, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
AI камера (допълнителен модул) отчита продукцията; тя не проверява спойки, не изпитва изолация и не измерва светлина. Това остава за AOI, тестера за безопасност и лабораторията.
Reflow пещта знае колко панела с LED платки са минали през нея. Работният пост, на който двама монтажници завиват тези платки в профил от 1200 mm, закачат монтажната плоча с драйвера и натискат торцовите капачки, знае само онова, което някой запише в работната карта в края на смяната. Този план проверява в реалните условия на завода дали AI камерата запълва тази празнина.
Какво измерва пилотът за осветителни тела и какво остава на изпитвателните стендове
Системите за визуална инспекция на линия за осветителни тела проверяват неща: спойките на LED платките, позиционирането на светодиодите, печата върху табелката с данни. AI камера за броене (допълнителен модул) има по-тясна задача. Тя отчита колко тела са напуснали дадена станция и кога, така че OEE получава стойност за продукцията на станциите, които никога не са имали такава. Проверката на детайли и доказването на конструкцията остават извън пилота за броене.
| Задача в завода за осветителни тела | Кой я изпълнява | Част от пилота ли е? |
|---|---|---|
| Проверка на спойките на LED платките | AOI на SMT линията | Не |
| Краен тест (EOL) на драйверите | Тестер на линията за драйвери, бройка по бройка | Не; логът му е запис за сравнение |
| Изпитване с високо напрежение (hi-pot) и на защитното заземяване | Тестер за безопасност | Не; общият брой отпаднали от него отива в качеството |
| Измерване на светлинния поток и цвета | Интегрираща сфера, лабораторията | Не, изпитвания на мостри |
| Броене на телата, завършени в пилотната клетка | Чертички в работната карта | Да, основното броене |
| Броене на телата, влизащи в burn-in и излизащи от него | Листовете на дневника на стелажите | Да, второто броене |
| Показване на минутата на престой на клетката | Никой; работната карта няма час | Видео за минутата на престоя, предавано поточно при поискване, без съхранение |
Телата, които не издържат теста за безопасност или теста за светене, влизат в коефициента на качеството чрез общия брой отпаднали от съответния тестер, а AI камерата дава броя на годните. Fabrico не прави собствена инспекция.
Защо да започнете от ръчна клетка? Изследване на Chalmers върху данни за OEE от 884 машини в 23 компании показва среден OEE от 65 %; близо половината от записаните загуби нямат използваема категория, а 90 % от времето на престой с категория идва от спомагателна работа на операторите (EN), а не от автоматичния процес. Клетка, която чака драйвери или профили, които още са на праховото боядисване, е точно такава загуба, а чертичките в работната карта не отчитат нищо от нея.
Обяснително видео с Ирис, генерираната с AI водеща на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Стъпка 1 на пилота: изберете една клетка, едно тяло и един отговорник
Изберете клетката за финален монтаж, която прави тялото с най-голям производствен обем, например линейно осветително тяло 1200 mm с опален дифузер, и в началото ограничете пилота до този един артикул. Всяка дължина, всеки светлинен пакет и всяко аварийно изпълнение се нуждае от собствено идеално време на цикъла, преди броенето му да означава нещо, затова добавяйте варианти едва когато броенето на основния артикул съвпадне. Компромисите са разгледани по-подробно в статията как да изберете пилотна линия.
Определете един отговорник: ръководителя на екипа на клетката или производствения инженер за фамилията осветителни тела. Този човек подписва изходните стойности, води отчетните листове и решава кога пилотът приключва. Оставете електрическите табла, разпределителните уредби и комутационната апаратура извън пилота за осветителни тела, дори ако са в същия цех; те са друг тип производство, разгледан в статията компютърно зрение в производството на електрическо оборудване.
Стъпка 2 на пилота: избройте записите, които заводът вече води
Браншът е разпределен между по-малки фирми: асоциацията LightingEurope посочва, че членовете ѝ обхващат над 1 000 европейски компании, повечето от тях малки или средни, които произвеждат осветителни тела, лампи и свързани компоненти (EN). Разделението между собствено производство и покупка е различно във всеки завод, а с него и записите. LED платките може да идват от договорен производител, драйверите от производител на пускорегулираща апаратура, корпусите от екструдер или леярна. Преди да монтирате каквото и да е, запишете кои броения съществуват и кой отговаря за тях. С три от тях ще бъде сравнявана камерата.
- Работните карти. Броенето на клетката за завършени тела, записано на ръка в края на смяната или при всяка поръчка. Има общ брой и няма часове.
- Дневникът на burn-in стелажите. Листовете на стелажите или файлът на контролера на стелажите: кои тела на кой стелаж са отишли и дали са преминали, или не. Практиката при burn-in е различна. Някои заводи правят кратък тест за светене на всяко тяло и пускат на burn-in извадка, а други пускат на burn-in цели поръчки на стелажи.
- Крайният тест (EOL) на драйверите. Драйверите, произведени в завода, минават през тестер, който записва всяка бройка. Драйверът е продукт със собствен стандарт за безопасност: IEC 61347-2-13:2024 определя изискванията за безопасност към електронната пускорегулираща апаратура за LED светлинни източници, захранвани от постоянно напрежение до 1 500 V или от променливо напрежение до 1 000 V (EN), отделно от стандарта за осветителни тела. Затова броят на драйверите остава запис на линията за драйвери, а закупеният драйвер се завежда при приемането на стоката, по партиди.
Машините преди монтажа водят собствени броения и остават извън пилота. SMT линията брои панели; тяло от 1500 mm може да съдържа три платки, затова броят платки на панел и на тяло се задава в артикула (вижте OEE в производството на електроника и MES за производството на електроника). Трионите броят срезове, клетките за леене под налягане броят впръсквания от многогнездови форми (OEE при леене под високо налягане), абкант пресите броят ходове, шприцмашините броят цикли (компютърно зрение при шприцване на пластмаси), а линията за прахово боядисване брои окачвалките.
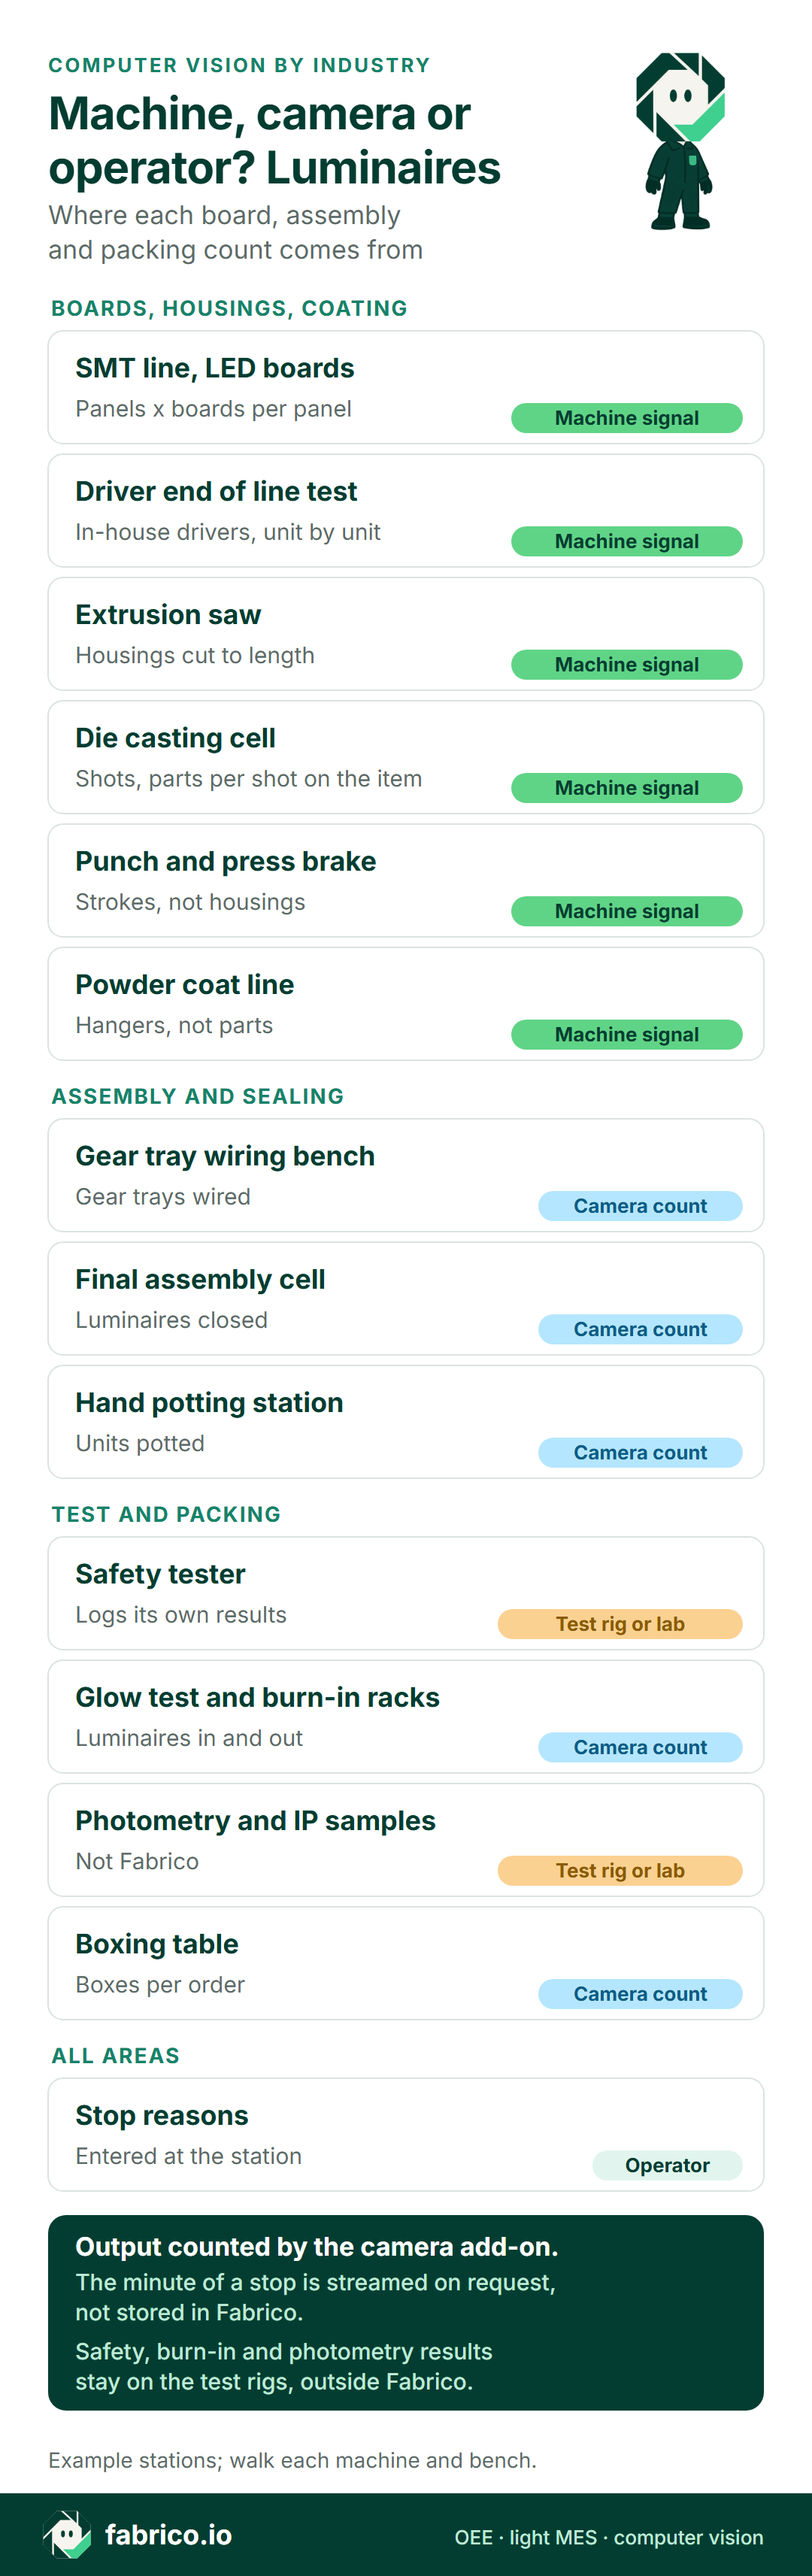
Текстова версия на тази инфографика
- Платки, корпуси, покритие: SMT линия, LED платки: сигнал от машината, панели x платки на панел
- Платки, корпуси, покритие: краен тест на драйверите: сигнал от машината, драйвери от собственото производство, бройка по бройка
- Платки, корпуси, покритие: трион за профили: сигнал от машината, корпуси, нарязани по дължина
- Платки, корпуси, покритие: клетка за леене под налягане: сигнал от машината, впръсквания, детайли на впръскване в артикула
- Платки, корпуси, покритие: щанца и абкант преса: сигнал от машината, ходове, не корпуси
- Платки, корпуси, покритие: линия за прахово боядисване: сигнал от машината, окачвалки, не детайли
- Монтаж и уплътняване: пост за окабеляване на монтажни плочи: броене с камера, окабелени монтажни плочи
- Монтаж и уплътняване: клетка за финален монтаж: броене с камера, завършени тела
- Монтаж и уплътняване: пост за ръчно заливане: броене с камера, залети бройки
- Тест и опаковане: тестер за безопасност: стенд или лаборатория, записва резултатите си сам
- Тест и опаковане: тест за светене и burn-in стелажи: броене с камера, тела на вход и изход
- Тест и опаковане: фотометрия и мостри за IP: стенд или лаборатория, не Fabrico
- Тест и опаковане: маса за опаковане: броене с камера, кашони по поръчка
- Всички зони: причини за престой: операторът, въвеждани на станцията
- Долен ред: продукцията се брои от AI камерата (допълнителен модул)
- Долен ред: видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
- Долен ред: резултатите от безопасността, burn-in и фотометрията остават на изпитвателните стендове, извън Fabrico
- Долен ред: примерни станции; обходете всяка машина и всеки пост
Заявете демо, за да видите пилотна клетка, нейния burn-in стелаж и масата за опаковане, преброени редом със SMT линията и линията за прахово боядисване, станция по станция.
Стъпка 3 на пилота: информирайте монтажниците и представителите на работниците
Камера над клетка вижда и хората в нея. Насоките на Европейския комитет по защита на данните относно видеоустройствата отбелязват, че колективните споразумения, включително споразуменията на ниво предприятие, могат да определят специфични правила за данните на служителите (EN), както и че в повечето случаи съгласието не е основание, на което работодателят трябва да разчита. Кажете на монтажниците и опаковчиците какво се брои и защо и информирайте представителите на работниците, ако има такива. Отчетите са по клетка и смяна, не по име. Договорете кои поименно определени роли могат да отварят видеото за минутата на престоя. Където заплащането е на брой, първо изяснете дали броенето на AI камерата (допълнителен модул) има някаква роля в него. По-пълният контролен списък е в статията камери на производствената линия без наблюдение на хората.
Стъпка 4 на пилота: монтирайте камерата над изходната количка и вратите на стелажите
Две позиции покриват пилота. Камера 1 е над изходния конвейер или изходната количка на пилотната клетка, където всяко готово тяло се оставя веднъж. Камера 2 следи вратите на burn-in стелажите и брои заредените и разтоварените тела. На самия работен пост нищо не брои телата: контролираният винтоверт записва затяганията, но едно тяло изисква няколко винта, а клещите за кербоване или натискаемата торцова капачка не записват нищо.
Осветителните тела са трудна сцена за камера. Рецензирано изследване от 2020 г. на броенето с камера на ръчна монтажна линия, публикувано в Journal of Imaging (EN), брои „черно боядисани стоманени осветителни устройства“ и установява, че „фазите на движение са основният източник на грешки за алгоритмите за броене“ (превод): моментите, в които ръка взема или поставя детайл. Авторите монтират и светлинен пръстен, „за да намалят многобройните вариации на светлината в монтажния цех“. Тук това означава ръце над изходната количка, лъскави алуминиеви профили и светещи тела на burn-in стелажа зад камерата. Изследването е проверило една линия в една фирма, затова пилотът измерва грешката на конкретния завод в стъпки 5 и 6. Ръководството за разположение на камерата и осветление разглежда височината на монтажа, ъгъла и отблясъците от ярките опални дифузери.
Определете правилата за броене преди първото броене:
- Едно тяло, броено веднъж. Тяло от 1500 mm с три платки и един драйвер е една бройка, както и индустриално тяло тип камбана с два драйвера.
- Монтажните плочи се броят там, където се окабеляват. Ако отделен пост окабелява монтажните плочи за клетката, бройте плочите там, а телата в клетката, и никога не събирайте двете числа.
- Залетите бройки се броят при дозирането. За една полиуретанова смола за капсулиране на Electrolube е посочено време за работа 10 минути при 20 °C и време за втвърдяване 48 часа при 23 °C или 3 часа при 60 °C (EN). Затова външното тяло се брои там, където се залива, а стелажът за втвърдяване е буфер: бройките, преброени на вход и изход от него, показват незавършеното производство, а времето, което прекарват там, не е време на престой на поста за заливане.
Стъпка 5 на пилота: бройте на ръка до камерата
Оставете работната карта точно такава, каквато е. Не я подреждайте преди пилота, иначе никой няма да може да каже какво е променила камерата. До нея един човек води ръчен отчетен лист за пилотните смени: тела, поставени на количката, тела, заредени на burn-in стелажа и свалени от него, както и часа и причината за престоите в клетката.
Договорете с монтажниците кратък списък с причини за престой: чакане на драйвер или монтажна плоча, чакане на профил, смяна на поръчка, преработка, друго. Те въвеждат същите причини на таблет в клетката, така че листът и времевата линия да могат да се сравнят пряко. Отчитайте завършените тела общо и годните от първия път на отделни редове; статията годни бройки срещу общ брой обяснява защо двете никога не бива да се сливат.
Стъпка 6 на пилота: сверете камерата с работните карти, дневника на стелажите и теста на драйверите
След всяка пилотна смяна отговорникът поставя четири числа едно до друго; те са от примерната смяна в изчисления пример.
| Проверка (примерни числа) | AI камера (допълнителен модул) | Запис на завода | Какво означава разликата |
|---|---|---|---|
| Тела, завършени в клетката | 126 | Ръчен отчет 126; работна карта 130 | Работната карта е преброила 4 преработени тела втори път |
| Тела, заредени на burn-in стелажа | 118 | Дневник на стелажите 118 | Няма разлика; 8 тела са още на тестера или на количката |
| Драйвери спрямо тела | 126 тела, по един драйвер на тяло | Лог от теста на драйверите: 132 преминали за двете поръчки | 6 драйвера са още в комплекта на клетката, не е загуба |
| Минути престой с причина | 45 от 45, причини от монтажниците | Работна карта: няма часове | Запис, който заводът не е имал |
Разлика, която ръчният отчет обяснява, е констатация, а не грешка: работна карта, която записва преработено тяло два пъти, или листове на стелажите, попълнени в края на смяната. Разлика, която никой не може да обясни, е проблем на камерата. Върнете се към стъпка 4, преместете камерата или зоната на броене и започнете отчета отначало. Тяло, което не издържи теста за безопасност и се върне поправено, се брои веднъж, като преработка; правилото е разгледано в статиите преработката и годните бройки и добив от първия път.
Когато броенето на основния артикул съвпадне, добавяйте вариантите един по един. IEC 60598-1:2024 определя общите изисквания за безопасност към осветителни тела с електрически светлинни източници за захранващи напрежения до 1 000 V, а десетото му издание добавя ново приложение W за осветителни тела с батерии (EN). Осветителните тела с батерии вече имат собствено приложение; в цеха дайте и на аварийното изпълнение отделен артикул със собствено идеално темпо, защото аварийният модул и батерията добавят минути на поста за монтажни плочи. Статията OEE по SKU обяснява защо едно темпо за цялата клетка би позволило на асортимента да движи показателя.
Изчислен пример: една първа смяна в пилотната клетка, остойностена
Примерни числа, не реален завод. Двама монтажници сглобяват линейни осветителни тела 1200 mm с опални дифузери в пилотната клетка от 06:00 до 14:00 ч.; след 30-минутна почивка остават 450 планирани минути. Идеалното темпо е 3 минути на тяло, или 20 на час: монтажната плоча, вече окабелена на поста за монтажни плочи, е закачена, двете платки са монтирани, дифузерът и торцовите капачки са поставени. Камера 1 брои телата, поставени на изходната количка, а монтажниците въвеждат причините за престой на таблет в клетката.
Наличност. Клетката е била в престой 24 минути в очакване на окабелени монтажни плочи, защото на поста за монтажни плочи са свършили драйверите: линията за драйвери е изпратила два палета, а единият е бил още в склада. Други 21 минути са отишли за пренастройката към следващата поръчка, с микропризматична оптика, друга монтажна плоча и нови етикети. Така клетката е работила 405 от 450 минути: наличност 90,0 %.
Производителност. При 3 минути на тяло 405 минути позволяват 135 тела. AI камерата (допълнителен модул) е преброила 126 на изходната количка: 93,3 %, дефицит на времето на цикъла от 9 тела.
Качество. На тестера за безопасност и на теста за светене 4 тела не са издържали: две с незатегнат заземителен винт, две с проводник, притиснат под монтажната плоча. Пост за преработка извън обхвата на камерата ги е поправил, затова те се броят като преработка: 122 от 126 са годни от първия път, 96,8 %.
OEE. 90,0 % x 93,3 % x 96,8 % = 81,3 %. Бърза проверка: 122 годни тела x 3 минути = 366 от 450 планирани минути, или 81,3 %.
27-те бавни минути са 9 тела. През първите 60 минути на новата поръчка клетката е завършила 14 тела вместо 20, докато монтажниците свикват с новата оптика и монтажна плоча: 6 тела, или 18 от 27-те минути. Останалите 9 минути са разпределени през смяната; статията OEE на ръчни и хибридни монтажни линии сравнява клетка като тази с машинния OEE.
Загубените минути в евро
Общо 84 от 450-те планирани минути са загубени: 45 в престой, 27 в бавна работа и 12 в преработка. При 3 минути на тяло клетката е направила с 28 тела по-малко, отколкото е могла. Не беше открит публичен показател за марж на линейно осветително тяло, затова маржът по-долу е примерна входна стойност; заводът трябва да замени и двете входни стойности с реалните си числа.
- Маржинален доход (примерна стойност): 18 EUR на линейно тяло 1200 mm. 28 x 18 EUR = 504 EUR на смяна, или 115 920 EUR за 230 единични смени годишно за една клетка.
- Труд (ставка от източник): наваксването на изоставането с извънреден труд изисква по 84 минути от всеки от двамата монтажници, общо 168 минути. Евростат посочва средни разходи за труд на час в промишлеността на ЕС за 2024 г. от 33,9 EUR (EN), така че тези 2,8 часа струват около 95 EUR, без надбавката за извънреден труд.
Погледнато по причини, само 24-минутното чакане на драйвери е 8 тела, или 144 EUR при примерния марж. То принадлежи на склада и комплектоването, а не на монтажа, и е най-евтината за отстраняване загуба: комплектовайте драйверите за всяка поръчка преди старта ѝ. Fabrico остойностява всяка загуба по маржа или цената, които заводът въвежда за всеки артикул, така че всеки тип осветително тяло се нуждае от своята стойност само веднъж.
Стъпка 7 на пилота: четири теста, после разширяване, промяна или спиране
Отговорникът записва тези четири теста преди стъпка 4, така че резултатът да не може да се оспорва после:
- Броенето съвпада. Камера 1 и ръчният отчет съвпадат в рамките на предварително зададена граница, например 1 тяло на 200, а всяка по-голяма разлика има писмено записана причина.
- Опашката на стелажите се вижда. Камера 2 съвпада с дневника на burn-in стелажите на вход и изход, а броят на стелажа показва дали burn-in или монтажът задържа поръчката.
- Престоите имат причини. Престоите в клетката, по-дълги от договорен праг, например 5 минути, имат причина, въведена от монтажниците.
- По една остойностена загуба се предприемат действия. В примерната смяна това е чакането на драйвери: 8 тела, 144 EUR при примерния марж, отстранено чрез комплектоване.
След това решавайте по събития, а не по календар:
- Разширете, когато и четирите теста издържат в поне три поръчки, при една пренастройка към всеки включен вариант и във всяка включена смяна; следващата е масата за опаковане.
- Променете, когато необяснима разлика остане и след едно преместване на камерата: коригирайте кадъра или зоната, после започнете отново от стъпка 5.
- Спрете, когато работните карти вече съвпадат с ръчния отчет и престоите вече се отчитат с час; там камерата добавя малко.
Заводът сам определя темпото за всяка стъпка. Никоя стъпка няма продължителност и нищо от това не е срок за доставка или внедряване от Fabrico. За общата версия на плана вижте пилотния план за OEE с камера.
Въпроси към доставчик на камери или OEE преди пилота
Задайте ги преди стъпка 4 и проверете всеки отговор спрямо ръчния отчет, след като пилотът тръгне.
| Въпрос | Добър отговор |
|---|---|
| Какво точно се брои в пилотната клетка? | Готовите тела, поставени на изходния конвейер или изходната количка, а не платки, драйвери или винтове. |
| Как се брои тяло, което не издържи теста за безопасност? | Веднъж, като преработка; броят на годните от първия път не се засяга. |
| Може ли всяка дължина, оптика и аварийно изпълнение да има собствено темпо? | Да: един артикул за всеки вариант, всеки със собствено идеално темпо. |
| Кой може да гледа видео от клетка и през какво? | Само поименно определени роли, като отварят престоя от времевата линия на смяната; представителите на работниците виждат потока на данните, преди да бъде монтирана каквато и да е камера. |
Къде е мястото на Fabrico в пилота за осветителни тела
Fabrico е облачен софтуер за OEE с функции на лек MES. В пилот за осветителни тела той разделя цеха така:
- SMT линия, триони, леене под налягане, преси, шприцване и прахово боядисване: циклите, срезовете, впръскванията, ходовете и окачвалките се четат от управлението на машината или от сензор; смените на фийдъри, на форми и на цветове попадат във времевата линия като време на престой, което чака причина.
- Пилотна клетка, burn-in стелаж и по-късно масата за опаковане: AI камерата (допълнителен модул) брои завършените тела, телата на вход и изход от burn-in и кашоните по поръчка. Където AI камера покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Монтажникът или машинният оператор въвежда причините за престой на телефон или таблет до станцията. OEE и загубите, остойностени в пари, се отчитат по станция и смяна в браузъра и в приложенията за iOS и Android, а данните излизат чрез REST API, уебхукове и експорт в Excel или CSV.
Пътна карта: откриване на неработеща клетка, при което AI камерата би забелязала, че клетката стои, и би предложила вероятна причина, която монтажникът да потвърди или промени.
Извън Fabrico: AOI и контролът на спойките, тестът на драйверите, резултатите от тестера за безопасност и от burn-in, фотометрията, IP и топлинните изпитвания и сертификационните досиета зад тях.
Прегледът на OEE и MES показва целия продукт, компютърното зрение на Fabrico за OEE описва AI камерите, а системите за машинно зрение в производството за OEE показват как броенията на AI камерата се превръщат в наличност, производителност и качество.
Въпроси за пилота за осветителни тела
Къде се поставя първата камера в завод за осветителни тела?
Над изходната количка на клетката за финален монтаж, която прави тялото с най-голям производствен обем, с втора позиция при вратите на burn-in стелажите. Телата напускат и двете места, без контролер да ги записва, докато SMT линията, трионът за профили и линията за прахово боядисване водят собствени броения.
Може ли OEE камера да проверява спойки, позиционирането на светодиодите или светлинния поток?
Не. Спойките и позиционирането на светодиодите се проверяват от AOI на SMT линията, а светлинният поток в интегрираща сфера или на гониофотометър; Fabrico не прави нито едното, нито другото. Отпадналите бройки, които тези проверки откриват, пак стигат до качеството в OEE чрез броенето на станцията, която ги е открила.
Кога приключва пилотът за осветителни тела?
Когато доказателството, което отговорникът е записал предварително, е налице: съвпадащи броения, причини за престоите и една остойностена загуба, по която е предприето действие. Заводът сам определя темпото; никоя стъпка няма продължителност.
Искате ли да видите пилотна клетка, нейния burn-in стелаж и опакованите тела, преброени едно до друго, смяна по смяна? Заявете демо.
Свързани статии





Последно от блога






Реални плочки на Fabrico, примерни данни.