


 Iniciar sesión
 Blog

Visión artificial en la fabricación de luminarias: plan piloto para una célula de montaje

En resumen: la visión artificial en la fabricación de luminarias empieza con una célula piloto, donde una cámara IA (un complemento) cuenta las luminarias terminadas y se contrasta con los registros que la planta ya lleva.
- Haga el piloto en una célula de montaje final y con una luminaria de alto volumen, como una luminaria lineal de 1200 mm, antes que en cualquier otro puesto.
- Compare la cámara con tres registros que la planta ya tiene: las hojas de producción, el registro de los racks de burn-in y la prueba de fin de línea de los drivers.
- La prueba es un conteo que cuadra, motivos en las paradas y una pérdida que la planta pueda valorar en dinero; el ritmo lo marca la propia planta.
- Donde una cámara IA cubre la célula, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
Una cámara IA (un complemento) contabiliza la producción; no inspecciona soldaduras, no prueba el aislamiento ni mide la luz, tareas que siguen en manos de la AOI, el comprobador de seguridad eléctrica y el laboratorio.
Un horno de reflujo sabe cuántos paneles de placas LED han pasado por él. El banco donde dos montadores atornillan esas placas en un perfil de 1200 mm, enganchan la bandeja de equipo y encajan las tapas finales solo sabe lo que alguien anota en la hoja de producción al final del turno. Este plan comprueba, en las condiciones reales de la planta, si una cámara IA cierra esa brecha.
Qué mide un piloto en la fabricación de luminarias y qué queda en los bancos de ensayo
Los sistemas de inspección por visión de una línea de luminarias comprueban cosas: las soldaduras de las placas LED, la colocación de los LED, la impresión de la placa de características. Una cámara IA de conteo (un complemento) tiene un trabajo más acotado. Anota cuántas luminarias salieron de un puesto, y cuándo, para que el OEE tenga una cifra de producción en los puestos que nunca la tuvieron. Comprobar piezas y validar diseños quedan, ambas cosas, fuera de un piloto de conteo.
| Tarea en una planta de luminarias | Quién la hace | ¿Forma parte del piloto? |
|---|---|---|
| Inspeccionar las soldaduras de las placas LED | AOI en la línea SMT | No |
| Prueba de fin de línea de los drivers | Comprobador de la línea de drivers, unidad por unidad | No; su registro sirve para comparar |
| Ensayo de rigidez dieléctrica y continuidad de tierra | Comprobador de seguridad eléctrica | No; su total de rechazos alimenta la calidad |
| Medir el flujo luminoso y el color | Esfera integradora, en el laboratorio | No, ensayos por muestreo |
| Contar las luminarias terminadas en la célula piloto | Un recuento en la hoja de producción | Sí, el conteo principal |
| Contar las luminarias que entran y salen del burn-in | Hojas de registro de los racks | Sí, el segundo conteo |
| Mostrar el minuto de una parada de la célula | Nadie; la hoja no tiene horas | Vídeo del minuto de la parada, transmitido bajo demanda, no almacenado |
Las luminarias que no pasan el comprobador de seguridad o la prueba de encendido alimentan el factor de calidad mediante el total de rechazos de ese comprobador, mientras que la cámara IA aporta el conteo de unidades buenas. Fabrico no hace ninguna inspección por su cuenta.
¿Por qué empezar en una célula manual? Un estudio de Chalmers con registros de OEE de 884 máquinas en 23 empresas situó el OEE medio en el 65 %; casi la mitad de las pérdidas registradas no tenía una categoría utilizable, y el 90 % del tiempo de parada que sí la tenía procedía de trabajos de apoyo de los operarios (EN), no del proceso automático. Una célula que espera drivers, o perfiles que siguen en pintura en polvo, sufre justo ese tipo de pérdida, y el recuento de la hoja de producción no recoge nada de ello.
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Paso 1 del piloto: elija una célula, una luminaria y un responsable
Elija la célula de montaje final que fabrica la luminaria de mayor volumen, por ejemplo una luminaria lineal de 1200 mm con difusor opal, y limite al principio el piloto a ese único artículo. Cada longitud, cada paquete de lúmenes y cada versión de emergencia necesita su propio tiempo de ciclo ideal antes de que su conteo signifique algo, así que añada variantes solo cuando el artículo principal cuadre. Las ventajas e inconvenientes se tratan con más detalle en cómo elegir la línea piloto.
Nombre un responsable: el jefe de equipo de la célula o el ingeniero de producción de la familia de luminarias. Esa persona firma la línea base, lleva las hojas de recuento y decide cuándo termina el piloto. Deje fuera de un piloto de luminarias los cuadros eléctricos, los cuadros de distribución y la aparamenta, aunque compartan nave; son otro tipo de planta, tratado en el artículo visión artificial en la fabricación de equipos eléctricos.
Paso 2 del piloto: enumere los registros que la planta ya lleva
El sector está repartido entre empresas pequeñas: LightingEurope indica que sus miembros representan a más de 1.000 empresas europeas, en su mayoría pequeñas o medianas, que fabrican luminarias, lámparas y componentes relacionados (EN). El reparto entre fabricar y comprar cambia de una planta a otra, y los registros también. Las placas LED pueden venir de un subcontratista de montaje electrónico, los drivers de un fabricante de equipos auxiliares, las carcasas de un extrusor o de una fundición. Antes de montar nada, anote qué conteos existen y quién es responsable de cada uno. Con tres de ellos se comparará la cámara.
- Hojas de producción. El recuento de luminarias terminadas de la célula, escrito a mano al final del turno o en cada orden. Tiene un total y ninguna hora.
- El registro de los racks de burn-in. Hojas de los racks o el archivo del controlador de los racks: qué luminarias fueron a qué rack y si pasaron o fallaron. La práctica de burn-in varía. Algunas plantas hacen una breve prueba de encendido a cada luminaria y someten a burn-in una muestra, mientras que otras someten a burn-in órdenes enteras en racks.
- La prueba de fin de línea de los drivers. Los drivers fabricados en la planta pasan por un comprobador que registra cada unidad. El driver es un producto con su propia norma de seguridad: la IEC 61347-2-13:2024 especifica los requisitos de seguridad de los equipos de control electrónicos para fuentes de luz LED alimentados en corriente continua hasta 1.500 V o en corriente alterna hasta 1.000 V (EN), aparte de la norma de luminarias. Por eso el conteo de drivers sigue siendo el registro de la línea de drivers, y un driver comprado se registra en la recepción de mercancía, por lotes.
Las máquinas aguas arriba llevan sus propios conteos y quedan fuera del piloto. Una línea SMT cuenta paneles; una luminaria de 1500 mm puede llevar tres placas, así que las placas por panel y por luminaria se definen en el artículo (vea OEE en la fabricación electrónica y MES para la fabricación electrónica). Las sierras cuentan cortes, las células de fundición inyectada cuentan inyecciones de moldes multicavidad (OEE en la fundición inyectada a alta presión), las plegadoras cuentan golpes, las inyectoras cuentan ciclos (visión artificial en la inyección de plásticos) y la línea de pintura en polvo cuenta colgadores.
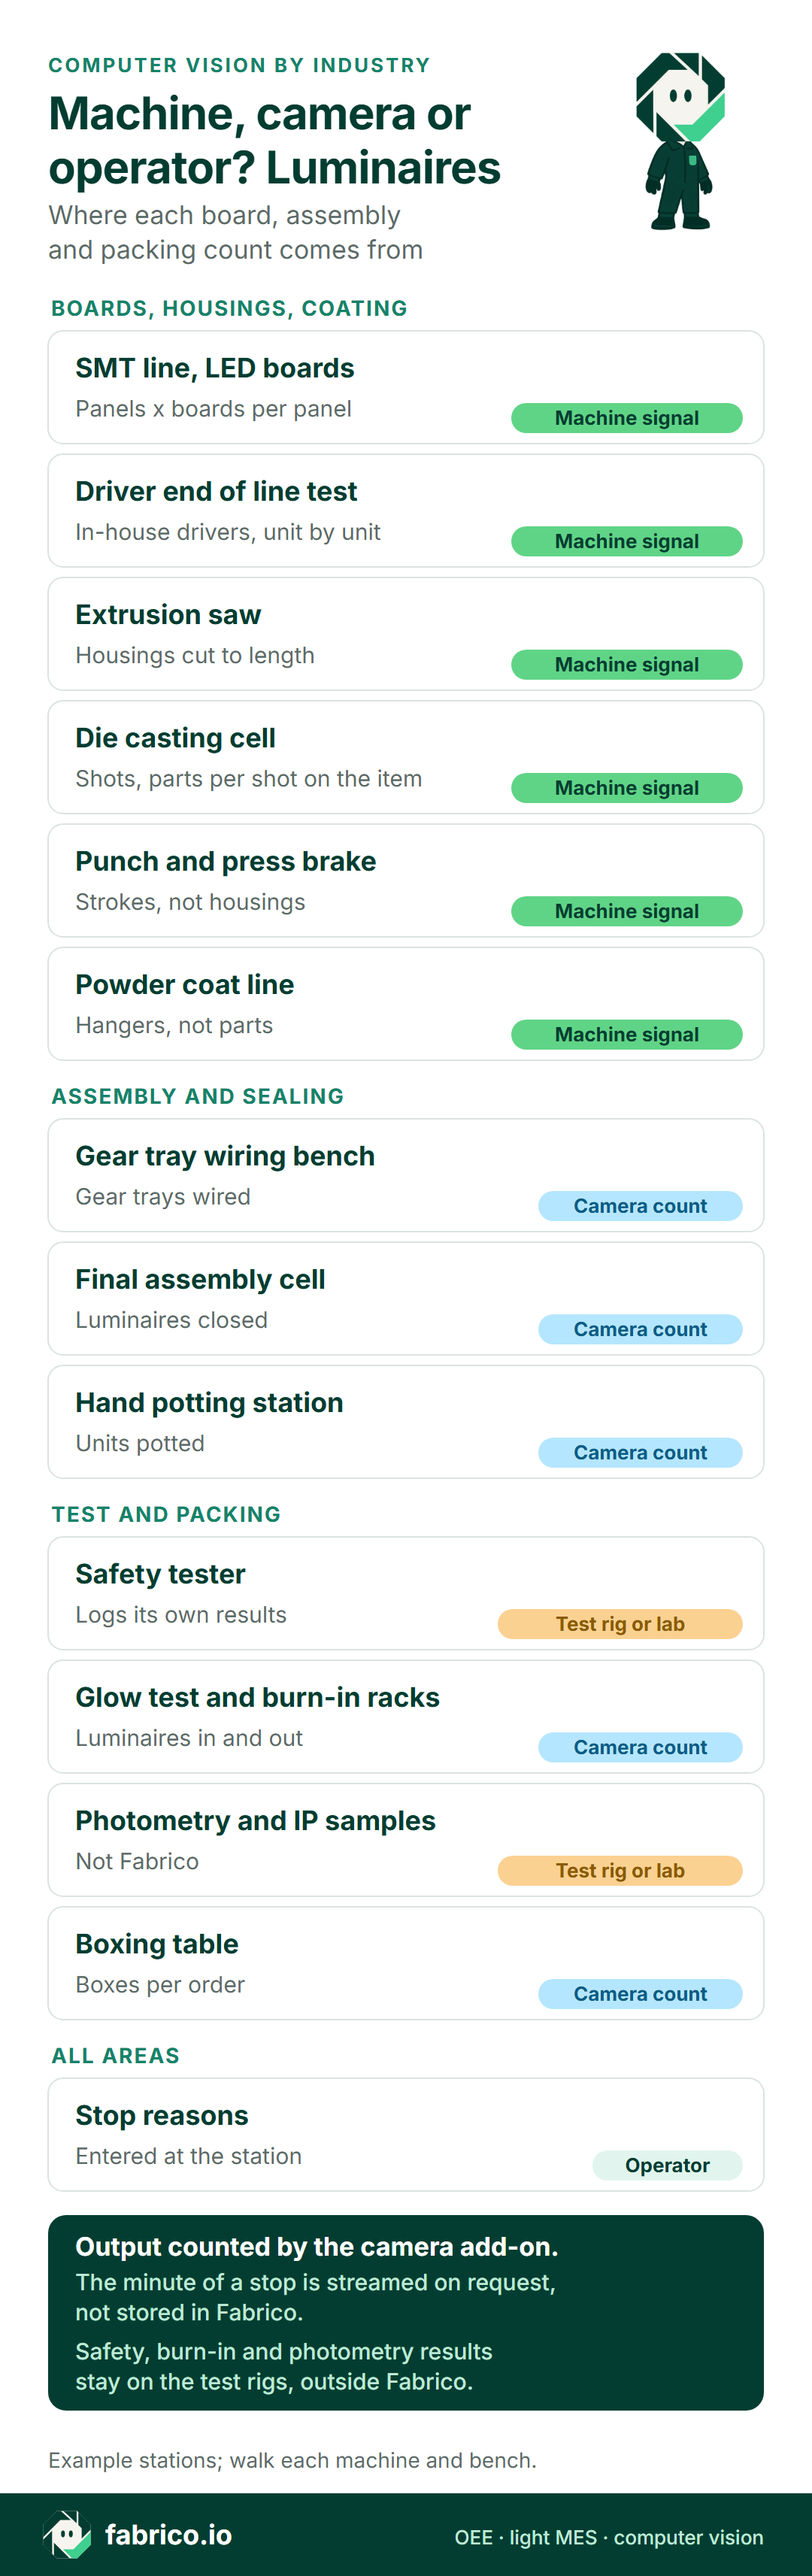
Versión en texto de esta infografía
- Placas, carcasas, recubrimiento: línea SMT, placas LED: señal de máquina, paneles x placas por panel
- Placas, carcasas, recubrimiento: prueba de fin de línea de drivers: señal de máquina, drivers de fabricación propia, unidad por unidad
- Placas, carcasas, recubrimiento: sierra de extrusión: señal de máquina, carcasas cortadas a medida
- Placas, carcasas, recubrimiento: célula de fundición inyectada: señal de máquina, inyecciones, piezas por inyección en el artículo
- Placas, carcasas, recubrimiento: punzonadora y plegadora: señal de máquina, golpes, no carcasas
- Placas, carcasas, recubrimiento: línea de pintura en polvo: señal de máquina, colgadores, no piezas
- Montaje y sellado: banco de cableado de bandejas de equipo: conteo por cámara, bandejas cableadas
- Montaje y sellado: célula de montaje final: conteo por cámara, luminarias terminadas
- Montaje y sellado: puesto de encapsulado manual: conteo por cámara, unidades encapsuladas
- Prueba y embalaje: comprobador de seguridad: banco de ensayo o laboratorio, registra sus propios resultados
- Prueba y embalaje: prueba de encendido y racks de burn-in: conteo por cámara, luminarias que entran y salen
- Prueba y embalaje: fotometría y muestras IP: banco de ensayo o laboratorio, no Fabrico
- Prueba y embalaje: mesa de embalaje: conteo por cámara, cajas por orden
- Todas las áreas: motivos de parada: operario, introducidos en el puesto
- Pie: producción contada por la cámara IA (un complemento)
- Pie: el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico
- Pie: los resultados de seguridad, burn-in y fotometría se quedan en los bancos de ensayo, fuera de Fabrico
- Pie: puestos de ejemplo; recorra cada máquina y cada banco
Solicite una demo para ver una célula piloto, su rack de burn-in y la mesa de embalaje contados junto a la línea SMT y la línea de pintura en polvo, puesto por puesto.
Paso 3 del piloto: informe a los montadores y al comité de empresa
Una cámara sobre una célula también ve a las personas que trabajan en ella. Las directrices del Comité Europeo de Protección de Datos sobre dispositivos de vídeo señalan que los convenios colectivos, entre ellos los acuerdos de empresa, pueden establecer normas específicas sobre los datos de los empleados (EN), y que el consentimiento, en la mayoría de los casos, no es una base en la que un empleador deba apoyarse. Explique a los montadores y embaladores qué se cuenta y por qué, e informe al comité de empresa si lo hay. Los informes van por célula y turno, no por nombre. Acuerde qué roles designados pueden abrir el vídeo del minuto de una parada. Donde se pague por pieza, aclare primero si el conteo de la cámara IA (un complemento) influye de algún modo en ello. Encontrará una lista de comprobación más completa en el artículo cámaras en la línea de producción sin vigilancia.
Paso 4 del piloto: monte la cámara sobre el carro de salida y las puertas de los racks
Dos posiciones cubren el piloto. La cámara 1 va sobre el transportador de salida o el carro de salida de la célula piloto, donde cada luminaria terminada se deposita una sola vez. La cámara 2 vigila las puertas de los racks de burn-in y cuenta las luminarias cargadas y descargadas. Nada en el banco mismo cuenta luminarias: un atornillador controlado registra los aprietes, pero una luminaria lleva varios tornillos, y una crimpadora o una tapa a presión no registran nada.
Las luminarias son una escena difícil para una cámara. Un estudio revisado por pares de 2020 sobre el conteo con cámara en una línea de montaje manual, publicado en el Journal of Imaging (EN), contaba «dispositivos de iluminación de acero pintados de negro» y concluía que «las fases de movimiento son la principal fuente de error de los algoritmos de conteo» (traducción): los momentos en que una mano toma o deja una pieza. Los autores colocaron además un anillo de luz «para reducir las múltiples variaciones de luz dentro del departamento de montaje». Aquí eso significa manos sobre el carro de salida, perfiles de aluminio brillantes y luminarias encendidas en el rack de burn-in detrás de la cámara. El estudio probó una línea en una sola empresa, así que el piloto mide el error de esta planta en concreto en los pasos 5 y 6. La guía de colocación de cámaras e iluminación trata la altura de montaje, el ángulo y los reflejos de los difusores opales brillantes.
Fije las reglas de conteo antes del primer conteo:
- Una luminaria, contada una vez. Una luminaria de 1500 mm con tres placas y un driver es una unidad, igual que una campana industrial con dos drivers.
- Las bandejas de equipo se cuentan donde se cablean. Si un banco aparte cablea las bandejas para la célula, cuente allí las bandejas y en la célula las luminarias, y nunca sume las dos cifras.
- Las unidades encapsuladas se cuentan en la dosificación. Una resina de encapsulado de poliuretano de Electrolube indica una vida útil de mezcla de 10 minutos a 20 °C y un tiempo de curado de 48 horas a 23 °C, o de 3 horas a 60 °C (EN). Por eso una luminaria de exterior se cuenta donde se encapsula, y el rack de curado es un búfer: las unidades contadas a la entrada y a la salida muestran el trabajo en curso, y el tiempo que pasan allí no es tiempo de parada del puesto de encapsulado.
Paso 5 del piloto: cuente a mano junto a la cámara
Deje la hoja de producción exactamente como está. No la retoque antes del piloto, o nadie podrá saber qué cambió la cámara. A su lado, una persona lleva una hoja de recuento manual durante los turnos del piloto: luminarias depositadas en el carro, luminarias cargadas en el rack de burn-in y retiradas de él, y la hora y el motivo de las paradas en la célula.
Acuerde con los montadores una lista corta de motivos de parada: espera de driver o de bandeja de equipo, espera de perfil, cambio de orden, retrabajo, otros. Introducen los mismos motivos en una tableta en la célula, para que la hoja y la línea de tiempo se puedan cotejar directamente. Anote el total de terminadas y las buenas a la primera en líneas separadas; en el artículo conteo de buenas frente a conteo total se explica por qué nunca deben juntarse las dos cifras.
Paso 6 del piloto: cuadre la cámara con las hojas de producción, el registro de racks y la prueba de drivers
Tras cada turno del piloto, el responsable pone cuatro cifras una junto a otra; salen del turno del ejemplo práctico.
| Comprobación (cifras de ejemplo) | Cámara IA (un complemento) | Registro de la planta | Qué significa la diferencia |
|---|---|---|---|
| Luminarias terminadas en la célula | 126 | Recuento manual 126; hoja de producción 130 | La hoja volvió a contar 4 luminarias retrabajadas |
| Luminarias cargadas en el rack de burn-in | 118 | Registro de racks 118 | Sin diferencia; 8 luminarias siguen en el comprobador o en el carro |
| Drivers frente a luminarias | 126 luminarias, un driver cada una | Registro de la prueba de drivers: 132 aprobados para ambas órdenes | 6 drivers siguen en el kit de la célula, no es una pérdida |
| Minutos de parada con motivo | 45 de 45, motivos de los montadores | Hoja de producción: sin horas | Un registro que la planta no tenía |
Una diferencia que el recuento manual explica es un hallazgo, no un fallo: una hoja que anota dos veces una luminaria retrabajada, u hojas de rack rellenadas al final del turno. Una diferencia que nadie puede explicar es un problema de la cámara. Vuelva al paso 4, mueva la cámara o la zona de conteo y reinicie el recuento. Una luminaria que no pasa la prueba de seguridad y vuelve reparada se cuenta una vez, como retrabajo; la regla se explica en los artículos retrabajo y conteo de buenas y rendimiento a la primera.
Cuando el artículo principal cuadre, añada las variantes de una en una. La IEC 60598-1:2024 especifica los requisitos generales de seguridad de las luminarias que incorporan fuentes de luz eléctricas para tensiones de alimentación de hasta 1.000 V, y su décima edición añade un nuevo anexo W para luminarias que usan baterías (EN). Las luminarias con batería tienen ya su propio anexo; en planta, dé también a una versión de emergencia su propio artículo, con su propio ritmo ideal, porque el módulo de emergencia y la batería añaden minutos en el puesto de bandejas de equipo. En el artículo OEE por SKU se explica por qué un solo ritmo para toda la célula dejaría que el mix moviera la cifra.
Ejemplo práctico: un turno de mañana en la célula piloto, valorado en dinero
Cifras de ejemplo, no de una planta real. Dos montadores fabrican luminarias lineales de 1200 mm con difusor opal en la célula piloto, de 06:00 a 14:00; tras una pausa de 30 minutos quedan 450 minutos planificados. El ritmo ideal es de 3 minutos por luminaria, o 20 por hora: bandeja de equipo, ya cableada en el puesto de bandejas de equipo, enganchada, dos placas colocadas, difusor y tapas finales puestos. La cámara 1 cuenta las luminarias depositadas en el carro de salida, y los montadores introducen los motivos de parada en una tableta en la célula.
Disponibilidad. La célula estuvo parada 24 minutos esperando bandejas de equipo cableadas, porque el puesto de bandejas de equipo se quedó sin drivers: la línea de drivers envió dos palés y uno seguía en el almacén. Otros 21 minutos se fueron en el cambio a la siguiente orden, con óptica microprismática, otra bandeja de equipo y etiquetas nuevas. Eso deja 405 de 450 minutos en marcha: disponibilidad del 90,0 %.
Rendimiento. A 3 minutos por luminaria, 405 minutos permiten 135 luminarias. La cámara IA (un complemento) contó 126 en el carro de salida: 93,3 %, un déficit de tiempo de ciclo de 9 luminarias.
Calidad. En el comprobador de seguridad y en la prueba de encendido fallaron 4 luminarias: dos con un tornillo de tierra flojo y dos con un cable atrapado bajo la bandeja de equipo. Un puesto de retrabajo fuera del campo de la cámara las reparó, así que cuentan como retrabajo: 122 de 126 fueron buenas a la primera, el 96,8 %.
OEE. 90,0 % x 93,3 % x 96,8 % = 81,3 %. La comprobación rápida: 122 luminarias buenas x 3 minutos = 366 de 450 minutos planificados, o el 81,3 %.
Los 27 minutos lentos equivalen a 9 luminarias. En los primeros 60 minutos de la nueva orden, la célula terminó 14 luminarias en lugar de 20 mientras los montadores se acostumbraban a la nueva óptica y a la nueva bandeja: 6 luminarias, o 18 de los 27 minutos. Los otros 9 minutos se reparten a lo largo del turno; en el artículo OEE en líneas de montaje manuales e híbridas se compara una célula como esta con el OEE de máquina.
Los minutos perdidos en euros
En total se perdieron 84 de los 450 minutos planificados: 45 de parada, 27 de ritmo lento y 12 de retrabajo. A 3 minutos por luminaria, la célula hizo 28 menos de las que podría haber hecho. No se encontró ninguna cifra pública de margen para una luminaria lineal, así que el margen de abajo es un valor de ejemplo; la planta debería sustituir ambos valores por sus cifras reales.
- Margen de contribución (valor de ejemplo): 18 EUR por luminaria lineal de 1200 mm. 28 x 18 EUR = 504 EUR por turno, o 115.920 EUR en 230 turnos sencillos al año para una célula.
- Mano de obra (tarifa con fuente): recuperar el déficit con horas extra exige 84 minutos de cada uno de los dos montadores, 168 minutos en total. Eurostat sitúa el coste laboral medio por hora en la industria de la UE en 2024 en 33,9 EUR (EN), así que esas 2,8 horas suponen unos 95 EUR, sin contar el recargo por horas extra.
Por causa, la espera de drivers de 24 minutos supone por sí sola 8 luminarias, o 144 EUR con el margen de ejemplo. Corresponde al almacén y al kitting, no al montaje, y es la pérdida más barata de eliminar: preparar los kits de drivers por orden antes de que la orden empiece. Fabrico valora cada pérdida a partir del margen o del precio que la planta introduce por artículo, así que cada tipo de luminaria necesita su cifra una sola vez.
Paso 7 del piloto: cuatro pruebas y después ampliar, cambiar o parar
El responsable escribe estas cuatro pruebas antes del paso 4, para que el resultado no pueda discutirse después:
- El conteo cuadra. La cámara 1 y el recuento manual coinciden dentro de un límite fijado de antemano, por ejemplo 1 luminaria de cada 200, y cada diferencia mayor tiene una causa por escrito.
- La cola del rack se ve. La cámara 2 coincide con el registro de los racks de burn-in a la entrada y a la salida, y el conteo en el rack muestra si es el burn-in o el montaje lo que retiene la orden.
- Las paradas llevan motivo. Las paradas en la célula más largas que un umbral acordado, por ejemplo 5 minutos, llevan un motivo introducido por los montadores.
- Se actúa sobre una pérdida valorada. En el turno de ejemplo es la espera de drivers: 8 luminarias, 144 EUR con el margen de ejemplo, eliminada con el kitting.
Después decida en función de los hechos, no del calendario:
- Ampliar cuando las cuatro pruebas se cumplan en al menos tres órdenes, un cambio a cada variante incluida y cada turno incluido; la mesa de embalaje es lo siguiente.
- Cambiar cuando una diferencia sin explicar persista tras mover la cámara una vez: corregir la vista o la zona y volver a empezar en el paso 5.
- Parar cuando las hojas de producción ya cuadren con el recuento manual y las paradas ya tengan hora; ahí una cámara aporta poco.
La propia planta marca el ritmo de cada paso. Ningún paso tiene duración, y nada de esto es un plazo de entrega o de implantación de Fabrico. Para la versión general del plan, vea el plan piloto de OEE con cámara.
Preguntas para un proveedor de cámaras u OEE antes del piloto
Hágalas antes del paso 4 y compruebe cada respuesta con el recuento manual cuando el piloto esté en marcha.
| Pregunta | Una respuesta sólida |
|---|---|
| En la célula piloto, ¿qué se cuenta exactamente? | Luminarias terminadas depositadas en el transportador de salida o en el carro de salida, no placas, drivers ni tornillos. |
| ¿Cómo se cuenta una luminaria que no pasa la prueba de seguridad? | Una vez, como retrabajo; la cifra de buenas a la primera no se toca. |
| ¿Puede cada longitud, óptica y versión de emergencia tener su propio ritmo? | Sí: un artículo por variante, cada uno con su propio ritmo ideal. |
| ¿Quién puede ver imágenes de una célula y a través de qué? | Solo roles designados, abriendo la parada en la línea de tiempo del turno; el comité de empresa ve el flujo de datos antes de instalar cualquier cámara. |
Dónde encaja Fabrico en el piloto de luminarias
Fabrico es software OEE en la nube con funciones de MES ligero. En un piloto de luminarias reparte la planta así:
- Línea SMT, sierras, fundición inyectada, prensas, inyección y pintura en polvo: los ciclos, cortes, inyecciones, golpes y colgadores se leen del control de la máquina o de un sensor; los cambios de alimentadores, de moldes y de color aparecen en la línea de tiempo como tiempo de parada a la espera de un motivo.
- Célula piloto, rack de burn-in y, más adelante, la mesa de embalaje: la cámara IA (un complemento) cuenta las luminarias terminadas, las luminarias que entran y salen del burn-in y las cajas por orden. Donde una cámara IA cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico.
El montador o el operario de máquina introduce los motivos de parada en un teléfono o una tableta junto al puesto. El OEE y las pérdidas, valoradas en dinero, se muestran por puesto y turno en el navegador y en las apps de iOS y Android, y los datos salen mediante API REST, webhooks y exportación a Excel o CSV.
Hoja de ruta: detección de células paradas, en la que la cámara IA detectaría una célula detenida y propondría una causa probable para que el montador la confirme o la cambie.
Fuera de Fabrico: la AOI y la inspección de soldaduras, la prueba de drivers, los resultados del comprobador de seguridad y del burn-in, la fotometría, los ensayos IP y térmicos, y los expedientes de certificación que los respaldan.
La visión general de OEE y MES muestra el producto completo, la visión artificial de Fabrico para OEE describe las cámaras IA, y el artículo sistemas de visión en fabricación para OEE muestra cómo los conteos de la cámara IA se convierten en disponibilidad, rendimiento y calidad.
Preguntas sobre el piloto de luminarias
¿Dónde va la primera cámara en una planta de luminarias?
Sobre el carro de salida de la célula de montaje final que fabrica la luminaria de mayor volumen, con una segunda posición en las puertas de los racks de burn-in. Las luminarias salen de ambos sitios sin que ningún controlador las registre, mientras que la línea SMT, la sierra de extrusión y la línea de pintura en polvo llevan sus propios conteos.
¿Puede una cámara de OEE comprobar soldaduras, la colocación de los LED o el flujo luminoso?
No. Las soldaduras y la colocación de los LED las comprueba la AOI en la línea SMT, y el flujo luminoso una esfera integradora o un goniofotómetro; Fabrico no hace ninguna de las dos cosas. Los rechazos que encuentran esos controles llegan igualmente a la calidad del OEE a través del conteo del puesto que los encontró.
¿Cuándo termina un piloto de luminarias?
Cuando se cumple la prueba que el responsable dejó por escrito de antemano: conteos que cuadran, motivos en las paradas y una pérdida valorada sobre la que se ha actuado. La propia planta marca el ritmo; ningún paso tiene duración.
¿Quiere ver una célula piloto, su rack de burn-in y las luminarias embaladas contadas una junto a otra, turno a turno? Solicite una demo.
Artículos relacionados





Lo último de nuestro blog






Tarjetas reales de Fabrico, datos de ejemplo.