


 Connexion
 Blog

Vision par ordinateur dans la fabrication de luminaires : un plan pilote pour une cellule d’assemblage

En bref : la vision par ordinateur dans la fabrication de luminaires commence par une cellule pilote, où une caméra IA (un module complémentaire) compte les luminaires finis et est confrontée aux relevés que l’usine tient déjà.
- Lancez le pilote sur une cellule d’assemblage final et un luminaire à fort volume, par exemple un luminaire linéaire de 1200 mm, avant tout autre poste.
- Comparez la caméra à trois relevés que l’usine possède déjà : les fiches de production, le journal des racks de déverminage et le test de fin de ligne des drivers.
- La preuve, c’est un comptage qui concorde, des causes sur les arrêts et une perte que l’usine peut chiffrer ; l’usine fixe elle-même le rythme.
- Là où une caméra IA couvre la cellule, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Une caméra IA (un module complémentaire) relève la production ; elle n’inspecte pas les soudures, ne teste pas l’isolement et ne mesure pas la lumière, des tâches qui restent à l’AOI, au testeur de sécurité électrique et au laboratoire.
Un four de refusion sait combien de panneaux de cartes LED il a vu passer. L’établi où deux monteurs vissent ces cartes dans un profilé de 1200 mm, accrochent la platine d’appareillage et emboîtent les embouts ne sait que ce que quelqu’un note sur la fiche de production en fin d’équipe. Ce plan vérifie, dans les conditions réelles de l’usine, si une caméra IA comble cet écart.
Ce que mesure un pilote en fabrication de luminaires, et ce qui reste aux bancs d’essai
Les systèmes d’inspection par vision d’une ligne de luminaires contrôlent des choses : les soudures des cartes LED, la pose des LED, l’impression de la plaque signalétique. Une caméra IA de comptage (un module complémentaire) a une mission plus étroite. Elle relève combien de luminaires ont quitté un poste, et quand, pour que l’OEE dispose d’un chiffre de production aux postes qui n’en ont jamais eu. Le contrôle des pièces et la validation des conceptions restent tous deux hors d’un pilote de comptage.
| Tâche dans une usine de luminaires | Assurée par | Fait partie du pilote ? |
|---|---|---|
| Inspecter les soudures des cartes LED | AOI sur la ligne CMS | Non |
| Test de fin de ligne des drivers | Testeur de la ligne drivers, pièce par pièce | Non ; son journal sert de relevé de comparaison |
| Essai diélectrique et continuité de terre | Testeur de sécurité électrique | Non ; son total de rejets alimente la qualité |
| Mesurer le flux lumineux et la couleur | Sphère intégrante, au laboratoire | Non, essais sur échantillons |
| Compter les luminaires terminés dans la cellule pilote | Un pointage sur la fiche de production | Oui, le comptage principal |
| Compter les luminaires entrant en déverminage et en sortant | Feuilles du journal des racks | Oui, le second comptage |
| Montrer la minute d’un arrêt de la cellule | Personne ; la fiche n’a pas d’heure | Vidéo de la minute de l’arrêt, diffusée à la demande, non stockée |
Les luminaires qui échouent au testeur de sécurité ou au test d’allumage alimentent le taux de qualité via le total de rejets de ce testeur, tandis que la caméra IA fournit le comptage des pièces bonnes. Fabrico n’effectue aucune inspection.
Pourquoi commencer par une cellule manuelle ? Une étude de Chalmers portant sur les données OEE de 884 machines dans 23 entreprises situe l’OEE moyen à 65 % ; près de la moitié des pertes relevées n’avaient pas de catégorie exploitable, et 90 % du temps d’arrêt catégorisé provenait du travail de support des opérateurs (EN), et non du processus automatique. Une cellule qui attend des drivers, ou des profilés encore au thermolaquage, subit exactement ce type de perte, et le pointage de la fiche de production n’en relève rien.
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (un module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Étape 1 du pilote : choisir une cellule, un luminaire et un responsable
Choisissez la cellule d’assemblage final qui produit le luminaire au plus fort volume, par exemple un luminaire linéaire de 1200 mm avec diffuseur opale, et limitez d’abord le pilote à ce seul article. Chaque longueur, chaque flux lumineux et chaque version secours a besoin de son propre temps de cycle idéal avant que son comptage veuille dire quelque chose ; n’ajoutez donc des variantes qu’une fois que l’article principal concorde. Les arbitrages sont détaillés dans l’article choisir la ligne pilote.
Désignez un responsable : le chef d’équipe de la cellule ou l’ingénieur de production de la famille de luminaires. Cette personne signe la situation de départ, tient les feuilles de pointage et décide de la fin du pilote. Laissez les tableaux électriques, les armoires de distribution et l’appareillage de commutation hors d’un pilote luminaires, même s’ils partagent l’atelier ; c’est un autre type d’usine, traité dans l’article vision par ordinateur dans la fabrication d’équipements électriques.
Étape 2 du pilote : lister les relevés que l’usine tient déjà
Le secteur est réparti entre de petites entreprises : LightingEurope indique que ses membres représentent plus de 1 000 entreprises européennes, en majorité petites ou moyennes, qui fabriquent des luminaires, des lampes et des composants associés (EN). La répartition entre fabrication interne et achat varie d’une usine à l’autre, et les relevés aussi. Les cartes LED peuvent venir d’un sous-traitant d’assemblage, les drivers d’un fabricant d’appareillage, les boîtiers d’un extrudeur ou d’une fonderie. Avant de monter quoi que ce soit, notez quels comptages existent et qui en est responsable. Trois d’entre eux serviront de référence face à la caméra.
- Fiches de production. Le pointage des luminaires terminés de la cellule, écrit à la main en fin d’équipe ou à chaque ordre de fabrication. Il donne un total et aucune heure.
- Le journal des racks de déverminage. Les feuilles des racks ou le fichier de l’automate des racks : quels luminaires sont allés sur quel rack, conformes ou non. Les pratiques de déverminage varient. Certaines usines font un court test d’allumage sur chaque luminaire et déverminent un échantillon, d’autres déverminent des ordres entiers sur racks.
- Le test de fin de ligne des drivers. Les drivers fabriqués en interne passent sur un testeur qui enregistre chaque pièce. Le driver est un produit avec sa propre norme de sécurité : l’IEC 61347-2-13:2024 spécifie les exigences de sécurité des appareillages électroniques pour sources lumineuses LED alimentés en courant continu jusqu’à 1 500 V ou en courant alternatif jusqu’à 1 000 V (EN), distincte de la norme luminaires. Le comptage des drivers reste donc le relevé de la ligne drivers, et un driver acheté est saisi à la réception, par lot.
Les machines en amont tiennent leurs propres comptages et restent hors du pilote. Une ligne CMS compte des panneaux ; un luminaire de 1500 mm peut recevoir trois cartes, donc les cartes par panneau et par luminaire sont renseignées dans l’article (voir l’OEE dans la fabrication électronique et le MES pour la fabrication électronique). Les scies comptent des coupes, les cellules de fonderie sous pression comptent des injections sur des moules multi-empreintes (l’OEE en fonderie sous pression), les presses plieuses comptent des coups, les presses à injecter comptent des cycles (la vision par ordinateur en injection plastique) et la ligne de thermolaquage compte des balancelles.
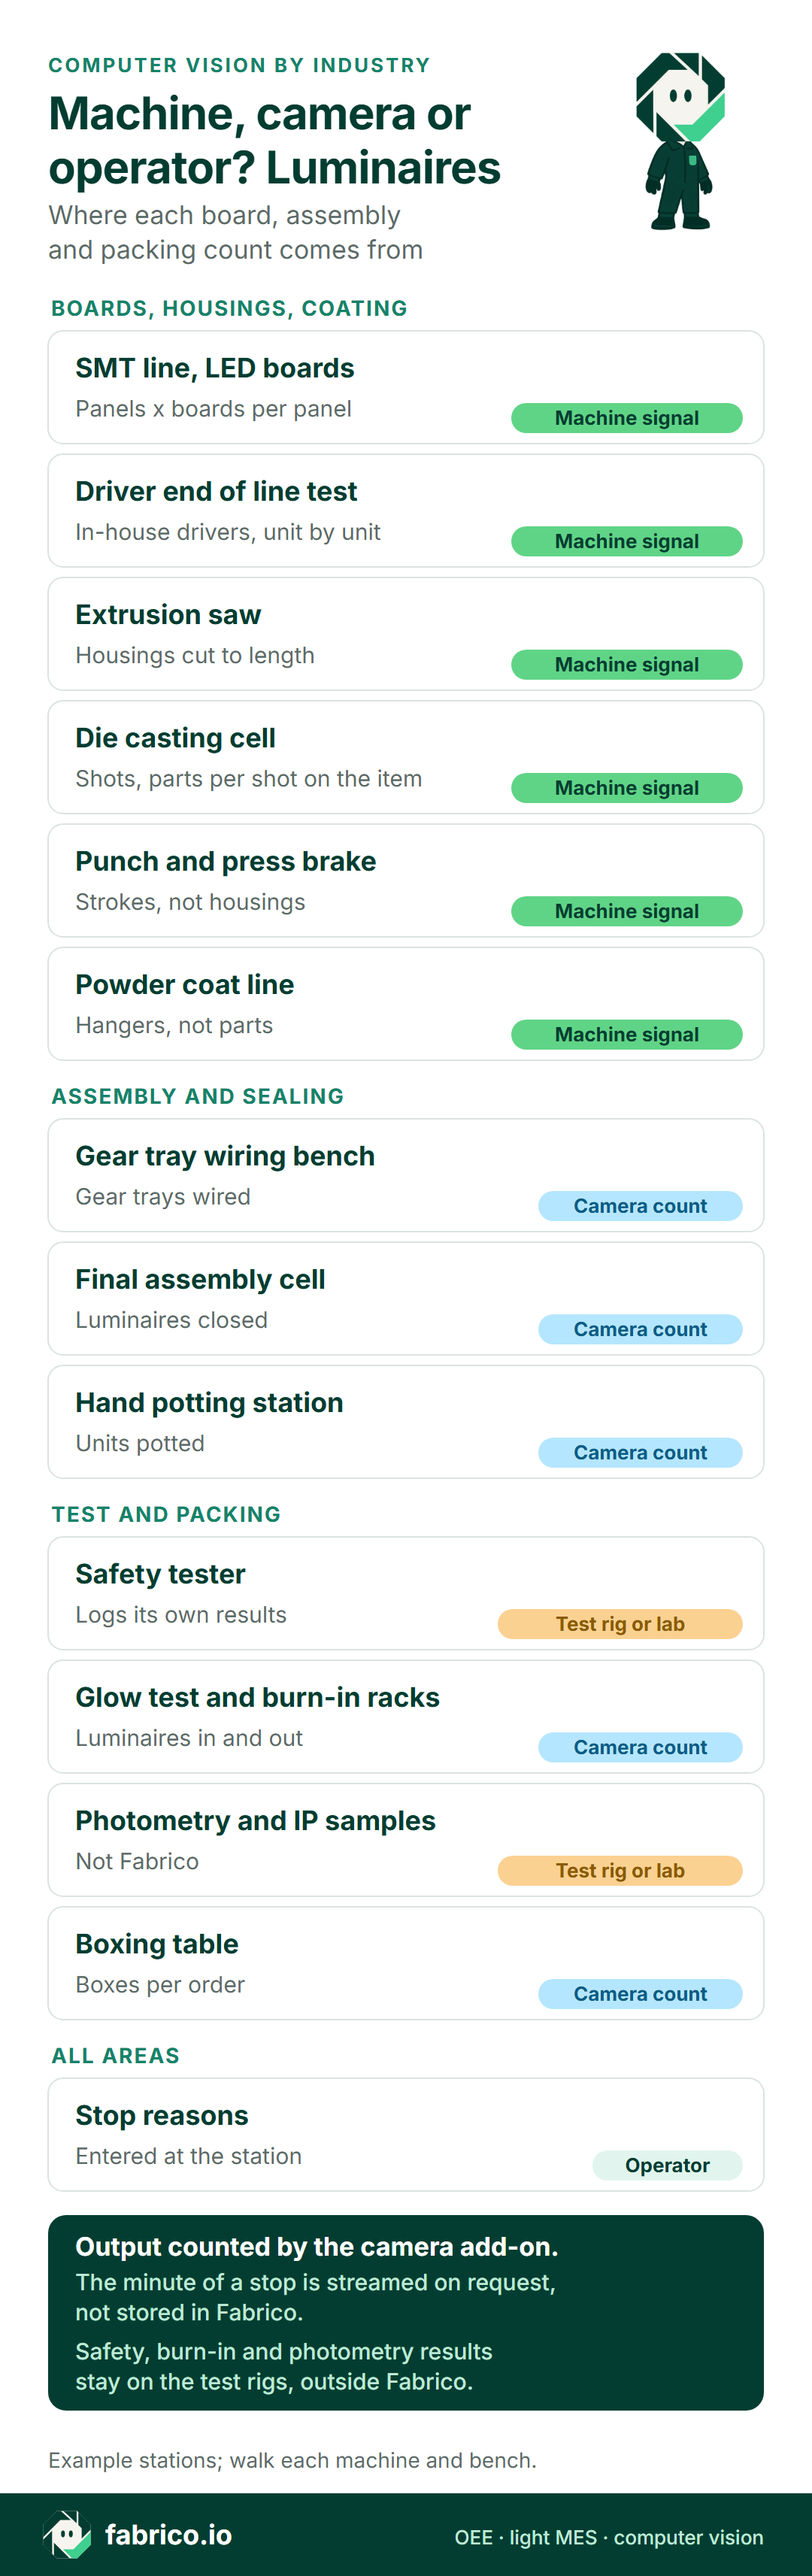
Version texte de cette infographie
- Cartes, boîtiers, revêtement : ligne CMS, cartes LED : signal machine, panneaux x cartes par panneau
- Cartes, boîtiers, revêtement : test de fin de ligne des drivers : signal machine, drivers internes, pièce par pièce
- Cartes, boîtiers, revêtement : scie à profilés : signal machine, boîtiers coupés à longueur
- Cartes, boîtiers, revêtement : cellule de fonderie sous pression : signal machine, injections, pièces par injection dans l’article
- Cartes, boîtiers, revêtement : poinçonneuse et presse plieuse : signal machine, coups, pas des boîtiers
- Cartes, boîtiers, revêtement : ligne de thermolaquage : signal machine, balancelles, pas des pièces
- Assemblage et étanchéité : poste de câblage des platines : comptage caméra, platines câblées
- Assemblage et étanchéité : cellule d’assemblage final : comptage caméra, luminaires terminés
- Assemblage et étanchéité : poste d’enrobage manuel : comptage caméra, unités enrobées
- Test et emballage : testeur de sécurité électrique : banc d’essai ou laboratoire, enregistre lui-même ses résultats
- Test et emballage : test d’allumage et racks de déverminage : comptage caméra, luminaires entrants et sortants
- Test et emballage : photométrie et échantillons IP : banc d’essai ou laboratoire, pas Fabrico
- Test et emballage : table d’emballage : comptage caméra, cartons par ordre
- Toutes zones : causes d’arrêt : opérateur, saisies au poste
- Pied de page : production comptée par la caméra IA (un module complémentaire)
- Pied de page : la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico
- Pied de page : les résultats de sécurité, de déverminage et de photométrie restent sur les bancs d’essai, hors de Fabrico
- Pied de page : postes d’exemple ; faites le tour de chaque machine et de chaque poste
Demandez une démo pour voir une cellule pilote, son rack de déverminage et la table d’emballage comptés à côté de la ligne CMS et de la ligne de thermolaquage, poste par poste.
Étape 3 du pilote : informer les monteurs et les instances représentatives du personnel
Une caméra au-dessus d’une cellule voit aussi les personnes qui y travaillent. Les lignes directrices du Comité européen de la protection des données sur les dispositifs vidéo notent que les conventions collectives, dont les accords d’entreprise, peuvent prévoir des règles spécifiques sur les données des salariés (EN), et que le consentement n’est, dans la plupart des cas, pas une base sur laquelle un employeur devrait s’appuyer. Dites aux monteurs et aux emballeurs ce qui est compté et pourquoi, et informez les instances représentatives du personnel (CSE ou équivalent) s’il y en a. Les rapports sont établis par cellule et par équipe, pas par nom. Convenez des rôles nommément désignés qui peuvent ouvrir la vidéo de la minute d’un arrêt. Là où la rémunération est à la pièce, réglez d’abord la question de savoir si le comptage de la caméra IA (un module complémentaire) y joue un rôle. Une liste de contrôle plus complète figure dans l’article caméras de ligne de production sans surveillance.
Étape 4 du pilote : monter la caméra au-dessus du chariot de sortie et des portes des racks
Deux positions couvrent le pilote. La caméra 1 se place au-dessus du convoyeur de sortie ou du chariot de sortie de la cellule pilote, où chaque luminaire fini est posé une seule fois. La caméra 2 surveille les portes des racks de déverminage et compte les luminaires chargés et déchargés. Rien sur l’établi lui-même ne compte les luminaires : une visseuse asservie enregistre les vissages, mais un luminaire demande plusieurs vis, et une pince à sertir ou un embout clipsé n’enregistre rien.
Les luminaires sont une scène difficile pour une caméra. Une étude évaluée par les pairs, publiée en 2020 dans le Journal of Imaging, sur le comptage par caméra sur une ligne d’assemblage manuelle (EN) comptait des « dispositifs d’éclairage en acier peints en noir » et constatait que « les phases de mouvement sont la principale source d’erreur des algorithmes de comptage » (traduction) : les moments où une main prend ou pose une pièce. Les auteurs ont aussi installé un anneau lumineux « pour réduire les multiples variations de lumière dans l’atelier d’assemblage ». Ici, cela veut dire des mains au-dessus du chariot de sortie, des profilés en aluminium brillants et des luminaires allumés sur le rack de déverminage derrière la caméra. L’étude a testé une ligne dans une seule entreprise ; le pilote mesure donc l’erreur propre à cette usine aux étapes 5 et 6. Le guide de placement et d’éclairage des caméras traite de la hauteur de montage, de l’angle et de l’éblouissement des diffuseurs opales lumineux.
Fixez les règles de comptage avant le premier comptage :
- Un luminaire, compté une fois. Un luminaire de 1500 mm avec trois cartes et un driver est une unité, tout comme une cloche industrielle à deux drivers.
- Les platines se comptent là où elles sont câblées. Si un poste séparé câble les platines pour la cellule, comptez les platines là-bas et les luminaires dans la cellule, et n’additionnez jamais les deux.
- Les unités enrobées se comptent au dosage. Une résine d’enrobage polyuréthane d’Electrolube annonce une durée d’utilisation de 10 minutes à 20 °C et un temps de polymérisation de 48 heures à 23 °C, ou de 3 heures à 60 °C (EN). Un luminaire extérieur est donc compté là où il est enrobé, et le rack de polymérisation est un tampon : les unités comptées en entrée et en sortie montrent l’en-cours, et le temps qu’elles y passent n’est pas du temps d’arrêt du poste d’enrobage.
Étape 5 du pilote : pointer à la main à côté de la caméra
Gardez la fiche de production exactement telle qu’elle est. Ne la remettez pas au propre avant le pilote, sinon personne ne pourra dire ce que la caméra a changé. À côté, une personne tient une feuille de pointage manuelle pendant les équipes pilotes : luminaires posés sur le chariot, luminaires chargés sur le rack de déverminage puis retirés, ainsi que l’heure et la cause des arrêts de la cellule.
Convenez avec les monteurs d’une courte liste de causes d’arrêt : attente de drivers ou de platines, attente de profilés, changement de série, retouche, autre. Ils saisissent les mêmes causes sur une tablette dans la cellule, pour que la feuille et la chronologie se comparent ligne à ligne. Pointez le total des luminaires terminés et les bons du premier coup sur des lignes séparées ; l’article comptage des bons et comptage total explique pourquoi les deux ne doivent jamais être fusionnés.
Étape 6 du pilote : confronter la caméra aux fiches de production, au journal des racks et au test des drivers
Après chaque équipe pilote, le responsable met quatre chiffres côte à côte ; ils proviennent de l’équipe type de l’exemple chiffré.
| Contrôle (chiffres d’exemple) | Caméra IA (un module complémentaire) | Relevé de l’usine | Ce que signifie l’écart |
|---|---|---|---|
| Luminaires terminés dans la cellule | 126 | Pointage manuel 126 ; fiche de production 130 | La fiche a compté une seconde fois 4 luminaires retouchés |
| Luminaires chargés sur le rack de déverminage | 118 | Journal des racks 118 | Pas d’écart ; 8 luminaires encore au testeur ou sur le chariot |
| Drivers face aux luminaires | 126 luminaires, un driver chacun | Journal du test des drivers : 132 conformes pour les deux ordres | 6 drivers encore dans le kit de la cellule, pas une perte |
| Minutes d’arrêt avec une cause | 45 sur 45, causes des monteurs | Fiche de production : aucune heure | Un relevé qui manquait à l’usine |
Un écart que le pointage manuel explique est un constat, pas une faute : une fiche qui compte deux fois un luminaire retouché, ou des feuilles de rack remplies en fin d’équipe. Un écart que personne ne peut expliquer est un problème de caméra. Revenez à l’étape 4, déplacez la caméra ou la zone de comptage, et recommencez le pointage. Un luminaire qui échoue au test de sécurité et revient réparé est compté une fois, en retouche ; la règle est expliquée dans les articles retouche et comptage des bons et rendement au premier passage.
Quand l’article principal concorde, ajoutez les variantes une par une. L’IEC 60598-1:2024 spécifie les exigences générales de sécurité des luminaires équipés de sources lumineuses électriques pour des tensions d’alimentation jusqu’à 1 000 V, et sa dixième édition ajoute une nouvelle annexe W pour les luminaires utilisant des batteries (EN). Les luminaires à batterie ont désormais leur propre annexe ; en atelier, donnez aussi à une version secours son propre article, avec son propre rythme idéal, car le module de secours et la batterie ajoutent des minutes au poste platines. L’article OEE par SKU explique pourquoi un rythme unique pour toute la cellule laisserait le mix faire bouger le chiffre.
Exemple chiffré : une équipe du matin dans la cellule pilote, valorisée en euros
Chiffres d’exemple, pas une usine réelle. Deux monteurs assemblent des luminaires linéaires de 1200 mm avec diffuseur opale dans la cellule pilote, de 6 h 00 à 14 h 00 ; après une pause de 30 minutes, il reste 450 minutes planifiées. Le rythme idéal est de 3 minutes par luminaire, soit 20 par heure : platine, déjà câblée au poste platines, accrochée, deux cartes posées, diffuseur et embouts en place. La caméra 1 compte les luminaires posés sur le chariot de sortie, et les monteurs saisissent les causes d’arrêt sur une tablette dans la cellule.
Disponibilité. La cellule est restée 24 minutes à l’arrêt en attente de platines câblées, car le poste platines manquait de drivers : la ligne drivers avait envoyé deux palettes et l’une était encore au magasin. 21 autres minutes sont parties dans le changement de série vers l’ordre suivant, avec une optique microprismatique, une autre platine et de nouvelles étiquettes. Cela donne 405 minutes de marche sur 450 : disponibilité de 90,0 %.
Performance. À 3 minutes par luminaire, 405 minutes permettent 135 luminaires. La caméra IA (un module complémentaire) en a compté 126 sur le chariot de sortie : 93,3 %, soit un déficit de temps de cycle de 9 luminaires.
Qualité. Au testeur de sécurité et au test d’allumage, 4 luminaires ont échoué : deux avec une vis de terre mal serrée, deux avec un fil pincé sous la platine. Un poste de retouche hors du champ de la caméra les a réparés, ils comptent donc en retouche : 122 sur 126 étaient bons du premier coup, soit 96,8 %.
OEE (TRS). 90,0 % x 93,3 % x 96,8 % = 81,3 %. Le contrôle rapide : 122 luminaires bons x 3 minutes = 366 sur 450 minutes planifiées, soit 81,3 %.
Les 27 minutes lentes correspondent à 9 luminaires. Pendant les 60 premières minutes du nouvel ordre, la cellule a terminé 14 luminaires au lieu de 20, le temps que les monteurs s’habituent à la nouvelle optique et à la nouvelle platine : 6 luminaires, soit 18 des 27 minutes. Les 9 autres minutes sont réparties sur l’équipe ; l’article OEE sur les lignes d’assemblage manuelles et hybrides compare une cellule comme celle-ci à l’OEE machine.
Les minutes perdues en euros
Au total, 84 des 450 minutes planifiées sont perdues : 45 à l’arrêt, 27 en rythme lent et 12 en retouche. À 3 minutes par luminaire, la cellule en a produit 28 de moins qu’elle n’aurait pu. Aucun chiffre de marge public n’a été trouvé pour un luminaire linéaire ; la marge ci-dessous est donc une valeur d’exemple, et l’usine devrait remplacer les deux valeurs par ses chiffres réels.
- Marge sur coûts variables (valeur d’exemple) : 18 EUR par luminaire linéaire de 1200 mm. 28 x 18 EUR = 504 EUR par équipe, soit 115 920 EUR sur 230 équipes simples par an pour une cellule.
- Main-d’œuvre (taux sourcé) : rattraper le manque en heures supplémentaires prend 84 minutes à chacun des deux monteurs, 168 minutes au total. Eurostat chiffre le coût horaire moyen de la main-d’œuvre dans l’industrie de l’UE en 2024 à 33,9 EUR (EN) ; ces 2,8 heures représentent donc environ 95 EUR, hors majoration des heures supplémentaires.
Par cause, l’attente de drivers de 24 minutes représente à elle seule 8 luminaires, soit 144 EUR à la marge d’exemple. Elle relève du magasin et du kitting, pas de l’assemblage, et c’est la perte la moins coûteuse à supprimer : préparer les kits de drivers par ordre avant son lancement. Fabrico valorise chaque perte à partir de la marge ou du prix que l’usine saisit par article, si bien que chaque type de luminaire n’a besoin de son chiffre qu’une seule fois.
Étape 7 du pilote : quatre tests, puis étendre, modifier ou arrêter
Le responsable écrit ces quatre tests avant l’étape 4, pour que le résultat ne puisse pas être contesté après coup :
- Le comptage concorde. La caméra 1 et le pointage manuel concordent dans une limite fixée à l’avance, par exemple 1 luminaire sur 200, et chaque écart plus grand a une cause écrite.
- La file des racks est visible. La caméra 2 concorde avec le journal des racks de déverminage en entrée et en sortie, et le comptage sur le rack montre si c’est le déverminage ou l’assemblage qui retient l’ordre.
- Les arrêts ont une cause. Les arrêts de la cellule plus longs qu’un seuil convenu, par exemple 5 minutes, portent une cause saisie par les monteurs.
- Une perte chiffrée est traitée. Dans l’équipe d’exemple, c’est l’attente de drivers : 8 luminaires, 144 EUR à la marge d’exemple, supprimée par le kitting.
Décidez ensuite en fonction des événements, pas du calendrier :
- Étendre quand les quatre tests tiennent sur au moins trois ordres, un changement de série vers chaque variante concernée et chaque équipe concernée ; la table d’emballage vient ensuite.
- Modifier quand un écart inexpliqué résiste à un déplacement de la caméra : corriger le champ ou la zone, puis recommencer à l’étape 5.
- Arrêter quand les fiches de production concordent déjà avec le pointage manuel et que les arrêts sont déjà horodatés ; une caméra y apporte peu.
L’usine fixe elle-même le rythme de chaque étape. Aucune étape n’a de durée, et rien de tout cela n’est un délai de livraison ou de déploiement de Fabrico. Pour la version générale du plan, voir le plan pilote OEE par caméra.
Questions à poser à un fournisseur de caméras ou d’OEE avant le pilote
Posez-les avant l’étape 4, et vérifiez chaque réponse par rapport au pointage manuel une fois le pilote lancé.
| Question | Une réponse solide |
|---|---|
| Dans la cellule pilote, qu’est-ce qui est compté exactement ? | Les luminaires finis posés sur le convoyeur de sortie ou le chariot de sortie, pas les cartes, les drivers ni les vis. |
| Comment compte-t-on un luminaire qui échoue au test de sécurité ? | Une seule fois, en retouche ; le chiffre des bons du premier coup n’est pas touché. |
| Chaque longueur, optique et version secours peut-elle avoir son propre rythme ? | Oui : un article par variante, chacun avec son propre rythme idéal. |
| Qui peut voir les images d’une cellule, et par quel moyen ? | Seuls des rôles nommément désignés, en ouvrant l’arrêt dans la chronologie de l’équipe ; les instances représentatives du personnel voient le flux de données avant la pose de toute caméra. |
La place de Fabrico dans le pilote luminaires
Fabrico est un logiciel OEE dans le cloud doté de fonctions de MES léger. Dans un pilote luminaires, il répartit l’atelier ainsi :
- Ligne CMS, scies, fonderie sous pression, presses, injection et thermolaquage : les cycles, coupes, injections, coups et balancelles sont lus dans la commande de la machine ou par un capteur ; les changements de chargeurs, de moules et de couleurs arrivent sur la chronologie comme du temps d’arrêt en attente d’une cause.
- Cellule pilote, rack de déverminage et, plus tard, table d’emballage : la caméra IA (un module complémentaire) compte les luminaires terminés, les luminaires entrant en déverminage et en sortant, et les cartons par ordre. Là où une caméra IA couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée dans Fabrico.
Le monteur ou l’opérateur machine saisit les causes d’arrêt sur un téléphone ou une tablette au poste. L’OEE et les pertes, valorisées en argent, sont présentés par poste et par équipe dans le navigateur et dans les applications iOS et Android, et les données sortent via une API REST, des webhooks et des exports Excel ou CSV.
Feuille de route : la détection de cellule à l’arrêt, où la caméra IA repérerait une cellule immobile et proposerait une cause probable, que le monteur confirmerait ou modifierait.
Hors de Fabrico : l’AOI et le contrôle des soudures, le test des drivers, les résultats du testeur de sécurité et du déverminage, la photométrie, les essais IP et thermiques, et les dossiers de certification qui les accompagnent.
La vue d’ensemble OEE et MES présente tout le produit, la vision par ordinateur de Fabrico pour l’OEE décrit les caméras IA, et l’article systèmes de vision en production pour l’OEE montre comment les comptages de la caméra IA deviennent disponibilité, performance et qualité.
Questions sur le pilote luminaires
Où placer la première caméra dans une usine de luminaires ?
Au-dessus du chariot de sortie de la cellule d’assemblage final qui produit le luminaire au plus fort volume, avec une seconde position aux portes des racks de déverminage. Les luminaires quittent ces deux endroits sans qu’aucun automate ne les enregistre, alors que la ligne CMS, la scie à profilés et la ligne de thermolaquage tiennent leurs propres comptages.
Une caméra OEE peut-elle contrôler les soudures, la pose des LED ou le flux lumineux ?
Non. Les soudures et la pose des LED sont contrôlées par l’AOI sur la ligne CMS, et le flux lumineux dans une sphère intégrante ou sur un goniophotomètre ; Fabrico ne fait ni l’un ni l’autre. Les rejets trouvés par ces contrôles atteignent quand même la qualité de l’OEE par le comptage du poste qui les a trouvés.
Quand un pilote luminaires est-il terminé ?
Quand la preuve que le responsable a écrite à l’avance tient : des comptages qui concordent, des causes sur les arrêts et une perte chiffrée traitée. L’usine fixe elle-même le rythme ; aucune étape n’a de durée.
Vous voulez voir une cellule pilote, son rack de déverminage et les luminaires emballés comptés côte à côte, équipe par équipe ? Demandez une démo.





Dernières nouvelles de notre blog






Tuiles Fabrico réelles, données d'exemple.