


 Anmeldung
 Blog

Computer Vision in der Leuchtenfertigung: ein Pilotplan für eine Montagezelle

Kurz gesagt: Computer Vision in der Leuchtenfertigung beginnt mit einer Pilotzelle, in der eine KI-Kamera (ein Add-on) fertige Leuchten zählt und gegen die Aufzeichnungen geprüft wird, die das Werk ohnehin führt.
- Starten Sie mit einer Endmontagezelle und einer Leuchte mit hoher Stückzahl, etwa einer 1200-mm-Linearleuchte, bevor eine andere Station dazukommt.
- Gleichen Sie die Kamera mit drei Aufzeichnungen ab, die es im Werk schon gibt: Laufkarten, das Protokoll der Burn-in-Regale und die End-of-Line-Prüfung der LED-Treiber.
- Als Beleg gelten eine stimmige Zählung, Gründe an den Stillständen und ein Verlust, den das Werk in Geld bewerten kann; das Tempo bestimmt das Werk selbst.
- Wo eine KI-Kamera die Zelle abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Eine KI-Kamera (ein Add-on) erfasst die Ausbringung; Lötstellen prüft sie nicht, Isolation testet sie nicht, und Licht misst sie nicht. Das bleibt Sache der AOI, des Sicherheitsprüfgeräts und des Labors.
Ein Reflow-Ofen weiß, wie viele Nutzen mit LED-Platinen ihn durchlaufen haben. Der Montageplatz, an dem zwei Monteure diese Platinen in ein 1200-mm-Profil schrauben, den Geräteträger einhängen und die Endkappen aufstecken, weiß nur, was jemand am Schichtende auf die Laufkarte schreibt. Dieser Plan prüft unter den realen Bedingungen des Werks, ob eine KI-Kamera diese Lücke schließt.
Was ein Pilotprojekt in der Leuchtenfertigung misst und was an den Prüfständen bleibt
Bildverarbeitungssysteme an einer Leuchtenlinie prüfen: Lötstellen auf LED-Platinen, die Bestückung der LEDs, den Druck auf dem Typenschild. Eine KI-Kamera (ein Add-on) für die Zählung hat eine engere Aufgabe. Sie erfasst, wie viele Leuchten eine Station verlassen haben und wann, damit die OEE auch an Stationen, die nie eine Ausbringungszahl hatten, eine bekommt. Teileprüfung und Bauartnachweis bleiben beide außerhalb eines Pilotprojekts zur Zählung.
| Aufgabe im Leuchtenwerk | Erledigt durch | Teil des Pilotprojekts? |
|---|---|---|
| Lötstellen auf LED-Platinen prüfen | AOI an der SMT-Linie | Nein |
| End-of-Line-Prüfung der Treiber | Prüfgerät der Treiberlinie, Stück für Stück | Nein; sein Protokoll dient als Vergleichsaufzeichnung |
| Hochspannungs- und Schutzleiterprüfung | Sicherheitsprüfgerät | Nein; seine Fehlerzahl fließt in die Qualität ein |
| Lichtstrom und Lichtfarbe messen | Ulbricht-Kugel, Labor | Nein, Stichprobenprüfungen |
| In der Pilotzelle fertig montierte Leuchten zählen | Strichliste auf der Laufkarte | Ja, die Hauptzählung |
| Leuchten beim Ein- und Auslagern im Burn-in zählen | Protokollblätter der Regale | Ja, die zweite Zählung |
| Die Minute eines Zellenstillstands zeigen | Niemand; die Laufkarte hat keine Uhrzeit | Video zur Minute des Stillstands, auf Anfrage gestreamt, nicht gespeichert |
Leuchten, die am Sicherheitsprüfgerät oder im Leuchttest durchfallen, gehen über die Fehlerzahl dieses Prüfgeräts in den Qualitätsfaktor ein, während die KI-Kamera die Zahl der Gutteile liefert. Fabrico prüft selbst nichts.
Warum an einer Handarbeitszelle beginnen? Eine Chalmers-Studie zu OEE-Daten von 884 Maschinen in 23 Unternehmen ermittelte eine durchschnittliche OEE von 65 %; fast die Hälfte der erfassten Verluste hatte keine brauchbare Kategorie, und 90 % der Stillstandszeit mit Kategorie entfielen auf unterstützende Tätigkeiten der Bediener (EN), nicht auf den automatischen Prozess. Eine Zelle, die auf Treiber wartet oder auf Profile, die noch in der Pulverbeschichtung sind, ist genau ein solcher Verlust, und die Strichliste auf der Laufkarte erfasst nichts davon.
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) die Ausbringung zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Pilotschritt 1: eine Zelle, eine Leuchte und einen Verantwortlichen festlegen
Wählen Sie die Endmontagezelle, in der die Leuchte mit der höchsten Stückzahl gebaut wird, etwa eine 1200-mm-Linearleuchte mit opalem Diffusor, und beschränken Sie das Pilotprojekt zunächst auf diesen einen Artikel. Jede Länge, jedes Lichtstrompaket und jede Notlichtvariante braucht eine eigene ideale Zykluszeit, bevor ihre Zählung etwas aussagt; nehmen Sie Varianten daher erst auf, wenn der Hauptartikel stimmt. Die Abwägungen im Detail behandelt der Beitrag Die Pilotlinie auswählen.
Benennen Sie eine verantwortliche Person: den Teamleiter der Zelle oder den Fertigungsingenieur der Leuchtenfamilie. Diese Person zeichnet die Ausgangswerte ab, führt die Strichlisten und entscheidet, wann das Pilotprojekt endet. Schalttafeln, Verteiler und Schaltanlagen gehören nicht in ein Pilotprojekt für Leuchten, auch wenn sie in derselben Halle stehen; sie gehören zu einem anderen Werkstyp, den der Beitrag Computer Vision in der Fertigung elektrischer Ausrüstung behandelt.
Pilotschritt 2: die Aufzeichnungen auflisten, die das Werk schon führt
Die Branche verteilt sich auf kleinere Firmen: Laut LightingEurope stehen die Mitglieder des Verbands für über 1.000 europäische Unternehmen, mehrheitlich kleine und mittlere, die Leuchten, Lampen und zugehörige Komponenten herstellen (EN). Die Aufteilung zwischen Eigenfertigung und Zukauf ist von Werk zu Werk verschieden, und mit ihr die Aufzeichnungen. LED-Platinen kommen vielleicht von einem Bestückungsdienstleister, Treiber von einem Hersteller von Betriebsgeräten, Gehäuse aus einem Strangpresswerk oder einer Gießerei. Bevor Sie etwas montieren, schreiben Sie auf, welche Zählungen es gibt und wer für sie zuständig ist. Mit drei davon wird die Kamera verglichen.
- Laufkarten. Die Strichliste der Zelle über fertig montierte Leuchten, von Hand am Schichtende oder je Auftrag geschrieben. Sie hat eine Summe und keine Uhrzeiten.
- Das Protokoll der Burn-in-Regale. Regalblätter oder die Datei der Regalsteuerung: welche Leuchten auf welches Regal kamen und ob sie bestanden haben oder nicht. Die Burn-in-Praxis ist unterschiedlich. Manche Werke fahren an jeder Leuchte einen kurzen Leuchttest und lassen eine Stichprobe einbrennen, andere brennen ganze Aufträge auf Regalen ein.
- Die End-of-Line-Prüfung der Treiber. Selbst gefertigte Treiber durchlaufen ein Prüfgerät, das jedes Stück protokolliert. Der Treiber ist ein Produkt mit eigener Sicherheitsnorm: IEC 61347-2-13:2024 legt Sicherheitsanforderungen an elektronische Betriebsgeräte für LED-Lichtquellen fest, die an Gleichstromversorgungen bis 1 500 V oder an Wechselstromversorgungen bis 1 000 V betrieben werden (EN), getrennt von der Leuchtennorm. Die Treiberzählung bleibt daher die Aufzeichnung der Treiberlinie, und ein zugekaufter Treiber wird im Wareneingang gebucht, je Los.
Vorgelagerte Maschinen führen ihre eigenen Zählungen und bleiben außerhalb des Pilotprojekts. Eine SMT-Linie zählt Nutzen; eine 1500-mm-Leuchte kann drei Platinen aufnehmen, deshalb werden Platinen je Nutzen und je Leuchte im Artikel hinterlegt (siehe OEE in der Elektronikfertigung und MES für die Elektronikfertigung). Sägen zählen Schnitte, Druckgusszellen zählen Schüsse aus Mehrfachwerkzeugen (OEE im Hochdruck-Druckguss), Abkantpressen zählen Hübe, Spritzgießmaschinen zählen Zyklen (Computer Vision beim Kunststoff-Spritzgießen), und die Pulverbeschichtungsanlage zählt Gehänge.
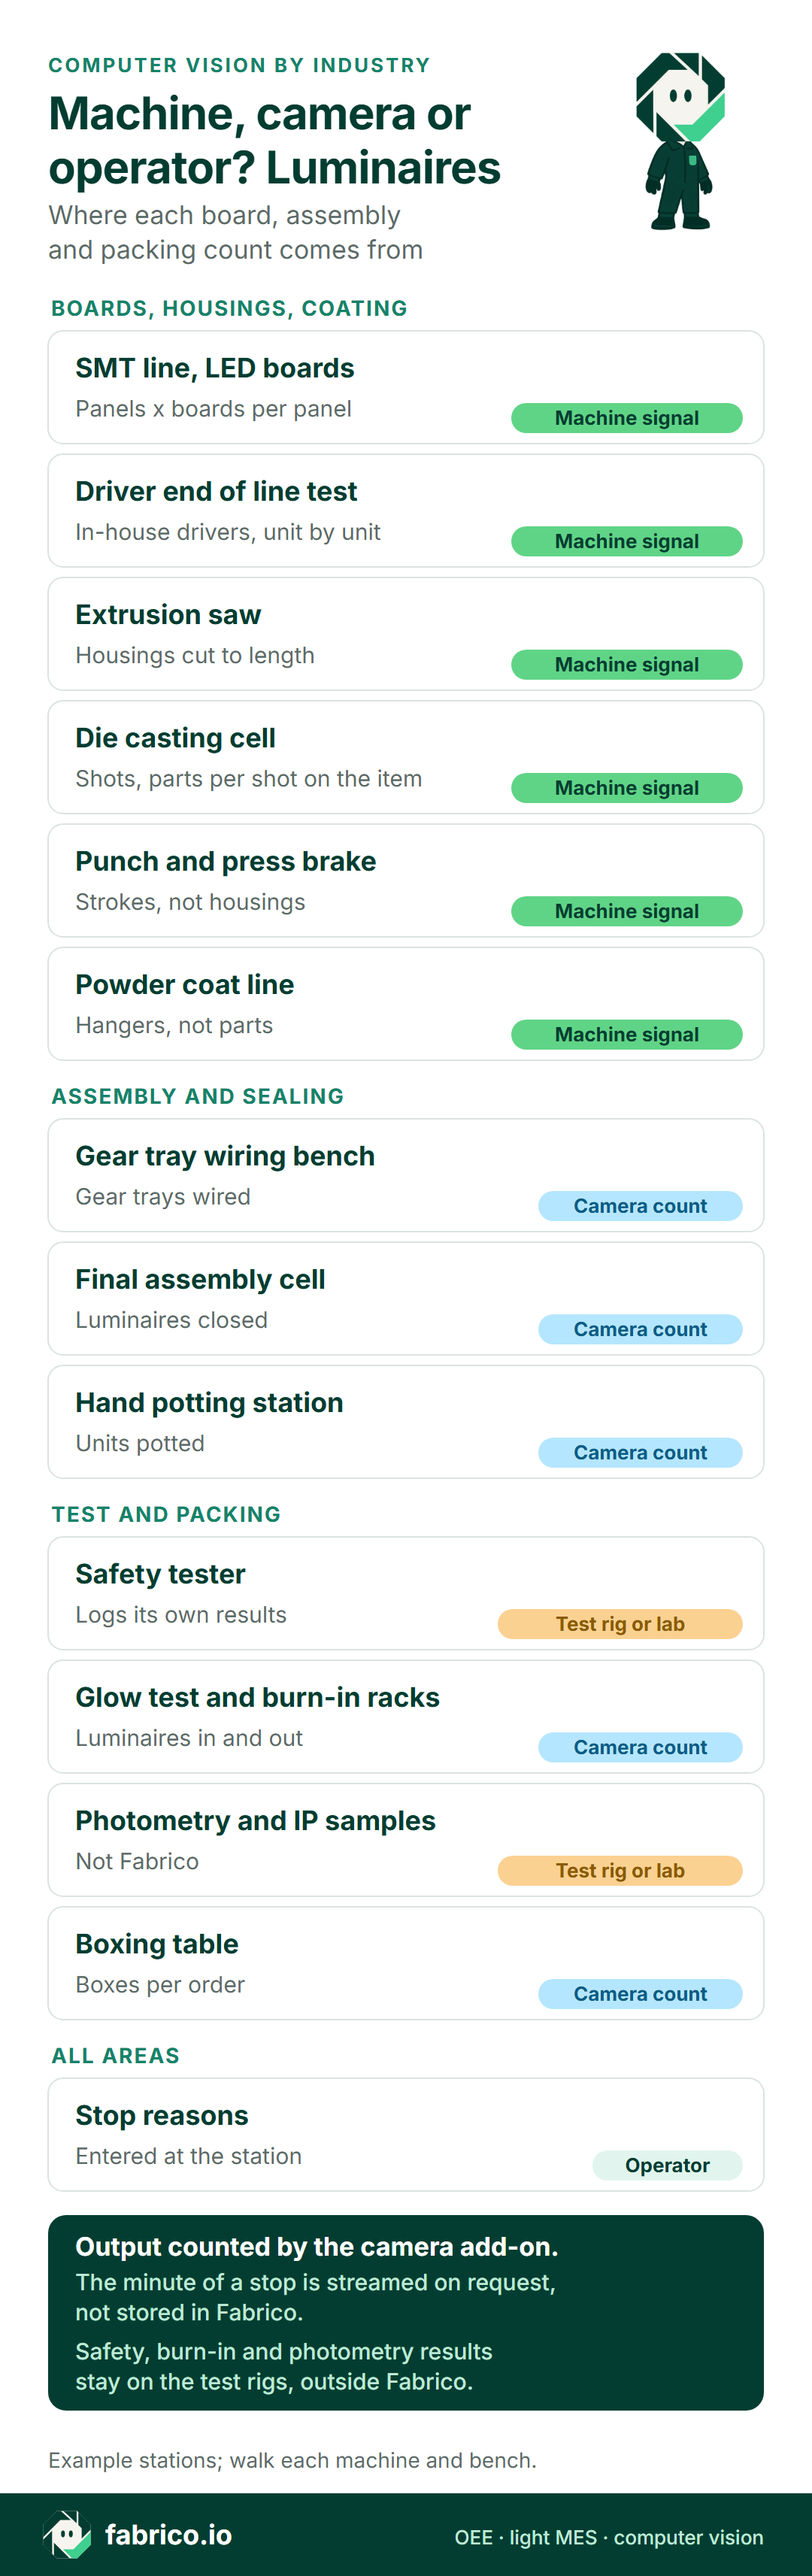
Textversion dieser Infografik
- Platinen, Gehäuse, Beschichtung: SMT-Linie, LED-Platinen: Maschinensignal, Nutzen x Platinen je Nutzen
- Platinen, Gehäuse, Beschichtung: End-of-Line-Prüfung der Treiber: Maschinensignal, selbst gefertigte Treiber, Stück für Stück
- Platinen, Gehäuse, Beschichtung: Profilsäge: Maschinensignal, auf Länge geschnittene Gehäuse
- Platinen, Gehäuse, Beschichtung: Druckgusszelle: Maschinensignal, Schüsse, Teile je Schuss im Artikel
- Platinen, Gehäuse, Beschichtung: Stanze und Abkantpresse: Maschinensignal, Hübe, nicht Gehäuse
- Platinen, Gehäuse, Beschichtung: Pulverbeschichtungsanlage: Maschinensignal, Gehänge, nicht Teile
- Montage und Abdichtung: Verdrahtungsplatz für Geräteträger: Kamerazählung, verdrahtete Geräteträger
- Montage und Abdichtung: Endmontagezelle: Kamerazählung, fertig montierte Leuchten
- Montage und Abdichtung: Handvergussplatz: Kamerazählung, vergossene Einheiten
- Prüfung und Verpackung: Sicherheitsprüfgerät: Prüfstand oder Labor, protokolliert seine Ergebnisse selbst
- Prüfung und Verpackung: Leuchttest und Burn-in-Regale: Kamerazählung, Leuchten rein und raus
- Prüfung und Verpackung: Lichtmessung und IP-Prüfmuster: Prüfstand oder Labor, nicht Fabrico
- Prüfung und Verpackung: Verpackungstisch: Kamerazählung, Kartons je Auftrag
- Alle Bereiche: Stillstandsgründe: Werker, an der Station eingegeben
- Fußzeile: Ausbringung gezählt von der KI-Kamera (ein Add-on)
- Fußzeile: Das Video zur Minute eines Stillstands lässt sich aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert
- Fußzeile: Ergebnisse von Sicherheitsprüfung, Burn-in und Lichtmessung bleiben an den Prüfständen, außerhalb von Fabrico
- Fußzeile: Beispielstationen; gehen Sie jede Maschine und jeden Platz ab
Buchen Sie eine Demo, um eine Pilotzelle, ihr Burn-in-Regal und den Verpackungstisch gezählt neben der SMT-Linie und der Pulverbeschichtungsanlage zu sehen, Station für Station.
Pilotschritt 3: Monteure und Betriebsrat informieren
Eine Kamera über einer Zelle sieht auch die Menschen, die dort arbeiten. Die Leitlinien des EDSA zu Videogeräten halten fest, dass Kollektivvereinbarungen, darunter Betriebsvereinbarungen, spezifische Vorschriften für Beschäftigtendaten vorsehen können (EN), und dass die Einwilligung in den meisten Fällen keine Grundlage ist, auf die sich ein Arbeitgeber stützen sollte. Sagen Sie den Monteuren und Verpackern, was gezählt wird und warum, und informieren Sie den Betriebsrat, falls es einen gibt. Berichtet wird je Zelle und Schicht, nicht nach Namen. Legen Sie fest, welche namentlich benannten Rollen das Video zur Minute eines Stillstands öffnen dürfen. Wo im Akkord bezahlt wird, klären Sie zuerst, ob die Zählung der KI-Kamera (ein Add-on) dabei überhaupt eine Rolle spielt. Die ausführlichere Checkliste steht im Beitrag Kameras an der Produktionslinie ohne Überwachung.
Pilotschritt 4: die Kamera am Ablagewagen und an den Regaltüren montieren
Zwei Positionen decken das Pilotprojekt ab. Kamera 1 hängt über dem Auslaufband oder dem Ablagewagen der Pilotzelle, wo jede fertige Leuchte genau einmal abgesetzt wird. Kamera 2 beobachtet die Türen der Burn-in-Regale und zählt eingelagerte und ausgelagerte Leuchten. Am Montageplatz selbst zählt nichts die Leuchten: Ein gesteuerter Schrauber protokolliert Verschraubungen, aber eine Leuchte braucht mehrere Schrauben, und eine Crimpzange oder eine aufgesteckte Endkappe protokolliert gar nichts.
Leuchten sind für eine Kamera eine schwierige Szene. Eine begutachtete Studie aus dem Jahr 2020 im Journal of Imaging zur Kamerazählung an einer manuellen Montagelinie (EN) zählte „schwarz lackierte Beleuchtungskörper aus Stahl“ und stellte fest, dass „die Bewegungsphasen die Hauptfehlerquelle für Zählalgorithmen sind“ (Zitate übersetzt): die Momente, in denen eine Hand ein Teil aufnimmt oder ablegt. Die Autoren brachten außerdem einen Lichtring an, „um die vielfältigen Lichtschwankungen in der Montageabteilung zu verringern“. Hier heißt das: Hände über dem Ablagewagen, glänzende Aluminiumprofile und eingeschaltete Leuchten auf dem Burn-in-Regal hinter der Kamera. Die Studie hat eine Linie in einem Unternehmen untersucht; das Pilotprojekt misst daher in den Schritten 5 und 6 den Fehler genau dieses Werks. Der Leitfaden zu Kamerapositionierung und Beleuchtung behandelt Montagehöhe, Winkel und Blendung durch helle opale Diffusoren.
Legen Sie die Zählregeln vor der ersten Zählung fest:
- Eine Leuchte, einmal gezählt. Eine 1500-mm-Leuchte mit drei Platinen und einem Treiber ist eine Einheit, ebenso ein Hallentiefstrahler mit zwei Treibern.
- Geräteträger zählen dort, wo sie verdrahtet werden. Verdrahtet ein separater Platz die Geräteträger für die Zelle, zählen Sie dort die Geräteträger und in der Zelle die Leuchten, und addieren Sie beides nie.
- Vergossene Einheiten zählen bei der Dosierung. Für ein Polyurethan-Vergussharz von Electrolube werden eine Verarbeitungszeit von 10 Minuten bei 20 °C und eine Aushärtezeit von 48 Stunden bei 23 °C oder 3 Stunden bei 60 °C angegeben (EN). Eine Außenleuchte wird daher dort gezählt, wo sie vergossen wird, und das Aushärteregal ist ein Puffer: Die rein und raus gezählten Einheiten zeigen den Bestand in Arbeit, und die Zeit, die sie dort liegen, ist keine Stillstandszeit des Vergussplatzes.
Pilotschritt 5: neben der Kamera von Hand mitzählen
Lassen Sie die Laufkarte genau so, wie sie ist. Bereinigen Sie sie vor dem Pilotprojekt nicht, sonst kann niemand sagen, was die Kamera verändert hat. Daneben führt eine Person für die Pilotschichten eine Strichliste von Hand: Leuchten, die auf den Wagen gesetzt werden, Leuchten, die auf das Burn-in-Regal geladen und wieder abgenommen werden, sowie Uhrzeit und Grund der Stillstände in der Zelle.
Vereinbaren Sie mit den Monteuren eine kurze Liste von Stillstandsgründen: Warten auf Treiber oder Geräteträger, Warten auf Profile, Auftragswechsel, Nacharbeit, Sonstiges. Dieselben Gründe geben sie an einem Tablet in der Zelle ein, sodass sich Strichliste und Zeitleiste nebeneinander lesen lassen. Zählen Sie fertig montierte Leuchten insgesamt und Gutteile im ersten Durchlauf in getrennten Zeilen; warum beides nie zusammengelegt werden darf, erklärt der Beitrag Gutzahl und Gesamtzahl.
Pilotschritt 6: die Kamera mit Laufkarten, Regalprotokoll und Treiberprüfung abgleichen
Nach jeder Pilotschicht stellt die verantwortliche Person vier Zahlen nebeneinander; sie stammen aus der Beispielschicht im Rechenbeispiel.
| Prüfung (Beispielzahlen) | KI-Kamera (ein Add-on) | Aufzeichnung des Werks | Was die Abweichung bedeutet |
|---|---|---|---|
| In der Zelle fertig montierte Leuchten | 126 | Strichliste 126; Laufkarte 130 | Die Laufkarte hat 4 nachgearbeitete Leuchten ein zweites Mal gezählt |
| Auf das Burn-in-Regal geladene Leuchten | 118 | Regalprotokoll 118 | Keine Abweichung; 8 Leuchten noch am Prüfgerät oder auf dem Wagen |
| Treiber im Vergleich zu Leuchten | 126 Leuchten, je ein Treiber | Prüfprotokoll der Treiber: 132 bestanden für beide Aufträge | 6 Treiber noch im Kit der Zelle, kein Verlust |
| Stillstandsminuten mit Grund | 45 von 45, Gründe der Monteure | Laufkarte: keine Uhrzeiten | Eine Aufzeichnung, die dem Werk fehlte |
Erklärt die Strichliste eine Abweichung, ist das ein Befund, kein Fehler: eine Laufkarte, die eine nachgearbeitete Leuchte doppelt bucht, oder Regalblätter, die erst am Schichtende ausgefüllt werden. Eine Abweichung, die niemand erklären kann, ist ein Kameraproblem. Gehen Sie zurück zu Schritt 4, versetzen Sie die Kamera oder die Zählzone, und beginnen Sie die Strichliste neu. Eine Leuchte, die bei der Sicherheitsprüfung durchfällt und repariert zurückkommt, wird einmal gezählt, als Nacharbeit; die Regel erklären die Beiträge Nacharbeit und Gutzahl sowie First Pass Yield.
Wenn der Hauptartikel stimmt, nehmen Sie Varianten einzeln hinzu. IEC 60598-1:2024 legt allgemeine Sicherheitsanforderungen an Leuchten mit elektrischen Lichtquellen für Versorgungsspannungen bis 1 000 V fest, und die zehnte Ausgabe ergänzt einen neuen Anhang W für Leuchten mit Batterien (EN). Batterieleuchten haben jetzt einen eigenen Anhang; geben Sie in der Fertigung auch einer Notlichtvariante einen eigenen Artikel mit eigenem idealem Tempo, denn Notlichtmodul und Akku kosten am Geräteträgerplatz zusätzliche Minuten. Warum bei einem einzigen Tempo für die ganze Zelle der Produktmix die Kennzahl verschieben würde, erklärt der Beitrag OEE je SKU.
Rechenbeispiel: eine Frühschicht in der Pilotzelle, in Geld bewertet
Beispielzahlen, kein reales Werk. Zwei Monteure bauen in der Pilotzelle 1200-mm-Linearleuchten mit opalem Diffusor, von 06:00 bis 14:00 Uhr; nach einer 30-minütigen Pause bleiben 450 geplante Minuten. Das ideale Tempo liegt bei 3 Minuten je Leuchte, also 20 pro Stunde: der Geräteträger, bereits am Geräteträgerplatz verdrahtet, eingehängt, zwei Platinen montiert, Diffusor und Endkappen aufgesetzt. Kamera 1 zählt die Leuchten, die auf den Ablagewagen gesetzt werden, und die Monteure geben die Stillstandsgründe an einem Tablet in der Zelle ein.
Verfügbarkeit. Die Zelle stand 24 Minuten und wartete auf verdrahtete Geräteträger, weil dem Geräteträgerplatz die Treiber ausgingen: Die Treiberlinie hatte zwei Paletten geschickt, und eine stand noch im Lager. Weitere 21 Minuten kostete der Wechsel auf den nächsten Auftrag, mit mikroprismatischer Optik, einem anderen Geräteträger und neuen Etiketten. Das ergibt 405 von 450 Minuten Laufzeit: Verfügbarkeit 90,0 %.
Leistung. Bei 3 Minuten je Leuchte erlauben 405 Minuten 135 Leuchten. Die KI-Kamera (ein Add-on) zählte 126 auf dem Ablagewagen: 93,3 %, ein Taktzeitdefizit von 9 Leuchten.
Qualität. Am Sicherheitsprüfgerät und im Leuchttest fielen 4 Leuchten durch: zwei mit einer losen Schutzleiterschraube, zwei mit einer unter dem Geräteträger eingeklemmten Leitung. Ein Nacharbeitsplatz außerhalb des Kamerabilds hat sie repariert, deshalb zählen sie als Nacharbeit: 122 von 126 waren Gutteile im ersten Durchlauf, 96,8 %.
OEE. 90,0 % x 93,3 % x 96,8 % = 81,3 %. Die Gegenprobe: 122 gute Leuchten x 3 Minuten = 366 von 450 geplanten Minuten, also 81,3 %.
Die 27 langsamen Minuten entsprechen 9 Leuchten. In den ersten 60 Minuten des neuen Auftrags montierte die Zelle 14 statt 20 Leuchten, während sich die Monteure an die neue Optik und den neuen Geräteträger gewöhnten: 6 Leuchten, also 18 der 27 Minuten. Die übrigen 9 Minuten verteilen sich über die Schicht; wie sich eine solche Zelle mit der Maschinen-OEE vergleichen lässt, zeigt der Beitrag OEE an manuellen und hybriden Montagelinien.
Die verlorenen Minuten in Euro
Insgesamt gingen 84 der 450 geplanten Minuten verloren: 45 im Stillstand, 27 durch langsames Arbeiten und 12 für Nacharbeit. Bei 3 Minuten je Leuchte hat die Zelle 28 Leuchten weniger gebaut, als sie gekonnt hätte. Eine öffentliche Margenangabe für eine Linearleuchte war nicht zu finden; der Deckungsbeitrag unten ist daher ein Beispielwert, und das Werk sollte beide Eingaben durch seine tatsächlichen Zahlen ersetzen.
- Deckungsbeitrag (Beispielwert): 18 EUR je 1200-mm-Linearleuchte. 28 x 18 EUR = 504 EUR je Schicht, also 115.920 EUR bei 230 Einzelschichten im Jahr für eine Zelle.
- Personal (belegter Stundensatz): Den Rückstand in Überstunden aufzuholen kostet 84 Minuten von jedem der zwei Monteure, insgesamt 168 Minuten. Eurostat beziffert die durchschnittlichen Arbeitskosten pro Stunde in der Industrie der EU für 2024 auf 33,9 EUR (EN), damit kommen diese 2,8 Stunden auf etwa 95 EUR, ohne Überstundenzuschlag.
Nach Ursache betrachtet steht allein das 24-minütige Warten auf Treiber für 8 Leuchten, also 144 EUR beim Beispiel-Deckungsbeitrag. Es gehört zu Lager und Kommissionierung, nicht zur Montage, und es ist der Verlust, der sich am günstigsten beseitigen lässt: Treiber je Auftrag kommissionieren, bevor der Auftrag startet. Fabrico bewertet jeden Verlust mit der Marge oder dem Preis, den das Werk je Artikel hinterlegt, sodass jeder Leuchtentyp seine Zahl nur einmal braucht.
Pilotschritt 7: vier Tests, dann ausweiten, ändern oder stoppen
Die verantwortliche Person schreibt diese vier Tests vor Schritt 4 auf, damit sich über das Ergebnis hinterher nicht streiten lässt:
- Die Zählung stimmt. Kamera 1 und Strichliste stimmen innerhalb einer vorab festgelegten Grenze überein, zum Beispiel 1 Leuchte auf 200, und jede größere Abweichung hat eine schriftlich festgehaltene Ursache.
- Die Warteschlange am Regal ist sichtbar. Kamera 2 stimmt beim Ein- und Auslagern mit dem Protokoll der Burn-in-Regale überein, und der Bestand auf dem Regal zeigt, ob der Burn-in oder die Montage den Auftrag aufhält.
- Stillstände haben Gründe. Stillstände in der Zelle, die länger als eine vereinbarte Schwelle dauern, etwa 5 Minuten, tragen einen Grund, den die Monteure eingegeben haben.
- Ein bewerteter Verlust wird angegangen. In der Beispielschicht ist das das Warten auf Treiber: 8 Leuchten, 144 EUR beim Beispiel-Deckungsbeitrag, beseitigt durch Kommissionierung.
Entscheiden Sie dann nach Ereignissen, nicht nach dem Kalender:
- Ausweiten, wenn alle vier Tests über mindestens drei Aufträge halten, über einen Wechsel auf jede einbezogene Variante und über jede einbezogene Schicht; als Nächstes kommt der Verpackungstisch.
- Ändern, wenn eine unerklärte Abweichung auch nach einem Versetzen der Kamera bleibt: Bildausschnitt oder Zone korrigieren, dann bei Schritt 5 neu beginnen.
- Stoppen, wenn die Laufkarten schon mit der Strichliste übereinstimmen und die Stillstände schon mit Uhrzeit erfasst sind; dort bringt eine Kamera wenig.
Das Tempo jedes Schritts bestimmt das Werk selbst. Kein Schritt hat eine Dauer, und nichts davon ist eine Liefer- oder Einführungszeit von Fabrico. Die allgemeine Fassung des Plans finden Sie im Beitrag Pilotplan für OEE mit Kamera.
Fragen an einen Kamera- oder OEE-Anbieter vor dem Pilotprojekt
Stellen Sie diese Fragen vor Schritt 4, und prüfen Sie jede Antwort gegen die Strichliste, sobald das Pilotprojekt läuft.
| Frage | Eine belastbare Antwort |
|---|---|
| Was genau wird in der Pilotzelle gezählt? | Fertige Leuchten, die auf das Auslaufband oder den Ablagewagen gesetzt werden, nicht Platinen, Treiber oder Schrauben. |
| Wie wird eine Leuchte gezählt, die bei der Sicherheitsprüfung durchfällt? | Einmal, als Nacharbeit; die Zahl der Gutteile im ersten Durchlauf bleibt unberührt. |
| Kann jede Länge, Optik und Notlichtvariante ein eigenes Tempo haben? | Ja: ein Artikel je Variante, jeder mit eigenem idealem Tempo. |
| Wer darf Videobilder einer Zelle ansehen, und worüber? | Nur namentlich festgelegte Rollen, über den Stillstand in der Schicht-Zeitleiste; der Betriebsrat sieht den Datenfluss, bevor eine Kamera montiert wird. |
Wo Fabrico im Pilotprojekt der Leuchtenfertigung ansetzt
Fabrico ist OEE-Software aus der Cloud mit Funktionen eines Light MES. In einem Pilotprojekt für Leuchten teilt es die Fertigung so auf:
- SMT-Linie, Sägen, Druckguss, Pressen, Spritzguss und Pulverbeschichtung: Zyklen, Schnitte, Schüsse, Hübe und Gehänge werden aus der Maschinensteuerung oder von einem Sensor gelesen; Feeder-Wechsel, Werkzeugwechsel und Farbwechsel landen als Stillstandszeit, die auf einen Grund wartet, in der Zeitleiste.
- Pilotzelle, Burn-in-Regal und später der Verpackungstisch: Die KI-Kamera (ein Add-on) zählt fertig montierte Leuchten, Leuchten beim Ein- und Auslagern im Burn-in sowie Kartons je Auftrag. Wo eine KI-Kamera die Station abdeckt, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht in Fabrico gespeichert.
Der Monteur oder Maschinenbediener gibt die Stillstandsgründe an einem Smartphone oder Tablet an der Station ein. OEE und Verluste, in Geld bewertet, werden je Station und Schicht im Browser und in den Apps für iOS und Android ausgewiesen, und die Daten gehen über REST-API, Webhooks und Excel- oder CSV-Export nach außen.
Roadmap: eine Stillstandserkennung für Zellen, bei der die KI-Kamera bemerken würde, dass eine Zelle stillsteht, und eine wahrscheinliche Ursache vorschlagen würde, die der Monteur bestätigen oder ändern könnte.
Außerhalb von Fabrico: AOI und Lötstellenprüfung, Treiberprüfung, Ergebnisse von Sicherheitsprüfung und Burn-in, Lichtmessung, IP- und Wärmeprüfungen sowie die Zertifizierungsunterlagen dahinter.
Der Überblick über OEE und MES zeigt das ganze Produkt, Computer Vision für OEE von Fabrico stellt die KI-Kameras vor, und Vision-Systeme in der Fertigung für OEE zeigt, wie aus den Zählungen der KI-Kamera Verfügbarkeit, Leistung und Qualität werden.
Häufige Fragen zum Pilotprojekt in der Leuchtenfertigung
Wo kommt die erste Kamera in einem Leuchtenwerk hin?
Über den Ablagewagen der Endmontagezelle, in der die Leuchte mit der höchsten Stückzahl gebaut wird, mit einer zweiten Position an den Türen der Burn-in-Regale. An beiden Stellen verlassen Leuchten den Bereich, ohne dass eine Steuerung sie erfasst, während SMT-Linie, Profilsäge und Pulverbeschichtungsanlage ihre eigenen Zählungen führen.
Kann eine OEE-Kamera Lötstellen, LED-Bestückung oder Lichtstrom prüfen?
Nein. Lötstellen und LED-Bestückung prüft die AOI an der SMT-Linie, den Lichtstrom eine Ulbricht-Kugel oder ein Goniophotometer; Fabrico macht weder das eine noch das andere. Die Fehler, die diese Prüfungen finden, fließen trotzdem über die Zählung der Station, die sie gefunden hat, in die OEE-Qualität ein.
Wann ist ein Pilotprojekt in der Leuchtenfertigung abgeschlossen?
Wenn der Beleg hält, den die verantwortliche Person vorher aufgeschrieben hat: stimmige Zählungen, Gründe an den Stillständen und ein bewerteter Verlust, der angegangen wurde. Das Tempo bestimmt das Werk selbst; kein Schritt hat eine Dauer.
Möchten Sie eine Pilotzelle, ihr Burn-in-Regal und verpackte Leuchten nebeneinander gezählt sehen, Schicht für Schicht? Buchen Sie eine Demo.
Verwandte Artikel





Das Neueste aus unserem Blog






Echte Fabrico-Kacheln, Beispieldaten.