


 Iniciar sesión
 Blog

Alternativas a Fabrico: cuándo encaja mejor otra herramienta y cuándo Fabrico

En resumen: La alternativa a Fabrico adecuada depende de la tarea que deba cumplir el software. Para datos de máquinas CNC en todo un taller, fíjese en MachineMetrics; para un marcador en una línea, en Vorne XL; para las rutinas de los equipos de primera línea, en Redzone; para aplicaciones que construyen sus propios ingenieros, en Tulip; para la genealogía y los registros regulados, en un MES completo como Siemens Opcenter Execution o Critical Manufacturing; cuando el mantenimiento es toda la tarea, en un GMAO (CMMS) como MaintainX o UpKeep; para la inspección de defectos, en Cognex; para pantallas y alarmas de sala de control, en Ignition; y para una línea lenta que se revisa una vez al mes, en una hoja de cálculo o un registro en papel. Fabrico, que desarrolla el editor de esta página, encaja en plantas que quieren OEE, un MES ligero y una cámara IA (un complemento) que cuenta la producción, en líneas que combinan máquinas con PLC, máquinas antiguas y puestos manuales, con el mantenimiento integrado.
- Ejemplo práctico: en una línea de envasado de snacks se pierden 1.884,60 EUR de margen por turno mientras hay pedidos esperando; 340,20 EUR de esa cifra solo se explican con un conteo en una mesa manual de encajado.
Puntos clave
- Empiece por la tarea, no por la marca: datos de máquina, un marcador de línea, rutinas de equipo, aplicaciones propias, registros regulados, mantenimiento, inspección o control.
- Cada alternativa de abajo se describe a partir de las páginas de su propio proveedor, con fecha y con el caso en el que encaja mejor que Fabrico.
- Valore primero las pérdidas. En el ejemplo, 486,00 EUR por turno corresponden a la marcha lenta y 437,40 EUR a los atascos de las mordazas de sellado; primero va la herramienta que explica la mayor pérdida.
- Varias de estas herramientas funcionan junto a Fabrico: un sistema de inspección o un SCADA conserva su propia tarea, igual que el ERP.
- La cámara IA (un complemento) de Fabrico cuenta la producción; no inspecciona piezas. En la hoja de ruta de Fabrico, todavía no disponible: la cámara propondría un motivo de parada.
Qué hace Fabrico, para que sepa con qué está comparando
Una alternativa solo tiene sentido frente a lo que sustituye. Fabrico es un software de OEE en la nube y un MES ligero para plantas de fabricación. Según sus datos de producto, ofrece el OEE (eficiencia general de los equipos) en tiempo real (disponibilidad x rendimiento x calidad) por línea y turno, un panel de OEE en directo y la detección de microparadas, y hace visibles las seis grandes pérdidas. Los datos llegan de la conexión con PLC y de sensores IoT, y los operarios indican el motivo de una parada en la propia línea.
- Cámara IA (un complemento): donde una máquina no tiene una señal aprovechable, como una mesa manual de embalaje o una máquina antigua, la cámara IA cuenta la producción, la tarea que se trata en el artículo conteo visual con IA. Donde una cámara IA cubre la línea, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena en Fabrico. En la hoja de ruta de Fabrico, todavía no disponible: la cámara propondría un motivo de parada.
- Dinero: con el precio de venta y el margen de cada SKU introducidos, las pérdidas se valoran en dinero por línea y turno.
- Mantenimiento integrado: la orden de trabajo se abre desde la parada en un solo paso, vinculada a la línea.
- Además: aplicaciones para iOS, Android y web; notificaciones push, en la aplicación y por correo electrónico con reglas inteligentes; una vista multiplanta con comparativa entre plantas; API REST, webhooks, Zapier e importación y exportación en Excel. La conexión con SAP PM o SAP S/4HANA se define para cada cliente a través de la API REST junto con su equipo de SAP.
- Seguridad: ISO/IEC 27001, ISO 9001 e ISO/IEC 20000-1, RGPD con un acuerdo de encargo del tratamiento (DPA). Los clientes de la UE se alojan en AWS en Fráncfort.
Fabrico no es un sistema de inspección ni un sistema de control.
El vídeo recorre la línea de tiempo de un turno en líneas de ejemplo y la pantalla en la que un operario indica el motivo de una parada, para que vea con qué se comparan las alternativas de abajo.
Lo que se ve: la línea de tiempo de un turno, tiempo sin clasificar a la espera de un motivo y la pantalla del operario con la línea parada, en líneas de ejemplo. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Alternativas a Fabrico de un vistazo
Cada fila resume las páginas del propio proveedor, consultadas el 16.11.2026 y enlazadas en su sección más abajo. Fabrico, que desarrolla el editor de esta página, se describe más arriba a partir de sus propios datos de producto.
| Herramienta | Pensada para, según sus propias páginas | Encaja mejor cuando |
|---|---|---|
| MachineMetrics | Datos de máquina en tiempo real para la fabricación discreta, con lectura nativa de controles CNC | La mayoría de las máquinas son CNC y el equipo quiere las variables de los controles de todas las marcas |
| Vorne XL | Un dispositivo que se acopla a cada línea, con uno o dos sensores y un marcador | Una línea necesita una pantalla de objetivo frente a real, comprada una vez, dentro del cortafuegos |
| Redzone | Software de OEE para equipos de primera línea, con reuniones breves digitales y relevo de turno | El objetivo es una rutina de equipo en torno a las cifras, liderada por la dirección de planta |
| Tulip | Una plataforma no-code en la que los ingenieros crean aplicaciones, terminales y paneles | Los ingenieros quieren crear por su cuenta muchos flujos de trabajo de puesto |
| Siemens Opcenter Execution, Critical Manufacturing | MES completo: seguimiento y trazabilidad, genealogía, registros electrónicos de lote y de dispositivo | Se exigen genealogía y registros regulados |
| MaintainX, UpKeep | GMAO: órdenes de trabajo, mantenimiento preventivo, repuestos y activos en varias sedes | El mantenimiento en varias sedes y edificios es toda la tarea |
| Cognex | Sistemas de visión que inspeccionan, miden e identifican piezas | Cada pieza debe revisarse en busca de defectos |
| Ignition | Software de servidor para aplicaciones SCADA, HMI, IIoT y MES | Los operarios necesitan pantallas de control y alarmas |
| Fabrico | Software de OEE y MES ligero, con una cámara IA (un complemento) que cuenta la producción, y con el mantenimiento integrado | La pregunta es cuánto cuestan las paradas por línea y turno, en líneas que combinan máquinas con PLC, máquinas antiguas y puestos manuales |
MachineMetrics: cuando la tarea son los datos de máquinas CNC
MachineMetrics se presenta en su página de inicio como «One platform, running on real-time machine data, purpose-built for discrete manufacturing.» (traducción: una plataforma que funciona con datos de máquina en tiempo real, creada específicamente para la fabricación discreta). Su página de monitorización de máquinas indica conectividad «from PLC's supporting protocols including: MTConnect, Fanuc, OPC-UA, UMATI, Mitsubishi, Citizen, Haas, Heidenhain, Siemens Sinumerik, Modbus, and Ethernet IP» (traducción: desde PLC compatibles con protocolos, entre ellos los citados) y añade: «MachineMetrics Edge supports digital and analog I/O for machines without a standard connectivity option to integrate even the most challenging equipment.» (traducción: MachineMetrics Edge admite E/S digitales y analógicas para máquinas sin una opción de conectividad estándar, para integrar incluso los equipos más difíciles). Sobre integración, su página Connect dice: «Publish to your own MQTT broker for a unified namespace, pull through REST and GraphQL APIs, or land it in Power BI.» (traducción: publique en su propio bróker MQTT para un espacio de nombres unificado, extraiga los datos mediante las API REST y GraphQL o llévelos a Power BI).
Encaja mejor que Fabrico cuando: la mayor parte del taller son máquinas herramienta CNC y el equipo quiere datos a nivel de control de todas las marcas en un único modelo, con conectores de ERP documentados.
Dónde encaja Fabrico en su lugar o a su lado: líneas que combinan máquinas CNC con máquinas antiguas y puestos manuales: donde un puesto no tiene una señal aprovechable, la cámara IA (un complemento) cuenta su producción.
Pregunte antes de comprar: ¿Qué controles del taller se leen de forma nativa y cuáles necesitan adaptadores de E/S? ¿Dónde indica el operario el motivo de una parada?
Comparación detallada: MachineMetrics vs. Fabrico y alternativas a MachineMetrics.
Vorne XL: cuando una línea necesita un marcador
Vorne describe XL como un dispositivo inteligente «bolt-on» (traducción: que se acopla a lo existente; fuente: modelos XL). Su página de producto dice: «Hook up one or two sensors or tap into an existing photo-eye, relay, PLC, or proximity switch.» (traducción: conecte uno o dos sensores o aproveche una fotocélula, un relé, un PLC o un sensor de proximidad ya existentes). También indica que los dispositivos XL funcionan dentro del cortafuegos de la planta, con «No cloud requirement» (traducción: sin necesidad de nube). Los precios están publicados: la página de modelos indica XL Touch a 4.990 USD, XL HD+ a 4.690 USD y el marcador LED XL810-1 a 4.490 USD, por unidad, con descuentos por volumen (consultado el 16.11.2026).
Encaja mejor que Fabrico cuando: una línea o unas pocas máquinas necesitan una pantalla visible de objetivo frente a real en la propia línea, comprada una vez por dispositivo y en funcionamiento dentro de la red de la planta.
Dónde encaja Fabrico en su lugar o a su lado: muchas líneas y varias plantas comparadas con una misma definición de OEE, en una vista multiplanta con comparativa entre plantas.
Pregunte antes de comprar: ¿Qué añade una segunda línea o una segunda planta, en dispositivos y en informes? ¿Dónde se registran los motivos de parada y quién lo hace?
Comparación detallada: Fabrico vs. Vorne XL y alternativas a Vorne XL.
Redzone: cuando la tarea es una rutina de los equipos de primera línea
Redzone afirma: «Redzone Productivity is OEE software built for manufacturing frontline teams.» (traducción: Redzone Productivity es un software de OEE creado para los equipos de primera línea de fabricación; fuente: Redzone Productivity). La misma página menciona «Structured digital huddle routines» (traducción: rutinas estructuradas de reuniones breves digitales) y notas de relevo visibles para los turnos entrantes, y dice: «It is deployed in 2,000+ factories across food & beverage, automotive, CPG, and life sciences.» (traducción: está implantado en más de 2.000 fábricas de alimentación y bebidas, automoción, gran consumo y ciencias de la vida). Su página de alimentación y bebidas añade: «Redzone is a strong fit for organizations where leadership is committed to frontline visibility and continuous improvement culture.» (traducción: Redzone encaja bien en organizaciones cuya dirección está comprometida con la visibilidad en primera línea y con una cultura de mejora continua). Redzone no publica precios; su página de precios dice: «Pricing is based on the number of sites and modules deployed. No two plants are the same.» (traducción: el precio depende del número de sedes y de módulos implantados. No hay dos plantas iguales).
Encaja mejor que Fabrico cuando: el objetivo principal es una rutina de equipo estructurada en torno a las cifras en cada turno, con la dirección de planta comprometida con ella y un coach del proveedor durante la implantación, a menudo en alimentación y bebidas.
Dónde encaja Fabrico en su lugar o a su lado: plantas cuya primera pregunta es cuánto cuesta cada pérdida: con el precio de venta y el margen de cada SKU introducidos, las pérdidas se valoran en dinero por línea y turno.
Pregunte antes de comprar: ¿Qué hace el coach durante la implantación y qué se queda en la planta después? ¿Cómo se mantienen coherentes los motivos de parada entre turnos?
Comparación detallada: Redzone vs. Fabrico y alternativas a Redzone.
Tulip: cuando sus ingenieros quieren construir las aplicaciones
Tulip se define como una plataforma de operaciones de primera línea. Su página de plataforma dice: «Create guided workflows, management terminals, and dashboards, built on your common data model and with no coding required.» (traducción: cree flujos de trabajo guiados, terminales de gestión y paneles, construidos sobre su modelo de datos común y sin necesidad de programar). Su página de instrucciones de trabajo dice: «Process engineers own the build, so a change doesn't wait on IT.» (traducción: los ingenieros de procesos son dueños de la construcción, así que un cambio no espera a TI). La página de plataforma enumera aplicaciones que van desde instrucciones de trabajo digitales y preparación de kits hasta registros electrónicos de lote, registros históricos de dispositivos, genealogía, seguimiento del OEE e inspección visual de calidad.
Encaja mejor que Fabrico cuando: los ingenieros de procesos quieren crear y modificar por su cuenta muchos flujos de trabajo de puesto, como instrucciones de trabajo, preparación de kits, controles de calidad y registros, y la planta tiene personas que se hagan cargo de esas aplicaciones.
Dónde encaja Fabrico en su lugar o a su lado: plantas que quieren OEE, motivos de parada y un MES ligero listos para usar, en lugar de construirlos aplicación por aplicación.
Pregunte antes de comprar: ¿Quién mantiene cada aplicación cuando cambia el producto o la línea? ¿Qué aplicaciones son plantillas y cuáles se construyen desde cero?
Comparación detallada: Fabrico vs. Tulip y alternativas a Tulip.
Una suite MES completa: cuando se exigen genealogía y registros regulados
Siemens afirma: «Opcenter Execution tracks and traces the status of production and disposition of work, including demonstration and documentation of regulatory and quality requirements.» (traducción: Opcenter Execution sigue y traza el estado de la producción y la disposición del trabajo, incluida la demostración y documentación de los requisitos regulatorios y de calidad; fuente: Opcenter Execution). Para su edición farmacéutica, Siemens dice que el sistema facilita «a review of the batch record by exception» (traducción: una revisión del registro de lote por excepción; fuente: Opcenter Execution Pharma). Critical Manufacturing describe «Complete real-time traceability and genealogy at the individual batch, lot or serialized unit.» (traducción: trazabilidad y genealogía completas en tiempo real a nivel de lote, partida o unidad serializada; fuente: Industrial Operations Platform), y su página de dispositivos médicos dice: «The comprehensive system exceeds regulatory requirements such as FDA 21 CFR Parts 11 and 820.» (traducción: este sistema integral supera requisitos regulatorios como FDA 21 CFR Parts 11 y 820).
Encaja mejor que Fabrico cuando: la planta debe mantener la genealogía hasta el lote, la partida o la unidad serializada, registros electrónicos de lote o registros históricos de dispositivos, y firmas conforme a las normas de la FDA o del MDR de la UE.
Dónde encaja Fabrico en su lugar o a su lado: plantas que primero necesitan OEE de línea, motivos de parada y pérdidas valoradas, sin un proyecto de MES completo. Un MES ligero cubre ese terreno; no sustituye a los registros electrónicos de lote.
Pregunte antes de comprar: ¿Qué registros y firmas quedan cubiertos y frente a qué normativa? ¿Qué añade cada módulo a la licencia?
Comparación detallada: alternativas a Critical Manufacturing y alternativas a MES.
Un GMAO dedicado: cuando el mantenimiento es toda la tarea
MaintainX se presenta como una plataforma de GMAO y gestión de activos en la que los equipos pueden «Create, assign, and track work orders across all sites.» (traducción: crear, asignar y seguir órdenes de trabajo en todas las sedes; fuente: MaintainX). UpKeep afirma: «Teams use it to create and track work orders, schedule preventive maintenance, and manage asset history across every site.» (traducción: los equipos lo usan para crear y seguir órdenes de trabajo, programar el mantenimiento preventivo y gestionar el historial de activos en cada sede; fuente: UpKeep). Ambos publican precios, consultados el 16.11.2026: MaintainX indica Essential a 20 USD por usuario y mes con facturación anual y Premium a 65 USD (precios de MaintainX); UpKeep indica Essential a 24 USD y Premium a 55 USD por usuario y mes (precios de UpKeep).
Encaja mejor que Fabrico cuando: el mantenimiento en sedes, edificios o flotas es toda la tarea, con el cumplimiento del preventivo, los repuestos y el historial de activos en el centro, y las pérdidas de producción no son la cuestión.
Dónde encaja Fabrico en su lugar o a su lado: plantas en las que las paradas y el mantenimiento van en el mismo registro que el OEE: en Fabrico, la orden de trabajo se abre desde la parada en un solo paso, vinculada a la línea, y el consumo de repuestos queda ligado a las órdenes de trabajo.
Pregunte antes de comprar: ¿Cómo llega una parada de la línea a una orden de trabajo y con qué minutos? ¿Quién introduce el motivo?
Comparación detallada: Fabrico vs. MaintainX y Fabrico vs. UpKeep.
Visión artificial de Cognex: cuando cada pieza debe inspeccionarse
Cognex afirma: «Cognex vision systems capture and analyze images in real time to automate inspection, measurement, and identification, improving efficiency and product quality across manufacturing and logistics.» (traducción: los sistemas de visión de Cognex capturan y analizan imágenes en tiempo real para automatizar la inspección, la medición y la identificación, mejorando la eficiencia y la calidad del producto en fabricación y logística; fuente: sistemas de visión de Cognex). Para alimentación y bebidas, su página de detección de defectos describe la tarea así: «Verify seals, count food items in final packaging, and ensure product quality» (traducción: verificar sellados, contar los productos alimentarios en el envase final y garantizar la calidad del producto).
Encaja mejor que Fabrico cuando: la tarea es juzgar cada pieza o envase frente a una especificación: defectos, presencia y colocación, sellados o códigos.
Dónde encaja Fabrico en su lugar o a su lado: a su lado, no en su lugar. La cámara IA (un complemento) de Fabrico cuenta la producción donde una máquina no tiene una señal aprovechable y no inspecciona piezas; el conteo de rechazos de un sistema de inspección puede alimentar el factor de calidad del OEE.
Pregunte antes de comprar: ¿Cómo se midieron los falsos rechazos y los defectos no detectados en la recepción? ¿Cómo sale del sistema el conteo de rechazos por turno?
Comparación detallada: Cognex vs. Keyence, la comparativa de software de visión artificial y la guía de software de inspección visual.
Ignition: cuando los operarios necesitan pantallas de control y alarmas
Inductive Automation afirma: «Ignition is server software that acts as the hub for everything on your plant floor for total system integration.» (traducción: Ignition es un software de servidor que actúa como centro de todo lo que ocurre en la planta, para una integración total de sistemas; fuente: Ignition). Su paquete SCADA estándar, según la página de Ignition SCADA, incluye los módulos Vision, OPC UA, Tag Historian, Alarm Notification, Reporting y SQL Bridge. Sobre las licencias, su página de precios por edición dice: «Standard Ignition and Ignition Edge licenses have a one-time cost, as they are both perpetual licenses. Purchase those licenses once and you get permanent access.» (traducción: las licencias de Standard Ignition e Ignition Edge tienen un coste único, ya que ambas son licencias perpetuas. Se compran una vez y el acceso es permanente).
Encaja mejor que Fabrico cuando: la planta necesita control de supervisión: arrancar y parar procesos, alarmas y pantallas de operario, construidas y mantenidas por ingenieros de automatización o por un integrador.
Dónde encaja Fabrico en su lugar o a su lado: por encima, cuando la pregunta es el OEE y las pérdidas por línea y turno. El SCADA conserva el control; Fabrico no es un sistema de control.
Pregunte antes de comprar: ¿Quién construye y mantiene las pantallas? ¿Dónde residen los planes de turno, las velocidades ideales y los motivos de parada?
Comparación detallada: AVEVA vs. Ignition e Ignition vs. Kepware.
Una hoja de cálculo o un registro en papel: cuando una línea necesita una cifra mensual
Muchas plantas empiezan por aquí, y algunas nunca necesitan más. Una pizarra en la línea, un registro de paradas en papel y una hoja de cálculo que suma el mes pueden dar una cifra de OEE para una reunión de revisión, sin comprar ningún software nuevo.
Encaja mejor que Fabrico cuando: hay una o dos líneas lentas, un equipo que ya anota las paradas a mano y una cifra de OEE necesaria para una revisión mensual y no para actuar dentro del turno.
Dónde encaja Fabrico en su lugar o a su lado: cuando las paradas cortas importan. Las paradas anotadas a mano suelen dejar fuera las más cortas; Fabrico lee las paradas a partir de la señal de la máquina, con detección de microparadas, y el operario añade el motivo.
Pregunte antes de comprar: ¿Cuántas paradas por turno recoge el registro frente al conteo de la propia máquina? ¿Quién pasa las hojas a la hoja de cálculo y cuándo?
Comparación detallada: registro de paradas manual frente a automático.
Ejemplo práctico: una línea de envasado de snacks, valorada pérdida a pérdida
Cifras de ejemplo, no de un cliente. Una planta de snacks salados trabaja con una envasadora vertical a una velocidad ideal de 120 bolsas por minuto, alimentada por una freidora y un bombo de sazonado, con una mesa manual de encajado a continuación. Un turno tiene 480 minutos planificados. El PLC de la envasadora da un estado de marcha y un conteo de bolsas; la mesa de encajado no tiene señal.
OEE. La señal registró 81 minutos de parada, así que la envasadora funcionó 399 minutos: disponibilidad 399 / 480 = 83,1 %. En esos minutos podría haber hecho 47.880 bolsas y contó 44.280: rendimiento 92,5 %. El comprobador de estanqueidad rechazó 640 bolsas: calidad 43.640 / 44.280 = 98,6 %. OEE = 83,1 % x 92,5 % x 98,6 % = 75,8 %, lo mismo que 43.640 bolsas buenas de 57.600 posibles.
El dinero. Tome un precio franco fábrica de ejemplo de 0,90 EUR por bolsa y un margen de ejemplo del 15 %, es decir, 0,135 EUR por bolsa. Los márgenes por sector en EE. UU. de NYU Stern («Data used is as of January 2026», traducción: datos a enero de 2026) sitúan a Food Processing (procesado de alimentos, 78 empresas) en un margen bruto del 23,23 % y un margen operativo antes de impuestos sin ajustar del 10,63 %; el 15 % queda entre ambos. Mientras hay pedidos esperando, cada bolsa no fabricada es margen perdido: 13.960 bolsas x 0,135 EUR = 1.884,60 EUR por turno, 79.153,20 EUR al mes en 42 turnos. Cuando los pedidos no esperan, esos mismos minutos son capacidad y se valoran, en cambio, al coste de un turno adicional.
| Pérdida en el turno (ejemplo) | Minutos | Bolsas no fabricadas | Margen, con pedidos esperando | Qué lo explica |
|---|---|---|---|---|
| Atascos de las mordazas de sellado | 27 | 3.240 | 437,40 EUR | Señal de la máquina y motivo del operario; orden de trabajo de mantenimiento desde la parada |
| Empalmes de bobina de film | 18 | 2.160 | 291,60 EUR | Señal de la máquina y motivo del operario |
| Espera de la mesa de encajado | 21 | 2.520 | 340,20 EUR | Solo un conteo en la mesa de encajado (allí no hay señal) |
| Cambio a un nuevo sabor | 15 | 1.800 | 243,00 EUR | Señal de la máquina y motivo del operario |
| Marcha lenta | 30 | 3.600 | 486,00 EUR | Conteo de bolsas frente a la velocidad ideal |
| Rechazos de la prueba de estanqueidad | 5,3 | 640 | 86,40 EUR | El conteo de rechazos del comprobador de estanqueidad |
| Total | 116,3 | 13.960 | 1.884,60 EUR |
Lea la tabla de la mayor pérdida hacia abajo. La marcha lenta y los atascos de las mordazas de sellado van primero, y ambos los ve cualquier herramienta que lea la señal de la envasadora frente a una velocidad ideal, con el motivo de la parada que indica el operario. Los 21 minutos de espera son distintos: la señal de la envasadora dice que se paró, pero solo un conteo en la mesa de encajado muestra que fue la mesa, y no la envasadora, la que marcó el ritmo. Esa es la tarea de un conteo donde no hay señal, el caso del OEE sin PLC. Los rechazos de la prueba de estanqueidad son pequeños en dinero aquí, y es el comprobador de estanqueidad, no una herramienta de OEE, el que decide qué bolsa es defectuosa.
Cuándo encaja Fabrico y cuándo no
Fabrico suele encajar en plantas que quieren saber cuánto cuestan las paradas por línea y turno, en líneas que combinan máquinas con PLC, máquinas antiguas y puestos manuales; que quieren que los operarios indiquen por qué se paró una línea, con la orden de trabajo de mantenimiento abierta desde esa parada; y que comparan líneas o plantas con una misma definición de OEE.
Busque primero en otra parte cuando la tarea principal sea una de estas: inspeccionar cada pieza en busca de defectos, gestionar pantallas y alarmas de sala de control, mantener la genealogía y los registros electrónicos de lote o de dispositivo de un producto regulado o gestionar el mantenimiento de edificios y flotas donde los datos de producción no son la cuestión. Las secciones anteriores citan herramientas creadas para esas tareas.
Un dato de cliente, con una aclaración previa. Ficosota, fabricante búlgaro de productos de higiene, tisú y hogar, es también inversor en Fabrico, según se expone en el anuncio de inversión. En sus 16 líneas en Fabrico, entre junio y septiembre de 2026, su OEE pasó del 53,11 % al 59,62 %, la producción buena mensual de 10,49 millones a 12,92 millones de unidades y el tiempo sin clasificar, es decir, la parte del tiempo de producción sin motivo registrado, del 3,20 % al 0,40 %. Lea el caso de Ficosota.
Para una autoevaluación más completa, consulte si Fabrico es adecuado para su producción.
Cómo elegir: empiece por la mayor pérdida valorada
Elija la herramienta que explica la mayor pérdida de su lista valorada, no la que tiene la lista de funciones más larga. Si dos necesidades están muy igualadas, suele ganar la prueba más barata: una línea, una lista de motivos, unas semanas de turnos completos.
| Si la mayor pérdida o necesidad es | Mire primero | Quién elige | Primera pregunta al proveedor |
|---|---|---|---|
| Paradas y marcha lenta en máquinas herramienta CNC, leídas desde los controles | MachineMetrics u otra herramienta de monitorización de CNC | Ingeniero de fabricación | ¿Qué controles se leen de forma nativa y cuáles necesitan adaptadores de E/S? |
| Una pantalla visible de objetivo frente a real en una línea | Un marcador como Vorne XL | Jefe de producción | ¿Qué añade una segunda línea o planta? |
| Respuesta lenta a las paradas, de turno en turno | Una herramienta de rutinas de equipo como Redzone | Director de planta con el responsable de mejora continua | ¿Qué se queda en la planta cuando se va el coach? |
| Muchos flujos de trabajo de puesto por digitalizar | Una plataforma de aplicaciones como Tulip | Ingenieros de procesos | ¿Quién mantiene cada aplicación cuando cambia el producto? |
| Genealogía, registros de lote o de dispositivo, liberación regulada | Una suite MES completa | Responsable de calidad con TI | ¿Qué registros y firmas quedan cubiertos y frente a qué normativa? |
| Mantenimiento en varias sedes, cumplimiento del preventivo y repuestos | Un GMAO como MaintainX o UpKeep | Jefe de mantenimiento | ¿Cómo llega una parada de la línea a una orden de trabajo? |
| Defectos y rechazos | Visión de inspección como Cognex | Responsable de calidad | ¿Cómo se midieron los falsos rechazos en la recepción? |
| Control, alarmas y pantallas de operario | Un SCADA como Ignition | Ingeniero de automatización | ¿Quién construye y mantiene las pantallas? |
| Una cifra mensual de OEE para una línea lenta | Una hoja de cálculo o un registro en papel | Jefe de producción | ¿Qué paradas cortas se le escapan al registro? |
| Coste de las paradas por línea y turno en líneas mixtas | Fabrico | Director de planta | ¿Cómo se compara el conteo de una cámara IA (un complemento) con un conteo manual en un puesto? |
Fabrico junto a otra herramienta
Varias de estas herramientas conservan su propia tarea junto a Fabrico. Lo que importa es qué fluye entre ellas y quién es responsable del enlace.
| Pareja | Qué fluye entre ellas | Responsable del enlace |
|---|---|---|
| Fabrico y la visión de inspección (Cognex) | El sistema de inspección decide qué pieza es mala; su conteo de rechazos puede llegar al factor de calidad del OEE desde el PLC o a través de la API REST. | Responsable de calidad con el ingeniero de automatización |
| Fabrico y SCADA (Ignition) | Ambos leen los PLC de la línea. El SCADA conserva el control, las alarmas y las pantallas de operario; Fabrico mide el OEE y las pérdidas por línea y turno. | Ingeniero de automatización |
| Fabrico y el ERP | Precios y márgenes por SKU de entrada, OEE y pérdidas valoradas de salida, a través de la API REST o la importación y exportación en Excel. La conexión con SAP PM o SAP S/4HANA se define para cada cliente a través de la API REST junto con su equipo de SAP. | TI con el controller de planta |
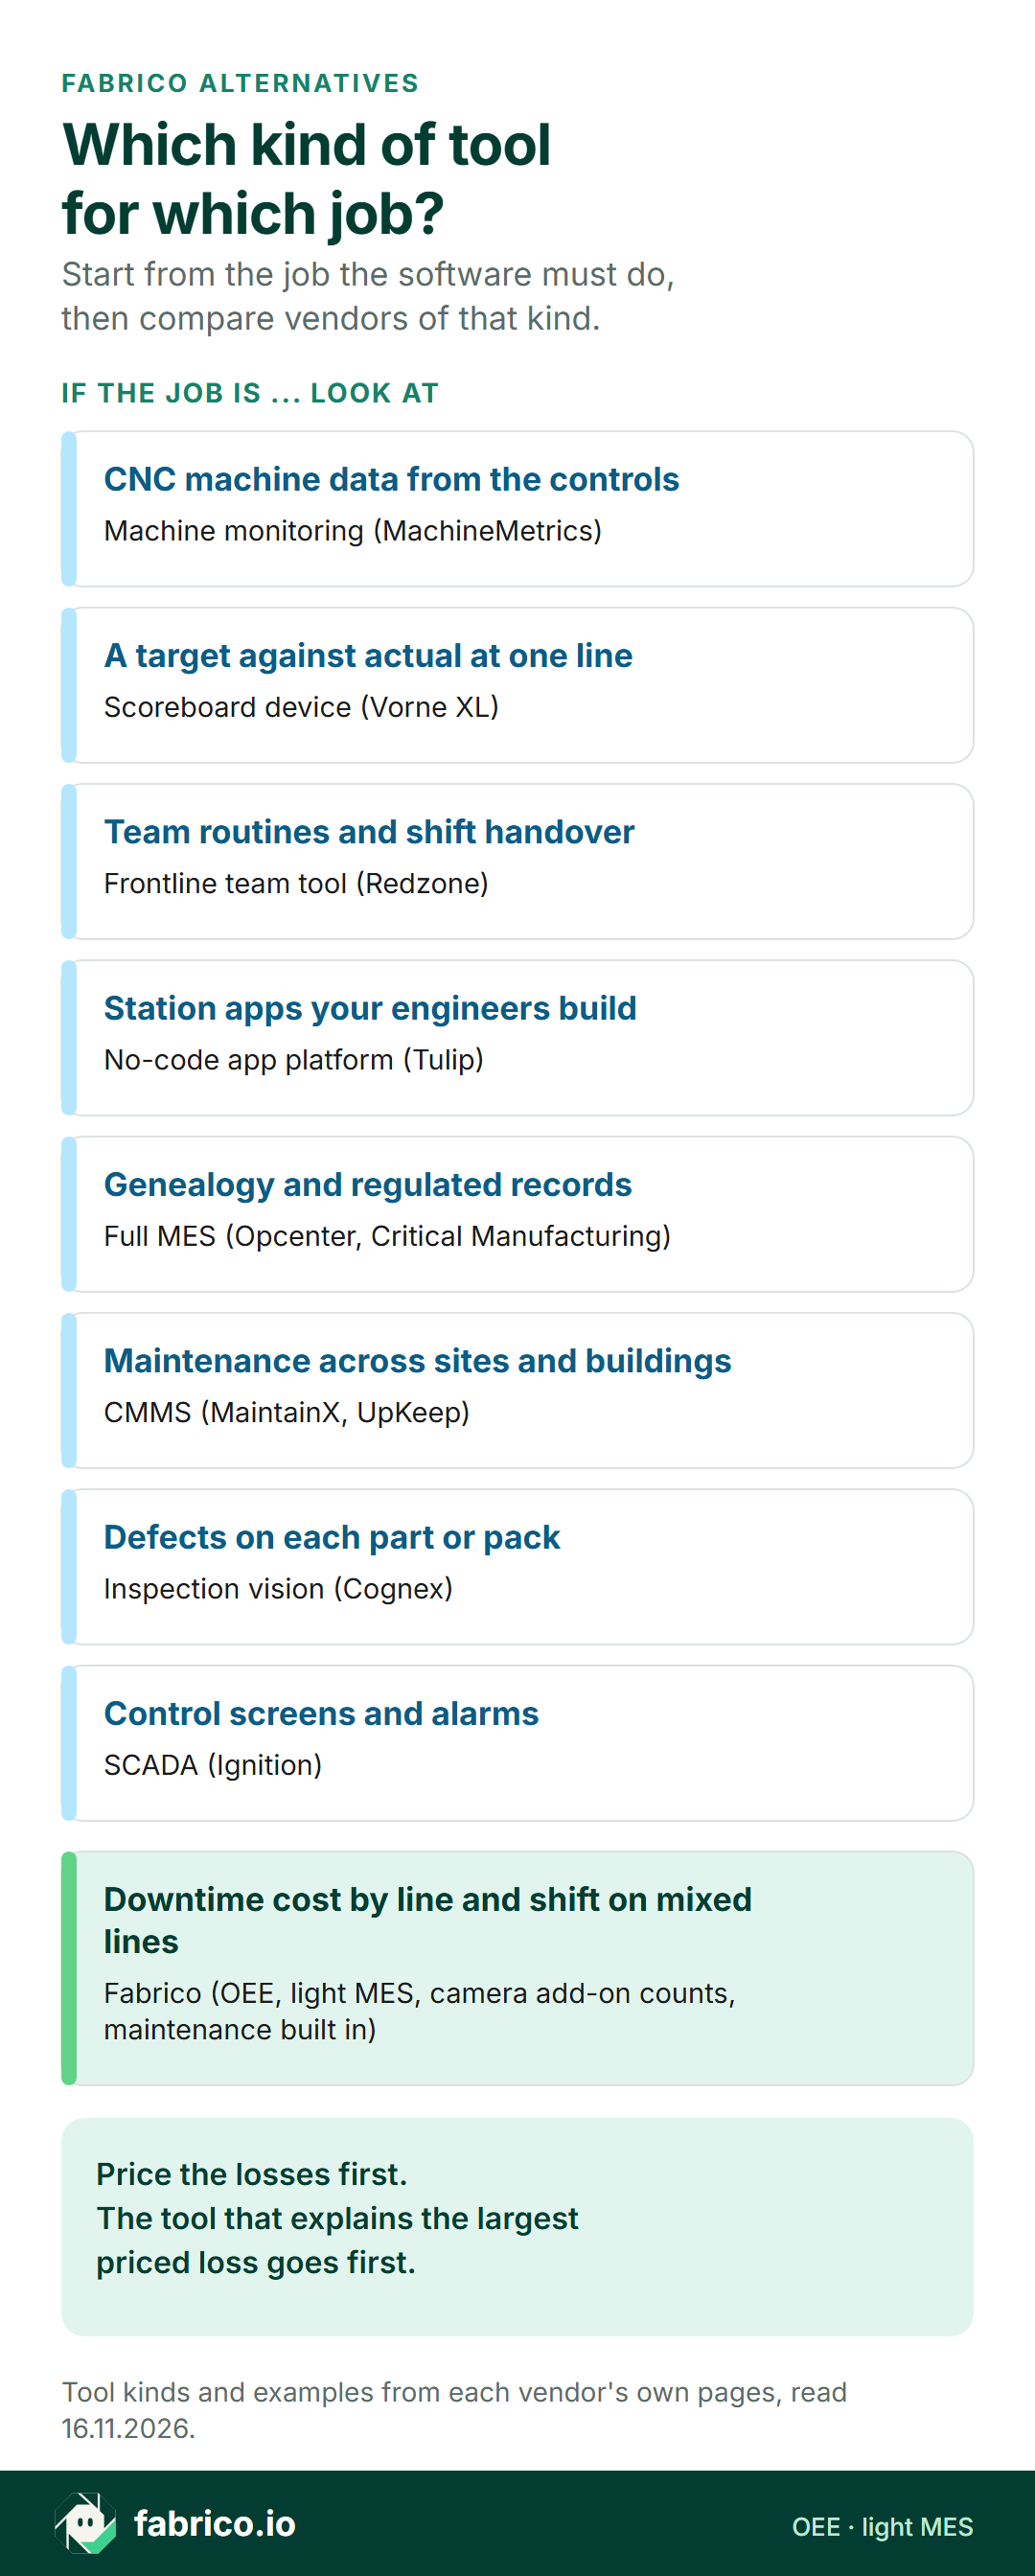
Versión en texto de esta infografía
- ¿Qué tipo de herramienta para qué tarea? Empiece por la tarea que debe cumplir el software y compare después los proveedores de ese tipo.
- Si la tarea son los datos de máquinas CNC desde los controles, mire la monitorización de máquinas (MachineMetrics).
- Si la tarea es un objetivo frente a real en una línea, mire un dispositivo marcador (Vorne XL).
- Si la tarea son las rutinas de equipo y el relevo de turno, mire una herramienta para equipos de primera línea (Redzone).
- Si la tarea son aplicaciones de puesto que construyen sus ingenieros, mire una plataforma de aplicaciones no-code (Tulip).
- Si la tarea son la genealogía y los registros regulados, mire un MES completo (Opcenter, Critical Manufacturing).
- Si la tarea es el mantenimiento en varias sedes y edificios, mire un GMAO (MaintainX, UpKeep).
- Si la tarea son los defectos de cada pieza o envase, mire la visión de inspección (Cognex).
- Si la tarea son las pantallas de control y las alarmas, mire un SCADA (Ignition).
- Si la tarea es el coste de las paradas por línea y turno en líneas mixtas, mire Fabrico: OEE, MES ligero, conteo con cámara IA (un complemento) y mantenimiento integrado.
- Valore primero las pérdidas. Primero va la herramienta que explica la mayor pérdida valorada.
Primeros pasos por rol este trimestre
| Rol | Esta semana | Este trimestre |
|---|---|---|
| Director de planta | Elegir una línea y pedir los minutos de parada y los rechazos del mes pasado, con el motivo de cada uno. | Valorar las pérdidas de esa línea con el margen del SKU y financiar la herramienta que explique la mayor. |
| Jefe de producción | Listar los puestos sin señal aprovechable y lo que frena cada uno. | Acordar una única lista de motivos de parada para todos los turnos antes de comparar las pantallas de cualquier proveedor. |
| Responsable de mejora continua o de mantenimiento | Anotar qué pérdidas necesitan una orden de trabajo y cuáles un cambio de rutina. | Probar dos herramientas preseleccionadas en la misma línea y con la misma lista de motivos, y comparar los totales con un conteo manual. |
- Valorar las pérdidas de una línea durante una semana a partir de la señal y de los motivos de los operarios.
- Clasificar cada pérdida según la tarea que necesita: datos de máquina, un conteo donde no hay señal, una rutina de equipo, un registro, una orden de trabajo, una inspección o una pantalla de control.
- Preseleccionar una herramienta por tarea en las secciones anteriores y hacer a cada proveedor las preguntas que allí se indican.
- Poner en marcha la herramienta preseleccionada en la línea con la mayor pérdida valorada y contrastar sus cifras con un conteo manual durante turnos completos.
Para ver el panorama más amplio de herramientas de OEE, consulte la comparativa mejor software de OEE.
Preguntas frecuentes
¿Cuáles son las principales alternativas a Fabrico?
Por tarea: MachineMetrics para datos de máquinas CNC, Vorne XL para un marcador en una línea, Redzone para rutinas de los equipos de primera línea, Tulip para aplicaciones que construyen los ingenieros, Siemens Opcenter Execution o Critical Manufacturing para genealogía y registros regulados, MaintainX o UpKeep cuando el mantenimiento es toda la tarea, Cognex para la inspección de defectos e Ignition para SCADA y HMI.
¿Fabrico es un GMAO?
Fabrico es un software de OEE y un MES ligero con el mantenimiento integrado: la orden de trabajo se abre desde la parada en un solo paso, vinculada a la línea. Las plantas cuya tarea principal es el mantenimiento en muchas sedes y edificios pueden preferir un GMAO dedicado como MaintainX o UpKeep.
¿La cámara IA de Fabrico inspecciona piezas?
No. La cámara IA (un complemento) cuenta la producción donde una máquina no tiene una señal aprovechable. La inspección de defectos necesita un sistema de inspección como Cognex, y su conteo de rechazos puede alimentar el factor de calidad del OEE.
¿Puede Fabrico sustituir a un SCADA?
No. Un SCADA como Ignition arranca y para procesos, lanza alarmas y gestiona las pantallas de operario. Fabrico mide el OEE y las pérdidas por línea y turno, y ambos pueden funcionar en paralelo.
¿Qué alternativa encaja en un taller CNC de mecanizado por encargo?
Si la mayoría de las máquinas son CNC y el equipo quiere datos a nivel de control de todas las marcas, MachineMetrics documenta conectividad a través de los protocolos MTConnect y OPC-UA y con controles Fanuc, Heidenhain y Siemens Sinumerik. Si el taller combina máquinas CNC, máquinas antiguas y puestos manuales y quiere las pérdidas valoradas en dinero, con el mantenimiento desde la parada, encaja Fabrico.
¿Dónde se aloja Fabrico?
Los clientes de la UE se alojan en AWS en Fráncfort. Fabrico cuenta con las certificaciones ISO/IEC 27001, ISO 9001 e ISO/IEC 20000-1 y ofrece un acuerdo de encargo del tratamiento conforme al RGPD.
¿Quiere ver las pérdidas de una línea valoradas por causa? Solicite una demo con datos de ejemplo.
Artículos relacionados

Lo último de nuestro blog








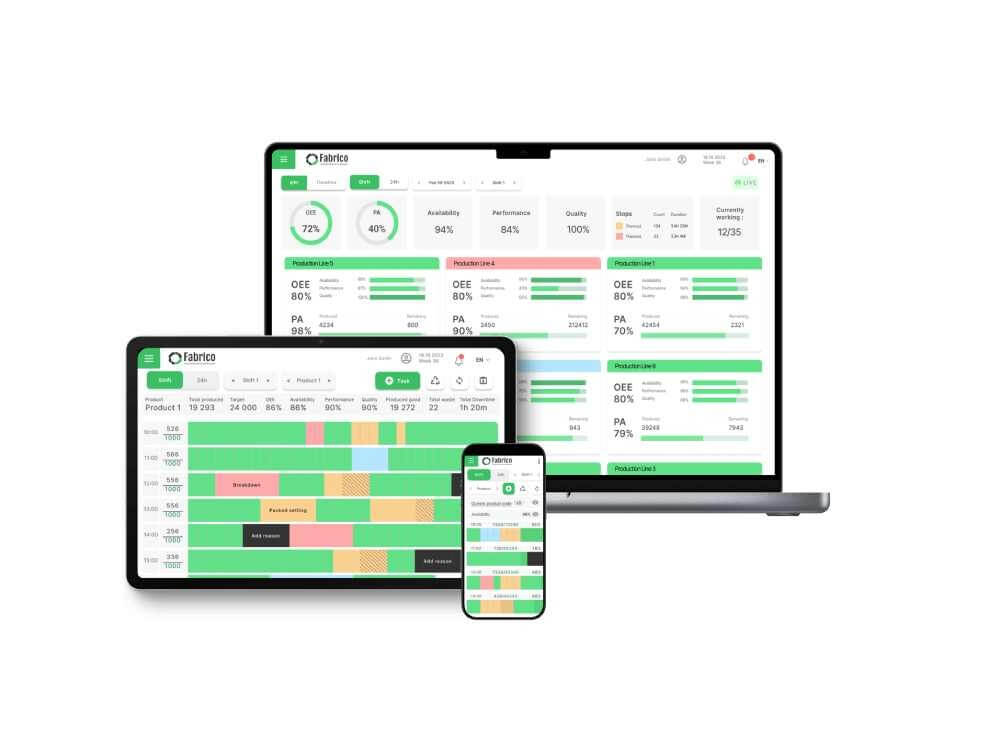
Tarjetas reales de Fabrico, datos de ejemplo.