


 Connexion
 Blog

Vision par ordinateur dans la fabrication de bouteilles de gaz : 9 erreurs de comptage de la production

En bref : la vision par ordinateur dans la fabrication de bouteilles de gaz compte les bouteilles là où aucune machine ne le fait : aux postes de montage des robinets, à l’entrée de la zone d’essai et aux palettes, pour que le chiffre de production cesse de dériver.
Elle compte, elle n’inspecte pas. Les résultats d’épreuve de pression, d’étanchéité et de soudure restent aux bancs d’essai et au contrôle, et Fabrico ne fait aucune inspection (voir inspection ou essai).
- Neuf erreurs de comptage reviennent sur une ligne de bouteilles GPL soudées ; le tableau les liste avec leur correctif et le poste de travail responsable du comptage.
- Les cycles du banc ne sont pas des bouteilles : une épreuve répétée ou un rebut retraité thermiquement passe deux fois sur le banc.
- Les prélèvements par lot et les bouteilles de contre-essai de soudure sont des retraits planifiés avec leur propre code, jamais du rebut.
- Les bouteilles revenues pour la requalification périodique passent en ordres distincts, sinon elles gonflent la production neuve.
- La caméra IA (module complémentaire) de Fabrico compte les bouteilles au montage des robinets, à l’entrée de la zone d’essai et à la palettisation, là où aucune machine ne compte.
- Là où une caméra couvre un poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée.
Cet audit porte sur les bouteilles en acier soudé pour GPL, propane et fluides frigorigènes, de la bobine à la palette. Les bouteilles haute pression sans soudure et les bouteilles composites sont fabriquées sur d’autres lignes et restent hors champ. Les règles applicables dépendent du marché. En Europe, l’EN 1442:2017, telle que référencée par l’organisme irlandais de normalisation NSAI, fixe les exigences minimales de conception, de construction et d’essai en cours de fabrication des bouteilles GPL en acier soudé de 0,5 à 150 litres (EN). Aux États-Unis, les bouteilles DOT 4BA sont fabriquées selon le 49 CFR 178.51, et l’ISO 4706:2023 couvre les bouteilles soudées principalement destinées aux gaz industriels.
Le tableau des erreurs de comptage des bouteilles de gaz : neuf erreurs et leurs correctifs
Chaque ligne décrit une façon dont le comptage de bouteilles d’une équipe devient faux, le poste de travail qui devrait en être responsable et le correctif. Les sections suivantes les reprennent dans l’ordre.
| Erreur de comptage | Poste responsable du comptage | Correctif |
|---|---|---|
| 1. Cycles du banc lus comme bouteilles éprouvées | Banc d’épreuve de pression | Compter les bouteilles à l’entrée de la zone d’essai ; garder les cycles du banc comme des cycles |
| 2. Rebuts retraités thermiquement comptés deux fois | Zone d’essai et four | Saisir le retraitement comme retouche ; créditer la bouteille une seule fois, au premier passage |
| 3. Prélèvements par lot saisis comme rebut | Qualité, au point de prélèvement | Un code de prélèvement planifié là où la bouteille est retirée |
| 4. Bouteilles de contre-essai de soudure et lots bloqués | Qualité | Compter comme bloquées jusqu’à la décision sur le lot ; ensuite bonnes, prélèvement ou rebut |
| 5. Corps soudés comptés comme bouteilles finies | Soudeuse circulaire pour les corps ; test d’étanchéité pour les bouteilles finies | Deux comptages avec l’en-cours entre les deux |
| 6. Charges du four lues comme bouteilles | Comptage à la soudeuse circulaire ; le four donne l’état de marche | Ne jamais déduire les bouteilles des charges ou du temps de convoyeur |
| 7. Bouteilles requalifiées dans la production neuve | Réception des requalifications | Un type d’ordre distinct de la réception à la palette |
| 8. Bouteilles repeintes comptées deux fois au poste | Poste de montage des robinets (caméra IA, module complémentaire) | Reprise peinture saisie à la peinture comme retouche ; le poste compte les arrivées une seule fois |
| 9. Un seul comptage pour 12,5 kg et 45 kg | Poste de montage des robinets | Minutes standard par format, gagnées par bouteille |
Vidéo explicative présentée par Iris, la présentatrice générée par IA de Fabrico : comment une caméra IA (module complémentaire) compte la production là où une machine n’a pas de signal. Demander une démo.
Lecture depuis YouTube. Google peut déposer des cookies lorsque vous lancez la lecture. Politique de confidentialité.
Pourquoi le comptage de la soudeuse et celui des palettes ne concordent jamais
Deux chiffres devraient concorder et ne concordent pas : les corps sortis de la soudeuse circulaire et les bouteilles posées sur palette. L’audit rend l’écart explicable. Corps soudés moins bouteilles palettisées égale bouteilles en attente d’essai, plus lots bloqués, plus prélèvements, plus bouteilles dans une boucle de retouche, plus rebut. Si ces cinq catégories ne ferment pas l’écart, l’une des neuf erreurs de comptage est en jeu.
Quantité totale et quantité bonne sont deux chiffres différents relevés au même poste (quantité bonne ou quantité totale) ; une usine qui les mélange surestime sa capacité réelle.
Chaque boucle du flux est un endroit où un compteur voit deux fois la même bouteille. Les codes comptent autant que les quantités : des chercheurs de Chalmers ont étudié les relevés OEE de 884 machines : près de la moitié des pertes enregistrées n’avaient aucune catégorie de perte exploitable (EN). Définissez les codes de retraitement thermique, reprise peinture, remontage, prélèvement et blocage avant de câbler le premier signal.
Menez l’audit sur les relevés de la semaine passée, en cinq étapes :
- Placez le comptage des corps de la soudeuse circulaire à côté du comptage des palettes pour chaque équipe et notez l’écart.
- Demandez au service qualité les prélèvements et les lots bloqués par équipe, et soustrayez-les.
- Demandez à la zone d’essai les rebuts envoyés en retraitement et les contre-épreuves réalisées, et vérifiez s’ils figurent dans le comptage de cycles du banc.
- Sortez les bouteilles en requalification de chaque comptage à partir de l’essai.
- Notez, poste par poste, si le comptage vient d’un automate, d’un banc, d’une balance, d’un opérateur ou de rien.
Erreurs 1 et 2 : cycles du banc et rebuts retraités thermiquement
Un banc d’épreuve de pression enregistre des cycles, et un cycle n’est pas toujours une nouvelle bouteille. Pour les bouteilles DOT 4BA, le 49 CFR 178.51 prévoit que si la pression d’épreuve ne peut être maintenue à cause d’une défaillance de l’appareil d’essai ou d’une erreur de l’opérateur, l’épreuve peut être répétée (EN). Une bouteille, deux cycles : si l’on lit les cycles comme des bouteilles éprouvées, le compteur de cycles crédite une production que la zone d’essai n’a pas validée.
Les rebuts font un plus grand tour. La même section autorise un nouveau traitement thermique d’une bouteille rejetée, après lequel elle doit réussir tous les essais prescrits pour être acceptée (EN), et les réparations de soudure de plus de trois pouces sur des bouteilles de plus de six pouces de diamètre imposent un nouveau traitement thermique. Comptée à chaque passage, elle fait deux bouteilles de production au four et à l’essai, et le comptage des palettes en a une de moins dans les deux cas.
Le correctif est le même pour les deux. Comptez les bouteilles quand elles roulent sur le convoyeur d’entrée de la zone d’essai, avec une caméra IA (module complémentaire) là où l’usine autorise un support, et gardez les cycles du banc comme des cycles. Une bouteille retraitée est créditée une fois, à sa première épreuve, le retraitement et la nouvelle épreuve étant saisis comme retouche, selon la règle de la retouche compte-t-elle comme bonne dans l’OEE. La Compressed Gas Association rappelle que l’épreuve de pression est exigée pour de nombreuses bouteilles neuves et qu’elle est aussi une méthode reconnue de requalification (EN), c’est pourquoi le même banc peut voir trois sortes de bouteilles dans un même poste.
Erreurs 3 et 4 : prélèvements par lot, contre-essais de soudure et lots bloqués
Les usines de bouteilles découpent volontairement de bonnes bouteilles. Selon la règle américaine, les essais mécaniques prennent deux éprouvettes sur une bouteille tirée au hasard dans chaque lot de 200 ou moins (EN), après traitement thermique. À 1 200 bouteilles par poste et une bouteille par lot de 200, six bouteilles par poste quittent la ligne de façon planifiée. Saisies comme rebut, elles imputent aux soudeuses circulaires une perte qu’elles n’ont pas causée ; saisies nulle part, elles laissent le comptage des palettes à six de moins à chaque poste.
Les essais de soudure ajoutent un second prélèvement, non planifié. Si l’éprouvette de traction de la soudure échoue, une éprouvette supplémentaire doit être prise sur deux bouteilles ou plaques d’essai supplémentaires du même lot (EN), et si l’une d’elles échoue, tout le lot est rejeté. Une mauvaise journée de soudure retire donc jusqu’à trois prélèvements, et un lot de 200 bouteilles au plus s’arrête entre l’essai et la peinture jusqu’à la décision du service qualité.
Donnez aux deux leurs propres codes au point de prélèvement : prélèvement planifié, prélèvement de contre-essai et bloqué. Une bouteille bloquée n’est ni bonne ni rebut jusqu’à la décision sur le lot, donc le comptage suit le lot autant que la bouteille (traçabilité par lot ou par numéro de série). Prélèvements et blocages apparaissent alors par poste de travail et par équipe (pertes qualité par machine et par équipe).
Erreurs 5 et 6 : corps, bouteilles finies et charges du four
Une bouteille soudée en deux pièces se compose de deux demi-corps emboutis réunis par une soudure circulaire, avec un pied, un collet de protection et un bossage taraudé pour le robinet. Les presses de découpe et d’emboutissage double effet ont des compteurs de coups, donc le comptage des demi-corps vient de la presse (logiciel OEE pour l’emboutissage et les presses).
Les demi-corps sont assemblés sur une soudeuse circulaire ; la soudure à l’arc submergé est le procédé courant, le MIG dans certaines usines. La soudeuse enregistre un cycle par soudure, c’est donc elle qui porte le comptage des corps (OEE pour cellules de soudage robotisées). Un corps n’est pas une bouteille : il lui manque encore traitement thermique, épreuve, peinture, robinet et frappe de la tare, et dans la gamme c’est un article distinct (nomenclature ou gamme). Déclarer les cycles de la soudeuse comme bouteilles produites compte en production chaque corps en attente, chaque lot bloqué et chaque prélèvement. Tenez deux comptages, les corps à la soudeuse et les bouteilles finies après le test d’étanchéité, avec l’en-cours entre les deux.
Le four est le troisième piège. Pour la DOT 4BA, le traitement thermique doit être réalisé après toutes les opérations de formage et de soudage (EN), donc dans une usine DOT 4BA le four se trouve après la dernière soudure ; d’autres normes ont leur propre clause. L’automate du four enregistre l’état de marche, la vitesse du convoyeur et les charges, qui disent s’il a tourné, pas combien de bouteilles il a traitées. Mesurez-le comme une ressource par lots, comme dans l’OEE pour le traitement thermique, et prenez le nombre de bouteilles à la soudeuse en amont et à l’entrée de la zone d’essai en aval.
Erreur 7 : bouteilles requalifiées dans la production neuve
Beaucoup d’usines de bouteilles reprennent aussi des bouteilles pour la requalification périodique. Aux États-Unis, le 49 CFR 180.209 prévoit que chaque bouteille de spécification arrivant à échéance de requalification périodique doit être requalifiée et marquée (EN), et son tableau donne des périodicités de 5, 7, 10 ou 12 ans pour la DOT 4BA selon le cas. En Europe, la BS EN 1440 définit les procédures de contrôle et d’essai périodiques des bouteilles GPL transportables et rechargeables (EN), pour la même plage de 0,5 à 150 litres. Quand une bouteille 4BA est marquée sur une plaque, la règle américaine réserve la place d’au moins six dates de réépreuve (EN).
Une bouteille requalifiée partage avec les neuves la grenailleuse, le banc d’épreuve, la ligne de peinture et la table de poinçonnage, et chacun d’eux la compte : elle gonfle ainsi la production neuve et masque un atelier de soudure lent. Traitez la requalification comme un type d’ordre distinct de la réception à la palette, avec ses propres minutes standard, et rapportez-la à côté de la production neuve.
Erreurs 8 et 9 : boucles de peinture et un seul comptage pour tous les formats
Les bouteilles sont suspendues à un convoyeur aérien pour la métallisation au zinc et la peinture. Une bouteille refusée en peinture refait un tour, et le poste la voit deux fois si les arrivées ne portent aucun code. L’automate du convoyeur donne l’état de marche, pas les crochets vides ni les reprises. Saisissez la reprise à la peinture comme retouche, et laissez le poste compter une seule fois chaque bouteille qu’il équipe.
Les formats sont le dernier piège. Une bouteille de 45 kg demande un palan et plus du double du temps de poste d’une bouteille de 12,5 kg, si bien qu’un comptage en bouteilles par heure fait paraître lente une équipe chargée en grands formats. Fixez des minutes standard par format, comme expliqué dans l’OEE par SKU, avec un temps de cycle idéal par produit, pour que chaque bouteille gagne ses propres minutes. Là où l’outil de vissage du poste enregistre chaque serrage, ce journal peut compter ; avec une clé dynamométrique à déclenchement, il ne le peut pas, une différence traitée dans surveillance du couple ou surveillance du cycle.
Trois points qu’aucune machine ne compte, et les limites de la caméra
Sur une ligne de bouteilles soudées, trois points n’ont aucun comptage machine : la sortie d’un poste manuel de montage des robinets, le convoyeur d’entrée de la zone d’essai et la zone de palettisation. Une caméra IA (module complémentaire) y compte les bouteilles ; partout ailleurs, une presse, une soudeuse, un four, un banc ou une balance remonte déjà les données.
Les comptages par caméra ont des limites. Une équipe de l’université McGill a compté des légumes sur le convoyeur d’une récolteuse avec une caméra ; elle détectait les échalotes avec une précision de 76 % (EN), et les auteurs ont constaté que l’occultation occasionnelle et des conditions d’éclairage irrégulières étaient les principaux facteurs qui dégradaient les performances (EN). C’était en plein air, sur des cultures couvertes de terre, donc le chiffre ne se transpose pas à une usine. La leçon, elle, se transpose : tout ce qui masque une bouteille ou change la lumière change le comptage.
Sur une ligne de bouteilles, les mains et le palan passent au-dessus du poste : visez donc le rouleau de sortie, pas le plateau tournant. La peinture fraîche et le zinc reflètent les lampes : testez donc la vue sous l’éclairage réel en production. Sur une palette pleine, les bouteilles se masquent entre elles : comptez-les donc au moment de la pose. Vérifiez d’abord chaque nouvelle vue par rapport à un comptage manuel (la précision de l’OEE par caméra ; l’OEE avec la vision par ordinateur).
Le classement des zones autour des cabines de peinture et du dégazage relève de l’usine ; la caméra IA (module complémentaire) se place hors de l’enceinte d’essai, dans l’axe du convoyeur d’entrée, là où l’ingénieur sécurité l’autorise. Pour voir les comptages du poste, de la file d’attente et des palettes à côté des signaux des presses et des soudeuses, demandez une démo.
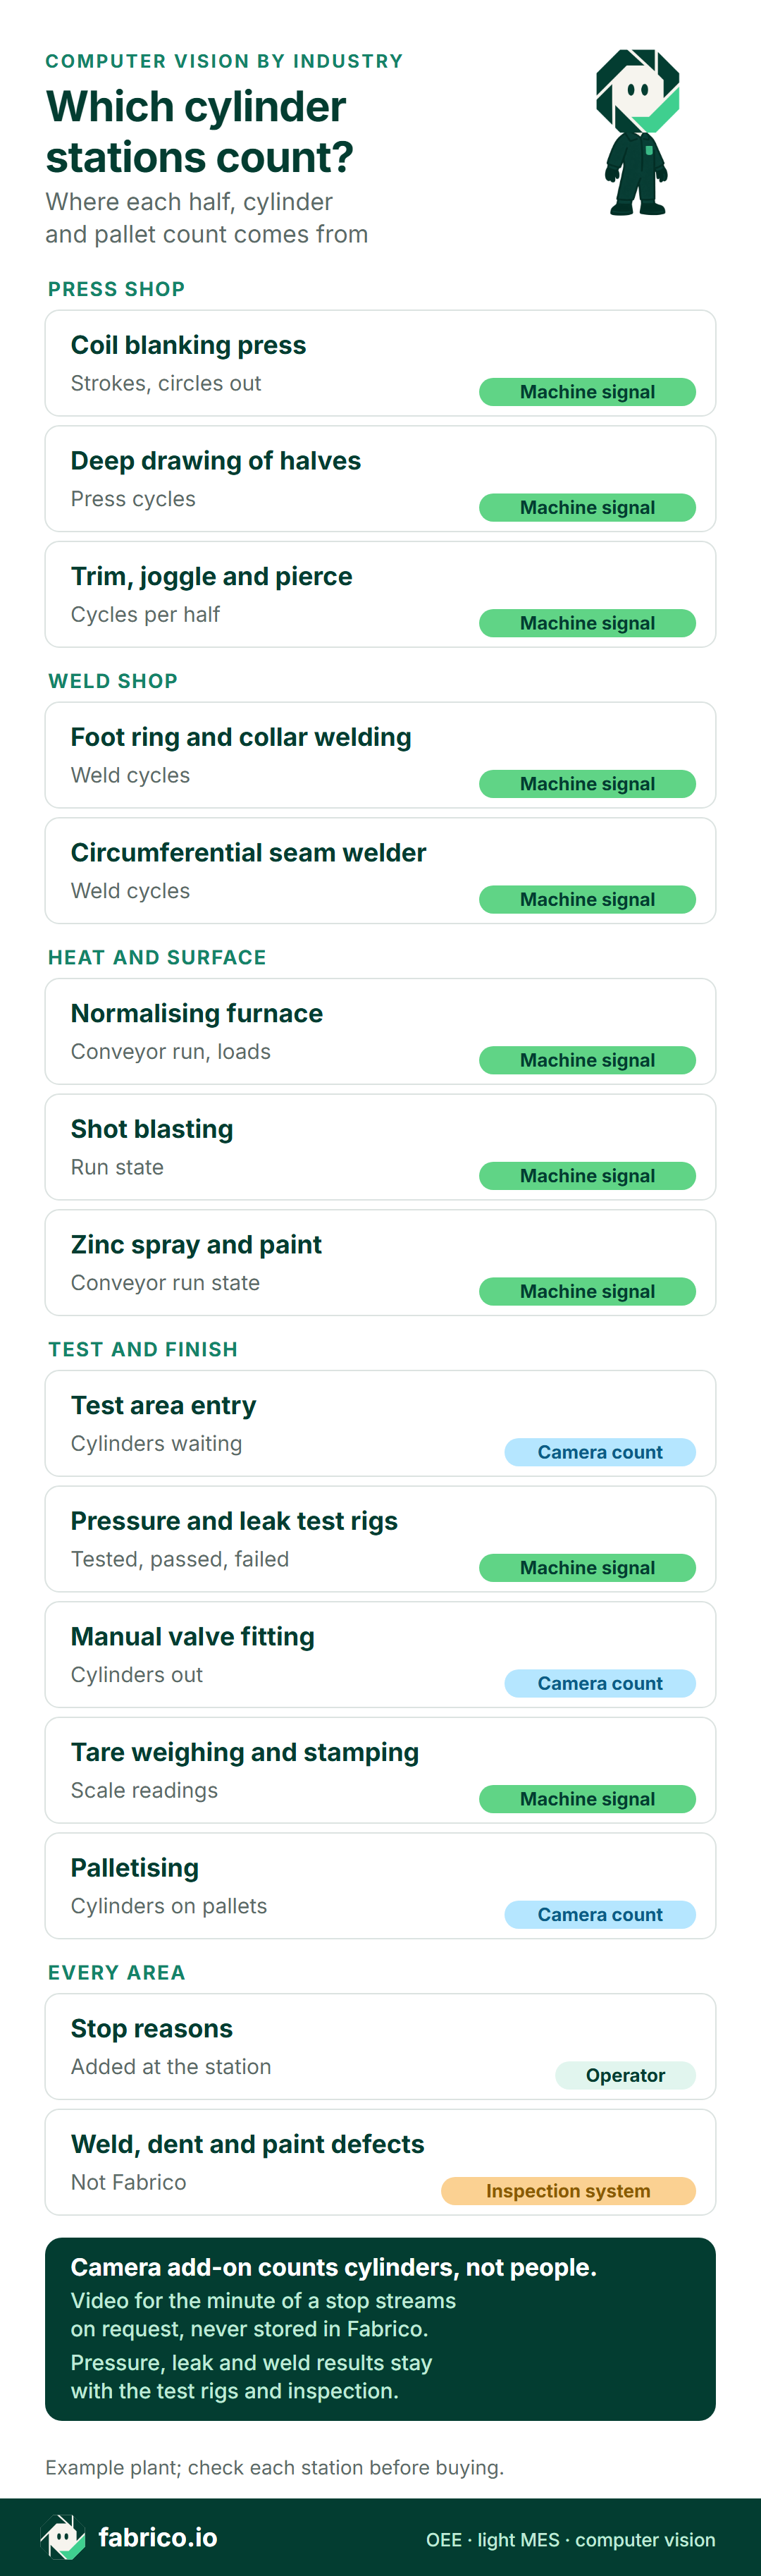
Version texte de cette infographie
- Presses : presse de découpe sur bobine : signal machine, coups, flans sortis
- Presses : emboutissage profond des demi-corps : signal machine, cycles de presse
- Presses : détourage, soyage et perçage : signal machine, cycles par demi-corps
- Soudure : soudage du pied et du collet : signal machine, cycles de soudage
- Soudure : soudeuse circulaire : signal machine, cycles de soudage
- Thermique et surface : four de normalisation : signal machine, marche du convoyeur, charges
- Thermique et surface : grenaillage : signal machine, état de marche
- Thermique et surface : métallisation au zinc et peinture : signal machine, état de marche du convoyeur
- Essai et finition : entrée de la zone d’essai : comptage caméra, bouteilles en attente
- Essai et finition : bancs d’épreuve de pression et d’étanchéité : signal machine, éprouvées, conformes, non conformes
- Essai et finition : montage manuel des robinets : comptage caméra, bouteilles sorties
- Essai et finition : pesée de la tare et poinçonnage : signal machine, valeurs de la balance
- Essai et finition : palettisation : comptage caméra, bouteilles sur palettes
- Toutes zones : motifs d’arrêt : opérateur, saisis au poste
- Toutes zones : défauts de soudure, bosses et défauts de peinture : système d’inspection, pas Fabrico
- Pied de page : la caméra IA (module complémentaire) compte des bouteilles, pas des personnes ; la vidéo de la minute d’un arrêt s’ouvre depuis la chronologie de l’équipe, diffusée à la demande et non stockée
- Pied de page : les résultats d’épreuve de pression, d’étanchéité et de soudure restent aux bancs d’essai et au contrôle
Un poste de montage des robinets, audité et chiffré
Chiffres d’exemple, issus d’aucune usine réelle : un poste manuel de montage des robinets avec deux opérateurs monte les robinets sur des bouteilles GPL de 12,5 kg et de 45 kg. Le temps planifié est le poste de jour, de 06:00 à 14:00, moins une pause de 20 minutes : 460 minutes. Le standard est de 0,5 minute de poste par bouteille de 12,5 kg et de 1,25 par bouteille de 45 kg. Une caméra IA (module complémentaire) compte les bouteilles qui quittent le poste, les conformes et non conformes viennent de l’automate du banc d’étanchéité, et les deux opérateurs saisissent les motifs d’arrêt.
Disponibilité. Le poste a été arrêté 50 minutes : 22 à attendre des bouteilles peintes, 15 pour passer de 12,5 kg à 45 kg (insert du plateau tournant, type de robinet, palan), 8 pour le contrôle de la clé dynamométrique et 5 pour une panne d’outil. Il a tourné 410 minutes sur 460 : 89,1 %.
Performance. Il a équipé 568 bouteilles de 12,5 kg, soit 284 minutes standard, et 48 de 45 kg, soit 60. 344 minutes gagnées pour 410 minutes de marche donnent 83,9 % ; les 66 minutes manquantes sont du montage lent.
Qualité. Seize bouteilles de 12,5 kg ont fui au test d’étanchéité au niveau du filetage du robinet et sont revenues pour un remontage. Ces 8 minutes standard sont retirées des bonnes : 336 sur 344, 97,7 %.
OEE. 89,1 % x 83,9 % x 97,7 % = 73,0 % (le TRS, en français d’atelier). Contrôle : 336 minutes bonnes du premier coup sur 460 planifiées donnent aussi 73,0 %, la forme en une étape de comment calculer l’OEE.
Place à l’audit. La feuille de comptage du poste a compté une seconde fois les 16 remontages, soit 584 bouteilles de 12,5 kg, et ignorait tout des fuites. Sur la feuille, les minutes gagnées sont 292 + 60 = 352, la performance affiche 85,9 %, la qualité 100 % et l’OEE 76,5 % : 3,5 points de trop, venus de la version poste de l’erreur 2. Si la feuille avait appliqué un taux unique de 0,5 minute à tous les formats, les 48 bouteilles lourdes auraient gagné 24 minutes au lieu de 60, et le poste aurait paru 36 minutes plus lent qu’il ne l’était.
Ni l’attente ni la lenteur ne sont nées au poste. L’automate du convoyeur de peinture indiquait « en marche » toute la matinée, mais le comptage de la caméra IA du poste est resté plat de 09:20 à 09:42, puis faible : après un changement de teinte, le chargeur a laissé des crochets vides, puis n’a garni qu’un crochet sur deux.
Ce que coûtent les minutes perdues
Aucune marge sur coûts variables publique par bouteille GPL soudée n’a été trouvée, ce sont donc des valeurs d’exemple qu’une usine remplace par les siennes : 6 EUR par bouteille de 12,5 kg et 15 EUR par bouteille de 45 kg, soit dans les deux cas 12 EUR par minute standard tant que des commandes attendent. Le remontage est valorisé au temps de l’équipe, car les bouteilles remontées sont tout de même expédiées : par exemple 45 EUR de l’heure pour le poste à deux personnes. Valoriser la production par format, c’est l’idée de la valeur de production au niveau SKU.
| Perte | Minutes | Valeur d’exemple |
|---|---|---|
| Montage lent | 66 | 792 EUR |
| Attente de la ligne de peinture | 22 | 264 EUR |
| Changement de format | 15 | 180 EUR |
| Contrôle de la clé dynamométrique | 8 | 96 EUR |
| Panne d’outil | 5 | 60 EUR |
| Remontage de robinet (temps de l’équipe) | 8 | 6 EUR |
| Total | 124 | 1 398 EUR |
Les 116 minutes d’arrêts et de montage lent à 12 EUR font 1 392 EUR, et le remontage ajoute 6 EUR : 1 398 EUR par poste, ou 29 358 EUR sur 21 postes si chaque poste se déroulait comme celui-ci. C’est de la marge perdue uniquement tant que le montage des robinets limite la production ; si les soudeuses ou le four donnent la cadence, une minute de poste vaut moins. Le produit d’étanchéité du remontage n’est pas compté. Classés par montant, le montage lent et l’attente peinture pèsent 1 056 EUR sur les 1 398 EUR, et tous deux envoient l’équipe au chargement de la peinture avant que quiconque ne touche au poste.
Où se place Fabrico, que demander à un fournisseur et l’équipe du poste
Fabrico est un système OEE dans le cloud avec des fonctions de MES léger. Sur une ligne de bouteilles, il couvre trois groupes de postes :
- Presses, soudure et four : les presses, les soudeuses, le four et la grenailleuse envoient l’état de marche et les comptages depuis leurs automates, si bien que les changements d’outil, les changements de fil et les vides de chargement du four tombent sous leurs propres codes.
- Entrée de la zone d’essai, montage des robinets et palettisation : la caméra IA (module complémentaire) compte les bouteilles qui arrivent, celles qui quittent le poste et celles posées sur palette. Quand le montage des robinets s’arrête à 10:40, le chef d’équipe ouvre cet arrêt sur la chronologie ; là où une caméra couvre le poste, la vidéo de la minute d’un arrêt peut être ouverte depuis la chronologie de l’équipe ; elle est diffusée à la demande et n’est pas stockée.
- Bancs d’essai et balances : épreuves, conformes, non conformes et pesées viennent de l’automate ou du contrôleur et sont mesurés par rapport aux minutes standard de chaque format de bouteille.
Les opérateurs saisissent les motifs d’arrêt sur une tablette ou un téléphone au poste. Les pertes de chaque poste s’affichent en argent, par équipe. Fabrico fonctionne dans le navigateur et sur iOS et Android ; les données sortent par API REST, webhooks, Excel ou CSV.
Feuille de route : la caméra IA (module complémentaire) signalera un poste de robinets qui n’envoie plus de bouteilles, ou un convoyeur d’entrée de zone d’essai qui ne cesse de se remplir, et proposera un motif d’arrêt que l’opérateur confirme ou remplace.
Hors de Fabrico : contrôle des soudures, résultats d’essai, certificats, homologations et traçabilité par numéro de série. Les rebuts de ces systèmes arrivent dans l’OEE sous forme de quantités.
Questions à poser à tout fournisseur d’OEE ou de caméras :
| Question | Une réponse solide |
|---|---|
| Une épreuve de pression répétée est-elle comptée comme une seconde bouteille ? | Non. Les bouteilles sont comptées à l’entrée ; les cycles du banc restent des cycles. |
| Comment compte-t-on un rebut retraité thermiquement et réépreuvé ? | Une fois, à sa première épreuve, le retraitement et la nouvelle épreuve étant de la retouche. |
| Comment saisit-on les prélèvements par lot et les lots bloqués ? | Codes prélèvement planifié, prélèvement de contre-essai et bloqué au point de prélèvement, pas du rebut. |
| Comment tient-on les bouteilles requalifiées hors de la production neuve ? | Un type d’ordre distinct avec ses propres minutes standard par format. |
| Comment une bouteille gagne-t-elle des minutes standard selon son format ? | Un standard par format et type de robinet, crédité quand elle réussit le test d’étanchéité. |
| Comment lit-on les signaux des presses, des soudeuses et du four ? | Coups, cycles de soudage et état de marche depuis leurs automates, avec l’interface précisée. |
Pour la liste de contrôle complète, voir comment évaluer un logiciel OEE et la fonction de vision par ordinateur de Fabrico.
Les opérateurs se trouvent dans le champ de toute caméra placée au-dessus d’un poste de robinets ou d’une zone de palettes. Fixez la finalité du comptage, et qui peut ouvrir la vidéo du poste, avec l’équipe du poste et les instances représentatives du personnel (CSE ou équivalent) là où elles existent, avant de poser un support. Gardez les visages hors du cadre et rapportez par poste de travail et par équipe, pas par personne ; la caméra IA (module complémentaire) de Fabrico compte des bouteilles, pas des personnes.
Questions que posent les équipes des usines de bouteilles
Où placer la première caméra dans une usine de bouteilles GPL ?
Au-dessus de la sortie d’un poste manuel de montage des robinets, là où une clé dynamométrique à déclenchement ne laisse aucun comptage. Les presses, les soudeuses, le four et les bancs d’essai remontent leurs propres comptages.
Une caméra de comptage peut-elle trouver des défauts de soudure, des bosses ou des défauts de peinture sur une bouteille ?
Non. La qualité des soudures est prouvée par les essais et l’inspection de l’usine, les bosses et la peinture par ses contrôleurs. Leurs quantités de rebut alimentent tout de même la qualité de l’OEE.
Une bouteille retraitée thermiquement et réépreuvée compte-t-elle deux fois ?
Elle doit compter une fois. Elle est créditée à son premier passage à l’épreuve, et le retraitement comme la seconde épreuve sont saisis comme retouche, elle n’entre donc jamais dans la production bonne.
Les bouteilles requalifiées doivent-elles compter dans le même OEE que les neuves ?
Pas dans le même chiffre de production. Une bouteille requalifiée n’a pas été fabriquée pendant ce poste : traitez-la comme un type d’ordre distinct avec ses propres minutes standard.
Vous voulez la file d’essai, les postes de montage des robinets et les palettes comptés une seule fois chacun, à côté des signaux des presses et des soudeuses sur une même chronologie ? Demandez une démo.
Articles connexes





Dernières nouvelles de notre blog







Tuiles Fabrico réelles, données d'exemple.