


 Zaloguj
 Blog

Computer vision w produkcji butli gazowych: 9 błędów w liczeniu butli i jak je naprawić

W skrócie: computer vision w produkcji butli gazowych liczy butle tam, gdzie nie liczy ich żadna maszyna: na stanowiskach montażu zaworów, na wejściu do strefy prób i przy paletach, dzięki czemu wynik produkcji przestaje się rozjeżdżać.
Liczy, ale nie kontroluje. Wyniki prób ciśnieniowych, szczelności i spoin zostają na stanowiskach probierczych i w kontroli jakości, a Fabrico nie wykonuje żadnej kontroli (zob. kontrola a badanie).
- Na linii spawanych butli LPG powtarza się dziewięć błędów liczenia; tabela wymienia każdy z nich, jego rozwiązanie i stanowisko odpowiedzialne za liczenie.
- Cykle stanowiska probierczego to nie butle: powtórzona próba albo odrzut po ponownej obróbce cieplnej przechodzi przez stanowisko dwa razy.
- Próbki z partii i butle do powtórnego badania spoin to planowane pobrania z własnym kodem, nigdy złom.
- Butle wracające na badania okresowe idą jako osobne zlecenia, inaczej zawyżają produkcję nowych butli.
- Kamera AI (moduł dodatkowy) Fabrico liczy butle przy montażu zaworów, na wejściu do strefy prób i przy paletyzacji, gdzie nie liczy żadna maszyna.
- Tam, gdzie kamera obejmuje stanowisko, nagranie z minuty postoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane.
Ten audyt obejmuje spawane butle stalowe na LPG, propan i czynniki chłodnicze, od kręgu blachy do palety. Butle wysokociśnieniowe bezszwowe i butle kompozytowe powstają na innych liniach i zostają pominięte. To, które przepisy obowiązują, zależy od rynku. W Europie EN 1442:2017, w opisie irlandzkiej jednostki normalizacyjnej NSAI, określa minimalne wymagania dotyczące projektowania, konstrukcji i badań w trakcie produkcji spawanych stalowych butli na LPG o pojemności od 0,5 do 150 litrów (EN). W USA butle DOT 4BA produkuje się według 49 CFR 178.51, a ISO 4706:2023 obejmuje butle spawane głównie do gazów technicznych.
Tabela błędów liczenia butli gazowych: dziewięć błędów i ich rozwiązania
Każdy wiersz to jeden sposób, w jaki liczba butli na zmianie wychodzi źle, stanowisko, które powinno odpowiadać za to liczenie, i rozwiązanie. Kolejne sekcje omawiają je po kolei.
| Błąd liczenia | Stanowisko odpowiedzialne za liczenie | Rozwiązanie |
|---|---|---|
| 1. Cykle stanowiska probierczego liczone jako zbadane butle | Stanowisko prób ciśnieniowych | Liczyć butle na wejściu do strefy prób; cykle stanowiska zostają cyklami |
| 2. Odrzuty po ponownej obróbce cieplnej liczone dwa razy | Strefa prób i piec | Ponowną obróbkę księgować jako poprawkę; zaliczyć butlę raz, przy pierwszym przejściu |
| 3. Próbki z partii księgowane jako złom | Jakość, w miejscu pobrania | Kod planowanej próbki tam, gdzie butla jest pobierana |
| 4. Butle do powtórnego badania spoin i wstrzymane partie | Jakość | Liczyć jako wstrzymane do decyzji o partii; potem dobre, próbka albo złom |
| 5. Spawane korpusy liczone jako gotowe butle | Spawarka obwodowa dla korpusów; próba szczelności dla gotowych | Dwa liczenia z produkcją w toku pomiędzy nimi |
| 6. Wsady pieca liczone jako butle | Liczenie na spawarce obwodowej; piec podaje stan pracy | Nigdy nie wyliczać butli z wsadów ani z czasu pracy przenośnika |
| 7. Butle z badań okresowych w produkcji nowych butli | Przyjęcie butli do badań okresowych | Osobny typ zlecenia od przyjęcia do palety |
| 8. Butle ponownie malowane liczone dwa razy na stanowisku | Stanowisko montażu zaworów (kamera AI, moduł dodatkowy) | Ponowne malowanie księgowane na malarni jako poprawka; stanowisko liczy przyjęcia raz |
| 9. Jedno liczenie dla 12,5 kg i 45 kg | Stanowisko montażu zaworów | Minuty normatywne dla każdego rozmiaru, zarabiane przez każdą butlę |
Film objaśniający, który prowadzi Iris, prezenterka Fabrico wygenerowana przez AI: jak kamera AI (moduł dodatkowy) zlicza produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu przycisku odtwarzania. Polityka prywatności.
Dlaczego liczba ze spawarki i liczba na paletach nigdy się nie zgadzają
Dwie liczby powinny się zgadzać, a się nie zgadzają: korpusy ze spawarki obwodowej i butle na paletach. Audyt sprawia, że różnica się bilansuje. Zespawane korpusy minus butle na paletach to butle w kolejce do prób plus wstrzymane partie plus pobrane próbki plus butle w pętli poprawek plus złom. Jeśli tych pięć pozycji nie zamyka różnicy, oznacza to, że występuje jeden z dziewięciu błędów liczenia.
Liczba całkowita i liczba dobrych to różne liczby z tego samego stanowiska (liczba dobrych a liczba całkowita); zakład, który je miesza, zawyża swoją rzeczywistą zdolność produkcyjną.
Każda pętla w przepływie to miejsce, w którym licznik widzi tę samą butlę dwa razy. Kody są równie ważne jak liczby: badacze z Chalmers przeanalizowali zapisy OEE z 884 maszyn: prawie połowa zarejestrowanych strat nie miała użytecznej kategorii straty (EN). Kody ponownej obróbki cieplnej, ponownego malowania, ponownego montażu, próbki i wstrzymania należy ustalić, zanim zostanie podłączony pierwszy sygnał.
Audyt warto przeprowadzić na danych z zeszłego tygodnia, w pięciu krokach:
- Zestawić liczbę korpusów ze spawarki obwodowej z liczbą na paletach dla każdej zmiany i zapisać różnicę.
- Poprosić dział jakości o pobrane próbki i wstrzymane partie na zmianę i odjąć je.
- Poprosić strefę prób o odrzuty wysłane do ponownej obróbki cieplnej i wykonane powtórne próby oraz sprawdzić, czy są wliczone w liczbę cykli stanowiska probierczego.
- Wydzielić butle z badań okresowych z każdego liczenia od prób w dół linii.
- Zaznaczyć dla każdego stanowiska, czy liczenie daje sterownik PLC, stanowisko probiercze, waga, operator, czy nic.
Błędy 1 i 2: cykle stanowiska probierczego i odrzuty po ponownej obróbce cieplnej
Stanowisko prób ciśnieniowych rejestruje cykle, a cykl nie zawsze oznacza nową butlę. Dla butli DOT 4BA 49 CFR 178.51 stanowi, że jeśli ciśnienia próbnego nie da się utrzymać z powodu awarii urządzenia probierczego lub błędu operatora, próbę można powtórzyć (EN). Jedna butla, dwa cykle: jeśli cykle czyta się jako zbadane butle, licznik cykli zalicza produkcję, której strefa prób nie zwolniła.
Odrzuty robią większe koło. Ten sam przepis dopuszcza ponowną obróbkę cieplną odrzuconej butli, po której musi ona przejść wszystkie przewidziane próby, aby została przyjęta (EN), a naprawy spoiny dłuższe niż trzy cale w butlach o średnicy ponad sześciu cali wymagają ponownej obróbki cieplnej. Liczona przy każdym przejściu daje dwie butle produkcji pieca i prób, a liczba na paletach jest o jedną mniejsza od obu.
Rozwiązanie jest dla obu takie samo. Butle należy liczyć, gdy wjeżdżają na przenośnik wejściowy strefy prób, kamerą AI (moduł dodatkowy) tam, gdzie zakład pozwala na uchwyt, a cykle stanowiska probierczego zostawić jako cykle. Butla po ponownej obróbce cieplnej jest zaliczana raz, przy pierwszej próbie, a ponowna obróbka i powtórna próba są księgowane jako poprawka, zgodnie z zasadą z artykułu czy poprawki liczą się jako dobre w OEE. Compressed Gas Association zauważa, że próba ciśnieniowa jest wymagana dla wielu nowo wyprodukowanych butli i jest też uznaną metodą badań okresowych (EN), dlatego to samo stanowisko może w jednej zmianie zobaczyć trzy rodzaje butli.
Błędy 3 i 4: próbki z partii, powtórne badania spoin i wstrzymane partie
Zakłady butli celowo tną dobre butle. Według przepisu amerykańskiego do badań mechanicznych pobiera się dwie próbki z jednej butli wybranej losowo z każdej partii liczącej 200 sztuk lub mniej (EN), po obróbce cieplnej. Przy 1 200 butlach na zmianę i jednej butli na partię 200 sztuk sześć butli na zmianę planowo schodzi z linii. Zaksięgowane jako złom przypisują spawarkom obwodowym stratę, której nie spowodowały; niezaksięgowane wcale sprawiają, że na każdej zmianie na paletach brakuje sześciu sztuk.
Badania spoin dokładają drugie, nieplanowane pobranie. Jeśli próbka spoiny na rozciąganie nie przejdzie badania, trzeba pobrać po jednej dodatkowej próbce z dwóch kolejnych butli lub płyt próbnych z tej samej partii (EN), a jeśli którakolwiek nie przejdzie, cała partia zostaje odrzucona. W zły dzień na spawalni pobiera się więc do trzech próbek, a partia do 200 sztuk stoi między próbą a malowaniem, aż zdecyduje dział jakości.
Obu należy nadać własne kody w miejscu pobrania: próbka planowa, próbka do powtórnego badania i wstrzymana. Wstrzymana butla nie jest ani dobra, ani złomem aż do decyzji o partii, więc liczenie idzie za partią tak samo jak za butlą (śledzenie partii a numerów seryjnych). Próbki i wstrzymania widać wtedy według stanowiska i zmiany (straty jakości według maszyny i zmiany).
Błędy 5 i 6: korpusy, gotowe butle i wsady pieca
Dwuczęściowa butla spawana to dwie tłoczone połówki połączone jednym spawem obwodowym, z pierścieniem podstawy, kołnierzem ochronnym i gwintowaną mufą na zawór. Prasy do wykrawania i prasy do tłoczenia głębokiego podwójnego działania mają liczniki skoków, więc liczba połówek pochodzi z prasy (oprogramowanie OEE dla tłoczni i pras).
Połówki zamyka się na spawarce obwodowej; zwykle stosuje się spawanie łukiem krytym, w niektórych zakładach MIG. Spawarka rejestruje jeden cykl na spaw, więc to do niej należy liczba korpusów (OEE dla zrobotyzowanych gniazd spawalniczych). Korpus to nie butla: brakuje mu jeszcze obróbki cieplnej, próby, farby, zaworu i nabicia tary, a w marszrucie jest osobną pozycją (BOM a marszruta). Raportowanie cykli spawarki jako wyprodukowanych butli liczy jako produkcję każdy korpus w kolejce, każdą wstrzymaną partię i każdą próbkę. Należy prowadzić dwa liczenia, korpusy na spawarce i gotowe butle po próbie szczelności, z produkcją w toku pomiędzy nimi.
Piec to trzecia pułapka. Dla DOT 4BA obróbka cieplna musi nastąpić po wszystkich operacjach formowania i spawania (EN), więc w zakładzie DOT 4BA piec stoi za ostatnim spawaniem; inne normy mają własny zapis. Sterownik PLC pieca rejestruje stan pracy, prędkość przenośnika i wsady, a one mówią, czy pracował, a nie ile butli obrobił. Należy go mierzyć jako zasób wsadowy, jak w artykule OEE dla obróbki cieplnej, a liczbę butli brać ze spawarki przed nim i z wejścia do strefy prób za nim.
Błąd 7: butle z badań okresowych w produkcji nowych butli
Wiele zakładów butli przyjmuje też butle z powrotem do badań okresowych. W USA 49 CFR 180.209 stanowi, że każda butla specyfikacyjna, której przypada termin badania okresowego, musi zostać zbadana i oznakowana (EN), a jego tabela podaje dla DOT 4BA, zależnie od przypadku, okresy badań wynoszące 5, 7, 10 lub 12 lat. W Europie BS EN 1440 określa procedury okresowej kontroli i badań przenośnych butli wielokrotnego napełniania na LPG (EN) w tym samym zakresie od 0,5 do 150 litrów. Gdy butla 4BA jest oznakowana na tabliczce, przepis amerykański rezerwuje miejsce na co najmniej sześć dat ponownych badań (EN).
Butla z badań okresowych dzieli z nowymi śrutownicę, stanowisko probiercze, linię lakierniczą i stół do cechowania, a każde z nich ją liczy, więc zawyża produkcję nowych butli i ukrywa wolną spawalnię. Badania okresowe należy prowadzić jako osobny typ zlecenia od przyjęcia do palety, z własnymi minutami normatywnymi, i raportować je obok nowej produkcji.
Błędy 8 i 9: pętle malowania i jedno liczenie dla wszystkich rozmiarów
Butle wiszą na przenośniku podwieszanym podczas metalizacji cynkiem i malowania. Butla odrzucona z powodu lakieru robi drugie koło, a stanowisko widzi ją dwa razy, jeśli przyjęcia nie mają kodu. Sterownik PLC przenośnika podaje stan pracy, a nie puste haki czy ponowne malowania. Ponowne malowanie należy księgować na malarni jako poprawkę, a stanowisko powinno liczyć raz każdą butlę, na której montuje zawór.
Rozmiary to ostatnia pułapka. Butla 45 kg wymaga wciągnika i ponad dwa razy więcej czasu na stanowisku niż butla 12,5 kg, więc liczenie w butlach na godzinę sprawia, że zmiana z ciężkim rozmiarem wygląda na wolną. Należy ustalić minuty normatywne dla każdego rozmiaru, jak uzasadniono w artykule OEE dla każdego SKU, z jednym idealnym czasem cyklu dla każdego produktu, aby każda butla zarabiała własne minuty. Tam, gdzie narzędzie do dokręcania na stanowisku rejestruje każde dokręcenie, ten zapis może liczyć; z kluczem dynamometrycznym z klikiem nie może, a tę różnicę omawia monitorowanie momentu a monitorowanie cyklu.
Trzy miejsca, których nie liczy żadna maszyna, i ograniczenia kamery
Trzy miejsca na linii spawanych butli nie mają liczenia maszynowego: wyjście ręcznego stanowiska montażu zaworów, przenośnik wejściowy strefy prób i strefa paletyzacji. Tam butle liczy kamera AI (moduł dodatkowy); wszędzie indziej raportuje już prasa, spawarka, piec, stanowisko probiercze lub waga.
Liczenie kamerą ma granice. Zespół z McGill University liczył kamerą warzywa na przenośniku kombajnu; system wykrywał szalotki z precyzją 76% (EN), a autorzy stwierdzili, że sporadyczne zasłanianie i niejednolite warunki oświetlenia były głównymi czynnikami obniżającymi skuteczność (EN). Działo się to na otwartym polu, przy uprawach pokrytych ziemią, więc tej liczby nie da się przenieść do fabryki. Wniosek już tak: wszystko, co zasłania butlę lub zmienia światło, zmienia liczenie.
Na linii butli ręce i wciągnik przechodzą nad stanowiskiem, więc obiektyw należy kierować na rolkę wyjściową, a nie na stół obrotowy. Świeży lakier i cynk odbijają lampy, więc widok trzeba testować przy rzeczywistym oświetleniu zmiany. Butle na pełnej palecie zasłaniają się nawzajem, więc należy je liczyć w chwili odstawiania. Każdy nowy widok trzeba najpierw porównać z liczeniem ręcznym (jak dokładne jest OEE z kamer; OEE z computer vision).
Klasyfikację stref wokół kabin lakierniczych i odgazowania ustala zakład; kamera AI (moduł dodatkowy) należy poza obudowę strefy prób, z widokiem wzdłuż przenośnika wejściowego, tam, gdzie pozwoli specjalista ds. BHP. Aby zobaczyć liczby ze stanowiska, kolejki i palet obok sygnałów z pras i spawarek, zapraszamy na demo.
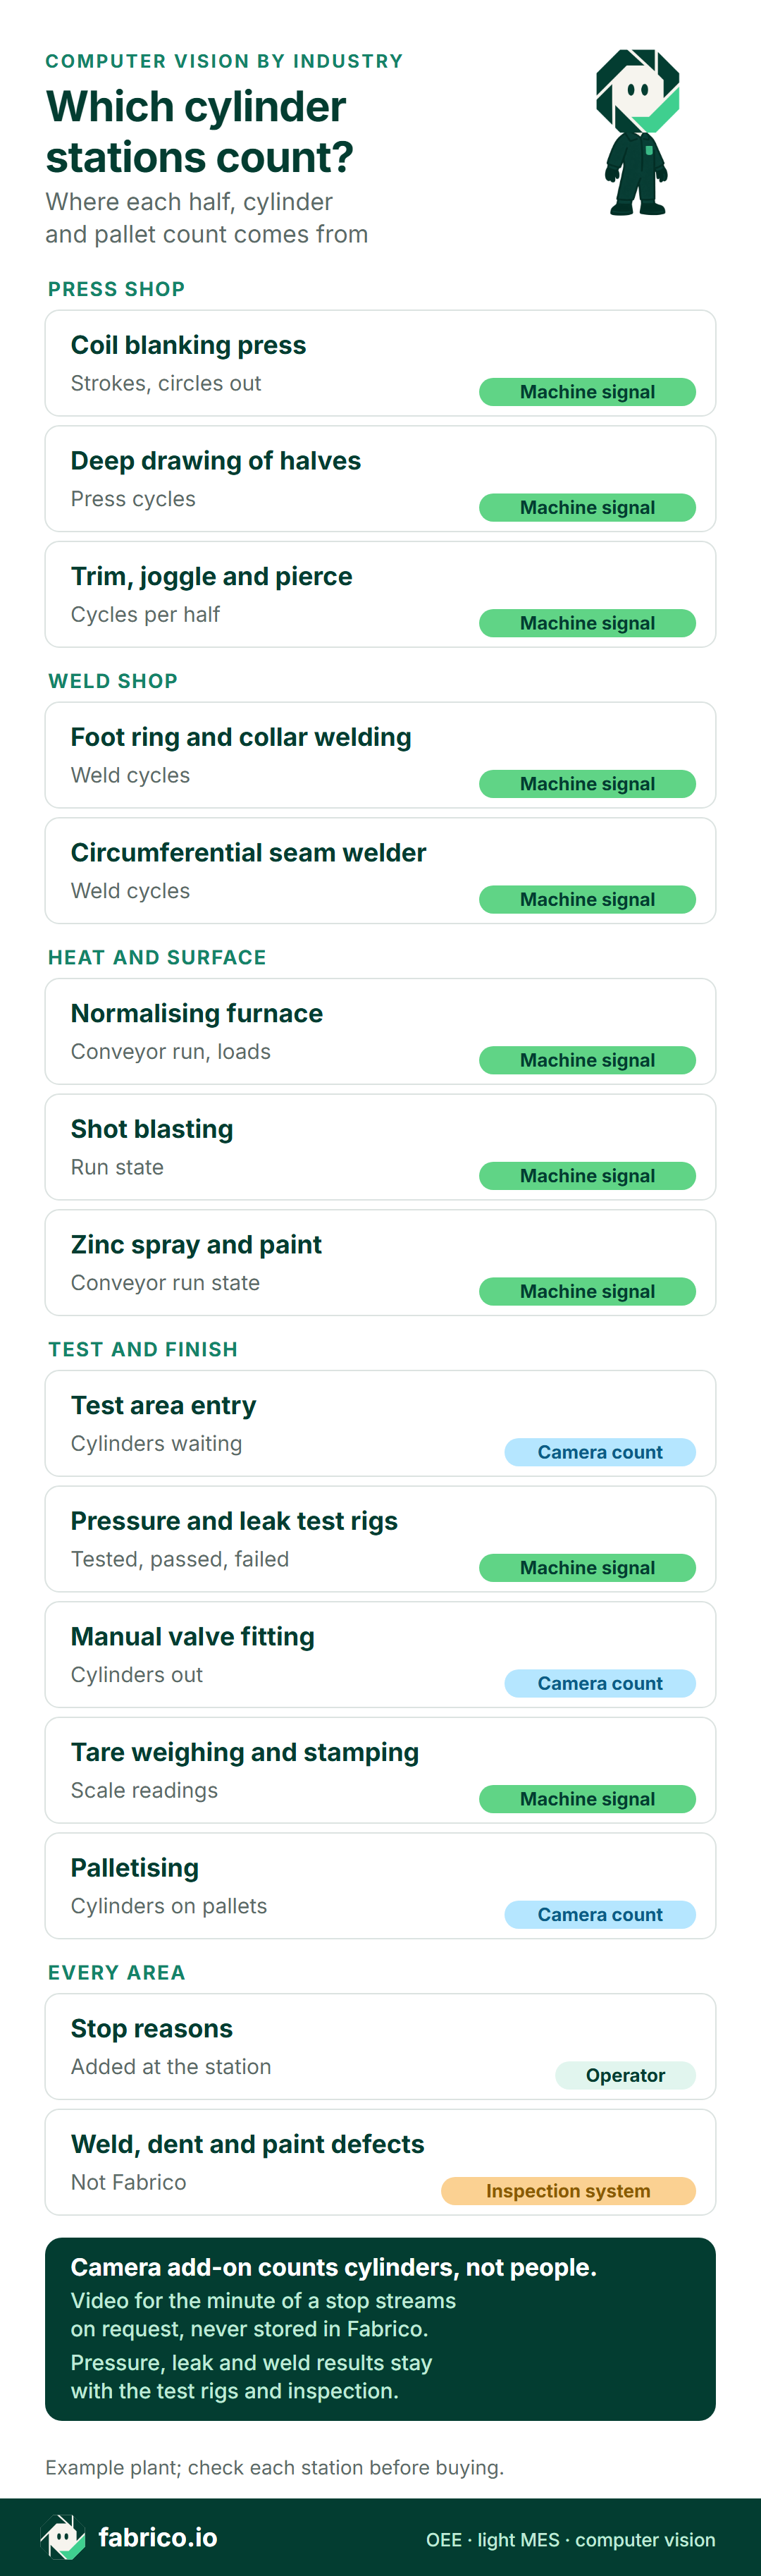
Wersja tekstowa tej infografiki
- Tłocznia: prasa do wykrawania z kręgu: sygnał maszyny, skoki, wykrojone krążki
- Tłocznia: tłoczenie głębokie połówek: sygnał maszyny, cykle prasy
- Tłocznia: okrawanie, przetłaczanie stopnia i dziurkowanie: sygnał maszyny, cykle na połówkę
- Spawalnia: spawanie pierścienia podstawy i kołnierza: sygnał maszyny, cykle spawania
- Spawalnia: spawarka obwodowa: sygnał maszyny, cykle spawania
- Obróbka cieplna i powierzchnia: piec do normalizowania: sygnał maszyny, praca przenośnika, wsady
- Obróbka cieplna i powierzchnia: śrutowanie: sygnał maszyny, stan pracy
- Obróbka cieplna i powierzchnia: metalizacja cynkiem i malowanie: sygnał maszyny, stan pracy przenośnika
- Próby i wykończenie: wejście do strefy prób: liczenie kamerą, butle czekające
- Próby i wykończenie: stanowiska prób ciśnieniowych i szczelności: sygnał maszyny, zbadane, zaliczone, niezaliczone
- Próby i wykończenie: ręczny montaż zaworów: liczenie kamerą, butle wychodzące
- Próby i wykończenie: ważenie tary i cechowanie: sygnał maszyny, odczyty wagi
- Próby i wykończenie: paletyzacja: liczenie kamerą, butle na paletach
- Wszystkie strefy: przyczyny przestojów: operator, wprowadzane na stanowisku
- Wszystkie strefy: wady spoin, wgniecenia i wady lakieru: system kontroli, nie Fabrico
- Stopka: kamera AI (moduł dodatkowy) liczy butle, nie ludzi; nagranie z minuty postoju otwiera się z osi czasu zmiany, jest przesyłane strumieniowo na żądanie i nie jest przechowywane
- Stopka: wyniki prób ciśnieniowych, szczelności i spoin zostają na stanowiskach probierczych i w kontroli jakości
Zmiana na montażu zaworów, prześwietlona i wyceniona
Liczby przykładowe, nie z realnego zakładu: ręczne stanowisko montażu zaworów z dwoma operatorami montuje zawory w butlach LPG 12,5 kg i 45 kg. Czas planowany to zmiana dzienna od 06:00 do 14:00 minus 20 minut przerwy: 460 minut. Norma wynosi 0,5 minuty stanowiska na butlę 12,5 kg i 1,25 na butlę 45 kg. Kamera AI (moduł dodatkowy) liczy butle opuszczające stanowisko, wyniki zaliczone i niezaliczone pochodzą ze sterownika PLC stanowiska prób szczelności, a dwaj operatorzy wprowadzają przyczyny przestojów.
Dostępność. Stanowisko stało 50 minut: 22 w oczekiwaniu na pomalowane butle, 15 na przezbrojenie z 12,5 kg na 45 kg (wkładka stołu obrotowego, typ zaworu, wciągnik), 8 na kontrolę klucza dynamometrycznego i 5 z powodu awarii narzędzia. Pracowało 410 z 460 minut: 89,1%.
Wydajność. Zamontowano zawory w 568 butlach 12,5 kg, wartych 284 minuty normatywne, i w 48 butlach 45 kg, wartych 60. 344 zarobione minuty wobec 410 minut pracy dają 83,9%; brakujące 66 minut to wolny montaż.
Jakość. Szesnaście butli 12,5 kg okazało się nieszczelnych w próbie szczelności na gwincie zaworu i wróciło do ponownego montażu. Te 8 minut normatywnych odpada od dobrych: 336 z 344, 97,7%.
OEE. 89,1% x 83,9% x 97,7% = 73,0%. Sprawdzenie: 336 minut dobrych za pierwszym razem podzielone przez 460 planowanych to także 73,0%, wzór w jednym kroku z artykułu jak obliczyć OEE.
Teraz audyt. Arkusz kreskowy stanowiska policzył 16 ponownych montaży jeszcze raz, 584 butle 12,5 kg, i nie wiedział nic o nieszczelnościach. Według arkusza zarobione minuty to 292 + 60 = 352, wydajność wynosi 85,9%, jakość 100%, a OEE 76,5%: 3,5 punktu za dużo, przez stanowiskową wersję błędu 2. Gdyby arkusz użył jednej normy 0,5 minuty dla każdego rozmiaru, 48 ciężkich butli zarobiłoby 24 minuty zamiast 60, a stanowisko wyglądałoby na 36 minut wolniejsze, niż było.
Ani czekanie, ani wolne tempo nie zaczęły się na stanowisku. Sterownik PLC przenośnika lakierni pokazywał pracę przez cały ranek, a jednak liczenie kamery AI na stanowisku stanęło w miejscu od 09:20 do 09:42, a potem pozostało niskie: po zmianie koloru załadowca zostawiał puste haki, a potem obwieszał tylko co drugi hak.
Ile kosztują stracone minuty
Nie znaleziono publicznie dostępnej marży pokrycia na spawaną butlę LPG, więc są to wartości przykładowe, które zakład zastępuje własnymi: 6 EUR na butlę 12,5 kg i 15 EUR na butlę 45 kg, w obu przypadkach 12 EUR na minutę normatywną, dopóki czekają zamówienia. Ponowny montaż wycenia się za to czasem pracy zespołu, bo butle po ponownym montażu i tak są wysyłane: przykładowo 45 EUR za godzinę dla dwuosobowego stanowiska. Wycena produkcji według rozmiaru to idea stojąca za wartością produkcji na poziomie SKU.
| Strata | Minuty | Wartość przykładowa |
|---|---|---|
| Wolny montaż | 66 | 792 EUR |
| Czekanie na linię lakierniczą | 22 | 264 EUR |
| Przezbrojenie na inny rozmiar | 15 | 180 EUR |
| Kontrola klucza dynamometrycznego | 8 | 96 EUR |
| Awaria narzędzia | 5 | 60 EUR |
| Ponowny montaż zaworu (czas zespołu) | 8 | 6 EUR |
| Razem | 124 | 1 398 EUR |
116 minut postojów i wolnego montażu po 12 EUR to 1 392 EUR, a ponowny montaż dodaje 6 EUR: 1 398 EUR na zmianę albo 29 358 EUR w ciągu 21 zmian, gdyby każda zmiana przebiegała tak jak ta. To utracona marża tylko wtedy, gdy montaż zaworów ogranicza produkcję; jeśli tempo narzucają spawarki albo piec, minuta stanowiska jest warta mniej. Uszczelniacz do ponownego montażu pominięto. Pod względem kwoty wolny montaż i czekanie na lakiernię to 1 056 EUR z 1 398 EUR, a obie straty kierują zespół do załadunku lakierni, zanim ktokolwiek dotknie stanowiska.
Jaką rolę pełni Fabrico, o co pytać dostawcę i zespół stanowiska
Fabrico to chmurowy system OEE z funkcjami lekkiego MES. Na linii butli obejmuje trzy grupy stanowisk:
- Tłocznia, spawalnia i piec: prasy, spawarki, piec i śrutownica wysyłają stan pracy i liczby ze swoich sterowników PLC, więc wymiany narzędzi, wymiany drutu i przerwy w załadunku pieca trafiają pod własne kody.
- Wejście do strefy prób, montaż zaworów i paletyzacja: kamera AI (moduł dodatkowy) liczy butle przychodzące, opuszczające stanowisko i trafiające na palety. Gdy montaż zaworów staje o 10:40, kierownik zmiany otwiera ten postój na osi czasu; tam, gdzie kamera obejmuje stanowisko, nagranie z minuty postoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane.
- Stanowiska probiercze i wagi: próby, wyniki zaliczone, niezaliczone i ważenia pochodzą ze sterownika PLC lub kontrolera i są mierzone względem minut normatywnych dla każdego rozmiaru butli.
Operatorzy wprowadzają przyczyny przestojów na tablecie lub telefonie przy stanowisku. Straty każdego stanowiska są pokazywane w pieniądzu, według zmian. Fabrico działa w przeglądarce oraz na iOS i Android; dane wychodzą przez REST API, webhooki, Excel lub CSV.
Plan rozwoju: kamera AI (moduł dodatkowy) będzie sygnalizować stanowisko zaworów, które przestało wysyłać butle, albo przenośnik wejściowy strefy prób, który ciągle się zapełnia, i proponować przyczynę postoju, którą operator potwierdza lub zmienia.
Poza Fabrico: kontrola spoin, wyniki prób, certyfikaty, dopuszczenia i identyfikowalność według numerów seryjnych. Odrzuty z tych systemów trafiają do OEE jako liczby.
Pytania do każdego dostawcy OEE lub kamer:
| Pytanie | Rzetelna odpowiedź |
|---|---|
| Czy powtórzona próba ciśnieniowa jest liczona jako druga butla? | Nie. Butle są liczone na wejściu; cykle stanowiska zostają cyklami. |
| Jak liczony jest odrzut po ponownej obróbce cieplnej i powtórnej próbie? | Raz, przy pierwszej próbie, a ponowna obróbka i powtórna próba jako poprawka. |
| Jak księgowane są próbki z partii i wstrzymane partie? | Kody próbki planowej, próbki do powtórnego badania i wstrzymania w miejscu pobrania, nie złom. |
| Jak butle z badań okresowych są oddzielane od nowej produkcji? | Osobny typ zlecenia z własnymi minutami normatywnymi dla każdego rozmiaru. |
| Jak butla zarabia minuty normatywne według rozmiaru? | Norma dla każdego rozmiaru i typu zaworu, zaliczana, gdy butla przejdzie próbę szczelności. |
| Jak odczytywane są sygnały z pras, spawarek i pieca? | Skoki, cykle spawania i stan pracy z ich sterowników PLC, ze wskazaniem interfejsu. |
Szerszą listę kontrolną zawierają artykuły jak ocenić oprogramowanie OEE i funkcja computer vision w Fabrico.
Operatorzy stoją w polu widzenia każdej kamery nad stanowiskiem zaworów lub strefą palet. Cel liczenia i to, kto może otwierać nagrania ze stanowiska, należy ustalić z zespołem stanowiska i przedstawicielami pracowników, jeśli są, zanim zostanie zamontowany uchwyt. Twarze należy trzymać poza kadrem, a raportować według stanowiska i zmiany, nie według osoby; kamera AI (moduł dodatkowy) Fabrico liczy butle, nie ludzi.
Pytania, które zadają zespoły zakładów butli
Gdzie powinna stanąć pierwsza kamera w zakładzie butli LPG?
Nad wyjściem ręcznego stanowiska montażu zaworów, gdzie klucz dynamometryczny z klikiem nie zostawia żadnego liczenia. Prasy, spawarki, piec i stanowiska probiercze raportują własne liczby.
Czy kamera licząca może wykryć wady spoin, wgniecenia lub wady lakieru na butli?
Nie. Jakość spoin potwierdzają próby i kontrola zakładu, a wgniecenia i lakier sprawdzają jego kontrolerzy. Ich liczby odrzutów i tak zasilają jakość w OEE.
Czy butla po ponownej obróbce cieplnej i powtórnej próbie liczy się dwa razy?
Powinna liczyć się raz. Jest zaliczana przy pierwszym przejściu przez próbę, a ponowna obróbka i druga próba są księgowane jako poprawka, więc nigdy nie trafia do dobrej produkcji.
Czy butle z badań okresowych powinny liczyć się do tego samego OEE co nowe?
Nie do tej samej liczby produkcji. Butla z badań okresowych nie została wyprodukowana na tej zmianie, więc należy ją prowadzić jako osobny typ zlecenia z własnymi minutami normatywnymi.
Chcą Państwo, aby kolejka do prób, stanowiska montażu zaworów i palety były liczone po jednym razie, obok sygnałów z pras i spawarek na jednej osi czasu? Zapraszamy na demo.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga







Prawdziwe kafelki Fabrico, dane przykładowe.