


 Iniciar sesión
 Blog

Visión artificial en la fabricación de botellas de gas: 9 errores en el recuento de la producción

En resumen: la visión artificial en la fabricación de botellas de gas cuenta botellas donde ninguna máquina lo hace: en los puestos de montaje de válvulas, en la entrada de la zona de pruebas y en los palés, para que la cifra de producción deje de desviarse.
Cuenta, no inspecciona. Los resultados de presión, estanqueidad y soldadura se quedan en los bancos de pruebas y en la inspección, y Fabrico no hace ninguna inspección (vea inspección frente a ensayo).
- Nueve errores de recuento se repiten en una línea de botellas de GLP soldadas; la tabla nombra cada uno, su solución y el puesto al que corresponde el recuento.
- Los ciclos del banco no son botellas: una prueba repetida o un rechazo con nuevo tratamiento térmico pasa dos veces por el banco.
- Las muestras de lote y las botellas de reensayo de soldadura son retiradas planificadas con su propio código, nunca chatarra.
- Las botellas que vuelven para la inspección periódica van como órdenes propias, o inflan la producción nueva.
- La cámara con IA (un complemento) de Fabrico cuenta botellas en el montaje de válvulas, en la entrada de la zona de pruebas y en el paletizado, donde ninguna máquina cuenta.
- Donde una cámara cubre un puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena.
Esta auditoría trata las botellas de acero soldadas para GLP, propano y refrigerantes, de la bobina al palé. Las botellas de alta presión sin soldadura y las de material compuesto se fabrican en otras líneas y quedan fuera. Qué normas se aplican depende del mercado. En Europa, la EN 1442:2017, según la ficha del organismo irlandés de normalización NSAI, fija los requisitos mínimos de diseño, construcción y ensayo durante la fabricación de botellas de acero soldadas para GLP de 0,5 a 150 litros (EN). En EE. UU., las botellas DOT 4BA se fabrican según 49 CFR 178.51, y la ISO 4706:2023 cubre botellas soldadas sobre todo para gases industriales.
La tabla de errores de recuento en botellas de gas: nueve errores y sus soluciones
Cada fila es una forma en que la cifra de botellas del turno sale mal, el puesto que debería responder de ese recuento y la solución. Las secciones siguientes las tratan en orden.
| Error de recuento | Puesto responsable del recuento | Solución |
|---|---|---|
| 1. Ciclos del banco leídos como botellas probadas | Banco de prueba de presión | Contar botellas en la entrada de la zona de pruebas; los ciclos del banco siguen siendo ciclos |
| 2. Rechazos con nuevo tratamiento térmico contados dos veces | Zona de pruebas y horno | Registrar el nuevo tratamiento como retrabajo; computar la botella una sola vez, en el primer paso |
| 3. Muestras de lote registradas como chatarra | Calidad, en el punto de extracción | Un código de muestra planificada donde se retira la botella |
| 4. Botellas de reensayo de soldadura y lotes retenidos | Calidad | Contar como retenidas hasta la decisión sobre el lote; después buenas, muestra o chatarra |
| 5. Cuerpos soldados contados como botellas terminadas | Soldadora circunferencial para los cuerpos; prueba de estanqueidad para las terminadas | Dos recuentos con el trabajo en curso entre ellos |
| 6. Cargas del horno leídas como botellas | Recuento de la soldadora circunferencial; el horno da el estado de marcha | Nunca deducir botellas de las cargas ni del tiempo de cinta |
| 7. Botellas de inspección periódica dentro de la producción nueva | Recepción de inspección periódica | Un tipo de orden aparte desde la recepción hasta el palé |
| 8. Botellas repintadas contadas dos veces en el puesto | Puesto de montaje de válvulas (cámara con IA, un complemento) | Repintado registrado en pintura como retrabajo; el puesto cuenta las llegadas una sola vez |
| 9. Un solo recuento para 12,5 kg y 45 kg | Puesto de montaje de válvulas | Minutos estándar por formato, ganados por botella |
Vídeo explicativo presentado por Iris, la presentadora generada por IA de Fabrico: cómo una cámara con IA (un complemento) cuenta la producción donde una máquina no tiene señal. Solicitar una demo.
Se reproduce desde YouTube. Google puede instalar cookies cuando pulse reproducir. Política de privacidad.
Por qué el recuento de la soldadora y el de los palés nunca coinciden
Dos cifras deberían coincidir y no lo hacen: los cuerpos que salen de la soldadora circunferencial y las botellas que van a palé. La auditoría hace que la diferencia cuadre. Cuerpos soldados menos botellas paletizadas es igual a botellas en cola de prueba, más lotes retenidos, más muestras extraídas, más botellas en un bucle de retrabajo, más chatarra. Si estas cinco partidas no cierran la diferencia, está en juego uno de los nueve errores de recuento.
Las piezas totales y las buenas son cifras distintas tomadas en el mismo puesto (piezas buenas frente a piezas totales); una planta que las mezcla sobrestima su capacidad real.
Cada bucle del flujo es un punto donde un contador ve la misma botella dos veces. Los códigos importan tanto como los recuentos: investigadores de Chalmers analizaron registros de OEE de 884 máquinas: casi la mitad de las pérdidas registradas no tenía una categoría de pérdida utilizable (EN). Defina los códigos de nuevo tratamiento térmico, repintado, remontaje, muestra y retención antes de cablear la primera señal.
Haga la auditoría sobre los registros de la semana pasada en cinco pasos:
- Ponga el recuento de cuerpos de la soldadora circunferencial junto al recuento de palés de cada turno y anote la diferencia.
- Pida al departamento de calidad las muestras extraídas y los lotes retenidos por turno, y réstelos.
- Pida a la zona de pruebas los rechazos enviados a nuevo tratamiento térmico y las repruebas realizadas, y compruebe si están dentro del recuento de ciclos del banco.
- Separe las botellas de inspección periódica de todos los recuentos desde la prueba en adelante.
- Marque, por puesto, si el recuento lo da un PLC, un banco, una báscula, un operario o nada.
Errores 1 y 2: ciclos del banco y rechazos con nuevo tratamiento térmico
Un banco de prueba de presión registra ciclos, y un ciclo no siempre es una botella nueva. Para las botellas DOT 4BA, 49 CFR 178.51 dice que si no se puede mantener la presión de prueba por un fallo del equipo de prueba o un error del operario, la prueba puede repetirse (EN). Una botella, dos ciclos: si se leen como botellas probadas, el contador de ciclos computa una producción que la zona de pruebas no ha liberado.
Los rechazos dan una vuelta más larga. La misma sección permite un nuevo tratamiento térmico de una botella rechazada, tras el cual debe superar todas las pruebas prescritas para ser aceptada (EN), y las reparaciones de costura de más de tres pulgadas en botellas de más de seis pulgadas de diámetro exigen un nuevo tratamiento térmico. Contada en cada paso, cuenta como dos botellas de producción del horno y de la prueba, y al recuento de palés le falta una respecto a ambos.
La solución es la misma para los dos. Cuente las botellas cuando ruedan hacia el transportador de entrada de la zona de pruebas, con una cámara con IA (un complemento) donde la planta permita un soporte, y deje los ciclos del banco como ciclos. Una botella con nuevo tratamiento térmico se computa una vez, en su primera prueba, y el nuevo tratamiento y la reprueba se registran como retrabajo, según la regla de si el retrabajo cuenta como bueno en el OEE. La Compressed Gas Association señala que la prueba de presión es obligatoria para muchas botellas recién fabricadas y es también un método aceptado para la recalificación (EN), por eso el mismo banco puede ver tres tipos de botella en un turno.
Errores 3 y 4: muestras de lote, reensayos de soldadura y lotes retenidos
Las plantas de botellas cortan botellas buenas a propósito. Según la norma estadounidense, el ensayo mecánico toma dos probetas de una botella elegida al azar de cada lote de 200 o menos (EN), después del tratamiento térmico. Con 1.200 botellas por turno y una botella por lote de 200, seis botellas por turno salen de la línea de forma planificada. Registradas como chatarra, atribuyen a las soldadoras circunferenciales una pérdida que no han causado; sin registrar, dejan el recuento de palés seis por debajo en cada turno.
Los ensayos de soldadura añaden una segunda extracción, no planificada. Si falla la probeta de tracción de la soldadura, debe tomarse una probeta adicional de dos botellas o placas de ensayo adicionales del mismo lote (EN), y si cualquiera de ellas falla, se rechaza el lote entero. Así, un mal día de soldadura extrae hasta tres muestras, y un lote de hasta 200 se detiene entre la prueba y la pintura hasta que el departamento de calidad decide.
Dé a ambas sus propios códigos en el punto de extracción: muestra planificada, muestra de reensayo y retenida. Una botella retenida no es ni buena ni chatarra hasta la decisión sobre el lote, así que el recuento sigue al lote además de a la botella (trazabilidad por lote frente a por número de serie). Las muestras y retenciones se ven entonces por puesto y turno (pérdidas de calidad por máquina y turno).
Errores 5 y 6: cuerpos, botellas terminadas y cargas del horno
Una botella soldada de dos piezas consta de dos casquetes embutidos unidos por una costura circunferencial, con aro base, collarín y un manguito roscado para la válvula. Las prensas de corte y de embutición de doble efecto tienen contadores de golpes, así que el recuento de casquetes viene de la prensa (software OEE para estampación y prensas).
Los casquetes se cierran en una soldadora circunferencial; el arco sumergido es el proceso habitual, MIG en algunas plantas. La soldadora registra un ciclo por costura, así que le corresponde el recuento de cuerpos (OEE para células de soldadura robotizada). Un cuerpo no es una botella: le faltan aún tratamiento térmico, prueba, pintura, válvula y estampado de la tara, y en la ruta es un artículo distinto (lista de materiales frente a ruta). Informar los ciclos de la soldadora como botellas fabricadas cuenta como producción cada cuerpo en cola, cada lote retenido y cada muestra. Lleve dos recuentos, cuerpos en la soldadora y botellas terminadas tras la prueba de estanqueidad, con el trabajo en curso entre ambos.
El horno es la tercera trampa. Para DOT 4BA, el tratamiento térmico debe realizarse después de todas las operaciones de conformado y soldadura (EN), así que en una planta DOT 4BA el horno está detrás de la última soldadura; otras normas tienen su propia cláusula. El PLC del horno registra estado de marcha, velocidad de cinta y cargas, que dicen si funcionó, no cuántas botellas trató. Mídalo como un recurso por lotes, como en OEE para tratamiento térmico, y tome el recuento de botellas de la soldadora aguas arriba y de la entrada de la zona de pruebas aguas abajo.
Error 7: botellas de inspección periódica dentro de la producción nueva
Muchas plantas de botellas también reciben botellas para la inspección periódica. En EE. UU., 49 CFR 180.209 dice que cada botella de especificación a la que le toque la recalificación periódica debe recalificarse y marcarse (EN), y su tabla fija periodos de recalificación de 5, 7, 10 o 12 años para DOT 4BA, según el caso. En Europa, la BS EN 1440 especifica los procedimientos de inspección y ensayo periódicos de botellas de GLP transportables y recargables (EN) del mismo rango de 0,5 a 150 litros. Cuando una botella 4BA se marca en una placa, la norma estadounidense reserva espacio para al menos seis fechas de reprueba (EN).
Una botella de inspección periódica comparte con las nuevas la granalladora, el banco de pruebas, la línea de pintura y la mesa de estampado, y cada uno la cuenta, así que eleva la producción nueva y oculta un taller de soldadura lento. Lleve la inspección periódica como un tipo de orden propio desde la recepción hasta el palé, con sus propios minutos estándar, e infórmela junto a la producción nueva.
Errores 8 y 9: bucles de pintura y un solo recuento para todos los formatos
Las botellas cuelgan de un transportador aéreo para el metalizado con zinc y la pintura. Una botella rechazada en pintura da otra vuelta, y el puesto la ve dos veces si las llegadas no llevan código. El PLC del transportador da el estado de marcha, no los ganchos vacíos ni los repintados. Registre el repintado en pintura como retrabajo, y deje que el puesto cuente una sola vez cada botella que monta.
Los formatos son la última trampa. Una botella de 45 kg necesita polipasto y más del doble de tiempo de puesto que una de 12,5 kg, así que un recuento en botellas por hora hace que un turno de formato pesado parezca lento. Fije minutos estándar por formato, como se defiende en OEE por SKU, con un tiempo de ciclo ideal por producto, para que cada botella gane sus propios minutos. Donde la herramienta de apriete del puesto registra cada apriete, ese registro puede contar; con una llave dinamométrica de clic no puede, una diferencia que trata monitorización del par frente a monitorización del ciclo.
Tres puntos que ninguna máquina cuenta, y los límites de la cámara
Tres puntos de una línea de botellas soldadas no tienen recuento de máquina: la salida de un puesto manual de montaje de válvulas, el transportador de entrada de la zona de pruebas y la zona de paletizado. Allí una cámara con IA (un complemento) cuenta las botellas; en el resto, una prensa, una soldadora, un horno, un banco o una báscula ya informan.
Los recuentos con cámara tienen límites. Un equipo de la Universidad McGill contó hortalizas en la cinta de una cosechadora con una cámara; detectaba chalotas con una precisión del 76 % (EN), y los autores concluyeron que la oclusión ocasional y las condiciones de iluminación irregulares fueron los principales factores que limitaron el rendimiento (EN). Era al aire libre, con cultivos cubiertos de tierra, así que la cifra no se traslada a una fábrica. La lección sí: todo lo que tapa una botella o cambia la luz cambia el recuento.
En una línea de botellas, las manos y el polipasto cruzan el puesto, así que apunte el objetivo al rodillo de salida, no a la mesa giratoria. La pintura fresca y el zinc reflejan las lámparas, así que pruebe la vista con la iluminación real del turno. Las botellas de un palé lleno se tapan entre sí, así que cuéntelas al colocarlas. Compruebe primero cada vista nueva frente a un recuento manual (qué precisión tiene el OEE con cámara; OEE con visión artificial).
La clasificación de zonas alrededor de las cabinas de pintura y del desgasificado la decide la planta; la cámara con IA (un complemento) va fuera del recinto de pruebas, mirando a lo largo del transportador de entrada, donde lo permita el responsable de seguridad. Para ver los recuentos del puesto, la cola y los palés junto a las señales de prensas y soldadoras, solicite una demo.
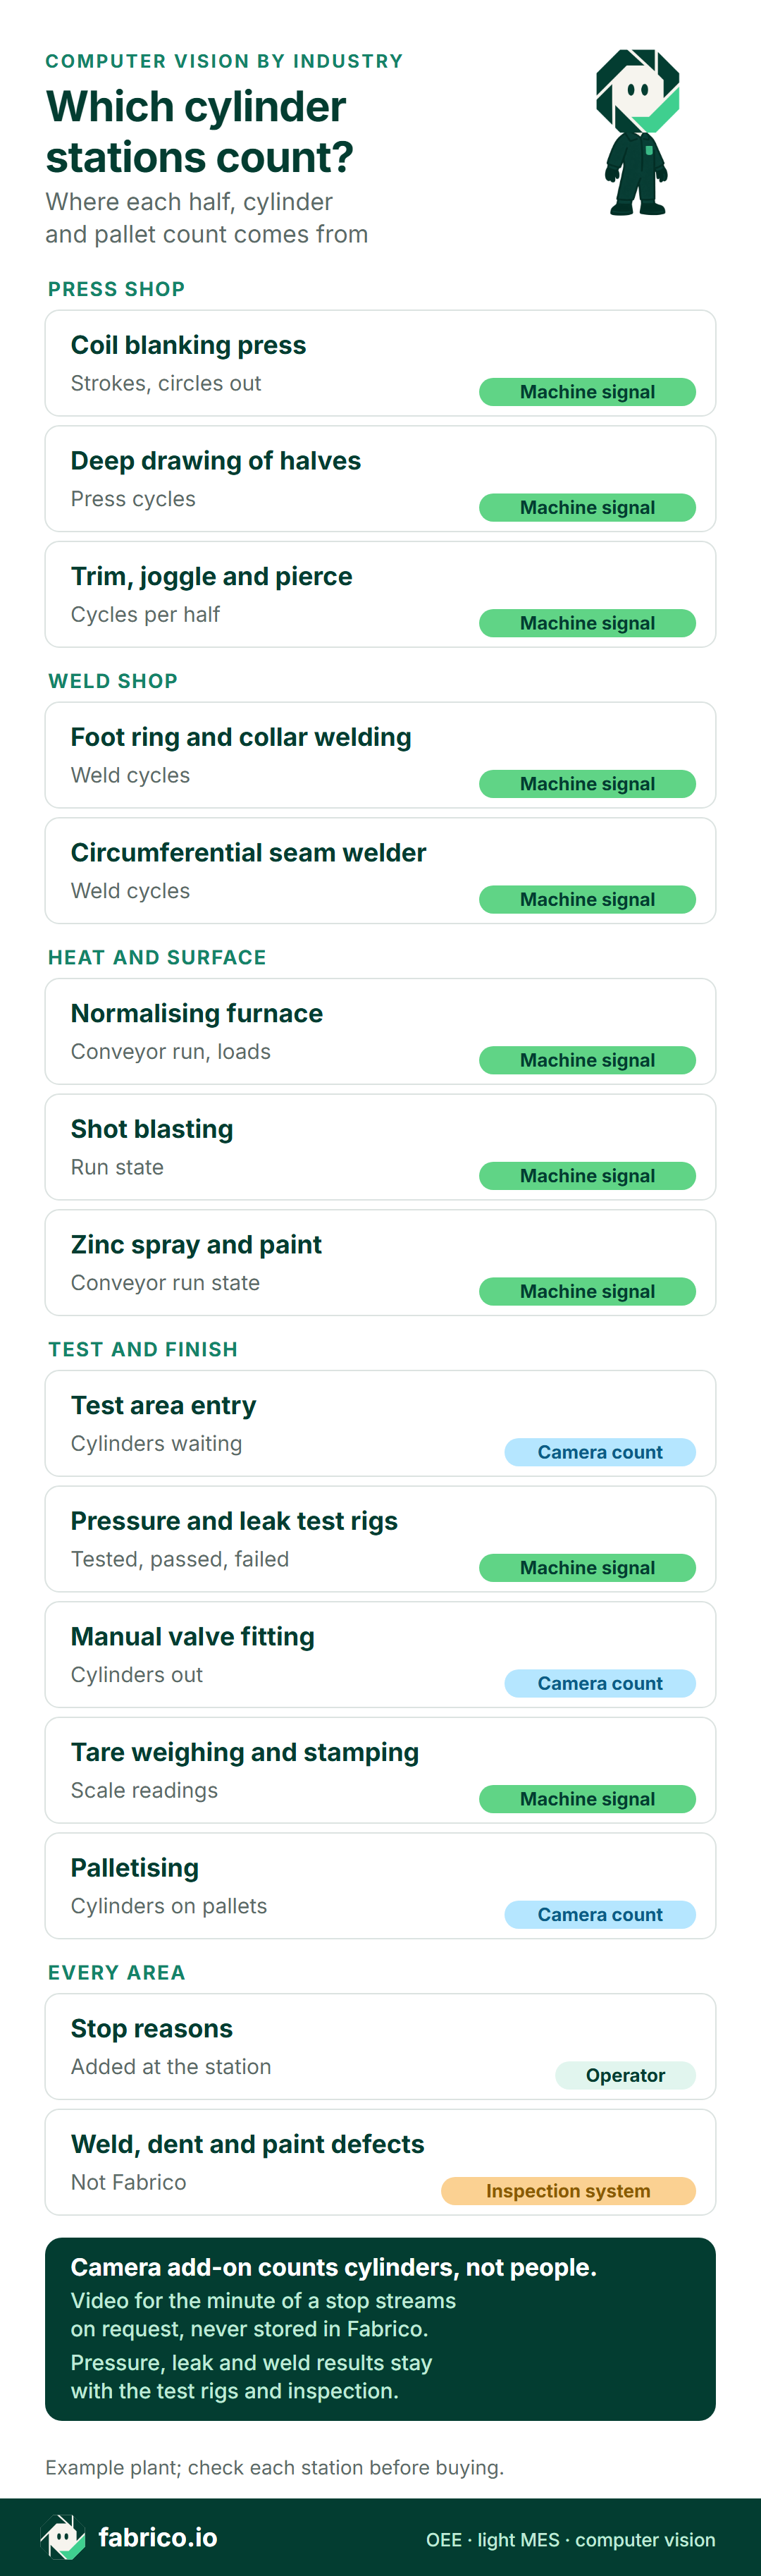
Versión en texto de esta infografía
- Prensas: prensa de corte desde bobina: señal de máquina, golpes, discos cortados
- Prensas: embutición profunda de casquetes: señal de máquina, ciclos de prensa
- Prensas: recorte, escalonado y punzonado: señal de máquina, ciclos por casquete
- Soldadura: soldadura de aro base y collarín: señal de máquina, ciclos de soldadura
- Soldadura: soldadora circunferencial: señal de máquina, ciclos de soldadura
- Térmico y superficie: horno de normalizado: señal de máquina, marcha del transportador, cargas
- Térmico y superficie: granallado: señal de máquina, estado de marcha
- Térmico y superficie: metalizado con zinc y pintura: señal de máquina, estado de marcha del transportador
- Prueba y acabado: entrada de la zona de pruebas: recuento por cámara, botellas en espera
- Prueba y acabado: bancos de prueba de presión y estanqueidad: señal de máquina, probadas, aprobadas, rechazadas
- Prueba y acabado: montaje manual de válvulas: recuento por cámara, botellas que salen
- Prueba y acabado: pesaje de tara y estampado: señal de máquina, lecturas de báscula
- Prueba y acabado: paletizado: recuento por cámara, botellas en palés
- Todas las áreas: motivos de parada: operario, registrados en el puesto
- Todas las áreas: defectos de soldadura, abolladuras y pintura: sistema de inspección, no Fabrico
- Pie: la cámara con IA (un complemento) cuenta botellas, no personas; el vídeo del minuto de una parada se abre desde la línea de tiempo del turno, se transmite bajo demanda y no se almacena
- Pie: los resultados de presión, estanqueidad y soldadura se quedan en los bancos de pruebas y en la inspección
Un turno de montaje de válvulas, auditado y valorado
Cifras de ejemplo que no vienen de ninguna planta real: un puesto manual de montaje de válvulas con dos operarios monta válvulas en botellas de GLP de 12,5 kg y 45 kg. El tiempo planificado es el turno de día, de 06:00 a 14:00, menos una pausa de 20 minutos: 460 minutos. El estándar es de 0,5 minutos de puesto por botella de 12,5 kg y 1,25 por botella de 45 kg. Una cámara con IA (un complemento) cuenta las botellas que salen del puesto, las aprobadas y rechazadas vienen del PLC del banco de estanqueidad, y los dos operarios registran los motivos de parada.
Disponibilidad. El puesto estuvo parado 50 minutos: 22 esperando botellas pintadas, 15 cambiando de 12,5 kg a 45 kg (inserto de la mesa giratoria, tipo de válvula, polipasto), 8 en el control de la llave dinamométrica y 5 por un fallo de herramienta. Funcionó 410 de 460 minutos: 89,1 %.
Rendimiento. Montó 568 botellas de 12,5 kg, que valen 284 minutos estándar, y 48 de 45 kg, que valen 60. 344 minutos ganados frente a 410 minutos de marcha dan 83,9 %; los 66 minutos que faltan son montaje lento.
Calidad. Dieciséis botellas de 12,5 kg fallaron la prueba de estanqueidad en la rosca de la válvula y volvieron para un remontaje. Esos 8 minutos estándar se restan de los buenos: 336 de 344, 97,7 %.
OEE. 89,1 % x 83,9 % x 97,7 % = 73,0 %. Comprobación: 336 minutos buenos a la primera sobre 460 planificados también dan 73,0 %, la forma en un paso de cómo calcular el OEE.
Ahora la auditoría. La hoja de recuento del puesto volvió a contar los 16 remontajes, 584 botellas de 12,5 kg, y no sabía nada de las fugas. Según la hoja, los minutos ganados son 292 + 60 = 352, el rendimiento marca 85,9 %, la calidad 100 % y el OEE 76,5 %: 3,5 puntos de más, por la versión de puesto del error 2. Si la hoja hubiera usado una tasa única de 0,5 minutos para todos los formatos, las 48 botellas pesadas habrían ganado 24 minutos en vez de 60, y el puesto habría parecido 36 minutos más lento de lo que fue.
Ni la espera ni el ritmo lento empezaron en el puesto. El PLC del transportador de pintura indicó marcha toda la mañana, pero el recuento de la cámara con IA del puesto se quedó plano de 09:20 a 09:42 y siguió bajo: tras un cambio de color, el cargador dejó ganchos vacíos y luego colgó solo uno de cada dos.
Lo que cuestan los minutos perdidos
No se encontró un margen de contribución público por botella de GLP soldada, así que estos son valores de ejemplo que cada planta sustituye por los suyos: 6 EUR por botella de 12,5 kg y 15 EUR por botella de 45 kg, ambos 12 EUR por minuto estándar mientras haya pedidos esperando. El remontaje se valora en cambio por tiempo de la cuadrilla, porque las botellas remontadas se expiden igualmente: por ejemplo 45 EUR por hora para el puesto de dos personas. Valorar la producción por formato es la idea detrás del valor de producción por SKU.
| Pérdida | Minutos | Valor de ejemplo |
|---|---|---|
| Montaje lento | 66 | 792 EUR |
| Espera de la línea de pintura | 22 | 264 EUR |
| Cambio de formato | 15 | 180 EUR |
| Control de la llave dinamométrica | 8 | 96 EUR |
| Fallo de herramienta | 5 | 60 EUR |
| Remontaje de válvula (tiempo de cuadrilla) | 8 | 6 EUR |
| Total | 124 | 1.398 EUR |
Los 116 minutos de paradas y montaje lento a 12 EUR son 1.392 EUR, y el remontaje suma 6 EUR: 1.398 EUR por turno, o 29.358 EUR en 21 turnos si todos fueran como este. Es margen perdido solo mientras el montaje de válvulas limite la producción; si las soldadoras o el horno marcan el ritmo, un minuto de puesto vale menos. El sellador del remontaje queda fuera. Ordenados por importe, el montaje lento y la espera de pintura suman 1.056 EUR de los 1.398 EUR, y ambos llevan al equipo al cargador de pintura antes de que nadie toque el puesto.
Dónde encaja Fabrico, qué preguntar a un proveedor y el equipo del puesto
Fabrico es un sistema OEE en la nube con funciones de MES ligero. En una línea de botellas cubre tres grupos de puestos:
- Prensas, soldadura y horno: las prensas, las soldadoras, el horno y la granalladora envían estado de marcha y recuentos desde sus PLC, así que los cambios de troquel, los cambios de hilo y los huecos del horno caen bajo sus propios códigos.
- Entrada de la zona de pruebas, montaje de válvulas y paletizado: la cámara con IA (un complemento) cuenta las botellas que llegan, las que salen del puesto y las que van a palé. Cuando el montaje de válvulas se detiene a las 10:40, el jefe de turno abre esa parada en la línea de tiempo; donde una cámara cubre el puesto, el vídeo del minuto de una parada se puede abrir desde la línea de tiempo del turno; se transmite bajo demanda y no se almacena.
- Bancos de pruebas y básculas: pruebas, aprobadas, rechazadas y pesadas vienen del PLC o del controlador y se miden frente a los minutos estándar de cada formato de botella.
Los operarios registran los motivos de parada en una tableta o un teléfono en el puesto. Las pérdidas de cada puesto se muestran en dinero por turno. Fabrico funciona en el navegador y en iOS y Android; los datos salen por API REST, webhooks, Excel o CSV.
Hoja de ruta: la cámara con IA (un complemento) avisará de un puesto de válvulas que ha dejado de enviar botellas, o de un transportador de entrada de la zona de pruebas que no deja de llenarse, y sugerirá un motivo de parada que el operario confirma o sustituye.
Fuera de Fabrico: inspección de soldaduras, resultados de pruebas, certificados, homologaciones y trazabilidad por número de serie. Los rechazos de esos sistemas llegan al OEE como recuentos.
Preguntas para cualquier proveedor de OEE o de cámaras:
| Pregunta | Una respuesta sólida |
|---|---|
| ¿Se cuenta una prueba de presión repetida como una segunda botella? | No. Las botellas se cuentan en la entrada; los ciclos del banco siguen siendo ciclos. |
| ¿Cómo se cuenta un rechazo con nuevo tratamiento térmico y reprueba? | Una vez, en su primera prueba, con el nuevo tratamiento y la reprueba como retrabajo. |
| ¿Cómo se registran las muestras de lote y los lotes retenidos? | Códigos de muestra planificada, muestra de reensayo y retenida en el punto de extracción, no chatarra. |
| ¿Cómo se mantienen las botellas de inspección periódica fuera de la producción nueva? | Un tipo de orden aparte con sus propios minutos estándar por formato. |
| ¿Cómo gana una botella minutos estándar según su formato? | Un estándar por formato y tipo de válvula, computado cuando supera la prueba de estanqueidad. |
| ¿Cómo se leen las señales de prensas, soldadoras y horno? | Golpes, ciclos de soldadura y estado de marcha desde sus PLC, con la interfaz indicada. |
Para la lista de comprobación completa, vea cómo evaluar un software OEE y la función de visión artificial de Fabrico.
Los operarios quedan dentro del campo de cualquier cámara sobre un puesto de válvulas o una zona de palés. Acuerde la finalidad del recuento, y quién puede abrir el vídeo del puesto, con el equipo del puesto y el comité de empresa donde lo haya, antes de montar un soporte. Mantenga las caras fuera del encuadre e informe por puesto y turno, no por persona; la cámara con IA (un complemento) de Fabrico cuenta botellas, no personas.
Preguntas que hacen los equipos de plantas de botellas
¿Dónde debe ir la primera cámara en una planta de botellas de GLP?
Sobre la salida de un puesto manual de montaje de válvulas, donde una llave dinamométrica de clic no deja recuento. Las prensas, las soldadoras, el horno y los bancos de pruebas informan sus propios recuentos.
¿Puede una cámara de recuento encontrar defectos de soldadura, abolladuras o defectos de pintura en una botella?
No. La calidad de la soldadura la demuestran las pruebas y la inspección de la planta; las abolladuras y la pintura, sus inspectores. Sus recuentos de rechazos siguen alimentando la calidad del OEE.
¿Cuenta dos veces una botella con nuevo tratamiento térmico y reprueba?
Debe contar una vez. Se computa en su primer paso por la prueba, y el nuevo tratamiento y la segunda prueba se registran como retrabajo, así que nunca entra en la producción buena.
¿Deben contar las botellas de inspección periódica en el mismo OEE que las nuevas?
No en la misma cifra de producción. Una botella de inspección periódica no se fabricó en este turno, así que llévela como un tipo de orden propio con sus propios minutos estándar.
¿Quiere la cola de pruebas, los puestos de montaje de válvulas y los palés contados una sola vez cada uno, junto a las señales de prensas y soldadoras en una misma línea de tiempo? Solicite una demo.
Artículos relacionados





Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.