


 Вход
 Блог

Компютърно зрение в производството на газови бутилки: 9 грешки в броенето на продукцията

Накратко: компютърното зрение в производството на газови бутилки брои бутилките там, където никоя машина не го прави: на постовете за монтаж на вентили, на входа на зоната за изпитване и на палетите, така че числото за продукцията престава да се разминава.
То брои, не контролира. Резултатите от изпитването с налягане, теста за херметичност и контрола на заварките остават при изпитвателните стендове и контрола на качеството, а Fabrico не извършва контрол (вижте контрол срещу изпитване).
- Девет грешки в броенето се повтарят на линия за заварени бутилки за LPG; таблицата назовава всяка от тях, решението ѝ и поста, който отговаря за броенето.
- Циклите на стенда не са бутилки: повторено изпитване или брак след повторна термообработка минава през стенда два пъти.
- Пробите от партиди и бутилките за повторно изпитване на заварката са планирани изваждания със собствен код, никога брак.
- Бутилките, върнати за периодична проверка (преосвидетелстване), вървят като отделни поръчки, иначе раздуват продукцията от ново производство.
- AI камерата (допълнителен модул) на Fabrico брои бутилки при монтажа на вентили, на входа на зоната за изпитване и при палетизирането, където никоя машина не брои.
- Където камера покрива даден пост, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява.
Този одит обхваща заварени стоманени бутилки за LPG (пропан-бутан), пропан и хладилни агенти, от рулона до палета. Безшевните бутилки за високо налягане и композитните бутилки се правят на други линии и остават извън обхвата. Кои правила важат, зависи от пазара. В Европа EN 1442:2017, по описанието на ирландския орган по стандартизация NSAI, определя минималните изисквания за проектиране, конструкция и изпитване по време на производството на заварени стоманени бутилки за LPG от 0,5 до 150 литра (EN). В САЩ бутилките DOT 4BA се произвеждат по 49 CFR 178.51, а ISO 4706:2023 обхваща заварени бутилки предимно за технически газове.
Таблица на грешките в броенето при газови бутилки: девет грешки и решенията им
Всеки ред описва как броят бутилки за смяната се обърква, кой пост трябва да отговаря за това броене и какво е решението. Разделите по-долу ги разглеждат поред.
| Грешка в броенето | Пост, отговорен за броенето | Решение |
|---|---|---|
| 1. Цикли на стенда, отчетени като изпитани бутилки | Стенд за изпитване с налягане | Бутилките се броят на входа на зоната за изпитване; циклите на стенда остават цикли |
| 2. Брак след повторна термообработка, броен два пъти | Зона за изпитване и пещ | Повторната термообработка се отчита като преработка; бутилката се зачита веднъж, при първото преминаване |
| 3. Проби от партиди, отчетени като брак | Качество, в точката на изваждане | Код за планирана проба там, където бутилката се изважда |
| 4. Бутилки за повторно изпитване на заварката и блокирани партиди | Качество | Отчитат се като блокирани до решението за партидата; след това добри, проба или брак |
| 5. Заварени корпуси, броени като готови бутилки | Машина за кръгов шев за корпусите; тест за херметичност за готовите | Две броения с незавършеното производство между тях |
| 6. Садки на пещта, отчетени като бутилки | Броене на машината за кръгов шев; пещта дава състоянието на работа | Броят бутилки никога не се изчислява от садките или от времето на лентата |
| 7. Преосвидетелствани бутилки в продукцията от ново производство | Приемане за преосвидетелстване | Отделен вид поръчка от приемането до палета |
| 8. Пребоядисани бутилки, броени два пъти на поста | Пост за монтаж на вентили (AI камера, допълнителен модул) | Пребоядисването се отчита при боядисването като преработка; постът брои пристигащите бутилки веднъж |
| 9. Едно броене за 12,5 kg и 45 kg | Пост за монтаж на вентили | Нормоминути за всеки размер, заработени за всяка бутилка |
Обяснително видео с Ирис, AI водещата на Fabrico: как AI камера (допълнителен модул) брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете бутона за пускане. Политика за поверителност.
Защо броят от заваръчната машина и броят на палетите никога не съвпадат
Две числа би трябвало да съвпадат, а не съвпадат: корпусите от машината за кръгов шев и бутилките на палетите. Одитът прави разликата обяснима. Заварените корпуси минус палетизираните бутилки са равни на бутилките в опашката за изпитване, плюс блокираните партиди, плюс извадените проби, плюс бутилките в цикъл на преработка, плюс брака. Ако тези пет групи не затварят разликата, значи е налице една от деветте грешки в броенето.
Общият и добрият брой са различни числа, взети на един и същ пост (добър брой срещу общ брой); завод, който ги смесва, надценява своя реален капацитет.
Всеки цикъл в потока е място, където броячът вижда една и съща бутилка два пъти. Кодовете са толкова важни, колкото и бройките: изследователи от Chalmers са анализирали OEE записи от 884 машини: почти половината от записаните загуби нямат използваема категория на загубата (EN). Определете кодовете за повторна термообработка, пребоядисване, повторен монтаж, проба и блокиране, преди да е свързан първият сигнал.
Направете одита върху записите от миналата седмица в пет стъпки:
- Поставете броя корпуси от машината за кръгов шев до броя на палетите за всяка смяна и запишете разликата.
- Поискайте от отдела по качеството извадените проби и блокираните партиди за всяка смяна и ги извадете.
- Поискайте от зоната за изпитване брака, изпратен за повторна термообработка, и проведените повторни изпитвания и проверете дали те стоят в броя цикли на стенда.
- Отделете преосвидетелстваните бутилки от всяко броене от изпитването нататък.
- Отбележете за всеки пост дали броенето идва от PLC, стенд, везна, оператор или от нищо.
Грешки 1 и 2: цикли на стенда и брак след повторна термообработка
Стендът за изпитване с налягане отчита цикли, а цикълът не винаги е нова бутилка. За бутилките DOT 4BA 49 CFR 178.51 гласи, че ако изпитвателното налягане не може да се задържи поради повреда на изпитвателното оборудване или грешка на оператора, изпитването може да се повтори (EN). Една бутилка, два цикъла: ако циклите се отчитат като изпитани бутилки, броячът зачита продукция, която зоната за изпитване не е освободила.
Бракът прави още по-голям кръг. Същият раздел допуска повторна термообработка на бракувана бутилка, след която тя трябва да премине всички предписани изпитвания, за да бъде приета (EN), а ремонт на шев над три инча при бутилки с диаметър над шест инча изисква повторна термообработка. Броена при всяко преминаване, тя дава две бутилки продукция от пещта и от изпитването, а броят на палетите е с една по-малко и от двете.
Решението е едно и също и за двете. Бройте бутилките, докато се търкалят по входящия конвейер на зоната за изпитване, с AI камера (допълнителен модул), където заводът позволява стойка, и оставете циклите на стенда да бъдат цикли. Бутилка след повторна термообработка се зачита веднъж, при първото си изпитване, а повторната термообработка и повторното изпитване се отчитат като преработка, по правилото от брои ли се преработката като добра продукция в OEE. Compressed Gas Association отбелязва, че изпитването с налягане е задължително за много новопроизведени бутилки и е също приет метод за преосвидетелстване (EN), затова един и същ стенд може да види три вида бутилки в една смяна.
Грешки 3 и 4: проби от партиди, повторни изпитвания на заварката и блокирани партиди
Заводите за бутилки нарочно разрязват добри бутилки. Според правилото в САЩ при механичното изпитване се вземат два образеца от една бутилка, избрана случайно от всяка партида от 200 или по-малко броя (EN), след термообработката. При 1 200 бутилки на смяна и една бутилка на партида от 200 шест бутилки на смяна напускат линията по план. Отчетени като брак, те приписват на машините за кръгов шев загуба, която не са причинили; неотчетени изобщо, те оставят броя на палетите с шест по-малко всяка смяна.
Изпитванията на заварката добавят второ, непланирано изваждане. Ако образецът за опън от заварката не издържи, трябва да се вземе по един допълнителен образец от две допълнителни бутилки или изпитвателни пластини от същата партида (EN), а ако някой от тях не издържи, цялата партида се бракува. Така лош ден на заварката изважда до три проби, а партида до 200 бутилки спира между изпитването и боядисването, докато отделът по качеството реши.
Дайте и на двете собствени кодове в точката на изваждане: планирана проба, проба за повторно изпитване и блокирана. Блокираната бутилка не е нито добра, нито брак до решението за партидата, така че броенето следва партидата, а не само бутилката (проследяване по партида срещу по сериен номер). Тогава пробите и блокиранията се виждат по пост и смяна (загуби от качество по машина и смяна).
Грешки 5 и 6: корпуси, готови бутилки и садки на пещта
Двучастната заварена бутилка се състои от две изтеглени половини, съединени с един кръгов шев, с опорен пръстен, предпазна яка и резбова втулка за вентила. Пресите за изрязване и за двойнодействащо дълбоко изтегляне имат броячи на ходовете, така че броят половини идва от пресата (OEE софтуер за щанцоване и преси).
Половините се затварят на машина за кръгов шев; заваряването под флюс е обичайният процес, в някои заводи MIG. Машината отчита по един цикъл на шев, следователно на нея принадлежи броят корпуси (OEE за роботизирани заваръчни клетки). Корпусът не е бутилка: липсват му още термообработка, изпитване, боя, вентил и щемпел за тара, а в технологичния маршрут той е отделен артикул (BOM срещу технологичен маршрут). Ако циклите на заваръчната машина се отчитат като произведени бутилки, всеки корпус в опашката, всяка блокирана партида и всяка проба се броят за продукция. Водете две броения, корпуси на заваръчната машина и готови бутилки след теста за херметичност, с незавършеното производство между тях.
Пещта е третият капан. За DOT 4BA термообработката трябва да се извърши след всички операции по формоване и заваряване (EN), така че в завод за DOT 4BA пещта стои след последната заварка; другите стандарти имат собствена клауза. PLC на пещта отчита състоянието на работа, скоростта на лентата и садките, а те казват дали е работила, не колко бутилки е обработила. Измервайте я като партиден ресурс, както в OEE за термообработка, а броя бутилки вземайте от заваръчната машина преди нея и от входа на зоната за изпитване след нея.
Грешка 7: преосвидетелствани бутилки в продукцията от ново производство
Много заводи за бутилки приемат обратно и бутилки за периодична проверка. В САЩ 49 CFR 180.209 гласи, че всяка спецификационна бутилка, за която настъпи срокът за периодично преосвидетелстване, трябва да бъде преосвидетелствана и маркирана (EN), а таблицата към него дава срокове за преосвидетелстване от 5, 7, 10 или 12 години за DOT 4BA според случая. В Европа BS EN 1440 определя процедурите за периодичен преглед и изпитване на транспортируеми бутилки за многократно пълнене с LPG (EN) в същия диапазон от 0,5 до 150 литра. Когато бутилка 4BA е маркирана на табелка, правилото в САЩ запазва място за поне шест дати на повторно изпитване (EN).
Преосвидетелстваната бутилка споделя с новите дробеструйната машина, изпитвателния стенд, линията за боядисване и масата за щемпелуване, и всяко от тях я брои, така че тя вдига продукцията от ново производство и скрива бавен заваръчен цех. Водете преосвидетелстването като отделен вид поръчка от приемането до палета, със собствени нормоминути, и го отчитайте до новото производство.
Грешки 8 и 9: цикли на боядисването и едно броене за всички размери
Бутилките висят на подвесен конвейер за метализиране с цинк и боядисване. Бутилка, бракувана заради боята, минава още един кръг, а постът я вижда два пъти, ако пристигащите бутилки нямат код. PLC на конвейера дава състоянието на работа, не празните куки или пребоядисванията. Отчитайте пребоядисването при боядисването като преработка и оставете поста да брои всяка бутилка, на която монтира вентил, веднъж.
Размерите са последният капан. Бутилка от 45 kg изисква телфер и повече от два пъти времето на поста за бутилка от 12,5 kg, така че броене в бутилки на час кара смяна с тежък размер да изглежда бавна. Задайте нормоминути за всеки размер, както е обосновано в OEE по SKU, с едно идеално време на цикъла за всеки продукт, така че всяка бутилка да заработва своите минути. Където затягащият инструмент на поста записва всяко затягане, този запис може да брои; с динамометричен ключ с щракване не може, разлика, разгледана в мониторинг на въртящия момент срещу мониторинг на цикъла.
Три места, които никоя машина не брои, и ограниченията на камерата
Три места на линия за заварени бутилки нямат машинно броене: изходът на ръчен пост за монтаж на вентили, входящият конвейер на зоната за изпитване и зоната за палетизиране. Там бутилките ги брои AI камера (допълнителен модул); навсякъде другаде вече отчита преса, заваръчна машина, пещ, стенд или везна.
Броенето с камера има граници. Екип от университета McGill брои зеленчуци на конвейера на комбайн с камера; тя разпознава шалот с точност (precision) от 76% (EN), а авторите установяват, че случайното закриване и непостоянните условия на осветление са основните фактори, които влошават резултата (EN). Това е било на открито, при покрити с пръст култури, така че числото не се пренася във фабрика. Изводът обаче важи: всичко, което скрива бутилка или променя светлината, променя броенето.
На линия за бутилки ръцете и телферът минават над поста, затова насочете обектива към изходящата ролка, а не към въртящата маса. Прясната боя и цинкът отразяват лампите, затова изпробвайте гледната точка при реалното осветление на смяната. Бутилките на пълен палет се закриват една друга, затова ги бройте, докато се поставят. Проверете всяка нова гледна точка първо спрямо ръчно преброяване (колко точно е OEE с камера; OEE с компютърно зрение).
Класификацията на зоните около бояджийните кабини и обезгазяването се решава от завода; AI камерата (допълнителен модул) се поставя извън кабината за изпитване, с поглед по входящия конвейер, където инженерът по безопасност разреши. За да видите броя на поста, в опашката и на палетите до сигналите от пресите и заваръчните машини, заявете демо.
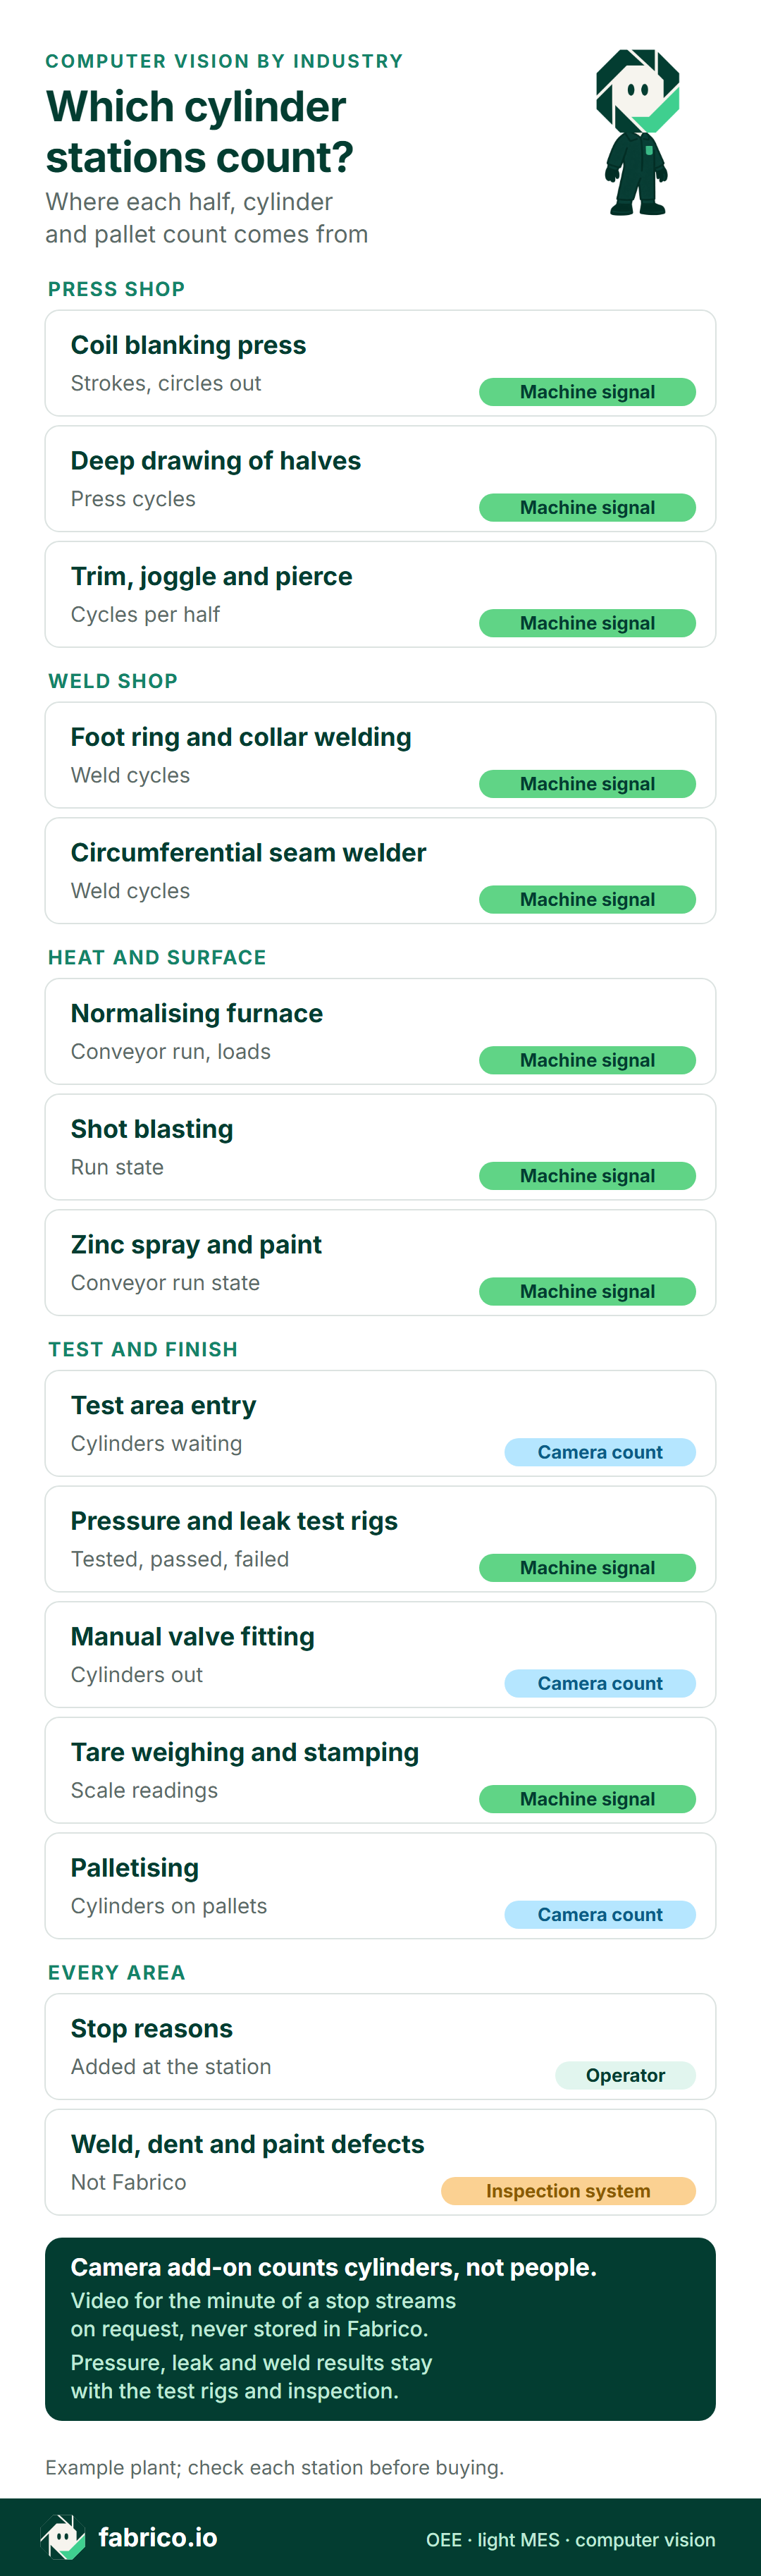
Текстова версия на тази инфографика
- Пресов цех: преса за изрязване от рулон: машинен сигнал, ходове, изрязани дискове
- Пресов цех: дълбоко изтегляне на половините: машинен сигнал, цикли на пресата
- Пресов цех: подрязване, оформяне на стъпало и пробиване: машинен сигнал, цикли на половина
- Заваръчен цех: заваряване на опорен пръстен и яка: машинен сигнал, заваръчни цикли
- Заваръчен цех: машина за кръгов шев: машинен сигнал, заваръчни цикли
- Термообработка и повърхност: пещ за нормализация: машинен сигнал, работа на конвейера, садки
- Термообработка и повърхност: дробеструйно почистване: машинен сигнал, състояние на работа
- Термообработка и повърхност: метализиране с цинк и боядисване: машинен сигнал, състояние на конвейера
- Изпитване и завършване: вход на зоната за изпитване: броене с камера, чакащи бутилки
- Изпитване и завършване: стендове за изпитване с налягане и херметичност: машинен сигнал, изпитани, издържали, неиздържали
- Изпитване и завършване: ръчен монтаж на вентили: броене с камера, излезли бутилки
- Изпитване и завършване: тариране и щемпелуване: машинен сигнал, показания на везната
- Изпитване и завършване: палетизиране: броене с камера, бутилки на палети
- Всички зони: причини за престоите: оператор, въведени на поста
- Всички зони: дефекти по заварки, вдлъбнатини и боя: система за контрол, не Fabrico
- Долен ред: AI камерата (допълнителен модул) брои бутилки, не хора; видеото за минутата на престоя се отваря от времевата линия на смяната, предава се поточно при поискване и не се съхранява
- Долен ред: резултатите от изпитването с налягане, теста за херметичност и контрола на заварките остават при стендовете и контрола на качеството
Смяна на монтажа на вентили, одитирана и остойностена
Примерни числа, не от реален завод: ръчен пост за монтаж на вентили с двама оператори монтира вентили на бутилки за LPG от 12,5 kg и 45 kg. Планираното време е дневната смяна от 06:00 до 14:00 без 20 минути почивка: 460 минути. Нормата е 0,5 минути на поста за бутилка от 12,5 kg и 1,25 за бутилка от 45 kg. AI камера (допълнителен модул) брои бутилките, които напускат поста, издържалите и неиздържалите идват от PLC на стенда за херметичност, а двамата оператори въвеждат причините за престоите.
Наличност. Постът е стоял 50 минути: 22 в чакане на боядисани бутилки, 15 за смяна от 12,5 kg на 45 kg (вложка на въртящата маса, тип вентил, телфер), 8 за проверка на динамометричния ключ и 5 заради повреда на инструмента. Работил е 410 от 460 минути: 89,1%.
Производителност. Монтирани са вентили на 568 бутилки от 12,5 kg, равни на 284 нормоминути, и на 48 от 45 kg, равни на 60. 344 заработени минути срещу 410 минути работа дават 83,9%; липсващите 66 минути са бавен монтаж.
Качество. Шестнайсет бутилки от 12,5 kg не издържаха теста за херметичност заради теч по резбата на вентила и се върнаха за повторен монтаж. Тези 8 нормоминути се изваждат от добрите: 336 от 344, 97,7%.
OEE. 89,1% x 83,9% x 97,7% = 73,0%. Проверка: 336 добри от първия път минути спрямо 460 планирани също дават 73,0%, формулата в една стъпка от как се изчислява OEE.
Сега одитът. Ръчният отчет на поста е преброил 16-те повторни монтажа отново, 584 бутилки от 12,5 kg, и не знае нищо за течовете. По отчета заработените минути са 292 + 60 = 352, производителността излиза 85,9%, качеството 100%, а OEE 76,5%: с 3,5 пункта по-високо, от постовия вариант на грешка 2. Ако отчетът беше използвал една норма от 0,5 минути за всеки размер, 48-те тежки бутилки щяха да заработят 24 минути вместо 60, а постът щеше да изглежда с 36 минути по-бавен, отколкото е бил.
Нито чакането, нито бавното темпо са започнали от поста. PLC на конвейера за боядисване показва работа цяла сутрин, но броенето на AI камерата на поста е плоско от 09:20 до 09:42 и остава рядко: след смяна на цвета зареждащият оставя празни куки, а после окачва само на всяка втора кука.
Колко струват загубените минути
Не е намерен публичен маржин на покритие за заварена бутилка за LPG, затова това са примерни стойности, които заводът заменя със свои: 6 EUR за бутилка от 12,5 kg и 15 EUR за бутилка от 45 kg, и двете по 12 EUR на нормоминута, докато поръчките чакат. Повторният монтаж се остойностява по време на екипа, защото бутилките с повторен монтаж все пак се експедират: примерно 45 EUR на час за поста с двама души. Остойностяването на продукцията по размер е идеята зад стойността на продукцията на ниво SKU.
| Загуба | Минути | Примерна стойност |
|---|---|---|
| Бавен монтаж | 66 | 792 EUR |
| Чакане на линията за боядисване | 22 | 264 EUR |
| Смяна на размер | 15 | 180 EUR |
| Проверка на динамометричния ключ | 8 | 96 EUR |
| Повреда на инструмента | 5 | 60 EUR |
| Повторен монтаж на вентил (време на екипа) | 8 | 6 EUR |
| Общо | 124 | 1 398 EUR |
116-те минути престои и бавен монтаж по 12 EUR правят 1 392 EUR, а повторният монтаж добавя 6 EUR: 1 398 EUR на смяна или 29 358 EUR за 21 смени, ако всяка смяна е като тази. Това е загубен маржин само докато монтажът на вентили ограничава продукцията; ако темпото се задава от заваръчните машини или пещта, минутата на поста струва по-малко. Уплътнителят за повторния монтаж не е включен. Подредени по пари, бавният монтаж и чакането на боя са 1 056 EUR от 1 398 EUR, и двете пращат екипа при зареждането на боядисването, преди някой да пипне поста.
Къде се вписва Fabrico, какво да питате доставчика и екипът на поста
Fabrico е облачна OEE система с функции на лек MES. На линия за бутилки тя покрива три групи постове:
- Пресов цех, заваръчен цех и пещ: пресите, заваръчните машини, пещта и дробеструйната машина изпращат състояние на работа и бройки от своите PLC, така че смените на щанци, смените на тел и паузите на пещта попадат под собствени кодове.
- Вход на зоната за изпитване, монтаж на вентили и палетизиране: AI камерата (допълнителен модул) брои пристигащите бутилки, излизащите от поста и поставените на палети. Когато монтажът на вентили спре в 10:40, бригадирът на смяната отваря този престой на времевата линия; където камера покрива поста, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява.
- Изпитвателни стендове и везни: изпитванията, издържалите, неиздържалите и претеглянията идват от PLC или контролера и се измерват спрямо нормоминутите за всеки размер бутилка.
Операторите въвеждат причините за престоите от таблет или телефон на поста. Загубите на всеки пост се показват в пари по смени. Fabrico работи в браузъра и на iOS и Android; данните излизат чрез REST API, webhooks, Excel или CSV.
Пътна карта: AI камерата (допълнителен модул) ще сигнализира за пост за вентили, който е спрял да подава бутилки, или за входящ конвейер на зоната за изпитване, който продължава да се пълни, и ще предлага причина за престоя, която операторът потвърждава или заменя.
Извън Fabrico: контрол на заварките, резултати от изпитвания, сертификати, одобрения и проследимост по сериен номер. Бракът от тези системи стига до OEE като бройки.
Въпроси към всеки доставчик на OEE или камери:
| Въпрос | Добър отговор |
|---|---|
| Брои ли се повторено изпитване с налягане като втора бутилка? | Не. Бутилките се броят на входа; циклите на стенда остават цикли. |
| Как се брои брак след повторна термообработка и повторно изпитване? | Веднъж, при първото изпитване, с повторната термообработка и повторното изпитване като преработка. |
| Как се отчитат пробите от партиди и блокираните партиди? | Кодове за планирана проба, проба за повторно изпитване и блокирана в точката на изваждане, не брак. |
| Как преосвидетелстваните бутилки се държат извън новото производство? | Отделен вид поръчка със собствени нормоминути за всеки размер. |
| Как бутилката заработва нормоминути според размера? | Норма за всеки размер и тип вентил, зачетена, когато бутилката издържи теста за херметичност. |
| Как се четат сигналите от пресите, заваръчните машини и пещта? | Ходове, заваръчни цикли и състояние на работа от техните PLC, с посочен интерфейс. |
За по-широк контролен списък вижте как да оцените OEE софтуер и функцията за компютърно зрение на Fabrico.
Операторите попадат в кадъра на всяка камера над пост за вентили или зона за палети. Уточнете с екипа на поста и с представителите на работниците, където има такива, целта на броенето и кой може да отваря видео от поста, преди да се монтира стойка. Дръжте лицата извън кадъра и отчитайте по пост и смяна, не по човек; AI камерата (допълнителен модул) на Fabrico брои бутилки, не хора.
Въпроси, които задават екипите в заводи за бутилки
Къде да се постави първата камера в завод за бутилки за LPG?
Над изхода на ръчен пост за монтаж на вентили, където динамометричният ключ с щракване не оставя броене. Пресите, заваръчните машини, пещта и изпитвателните стендове отчитат свои бройки.
Може ли камера за броене да открива дефекти по заварки, вдлъбнатини или боя на бутилка?
Не. Качеството на заварката се доказва с изпитванията и контрола на завода, вдлъбнатините и боята от неговите контрольори. Техните бройки брак все пак влизат в качеството на OEE.
Брои ли се два пъти бутилка, която минава повторна термообработка и повторно изпитване?
Трябва да се брои веднъж. Тя се зачита при първото си преминаване през изпитването, а повторната термообработка и второто изпитване се отчитат като преработка, така че тя никога не влиза в добрата продукция.
Трябва ли преосвидетелстваните бутилки да се броят в същото OEE като новите?
Не в същото число за продукцията. Преосвидетелстваната бутилка не е произведена в тази смяна, затова я водете като отделен вид поръчка със собствени нормоминути.
Искате опашката за изпитване, постовете за монтаж на вентили и палетите да се броят по веднъж, до сигналите от пресите и заваръчните машини на една времева линия? Заявете демо.
Свързани статии





Последно от блога







Реални плочки на Fabrico, примерни данни.