


 Anmeldung
 Blog

Computer Vision in der Gasflaschenherstellung: 9 Zählfehler beim Ausstoß und wie Sie sie beheben

Kurz gesagt: Computer Vision in der Gasflaschenherstellung zählt Flaschen dort, wo keine Maschine zählt: an Ventilmontageplätzen, am Einlauf zum Prüfbereich und an den Paletten. So hört die Ausstoßzahl auf zu driften.
Sie zählt, sie prüft nicht. Ergebnisse von Druck-, Dichtheits- und Schweißnahtprüfung bleiben bei den Prüfständen und der Qualitätsprüfung, Fabrico prüft nichts (siehe Inspektion vs. Prüfung).
- An einer Linie für geschweißte Flüssiggasflaschen kehren neun Zählfehler immer wieder; die Tabelle nennt jeden, seine Korrektur und die Station, der die Zählung gehört.
- Prüfstandzyklen sind keine Flaschen: Eine wiederholte Prüfung oder ein neu geglühter Ausschuss läuft zweimal über den Prüfstand.
- Losproben und Flaschen für die Wiederholung der Schweißnahtprüfung sind geplante Entnahmen mit eigenem Code, nie Ausschuss.
- Flaschen, die zur wiederkehrenden Prüfung zurückkommen, laufen als eigene Aufträge, sonst blähen sie den Ausstoß der Neufertigung auf.
- Die KI-Kamera (ein Add-on) von Fabrico zählt Flaschen an der Ventilmontage, am Einlauf zum Prüfbereich und beim Palettieren, wo keine Maschine zählt.
- Wo eine Kamera einen Arbeitsplatz erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert.
Dieses Audit behandelt geschweißte Stahlflaschen für Flüssiggas (LPG), Propan und Kältemittel, vom Coil bis zur Palette. Nahtlose Hochdruckflaschen und Composite-Flaschen entstehen auf anderen Linien und bleiben außen vor. Welche Regeln gelten, hängt vom Markt ab. In Europa legt EN 1442:2017, wie von der irischen Normungsstelle NSAI gelistet, die Mindestanforderungen an Auslegung, Bau und Prüfung während der Herstellung geschweißter Stahlflaschen für Flüssiggas von 0,5 bis 150 Litern fest (EN). In den USA werden DOT-4BA-Flaschen nach 49 CFR 178.51 gebaut, und ISO 4706:2023 regelt geschweißte Flaschen vor allem für technische Gase.
Die Tabelle der Zählfehler bei Gasflaschen: neun Fehler und ihre Korrektur
Jede Zeile beschreibt, wie die Flaschenzahl der Schicht falsch wird, welche Station diese Zählung verantworten sollte und wie man es korrigiert. Die Abschnitte darunter gehen sie der Reihe nach durch.
| Zählfehler | Station, der die Zählung gehört | Korrektur |
|---|---|---|
| 1. Prüfstandzyklen als geprüfte Flaschen gelesen | Druckprüfstand | Flaschen am Einlauf zum Prüfbereich zählen; Prüfstandzyklen bleiben Zyklen |
| 2. Neu geglühter Ausschuss doppelt gezählt | Prüfbereich und Ofen | Erneute Wärmebehandlung als Nacharbeit buchen; die Flasche einmal gutschreiben, beim ersten Durchlauf |
| 3. Losproben als Ausschuss gebucht | Qualität, am Entnahmepunkt | Ein Code für geplante Proben dort, wo die Flasche entnommen wird |
| 4. Flaschen für Wiederholprüfung der Schweißnaht und gesperrte Lose | Qualität | Bis zur Losentscheidung als gesperrt zählen; danach gut, Probe oder Ausschuss |
| 5. Geschweißte Flaschenkörper als fertige Flaschen gezählt | Rundnahtschweißmaschine für Körper; Dichtheitsprüfung für fertige Flaschen | Zwei Zählungen mit dem Umlaufbestand dazwischen |
| 6. Ofenchargen als Flaschen gelesen | Zählung an der Rundnahtschweißmaschine; der Ofen liefert den Laufstatus | Flaschen nie aus Chargen oder Bandlaufzeit ableiten |
| 7. Wiederkehrend geprüfte Flaschen im Ausstoß der Neufertigung | Annahme zur wiederkehrenden Prüfung | Eine eigene Auftragsart von der Annahme bis zur Palette |
| 8. Nachlackierte Flaschen am Arbeitsplatz doppelt gezählt | Ventilmontageplatz (KI-Kamera, ein Add-on) | Nachlackieren an der Lackierung als Nacharbeit buchen; der Arbeitsplatz zählt Zugänge einmal |
| 9. Eine Strichliste für 12,5 kg und 45 kg | Ventilmontageplatz | Vorgabeminuten je Größe, pro Flasche verdient |
Erklärvideo mit Iris, der KI-generierten Präsentatorin von Fabrico: wie eine KI-Kamera (ein Add-on) den Ausstoß zählt, wo eine Maschine kein Signal hat. Demo buchen.
Wird von YouTube abgespielt. Google kann Cookies setzen, wenn Sie auf Wiedergabe drücken. Datenschutzerklärung.
Warum Schweißzählung und Palettenzählung nie übereinstimmen
Zwei Zahlen sollten übereinstimmen und tun es nicht: Flaschenkörper aus der Rundnahtschweißmaschine und Flaschen auf den Paletten. Das Audit macht die Differenz nachvollziehbar. Geschweißte Körper minus palettierte Flaschen ergibt die Flaschen im Prüfpuffer plus gesperrte Lose plus entnommene Proben plus Flaschen in einer Nacharbeitsschleife plus Ausschuss. Schließen diese fünf Posten die Lücke nicht, ist einer der neun Zählfehler im Spiel.
Gesamtmenge und Gutmenge sind verschiedene Zahlen, erfasst an derselben Station (Gutmenge vs. Gesamtmenge); ein Werk, das sie vermischt, überschätzt seine reale Kapazität.
Jede Schleife im Ablauf ist eine Stelle, an der ein Zähler dieselbe Flasche zweimal sieht. Codes sind so wichtig wie Stückzahlen: Forschende der Technischen Hochschule Chalmers haben OEE-Daten von 884 Maschinen ausgewertet: fast die Hälfte der erfassten Verluste hatte keine brauchbare Verlustkategorie (EN). Legen Sie die Codes für erneute Wärmebehandlung, Nachlackieren, Nachmontage, Probe und Sperrung fest, bevor das erste Signal verdrahtet wird.
Führen Sie das Audit in fünf Schritten mit den Daten der letzten Woche durch:
- Stellen Sie die Körperzählung der Rundnahtschweißmaschine für jede Schicht neben die Palettenzählung und notieren Sie die Differenz.
- Fragen Sie die Qualität nach entnommenen Proben und gesperrten Losen je Schicht und ziehen Sie sie ab.
- Fragen Sie den Prüfbereich nach Ausschuss, der zur erneuten Wärmebehandlung ging, und nach Wiederholprüfungen, und prüfen Sie, ob diese in der Zykluszählung des Prüfstands stecken.
- Trennen Sie wiederkehrend geprüfte Flaschen ab der Prüfung aus jeder Zählung heraus.
- Halten Sie je Station fest, ob eine SPS, ein Prüfstand, eine Waage, ein Werker oder gar nichts die Zählung liefert.
Zählfehler 1 und 2: Prüfstandzyklen und neu geglühter Ausschuss
Ein Druckprüfstand erfasst Zyklen, und ein Zyklus ist nicht immer eine neue Flasche. Für DOT-4BA-Flaschen sagt 49 CFR 178.51: Kann der Prüfdruck wegen eines Fehlers der Prüfeinrichtung oder eines Bedienfehlers nicht gehalten werden, darf die Prüfung wiederholt werden (EN). Eine Flasche, zwei Zyklen: Als geprüfte Flaschen gelesen, schreibt der Zykluszähler einen Ausstoß gut, den der Prüfbereich nicht freigegeben hat.
Ausschuss dreht eine größere Runde. Derselbe Abschnitt erlaubt eine erneute Wärmebehandlung für eine zurückgewiesene Flasche, die danach alle vorgeschriebenen Prüfungen bestehen muss, um angenommen zu werden (EN), und Nahtreparaturen von mehr als drei Zoll an Flaschen mit über sechs Zoll Durchmesser erfordern eine erneute Wärmebehandlung. Bei jedem Durchlauf gezählt, sind das zwei Flaschen Ofen- und Prüfausstoß, und die Palettenzählung liegt bei beiden eine darunter.
Die Korrektur ist für beide dieselbe. Zählen Sie Flaschen, wenn sie auf das Einlaufband zum Prüfbereich rollen, mit einer KI-Kamera (ein Add-on), wo das Werk eine Halterung erlaubt, und lassen Sie Prüfstandzyklen Zyklen bleiben. Eine neu geglühte Flasche wird einmal gutgeschrieben, bei ihrer ersten Prüfung; erneute Wärmebehandlung und Wiederholprüfung werden als Nacharbeit gebucht, nach der Regel aus Zählt Nacharbeit in der OEE als Gutteil?. Die Compressed Gas Association hält fest, dass die Druckprüfung für viele neu hergestellte Flaschen vorgeschrieben und zugleich ein anerkanntes Verfahren für die wiederkehrende Prüfung ist (EN). Deshalb sieht derselbe Prüfstand in einer Schicht drei Arten von Flaschen.
Zählfehler 3 und 4: Losproben, Wiederholprüfungen der Schweißnaht und gesperrte Lose
Flaschenwerke zerschneiden gute Flaschen mit Absicht. Nach der US-Regel werden für die mechanische Prüfung zwei Proben aus einer Flasche entnommen, die zufällig aus jedem Los von höchstens 200 Stück gezogen wird (EN), nach der Wärmebehandlung. Bei 1.200 Flaschen pro Schicht und einer Flasche je Los von 200 verlassen sechs Flaschen pro Schicht planmäßig die Linie. Als Ausschuss gebucht, lasten sie den Rundnahtschweißmaschinen einen Verlust an, den sie nicht verursacht haben; gar nicht gebucht, fehlen der Palettenzählung jede Schicht sechs Stück.
Schweißnahtprüfungen bringen eine zweite, ungeplante Entnahme. Versagt die Zugprobe der Schweißnaht, muss je eine weitere Probe aus zwei weiteren Flaschen oder Prüfplatten desselben Loses entnommen werden (EN), und versagt eine davon, wird das ganze Los zurückgewiesen. Ein schlechter Schweißtag zieht also bis zu drei Proben, und ein Los von bis zu 200 Flaschen steht zwischen Prüfung und Lackierung, bis die Qualität entscheidet.
Geben Sie beiden eigene Codes am Entnahmepunkt: geplante Probe, Wiederholprobe und gesperrt. Eine gesperrte Flasche ist bis zur Losentscheidung weder gut noch Ausschuss, also folgt die Zählung dem Los ebenso wie der Flasche (Los- vs. Seriennummernverfolgung). Proben und Sperrungen erscheinen dann je Station und Schicht (Qualitätsverluste nach Maschine und Schicht).
Zählfehler 5 und 6: Flaschenkörper, fertige Flaschen und Ofenchargen
Eine zweiteilige geschweißte Flasche besteht aus zwei tiefgezogenen Schalen, verbunden durch eine Rundnaht, mit Fußring, Schutzkragen und Gewindemuffe für das Ventil. Ausschneid- und doppeltwirkende Tiefziehpressen haben Hubzähler, also kommt die Schalenzählung von der Presse (OEE-Software für Stanz- und Pressenbetriebe).
Die Schalen werden auf einer Rundnahtschweißmaschine geschlossen; Unterpulverschweißen ist das übliche Verfahren, MIG in manchen Werken. Die Schweißmaschine erfasst einen Zyklus pro Naht, ihr gehört also die Körperzählung (OEE für Roboterschweißzellen). Ein Flaschenkörper ist keine Flasche: Ihm fehlen noch Wärmebehandlung, Prüfung, Lack, Ventil und Taraprägung, und im Arbeitsplan ist er ein eigener Artikel (Stückliste vs. Arbeitsplan). Wer Schweißzyklen als gefertigte Flaschen meldet, zählt jeden Körper im Puffer, jedes gesperrte Los und jede Probe als Ausstoß. Führen Sie zwei Zählungen, Körper an der Schweißmaschine und fertige Flaschen nach der Dichtheitsprüfung, mit dem Umlaufbestand dazwischen.
Der Ofen ist die dritte Falle. Für DOT 4BA muss die Wärmebehandlung nach allen Umform- und Schweißvorgängen erfolgen (EN), in einem DOT-4BA-Werk steht der Ofen also hinter der letzten Schweißung; andere Normen haben ihre eigene Klausel. Eine Ofen-SPS erfasst Laufstatus, Bandgeschwindigkeit und Chargen. Das sagt, ob er lief, nicht, wie viele Flaschen er behandelt hat. Messen Sie ihn als Batch-Ressource wie in OEE für die Wärmebehandlung und nehmen Sie die Flaschenzahl von der Schweißmaschine davor und vom Einlauf zum Prüfbereich danach.
Zählfehler 7: wiederkehrend geprüfte Flaschen im Ausstoß der Neufertigung
Viele Flaschenwerke nehmen außerdem Flaschen zur wiederkehrenden Prüfung zurück. In den USA sagt 49 CFR 180.209: Jede Spezifikationsflasche, die zur wiederkehrenden Prüfung fällig wird, muss geprüft und gekennzeichnet werden (EN), und die zugehörige Tabelle nennt für DOT 4BA je nach Fall Prüffristen von 5, 7, 10 oder 12 Jahren. In Europa legt BS EN 1440 Verfahren für die wiederkehrende Inspektion und Prüfung ortsbeweglicher, wiederbefüllbarer Flüssiggasflaschen fest (EN), im selben Bereich von 0,5 bis 150 Litern. Wird eine 4BA-Flasche auf einem Schild gekennzeichnet, reserviert die US-Regel Platz für mindestens sechs Prüfdatumsangaben (EN).
Eine wiederkehrend geprüfte Flasche teilt sich Strahlanlage, Prüfstand, Lackierlinie und Stempeltisch mit neuen Flaschen, und jede dieser Stationen zählt sie mit. So hebt sie den Ausstoß der Neufertigung und verdeckt eine langsame Schweißerei. Führen Sie die wiederkehrende Prüfung als eigene Auftragsart von der Annahme bis zur Palette, mit eigenen Vorgabeminuten, und berichten Sie sie neben der Neufertigung.
Zählfehler 8 und 9: Lackierschleifen und eine Strichliste für alle Größen
Die Flaschen hängen zum Spritzverzinken und Lackieren an einem Hängeförderer. Eine wegen des Lacks zurückgewiesene Flasche dreht eine zweite Runde, und der Arbeitsplatz sieht sie zweimal, wenn Zugänge keinen Code tragen. Die Förderer-SPS liefert den Laufstatus, keine leeren Haken und kein Nachlackieren. Buchen Sie das Nachlackieren an der Lackierung als Nacharbeit, und lassen Sie den Arbeitsplatz jede Flasche, die er montiert, einmal zählen.
Die Größen sind die letzte Falle. Eine 45-kg-Flasche braucht ein Hebezeug und mehr als die doppelte Arbeitsplatzzeit einer 12,5-kg-Flasche, also lässt eine Strichliste in Flaschen pro Stunde eine Schicht mit schweren Größen langsam aussehen. Legen Sie Vorgabeminuten je Größe fest, wie in OEE pro SKU begründet, mit einer idealen Zykluszeit pro Produkt, damit jede Flasche ihre eigenen Minuten verdient. Wo das Schraubwerkzeug am Arbeitsplatz jede Verschraubung protokolliert, kann dieses Protokoll zählen; mit einem Klick-Drehmomentschlüssel geht das nicht, ein Unterschied, den Drehmomentüberwachung vs. Zyklusüberwachung behandelt.
Drei Stellen, an denen keine Maschine zählt, und die Grenzen der Kamera
Drei Stellen an einer Linie für geschweißte Flaschen haben keine Maschinenzählung: der Auslauf eines manuellen Ventilmontageplatzes, das Einlaufband zum Prüfbereich und der Palettierbereich. Dort zählt eine KI-Kamera (ein Add-on) die Flaschen; überall sonst meldet bereits eine Presse, eine Schweißmaschine, ein Ofen, ein Prüfstand oder eine Waage.
Kamerazählungen haben Grenzen. Ein Team der McGill University zählte mit einer Kamera Gemüse auf dem Förderband einer Erntemaschine; sie erkannte Schalotten mit einer Präzision von 76 % (EN), und die Autoren stellten fest, dass gelegentliche Verdeckung und wechselnde Lichtverhältnisse die Leistung am stärksten beeinträchtigten (EN). Das war im Freien mit erdbedecktem Erntegut, die Zahl lässt sich also nicht auf eine Fabrik übertragen. Die Lehre daraus aber schon: Alles, was eine Flasche verdeckt oder das Licht verändert, verändert die Zählung.
An einer Flaschenlinie kreuzen Hände und Hebezeug den Arbeitsplatz, richten Sie das Objektiv also auf die Auslaufrolle, nicht auf den Drehteller. Frischer Lack und Zink spiegeln Lampen, testen Sie die Ansicht also unter der realen Beleuchtung der Schicht. Flaschen auf einer vollen Palette verdecken sich gegenseitig, zählen Sie sie also beim Abstellen. Prüfen Sie jede neue Ansicht zuerst gegen eine Strichliste von Hand (wie genau Kamera-OEE ist; OEE mit Computer Vision).
Die Zoneneinteilung rund um Lackierkabinen und Entgasung legt das Werk fest; die KI-Kamera (ein Add-on) gehört außerhalb der Prüfkabine, mit Blick entlang des Einlaufbands, wo die Fachkraft für Arbeitssicherheit es erlaubt. Um Zählungen von Arbeitsplatz, Puffer und Palette neben den Signalen von Presse und Schweißmaschine zu sehen, buchen Sie eine Demo.
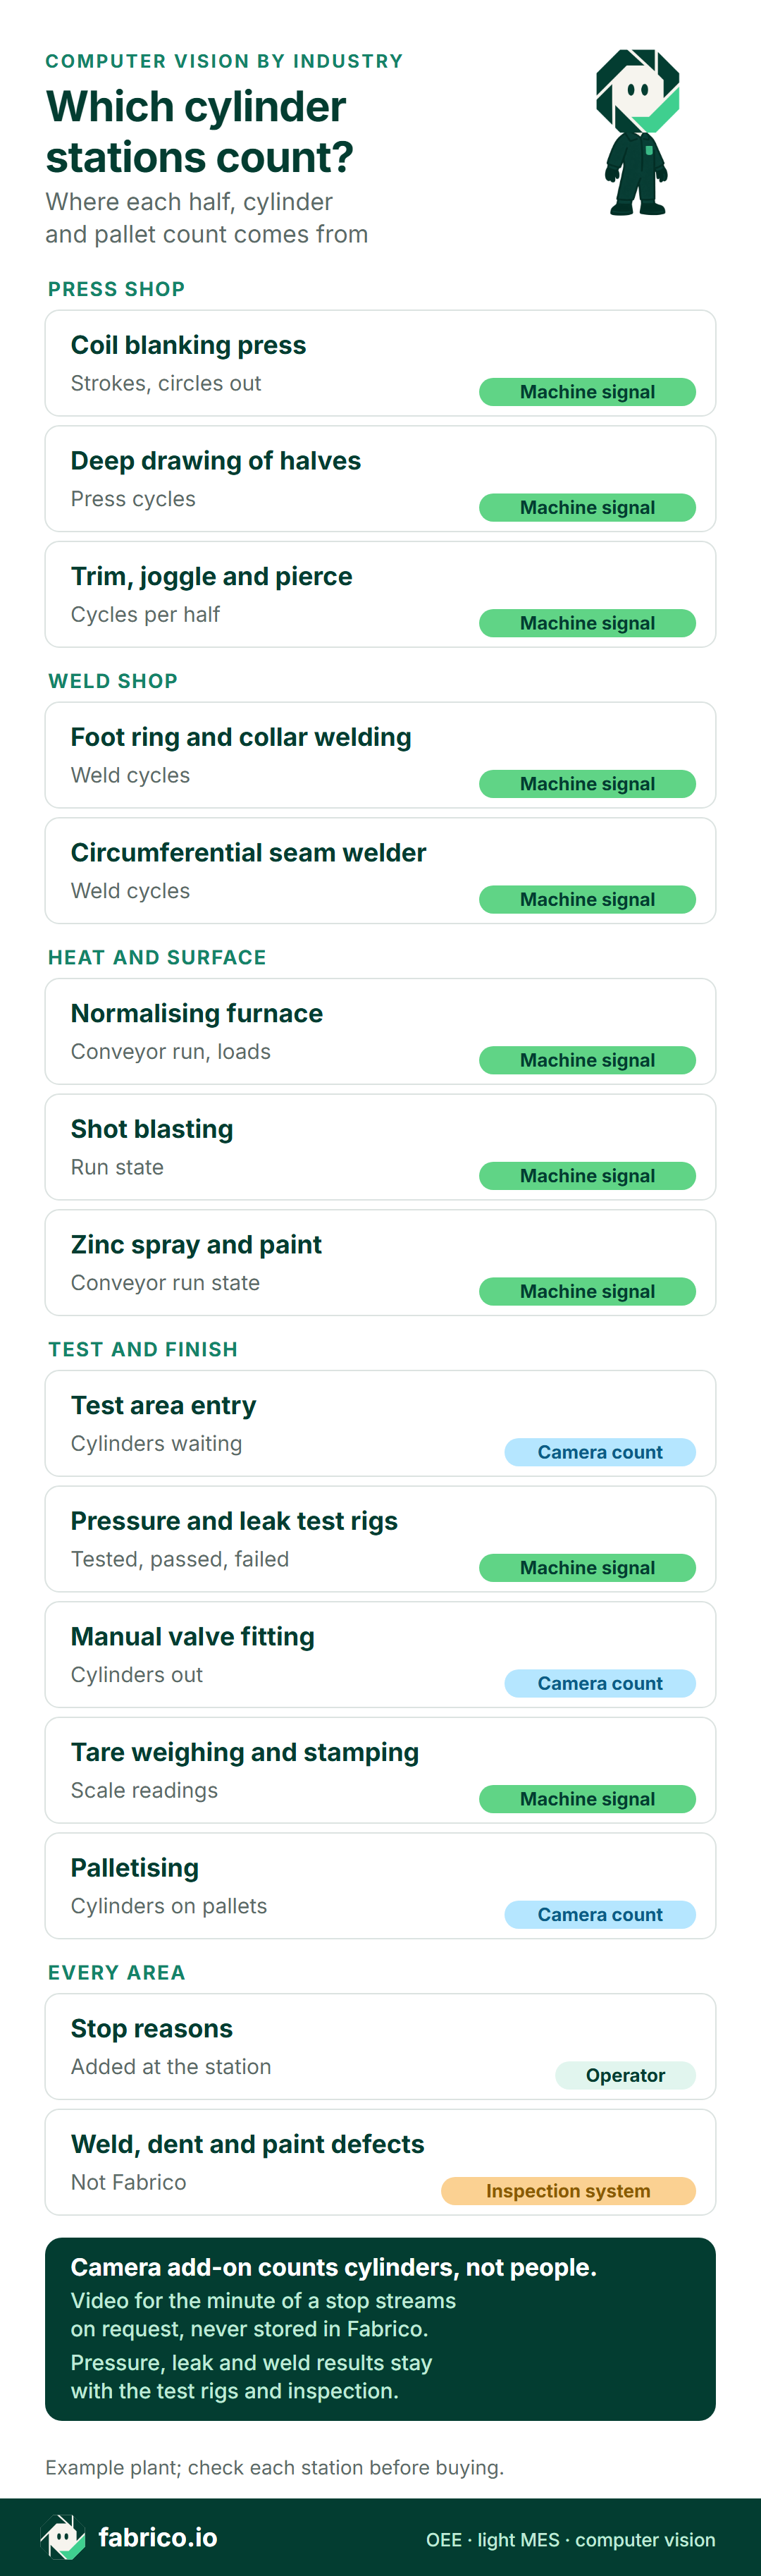
Textversion dieser Infografik
- Presserei: Coil-Ausschneidpresse: Maschinensignal, Hübe, Ronden
- Presserei: Tiefziehen der Schalen: Maschinensignal, Pressenzyklen
- Presserei: Beschneiden, Absetzen und Lochen: Maschinensignal, Zyklen je Schale
- Schweißerei: Schweißen von Fußring und Kragen: Maschinensignal, Schweißzyklen
- Schweißerei: Rundnahtschweißmaschine: Maschinensignal, Schweißzyklen
- Wärme und Oberfläche: Normalglühofen: Maschinensignal, Förderlauf, Chargen
- Wärme und Oberfläche: Strahlen: Maschinensignal, Laufstatus
- Wärme und Oberfläche: Spritzverzinken und Lackieren: Maschinensignal, Laufstatus des Förderers
- Prüfung und Endfertigung: Einlauf zum Prüfbereich: Kamerazählung, wartende Flaschen
- Prüfung und Endfertigung: Druck- und Dichtheitsprüfstände: Maschinensignal, geprüft, bestanden, nicht bestanden
- Prüfung und Endfertigung: manuelle Ventilmontage: Kamerazählung, auslaufende Flaschen
- Prüfung und Endfertigung: Tarawiegen und Stempeln: Maschinensignal, Waagenwerte
- Prüfung und Endfertigung: Palettieren: Kamerazählung, Flaschen auf Paletten
- Alle Bereiche: Stillstandsgründe: Werker, an der Station erfasst
- Alle Bereiche: Schweiß-, Beulen- und Lackfehler: Prüfsystem, nicht Fabrico
- Fußzeile: Die KI-Kamera (ein Add-on) zählt Flaschen, keine Personen; das Video zur Minute eines Stillstands öffnet sich aus der Schicht-Zeitleiste, auf Anfrage gestreamt und nicht gespeichert
- Fußzeile: Ergebnisse von Druck-, Dichtheits- und Schweißnahtprüfung bleiben bei den Prüfständen und der Qualitätsprüfung
Eine Schicht an der Ventilmontage, geprüft und in Euro bewertet
Beispielzahlen aus keinem realen Werk: Ein manueller Ventilmontageplatz mit zwei Werkern montiert Ventile auf Flüssiggasflaschen mit 12,5 kg und 45 kg. Die geplante Zeit ist die Frühschicht von 06:00 bis 14:00 Uhr abzüglich 20 Minuten Pause: 460 Minuten. Die Vorgabe beträgt 0,5 Arbeitsplatzminuten je 12,5-kg-Flasche und 1,25 je 45-kg-Flasche. Eine KI-Kamera (ein Add-on) zählt die Flaschen, die den Arbeitsplatz verlassen, Gut und Schlecht kommen aus der SPS des Dichtheitsprüfstands, und die beiden Werker erfassen die Stillstandsgründe.
Verfügbarkeit. Der Arbeitsplatz stand 50 Minuten: 22 Minuten Warten auf lackierte Flaschen, 15 für den Wechsel von 12,5 kg auf 45 kg (Drehteller-Einsatz, Ventiltyp, Hebezeug), 8 für die Prüfung des Drehmomentwerkzeugs und 5 wegen eines Werkzeugfehlers. Er lief 410 von 460 Minuten: 89,1 %.
Leistung. Montiert wurden 568 Flaschen mit 12,5 kg, das sind 284 Vorgabeminuten, und 48 mit 45 kg, das sind 60. 344 verdiente Minuten gegenüber 410 Laufminuten ergeben 83,9 %; die fehlenden 66 Minuten sind langsame Montage.
Qualität. Sechzehn 12,5-kg-Flaschen waren in der Dichtheitsprüfung am Ventilgewinde undicht und kamen zur Nachmontage zurück. Diese 8 Vorgabeminuten gehen von der Gutmenge ab: 336 von 344, 97,7 %.
OEE. 89,1 % x 83,9 % x 97,7 % = 73,0 %. Gegenprobe: 336 Gut-Minuten im ersten Durchlauf geteilt durch 460 geplante ergeben ebenfalls 73,0 %, die einstufige Form aus OEE berechnen.
Jetzt das Audit. Die Strichliste am Arbeitsplatz hat die 16 Nachmontagen noch einmal gezählt, 584 Flaschen mit 12,5 kg, und wusste nichts von den undichten Flaschen. Laut Strichliste sind es 292 + 60 = 352 verdiente Minuten, die Leistung liegt bei 85,9 %, die Qualität bei 100 % und die OEE bei 76,5 %: 3,5 Punkte zu hoch, durch die Arbeitsplatz-Variante von Zählfehler 2. Hätte die Strichliste eine einzige Vorgabe von 0,5 Minuten für jede Größe verwendet, hätten die 48 schweren Flaschen 24 statt 60 Minuten verdient, und der Arbeitsplatz hätte 36 Minuten langsamer ausgesehen, als er war.
Weder das Warten noch das langsame Tempo hatte seinen Ursprung am Arbeitsplatz. Die SPS des Lackierförderers meldete den ganzen Vormittag Betrieb, doch die Zählung der KI-Kamera am Arbeitsplatz blieb von 09:20 bis 09:42 flach und danach dünn: Nach einem Farbwechsel ließ der Beschicker leere Haken, dann behängte er nur jeden zweiten Haken.
Was die verlorenen Minuten kosten
Ein öffentlich verfügbarer Deckungsbeitrag pro geschweißter Flüssiggasflasche ließ sich nicht finden, deshalb sind dies Beispielwerte, die ein Werk durch eigene ersetzt: 6 EUR je 12,5-kg-Flasche und 15 EUR je 45-kg-Flasche, beides 12 EUR je Vorgabeminute, solange Aufträge warten. Die Nachmontage wird stattdessen mit der Personalzeit bewertet, weil nachmontierte Flaschen trotzdem ausgeliefert werden: als Beispiel 45 EUR pro Stunde für den Arbeitsplatz mit zwei Personen. Ausstoß nach Größe zu bewerten ist die Idee hinter dem Ausstoßwert auf SKU-Ebene.
| Verlust | Minuten | Beispielwert |
|---|---|---|
| Langsame Montage | 66 | 792 EUR |
| Warten auf die Lackierlinie | 22 | 264 EUR |
| Größenwechsel | 15 | 180 EUR |
| Drehmomentprüfung | 8 | 96 EUR |
| Werkzeugfehler | 5 | 60 EUR |
| Ventil-Nachmontage (Personalzeit) | 8 | 6 EUR |
| Summe | 124 | 1.398 EUR |
Die 116 Minuten Stillstand und langsame Montage zu 12 EUR ergeben 1.392 EUR, die Nachmontage kommt mit 6 EUR dazu: 1.398 EUR pro Schicht oder 29.358 EUR über 21 Schichten, wenn jede Schicht so liefe wie diese. Entgangener Deckungsbeitrag ist das nur, solange die Ventilmontage den Ausstoß begrenzt; geben die Schweißmaschinen oder der Ofen den Takt vor, ist eine Arbeitsplatzminute weniger wert. Dichtmittel für die Nachmontage ist nicht eingerechnet. Nach Geld geordnet machen langsame Montage und das Warten auf die Lackierung 1.056 EUR der 1.398 EUR aus, und beide schicken das Team zum Beschicker der Lackierung, bevor jemand den Arbeitsplatz anfasst.
Wo Fabrico passt, was Sie einen Anbieter fragen sollten und das Team am Arbeitsplatz
Fabrico ist ein Cloud-OEE-System mit Funktionen eines Light-MES. An einer Flaschenlinie deckt es drei Gruppen von Stationen ab:
- Presserei, Schweißerei und Ofen: Pressen, Schweißmaschinen, der Ofen und die Strahlanlage senden Laufstatus und Zählungen aus ihren SPS, so landen Werkzeugwechsel, Drahtwechsel und Ofenlücken unter eigenen Codes.
- Einlauf zum Prüfbereich, Ventilmontage und Palettieren: Die KI-Kamera (ein Add-on) zählt ankommende Flaschen, Flaschen, die den Arbeitsplatz verlassen, und Flaschen, die auf Paletten gehen. Stand die Ventilmontage um 10:40 Uhr still, öffnet der Schichtleiter diesen Stillstand in der Zeitleiste; wo eine Kamera den Arbeitsplatz erfasst, lässt sich das Video zur Minute eines Stillstands aus der Schicht-Zeitleiste öffnen; es wird auf Anfrage gestreamt und nicht gespeichert.
- Prüfstände und Waagen: Prüfungen, Gut, Schlecht und Wägungen kommen aus der SPS oder Steuerung und werden an den Vorgabeminuten für jede Flaschengröße gemessen.
Die Werker erfassen Stillstandsgründe am Tablet oder Smartphone direkt am Arbeitsplatz. Die Verluste jeder Station erscheinen in Geld, je Schicht. Fabrico läuft im Browser sowie unter iOS und Android; Daten gehen per REST-API, Webhooks, Excel oder CSV hinaus.
Roadmap: Die KI-Kamera (ein Add-on) soll künftig einen Ventilmontageplatz melden, der keine Flaschen mehr liefert, oder ein Einlaufband zum Prüfbereich, das sich immer weiter füllt, und einen Stillstandsgrund vorschlagen, den der Werker bestätigt oder ersetzt.
Außerhalb von Fabrico: Schweißnahtprüfung, Prüfergebnisse, Zertifikate, Zulassungen und Rückverfolgbarkeit per Seriennummer. Ausschuss aus diesen Systemen kommt als Zählung in der OEE an.
Fragen an jeden Anbieter von OEE-Software oder Kameras:
| Frage | Eine belastbare Antwort |
|---|---|
| Wird eine wiederholte Druckprüfung als zweite Flasche gezählt? | Nein. Flaschen werden am Einlauf gezählt; Prüfstandzyklen bleiben Zyklen. |
| Wie wird ein neu geglühter und wiederholt geprüfter Ausschuss gezählt? | Einmal, bei seiner ersten Prüfung, mit erneuter Wärmebehandlung und Wiederholprüfung als Nacharbeit. |
| Wie werden Losproben und gesperrte Lose gebucht? | Codes für geplante Probe, Wiederholprobe und gesperrt am Entnahmepunkt, nicht Ausschuss. |
| Wie bleiben wiederkehrend geprüfte Flaschen aus der Neufertigung heraus? | Eine eigene Auftragsart mit eigenen Vorgabeminuten je Größe. |
| Wie verdient eine Flasche Vorgabeminuten nach Größe? | Eine Vorgabe je Größe und Ventiltyp, gutgeschrieben, wenn sie die Dichtheitsprüfung besteht. |
| Wie werden Signale von Presse, Schweißmaschine und Ofen gelesen? | Hübe, Schweißzyklen und Laufstatus aus ihren SPS, mit benannter Schnittstelle. |
Für die ausführlichere Checkliste siehe OEE-Software bewerten und die Computer-Vision-Funktion von Fabrico.
Werker stehen im Bild jeder Kamera über einem Ventilmontageplatz oder einer Palettenzone. Klären Sie den Zweck der Zählung und, wer Stationsvideos öffnen darf, mit dem Team am Arbeitsplatz und dem Betriebsrat, wo es einen gibt, bevor eine Halterung montiert wird. Halten Sie Gesichter aus dem Bild und berichten Sie je Station und Schicht, nicht je Person; die KI-Kamera (ein Add-on) von Fabrico zählt Flaschen, keine Personen.
Fragen, die Teams in Flaschenwerken stellen
Wohin gehört die erste Kamera in einem Werk für Flüssiggasflaschen?
Über den Auslauf eines manuellen Ventilmontageplatzes, wo ein Klick-Drehmomentschlüssel keine Zählung hinterlässt. Pressen, Schweißmaschinen, der Ofen und die Prüfstände melden eigene Zählungen.
Kann eine Zählkamera Schweiß-, Beulen- oder Lackfehler an einer Flasche finden?
Nein. Die Schweißnahtqualität weisen die Prüfungen und Inspektionen des Werks nach, Beulen und Lack seine Prüfer. Deren Ausschusszahlen fließen trotzdem in die OEE-Qualität ein.
Zählt eine Flasche doppelt, die erneut wärmebehandelt und wiederholt geprüft wird?
Sie sollte einmal zählen. Sie wird bei ihrem ersten Durchlauf durch die Prüfung gutgeschrieben, erneute Wärmebehandlung und zweite Prüfung werden als Nacharbeit gebucht, sie geht also nie in den Gutausstoß ein.
Sollen wiederkehrend geprüfte Flaschen in derselben OEE zählen wie neue?
Nicht in derselben Ausstoßzahl. Eine wiederkehrend geprüfte Flasche wurde nicht in dieser Schicht gebaut, führen Sie sie also als eigene Auftragsart mit eigenen Vorgabeminuten.
Sollen Prüfpuffer, Ventilmontageplätze und Paletten je einmal gezählt werden, neben den Signalen von Presse und Schweißmaschine auf einer Zeitleiste? Demo buchen.
Verwandte Artikel





Das Neueste aus unserem Blog







Echte Fabrico-Kacheln, Beispieldaten.