


 Вход
 Блог

Компютърно зрение при производството на надстройки и ремаркета: намерете станцията, която задържа линията

Накратко: компютърното зрение при производството на надстройки намира станцията, която задържа линията за ремаркета, като брои единиците, влизащи във всяка станция и излизащи от нея, спрямо такта.
- Ограничението се вижда като опашка: единиците чакат пред него, а станциите след него чакат работа.
- Обичайните заподозрени са закъснял комплект оси или шаси, ремаркета с опции в станцията за електрика и окомплектоването на силно оборудвани единици.
- Fabrico не извършва контрол. Изпитванията на заварки, боя, спирачки, светлини, геометрия и изолация остават на собствените си стендове и в собствените си записи.
- Добавката с камера на Fabrico брои единиците, които напускат приспособление или станция; където камерата покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico.
Компютърното зрение при производството на надстройки намира бавната станция: камера брои единиците, които напускат всяка станция, а разликите спрямо такта посочват ограничението.
Камерите за контрол оценяват заварки, боя и светлини; броящата камера само отчита единиците, които напускат станцията, а търсенето по-долу не изисква нищо повече.
Рязането и заваръчните клетки като цяло имат собствено ръководство: компютърно зрение в металообработката, а доставчиците за автомобилната индустрия: компютърно зрение за автомобилни части. Тук темата е един въпрос за производителите на надстройки и заводите за ремаркета: коя станция определя дневното производство?
Компютърно зрение в заводите за надстройки и ремаркета: коя станция задържа линията?
Линията за ремаркета произвежда шепа единици на смяна. NTEA, американската асоциация на производителите на работни камиони, отбелязва, че търговските превозни средства се проектират и произвеждат предимно поединично, по индивидуална поръчка, в многоетапен процес, който минава през производителите на шасита, на надстройки и ремаркета и през дистрибуторите. Обемът работа се променя от единица на единица, а с него и станцията, на която не ѝ стига времето.
Цената на незнанието е висока. Казус на Iowa State University за линия за окончателен монтаж на полуремаркета със страничен самосвал, изградена в две статични станции, установява изискван такт от 761,2 минути на ремарке и измерен от 891 минути, или 129,8 минути изоставане. Когато една станция просрочи с два часа, всяка станция след нея губи тези два часа, а отчетът за смяната рядко казва къде са отишли.
Екипите в завода обикновено имат заподозрян: доставчикът на оси, електротехниците, окомплектоването. Броенето показва кой е прав в повечето дни; защо подобряването на всяка друга станция оставя производството на същото ниво, обясняват тясно място срещу ограничение и теорията на ограниченията.
Обяснява Iris, генерираната от ИИ водеща на Fabrico: как камера добавка брои продукцията там, където машината няма сигнал. Заявете демо.
Видеото се възпроизвежда от YouTube. Google може да постави бисквитки, когато натиснете „Пусни“. Политика за поверителност.
Тестът на опашката: едно броене на всяка граница между станции
Ограничението има прост подпис. Единиците пристигат при него по-бързо, отколкото то ги пропуска, затова пред него се образува опашка, а станциите след него чакат работа. Броенето на границите между станциите показва и двете половини.
Където станциите се допират, изходът на едната е входът на следващата, така че едно броене на всяка граница върши и двете неща. Където има буфер, бройте влизащите и излизащите: боядисани рами в двора, шасита с кабина, които чакат монтаж, хладилни кутии, които се втвърдяват на приспособлението си. Разликата е опашката.
| Какво показва броенето | Какво означава | Запишете като |
|---|---|---|
| Боядисаните рами се трупат, а станцията за оси излиза късно | Станцията за оси или комплектите оси задържат линията | Закъснял комплект оси или бавна станция за оси |
| Станцията за оси е в такт; станцията за електрика излиза късно при някои единици | Опции в електриката | Група опции със собствено идеално време |
| Една станция стои празна, докато предишната е пълна | Остава без работа заради станцията преди нея, не е бавна | Чакане на единица |
| Всички станции чакат, после всички се придвижват заедно | Тактова линия, задържана от една станция | Станцията, която е задържала придвижването, записана от ръководителя на линията |
Разчитайте теста за една седмица. Опашка, която я има всяка сутрин, е ограничението; опашка, която се изпразва в рамките на смяната, е вариация. Опашките растат по-бързо, отколкото подсказва интуицията, когато станцията наближи пълно натоварване, както показва формулата на Кингман за опашките, така че станция на 90% от такта пак може да задържи линията в ден с три ремаркета с опции едно след друго.
Тактова линия или статични станции: къде отива броенето
Тактови линии
На тактовата линия всяка единица се придвижва с една станция напред в един и същи момент, когато всички станции са готови. Всички изходи показват едно и също време, така че полезното число е интервалът между придвижванията спрямо такта. Ръководителят на линията записва станцията, задържала закъснялото придвижване, като причина за престой, а седмица причини дава класирането. Камера добавка на последната станция брои придвижванията.
Статични станции за сглобяване
Много заводи сглобяват в статични станции, където единицата стои с часове. Линията в Iowa State има две такива станции; по думите на изследването „монтажната линия може да побере само две работни места“. Броенето на влизащите и излизащите дава времето в станцията спрямо такта, а интервалът между излизането на една единица и пристигането на следващата е отделна загуба. Там, след като ремаркето бъде изтеглено, „обикновено отнема около 45 минути на един оператор да донесе всички тези части“, а производството спира, докато другите трима чакат. Камера добавка на входа на станцията вижда този интервал; причината, чакане на комплекта части, идва от екипа, а ръководството за времето за пренастройка показва как да се съкрати.
Производителите на надстройки започват от шаси с кабина, произведено от производител на камиони, а помощната рама и надстройката се монтират в станция за монтаж. В САЩ това е записано в правилата за превозни средства, изграждани на етапи: 49 CFR Part 568 позволява документът на производителя на шасито за некомплектовано превозно средство да включва „насоки за проектиране и инженеринг за производители на надстройки или други“, а производителят на последния етап трябва да завърши превозното средство така, че то да отговаря на приложимите стандарти за безопасност.
Заподозрян номер едно: закъснелият комплект оси или шаси
Осите, въздушното окачване, спирачните камери и модулът за управление на спирачките се монтират в станцията за оси, в някои заводи докато рамата още е обърната наобратно, преди станция за обръщане да я завърти. Комплектите оси обикновено се купуват, по график на доставчика, който екипът не контролира.
Тестът на опашката разделя закъснелия комплект оси от бавната станция за оси. Когато комплектът закъснее, боядисаните рами се трупат пред станцията, екипът стои готов, а станцията за пода остава без работа: запишете го като „закъснял комплект оси“, загуба на наличност. Когато комплектът е бил там, а станцията пак излиза късно, загубата е в станцията: чакане на крана, обръщане, за което трябват двама души.
При производителя на надстройки същият тест се прави с шасита. Станция за монтаж с екип и без шаси е загуба, но не и бавна работа: запишете я като „недоставено шаси“, за да не се приписва никога месец закъснели шасита на екипа. Тогава планиращите могат да въведат реалните дати на пристигане в планирането с ограничен капацитет.
Заподозрян номер две: варианти с опции в станцията за електрика
Станцията за електрика монтира кабелния сноп, светлините и окабеляването на спирачната система, а обемът ѝ работа се колебае повече от този на всяка друга станция. Градско ремарке със стандартни светлини и ремарке за дълги разстояния с допълнителни габаритни светлини, втори заден контакт и работни светлини не са една и съща работа. Маркировката за видимост също не е по избор: в САЩ 49 CFR 393.11 изисква ремаркетата с ширина 80 инча или повече и GVWR над 10 000 паунда, произведени след декември 1993 г., да имат светлоотразително фолио, светлоотражатели или комбинация от двете.
Линията в Iowa State предлага „над 45 различни модела и 500 различни опции“, а изследването установява, че само 38% от работата при окончателния монтаж добавя стойност. Тогава едно идеално време на станция лъже два пъти: обявява станцията за бавна при всяка единица с много опции и за бърза при всяка проста. Групирайте опциите в няколко идеални времена на станция, както при OEE по SKU, и броенето започва да означава нещо; работата по кабелните снопове е разгледана подробно в OEE при монтажа на кабелни снопове.
Закъснели излизания само при единици с опции сочат към идеалните времена или към комплекта части; закъснели излизания при всяка единица сочат към персонала или разделението на работата с окомплектоването. И двете се проявяват като дефицит на времето на цикъла, и само броенето ги различава.
Заподозрян номер три: окомплектоването, последната станция преди проверката
Окомплектоването добавя завеси или врати, калници, кутии за инструменти, товарен борд, хладилния агрегат при хладилните ремаркета и задната защита: в САЩ FMVSS No. 224 изисква задна защита срещу подбиване при ремаркета и полуремаркета с GVWR от 4 536 kg или повече. Всяко закъснение по-нагоре стига дотук, затова окомплектоването изглежда виновно по-често, отколкото е. Използвайте теста на опашката: ако единиците чакат пред окомплектоването, то е ограничението; ако окомплектоването чака единици, причината е по-нагоре.
Хладилните кутии се слепват от сандвич панели върху приспособление, което остава заето, докато лепилото се втвърдява, така че броенето на кутиите, свалени от приспособлението, показва дали окомплектоването е чакало кутия. Според правилата на САЩ за споразумението ATP 7 CFR Part 3300 определя изолираното тяло като „шестстранния конструктивен компонент на оборудването, състоящ се от изолирани врати, странични стени, покрив, под и челна стена“. За сертификат ATP изолацията се доказва с изпитване на коефициента K в одобрена изпитвателна станция, а изпитано референтно тяло може да служи като основа за одобряване на серийно произвеждани тела. Това изпитване не е работа на Fabrico.
Проверката преди предаване затваря линията: изпитване на спирачките, проверка на светлините, протокол за геометрията, VIN и табела за сертифициране, водени в собствени системи (разделението е обяснено в контрол срещу изпитване). Единица, която не мине, се връща в станция и тази доработка е загубата на качество; тя не е добра от първия път и се брои веднъж, когато излезе за втори път. Камерата добавка на изхода на окомплектоването брои готовите единици, тоест производството на линията.
Изключени преди търсенето: машините, които вече отчитат
Някои станции могат да бъдат изключени без камера. Лазерните и плазмените машини, абкант пресите и профилогъващите машини записват програми и ходове. Основните надлъжни греди на ремаркетата често се заваряват от пояс и стебло на автоматична линия за заваряване на греди, а напречните греди в роботизирани заваръчни клетки; техните контролери знаят състоянието и броя на циклите. Свържете този сигнал и записвайте смените на програма, смените на тел и чакането на крана по причина, както в OEE за роботизирани заваръчни клетки.
Бластирането, линията за катафорезно грундиране (e-coat), бояджийската кабина или линията за прахово боядисване работят със собствени контролери, а техните PLC вече съдържат данните за циклите. В САЩ 29 CFR 1910.107 изисква електрическото оборудване в зоната за пръскане да е взривозащитено и одобрено за опасни зони Class I, Division 1. Затова всяко броене се поставя на изхода на кабината, съгласувано с отговорника по безопасност на обекта.
Ръчното приспособление за заваряване на рамата е изключението в тази група. Заварчиците поставят на ръка напречните греди, плочата на шворена и стойките на опорните крака, а кранът вдига рамата към бластирането; записва го само маршрутната карта. Камера добавка над изхода на приспособлението брои вдигнатите рами, а не дъги, искри или хора, и показва дали заваряването на рами някога оставя боядисването без работа.
Пример с изчисления: смяната, в която станцията за електрика задържа линията
Примерни числа, не реален завод. Линия за шторни полуремаркета работи деветчасова дневна смяна, от 06:00 до 15:30 с половин час почивка, така че е планирана за 540 минути. Станциите работят с такт 60 минути, така че идеалното производство е 9 ремаркета. Камерата добавка брои ремаркетата, излизащи от станцията за окомплектоване, и придвижванията от станцията за електрика, ръководителят на екипа въвежда причините за престой, а проверката преди предаване записва резултатите си.
Наличност. Линията е стояла 55 минути, защото комплектът оси за третото ремарке е пристигнал късно от доставчика, и 20 минути за смяна на модела в станцията за оси, от стандартното шторно ремарке към по-къса градска версия. Престоите са 75 минути, така че времето на работа е 465 от 540: 86,1%.
Производителност. Седем ремаркета са излезли от станцията за окомплектоване. Седем по 60 минути прави 420 минути такт от 465 минути работа: 90,3%. 45-те бавни минути са в броенето на станцията за електрика: три ремаркета са излезли от нея с около 15 минути закъснение всяко и и трите са имали допълнителни габаритни светлини и втори заден контакт.
Качество. Едно ремарке не е минало проверката на светлините при проверката преди предаване заради разменен пин в щепсел на светлина и е отишло в станцията за доработка. Неговите 60 минути такт излизат от добрата стойност: 360 от 420, или 85,7%. При седем единици една доработка мести качеството с 14 пункта, затова го преценявайте за цялата седмица.
OEE. 86,1% x 90,3% x 85,7% = 66,7%, изчислено от незакръглените съотношения. Проверка: 360 добри минути такт от 540 планирани минути са 66,7%.
Коя станция задържа линията. От 180-те загубени минути 55 са при доставчика на оси и 20 при смяната на модела. Останалите 105, 45-те бавни минути и 60-те минути доработка, идват от станцията за електрика. Броенето на изхода на станцията за електрика показва, че трите закъснели придвижвания са ремаркетата с опции, а ръководителят на линията е записал причината: всеки допълнителен комплект светлини е идвал от склада, след като ремаркето вече е било в станцията. Чакането за оси е в графика на доставчика, не в екипа, а опцията за светлините се нуждае от собствено идеално време.
В пари. 180-те минути между 360 и 540 са три ремаркета при такт 60 минути. Вземете 6 000 EUR марж на покритието на шторно ремарке като примерна стойност; всеки завод въвежда своята. Докато портфейлът от поръчки е пълен, двете непроизведени ремаркета са 12 000 EUR марж за една смяна; доработеното ремарке се доставя, затова оценете доработката му по времето на екипа. Само 55-те минути чакане за оси струват 5 500 EUR, цифрата за доставчика на оси. Fabrico оценява всяка загуба по същия начин от собствената цена или марж по SKU на завода.
Списъкът с мерки следва от това разделение: комплектите светлини да се подготвят, преди ремаркето да влезе в станцията за електрика, идеално време за групата опции, проверка на пиновете, преди единицата да излезе, и минутите за оси в следващия преглед на доставчика.
Границите на камерата на изхода на станцията
| Задача в завод за надстройки или ремаркета | Днес се върши от | Камера на изхода? |
|---|---|---|
| Проверка на заварките на плочата на шворена | Инспектор по заваряване, безразрушителен контрол | Не |
| Изпитване на спирачки, светлини и геометрия на осите | Изпитвателни стендове при проверката | Не |
| Броене на рамите, вдигнати от заваръчно приспособление | Отметка в маршрутната карта | Да |
| Броене на единиците, влизащи в станция и излизащи от нея | Отчетът за смяната | Да |
| Показване на станцията за окомплектоване по време на престой в 11:20 | Бележка от ръководителя на екипа | Поточно предаване на минутата на този престой при поискване |
Няма публикувано изпитване на броенето с камери в завод за ремаркета, но най-близкото е полезно. Рецензирано изследване в Sensors (2023) наблюдава фабрика за модулно строителство, „където модулните единици се придвижват от една станция към следващата по време на производството“, много подобно на линия за ремаркета. Върху 420 часа видео от седем станции методът му дава „96% точност при определянето на заетостта на работните места и F-1 Score от 89%“ при определянето на състоянието на всяка станция.
„Прецизността е по-ниска от пълнотата (recall) заради по-големия брой фалшиво отрицателни резултати, причинени от закриванията“. Авторите предупреждават също, че станция, преценена като заета, може да е преценена грешно: „Това допускане може да бъде нарушено, когато работници присъстват на заето работно място, но не работят.“ И „обхватът на това изследване е ограничен до монтажни линии без буфери“, докато повечето заводи за ремаркета имат двор с боядисани рами. То измерва заетостта, а не броя на единиците, и Fabrico не посочва собствена цифра за точност.
Затова бройте единиците, които минават през изхода на станцията, а не активността в нея; заета не значи работеща, затова причината идва от екипа. Монтирайте високо над изходния коридор, далеч от кранове, палети за товарния борд и пръски от заваряване. Не оценявайте нищо в пари по камерата, докато една седмица от броенето ѝ не съвпадне с маршрутната карта, както е описано в колко точно е OEE с камера.
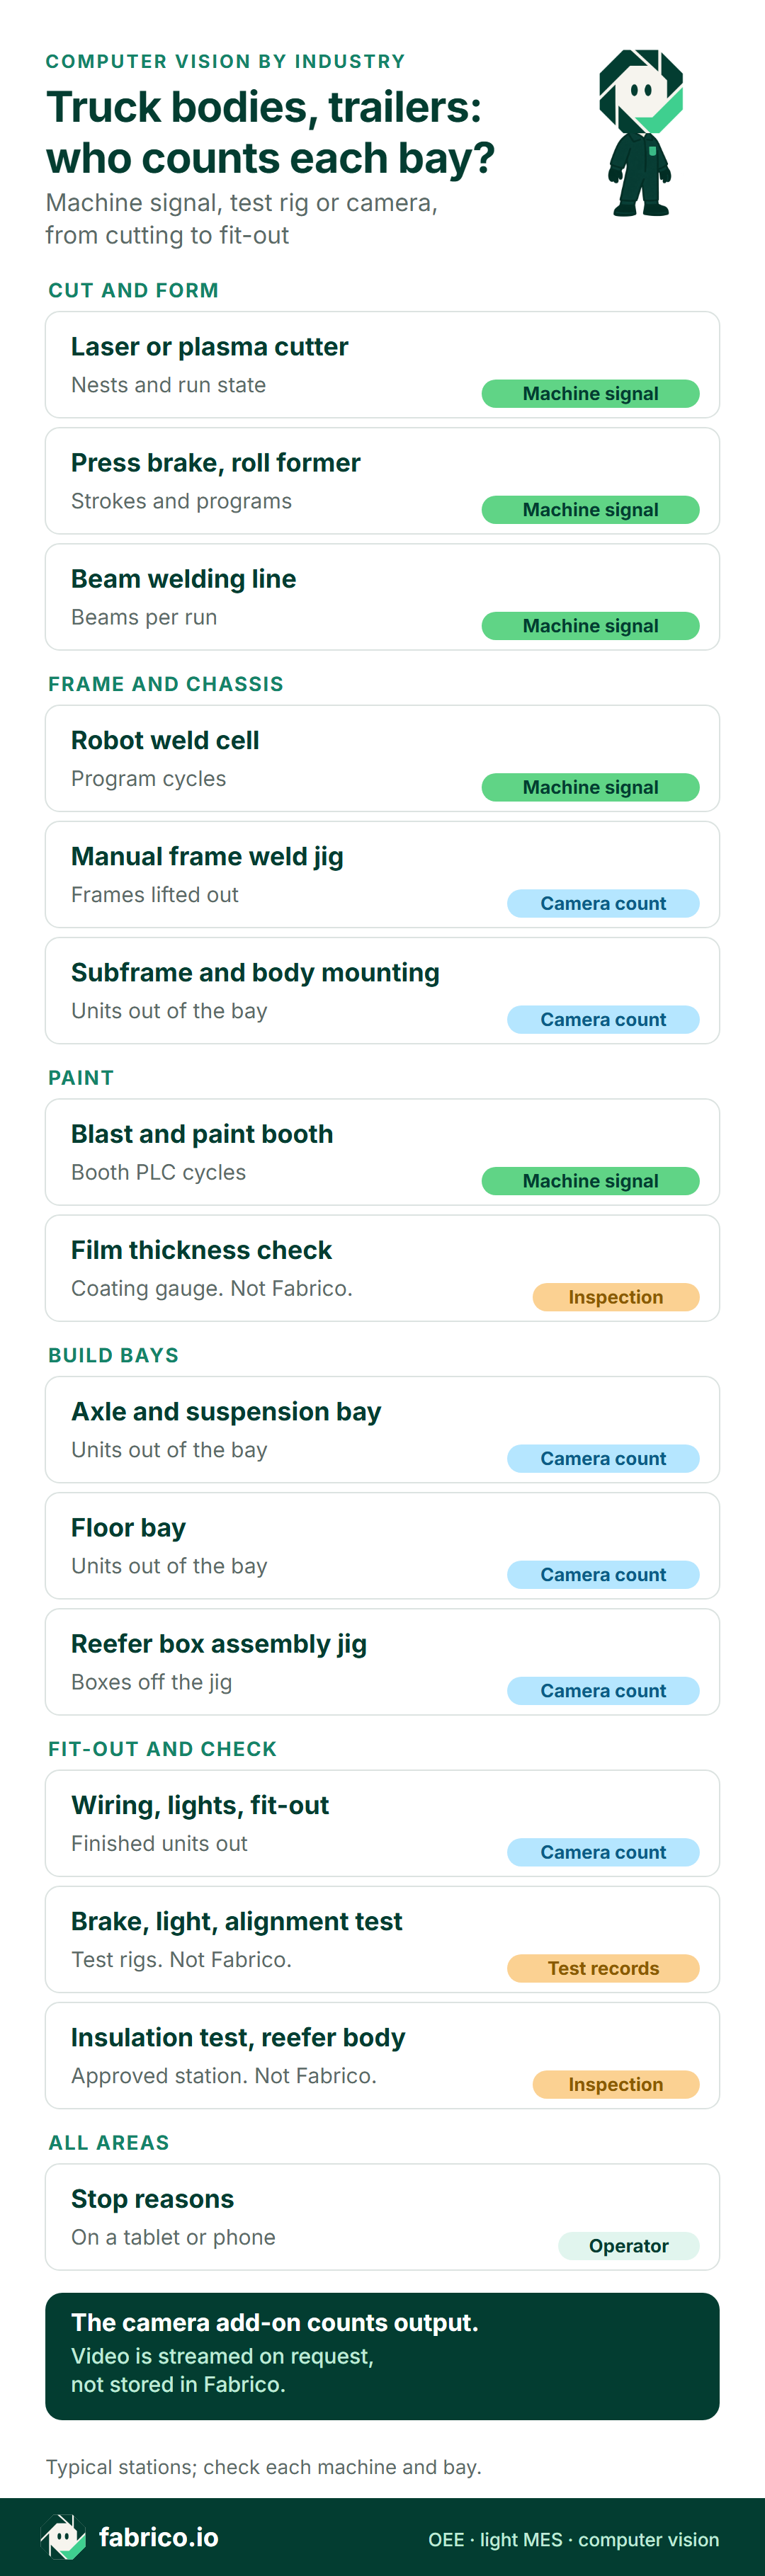
Текстова версия на тази инфографика
- Рязане и формоване: Лазерна или плазмена машина: машинен сигнал, разкрои и състояние
- Рязане и формоване: Абкант преса, профилогъваща машина: машинен сигнал, ходове и програми
- Рязане и формоване: Линия за заваряване на греди: машинен сигнал, греди за серия
- Рама и шаси: Роботизирана заваръчна клетка: машинен сигнал, цикли на програмата
- Рама и шаси: Ръчно приспособление за заваряване на рамата: броене с камера, вдигнати рами
- Рама и шаси: Монтаж на помощна рама и надстройка: броене с камера, единици от станцията
- Боядисване: Бластиране и бояджийска кабина: машинен сигнал, цикли от PLC на кабината
- Боядисване: Проверка на дебелината на покритието: контрол, не Fabrico
- Станции за сглобяване: Станция за оси и окачване: броене с камера, единици от станцията
- Станции за сглобяване: Станция за пода: броене с камера, единици от станцията
- Станции за сглобяване: Приспособление за хладилни кутии: броене с камера, кутии от приспособлението
- Окомплектоване и проверка: Електрика, светлини, окомплектоване: броене с камера, готови единици
- Окомплектоване и проверка: Изпитване на спирачки, светлини, геометрия: записи от изпитвания, не Fabrico
- Окомплектоване и проверка: Изпитване на изолацията на хладилно тяло: одобрена изпитвателна станция, не Fabrico
- Всички зони: Причини за престой: операторът, от таблет или телефон
- Камера добавка: брои продукцията; където камерата покрива станцията, видеото за минутата на престоя може да се отвори от времевата линия на смяната; то се предава поточно при поискване и не се съхранява във Fabrico
Заявете демо, за да видите приспособленията за рами, станциите за сглобяване и изхода на окомплектоването, преброени на една времева линия на смяната.
Проверки с доставчика и с представителите на работниците преди първата стойка
Задайте тези въпроси на всеки доставчик от краткия списък, с маршрутните карти от миналата седмица и плана на такта на масата.
| Попитайте доставчика | Добър отговор |
|---|---|
| Може ли да брои придвижванията от всяка станция на тактова линия? | Едно броене на придвижванията на линията на последната станция, като ръководителят на линията записва станцията, задържала закъснялото придвижване, като причина за престой. |
| Може ли да брои влизащите в буфер и излизащите от него, например в двора за рами? | Две броения и разликата като опашка, за всяка смяна. |
| Как преброената единица заработва такта на станцията? | Идеално време на цикъла за модел или група опции, съотнесено към станцията. |
| Как се записва закъсняло шаси или комплект оси? | Със собствена причина за престой, отделно от бавната работа. |
| Къде се изпраща видеото и кой го вижда? | Писмено описан поток на данните и броене по станция и смяна. |
Камера над приспособление или станция ще вижда хора. Обяснете на екипите, а където има такива, и на представителите на работниците, защо съществува броенето, преди да бъде закрепена и една стойка. Германските заводи нямат избор тук: Законът за устройството на предприятията, § 87, посочва техническите устройства, предназначени да наблюдават поведението или резултатите на служителите, като въпрос на съвместно решаване, така че съветът на работниците се съгласява, преди камерата да бъде монтирана. Насочете обектива към изхода на приспособлението или станцията, а не към работата, и отчитайте броенето по станция и смяна, а не по име.
Камерата добавка на Fabrico брои рами и единици, а не хора.
Къде се вписва Fabrico в линия за надстройки или ремаркета
Fabrico е облачна OEE платформа с функции на лек MES. В заводите за надстройки и ремаркета днес тя покрива три задачи:
- При машините за рязане, абкант пресите, линиите за заваряване на греди и роботизираните клетки тя чете състоянието и броя на циклите през контролерите, така че смените на програма и чакането на крана се появяват като минути престой, а екипът добавя причината.
- При приспособленията за рами, станциите за сглобяване и окомплектоването камерата добавка брои вдигнатите рами и единиците, които напускат всяка станция. Ако станцията за окомплектоване е спряла в 11:20, видеото за минутата на този престой може да се отвори от времевата линия на смяната, предава се поточно при поискване от добавката и не се съхранява във Fabrico.
- Спрямо такта задавате идеалното време на цикъла на всеки модел равно на такта на станцията, така че преброената единица заработва своите минути такт.
Заварчиците, монтажниците и електротехниците добавят причините за престой от таблет или телефон. OEE и загубите се показват по станция и по смяна, като всяка загуба е оценена в пари, в браузъра и в приложенията за iOS и Android. Данните излизат през REST API, webhooks или експорт в Excel и CSV. Технологичните маршрути и проследяването на поръчките за металообработващата част са разгледани в MES за металообработката.
В пътната карта, още не е налично: камерата добавка да маркира станция, в която единица е престояла над такта, с предложена причина.
Извън Fabrico: контролът на заварките, дебелината на покритието, изпитванията на спирачки, светлини и геометрия, изпитванията на изолацията на хладилни тела, VIN и табелите за сертифициране и документацията за изработката на всяка единица.
За продукта вижте компютърното зрение на Fabrico за OEE; по-широкото ръководство за избор е OEE софтуер.
Въпроси, които производителите на ремаркета и надстройки задават след това
Коя станция обикновено задържа линията за ремаркета?
На много линии това е станцията за електрика или за окомплектоване при силно оборудвани единици, или станцията за оси, когато комплектите оси закъсняват. Първо бройте единиците, влизащи във всяка станция и излизащи от нея, в продължение на седмица; станцията с опашка пред нея е отговорът.
Как се брои тактова линия, на която всички станции се придвижват едновременно?
Бройте придвижванията на последната станция спрямо такта. Когато придвижване закъснее, ръководителят на линията записва задържалата го станция като причина за престой, така че седмица причини показва коя станция задържа линията най-често.
Къде се поставят първите две камери?
На изхода на станцията, която подозирате, и на изхода на окомплектоването, който дава производството на линията.
Искате ли да видите коя станция задържа вашата линия за ремаркета, преброено спрямо такта на една времева линия на смяната? Заявете демо.
Свързани статии





Последно от блога





Реални плочки на Fabrico, примерни данни.