


 Zaloguj
 Blog

Computer vision w produkcji zabudów i naczep: jak znaleźć stanowisko, które hamuje linię

W skrócie: computer vision w produkcji zabudów znajduje stanowisko, które hamuje linię naczep, licząc sztuki wchodzące na każde stanowisko i z niego wychodzące względem taktu.
- Wąskie gardło widać jako kolejkę: sztuki czekają przed nim, a stanowiska za nim czekają na pracę.
- Zwykli podejrzani to spóźniony komplet osi lub podwozie, naczepy z opcjami na stanowisku elektryki i wyposażenie końcowe mocno doposażonych sztuk.
- Fabrico nie prowadzi kontroli jakości. Badania spoin, lakieru, hamulców, oświetlenia, geometrii i izolacji zachowują własne stanowiska badawcze i zapisy.
- Dodatek kamerowy Fabrico liczy sztuki opuszczające przyrząd lub stanowisko; tam, gdzie obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico.
Computer vision w produkcji zabudów znajduje wolne stanowisko: kamera liczy sztuki opuszczające każde stanowisko, a luki względem taktu wskazują wąskie gardło.
Kamery inspekcyjne oceniają spoiny, lakier i lampy; kamera licząca rejestruje tylko sztuki opuszczające stanowisko, a poszukiwania opisane niżej nie potrzebują niczego więcej.
Gniazda cięcia i spawania w ogóle mają własny przewodnik: computer vision w obróbce metali, a dostawcy motoryzacyjni swój: computer vision dla części samochodowych. Tutaj chodzi o jedno pytanie dla producentów zabudów i zakładów naczep: które stanowisko wyznacza dzienną produkcję?
Computer vision w zakładach zabudów i naczep: które stanowisko hamuje linię?
Linia naczep buduje garść sztuk na zmianę. NTEA, amerykańskie stowarzyszenie branży pojazdów użytkowych, zauważa, że pojazdy użytkowe są projektowane i produkowane głównie jednostkowo, na indywidualne zamówienie, w wieloetapowym procesie, który przechodzi przez producentów podwozi, producentów zabudów i naczep oraz dystrybutorów. Zakres pracy zmienia się od sztuki do sztuki, a wraz z nim stanowisko, któremu brakuje czasu.
Niewiedza sporo kosztuje. Studium przypadku Iowa State University dotyczące linii montażu końcowego naczep z wywrotem bocznym, zbudowanej z dwóch stałych stanowisk, wykazało wymagany takt 761,2 minuty na naczepę i zmierzony 891 minut, czyli 129,8 minuty opóźnienia. Gdy jedno stanowisko przekroczy czas o dwie godziny, każde stanowisko za nim traci te dwie godziny, a raport zmianowy rzadko mówi, gdzie się podziały.
Zespoły w zakładzie zwykle mają podejrzanego: dostawcę osi, elektryków, wyposażenie końcowe. Liczenie pokazuje, kto ma rację w większość dni; dlaczego poprawa każdego innego stanowiska zostawia produkcję na tym samym poziomie, wyjaśniają wąskie gardło a ograniczenie i teoria ograniczeń.
Wyjaśnia Iris, prezenterka Fabrico wygenerowana przez AI: jak kamera w formie dodatku liczy produkcję tam, gdzie maszyna nie ma sygnału. Zapraszamy na demo.
Odtwarzane z YouTube. Google może zapisać pliki cookie po naciśnięciu odtwarzania. Polityka prywatności.
Test kolejki: jedno liczenie na każdej granicy stanowisk
Wąskie gardło ma prosty podpis. Sztuki docierają do niego szybciej, niż je wypuszcza, więc przed nim tworzy się kolejka, a stanowiska za nim czekają na pracę. Liczenie na granicach stanowisk pokazuje obie połowy.
Tam, gdzie stanowiska się stykają, wyjście jednego jest wejściem następnego, więc jedno liczenie na każdej granicy załatwia obie rzeczy. Tam, gdzie jest bufor, liczy się wejście i wyjście: lakierowane ramy na placu, podwozia z kabiną czekające na montaż, skrzynie chłodnicze utwardzające się na przyrządzie. Różnica to kolejka.
| Co pokazuje liczenie | Co to oznacza | Księgować jako |
|---|---|---|
| Lakierowane ramy się gromadzą, a stanowisko osi wydaje z opóźnieniem | Stanowisko osi lub jego komplety osi hamują linię | Spóźniony komplet osi albo wolne stanowisko osi |
| Stanowisko osi mieści się w takcie; stanowisko elektryki wydaje niektóre sztuki z opóźnieniem | Opcje w elektryce | Grupa opcji z własnym czasem idealnym |
| Stanowisko stoi puste, a poprzednie jest pełne | Głodzone przez stanowisko wcześniej, nie wolne | Czekanie na sztukę |
| Wszystkie stanowiska czekają, potem wszystkie ruszają razem | Linia pulsacyjna zatrzymywana przez jedno stanowisko | Stanowisko, które zatrzymało przesunięcie, zaksięgowane przez kierownika linii |
Test należy odczytywać przez tydzień. Kolejka, która jest co rano, to wąskie gardło; kolejka, która znika w ciągu zmiany, to zmienność. Kolejki rosną szybciej, niż podpowiada intuicja, gdy stanowisko zbliża się do pełnego obciążenia, jak pokazuje wzór Kingmana dla kolejek, więc stanowisko na 90% taktu nadal może hamować linię w dniu, gdy trzy sztuki z opcjami idą jedna po drugiej.
Linia pulsacyjna czy stałe stanowiska: gdzie liczyć w każdym przypadku
Linie pulsacyjne
Na linii pulsacyjnej każda sztuka przesuwa się o jedno stanowisko w tym samym momencie, gdy wszystkie stanowiska skończą. Wszystkie wyjścia pokazują ten sam czas, więc użyteczną liczbą jest odstęp między przesunięciami względem taktu. Kierownik linii księguje stanowisko, które opóźniło przesunięcie, jako przyczynę przestoju, a tydzień przyczyn daje ranking. Kamera w formie dodatku na ostatnim stanowisku liczy przesunięcia.
Stałe stanowiska montażowe
Wiele zakładów buduje na stałych stanowiskach, na których sztuka stoi godzinami. Linia z Iowa State miała dwa takie stanowiska; jak piszą autorzy badania, „linia montażowa mieści tylko dwa stanowiska robocze”. Liczenie wejść i wyjść daje czas na stanowisku względem taktu, a odstęp między wyjazdem jednej sztuki a przyjazdem następnej to osobna strata. Tam, po wyciągnięciu naczepy, „zwykle zajmuje to jednemu operatorowi około 45 minut, żeby podciągnąć wszystkie te części”, a produkcja stała, gdy pozostali trzej czekali. Kamera w formie dodatku przy wjeździe na stanowisko widzi tę lukę; przyczynę, czekanie na zestaw części, podaje zespół, a przewodnik o czasie przezbrojenia pokazuje, jak ją skrócić.
Producenci zabudów zaczynają od podwozia z kabiną zbudowanego przez producenta ciężarówek, a rama pośrednia i zabudowa są montowane na stanowisku montażu. W USA zapisano to w przepisach dla pojazdów budowanych etapami: 49 CFR Part 568 pozwala, by dokument producenta podwozia dotyczący pojazdu niekompletnego zawierał „wytyczne projektowe i inżynieryjne dla producenta zabudowy lub innych”, a producent ostatniego etapu musi ukończyć pojazd tak, by spełniał obowiązujące normy bezpieczeństwa.
Podejrzany numer jeden: spóźniony komplet osi lub podwozie
Osie, zawieszenie pneumatyczne, siłowniki hamulcowe i moduł sterowania hamulcami montuje się na stanowisku osi, w niektórych zakładach jeszcze przy odwróconej ramie, zanim stanowisko obrotu ją przewróci. Komplety osi są zwykle kupowane, według harmonogramu dostawcy, na który zespół nie ma wpływu.
Test kolejki oddziela spóźniony komplet osi od wolnego stanowiska osi. Gdy komplet się spóźnia, lakierowane ramy gromadzą się przed stanowiskiem, zespół stoi gotowy, a stanowisku podłogi brakuje pracy: należy to zaksięgować jako „spóźniony komplet osi”, czyli stratę dostępności. Gdy komplet był na miejscu, a stanowisko i tak wydaje z opóźnieniem, strata leży na stanowisku: czekanie na suwnicę, obrót, który wymaga dwóch osób.
U producenta zabudów ten sam test prowadzi się na podwoziach. Stanowisko montażu z zespołem i bez podwozia to strata, ale nie wolna praca: należy ją zaksięgować jako „podwozie niedostarczone”, aby miesiąc spóźnionych podwozi nigdy nie został przypisany zespołowi. Planiści mogą wtedy wpisać rzeczywiste daty dostaw do harmonogramowania przy ograniczonej zdolności.
Podejrzany numer dwa: warianty z opcjami na stanowisku elektryki
Stanowisko elektryki montuje wiązkę, lampy i okablowanie układu hamulcowego, a jego zakres pracy waha się bardziej niż na każdym innym stanowisku. Naczepa miejska ze standardowymi lampami i sztuka do transportu dalekobieżnego z dodatkowymi lampami obrysowymi, drugim gniazdem z tyłu i lampami roboczymi to nie ta sama praca. Oznakowanie odblaskowe też nie jest opcjonalne: w USA 49 CFR 393.11 wymaga, by przyczepy o szerokości 80 cali lub więcej i GVWR powyżej 10 000 funtów, zbudowane od grudnia 1993 r., miały taśmę odblaskową, światła odblaskowe lub połączenie obu.
Linia z Iowa State oferowała „ponad 45 różnych modeli i 500 różnych opcji”, a badanie wykazało, że tylko 38% pracy w montażu końcowym dodawało wartość. Jeden czas idealny na stanowisko kłamie wtedy podwójnie: nazywa stanowisko wolnym przy każdej mocno doposażonej sztuce i szybkim przy każdej prostej. Wystarczy pogrupować opcje w kilka czasów idealnych na stanowisko, jak w OEE na SKU, a liczenie zaczyna coś znaczyć; montaż wiązek szczegółowo omawia OEE w montażu wiązek kablowych.
Opóźnione wyjścia tylko przy sztukach z opcjami wskazują na czasy idealne lub zestaw części; opóźnione wyjścia przy każdej sztuce wskazują na obsadę lub podział pracy z wyposażeniem końcowym. Jedno i drugie widać jako deficyt czasu cyklu, i tylko liczenie je rozróżnia.
Podejrzany numer trzy: wyposażenie końcowe, ostatnie stanowisko przed kontrolą
Wyposażenie końcowe dodaje firanki lub drzwi, błotniki, skrzynki narzędziowe, windę załadowczą, agregat chłodniczy w chłodni i tylne zabezpieczenie: w USA FMVSS No. 224 wymaga tylnych zabezpieczeń przeciwnajazdowych na przyczepach i naczepach o GVWR 4 536 kg lub więcej. Każde opóźnienie wcześniej ląduje tutaj, więc wyposażenie końcowe wygląda na winne częściej, niż jest. Rozstrzyga test kolejki: jeśli sztuki czekają przed wyposażeniem końcowym, to ono jest wąskim gardłem; jeśli wyposażenie końcowe czeka na sztuki, przyczyna leży wcześniej.
Skrzynie chłodnicze klei się z płyt warstwowych na przyrządzie, który pozostaje zajęty, dopóki klej się utwardza, więc liczenie skrzyń zdejmowanych z przyrządu pokazuje, czy wyposażenie końcowe na którąś czekało. Według przepisów USA dotyczących umowy ATP 7 CFR Part 3300 definiuje nadwozie izotermiczne jako „sześcioboczny element konstrukcyjny urządzenia, składający się z izolowanych drzwi, ścian bocznych, dachu, podłogi i ściany czołowej”. Do świadectwa ATP izolację potwierdza się badaniem współczynnika K w uprawnionej stacji badawczej, a zbadane nadwozie referencyjne może służyć jako podstawa zatwierdzenia nadwozi produkowanych seryjnie. To badanie nie jest zadaniem Fabrico.
Kontrola przed wydaniem zamyka linię: test hamulców, kontrola oświetlenia, protokół geometrii, VIN i tabliczka homologacyjna, prowadzone we własnych systemach (podział wyjaśnia inspekcja a testowanie). Sztuka, która nie przejdzie, wraca na stanowisko, a ta poprawka to strata jakości; to nie jest sztuka dobra za pierwszym razem i liczy się raz, gdy wychodzi po raz drugi. Kamera w formie dodatku na wyjściu z wyposażenia końcowego liczy gotowe sztuki, czyli produkcję linii.
Wykluczone przed poszukiwaniami: maszyny, które już raportują
Niektóre stanowiska można wykluczyć bez kamery. Wycinarki laserowe i plazmowe, prasy krawędziowe i profilarki rejestrują programy i skoki. Główne podłużnice naczep często spawa się z pasów i środnika na automatycznej linii spawania belek, a poprzeczki w zrobotyzowanych gniazdach spawalniczych; ich sterowniki znają stan pracy i liczbę cykli. Wystarczy podłączyć ten sygnał i księgować zmiany programu, zmiany drutu i czekanie na suwnicę według przyczyny, jak w OEE dla zrobotyzowanych gniazd spawalniczych.
Śrutowanie, linia lakierowania kataforetycznego (e-coat), kabina lakiernicza lub linia proszkowa pracują na własnych sterownikach, a ich PLC już przechowują dane o cyklach. W USA 29 CFR 1910.107 wymaga, by urządzenia elektryczne w strefie natrysku były przeciwwybuchowe i dopuszczone do miejsc niebezpiecznych Class I, Division 1. Dlatego każde liczenie umieszcza się na wyjściu z kabiny, w uzgodnieniu z osobą odpowiedzialną za BHP w zakładzie.
Ręczny przyrząd do spawania ramy jest wyjątkiem w tej grupie. Spawacze ręcznie mocują poprzeczki, płytę sworznia królewskiego i wsporniki podpór, a suwnica wyjmuje ramę do śrutowania; zapisuje to tylko karta technologiczna. Kamera w formie dodatku nad wyjściem z przyrządu liczy wyjęte ramy, a nie łuki, iskry czy ludzi, i pokazuje, czy spawalnia ram kiedykolwiek zostawia lakiernię bez pracy.
Przykład z liczbami: zmiana, którą zahamowało stanowisko elektryki
Przykładowe liczby, nie prawdziwy zakład. Linia naczep typu firanka pracuje na dziewięciogodzinnej zmianie dziennej, od 06:00 do 15:30 z półgodzinną przerwą, więc zaplanowano ją na 540 minut. Stanowiska pracują w takcie 60 minut, więc idealna produkcja to 9 naczep. Kamera w formie dodatku liczy naczepy opuszczające stanowisko wyposażenia końcowego i przesunięcia ze stanowiska elektryki, lider zespołu wpisuje przyczyny przestojów, a kontrola przed wydaniem zapisuje swoje wyniki.
Dostępność. Linia stała 55 minut, ponieważ komplet osi do trzeciej naczepy przyjechał od dostawcy z opóźnieniem, i 20 minut z powodu zmiany modelu na stanowisku osi, ze standardowej firanki na krótszą wersję miejską. Przestoje wyniosły 75 minut, więc czas pracy wyniósł 465 z 540: 86,1%.
Wydajność. Siedem naczep opuściło stanowisko wyposażenia końcowego. Siedem razy 60 minut to 420 minut taktu z 465 minut pracy: 90,3%. 45 wolnych minut widać w liczeniu na stanowisku elektryki: trzy naczepy opuściły je mniej więcej 15 minut później każda, a wszystkie trzy miały dodatkowe lampy obrysowe i drugie gniazdo z tyłu.
Jakość. Jedna naczepa nie przeszła kontroli oświetlenia podczas kontroli przed wydaniem z powodu zamienionego pinu we wtyczce lampy i trafiła na stanowisko poprawek. Jej 60 minut taktu wypada z dobrej produkcji: 360 z 420, czyli 85,7%. Przy siedmiu sztukach jedna poprawka przesuwa jakość o 14 punktów, więc należy ją oceniać w skali tygodnia.
OEE. 86,1% x 90,3% x 85,7% = 66,7%, liczone z niezaokrąglonych wskaźników. Sprawdzenie: 360 dobrych minut taktu z 540 zaplanowanych minut to 66,7%.
Które stanowisko zahamowało linię. Ze 180 straconych minut 55 przypada na dostawcę osi, a 20 na zmianę modelu. Pozostałe 105, czyli 45 wolnych minut i 60 minut poprawek, pochodzą ze stanowiska elektryki. Liczenie na wyjściu ze stanowiska elektryki pokazuje, że trzy opóźnione przesunięcia to naczepy z opcjami, a kierownik linii zaksięgował przyczynę: każdy dodatkowy zestaw lamp przychodził z magazynu dopiero wtedy, gdy naczepa była już na stanowisku. Czekanie na osie należy do harmonogramu dostawcy, nie do zespołu, a opcja oświetlenia potrzebuje własnego czasu idealnego.
W pieniądzach. 180 minut między 360 a 540 to trzy naczepy przy takcie 60 minut. Przyjmijmy jako przykładową wartość 6 000 EUR marży pokrycia na naczepę typu firanka; każdy zakład wpisuje własną. Dopóki portfel zamówień jest pełny, dwie niezbudowane naczepy to 12 000 EUR marży pokrycia na jedną zmianę; poprawiana naczepa zostaje wydana, więc jej poprawkę wycenia się czasem pracy zespołu. Samo 55-minutowe czekanie na osie to 5 500 EUR, kwota do rozmowy z dostawcą osi. Fabrico w ten sam sposób wycenia każdą stratę na podstawie ceny lub marży SKU danego zakładu.
Lista działań wynika z tego podziału: zestawy lamp przygotowane, zanim naczepa wjedzie na stanowisko elektryki, czas idealny dla grupy opcji, sprawdzenie pinów, zanim sztuka opuści stanowisko, i minuty czekania na osie na najbliższym przeglądzie dostawcy.
Granice kamery na wyjściu ze stanowiska
| Zadanie w zakładzie zabudów lub naczep | Dziś wykonuje | Kamera na wyjściu? |
|---|---|---|
| Sprawdzenie spoin płyty sworznia królewskiego | Inspektor spawalniczy, badania nieniszczące (NDT) | Nie |
| Test hamulców, oświetlenia i geometrii osi | Stanowiska badawcze przy kontroli | Nie |
| Liczenie ram zdejmowanych z przyrządu spawalniczego | Odhaczenie w karcie technologicznej | Tak |
| Liczenie sztuk wchodzących na stanowisko i z niego wychodzących | Raport zmianowy | Tak |
| Pokazanie stanowiska wyposażenia końcowego podczas przestoju o 11:20 | Notatka lidera zespołu | Nagranie z minuty tego przestoju, przesyłane strumieniowo na żądanie |
Żadne opublikowane badanie nie obejmuje liczenia kamerą w zakładzie naczep, ale najbliższe jest przydatne. Recenzowane badanie w Sensors (2023) obserwowało fabrykę budownictwa modułowego, „w której moduły przechodzą w trakcie produkcji od jednego stanowiska do następnego”, podobnie jak na linii naczep. Na 420 godzinach wideo z siedmiu stanowisk jego metoda dała „96% dokładności w rozpoznawaniu zajętości stanowisk pracy i F-1 Score na poziomie 89%” w rozpoznawaniu stanu każdego stanowiska.
„Precyzja jest niższa niż czułość (recall) z powodu większej liczby wyników fałszywie negatywnych spowodowanych przesłonięciami”. Autorzy ostrzegają też, że stanowisko uznane za zajęte może być ocenione błędnie: „To założenie może nie być spełnione, gdy pracownicy są obecni na zajętym stanowisku, ale nie pracują.” Oraz „zakres tego badania ogranicza się do linii montażowych bez buforów”, podczas gdy większość zakładów naczep ma plac z lakierowanymi ramami. Badanie mierzyło zajętość, a nie liczbę sztuk, a Fabrico nie podaje własnej wartości dokładności.
Należy więc liczyć sztuki przekraczające wyjście ze stanowiska, a nie aktywność na stanowisku; zajęte nie znaczy pracujące, dlatego przyczynę podaje zespół. Kamerę montuje się wysoko nad pasem wyjazdu, z dala od suwnic, palet windy załadowczej i odprysków spawalniczych. Na podstawie kamery nie należy niczego wyceniać, dopóki tydzień jej liczeń nie zgadza się z kartą technologiczną, jak opisano w artykule jak dokładne jest OEE z kamery.
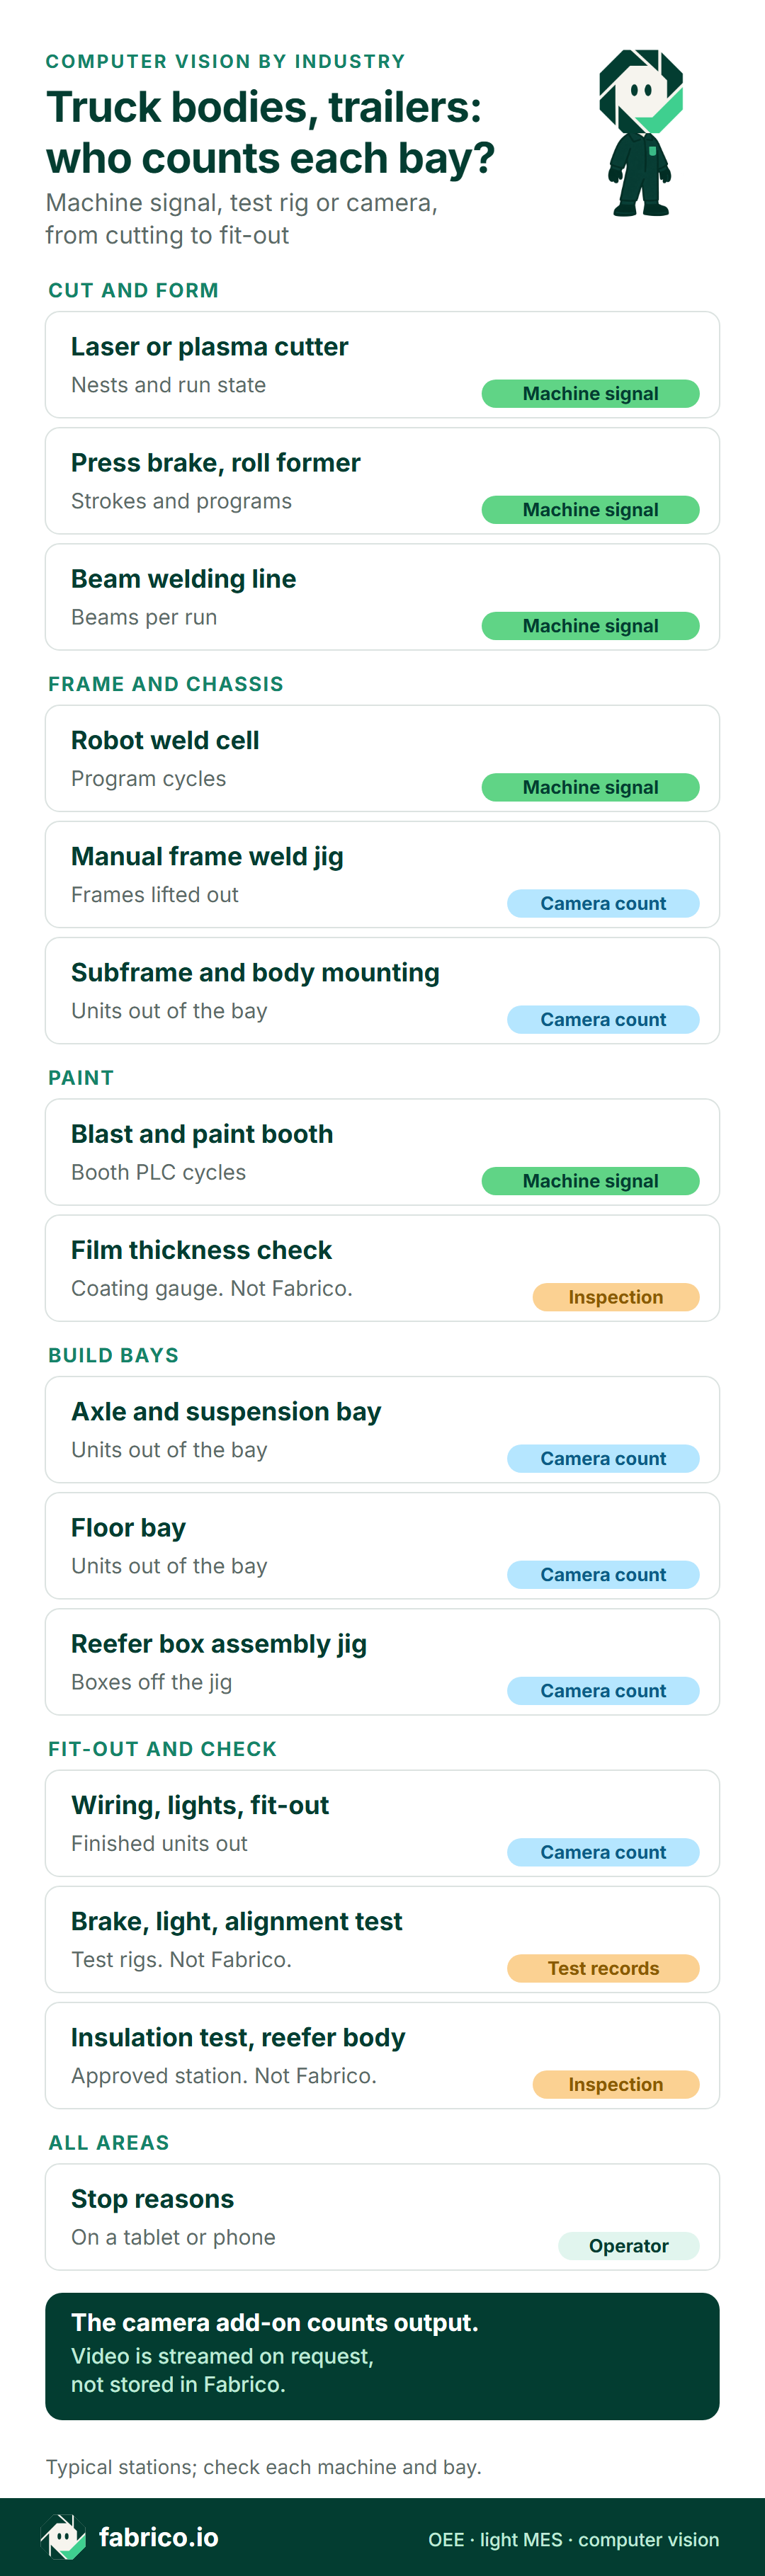
Wersja tekstowa tej infografiki
- Cięcie i formowanie: Wycinarka laserowa lub plazmowa: sygnał z maszyny, rozkroje i stan pracy
- Cięcie i formowanie: Prasa krawędziowa, profilarka: sygnał z maszyny, skoki i programy
- Cięcie i formowanie: Linia spawania podłużnic: sygnał z maszyny, belki na serię
- Rama i podwozie: Zrobotyzowane gniazdo spawalnicze: sygnał z maszyny, cykle programu
- Rama i podwozie: Ręczny przyrząd do spawania ramy: liczenie kamerą, wyjęte ramy
- Rama i podwozie: Montaż ramy pośredniej i zabudowy: liczenie kamerą, sztuki wychodzące ze stanowiska
- Lakierowanie: Śrutowanie i kabina lakiernicza: sygnał z maszyny, cykle PLC kabiny
- Lakierowanie: Pomiar grubości powłoki: kontrola jakości, nie Fabrico
- Stanowiska montażowe: Stanowisko osi i zawieszenia: liczenie kamerą, sztuki wychodzące ze stanowiska
- Stanowiska montażowe: Stanowisko podłogi: liczenie kamerą, sztuki wychodzące ze stanowiska
- Stanowiska montażowe: Przyrząd do montażu skrzyń chłodniczych: liczenie kamerą, skrzynie zdjęte z przyrządu
- Wyposażenie i kontrola: Elektryka, oświetlenie, wyposażenie końcowe: liczenie kamerą, gotowe sztuki
- Wyposażenie i kontrola: Test hamulców, oświetlenia, geometrii: zapisy z testów, nie Fabrico
- Wyposażenie i kontrola: Badanie izolacji nadwozia chłodniczego: uprawniona stacja badawcza, nie Fabrico
- Wszystkie obszary: Przyczyny przestojów: operator, na tablecie lub telefonie
- Dodatek kamerowy: liczy produkcję; tam, gdzie kamera obejmuje stanowisko, nagranie z minuty przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie i nie jest przechowywane w Fabrico
Zapraszamy na demo, aby zobaczyć przyrządy do ram, stanowiska montażowe i wyjście z wyposażenia końcowego policzone na jednej osi czasu zmiany.
Pytania do dostawcy i przedstawicieli pracowników przed pierwszym uchwytem
Te pytania warto zadać każdemu dostawcy z krótkiej listy, mając na stole karty technologiczne z zeszłego tygodnia i plan taktu.
| Pytanie do dostawcy | Rzetelna odpowiedź |
|---|---|
| Czy system policzy przesunięcia z każdego stanowiska na linii pulsacyjnej? | Jedno liczenie przesunięć linii na ostatnim stanowisku, a kierownik linii księguje stanowisko, które opóźniło przesunięcie, jako przyczynę przestoju. |
| Czy policzy wejście do bufora i wyjście z niego, na przykład na placu ram? | Dwa liczenia i różnica jako kolejka, na każdą zmianę. |
| Jak policzona sztuka zarabia takt stanowiska? | Idealny czas cyklu na model lub grupę opcji, odniesiony do stanowiska. |
| Jak księguje się spóźnione podwozie lub komplet osi? | Jako osobną przyczynę przestoju, oddzieloną od wolnej pracy. |
| Dokąd trafia wideo i kto je widzi? | Przepływ danych opisany na piśmie oraz liczenie według stanowiska i zmiany. |
Kamera nad przyrządem lub stanowiskiem będzie widzieć ludzi. Zespołom, a tam, gdzie są, także przedstawicielom pracowników, należy wyjaśnić, po co jest liczenie, zanim zostanie zamocowany choćby jeden uchwyt. Niemieckie zakłady nie mają tu wyboru: niemiecka ustawa o ustroju zakładów pracy w § 87 wymienia urządzenia techniczne przeznaczone do monitorowania zachowania lub wydajności pracowników jako sprawę podlegającą współdecydowaniu, więc rada zakładowa wyraża zgodę, zanim kamera zawiśnie. Obiektyw należy kierować na wyjście z przyrządu lub stanowiska, nie na pracę, a liczenie raportować według stanowiska i zmiany, a nie według nazwisk.
Dodatek kamerowy Fabrico liczy ramy i sztuki, nie ludzi.
Gdzie Fabrico pasuje na linii zabudów lub naczep
Fabrico to chmurowa platforma OEE z funkcjami lekkiego MES. W zakładach zabudów i naczep obejmuje dziś trzy zadania:
- Przy wycinarkach, prasach krawędziowych, liniach spawania belek i gniazdach zrobotyzowanych odczytuje stan pracy i liczbę cykli przez sterowniki, więc zmiany programu i czekanie na suwnicę pojawiają się jako minuty przestoju, a zespół dodaje przyczynę.
- Przy przyrządach do ram, stanowiskach montażowych i wyposażeniu końcowym dodatek kamerowy liczy wyjęte ramy i sztuki opuszczające każde stanowisko. Jeśli stanowisko wyposażenia końcowego zatrzymało się o 11:20, wideo z minuty tego przestoju można otworzyć z osi czasu zmiany; jest przesyłane strumieniowo na żądanie z dodatku i nie jest przechowywane w Fabrico.
- Względem taktu ustawia się idealny czas cyklu każdego modelu na takt stanowiska, więc policzona sztuka zarabia swoje minuty taktu.
Spawacze, monterzy i elektrycy dodają przyczyny przestojów z tabletu lub telefonu. OEE i straty widać według stanowiska i zmiany, a każda strata jest wyceniona w pieniądzach, w przeglądarce oraz w aplikacjach na iOS i Androida. Dane wychodzą przez REST API, webhooki lub eksporty do Excela i CSV. Marszruty i śledzenie zleceń po stronie obróbki metali omawia MES w obróbce metali.
W planach rozwoju, jeszcze niedostępne: dodatek kamerowy będzie oznaczać stanowisko, na którym sztuka stała dłużej niż takt, i proponować przyczynę.
Poza Fabrico: kontrola spoin, grubość powłoki, testy hamulców, oświetlenia i geometrii, badania izolacji nadwozi chłodniczych, VIN i tabliczki homologacyjne oraz dokumentacja budowy każdej sztuki.
Więcej o produkcie na stronie computer vision Fabrico dla OEE; szerszy przewodnik zakupowy to oprogramowanie OEE.
Pytania, które producenci naczep i zabudów zadają w następnej kolejności
Które stanowisko zwykle hamuje linię naczep?
Na wielu liniach jest to stanowisko elektryki lub wyposażenia końcowego przy mocno doposażonych sztukach albo stanowisko osi, gdy komplety osi się spóźniają. Najpierw przez tydzień należy liczyć sztuki wchodzące na każde stanowisko i z niego wychodzące; stanowisko z kolejką przed sobą jest odpowiedzią.
Jak liczyć linię pulsacyjną, na której wszystkie stanowiska przesuwają się jednocześnie?
Należy liczyć przesunięcia na ostatnim stanowisku względem taktu. Gdy przesunięcie się spóźnia, kierownik linii księguje stanowisko, które je opóźniło, jako przyczynę przestoju, więc tydzień przyczyn pokazuje, które stanowisko najczęściej hamuje linię.
Gdzie montuje się pierwsze dwie kamery?
Na wyjściu ze stanowiska, które budzi podejrzenia, i na wyjściu z wyposażenia końcowego, które daje produkcję linii.
Chcą Państwo zobaczyć, które stanowisko hamuje Państwa linię naczep, policzone względem taktu na jednej osi czasu zmiany? Zapraszamy na demo.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga





Prawdziwe kafelki Fabrico, dane przykładowe.