


 Anmeldung
 Blog
Analyse von Maschinenstillständen: Eine Schritt-für-Schritt-Methode

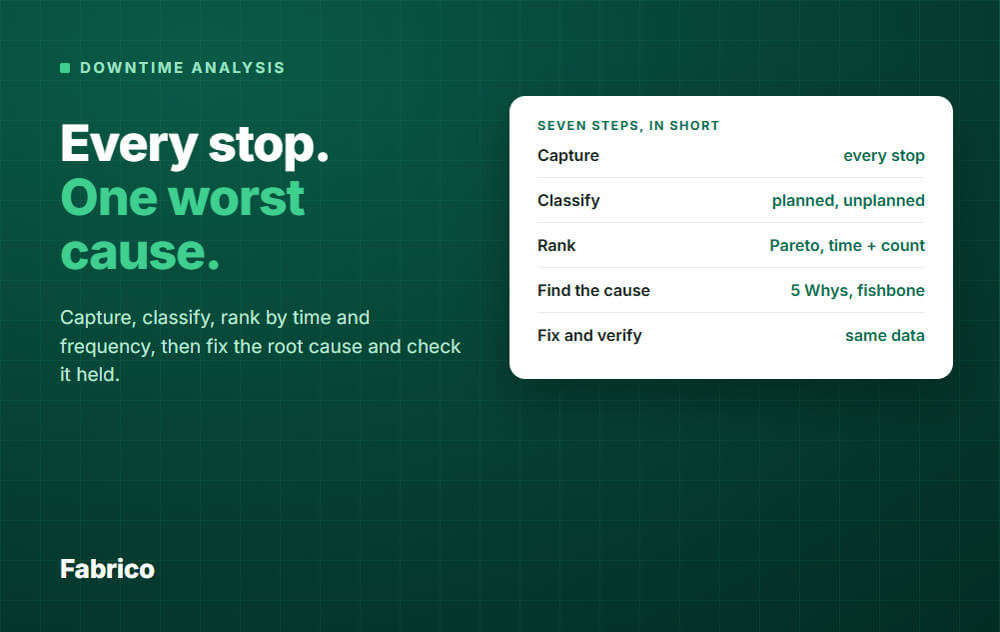
Kurz gesagt: Die Analyse von Maschinenstillständen ist ein Kreislauf. Erfassen Sie jeden Stopp mit einem Grund, ordnen Sie die Gründe nach Zeit und Häufigkeit, finden Sie die Hauptursache für die wichtigsten, beheben Sie sie und prüfen Sie die Zahlen erneut.
- Klassifizieren Sie jeden Stopp: geplant oder ungeplant - und welchen OEE-Faktor er beeinflusst.
- Verwenden Sie ein Pareto-Diagramm, um die 2 oder 3 Stopps auszuwählen, die Ihre Zeit wert sind.
- Verwenden Sie MTBF und MTTR, um zu sehen, ob das Problem die Häufigkeit der Stopps oder die Dauer des Wiederanlaufs ist.
- Verwenden Sie 5 Whys oder ein Fischgrätendiagramm, um zur Ursache zu gelangen, weisen Sie dann einen Verantwortlichen zu und verifizieren Sie das Ergebnis.
Anlagenstillstands-Analyse bedeutet herauszufinden, welche Stopps Ihnen die meiste Zeit kosten, warum sie passieren und ob Ihre Lösung funktioniert hat.
Es ist kein Bericht. Es ist eine wöchentliche Gewohnheit, die die größten Verluste nach unten auf der Liste verschiebt.
In diesem Artikel bedeutet "Ausfallzeit" jede geplante Zeit, in der eine Linie kein Produkt fertigt, geplant oder ungeplant.
Unten steht die Methode in 7 Schritten, mit einem durchgerechneten Beispiel. Alle Zahlen im Beispiel sind erfunden, um die Mathematik zu zeigen.
Die 7 Schritte im Überblick
- Erfassen Sie jeden Stopp mit Start, Ende und Grund.
- Klassifizieren Sie jeden Stopp: geplant oder ungeplant, Verfügbarkeits- oder Leistungsverlust.
- Rangieren Sie die Stopps mit einem Pareto, nach Zeit und nach Häufigkeit.
- Fügen Sie MTBF und MTTR hinzu, wo Ausfälle relevant sind.
- Finden Sie die Grundursache der wichtigsten Stopps.
- Setzen Sie eine Gegenmaßnahme mit einem Verantwortlichen und einem Termin.
- Prüfen Sie mit denselben Daten und beginnen Sie den Kreis erneut.
Schritt 1: Erfassen Sie jeden Stopp mit einem Grund
Sie können nicht analysieren, was Sie nicht aufgezeichnet haben. Jeder Stopp benötigt eine Startzeit, eine Endzeit, die Maschine oder Linie und einen Grund.
Fügen Sie das Produkt, die Schicht und einen kurzen Kommentar hinzu. Das macht die späteren Schritte deutlich einfacher.
Drei Regeln aus R.C. Hansens OEE-Methode helfen hier:
- Buchen Sie jede Minute der geplanten Zeit. Erlauben Sie niemals einen Grund namens "other" oder "miscellaneous".
- Erfassen Sie, wie oft ein Stopp auftritt, nicht nur wie lange er dauert.
- Prüfen Sie das Log gegen eine zweite Quelle, wie einen Zykluszähler oder Stundenmesser.
Papierbögen sind zum Start in Ordnung. Mit der Zeit werden Gründe vergessen und Zeiten gerundet.
Maschinendaten korrigieren die Zeiten. Die Bediener wählen dann nur noch den Grund. Sehen Sie, wie das in unserem Review zu Downtime-Tracking-Software gemacht wird.
Schritt 2: Klassifizieren Sie jeden Stopp
Teilen Sie die Stopps zuerst in geplant und ungeplant. Verknüpfen Sie dann jeden mit dem OEE-Faktor, den er reduziert.
| Art des Verlusts | Beispiel | OEE-Faktor |
|---|---|---|
| Geplanter Stopp | Rüsten, Standardtest, geplantes Materialladen | Verfügbarkeit |
| Ungeplant: verursacht außerhalb der Maschine | Kein Material, kein Bediener, Warten auf vorgelagerte Station | Verfügbarkeit |
| Ungeplant: Geräteausfall | Motorausfall, Sensorfehler | Verfügbarkeit |
| Ungeplant: verursacht durch Personen oder Verfahren | Falsches Material geladen, Verfahren nicht befolgt | Verfügbarkeit |
| Ungeplant: verursacht durch Material- oder Prozessqualität | Außerhalb der Spezifikation liegender Film, der den Versiegler blockiert | Verfügbarkeit |
| Unter der idealen Rate laufen | Die Linie läuft mit halber Geschwindigkeit | Leistung |
| Ausschuss und Nacharbeit | Einheiten, die nicht gut sind | Qualität |
Längere Stopps, die Sie protokollieren, zählen gegen die Verfügbarkeit. Langsames Laufen und kurze Stopps zählen gegen die Leistung. Schlechte Einheiten zählen gegen die Qualität.
Sehr kurze Stopps sind die Ausnahme. Viele Werke setzen eine Mikro-Stopp-Schwelle und zählen diese stattdessen zur Leistung.
Bewahren Sie noch einen weiteren Bereich separat auf: ausgeschlossene Zeit. Hansen verwendet sie für Zeit, die nie für die Produktion geplant war, wie ein Wartungsstillstand, der eine Woche oder länger im Voraus geplant wurde.
Ausgeschlossene Zeit ist keine Ausfallzeit. Wenn Sie echte Verluste darin verstecken, sieht Ihre Analyse besser aus als Ihr Werk.
Schritt 3: Rangieren Sie die Stopps mit einem Pareto
Ein Pareto-Diagramm sortiert Stoppgründe von groß nach klein und fügt eine kumulative Summe hinzu. Wenige Gründe tragen meist die meiste Zeit.
Bauen Sie es zweimal auf: einmal nach Gesamtminuten, einmal nach Anzahl der Stopps. Sie zeigen oft auf unterschiedliche Probleme. Unser Leitfaden zur Pareto-Analyse von Ausfallzeiten behandelt das Diagramm im Detail.
Beispiel: eine Linie, eine Woche, alle Stopps ohne die geplante Rüstung. Das sind 540 Minuten mit Grund plus 60 unklassifizierte.
| Grund | Minuten | Stopps | Anteil | Kumulativ |
|---|---|---|---|---|
| Film klemmte | 210 | 42 | 35% | 35% |
| Kein Material | 150 | 6 | 25% | 60% |
| Motorfehler | 120 | 2 | 20% | 80% |
| Sensorfehler | 60 | 15 | 10% | 90% |
| Unklassifiziert | 60 | 8 | 10% | 100% |
Drei Gründe machen 80% dieser Zeit aus. Dort sollten Sie zuerst hinschauen.
Beachten Sie die zwei Ansichten. Filmklemmen sind 42 kurze Stopps von etwa 5 Minuten. Der Motorausfall sind nur 2 Stopps, aber jeder dauert etwa eine Stunde.
Diese brauchen unterschiedliche Antworten. Fügen Sie Pareto nach Linie, Schicht und Produkt hinzu. Ein Grund, der plantweit klein aussieht, kann in einer Schicht dominieren.
Schritt 4: Fügen Sie MTBF und MTTR hinzu, wo Ausfälle wichtig sind
Ein Pareto sagt Ihnen, wie viel Zeit verloren ging. MTBF und MTTR sagen Ihnen, ob der Verlust von zu häufigen Stopps oder von zu langsamen Wiederherstellungen stammt.
- MTBF (mean time between failures) = Laufzeit ÷ Anzahl der Ausfälle. Es zeigt, wie oft die Maschine stoppt.
- MTTR (mean time to restore) = Zeit ungeplanter Stopps ÷ Anzahl ungeplanter Stopps. Es zeigt, wie lange ein Stopp dauert.
Definieren Sie "wiederherstellen" einmal und verwenden Sie es überall. Hansen zählt es vom Ende der Produktion bis zum Start der nächsten Produktion, sodass es Anrufe, Warten auf Teile und Anlauf einschließt, nicht nur die Reparatur selbst.
Einige Werke zählen nur die reine Reparaturzeit. Hansen nennt das Reparaturzeit und hält sie separat von der Wiederherstellungszeit.
Streng genommen zählt MTBF nur Gerätestörungen. Für alle ungeplanten Stopps, wie ein Verklemmung durch schlechtes Material, verwendet Hansen die gleiche Summe unter dem Namen MTBI.
Beispiel: die Linie lief 1,500 Minuten in der Woche.
- Motorfehler: MTBF = 1,500 ÷ 2 = 750 min. MTTR = 120 ÷ 2 = 60 min. Selten, aber langsam wiederherzustellen - schauen Sie sich Ersatzteile, Diagnose und wer gerufen wird an.
- Filmklemmung (keine Gerätestörung, daher die All-Stops-Version): Zeit zwischen Stopps = 1,500 ÷ 42 = ca. 36 min. MTTR = 210 ÷ 42 = 5 min. Häufig, aber schnell - suchen Sie nach der Ursache, die das Klemmen verursacht.
Häufige Stopps erfordern Prävention. Langsame Wiederherstellungen erfordern eine schnellere Reaktion. Beobachten Sie die Wiederherstellungszeit über die Zeit ebenfalls: Hansen beschreibt ein Werk, in dem kleine Stopps 1.1 Minuten zur Wiederherstellung brauchten statt 0.8, und die Produktion fiel um 10% ohne ein einzelnes großes Ereignis, das man anführen könnte.
Schritt 5: Finden Sie die Grundursache
Nehmen Sie nur die obersten 2 oder 3 Stopps aus dem Pareto. Gehen Sie zur Maschine, sehen Sie sich das Log und die Notizen des Bedieners an, bevor Sie das Meeting abhalten.
5 Whys
Fragen Sie "Warum" bis Sie zu etwas kommen, das Sie ändern können. Normalerweise sind das 3 bis 5 Fragen.
Beispiel für die Filmklemme:
- Warum stoppte die Linie? Film klemmte am Siegel.
- Warum klemmte es? Die Filmkante war gewellt.
- Warum war sie gewellt? Rollen aus einer Lieferantencharge sind zu fest gewickelt.
- Warum kam das auf die Linie? Eingehender Film wird nicht gegen Breiten- und Spannungs-Spezifikationen geprüft.
Die Ursache ist eine fehlende Eingangsprüfung, nicht "Bedienerfehler". Wenn Ihre Antwort bei einer Person endet, fragen Sie noch ein Warum. Normalerweise liegt die Ursache im Prozess, nicht beim Bediener.
Fishbone (Ishikawa)
Verwenden Sie ein Fishbone, wenn mehrere Ursachen zusammenkommen können. Zeichnen Sie den Stopp als Kopf und gruppieren Sie Ursachen unter 6 „Knochen":
- Maschine
- Methode
- Material
- Menschen
- Messung
- Umgebung
Verwenden Sie dann Ihre Daten, um Ideen zu streichen, die nicht passen. Behalten Sie die bei, die das Log stützt, zum Beispiel "nur Nachtschicht" oder "nur Produkt B".
Schritt 6: Setzen Sie eine Gegenmaßnahme
Eine Gegenmaßnahme ist die Aktion, die Sie gegen die Grundursache ergreifen. Lean-Praktiker nennen sie so, weil die nächste Verbesserung sie ersetzen wird.
Schreiben Sie sie mit vier Punkten auf:
- Was genau sich ändern wird.
- Wer Eigentümer ist.
- Das Datum.
- Die Kennzahl, die sich bewegen soll, z. B. "Filmklemmen pro Woche".
Wählen Sie Lösungen, die die Ursache entfernen. Ein schnellerer Neustart hilft, aber ein Stopp, der nie passiert, kostet nichts.
Schritt 7: Verifizieren und wiederholen
Nach dem Termin führen Sie dasselbe Pareto mit den neuen Daten aus. Sind die Minuten gesunken? Sind die Stopps gesunken? Ist ein anderer Grund gewachsen, um die Lücke zu füllen?
Wenn sich die Zahl nicht bewegt hat, war die Ursache falsch oder die Maßnahme zu schwach. Gehen Sie zurück zu Schritt 5.
Wenn sie sich bewegt hat, aktualisieren Sie den Standard, schließen Sie die Aktion und nehmen Sie den nächsten Grund von der Liste. Dies ist ein Plan - Do - Check - Act Kreislauf, der wöchentlich laufen sollte.
Häufige Fehler
- Ein "other" Grund. Er verbirgt den nächsten großen Verlust. Halten Sie unklassifizierte Zeit sichtbar und drücken Sie sie gegen null.
- Nur auf Minuten schauen. Viele kleine Stopps lassen sich in einem Zeit-Pareto leicht übersehen.
- Geplante und ungeplante mischen. Rüstvorgänge benötigen eigene Arbeit, nicht eine Reparaturmentalität.
- Kurzstopps jede Woche unterschiedlich zählen. Legen Sie einen Schwellenwert fest und halten Sie ihn ein.
- Beim "Bedienerfehler" stehen bleiben. Das beendet das Lernen. Fragen Sie, warum der Prozess das zugelassen hat.
- Keine Prüfung danach. Ohne Schritt 7 haben Sie nur eine Liste von Ideen.
Wie Fabrico die Stillstands-Analyse unterstützt
Fabrico ist ein leichtgewichtiges MES in der Cloud. Es erfasst OEE und Stillstände aus Maschinendaten (PLC, IoT-Sensor oder Kamera) zusammen mit den Gründen, die Bediener wählen.
Es deckt die obigen Schritte so ab:
- Erfassen: Die Zeitleiste der Linie zeigt Laufzeit, Stopps und Rüstarbeiten farbig an. Stoppzeit ohne Grund erscheint als unklassifiziert, bis jemand den Grund hinzufügt, sodass Lücken sichtbar bleiben.
- Klassifizieren: Gründe werden als geplant oder ungeplant eingerichtet und können bestimmten Maschinen zugeordnet werden.
- Rangieren: OEE-Analysen zeigen die Top ungeplanten und geplanten Gründe und eine Tabelle der größten Stillstände mit Stillstandszeit, Häufigkeit, Anteil und durchschnittlicher Dauer, aufgeschlüsselt nach Linie. Sie können nach Stunde, Schicht, Tag, Woche oder Monat filtern und exportieren. Häufigkeit und Durchschnittsdauer beantworten dieselbe Frage wie Schritt 4. MTBF und MTTR selbst sind Instandhaltungsberichte, nicht Teil der OEE-Analysen.
- Belege: Bedienerkommentare bleiben bei jedem Stopp. Wo Kameras installiert sind, kann Fabrico einen Stoppgrund aus dem Filmmaterial vorschlagen und eine Person bestätigt ihn.
- Handeln und überprüfen: Ein Stoppgrund kann auch so konfiguriert werden, dass automatisch eine Aufgabe erstellt wird, was hilft, wenn die Lösung ein Instandhaltungsauftrag ist. Vergleichen Sie dieselben Analysen vor und nach Ihrer Änderung.
Lesen Sie mehr auf Fabrico MES and OEE.
Um Ihre eigenen Stopps in einem Pareto zu sehen, Book a demo oder Contact us.
Was Leute als Nächstes fragen
Wie berechne ich den Stillstandsprozentsatz?
Stillstands % = Stoppzeit ÷ geplante Zeit × 100. Hier bedeutet Stoppzeit alle Stopps, geplant und ungeplant. Beispiel: 900 Stillstandsminuten in 2,400 geplanten Minuten sind 37.5%.
In diesem Beispiel ist die Verfügbarkeit der Rest: 100% minus 37.5% sind 62.5%. Ausgeschlossene Zeit bleibt aus beiden Zahlen heraus.
Wie viele Daten brauche ich, bevor ich starte?
Beginnen Sie mit einer Woche. Ein erstes Pareto aus einer einzigen Woche ist bereits nützlich.
Hansen sagt, drei bis sechs Monate Daten seien ausreichend zum Arbeiten. Führen Sie die wöchentliche Überprüfung fort, während die Daten wachsen.
Sollte ich jede Maschine analysieren?
Nein. Beginnen Sie am Engpass, der Maschine, die den Output der Linie limitiert.
Zeit, die dort verloren wird, ist für die gesamte Linie verloren. Zeit, die an einer Maschine mit Reservekapazität verloren wird, kostet oft deutlich weniger.
Was ist mit sehr kurzen Stopps?
Kurzstopps summieren sich, und sie sind das Erste, was Papierlogs vermissen. Wählen Sie eine Schwelle, erfassen Sie sie jede Woche gleich und prüfen Sie sowohl die Anzahl als auch die Zeit.
Unsere Seite zu Mikro-Stopps erklärt, wie man damit umgeht.
Wie setze ich Kosten auf Stillstand?
Multiplizieren Sie verlorene Minuten mit dem Wert einer Minute. Das hängt davon ab, ob Sie den Output hätten verkaufen können.
- Wenn Sie ihn hätten verkaufen können: verlorene Einheiten × Marge pro Einheit. Verwenden Sie die Marge vor Fixlohn und Gemeinkosten, sonst zählen Sie sie doppelt.
- Wenn Sie ihn nicht hätten verkaufen können oder später nachholen können: zählen Sie nur die zusätzlichen Kosten, wie Überstunden und Ausschuss.
Beispiel: eine Linie, die normalerweise 600 Einheiten pro Stunde bei €2 Marge produziert, verliert €1.200 Marge in einer verlorenen Stunde, aber nur, wenn dieser Output verkauft worden wäre. Der kostenlose Leitfaden Why lines stop zeigt, wie man eine gestoppte Stunde bewertet.
Bereit, Ihre Stillstände so zu sehen? Book a demo oder Contact us.
Verwandte Artikel
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.