Anmeldung
CNC-Werk: OEE in drei Monaten von 20 % auf 62 %, ohne SPS-Änderungen
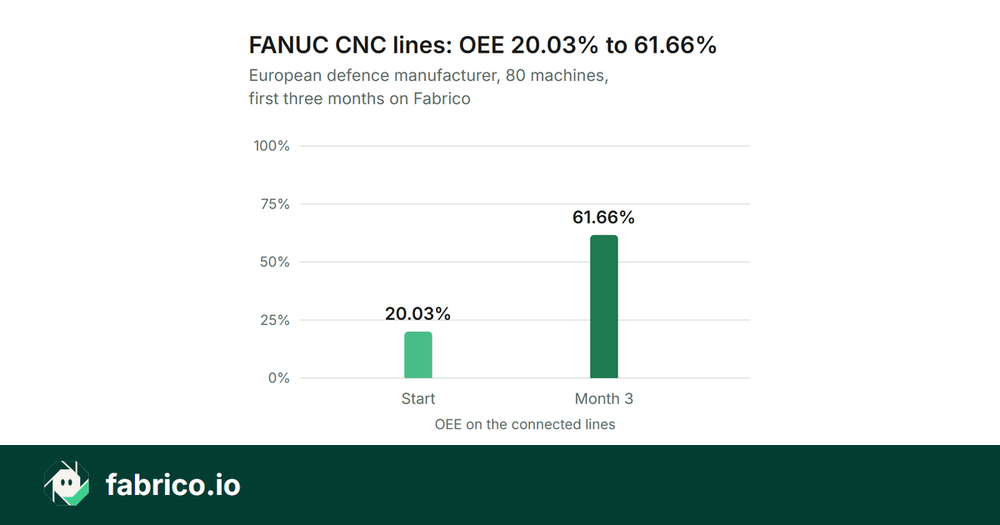
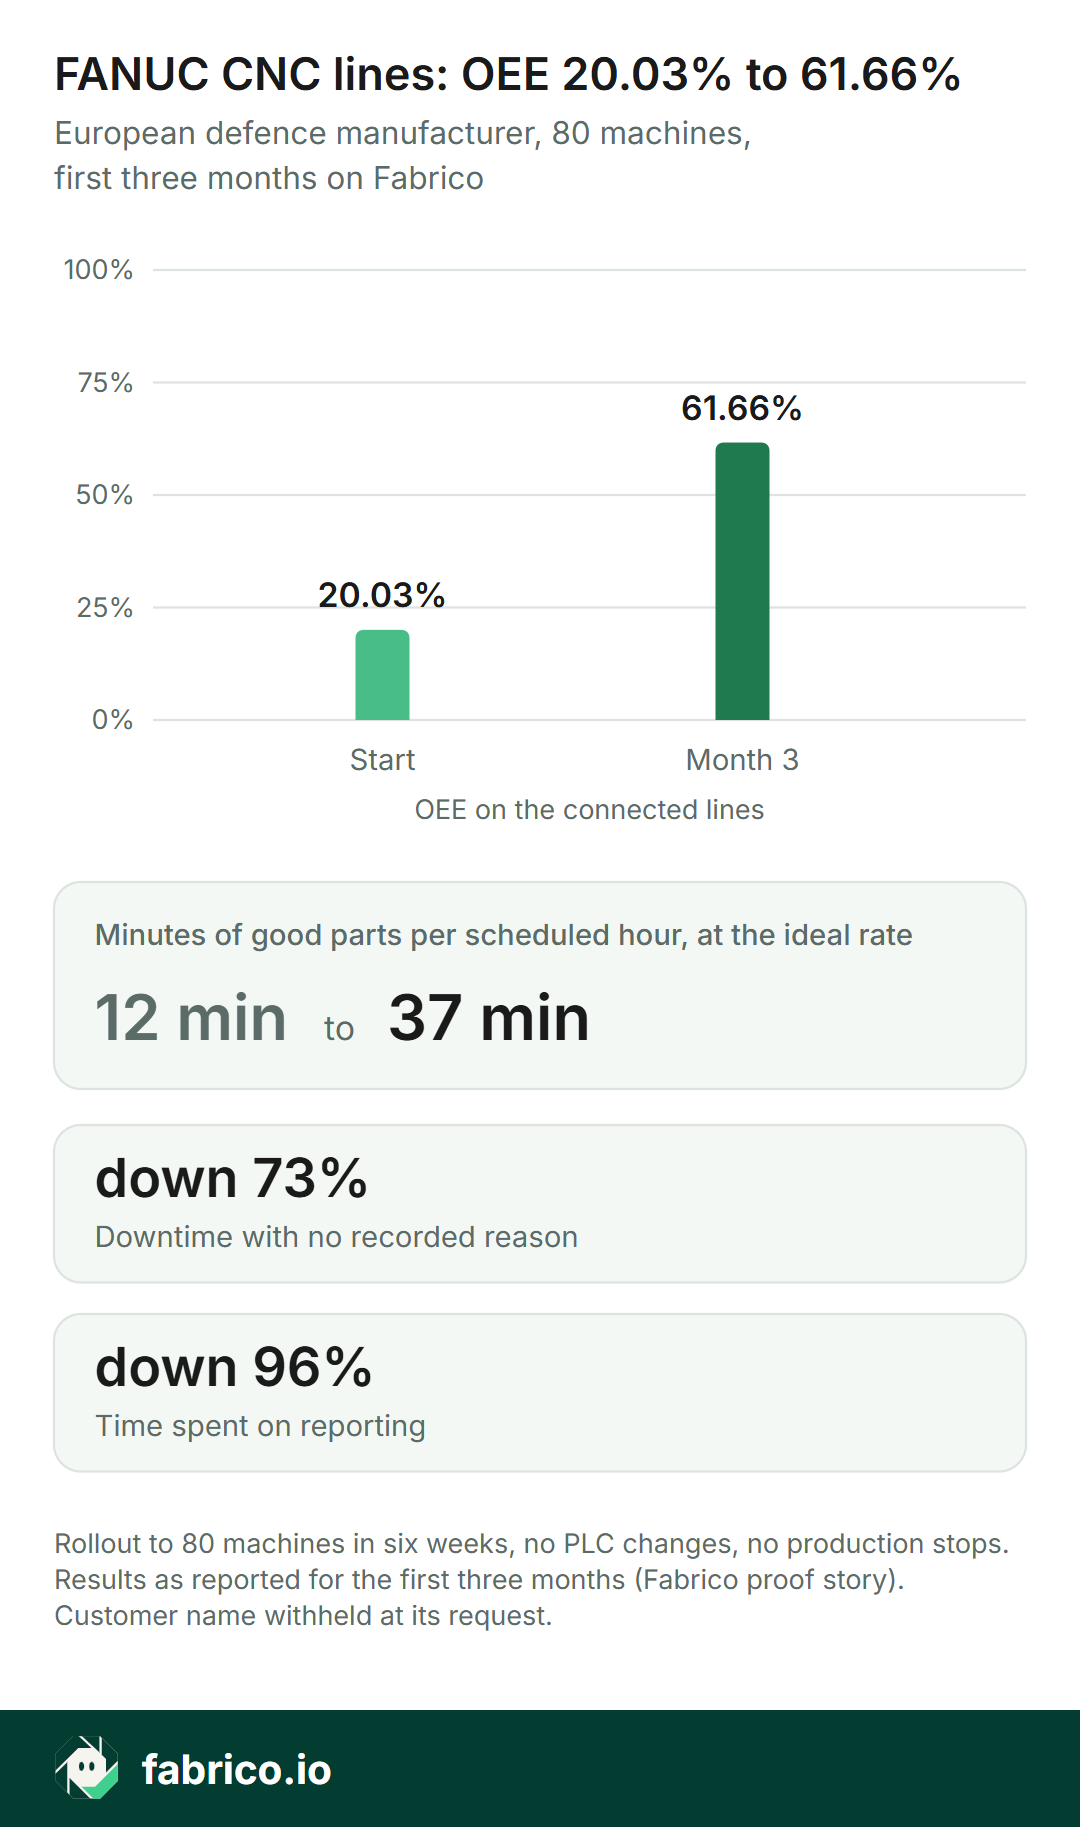
Auf seinen FANUC-CNC-Linien kam ein europäischer Rüstungshersteller in den ersten drei Monaten von 20,03 % auf 61,66 % OEE; der Rollout erreichte 80 Maschinen in sechs Wochen, ohne Änderung der Steuerungslogik und ohne Produktionsstopps. Ergebnisse wie für die ersten drei Monate berichtet; der Kundenname wird auf seinen Wunsch nicht genannt.
- Unternehmen: ein europäischer Rüstungshersteller. Name auf seinen Wunsch nicht genannt.
- Maschinen: FANUC-CNC-Linien; der Rollout erreichte 80 Maschinen in sechs Wochen.
- In Fabrico: MES und OEE, eingeführt mit dem Implementierungspartner Nexus IIOT.
- Zeitraum: die ersten drei Monate, wie berichtet; der Rollout auf 80 Maschinen dauerte die ersten sechs Wochen davon.
- Woher die Zahlen stammen: die von Fabrico veröffentlichte Fallstudie (PDF auf dieser Seite); Ergebnisse wie für die ersten drei Monate berichtet.
Das Problem: zwölf Minuten Gutteile in jeder geplanten Stunde
Bei 20,03 % OEE fertigten die Linien etwa ein Fünftel dessen, was in der geplanten Laufzeit möglich gewesen wäre: pro geplanter Stunde etwa 12 Minuten Gutteile bei idealer Geschwindigkeit.
Stillstände ohne erfassten Grund lassen sich weder bewerten noch priorisieren noch beheben, also ging es zuerst darum, die Stillstände sichtbar zu machen.
Der Rollout: Maschinen anbinden, nichts an ihnen ändern
Das Werk und Nexus IIOT banden die FANUC-CNC-Linien an, ohne die Steuerungslogik anzufassen und ohne die Produktion anzuhalten. Der Rollout erreichte 80 Maschinen in sechs Wochen.
In Fabrico wird ein Stillstand an einer angebundenen Maschine über das Maschinensignal erfasst, und der Bediener ergänzt den Grund. In den ersten drei Monaten berichtete das Werk 73 % weniger Stillstand ohne Grund und 96 % weniger Zeitaufwand für Berichte. Das sind zurückgewonnene Stunden für die Menschen, die Probleme lösen.
Was das Werk berichtete
Sobald Stillstände einen Grund hatten, waren die größten Verluste offensichtlich. Das berichtete Ergebnis nach drei Monaten: etwa die dreifache Gutmenge von denselben Maschinen in denselben geplanten Stunden.
Die Ergebnisse, erste drei Monate
| Kennzahl | Von | Auf | Änderung |
|---|---|---|---|
| OEE auf den FANUC-CNC-Linien | 20,03 % | 61,66 % | +41,63 Punkte |
Dieselben Linien, dieselben geplanten Stunden. Ergebnisse wie für die ersten drei Monate berichtet.
Ebenfalls für dieselben drei Monate berichtet: Stillstand ohne erfassten Grund um 73 % gesunken; Zeitaufwand für Berichte um 96 % gesunken. Die absoluten Werte stehen nicht in der veröffentlichten Fallstudie.
Was die Zahlen bedeuten:
- OEE: wie viel der geplanten Produktionszeit zu Gutteilen bei idealer Geschwindigkeit wurde (Verfügbarkeit x Leistung x Qualität). Bei 20,03 % sind das etwa 12 Minuten Gutteile pro geplanter Stunde, bei 61,66 % etwa 37.
- Stillstand ohne erfassten Grund: Stillstandszeit ohne zugeordneten Grund, die sich deshalb nicht priorisieren oder bewerten ließ.
- Zeitaufwand für Berichte: die Stunden, in denen Menschen die Zahlen von Hand zusammenstellten.
Fallstudie herunterladen (PDF, PowerPoint)
Drei Dinge, die Sie bedenken sollten:
- Beide OEE-Werte sind wie für die ersten drei Monate berichtet.
- Etwa die dreifache Gutmenge von denselben Maschinen bedeutet, dass die zusätzlichen Teile aus denselben geplanten Stunden kamen. Zusätzliche Ausbringung wird zu Gewinn, wenn Sie sie verkaufen können; wenn nicht, kommt derselbe Vorteil als weniger Stunden und weniger Überstunden zurück.
- Fabrico liefert die Messung. Die Verbesserung kam aus dem, was das Werk tat, sobald es seine Stillstände sehen und priorisieren konnte.
Warum der Name nicht genannt wird
Der Kunde hat darum gebeten, seinen Namen nicht zu nennen. Die Zahlen sind wie berichtet veröffentlicht, der Implementierungspartner ist genannt.
Nächster Schritt: eine Ihrer CNC-Linien
Bringen Sie eine Linie und eine Woche Stillstände mit. An einer Demonstrationslinie zeigen wir, wie ein Stillstand seinen Grund bekommt, wie sich die Verluste ordnen und, mit dem Modul für finanzielle Auswirkungen, was jeder kostet. Wenn Ihre Maschinen eine FANUC- oder andere CNC-Steuerung haben, fragen Sie, wie eine Linie ohne Änderung an der Steuerung angebunden wird.
Erfahren Sie, wie Unternehmen davon profitieren


Echte Fabrico-Kacheln, Beispieldaten.