Iniciar sesión
Planta CNC: OEE del 20 % al 62 % en tres meses, sin cambios en los PLC
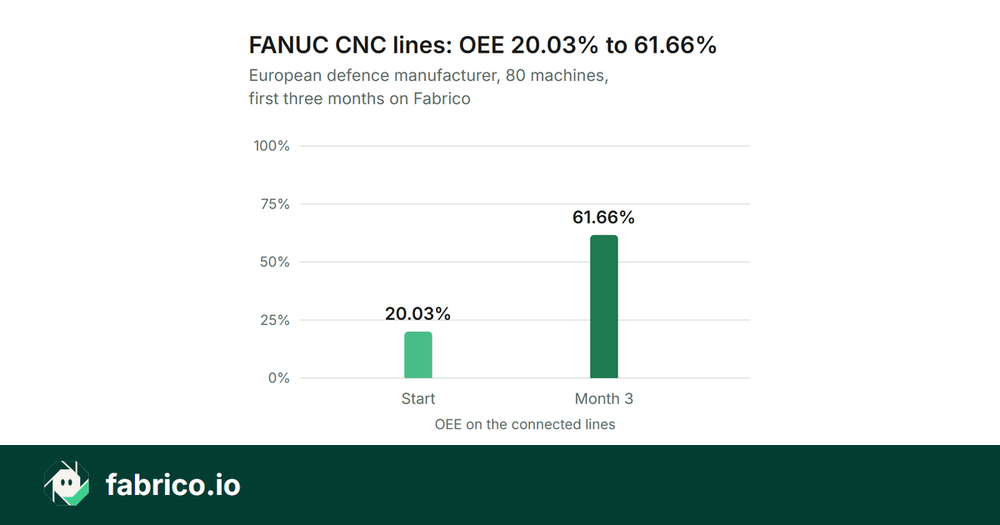
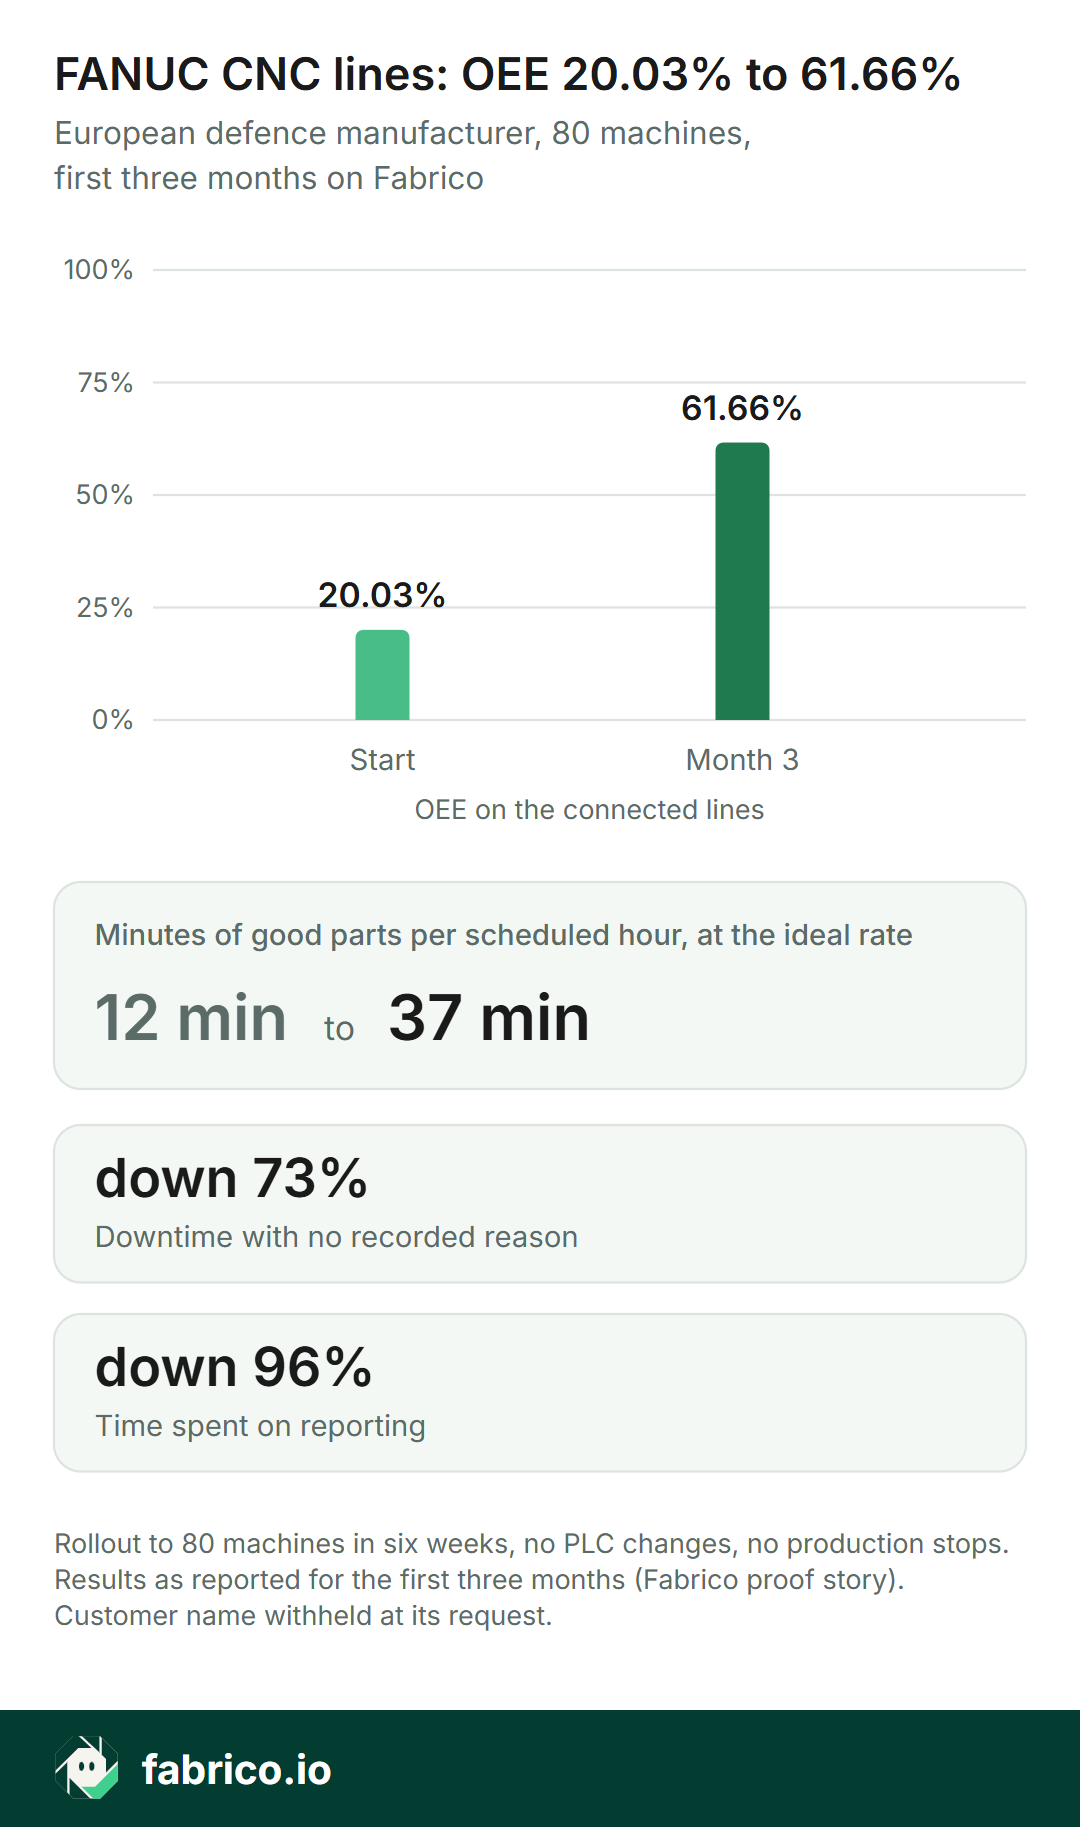
En sus líneas CNC FANUC, un fabricante europeo de defensa pasó del 20,03 % al 61,66 % de OEE en los tres primeros meses; el despliegue llegó a 80 máquinas en seis semanas, sin cambios en la lógica de control y sin paros de producción. Resultados según lo informado para los tres primeros meses; el nombre del cliente se omite a petición suya.
- Empresa: un fabricante europeo de defensa. Nombre omitido a petición suya.
- Máquinas: líneas CNC FANUC; el despliegue llegó a 80 máquinas en seis semanas.
- En Fabrico: MES y OEE, desplegados con el socio de implantación Nexus IIOT.
- Período: los tres primeros meses, según lo informado; el despliegue a 80 máquinas ocupó las seis primeras semanas.
- De dónde salen las cifras: el caso de éxito publicado por Fabrico (PDF en esta página); resultados según lo informado para los tres primeros meses.
El problema: doce minutos de piezas buenas por cada hora programada
Con un 20,03 % de OEE, las líneas fabricaban alrededor de una quinta parte de lo que podían en el tiempo que tenían previsto funcionar: por cada hora programada, unos 12 minutos de piezas buenas a la velocidad ideal.
Un paro sin motivo registrado no se puede valorar, ordenar ni corregir, así que lo primero era ver los paros.
El despliegue: conectar las máquinas sin cambiar nada en ellas
La planta y Nexus IIOT conectaron las líneas CNC FANUC sin tocar la lógica de control y sin detener la producción. El despliegue llegó a 80 máquinas en seis semanas.
En Fabrico, un paro en una máquina conectada se registra a partir de la señal de la máquina y el operario añade el motivo. En los tres primeros meses la planta informó de un 73 % menos de paros sin motivo y un 96 % menos de tiempo dedicado a informes, es decir, horas devueltas a quienes resuelven los problemas.
Lo que informó la planta
En cuanto los paros tuvieron motivo, las mayores pérdidas quedaron a la vista. El resultado informado a los tres meses: unas tres veces más producción buena con las mismas máquinas y las mismas horas programadas.
Los resultados, tres primeros meses
| Medida | De | A | Cambio |
|---|---|---|---|
| OEE en las líneas CNC FANUC | 20,03 % | 61,66 % | +41,63 puntos |
Mismas líneas, mismas horas programadas. Resultados según lo informado para los tres primeros meses.
También informado para los mismos tres meses: paros sin motivo registrado, un 73 % menos; tiempo dedicado a informes, un 96 % menos. Los valores absolutos no figuran en el caso de éxito publicado.
Qué significan las cifras:
- OEE: qué parte del tiempo de producción planificado se convirtió en piezas buenas a la velocidad ideal (disponibilidad x rendimiento x calidad). Con un 20,03 % son unos 12 minutos de piezas buenas por hora programada; con un 61,66 %, unos 37.
- Paros sin motivo registrado: tiempo de paro sin motivo asignado, que por eso no se podía ordenar ni valorar.
- Tiempo dedicado a informes: las horas que las personas pasaban reuniendo las cifras a mano.
Descargue el caso de éxito (PDF, PowerPoint)
Tres cosas a tener en cuenta:
- Ambos valores de OEE son según lo informado para los tres primeros meses.
- Unas tres veces más producción buena con las mismas máquinas significa que las piezas adicionales salieron de las mismas horas programadas. La producción adicional se convierte en beneficio si puede venderla; si no, la misma mejora vuelve como menos horas y menos horas extra.
- Fabrico aporta la medición. La mejora vino de lo que hizo la planta cuando pudo ver y ordenar sus paros.
Por qué se omite el nombre
El cliente pidió que se omitiera su nombre. Las cifras se publican según lo informado, y se nombra al socio de implantación.
Siguiente paso: una de sus líneas CNC
Traiga una línea y una semana de paros. En una línea de demostración mostramos cómo un paro recibe su motivo, cómo se ordenan las pérdidas y, con el módulo de impacto financiero, cuánto cuesta cada una. Si sus máquinas son FANUC u otro CNC, pregunte cómo se conecta una línea sin cambiar el control.
Vea cómo las empresas se benefician


Tarjetas reales de Fabrico, datos de ejemplo.