Zaloguj
Zakład CNC: OEE z 20% do 62% w ciągu trzech miesięcy, bez zmian w sterownikach PLC
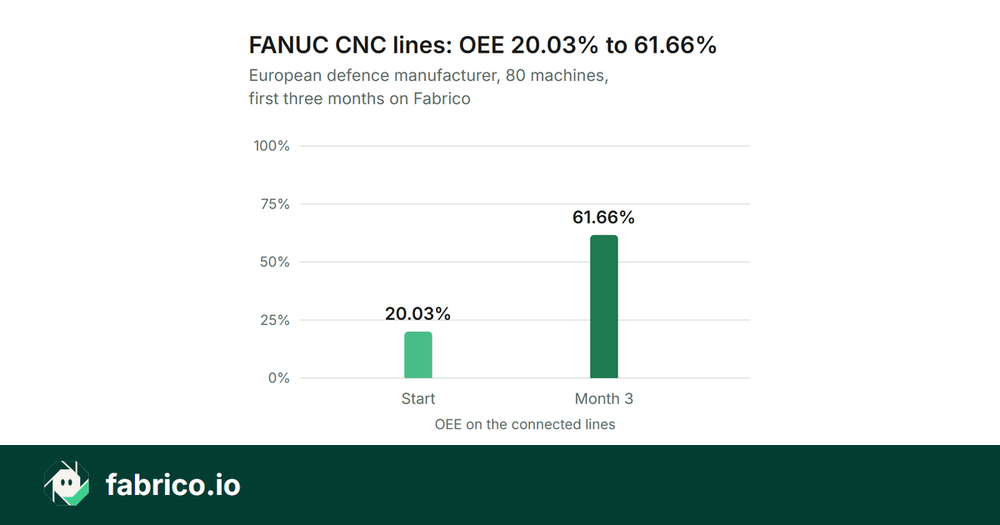
Na swoich liniach CNC FANUC europejski producent z branży obronnej przeszedł z 20,03% na 61,66% OEE w pierwszych trzech miesiącach; wdrożenie objęło 80 maszyn w sześć tygodni, bez zmian w logice sterowania i bez zatrzymywania produkcji. Wyniki według raportu za pierwsze trzy miesiące; nazwy klienta nie podajemy na jego prośbę.
- Firma: europejski producent z branży obronnej. Nazwy nie podajemy na jego prośbę.
- Maszyny: linie CNC FANUC; wdrożenie objęło 80 maszyn w sześć tygodni.
- W Fabrico: MES i OEE, wdrożone z partnerem wdrożeniowym Nexus IIOT.
- Okres: pierwsze trzy miesiące, według raportu; wdrożenie na 80 maszynach zajęło pierwsze sześć tygodni.
- Skąd pochodzą liczby: opublikowane przez Fabrico studium przypadku (PDF na tej stronie); wyniki według raportu za pierwsze trzy miesiące.
Problem: dwanaście minut dobrych części w każdej planowanej godzinie
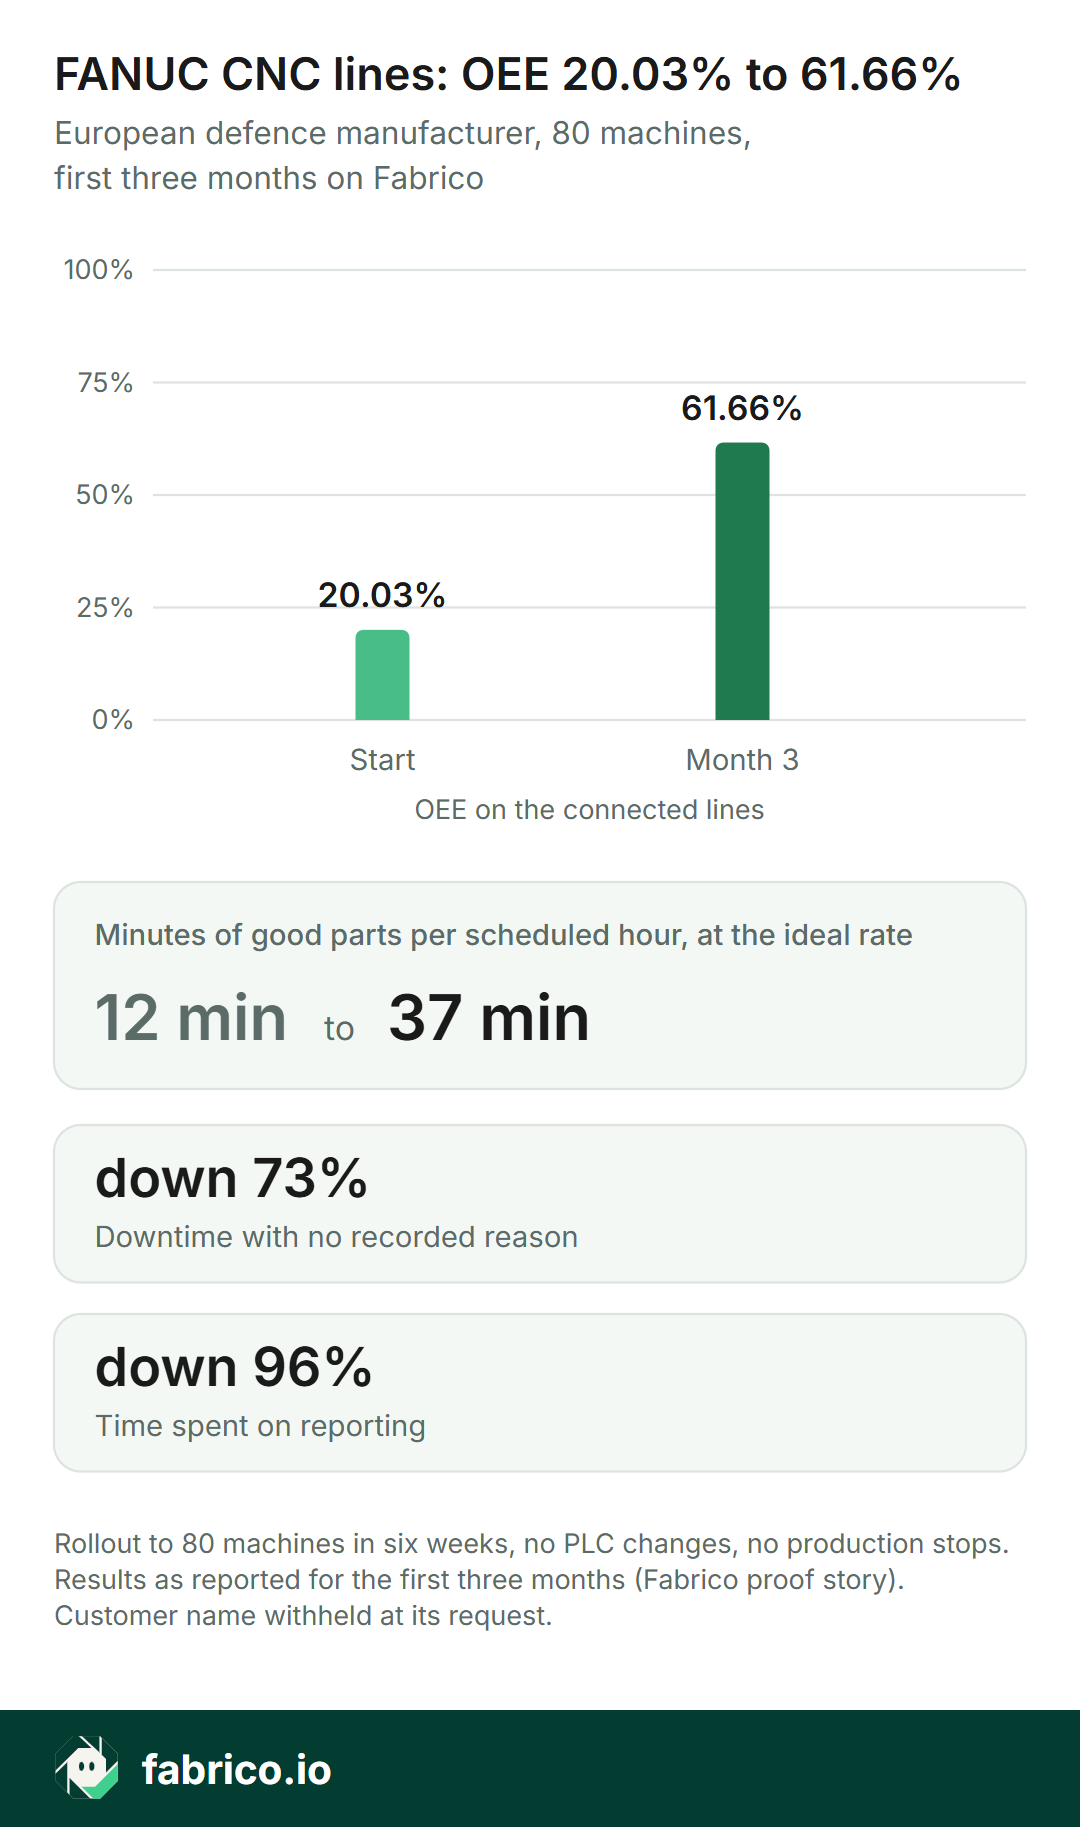
Przy 20,03% OEE linie wytwarzały około jednej piątej tego, co mogły w planowanym czasie pracy: na każdą planowaną godzinę około 12 minut dobrych części przy idealnym tempie.
Przestojów bez zapisanej przyczyny nie da się wycenić, uszeregować ani usunąć, więc najpierw trzeba było zobaczyć przestoje.
Wdrożenie: podłączyć maszyny, niczego w nich nie zmieniając
Zakład i Nexus IIOT podłączyli linie CNC FANUC bez ingerencji w logikę sterowania i bez zatrzymywania produkcji. Wdrożenie objęło 80 maszyn w sześć tygodni.
W Fabrico przestój na podłączonej maszynie jest zapisywany na podstawie sygnału z maszyny, a operator dodaje przyczynę. W pierwszych trzech miesiącach zakład zgłosił o 73% mniej przestojów bez przyczyny i o 96% mniej czasu na raportowanie, czyli godziny odzyskane dla ludzi, którzy rozwiązują problemy.
Co zgłosił zakład
Gdy przestoje miały już przyczyny, największe straty stały się oczywiste. Zgłoszony wynik po trzech miesiącach: około trzy razy więcej dobrej produkcji z tych samych maszyn w tych samych planowanych godzinach.
Wyniki, pierwsze trzy miesiące
| Miara | Z | Na | Zmiana |
|---|---|---|---|
| OEE na liniach CNC FANUC | 20,03% | 61,66% | +41,63 punktu |
Te same linie, te same planowane godziny. Wyniki według raportu za pierwsze trzy miesiące.
Zgłoszono też za te same trzy miesiące: przestoje bez zapisanej przyczyny mniejsze o 73%; czas na raportowanie mniejszy o 96%. Wartości bezwzględnych nie ma w opublikowanym studium przypadku.
Co oznaczają te liczby:
- OEE: jaka część planowanego czasu produkcji zamieniła się w dobre części przy idealnym tempie (dostępność x wydajność x jakość). Przy 20,03% to około 12 minut dobrych części na planowaną godzinę; przy 61,66% około 37.
- Przestoje bez zapisanej przyczyny: czas przestoju bez przypisanej przyczyny, którego dlatego nie dało się uszeregować ani wycenić.
- Czas na raportowanie: godziny, które ludzie poświęcali na ręczne zbieranie liczb.
Pobierz studium przypadku (PDF, PowerPoint)
Trzy rzeczy, o których warto pamiętać:
- Obie wartości OEE pochodzą z raportu za pierwsze trzy miesiące.
- Około trzy razy więcej dobrej produkcji z tych samych maszyn oznacza, że dodatkowe części powstały w tych samych planowanych godzinach. Dodatkowa produkcja staje się zyskiem, gdy można ją sprzedać; jeśli nie, ten sam efekt wraca jako mniej godzin i mniej nadgodzin.
- Fabrico dostarcza pomiar. Poprawa wzięła się z tego, co zakład zrobił, gdy mógł zobaczyć i uszeregować swoje przestoje.
Dlaczego nie podajemy nazwy
Klient poprosił o niepodawanie nazwy. Liczby publikujemy według raportu, a partner wdrożeniowy jest wymieniony.
Następny krok: jedna z Państwa linii CNC
Proszę przynieść jedną linię i jeden tydzień przestojów. Na linii demonstracyjnej pokazujemy, jak przestój dostaje przyczynę, jak szeregują się straty i, z modułem wpływu finansowego, ile każda kosztuje. Jeśli Państwa maszyny to FANUC lub inny CNC, proszę zapytać, jak podłącza się linię bez zmian w sterowaniu.
Zobacz, jakie korzyści odnoszą firmy


Prawdziwe kafelki Fabrico, dane przykładowe.