


 Iniciar sesión
 Blog
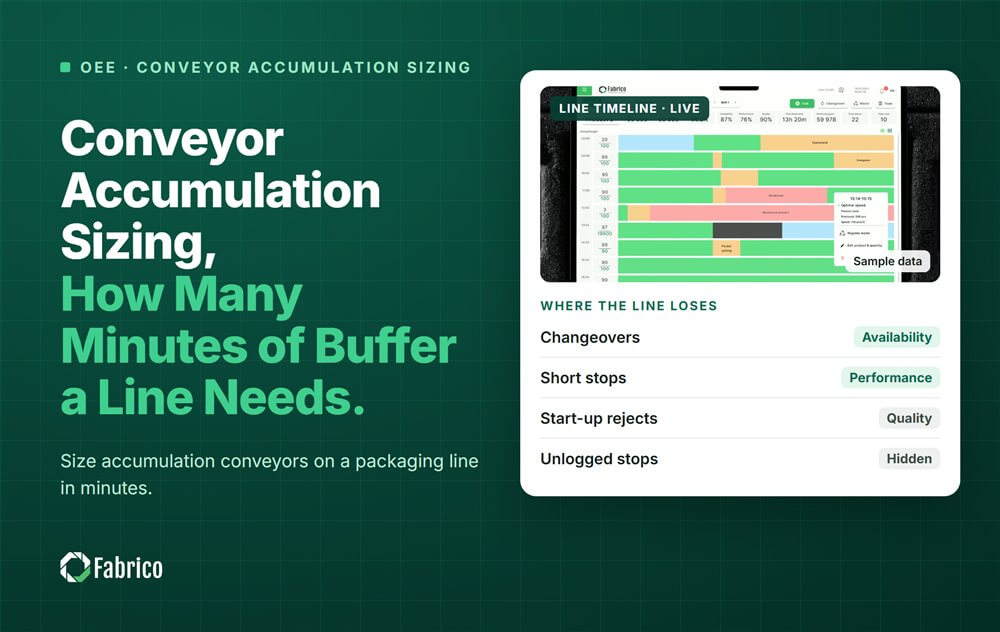
Dimensionamiento de acumulación en el transportador: Cuántos minutos de buffer necesita una línea

Conclusiones clave
- Minutos de buffer = unidades retenidas / velocidad de la máquina que protege el buffer (ley de Little).
- Compare los minutos de buffer con las duraciones de parada de las máquinas vecinas, no con los promedios.
- Un buffer solo ayuda si se rellena: tiempo de relleno = unidades a rellenar / velocidad disponible.
- Los buffers cambian con los formatos - un envase más grande significa menos unidades en el mismo transportador.
- Un buffer oculta una parada; no la elimina. Solucione también las causas de la parada.
Dimensione la acumulación en minutos, no en botellas o metros: minutos de buffer = unidades que contiene el transportador / velocidad de la máquina que protege. Haga el buffer lo bastante largo para cubrir las paradas cortas habituales de las máquinas junto al cuello de botella, y dé a esas máquinas suficiente velocidad sobrante para rellenarlo.
Fabrico, una plataforma OEE y light MES, registra cada parada de cada máquina con su duración —esos son los datos que necesita para dimensionar un buffer: cuánto duran realmente las paradas alrededor del cuello de botella. Esta guía muestra cómo calcular minutos de buffer, cómo compararlos con las duraciones de sus paradas, por qué la velocidad de recuperación importa tanto como el tamaño, y un ejemplo trabajado.
¿Qué hace un transportador de acumulación?
Desacopla máquinas enlazadas, de modo que una parada corta en una no detenga inmediatamente a las demás. En una línea de envasado los buffers más importantes están alrededor del cuello de botella, por lo general la envasadora:
- Delante de la envasadora: mantiene la envasadora alimentada cuando una máquina en amont, como el despaletizador o la formadora por soplado, se para.
- Después de la envasadora: da a la envasadora un sitio donde enviar producto cuando una máquina aguas abajo, como la etiquetadora o la empaquetadora, se para.
Cuando el buffer se agota, la envasadora se queda sin producto o queda bloqueada, y la línea pierde producción. Nuestra guía sobre starvation and blocking explica cómo leer esos estados.
¿Cómo se calculan los minutos de buffer?
La ley de Little vincula los tres números: unidades retenidas = ritmo x tiempo. A la inversa, el tiempo que puede cubrir un buffer es el número de unidades que contiene dividido por el ritmo de la máquina que protege.
- Una mesa que retiene 1.500 botellas delante de una envasadora que corre a 500 botellas por minuto cubre 3 minutos.
- Un transportador que retiene 1.000 botellas después de la misma envasadora cubre 2 minutos.
- Mida la capacidad real por formato: una botella de 1,5 litros ocupa más sitio que una de 500 ml, por lo que el mismo transportador contiene menos de ellas y menos minutos.
¿Cuántos minutos de buffer necesita una línea?
Compare el buffer con las paradas que debe absorber. Tome unas semanas de paradas de la máquina junto al buffer y agrúpelas por duración. Un buffer que cubre la mayoría de las paradas cortas las mantiene locales; las averías largas seguirán alcanzando la envasadora y ningún buffer razonable cambiará eso.
Mire la distribución, no la media. Una parada media de 2 minutos puede ocultar cientos de atascos de 30 segundos y un puñado de fallos de 15 minutos. La decisión sobre el buffer depende de cuántas paradas quedan justo por encima de la longitud actual del buffer.
¿Por qué la velocidad de recuperación importa tanto como el tamaño?
Tras una parada, el buffer debe rellenarse (delante de la envasadora) o vaciarse (después de la envasadora) antes de poder absorber la siguiente. Eso necesita velocidad sobrante: la máquina vecina debe correr más rápido que la envasadora durante un tiempo.
- Tiempo de relleno = unidades a rellenar / velocidad sobrante.
- En el diseño habitual en curva en V, los vecinos de la envasadora corren alrededor de un 10% más rápido. A 500 botellas por minuto, eso son 50 botellas sobrantes por minuto.
- Un buffer de 3 minutos totalmente vaciado (1.500 botellas) entonces necesita 1.500 / 50 = 30 minutos para rellenarse.
Si las paradas llegan más a menudo que eso, el buffer rara vez está lleno cuando llega la siguiente parada y su protección real es mucho menor que la que su tamaño sugiere.
¿Cómo es un ejemplo de dimensionamiento?
Línea de ejemplo (números ilustrativos, no de un cliente): una envasadora a 500 botellas por minuto, con una etiquetadora después. El transportador entre ellas contiene 1.000 botellas, un buffer de 2 minutos. La planta pregunta si doblarlo a 4 minutos merece la pena. Una semana de paradas de la etiquetadora, simplificada para que cada grupo tenga una duración típica:
| Duración de parada de la etiquetadora | Paradas por semana | Duración típica | Minutos de envasadora perdidos, buffer de 2 minutos | Minutos de envasadora perdidos, buffer de 4 minutos |
|---|---|---|---|---|
| Menos de 1 minuto | 220 | 0.5 | 0 | 0 |
| 1 a 2 minutos | 90 | 1.5 | 0 | 0 |
| 2 a 4 minutos | 40 | 3 | 40 | 0 |
| 4 a 10 minutos | 12 | 6 | 48 | 24 |
| Más de 10 minutos | 3 | 15 | 39 | 33 |
| Total | 365 | 127 | 57 |
- Con 2 minutos: cada parada bloquea la envasadora durante su duración menos 2. Por ejemplo 12 x (6 menos 2) = 48 minutos.
- Con 4 minutos: el grupo de 2 a 4 minutos desaparece, y las paradas más largas pierden 2 minutos cada una.
- Sobre el papel, el buffer mayor ahorra 127 menos 57 = 70 minutos de envasadora por semana, o 70 x 500 = 35.000 botellas.
- Pero compruebe el rellenado: un buffer de 4 minutos vacío son 2.000 botellas y con 50 botellas sobrantes por minuto necesita 40 minutos para rellenarse. Con 365 paradas en una semana de unas 120 horas de funcionamiento, una parada ocurre aproximadamente cada 20 minutos. El buffer a menudo estará parcialmente vacío, por lo que el ahorro real es menor.
El mejor primer movimiento aquí puede ser reducir las 40 paradas de 2 a 4 minutos en la etiquetadora, o aumentar su velocidad de recuperación, antes de añadir transportador. Nuestra guía de OEE de la etiquetadora cubre esas paradas.
¿Qué errores hacen fracasar los buffers?
- Dimensionar en botellas o metros en lugar de en minutos a la velocidad del cuello de botella.
- Dimensionar para un formato y no comprobar nunca los demás.
- Establecer velocidades de recuperación una vez y nunca más, mientras los formatos y velocidades cambian.
- Mirar la duración media de parada en lugar de la distribución.
- Usar un buffer más grande para ocultar una causa de parada que podría arreglarse.
- Olvidar que un buffer que nunca se rellena protege casi nada.
Para comprobar qué máquina limita realmente la línea antes de cambiar cualquier buffer, vea nuestra guía sobre encontrar la restricción real en líneas de envasado enlazadas y OEE de la envasadora en una línea de embotellado.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada con visión por ordenador. OEE y un light MES vienen primero, con visión por ordenador aplicada a las paradas.
- Registro automático de tiempos de parada en cada máquina, para que tenga la distribución real de las duraciones de parada.
- Tiempo starved y blocked separado de las paradas propias, para que vea qué paradas alcanzaron la envasadora.
- El operario confirma la razón con un toque, de modo que las causas de las paradas justo por encima de la longitud del buffer quedan registradas.
- Cada pérdida valorada en dinero y ordenada, de forma que un cambio de buffer pueda compararse con arreglar las paradas.
- OEE en vivo por línea y turno, antes y después de un cambio.
Empieza con un piloto en una línea, con una línea base y una fecha de decisión acordadas por adelantado. No hay plan gratuito ni niveles: cada planta recibe una cotización. Lea cómo empieza un light MES en una línea en nuestra guía del light MES.
Preguntas frecuentes
¿Cómo se calcula el tiempo de buffer de acumulación?
Divida el número de unidades que contiene el transportador por la velocidad de la máquina que protege. 1.500 botellas delante de una envasadora a 500 por minuto son 3 minutos.
¿Qué tamaño debe tener un buffer de acumulación?
Suficientemente grande para cubrir la mayoría de las paradas cortas de las máquinas vecinas. Compárelo con la distribución de sus duraciones de parada, no con la media.
¿Qué es la velocidad de recuperación en una línea de envasado?
La velocidad extra a la que corre una máquina junto al cuello de botella para rellenar o vaciar un buffer tras una parada. En el diseño habitual en curva en V es aproximadamente un 10% por encima del cuello de botella.
¿Por qué mi buffer no evita las paradas de la envasadora?
O bien las paradas son más largas que el buffer, o el buffer no se rellena entre paradas porque la máquina vecina tiene muy poca velocidad sobrante.
¿Debo añadir transportador o arreglar las paradas?
Valore ambos. Arreglar las paradas justo por encima de la longitud del buffer a menudo recupera más que añadir más transportador y no depende del tiempo de relleno.
Vea sus buffers en una demo
Traiga una línea y unas semanas de datos de paradas. Mostraremos qué paradas alcanzan la envasadora y cuánto costó cada una.
Artículos relacionados








Tarjetas reales de Fabrico, datos de ejemplo.