


 Iniciar sesión
 Blog
Analítica OEE: Cómo analizar datos OEE para encontrar qué corregir

En breve: La analítica OEE significa dividir tu OEE en disponibilidad, rendimiento y calidad, ordenar las pérdidas y luego cortarlas por turno, producto y hora hasta que una solución destaque.
- Primero verifique los datos: tiempo no clasificado y una tasa ideal incorrecta estropean cualquier gráfico posterior.
- Divida OEE en A, P y Q para ver qué factor pierde más.
- Ordene las pérdidas en un Pareto, por minutos y por frecuencia.
- Corte los datos por turno, producto y hora, luego observe la tendencia tras cada corrección.
- Compare líneas solo después de alinear tasas ideales, tiempo planificado y mezcla de productos.
OEE es la parte del tiempo programado que se emplea en fabricar unidades buenas a la tasa ideal.
Ese número único dice cómo le fue a una línea. No dice qué hay que arreglar.
Arreglar esa brecha es labor de la analítica OEE: convertir el número en una lista corta de causas, en el orden que más rinde.
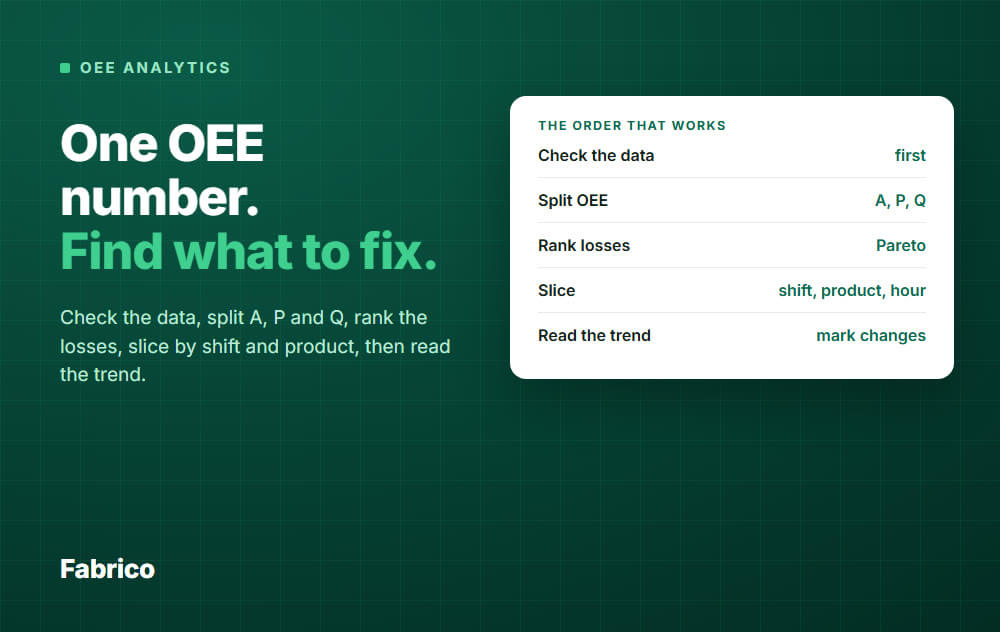
El orden que funciona
La mayoría de equipos saltan directamente a los gráficos. Una ruta más rápida es hacer las mismas cinco preguntas, en el mismo orden, cada semana.
- ¿Puedo confiar en los datos?
- ¿Qué factor está perdiendo: disponibilidad, rendimiento o calidad?
- ¿Qué razones de pérdida son las mayores?
- ¿Dónde y cuándo ocurren: qué turno, producto, hora?
- ¿Está mejorando tras nuestra acción?
El resto de esta guía sigue esos cinco pasos. Empiece por un número OEE fiable: vea cómo calcular OEE si necesita las fórmulas.
Paso 1: Verifique los datos antes de analizarlos
Datos pobres hacen gráficos confiados pero erróneos. Haga tres verificaciones rápidas antes de abrir cualquier informe.
- Tiempo no clasificado. Paradas sin razón no pueden ordenarse. Si supera unos pocos por ciento del tiempo de inactividad, arregle primero la captura de razones.
- La tasa ideal. Use la mejor tasa acreditada para el producto en esa línea. Si el rendimiento está por encima del 100%, la tasa ideal es demasiado baja.
- Todo debe sumar. OEE más todos los porcentajes de pérdida deben sumar 100% del tiempo programado. Si no, falta una pérdida.
También verifique que el tiempo planificado sea honesto. Recortar tiempo programado para ocultar pérdidas hace que el OEE parezca bueno y no enseña nada.
Paso 2: Divida OEE en disponibilidad, rendimiento y calidad
OEE es disponibilidad por rendimiento por calidad. El producto oculta qué factor está perjudicando.
Una línea al 70% OEE podría estar perdiendo por paradas, por funcionamiento lento o por rechazo. Cada uno necesita una solución distinta.
Ejemplo resuelto
Un turno de 8 horas en una línea. Todos los números son un ejemplo.
- Tiempo de producción planificado: 480 min. Paradas: 72 min. Tiempo en marcha: 408 min.
- Tasa ideal: 60 unidades por minuto. Unidades hechas: 20.400. Desperdicio y retrabajo: 408 unidades.
Disponibilidad = 408 / 480 = 85.0%. Rendimiento = 20.400 / (60 x 408) = 83.3%. Calidad = 19.992 / 20.400 = 98.0%.
OEE = 85.0% x 83.3% x 98.0% = 69.4%.
Comprobación con solo unidades buenas: 19.992 / 60 = 333.2 min de funcionamiento perfecto, y 333.2 / 480 = 69.4%. Mismo resultado, así que los datos concilian.
Aquí disponibilidad y velocidad pierden aproximadamente igual. La calidad pierde solo 1.4 puntos, así que el desperdicio no es por donde debe empezar este turno.
Dónde encajan las seis grandes pérdidas
Las seis grandes pérdidas de TPM (mantenimiento productivo total) caben dentro de los mismos tres factores.
- Disponibilidad: averías, y cambios y ajustes.
- Rendimiento: paradas menores y inactividad, y reducción de velocidad.
- Calidad: defectos de proceso, y menor rendimiento al arrancar.
Use los tres factores para encontrar el área. Use las razones de pérdida para encontrar la causa.
Paso 3: Ordene las pérdidas
Ahora liste cada razón de pérdida con sus minutos totales y ordénelas de mayor a menor. Eso es un gráfico de Pareto, y le dice dónde mirar primero.
Un Pareto de tiempos de inactividad suele mostrar unas pocas razones que acarrean la mayoría de minutos.
En este ejemplo, una razón ni siquiera es una máquina: espera de material. El ranking lo expone, el instinto no lo haría.
No clasificado no es una causa. Es una brecha de datos, así que ciérrela primero (paso 1).
Paradas planificadas y no planificadas
Dos barras aquí son planificadas: cambio y limpieza. Permanecen porque quitan tiempo del tiempo programado, y 5S y SMED (cambios en minutos de un dígito) pueden acortarlas.
Léalas separadas de las barras no planificadas. Una parada no planificada necesita una causa raíz. Una parada planificada necesita un mejor método.
La limpieza que hayas planificado fuera del tiempo programado no es una pérdida, así que déjala fuera de este gráfico. Aun así aparece en TEEP (ver abajo).
Ordene por minutos y por frecuencia
Haga ambas cosas. Unas pocas paradas largas piden mirar qué falló y cuánto tardó el reinicio.
Muchas paradas cortas piden mirar el patrón: producto, turno, ajuste o material. Vea micro-stops para cómo medirlas.
La duración media de parada por razón es la manera rápida de distinguir los dos tipos.
Compruebe cómo su sistema trata paradas muy cortas. Muchas herramientas cuentan paradas por debajo de un umbral como pérdida de velocidad, no como tiempo de inactividad, por lo que no saldrán en este gráfico.
Luego baje un nivel
Coja la o dos razones principales y divídalas por máquina, producto, turno y causa. Pare cuando pueda nombrar un responsable y una acción.
Para el trabajo de causa raíz en sí, vea análisis de inactividad de equipo.
Paso 4: Corte por turno, producto y hora
Una media oculta patrones. La misma línea puede funcionar bien de día y mal de noche, o bien con un producto y mal con otro.
Corte los mismos datos de tres formas y busque el grupo que destaque.
Por turno
| Turno (ejemplo) | Disponibilidad | Rendimiento | Calidad | OEE |
|---|---|---|---|---|
| Día | 90% | 88% | 97% | 76.8% |
| Tarde | 86% | 85% | 97% | 70.9% |
| Noche | 78% | 86% | 95% | 63.7% |
La noche pierde más en disponibilidad. Mire primero esperas, personal y soporte, no la velocidad de la máquina.
Mire las razones de ese turno solo antes de decidir nada.
Por producto
Algunos productos suelen ir más lentos o producir más rechazo. Un corte por producto muestra si la pérdida es del producto, del cambio hacia él o de la línea.
También muestra cuando la tasa ideal para un producto es incorrecta, o cuando un producto es simplemente difícil de fabricar.
Por hora
Una vista por hora encuentra patrones repetitivos: la primera hora tras un descanso, el final del turno, un arranque en frío el lunes.
Un total diario los oculta.
Paso 5: Lea la tendencia y marque sus cambios
Un día es ruido. Mire OEE semanal y las participaciones de pérdida semanal al menos un mes.
Marque cada cambio en la gráfica: una nueva tasa ideal, una nueva lista de razones, una corrección que hizo. Sin marcas, nadie recuerda por qué la línea se movió.
Tras una corrección, compruebe dos cosas: ¿la pérdida objetivo se redujo, y creció otra pérdida para reemplazarla? Una pérdida puede moverse en lugar de desaparecer.
TEEP y utilización: la vista fuera del tiempo programado
OEE solo mira el tiempo que programó. TEEP mira las 24 horas, todos los días.
TEEP = OEE x la parte del tiempo del calendario que programa. La utilización del equipo es la parte del reloj en la que el equipo funciona.
Ejemplo: una línea tiene 69.4% OEE y está programada 16 horas de 24. TEEP = 69.4% x 66.7% = 46.3%.
Use OEE para arreglar pérdidas dentro de los turnos. Use TEEP cuando la pregunta sea capacidad: ¿necesitamos otro turno o otra máquina?
Nunca intercambie uno por otro en un informe. Responden a preguntas diferentes.
Comparar líneas con justicia
Ordenar líneas por OEE es tentador y a menudo injusto. Antes de comparar, alinee cuatro cosas.
- Tasas ideales. Establecidas por la misma regla para cada línea, por ejemplo la mejor tasa acreditada.
- Tiempo planificado. Mismas reglas sobre qué cuenta como planificado y qué se excluye.
- Razones de paro. La misma lista de razones, o la comparación es solo de vocabulario.
- Mezcla de productos. Una línea que ejecuta muchos pedidos cortos mostrará más pérdida por cambios que una que ejecuta pedidos largos.
Combine líneas ponderando el OEE de cada una por su tiempo planificado. Un promedio simple de porcentajes está mal.
Mire primero la línea cuello de botella. Una mejora allí puede elevar la producción de toda la planta. Una mejora en otro lugar puede solo crear stock.
Compare líneas en pérdidas compartidas, no solo en el número principal. "Ambas líneas pierden 12% por cambios" es una pista mejor que "la línea 2 está 8 puntos atrás".
Errores comunes de análisis
- Perseguir el porcentaje. La meta es eliminar pérdidas, no subir un número. Equipos que persiguen el número pueden empezar a ocultar paradas.
- Ocultar líneas en un promedio. Una línea al 95% y otra al 45% dan 70%. Esa cifra no describe ninguna línea.
- Mirar solo minutos. Muchas paradas cortas son fáciles de perder en un total de minutos. Cuéntelas también.
- Dejar paradas sin clasificar, o usar una razón "otro". Puede convertirse en la barra más grande y la menos útil.
- Cambiar la tasa ideal en silencio. La tendencia muestra entonces una ruptura que no es real.
- Demasiado pocos datos. Un turno o una semana de un producto puede engañar. Busque patrones que se repitan.
- Tratar un OEE alto como prueba. Si OEE parece alto pero la producción es baja, compruebe primero la tasa ideal y el tiempo excluido.
Cómo se ve lo bueno
Un punto de referencia ampliamente citado para producción discreta y por lotes de clase mundial es 85% OEE. R.C. Hansen da la misma cifra en su libro sobre OEE.
Es un benchmark de la industria, no un resultado de Fabrico, y no es un objetivo para cada línea. Hansen considera por debajo de 65% inaceptable, y 65 a 75% aceptable si la tendencia mejora.
Compare cada línea con su último trimestre y pregúntese si las principales pérdidas están reduciéndose. Una línea que pasa de 60% a 68% eliminando sus dos mayores pérdidas está haciendo la labor, aunque no esté cerca del 85%.
Cómo Fabrico hace la analítica OEE
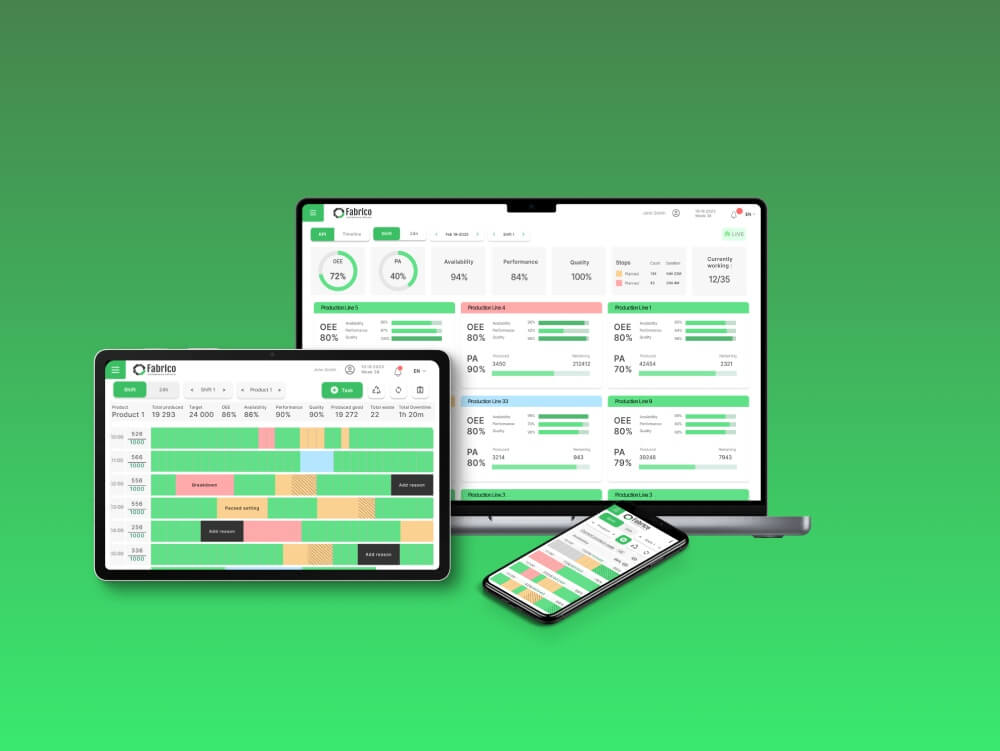
Fabrico es un MES ligero en la nube. Recoge estado de línea y contadores de datos de máquina (PLC, sensor IoT o cámara), y los operadores añaden razones de paro con unos pocos toques.
Las pantallas de analítica OEE luego trabajan sobre esos datos.
- Desglose de OEE en disponibilidad, rendimiento y calidad, más PA (producido bueno frente al plan), TEEP y utilización del equipo.
- Distribución del tiempo de inactividad: planificado, no planificado, cambio y no clasificado.
- Top 10 no planificados y top 10 planificados, y una tabla top 20 de paradas con tiempo de inactividad, frecuencia, participación y duración media por línea.
- Producción bruta frente a objetivo, y residuos y retrabajo.
- OEE y TEEP en el tiempo, desglosados por hora, turno, día, semana o mes, con exportaciones.
- Group Analytics para ver OEE entre sitios.
Cuando las cámaras están habilitadas, Fabrico puede sugerir la razón de una parada no clasificada y la gente la confirma. Eso ayuda con el problema del tiempo no clasificado del paso 1.
Vea Fabrico MES y OEE para el panorama completo.
Reserve una demo o Contáctenos para ver los datos de su propia línea en estas vistas.
Qué preguntan las personas después
¿Qué pérdida debo arreglar primero?
La más grande en la línea cuello de botella, si puede nombrar un dueño y una acción para ella. Una pérdida más pequeña con una corrección sencilla puede ir primero para generar impulso.
¿Cuántos datos necesito antes de confiar en el análisis?
Planee unas semanas para ver patrones por turno y producto. Hansen dice que tres a seis meses de datos son suficientes para trabajar.
Comience el Pareto antes, pero considérelo una suposición hasta que los patrones se repitan.
¿Cuál es la diferencia entre analítica OEE y software OEE?
La analítica es el análisis que realiza. El software recopila datos y construye las vistas. Sin datos automáticos, el análisis es lento y tardío.
Vea software OEE para qué comparar.
¿Con qué frecuencia debemos revisar los datos OEE?
Diariamente a nivel de línea para las principales paradas del último turno, semanalmente para la tendencia y las participaciones de pérdida, mensualmente para TEEP y capacidad.
¿Debo mirar OEE o tiempos de inactividad?
Ambos, en ese orden. OEE dice cuán grande es la brecha. Los tiempos de inactividad y el ranking de pérdidas dicen qué hay dentro.
Para las fórmulas, vea Cálculo OEE.
¿Necesito IA o analítica predictiva?
No para empezar. Los cinco pasos anteriores requieren datos limpios y una rutina semanal, no un modelo.
Las herramientas avanzadas solo ayudan una vez que las razones de paro y las tasas ideales son fiables.
¿Listo para ver su propia línea así? Reserve una demo o Contáctenos.
Artículos relacionados
Lo último de nuestro blog




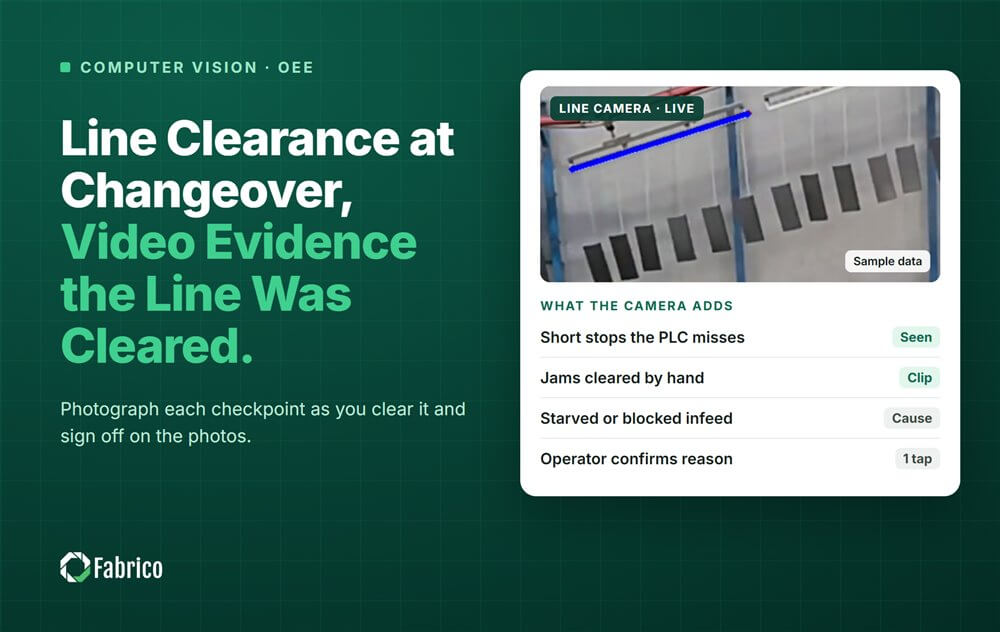


Tarjetas reales de Fabrico, datos de ejemplo.