


 Anmeldung
 Blog
OEE-Analyse: Wie Sie OEE-Daten analysieren, um zu finden, was zu beheben ist

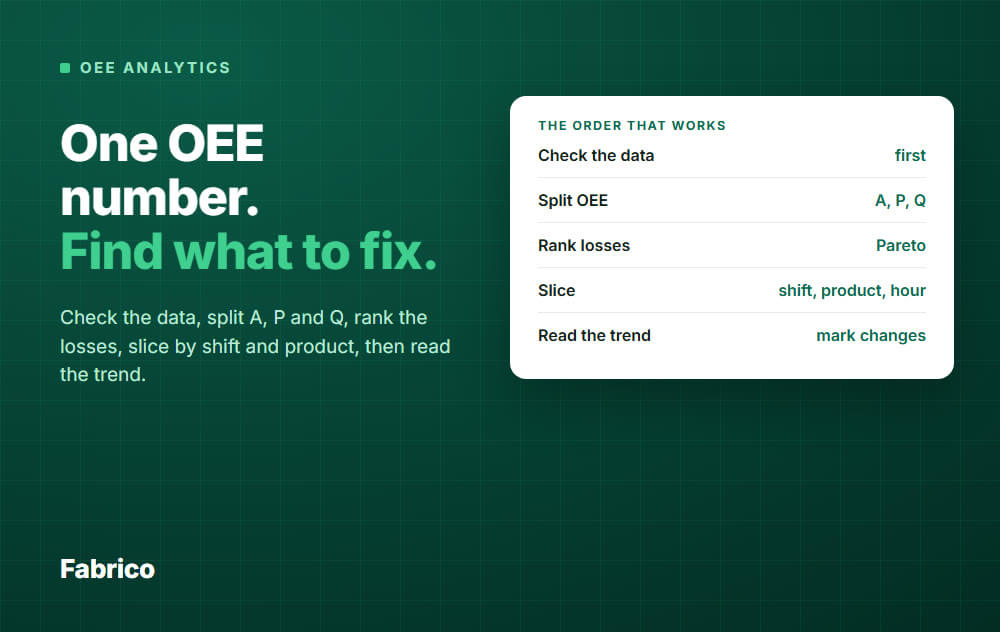
Kurz gesagt: OEE-Analyse bedeutet, Ihr OEE in Verfügbarkeit, Performance und Qualität aufzuteilen, die Verluste zu priorisieren und sie dann nach Schicht, Produkt und Stunde zu schneiden, bis eine Maßnahme heraussticht.
- Prüfen Sie zuerst die Daten: nicht klassifizierte Zeit und eine falsche Idealrate verderben jede folgende Grafik.
- Teilen Sie OEE in A, P und Q, um zu sehen, welcher Faktor am meisten verliert.
- Ordnen Sie die Verluste in einem Pareto, nach Minuten und nach Häufigkeit.
- Zerschneiden Sie die Daten nach Schicht, Produkt und Stunde und beobachten Sie dann den Trend nach jeder Maßnahme.
- Vergleichen Sie Linien nur, nachdem Sie Idealraten, geplante Zeit und Produktmix abgeglichen haben.
OEE ist der Anteil der geplanten Zeit, der für das Herstellen guter Teile mit der Idealrate verwendet wird.
Diese eine Zahl sagt, wie eine Linie lief. Sie sagt nicht, was zu beheben ist.
Die Lücke zu schließen ist Aufgabe der OEE-Analyse: die Zahl in eine kurze Liste von Ursachen zu verwandeln, sortiert nach dem, was sich am meisten auszahlt.
Die Reihenfolge, die funktioniert
Die meisten Teams stürzen sich sofort auf Diagramme. Ein schnellerer Weg ist, jede Woche dieselben fünf Fragen in derselben Reihenfolge zu stellen.
- Kann ich den Daten vertrauen?
- Welcher Faktor verliert - Verfügbarkeit, Performance oder Qualität?
- Welche Verlustgründe sind die größten?
- Wo und wann treten sie auf: welche Schicht, welches Produkt, welche Stunde?
- Wird es besser, nachdem wir gehandelt haben?
Der Rest dieses Leitfadens folgt diesen fünf Schritten. Beginnen Sie zuerst mit einer verlässlichen OEE-Zahl: siehe wie man OEE berechnet, falls Sie die Formeln benötigen.
Schritt 1: Prüfen Sie die Daten, bevor Sie sie analysieren
Schlechte Daten erzeugen selbstbewusste, aber falsche Charts. Führen Sie drei schnelle Prüfungen durch, bevor Sie einen Bericht öffnen.
- Nicht klassifizierte Zeit. Stillstände ohne Grund können nicht gerankt werden. Wenn sie mehr als ein paar Prozent der Ausfallzeit ausmachen, beheben Sie zuerst die Erfassung der Gründe.
- Die Idealrate. Verwenden Sie die beste akkreditierte Rate für das Produkt auf dieser Linie. Wenn die Performance über 100% liegt, ist die Idealrate zu niedrig.
- Alles muss sich summieren. OEE plus alle Verlustprozentsätze sollten 100% der geplanten Zeit ergeben. Wenn nicht, fehlt ein Verlust.
Prüfen Sie auch, dass die geplante Zeit ehrlich ist. Geplante Zeit zu kürzen, um Verluste zu verbergen, lässt OEE gut aussehen und bringt nichts.
Schritt 2: Teilen Sie OEE in Verfügbarkeit, Performance und Qualität
OEE ist Verfügbarkeit x Performance x Qualität. Die zusammengesetzte Zahl verbirgt, welcher Faktor schadet.
Eine Linie mit 70% OEE könnte wegen Stillständen, zu langsamer Laufzeit oder Ausschuss verlieren. Jede Ursache braucht eine andere Maßnahme.
Beispielrechnung
Eine 8-Stunden-Schicht auf einer Linie. Alle Zahlen sind Beispiele.
- Geplante Produktionszeit: 480 Min. Stillstände: 72 Min. Laufzeit: 408 Min.
- Idealrate: 60 Einheiten pro Minute. Produzierte Einheiten: 20.400. Ausschuss und Nacharbeit: 408 Einheiten.
Verfügbarkeit = 408 / 480 = 85,0%. Performance = 20.400 / (60 x 408) = 83,3%. Qualität = 19.992 / 20.400 = 98,0%.
OEE = 85,0% x 83,3% x 98,0% = 69,4%.
Quercheck nur mit guten Einheiten: 19.992 / 60 = 333,2 Min perfekte Laufzeit, und 333,2 / 480 = 69,4%. Dieselbe Antwort, also stimmen die Daten überein.
Hier verlieren Verfügbarkeit und Geschwindigkeit ungefähr gleich viel. Qualität verliert nur 1,4 Punkte, also ist Ausschuss nicht der richtige Startpunkt für diese Schicht.
Wo die sechs großen Verluste passen
Die sechs großen Verluste aus TPM (Total Productive Maintenance) liegen innerhalb derselben drei Faktoren.
- Verfügbarkeit: Ausfälle sowie Rüsten und Einstellen.
- Performance: kurze Stopps und Leerlauf sowie reduzierte Geschwindigkeit.
- Qualität: Prozessfehler und reduzierte Ausbeute beim Anlauf.
Verwenden Sie die drei Faktoren, um den Bereich zu finden. Verwenden Sie die Verlustgründe, um die Ursache zu finden.
Schritt 3: Ordnen Sie die Verluste
Listen Sie jetzt jeden Verlustgrund mit seinen Gesamtminuten auf und sortieren Sie von groß nach klein. Das ist ein Pareto-Diagramm und sagt Ihnen, wo Sie zuerst suchen sollten.
Ein Pareto der Ausfallzeiten zeigt normalerweise einige Gründe, die die meisten Minuten tragen.
In diesem Beispiel ist ein Grund gar keine Maschine: Materialwartung. Ranking deckt das auf, ein Bauchgefühl würde das nicht.
Nicht klassifiziert ist keine Ursache. Es ist eine Datenlücke, also schließen Sie sie zuerst (Schritt 1).
Geplante und ungeplante Stopps
Zwei Balken hier sind geplant: Rüsten und Reinigung. Sie bleiben drin, weil sie Zeit aus der geplanten Zeit nehmen, und 5S und SMED (Rüstzeiten in einstelligen Minuten) können sie verkürzen.
Lesen Sie sie getrennt von den ungeplanten Balken. Ein ungeplanter Stopp braucht eine Root Cause. Ein geplanter Stopp braucht eine bessere Methode.
Reinigung, die Sie außerhalb der geplanten Zeit geplant haben, ist kein Verlust, also lassen Sie sie aus dieser Grafik raus. Sie erscheint weiterhin in TEEP (siehe unten).
Nach Minuten und nach Häufigkeit ordnen
Beides tun. Einige lange Stopps erfordern einen Blick auf das, was ausgefallen ist und wie lange der Neustart gedauert hat.
Viele kurze Stopps erfordern einen Blick auf das Muster: Produkt, Schicht, Einstellung oder Material. Siehe Mikro-Stops wie man sie misst.
Durchschnittliche Stopp-Länge pro Grund ist ein schneller Weg, die beiden Typen zu unterscheiden.
Prüfen Sie, wie Ihr System sehr kurze Stopps behandelt. Viele Tools zählen Stopps unter einer gesetzten Länge als Geschwindigkeitsverlust, nicht als Ausfallzeit, daher erscheinen sie nicht in dieser Grafik.
Gehen Sie dann eine Ebene tiefer
Nehmen Sie die obere eine oder zwei Ursachen und teilen Sie sie nach Maschine, Produkt, Schicht und Ursache. Hören Sie auf, wenn Sie einen Besitzer und eine Maßnahme benennen können.
Für die Root-Cause-Arbeit selbst siehe Equipment-Downtime-Analyse.
Schritt 4: Slice nach Schicht, Produkt und Stunde
Ein Durchschnitt verbirgt Muster. Dieselbe Linie kann tagsüber gut laufen und nachts schlecht, oder gut für ein Produkt und schlecht für ein anderes.
Schneiden Sie dieselben Daten dreifach und suchen Sie die herausragende Gruppe.
Nach Schicht
| Schicht (Beispiel) | Verfügbarkeit | Performance | Qualität | OEE |
|---|---|---|---|---|
| Tag | 90% | 88% | 97% | 76,8% |
| Spät | 86% | 85% | 97% | 70,9% |
| Nacht | 78% | 86% | 95% | 63,7% |
Die Nacht verliert am meisten an Verfügbarkeit. Schauen Sie zuerst auf Wartezeiten, Personal und Support, nicht auf Maschinengeschwindigkeit.
Schauen Sie sich die Gründe nur für diese Schicht an, bevor Sie etwas entscheiden.
Nach Produkt
Einige Produkte laufen oft langsamer oder produzieren mehr Ausschuss. Eine Produktsicht zeigt, ob die Verlustursache das Produkt, der Rüstvorgang oder die Linie ist.
Sie zeigt auch, wenn die Idealrate für ein Produkt falsch ist oder wenn ein Produkt schlicht schwer zu verarbeiten ist.
Nach Stunde
Eine stündliche Ansicht findet wiederkehrende Muster: die erste Stunde nach einer Pause, das Ende der Schicht, ein kalter Start am Montag.
Eine tägliche Summe verbirgt diese.
Schritt 5: Lesen Sie den Trend und markieren Sie Ihre Änderungen
Ein Tag ist Rauschen. Betrachten Sie wöchentliches OEE und wöchentliche Verlustanteile mindestens einen Monat lang.
Markieren Sie jede Änderung in der Grafik: eine neue Idealrate, eine neue Ursachenliste, eine Maßnahme. Ohne Marker erinnert sich niemand, warum die Linie sich bewegt hat.
Nach einer Maßnahme prüfen Sie zwei Dinge: Schrumpfte der anvisierte Verlust, und wuchs ein anderer Verlust, um ihn zu ersetzen? Ein Verlust kann sich verschieben statt zu verschwinden.
TEEP und Auslastung: der Blick außerhalb der geplanten Zeit
OEE betrachtet nur die geplante Zeit. TEEP betrachtet alle 24 Stunden, jeden Tag.
TEEP = OEE x dem Anteil der Kalenderzeit, den Sie planen. Geräteauslastung ist der Anteil der Uhrzeit, in dem das Gerät läuft.
Beispiel: Eine Linie hat 69,4% OEE und ist 16 von 24 Stunden geplant. TEEP = 69,4% x 66,7% = 46,3%.
Verwenden Sie OEE, um Verluste innerhalb der Schichten zu beheben. Verwenden Sie TEEP, wenn die Frage die Kapazität ist: Brauchen wir eine weitere Schicht oder eine weitere Maschine?
Tauschen Sie sie niemals in einem Bericht aus. Sie beantworten unterschiedliche Fragen.
Liniensvergleich fair durchführen
Lines nach OEE zu ranken ist verlockend und oft unfair. Vor dem Vergleich stimmen Sie vier Dinge ab.
- Idealraten. Nach derselben Regel für jede Linie setzen, z. B. die beste akkreditierte Rate.
- Geplante Zeit. Dieselben Regeln, was als geplant zählt und was ausgeschlossen wird.
- Stoppgründe. Dieselbe Grundliste, sonst ist der Vergleich nur ein Vergleich des Vokabulars.
- Produktmix. Eine Linie mit vielen kurzen Aufträgen zeigt mehr Rüstverlust als eine mit langen Aufträgen.
Kombinieren Sie Linien, indem Sie jede OEE mit ihrer geplanten Zeit gewichten. Ein einfaches Mittel von Prozenten ist falsch.
Schauen Sie zuerst auf die Engpasslinie. Ein Gewinn dort kann die Ausgabe der ganzen Anlage heben. Ein Gewinn anderswo baut vielleicht nur Bestand auf.
Vergleichen Sie Linien an gemeinsamen Verlusten, nicht nur an der Überschrift. „Beide Linien verlieren 12% durch Rüsten" ist eine bessere Spur als „Linie 2 liegt 8 Punkte zurück".
Häufige Analysefehler
- Dem Prozentsatz nachjagen. Ziel ist, Verluste zu entfernen, nicht eine Zahl zu erhöhen. Teams, die das Prozent verfolgen, können anfangen, Stopps zu verbergen.
- Linien in einem Durchschnitt verstecken. Eine Linie mit 95% und eine mit 45% ergeben 70%. Diese Zahl beschreibt keine der beiden Linien.
- Nur auf Minuten schauen. Viele kurze Stopps lassen sich in der Gesamtsumme leicht übersehen. Zählen Sie sie auch.
- Stopps unklassifiziert lassen oder „Sonstiges" verwenden. Das kann zur größten und gleichzeitig am wenigsten hilfreichen Kategorie werden.
- Die Idealrate still ändern. Dann zeigt der Trend einen Bruch, der nicht real ist.
- Zu wenige Daten. Eine Schicht oder eine Woche eines Produkts kann irreführen. Suchen Sie nach wiederholten Mustern.
- Ein hohes OEE als Beweis behandeln. Wenn OEE hoch aussieht, aber die Produktion niedrig ist, prüfen Sie zuerst die Idealrate und die ausgeschlossenen Zeiten.
Wie gutes aussieht
Ein weithin zitierter Benchmark für weltklasse diskrete und Batch-Produktion ist 85% OEE. R.C. Hansen nennt dieselbe Zahl in seinem Buch über OEE.
Das ist ein Branchenbenchmark, kein Fabrico-Ergebnis, und keine Zielvorgabe für jede Linie. Hansen bewertet unter 65% als inakzeptabel und 65 bis 75% als akzeptabel, falls die Tendenz sich verbessert.
Vergleichen Sie jede Linie mit ihrem letzten Quartal und fragen Sie, ob die größten Verluste schrumpfen. Eine Linie, die von 60% auf 68% kommt, indem sie ihre zwei größten Verluste beseitigt, macht Fortschritt, auch wenn sie weit von 85% entfernt ist.
Wie Fabrico OEE-Analyse macht
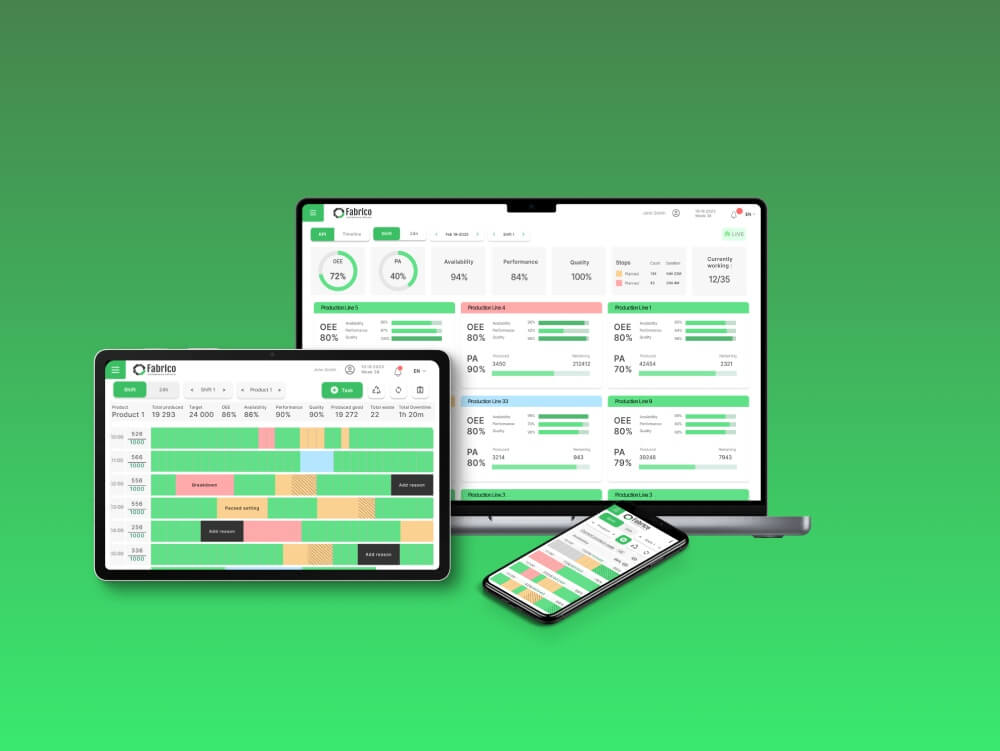
Fabrico ist ein leichtes MES in der Cloud. Es sammelt Linienstatus und Zähler aus Maschinendaten (PLC, IoT-Sensor oder Kamera), und Bediener fügen Stoppgründe mit wenigen Taps hinzu.
Die OEE-Analyseansichten arbeiten dann auf diesen Daten.
- OEE-Aufschlüsselung in Verfügbarkeit, Performance und Qualität, plus PA (produzierte gute vs. Plan), TEEP und Gerätauslastung.
- Verteilung der Ausfallzeiten: geplant, ungeplant, Rüsten und nicht klassifiziert.
- Top 10 ungeplante und Top 10 geplante Gründe sowie eine Top-20 Tabelle der Stopps mit Ausfallzeit, Häufigkeit, Anteil und durchschnittlicher Dauer pro Linie.
- Bruttoproduktion gegen Ziel sowie Abfall und Nacharbeit.
- OEE und TEEP über die Zeit, aufgeschlüsselt nach Stunde, Schicht, Tag, Woche oder Monat, mit Exportmöglichkeiten.
- Gruppen-Analytics, um OEE über Standorte zu sehen.
Wo Kameras aktiviert sind, kann Fabrico einen Vorschlag für einen nicht klassifizierten Stopp machen, und Personen bestätigen ihn. Das hilft beim Problem der nicht klassifizierten Zeit aus Schritt 1.
Siehe Fabrico MES und OEE für das vollständige Bild.
Buchen Sie eine Demo oder Kontaktieren Sie uns, um Ihre eigenen Liniendaten in diesen Ansichten zu sehen.
Was Leute als Nächstes fragen
Welchen Verlust soll ich zuerst beheben?
Den größten am Engpass, sofern Sie einen Besitzer und eine Maßnahme benennen können. Ein kleinerer Verlust mit einfacher Behebung kann zuerst kommen, um Schwung zu gewinnen.
Wie viele Daten brauche ich, bevor ich der Analyse vertraue?
Planen Sie ein paar Wochen, um Muster nach Schicht und Produkt zu erkennen. Hansen sagt, drei bis sechs Monate Daten seien ausreichend, um damit zu arbeiten.
Beginnen Sie das Pareto früher, behandeln Sie es aber als Schätzung, bis sich die Muster wiederholen.
Was ist der Unterschied zwischen OEE-Analyse und OEE-Software?
Analyse ist die Auswertung, die Sie durchführen. Software sammelt die Daten und baut die Ansichten auf. Ohne automatische Daten ist die Analyse langsam und verspätet.
Siehe OEE-Software zum Vergleichen.
Wie oft sollten wir OEE-Daten überprüfen?
Täglich auf Linienebene für die Top-Stopps der letzten Schicht, wöchentlich für Trend und Verlustanteile, monatlich für TEEP und Kapazität.
Sollte ich OEE oder Ausfallzeiten betrachten?
Beides, in dieser Reihenfolge. OEE sagt, wie groß die Lücke ist. Ausfallzeiten und Verlust-Ranking sagen, was drin ist.
Für die Formeln siehe OEE-Berechnung.
Brauche ich KI oder prädiktive Analytik?
Nicht zum Start. Die fünf oben genannten Schritte brauchen saubere Daten und eine wöchentliche Routine, kein Modell.
Fortgeschrittene Tools helfen erst, wenn Stoppgründe und Idealraten zuverlässig sind.
Bereit, Ihre eigene Linie so zu sehen? Buchen Sie eine Demo oder Kontaktieren Sie uns.
Verwandte Artikel
Das Neueste aus unserem Blog




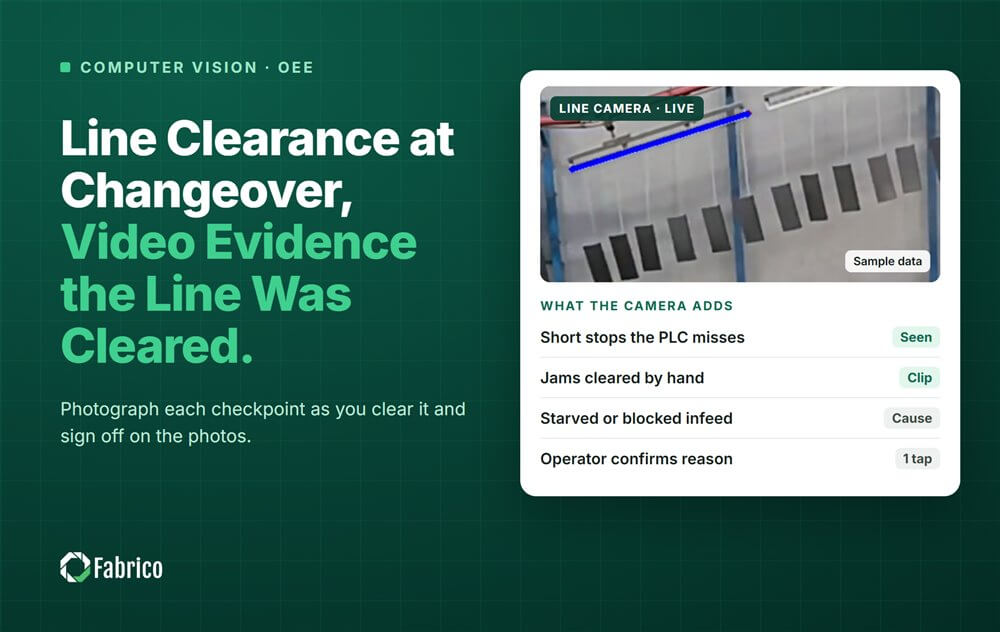


Echte Fabrico-Kacheln, Beispieldaten.