


 Вход
 Блог
OEE аналитика: Как да анализирате OEE данни, за да откриете какво да поправите

Накратко: OEE аналитиката означава да разпределите OEE на наличност, изпълнение и качество, да подредите загубите и след това да ги разрежете по смяна, продукт и час, докато не изпъкне едно решение.
- Първо проверете данните: некласифицираното време и грешната идеална скорост развалят всяка следваща диаграма.
- Разделете OEE на A, P и Q, за да видите кой фактор губи най-много.
- Подредете загубите в парето, по минути и по честота на възникване.
- Нарежете данните по смяна, продукт и час, след това наблюдавайте тенденцията след всяка корекция.
- Сравнявайте линии само след като подравните идеалните скорости, планираното време и продуктовия микс.
OEE е дялът от планираното време, прекарано в производството на годни единици при идеалната скорост.
Това едно число казва как се е представила линията. То не казва какво да се поправи.
Поправянето на този разрив е задачата на OEE аналитиката: да превърне числото в кратък списък от причини, подредени по възвръщаемост.
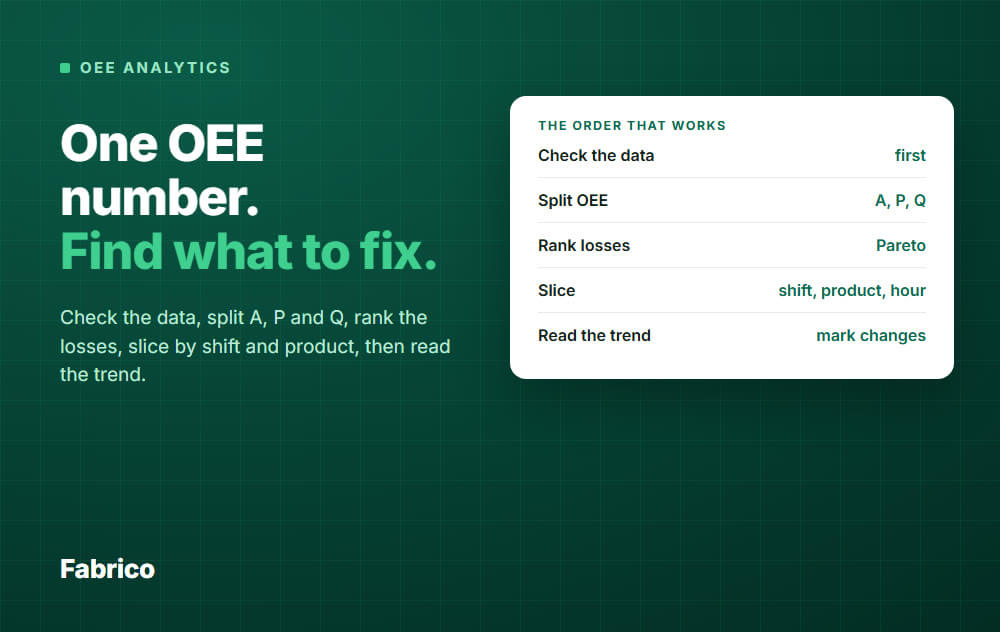
Редът, който работи
Повечето екипи скачат направо към диаграмите. По-бърз маршрут е да задавате едни и същи пет въпроса, в един и същи ред, всяка седмица.
- Мога ли да се доверя на данните?
- Кой фактор губи: наличност, изпълнение или качество?
- Кои причинни загуби са най-големи?
- Къде и кога се случват: коя смяна, продукт, час?
- Става ли по-добре след като взехме мерки?
Останалата част от това ръководство следва тези пет стъпки. Започнете с надеждно OEE число първо: вижте как да изчислите OEE, ако имате нужда от формулите.
Стъпка 1: Проверете данните преди да ги анализирате
Лошите данни правят уверени, но грешни диаграми. Направете три бързи проверки преди да отворите какъвто и да е отчет.
- Некласифицирано време. Спирания без причина не могат да бъдат подредени. Ако е повече от няколко процента от времето на престой, поправете първо заснемането на причините.
- Идеалната скорост. Използвайте най-добрата акредитирана скорост за продукта на тази линия. Ако изпълнението е над 100%, идеалната скорост е твърде ниска.
- Всичко трябва да се събира. OEE плюс всички проценти загуби трябва да равняват 100% от планираното време. Ако не, липсва някаква загуба.
Също проверете, че планираното време е честно. Скъсяването на планираното време, за да се скрият загуби, прави OEE да изглежда добре и нищо не научавате от това.
Стъпка 2: Разделете OEE на наличност, изпълнение и качество
OEE е наличност по изпълнение по качество. Числото крие кой фактор вреди.
Линия с 70% OEE може да губи заради спирания, заради бавно производство или заради брак. Всяка от тези причини изисква различно решение.
Работен пример
Една 8-часова смяна на една линия. Всички числа са примери.
- Планирано производствено време: 480 мин. Спирания: 72 мин. Работно време: 408 мин.
- Идеална скорост: 60 единици в минута. Произведени единици: 20 400. Брак и доработки: 408 единици.
Наличност = 408 / 480 = 85.0%. Изпълнение = 20 400 / (60 x 408) = 83.3%. Качество = 19 992 / 20 400 = 98.0%.
OEE = 85.0% x 83.3% x 98.0% = 69.4%.
Контролна проверка с годни единици само: 19 992 / 60 = 333.2 мин перфектно производство, и 333.2 / 480 = 69.4%. Същият отговор, така че данните се сверяват.
Тук наличността и скоростта губят почти равно. Качеството губи само 1.4 пункта, така че бракът не е мястото, от което трябва да започне тази смяна.
Къде се вписват шестте големи загуби
Шестте големи загуби от TPM (Total Productive Maintenance) стоят в рамките на същите три фактора.
- Наличност: повреди, и смени и настройки.
- Изпълнение: малки спирания и празнота, и намалена скорост.
- Качество: технологични дефекти, и намалена добивка при стартиране.
Използвайте трите фактора, за да намерите областта. Използвайте причините за загуба, за да намерите причината.
Стъпка 3: Подредете загубите
Сега изброете всяка причина за загуба с общите й минути и ги сортирайте от най-голямото към най-малкото. Това е парето диаграма и тя ви казва къде да търсите първо.
Парето на престоите обикновено показва няколко причини, които носят повечето минути.
В този пример една причина не е дори машина: изчакване на материали. Подреждането го разкрива, интуицията не би.
Некласифицираното не е причина. Това е липса на данни, затова го затворете първо (стъпка 1).
Планирани и непланирани спирания
Две ленти тук са планирани: смяна и почистване. Те остават, защото отнемат време от планираното време, и 5S и SMED (смени в еднозначни минути) могат да ги съкратят.
Четете ги отделно от непланираните ленти. Непланираното изисква коренна причина. Планираното изисква по-добър метод.
Почистването, което сте планирали извън планираното време, не е загуба, така че го изключете от тази диаграма. То все още се вижда в TEEP (виж по-долу).
Подредете по минути и по честота
Направете и двете. Няколко дълги спирания изискват да погледнете какво е отказало и колко дълго е отнело рестартирането.
Много кратки спирания изискват да погледнете модела: продукт, смяна, настройка или материал. Вижте микро-спирания за това как да ги измервате.
Средната дължина на спиране за причина е бърз начин да различите двата типа.
Проверете как вашата система третира много кратки спирания. Много инструменти броят спирания под зададена дължина като загуба на скорост, а не като просто време, така че те няма да се покажат в тази диаграма.
После слезте с едно ниво
Вземете топ една или две причини и ги разделете по машина, продукт, смяна и причина. Спрете, когато можете да посочите един собственик и една мярка.
За самата работа по коренните причини вижте анализ на престой на оборудване.
Стъпка 4: Нарежете по смяна, продукт и час
Едно средно скрива модели. Същата линия може да върви добре през деня и зле през нощта, или добре за един продукт и зле за друг.
Разрежете същите данни по три начина и потърсете групата, която изпъква.
По смяна
| Смяна (пример) | Наличност | Изпълнение | Качество | OEE |
|---|---|---|---|---|
| Дневна | 90% | 88% | 97% | 76.8% |
| Следобед | 86% | 85% | 97% | 70.9% |
| Нощна | 78% | 86% | 95% | 63.7% |
Нощната смяна губи най-много по наличност. Погледнете първо изчакванията, персонала и подкрепата, а не скоростта на машината.
Проверете причините само за тази смяна преди да решите каквото и да е.
По продукт
Някои продукти често работят по-бавно или дават повече брак. Разделянето по продукт показва дали загубата е в продукта, в смяната към него или в линията.
Това също показва кога идеалната скорост за продукт е грешна или когато продуктът е просто труден за производство.
По час
Часовият изглед намира повтарящи се модели: първият час след почивка, краят на смяната, студено стартиране в понеделник.
Дневният общ сбор ги скрива.
Стъпка 5: Четете тенденцията и маркирайте промените
Един ден е шум. Гледайте седмично OEE и седмичните дялове от загубите поне за месец.
Маркирайте всяка промяна на диаграмата: нова идеална скорост, нов списък с причини, поправка, която сте направили. Без марки никой не помни защо линията се е променила.
След поправка проверете две неща: намали ли се целевата загуба и порасна ли друга загуба, за да я замести? Загубата може да се премести вместо да изчезне.
TEEP и използване: погледът извън планираното време
OEE разглежда само времето, което сте планирали. TEEP разглежда всичките 24 часа, всеки ден.
TEEP = OEE x дела от календарното време, което планирате. Използването на оборудването е делът от часовника, в който оборудването работи.
Пример: линия има 69.4% OEE и е планирана 16 часа от 24. TEEP = 69.4% x 66.7% = 46.3%.
Използвайте OEE за да поправяте загубите вътре в смяните. Използвайте TEEP когато въпросът е капацитет: нуждаем ли се от още една смяна или още една машина?
Никога не ги сменяйте в отчет. Те отговарят на различни въпроси.
Сравняване на линии справедливо
Подреждането на линии по OEE е изкушаващо и често несправедливо. Преди да сравнявате, подравнете четири неща.
- Идеални скорости. Настройте според едно и също правило за всяка линия, например най-добрата акредитирана скорост.
- Планирано време. Същите правила за това какво се брои като планирано и какво е изключено.
- Причини за спирания. Същият списък с причини, или сравнението е само сравнение на речник.
- Продуктов микс. Линия, която изпълнява много кратки поръчки, ще покаже повече загуба за смени отколкото линия с дълги поръчки.
Комбинирайте линии като претеглите OEE на всяка с нейното планирано време. Просто средно на проценти е грешно.
Погледнете първо критичната линия (bottleneck). Печалба там може да повиши производството на целия завод. Печалба другаде може само да натрупа запаси.
Сравнявайте линии по споделени загуби, не само по заглавното число. „И двете линии губят 12% от смените" е по-добра следа от „линия 2 изостава с 8 точки".
Чести грешки при анализа
- Гонене на процента. Целта е да се премахнат загубите, не да се вдигне число. Екипи, които гонят числото, могат да започнат да крият престои.
- Скриване на линии в едно средно. Една линия на 95% и една на 45% дават 70%. Този показател не описва нито една от линиите.
- Гледане само на минути. Много кратки спирания лесно се пропускат в сумата от минути. Бройте и тях.
- Оставяне на спирания некласифицирани или използване на причина „друго". Това може да стане най-голямата лента и най-малко полезна.
- Тихо променяне на идеалната скорост. Тогава тенденцията показва прекъсване, което не е реално.
- Твърде малко данни. Една смяна или една седмица за един продукт могат да подведат. Търсете повтарящи се модели.
- Третиране на високо OEE като доказателство. Ако OEE изглежда високо, но продукцията е ниска, проверете първо идеалната скорост и изключеното време.
Как изглежда доброто
Разпространено е отчитането, че световното ниво за дискретно и партидно производство е 85% OEE. R.C. Hansen дава същата цифра в своята книга за OEE.
Това е бенчмарк от индустрията, не резултат на Fabrico, и не е цел за всяка линия. Hansen оценява под 65% като неприемливо, а 65 до 75% като задоволително ако тенденцията е към подобрение.
Сравнявайте всяка линия със собствения й последен квартал и се питайте дали основните загуби намаляват. Линия, която се придвижва от 60% до 68% чрез премахване на две най-големи загуби, върши работата, дори и да не е близо до 85%.
Как Fabrico прави OEE аналитика
Fabrico е лек MES в облака. Той събира статус на линии и броячи от машинни данни (PLC, IoT сензор или камера), а операторите добавят причини за спирания с няколко докосвания.
Екраните за OEE аналитика след това работят върху тези данни.
- Разделяне на OEE на наличност, изпълнение и качество, плюс PA (произведено добро спрямо плана), TEEP и използване на оборудването.
- Разпределение на престоите: планирани, непланирани, смяна и некласифицирани.
- Топ 10 непланирани и топ 10 планирани причини, и топ 20 таблица на спиранията с престой, честота, дял и средна продължителност по линия.
- Бруто производство спрямо целта, и отпадъци и доработки.
- OEE и TEEP във времето, разделени по час, смяна, ден, седмица или месец, с експорти.
- Групова аналитика за виждане на OEE през сайтовете.
Когато камери са активирани, Fabrico може да предложи причина за некласифицирано спиране и хората да я потвърдят. Това помага с проблема с некласифицираното време от стъпка 1.
Вижте Fabrico MES и OEE за пълната картина.
Запазете демо или Свържете се с нас, за да видите данните на вашата линия в тези изгледи.
Какво хората питат след това
Коя загуба трябва да поправя първо?
Най-голямата на критичната линия, ако можете да посочите собственик и действие за нея. По-малка загуба с лесна поправка може да отиде първа, за да спечелите инерция.
Колко данни са ми нужни преди да се доверя на анализа?
Планирайте няколко седмици, за да видите модели по смяна и продукт. Hansen казва, че три до шест месеца данни са достатъчни за работа.
Започнете парето по-рано, но го трийте като предположение докато моделите не се повторят.
Каква е разликата между OEE аналитика и OEE софтуер?
Аналитиката е анализът, който правите. Софтуерът събира данните и изгражда изгледите. Без автоматични данни анализът е бавен и закъснял.
Вижте OEE софтуер за какво да сравнявате.
Колко често трябва да преглеждаме OEE данните?
Ежедневно на ниво линия за топ престои от последната смяна, седмично за тенденцията и дяловете на загубите, месечно за TEEP и капацитета.
Да гледам ли OEE или престои?
И двете, в този ред. OEE казва колко голям е разривът. Престоят и ранжирането на загубите казват какво се съдържа в него.
За формулите вижте Изчисление на OEE.
Нуждая ли се от AI или предиктивна аналитика?
Не за начало. Петте стъпки по-горе изискват чисти данни и седмична рутина, не модел.
Разширени инструменти помагат само след като причините за спирания и идеалните скорости са надеждни.
Готови ли сте да видите вашата линия по този начин? Запазете демо или Свържете се с нас.
Свързани статии
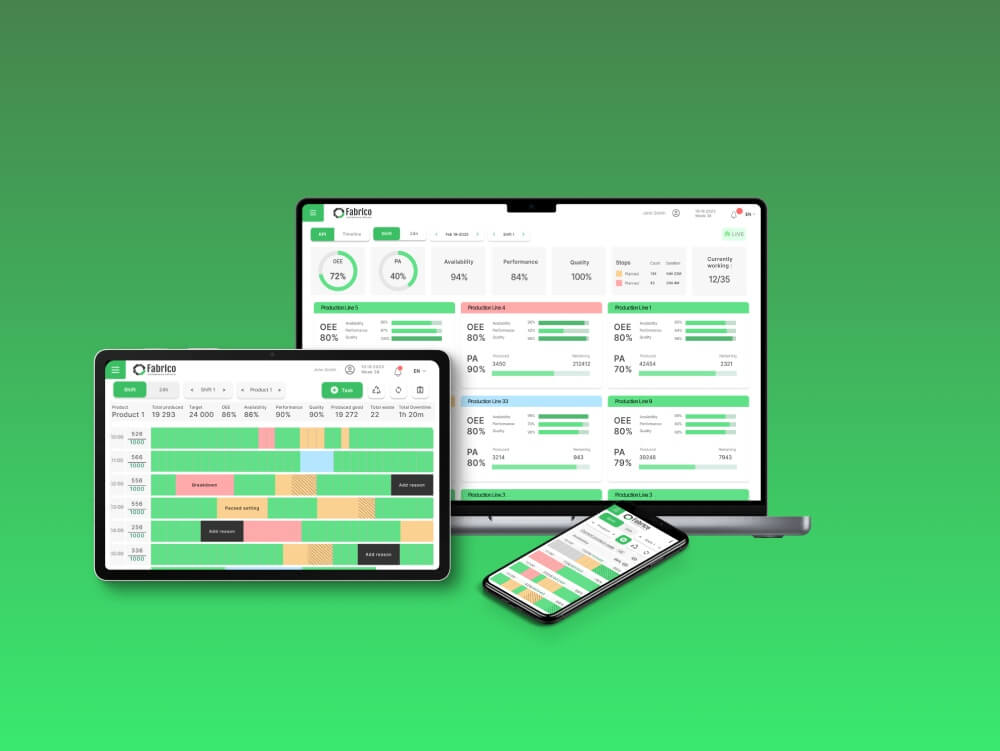




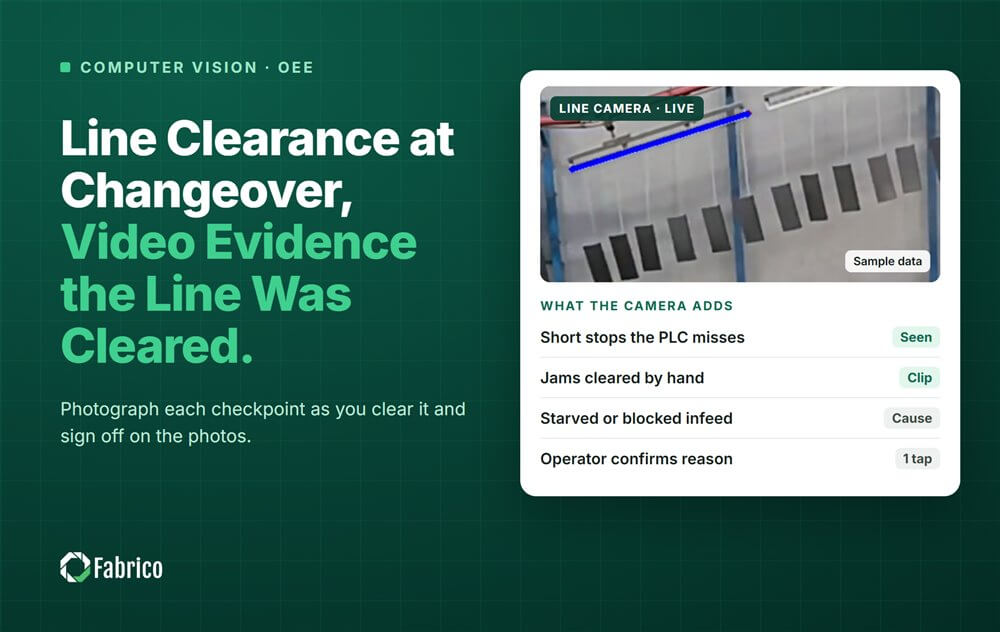


Реални плочки на Fabrico, примерни данни.