


 Connexion
 Blog
Analytique OEE : Comment analyser les données OEE pour trouver ce qu'il faut corriger

En bref : L'analytique OEE consiste à diviser votre OEE en disponibilité, performance et qualité, à classer les pertes, puis à les trancher par poste, produit et heure jusqu'à ce qu'une correction se détache.
- Vérifiez d'abord les données : le temps non classé et un débit idéal incorrect faussent toutes les graphiques suivants.
- Divisez l'OEE en A, P et Q pour voir quel facteur coûte le plus.
- Classez les pertes en Pareto, par minutes et par fréquence.
- Coupez les données par poste, produit et heure, puis suivez la tendance après chaque correction.
- Comparez les lignes seulement après avoir aligné les débits idéaux, le temps planifié et le mix produit.
L'OEE est la part du temps planifié passée à fabriquer des pièces bonnes au débit idéal.
Ce nombre seul indique la performance d'une ligne. Il n'indique pas quoi corriger.
Corriger cet écart est le rôle de l'analytique OEE : transformer le nombre en une courte liste de causes, ordonnée par retour sur investissement.
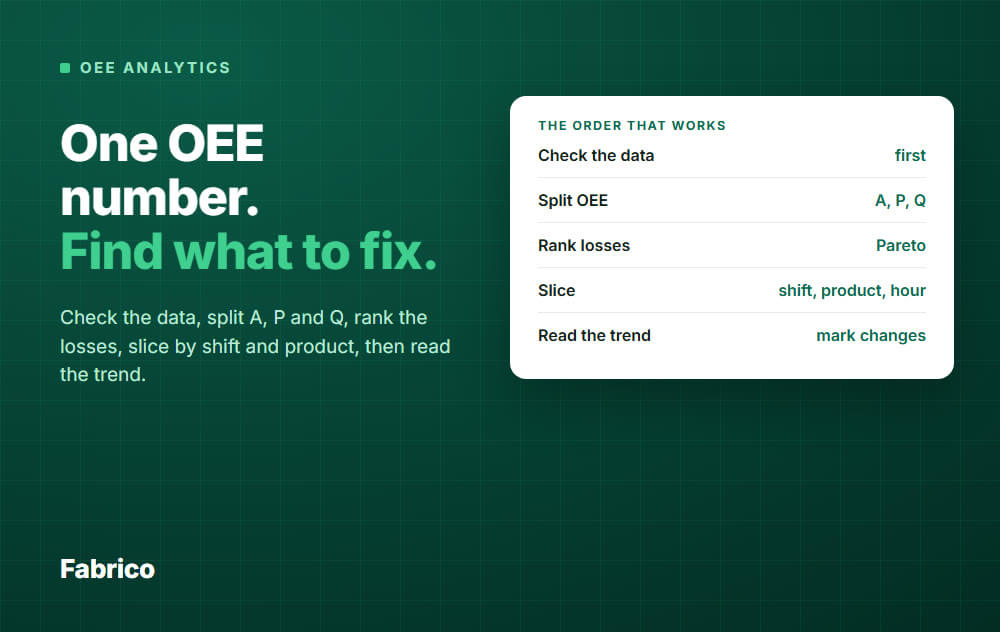
L'ordre qui marche
La plupart des équipes vont directement aux graphiques. Un chemin plus rapide est de poser les mêmes cinq questions, dans le même ordre, chaque semaine.
- Puis-je faire confiance aux données ?
- Quel facteur perd - disponibilité, performance ou qualité ?
- Quelles raisons de perte sont les plus importantes ?
- Où et quand surviennent-elles : quelle équipe, quel produit, quelle heure ?
- Est-ce que ça s'améliore après intervention ?
Le reste de ce guide suit ces cinq étapes. Commencez par une valeur OEE fiable : voir comment calculer l'OEE si vous avez besoin des formules.
Étape 1 : Vérifiez les données avant de les analyser
De mauvaises données produisent des graphiques confiants mais erronés. Faites trois vérifications rapides avant d'ouvrir tout rapport.
- Temps non classé. Les arrêts sans raison ne peuvent pas être classés. S'il dépasse quelques pourcents du temps d'arrêt, corrigez d'abord la capture des raisons.
- Le débit idéal. Utilisez le meilleur débit accrédité pour le produit sur cette ligne. Si la performance dépasse 100%, le débit idéal est trop bas.
- Tout doit s'additionner. OEE plus tous les pourcentages de perte doivent faire 100% du temps planifié. Sinon, une perte manque.
Vérifiez aussi que le temps planifié est honnête. Raccourcir le temps planifié pour cacher des pertes rend l'OEE flatteur et n'apprend rien.
Étape 2 : Séparez l'OEE en disponibilité, performance et qualité
L'OEE est disponibilité x performance x qualité. Le produit masque quel facteur nuit.
Une ligne à 70% OEE peut perdre par des arrêts, par lenteur ou par rebut. Chacune demande une solution différente.
Exemple
Une équipe de 8 heures sur une ligne. Tous les chiffres sont des exemples.
- Temps de production planifié : 480 min. Arrêts : 72 min. Temps de fonctionnement : 408 min.
- Débit idéal : 60 unités par minute. Unités fabriquées : 20 400. Rebut et retouches : 408 unités.
Disponibilité = 408 / 480 = 85,0 %. Performance = 20 400 / (60 x 408) = 83,3 %. Qualité = 19 992 / 20 400 = 98,0 %.
OEE = 85,0 % x 83,3 % x 98,0 % = 69,4 %.
Vérification avec unités bonnes uniquement : 19 992 / 60 = 333,2 min de production parfaite, et 333,2 / 480 = 69,4 %. Même résultat, donc les données se réconcilient.
Ici la disponibilité et la vitesse perdent à peu près la même chose. La qualité perd seulement 1,4 point, donc le rebut n'est pas le bon point de départ pour cette équipe.
Où s'insèrent les six grandes pertes
Les six grandes pertes du TPM (maintenance productive totale) se situent dans les mêmes trois facteurs.
- Disponibilité : pannes, et changements d'outillage et réglages.
- Performance : arrêts mineurs et temps d'attente, et réduction de vitesse.
- Qualité : défauts de processus, et faible rendement au démarrage.
Utilisez les trois facteurs pour trouver la zone. Utilisez les raisons de perte pour trouver la cause.
Étape 3 : Classez les pertes
Listez maintenant chaque raison de perte avec son total en minutes et triez de la plus grande à la plus petite. C'est un diagramme de Pareto et il vous indique où regarder en premier.
Un Pareto des temps d'arrêt montre généralement quelques raisons qui portent la plupart des minutes.
Dans cet exemple, une raison n'est même pas une machine : attente matière. Le classement l'expose, l'intuition ne l'aurait pas fait.
Non classé n'est pas une cause. C'est un manque de données, donc comblez-le d'abord (étape 1).
Arrêts planifiés et non planifiés
Deux barres ici sont planifiées : changement et nettoyage. Elles restent car elles prennent du temps sur le temps planifié, et 5S et SMED (changements en minutes à un chiffre) peuvent les raccourcir.
Lisez-les séparément des barres non planifiées. Un arrêt non planifié a besoin d'une cause racine. Un arrêt planifié a besoin d'une meilleure méthode.
Le nettoyage que vous avez planifié hors temps planifié n'est pas une perte, donc laissez-le hors de ce graphique. Il apparaît toutefois dans le TEEP (voir ci-dessous).
Classer par minutes et par fréquence
Faites les deux. Quelques arrêts longs invitent à examiner ce qui est tombé en panne et combien de temps la remise en marche a pris.
Beaucoup d'arrêts courts invitent à regarder le motif : produit, équipe, réglage ou matériau. Voir micro-stops pour savoir comment les mesurer.
La durée moyenne d'arrêt par raison est le moyen rapide de distinguer les deux types.
Vérifiez comment votre système traite les arrêts très courts. Beaucoup d'outils comptent les arrêts sous une durée définie comme perte de vitesse, pas comme temps d'arrêt, donc ils n'apparaîtront pas dans ce graphique.
Puis descendez d'un niveau
Prenez la ou les deux premières raisons et découpez-les par machine, produit, poste et cause. Arrêtez-vous quand vous pouvez nommer un propriétaire et une action.
Pour le travail sur la cause racine lui-même, voir analyse des arrêts d'équipement.
Étape 4 : Coupez par poste, produit et heure
Une moyenne masque les motifs. La même ligne peut bien tourner le jour et mal la nuit, ou bien pour un produit et mal pour un autre.
Coupez les mêmes données de trois façons et cherchez le groupe qui se démarque.
Par poste
| Poste (exemple) | Disponibilité | Performance | Qualité | OEE |
|---|---|---|---|---|
| Jour | 90% | 88% | 97% | 76,8% |
| Après-midi | 86% | 85% | 97% | 70,9% |
| Nuit | 78% | 86% | 95% | 63,7% |
La nuit perd le plus en disponibilité. Regardez d'abord les attentes, l'effectif et le support, pas la vitesse de la machine.
Examinez les raisons pour cette seule équipe avant de conclure quoi que ce soit.
Par produit
Certains produits tournent souvent plus lentement ou produisent plus de rebut. Une répartition par produit montre si la perte vient du produit, du changement vers lui ou de la ligne.
Elle montre aussi quand la débit idéal pour un produit est incorrect, ou quand un produit est simplement difficile à fabriquer.
Par heure
Une vue horaire trouve des schémas répétitifs : la première heure après une pause, la fin d'un poste, un démarrage à froid le lundi.
Un total quotidien les cache.
Étape 5 : Lisez la tendance et marquez vos changements
Un jour, c'est du bruit. Regardez l'OEE hebdomadaire et les parts de perte hebdomadaires pendant au moins un mois.
Marquez chaque changement sur le graphique : une nouvelle débit idéal, une nouvelle liste de raisons, une correction effectuée. Sans repères, personne ne se souvient pourquoi la ligne a bougé.
Après une correction, vérifiez deux choses : la perte ciblée a-t-elle diminué, et une autre perte a-t-elle augmenté pour la remplacer ? Une perte peut se déplacer plutôt que disparaître.
TEEP et utilisation : la vue hors temps planifié
L'OEE ne regarde que le temps planifié. Le TEEP regarde les 24 heures, tous les jours.
TEEP = OEE x la part du temps calendaire que vous programmez. L'utilisation de l'équipement est la part de l'horloge pendant laquelle l'équipement tourne.
Exemple : une ligne a 69,4% OEE et est programmée 16 heures sur 24. TEEP = 69,4% x 66,7% = 46,3%.
Utilisez l'OEE pour corriger les pertes à l'intérieur des postes. Utilisez le TEEP quand la question est la capacité : avons-nous besoin d'une autre équipe, ou d'une autre machine ?
Ne les échangez jamais dans un rapport. Ils répondent à des questions différentes.
Comparer les lignes équitablement
Classer les lignes par OEE est tentant et souvent injuste. Avant de comparer, alignez quatre choses.
- Débits idéaux. Fixés selon la même règle pour chaque ligne, par exemple la meilleure rate accréditée.
- Temps planifié. Même règles pour ce qui compte comme planifié et ce qui est exclu.
- Raisons d'arrêt. La même liste de raisons, sinon la comparaison n'est que vocabulaire.
- Mix produit. Une ligne qui exécute beaucoup de petites commandes montrera plus de perte de changeover qu'une ligne qui exécute des grandes commandes.
Combinez les lignes en pondérant l'OEE de chacune par son temps planifié. Une moyenne simple des pourcentages est erronée.
Regardez d'abord la ligne goulot. Un gain là peut augmenter la production de toute l'usine. Un gain ailleurs peut seulement accumuler du stock.
Comparez les lignes sur des pertes partagées, pas seulement sur le chiffre principal. « Les deux lignes perdent 12% aux changements » est une piste meilleure que « la ligne 2 a 8 points de retard ».
Erreurs courantes d'analyse
- Pourchasser le pourcentage. L'objectif est d'éliminer les pertes, pas d'augmenter un chiffre. Les équipes qui chassent le chiffre peuvent commencer à cacher des arrêts.
- Cacher des lignes dans une moyenne. Une ligne à 95% et une à 45% donnent 70%. Ce chiffre ne décrit aucune des deux.
- Regarder uniquement les minutes. Beaucoup d'arrêts courts sont faciles à manquer dans un total de minutes. Comptez-les aussi.
- Laisser des arrêts non classés, ou utiliser une raison « autre ». Cela peut devenir la barre la plus grande et la moins utile.
- Changer la débit idéal en silence. La tendance montre alors une rupture qui n'est pas réelle.
- Trop peu de données. Une équipe ou une semaine d'un produit peut tromper. Cherchez des motifs répétés.
- Traiter un OEE élevé comme une preuve. Si l'OEE semble élevé mais que la production manque, vérifiez d'abord la débit idéal et le temps exclu.
À quoi ressemble le bon
Un benchmark souvent cité pour la production discrète et batch de classe mondiale est 85% OEE. R.C. Hansen donne la même valeur dans son livre sur l'OEE.
C'est un benchmark industriel, pas un résultat Fabrico, et ce n'est pas un objectif pour chaque ligne. Hansen considère moins de 65% comme inacceptable, et 65 à 75% comme passable si la tendance s'améliore.
Comparez chaque ligne avec son dernier trimestre, et demandez si les principales pertes diminuent. Une ligne qui passe de 60% à 68% en éliminant ses deux plus grandes pertes fait le travail, même si elle est loin de 85%.
Comment Fabrico fait l'analytique OEE
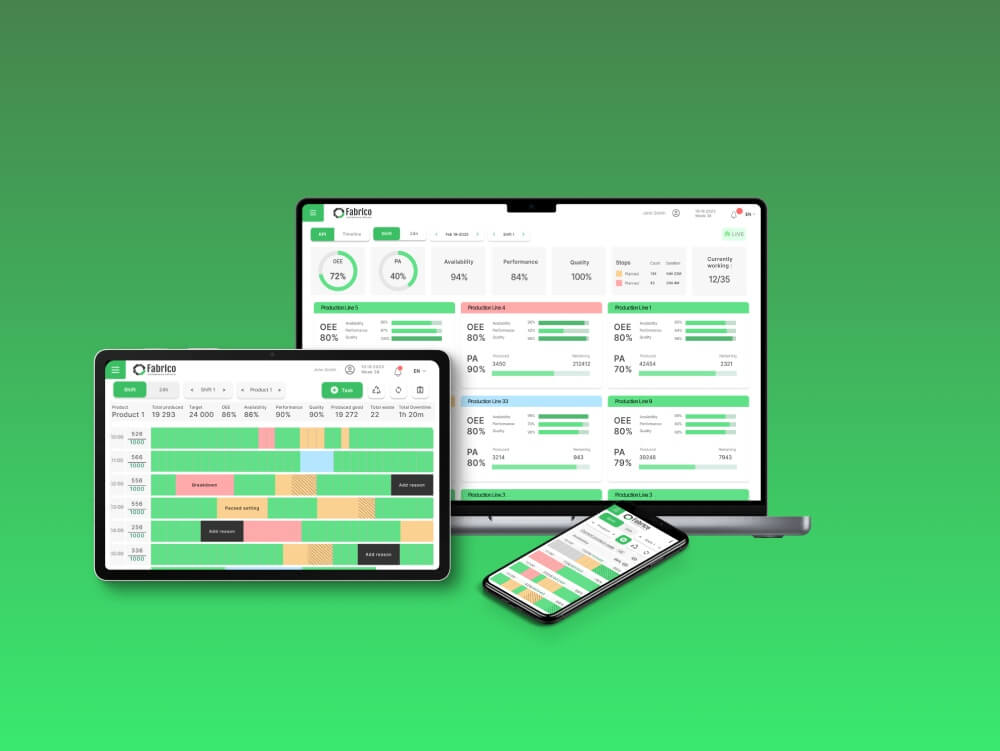
Fabrico est un MES léger dans le cloud. Il collecte l'état des lignes et les compteurs à partir des données machine (PLC, capteur IoT ou caméra), et les opérateurs ajoutent les raisons d'arrêt en quelques tapotements.
Les écrans d'analytique OEE travaillent ensuite sur ces données.
- Répartition de l'OEE en disponibilité, performance et qualité, plus PA (produit bon vs plan), TEEP et utilisation de l'équipement.
- Distribution des temps d'arrêt : planifié, non planifié, changement et non classé.
- Top 10 des raisons non planifiées et top 10 planifiées, et un tableau top 20 des arrêts avec temps d'arrêt, fréquence, part et durée moyenne par ligne.
- Production brute vs objectif, et déchets et retouches.
- OEE et TEEP au fil du temps, découpés par heure, poste, jour, semaine ou mois, avec exports.
- Analytique de groupe pour voir l'OEE entre sites.
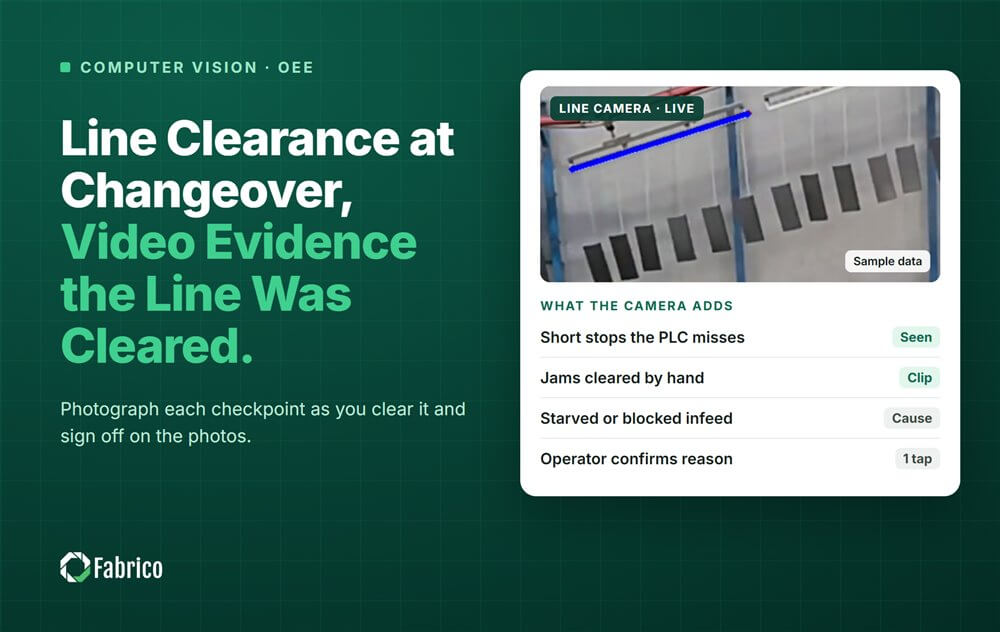
Lorsque des caméras sont activées, Fabrico peut suggérer la raison d'un arrêt non classé, et les personnes la confirment. Cela aide avec le problème du temps non classé de l'étape 1.
Voir Fabrico MES et OEE pour le tableau complet.
Réservez une démo ou Contactez-nous pour voir vos propres données de ligne dans ces vues.
Ce que les gens demandent ensuite
Quelle perte dois-je corriger en premier ?
La plus grande sur la ligne goulot, si vous pouvez nommer un propriétaire et une action. Une perte plus petite avec une correction facile peut passer en premier pour créer de l'élan.
Combien de données me faut-il avant de faire confiance à l'analyse ?
Prévoyez quelques semaines pour voir les motifs par poste et produit. Hansen dit que trois à six mois de données suffisent pour travailler.
Commencez le Pareto plus tôt, mais considérez-le comme une estimation jusqu'à ce que les motifs se répètent.
Quelle est la différence entre analytique OEE et logiciel OEE ?
L'analytique est l'analyse que vous faites. Le logiciel collecte les données et construit les vues. Sans données automatiques, l'analyse est lente et tardive.
Voir logiciel OEE pour ce qu'il faut comparer.
À quelle fréquence devons-nous revoir les données OEE ?
Quotidiennement au niveau ligne pour les principaux arrêts de la dernière équipe, hebdomadairement pour la tendance et les parts de perte, mensuellement pour le TEEP et la capacité.
Dois-je regarder l'OEE ou les temps d'arrêt ?
Les deux, dans cet ordre. L'OEE dit quelle est l'ampleur du déficit. Les temps d'arrêt et le classement des pertes disent ce qu'il contient.
Pour les formules, voir Calcul OEE.
Ai-je besoin d'IA ou d'analytique prédictive ?
Pas pour commencer. Les cinq étapes ci-dessus nécessitent des données propres et une routine hebdomadaire, pas un modèle.
Les outils avancés n'aident qu'une fois que les raisons d'arrêt et les débits idéaux sont fiables.
Prêt à voir votre ligne ainsi ? Réservez une démo ou Contactez-nous.
Articles connexes






Tuiles Fabrico réelles, données d'exemple.