


 Zaloguj
 Blog
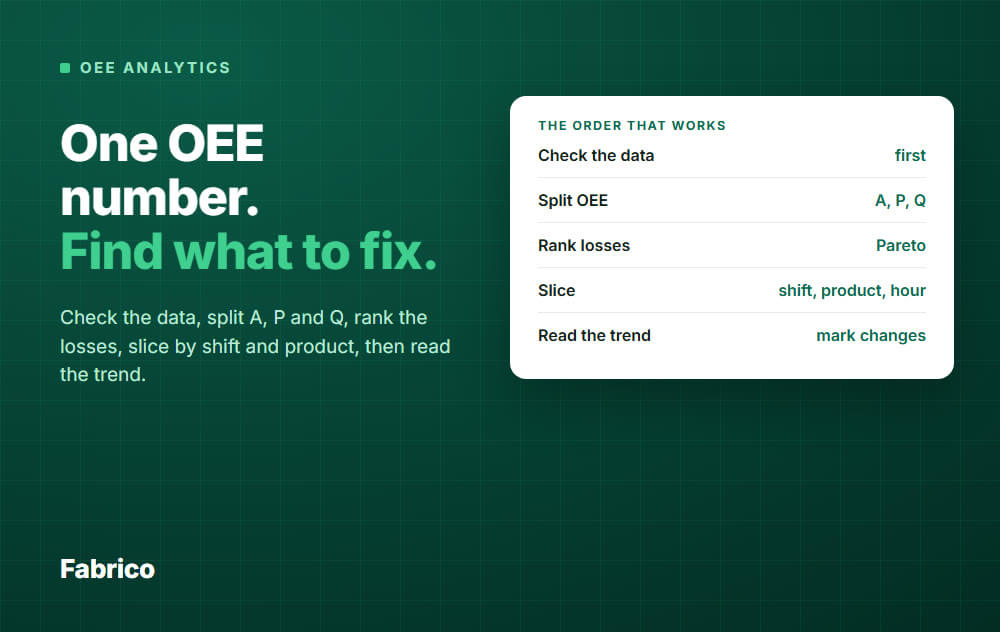
Analiza OEE: Jak analizować dane OEE, aby znaleźć, co naprawić

W skrócie: Analityka OEE oznacza rozdzielenie OEE na dostępność, wydajność i jakość, uszeregowanie strat, a następnie „pocięcie” ich według zmiany, produktu i godziny, aż wyłoni się jedno rozwiązanie.
- Najpierw sprawdź dane: czas niezaklasyfikowany i błędna idealna wydajność psują każdy kolejny wykres.
- Podziel OEE na A, P i Q, aby zobaczyć, który czynnik traci najwięcej.
- Uszereguj straty w Pareto, według minut i według częstotliwości występowania.
- Przetnij dane według zmiany, produktu i godziny, następnie obserwuj trend po każdej poprawce.
- Porównuj linie dopiero po wyrównaniu idealnych wydajności, czasu planowanego i miksu produktów.
OEE to udział czasu zaplanowanego spędzonego na wytwarzaniu dobrych sztuk przy idealnej wydajności.
Ta jedna liczba mówi, jak poradziła sobie linia. Nie mówi, co naprawić.
Usunięcie tej luki to zadanie analityki OEE: przekształcić liczbę w krótką listę przyczyn, w kolejności, która przynosi największy zwrot.
Porządek, który działa
Większość zespołów od razu przechodzi do wykresów. Szybsza droga to zadawanie tych samych pięciu pytań, w tej samej kolejności, każdego tygodnia.
- Czy mogę ufać danym?
- Który czynnik traci: dostępność, wydajność czy jakość?
- Które powody strat są największe?
- Gdzie i kiedy występują: która zmiana, produkt, godzina?
- Czy robi się lepiej po działaniu?
Reszta tego przewodnika podąża za tymi pięcioma krokami. Zacznij od wiarygodnej wartości OEE: zobacz jak obliczyć OEE, jeśli potrzebujesz wzorów.
Krok 1: Sprawdź dane zanim je przeanalizujesz
Złe dane dają pewne, ale błędne wykresy. Wykonaj trzy szybkie kontrole przed otwarciem raportu.
- Czas niezaklasyfikowany. Przestoje bez powodu nie można uszeregować. Jeśli to więcej niż kilka procent czasu przestoju, najpierw popraw rejestrację przyczyn.
- Idealna wydajność. Użyj najlepszej akredytowanej wartości dla produktu na tej linii. Jeśli wydajność jest powyżej 100%, idealna wydajność jest za niska.
- Wszystko się sumuje. OEE plus wszystkie procenty strat powinny równać 100% czasu zaplanowanego. Jeśli nie, brakuje jakiejś straty.
Sprawdź też, że czas planowany jest uczciwy. Skracanie czasu zaplanowanego, by ukryć straty, sprawia, że OEE wygląda dobrze i niczego się nie uczysz.
Krok 2: Podziel OEE na dostępność, wydajność i jakość
OEE to dostępność x wydajność x jakość. Złożona liczba ukrywa, który czynnik szkodzi.
Lina z 70% OEE może tracić z powodu postojów, z powodu wolnej pracy lub z powodu odpadów. Każdy przypadek wymaga innego rozwiązania.
Przykład
Jedna zmiana 8-godzinna na jednej linii. Wszystkie liczby to przykład.
- Czas produkcji planowany: 480 min. Przestoje: 72 min. Czas pracy: 408 min.
- Idealna wydajność: 60 sztuk na minutę. Wyprodukowane sztuki: 20 400. Odpady i poprawki: 408 sztuk.
Dostępność = 408 / 480 = 85,0%. Wydajność = 20 400 / (60 x 408) = 83,3%. Jakość = 19 992 / 20 400 = 98,0%.
OEE = 85,0% x 83,3% x 98,0% = 69,4%.
Sprawdzenie dla tylko dobrych sztuk: 19 992 / 60 = 333,2 min idealnej pracy, i 333,2 / 480 = 69,4%. Ten sam wynik, więc dane się zgadzają.
Tutaj dostępność i prędkość tracą mniej więcej tyle samo. Jakość traci tylko 1.4 punktu, więc odpady nie są miejscem, od którego powinna zaczynać ta zmiana.
Gdzie pasują sześć dużych strat
Sześć dużych strat z TPM (Total Productive Maintenance) mieści się w tych samych trzech czynnikach.
- Dostępność: awarie oraz przezbrojenia i ustawienia.
- Wydajność: drobne postoje i bezczynność oraz spadek prędkości.
- Jakość: defekty procesu oraz obniżona wydajność przy rozruchu.
Użyj trzech czynników, by znaleźć obszar. Użyj powodów strat, by znaleźć przyczynę.
Krok 3: Uszereguj straty
Teraz wypisz każdy powód straty z jego łącznymi minutami i posortuj od największego do najmniejszego. To wykres Pareto i pokazuje, gdzie szukać najpierw.
Pareto przestojów zwykle pokazuje kilka powodów niosących większość minut.
W tym przykładzie jedna przyczyna wcale nie jest maszyną: oczekiwanie na materiał. Ranking to ujawnia, przeczucie nie.
Niezaklasyfikowane to nie przyczyna. To luka w danych, więc najpierw ją zamknij (krok 1).
Przestoje planowane i nieplanowane
Dwie belki tu są planowane: przezbrojenie i sprzątanie. Pozostają, bo odejmują czas od czasu planowanego, a 5S i SMED (przezbrojenia w jednocyfrowych minutach) mogą je skrócić.
Czytaj je oddzielnie od nieplanowanych belek. Nieplanowany postój potrzebuje root causa. Planowany postój potrzebuje lepszej metody.
Sprzątanie zaplanowane poza czasem planowanym nie jest stratą, więc pomiń je z tego wykresu. Wciąż pojawi się w TEEP (patrz niżej).
Ranguj według minut i według częstotliwości
Zrób obie rzeczy. Kilka długich postojów wymaga przyjrzenia się, co się zepsuło i ile trwał restart.
Wiele krótkich postojów wymaga przyjrzenia się wzorcowi: produkt, zmiana, ustawienie lub materiał. Zobacz mikro-przestoje, jak je mierzyć.
Średnia długość postoju dla powodu to szybki sposób, by odróżnić dwa typy.
Sprawdź, jak twój system traktuje bardzo krótkie postoje. Wielu narzędzi nie liczy postojów poniżej ustawionego czasu jako przestoju, lecz jako stratę prędkości, więc nie pokażą się one na tym wykresie.
Potem zejdź o poziom niżej
Weź jedną lub dwie główne przyczyny i podziel je według maszyny, produktu, zmiany i powodu. Zatrzymaj się, gdy będziesz mógł wskazać właściciela i działanie.
Do pracy nad przyczyną źródłową patrz analiza przestojów urządzeń.
Krok 4: Przetnij według zmiany, produktu i godziny
Średnia ukrywa wzorce. Ta sama linia może dobrze działać w dzień, a źle w nocy, albo dobrze dla jednego produktu i źle dla innego.
Przetnij te same dane trzema sposobami i szukaj grupy, która się wyróżnia.
Według zmiany
| Zmiana (przykład) | Dostępność | Wydajność | Jakość | OEE |
|---|---|---|---|---|
| Dzienna | 90% | 88% | 97% | 76.8% |
| Popołudniowa | 86% | 85% | 97% | 70.9% |
| Nocna | 78% | 86% | 95% | 63.7% |
Nocna traci najwięcej na dostępności. Patrz najpierw na oczekiwania, obsadę i wsparcie, nie na prędkość maszyny.
Sprawdź przyczyny tylko dla tej zmiany, zanim cokolwiek postanowisz.
Według produktu
Niektóre produkty często pracują wolniej lub dają więcej odpadów. Podział według produktu pokaże, czy strata to wina produktu, przezbrojenia na niego, czy linii.
Pokaże też, kiedy idealna wydajność dla produktu jest błędna lub kiedy produkt jest po prostu trudny w produkcji.
Według godziny
Widok godzinowy znajduje powtarzające się wzory: pierwsza godzina po przerwie, koniec zmiany, zimny start w poniedziałek.
Całkowity dzienny sumaryczny je ukrywa.
Krok 5: Czytaj trend i oznacz swoje zmiany
Jeden dzień to szum. Spójrz na OEE tygodniowe i udział strat tygodniowych przez co najmniej miesiąc.
Oznacz każdą zmianę na wykresie: nowa idealna wydajność, nowa lista przyczyn, naprawa, którą wprowadzono. Bez oznaczeń nikt nie pamięta, dlaczego linia się poruszyła.
Po naprawie sprawdź dwie rzeczy: czy zmniejszyła się docelowa strata i czy jakaś inna strata nie wzrosła, by ją zastąpić? Strata może się przesunąć zamiast zniknąć.
TEEP i wykorzystanie: widok poza czasem planowanym
OEE patrzy tylko na zaplanowany czas. TEEP patrzy na wszystkie 24 godziny, każdego dnia.
TEEP = OEE x udział czasu kalendarzowego, który planujesz. Wykorzystanie sprzętu to udział zegara, w którym sprzęt pracuje.
Przykład: linia ma 69.4% OEE i jest planowana 16 godzin z 24. TEEP = 69.4% x 66.7% = 46.3%.
Użyj OEE, by usunąć straty w ramach zmian. Użyj TEEP, gdy pytanie dotyczy pojemności: czy potrzebna jest jeszcze jedna zmiana lub kolejna maszyna?
Nigdy nie zamieniaj ich w raporcie. Odpowiadają na różne pytania.
Sprawiedliwe porównanie linii
Ranking linii po OEE jest kuszący i często niesprawiedliwy. Zanim porównasz, wyrównaj cztery rzeczy.
- Idealne wydajności. Ustaw według tej samej zasady dla każdej linii, na przykład najlepsza akredytowana wartość.
- Czas planowany. Te same zasady, co liczy się jako planowany, a co jest wyłączone.
- Powody postojów. Ta sama lista powodów, inaczej porównanie to tylko porównanie słownictwa.
- Miks produktów. Linia wykonująca dużo krótkich zleceń pokaże więcej strat przez przezbrojenia niż ta wykonująca długie zlecenia.
Łącz linie, ważając OEE każdej przez jej czas planowany. Proste średnie procentów są błędne.
Pierwsze spojrzenie na linię wąskiego gardła. Zysk tam może podnieść wydajność całego zakładu. Zysk gdzie indziej może tylko zwiększyć zapasy.
Porównuj linie po wspólnych stratach, nie tylko po liczbie nagłówkowej. „Obie linie tracą 12% na przezbrojeniach" to lepszy trop niż „linia 2 ma 8 punktów straty".
Typowe błędy analizy
- Gonienie procentu. Celem jest usunięcie strat, nie podniesienie liczby. Zespoły ścigające procent mogą zacząć ukrywać przestoje.
- Ukrywanie linii w jednej średniej. Jedna linia na 95% i jedna na 45% dają 70%. Ta liczba nie opisuje żadnej z linii.
- Patrzenie tylko na minuty. Wiele krótkich postojów łatwo przeoczyć w sumie minut. Licz je też.
- Pozostawianie postojów niezaklasyfikowanych lub używanie powodu "inne". Może to stać się największym i najmniej użytecznym paskiem.
- Potajemna zmiana idealnej wydajności. Trend wtedy pokazuje przerwę, która nie jest realna.
- Zbyt mało danych. Jedna zmiana lub jeden tydzień dla jednego produktu może mylić. Szukaj powtarzalnych wzorców.
- Traktowanie wysokiego OEE jako dowodu. Jeśli OEE wygląda wysoko, ale produkcja jest niska, najpierw sprawdź idealną wydajność i wyłączony czas.
Jak wygląda dobre
Popularny benchmark dla światowej klasy produkcji dyskretnej i partiej to 85% OEE. R.C. Hansen podaje tę samą liczbę w swojej książce o OEE.
To benchmark branżowy, nie wynik Fabrico, i nie jest celem dla każdej linii. Hansen ocenia poniżej 65% jako nieakceptowalne, a 65 do 75% jako znośne, jeśli trend się poprawia.
Porównuj każdą linię z jej ostatnim kwartałem i pytaj, czy największe straty się zmniejszają. Linia, która przesuwa się z 60% na 68% poprzez usunięcie dwóch największych strat, robi postęp, nawet jeśli nie jest blisko 85%.
Jak Fabrico robi analitykę OEE
Fabrico to lekki MES w chmurze. Zbiera status linii i liczniki z danych maszynowych (PLC, sensor IoT lub kamera), a operatorzy dodają powody postojów kilkoma stuknięciami.
Ekrany analityki OEE następnie pracują na tych danych.
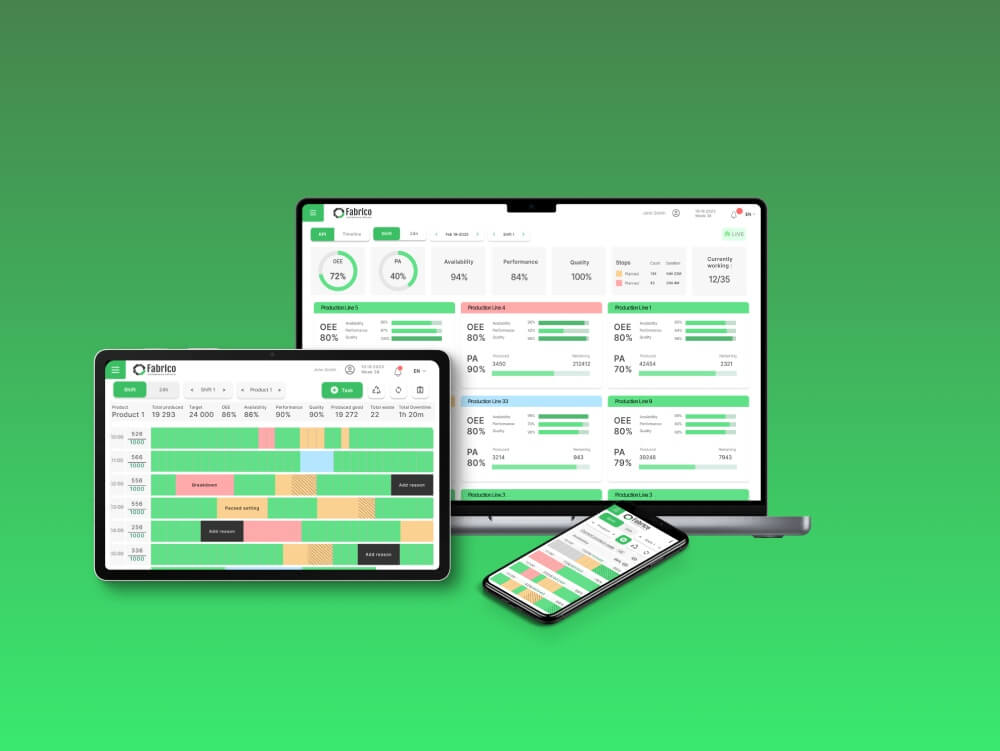
- Podział OEE na dostępność, wydajność i jakość, plus PA (wyprodukowane dobre względem planu), TEEP i wykorzystanie sprzętu.
- Rozkład przestojów: planowane, nieplanowane, przezbrojenia i niezaklasyfikowane.
- Top 10 nieplanowanych i top 10 planowanych powodów oraz tabela top 20 przestojów z czasem przestoju, częstotliwością, udziałem i średnim czasem trwania na linię.
- Produkcja brutto względem celu oraz odpady i poprawki.
- OEE i TEEP w czasie, rozbijane według godziny, zmiany, dnia, tygodnia lub miesiąca, z eksportami.
- Group Analytics do widzenia OEE między zakładami.
Gdy kamery są włączone, Fabrico może zasugerować powód dla niezaklasyfikowanego postoju, a ludzie go potwierdzają. To pomaga z problemem niezaklasyfikowanego czasu z kroku 1.
Zobacz Fabrico MES i OEE po pełny obraz.
Zarezerwuj demo lub Skontaktuj się z nami, aby zobaczyć dane twojej linii w tych widokach.
O co ludzie pytają dalej
Którą stratę powinienem naprawić najpierw?
Największą na linii wąskiego gardła, jeśli możesz wskazać właściciela i działanie dla niej. Mniejsza strata z łatwą naprawą może iść pierwsza, by zbudować impet.
Ile danych potrzebuję, zanim zaufam analizie?
Planuj kilka tygodni, by zobaczyć wzorce według zmiany i produktu. Hansen mówi, że trzy do sześciu miesięcy danych wystarczy do pracy.
Rozpocznij Pareto wcześniej, ale traktuj je jako hipotezę, dopóki wzorce się nie powtórzą.
Jaka jest różnica między analityką OEE a oprogramowaniem OEE?
Analityka to analiza, którą wykonujesz. Oprogramowanie zbiera dane i buduje widoki. Bez automatycznych danych analiza jest powolna i spóźniona.
Zobacz oprogramowanie OEE co porównać.
Jak często powinniśmy przeglądać dane OEE?
Codziennie na poziomie linii dla najważniejszych postojów z ostatniej zmiany, co tydzień dla trendu i udziałów strat, co miesiąc dla TEEP i pojemności.
Czy powinienem patrzeć na OEE czy na przestoje?
Oba, w tej kolejności. OEE mówi, jak duża jest luka. Przestoje i ranking strat mówią, co w niej jest.
Do wzorów zobacz obliczenia OEE.
Czy potrzebuję AI lub analityki predykcyjnej?
Nie na start. Pięć kroków powyżej wymaga czystych danych i rutyny tygodniowej, nie modelu.
Zaawansowane narzędzia pomagają dopiero, gdy powody postojów i idealne wydajności są wiarygodne.
Gotowy zobaczyć swoją linię w ten sposób? Zarezerwuj demo lub Skontaktuj się z nami.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga






Prawdziwe kafelki Fabrico, dane przykładowe.