


 Iniciar sesión
 Blog
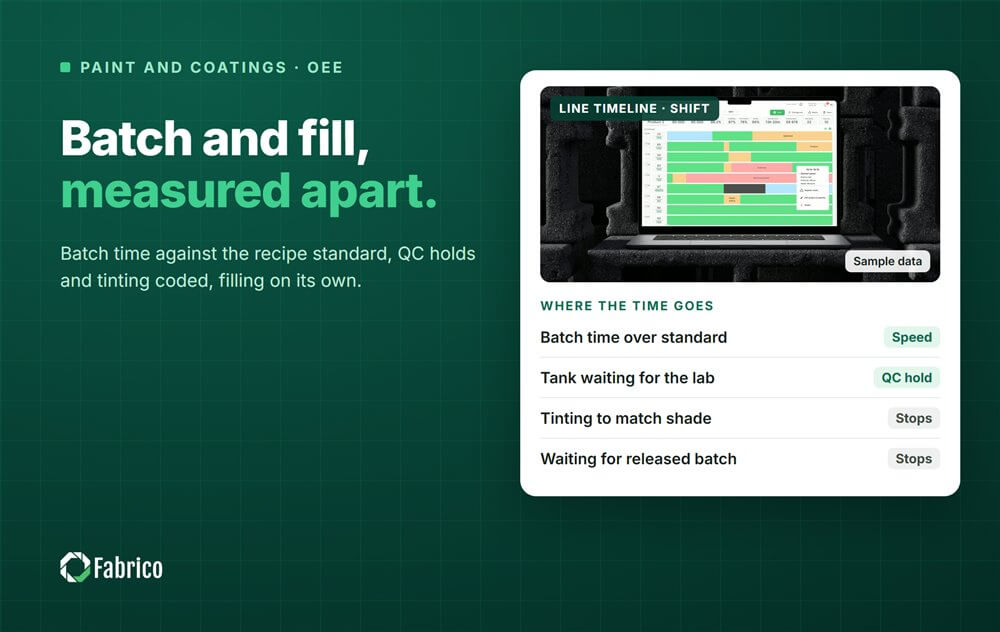
OEE para la fabricación de pinturas y recubrimientos: lotes, control de calidad y llenado

Puntos clave
- Mida el OEE por separado en el lado de lote y en el lado de llenado. Una cifra combinada oculta a dónde va el tiempo.
- En dispersores y tanques de dilución, el Rendimiento compara el tiempo real de la partida con el tiempo estándar por partida para la receta.
- La espera de QC y las rondas de matizado son pérdidas reales. Codifique el tiempo que un tanque lleno espera al laboratorio y el tiempo dedicado al tintado de la misma manera.
- En las líneas de llenado, esperar a una partida liberada es una pérdida de Disponibilidad con causa corriente arriba, no un problema del llenador.
- Los cambios de color cuestan tiempo de limpieza y producto enviado al lavado. Mida tiempo y peso.
El tanque de dilución de la partida blanca de la mañana está lleno desde las diez. El laboratorio tiene la muestra, el matizado está en su segunda ronda, y la línea de llenado de al lado está cambiando a otro producto porque nada más está liberado. En el papel no hay nada roto. En términos de OEE, dos activos están perdiendo tiempo a la vez por una razón que no reside en ninguna de las máquinas.
Esta guía es para gerentes de planta, gerentes de producción y responsables de mejora continua en plantas de pintura decorativa e industrial. Cubre por qué lote y llenado necesitan cifras de OEE separadas, cómo medir Disponibilidad, Rendimiento y Calidad en dispersores y tanques de dilución, cómo tratar la espera de QC y el tintado, cómo medir las líneas de llenado y cuánto cuestan realmente los cambios de color.
Cómo funciona una planta de pintura: dos procesos distintos
Una planta de pintura une un proceso por lotes con un proceso de envasado, y cada uno funciona con su propio reloj.
- Peso y premix. Binder, disolvente o agua, pigmentos, rellenos y aditivos se pesan y cargan.
- Dispersión. Un dispersor de alta velocidad humedece y desagrega el pigmento. Algunos productos pasan por un molino de perlas hasta que la finura, comprobada con un indicador Hegman, es la correcta.
- Dilución. El resto del binder, disolvente y aditivos se mezclan a menor velocidad.
- QC y matizado. El laboratorio comprueba viscosidad, color, brillo y densidad. Si el color no corresponde, se añaden colorantes y se vuelve a ensayar la partida.
- Filtración y transferencia. La partida liberada pasa por filtros a un tanque de retención o directamente al llenado.
- Llenado. Latas, cubos, tambores o IBCs se llenan, tapan, etiquetan y paletizan.

Por qué lote y llenado necesitan OEE separado
Un contenedor de lote y una línea de llenado realizan trabajos diferentes. El contenedor convierte materias primas en litros de pintura aprobada, medidos en lotes. La línea de llenado convierte pintura aprobada en bultos, medidos en latas por minuto. Multiplicar ambos en un OEE de planta da un número sobre el que nadie puede actuar.
Mida cada uno por sus propios términos y enlácelos mediante un único código de razón: esperar a una partida liberada en el lado de llenado, y esperar al llenado en el lado de lote. Esos dos códigos muestran qué lado retiene al otro. Nuestra guía sobre OEE en fabricación por lotes explica el método por lotes en detalle, y OEE entre múltiples máquinas cubre cómo agregar activos sin mezclarlos.
OEE en el lado de lote: dispersión y dilución
Trate cada tanque, o cada pareja dispersor y tanque de dilución, como un activo individual.
- Disponibilidad = tiempo que el tanque está procesando una partida / tiempo planificado. Limpieza, espera de materias primas, espera de liberación de QC y espera a que la línea de llenado vacíe el tanque son todas pérdidas con sus propios códigos.
- Rendimiento = tiempo estándar por partida x partidas completadas / tiempo de procesamiento. El tiempo estándar por partida para la receta es el mejor tiempo probado para cargar, dispersar y diluir, sin esperas.
- Calidad = litros liberados correctos a la primera / litros fabricados. Las partidas que requieren retrabajo, producto perdido en el resto del tanque y pérdidas en filtros se cuentan en su contra.
Fije el tiempo estándar por partida a partir de una buena partida ininterrumpida para esa receta, no a partir de la media. Una partida que supera el estándar porque la adición de pigmento fue lenta, o porque el molino se compartió, es una pérdida de Rendimiento con una razón codificada.
Espera de QC y tiempo de tintado
La espera de QC es la pérdida que las plantas de pintura suelen omitir. La partida está hecha, el tanque está lleno y espera el resultado de una muestra. El tanque no puede empezar la siguiente partida, y la línea de llenado puede estar esperando también. Códulelo como espera por QC, con la hora de toma de muestra y la hora de vuelta del resultado.
El matizado es distinto. Cada ronda de añadir colorante y volver a probar añade tiempo a la partida. Registre ese tiempo como parte de la partida y anote el número de rondas. Una receta que necesita tres rondas en la mayoría de partidas apunta a variación en la materia prima o a la propia receta, no al operario que la tiñe.
Cuando la espera de QC es grande, el laboratorio puede ser la verdadera restricción de la planta. Añadir otro dispersor no ayudará si cada partida hace cola para el mismo espectrofotómetro.
OEE en la línea de llenado
La línea de llenado es una línea de embalaje y su OEE funciona como cualquier otra. Establezca la tasa ideal en latas por minuto para cada tamaño de envase, a partir de la velocidad nominal del llenador.
- Paradas cortas típicas. Atascos en el desencajado de latas, atascos en la alimentadora de tapas, tapas no presionadas, fallos de etiquetado, boquillas con goteo.
- Paradas largas típicas. Cambios de tamaño, lavados por cambio de color, espera de una partida liberada, falta de latas o tapas.
- Calidad. Rechazos de la báscula de control, latas abolladas o que gotean, etiquetas erróneas.
El sobrellenado que pasa la báscula de control es giveaway, no una pérdida de Calidad en OEE. Regístrelo junto al OEE, en dinero; nuestra guía sobre giveaway and overfill muestra cómo. Cuando el llenador espera pintura, cargue el tiempo al lado de lote. Nuestro artículo sobre starvation and blocking explica la regla.
Cambios de color y limpieza
Cada cambio de color cuesta el doble: tiempo de limpieza y producto o material de lavado enviado a desperdicio. Las pinturas a base de agua se lavan con agua, las solventes con disolvente, y ambas generan residuos a gestionar.
Mida cada cambio desde la última lata buena de un color hasta la primera lata buena del siguiente, en la línea de llenado, y desde la transferencia de lote hasta la siguiente carga en el lado del tanque. Pese el lavado y el producto perdido. Muchas plantas manejan los colores de claro a oscuro para acortar la limpieza, una decisión de planificación. Nuestra guía sobre cómo reducir el tiempo de cambio cubre la preparación de tapas, etiquetas y filtros fuera de la parada.
Fuentes de datos: lo que cada una ve
| Fuente | Lo que te da | Lo que se pierde |
|---|---|---|
| Celdas de carga del tanque | Inicio de lote, adiciones, transferencia de salida | Por qué un tanque lleno está esperando |
| Accionamientos de dispersor y molino | Estado de funcionamiento, velocidad, potencia | Si el lote está dentro de especificación |
| Marcas temporales del laboratorio | Muestra tomada, resultado, liberación: la espera por QC | Decisiones de matizado que nadie anota |
| PLC del llenador y báscula de control | Estado de funcionamiento, conteo, pesos de llenado, rechazos | Por qué el llenador esperó |
| Entrada del operario | Motivo, lote, color, tamaño de envase | Paradas cortas demasiado breves para registrar |
| Cámara en la línea de llenado | Un clip del alimentador de tapas o de la entrada de latas en el momento de una parada | Lo que ocurre dentro de un tanque cerrado |
El PLC es el reloj de la línea de llenado. Donde una cámara vigila el alimentador de tapas o la entrada de latas, el clip muestra el atasco que la señal de marcha solo reporta como parada. Un modelo puede sugerir la razón y el operario la confirma con un toque.
Un ejemplo práctico: una unidad de lote y una línea de llenado
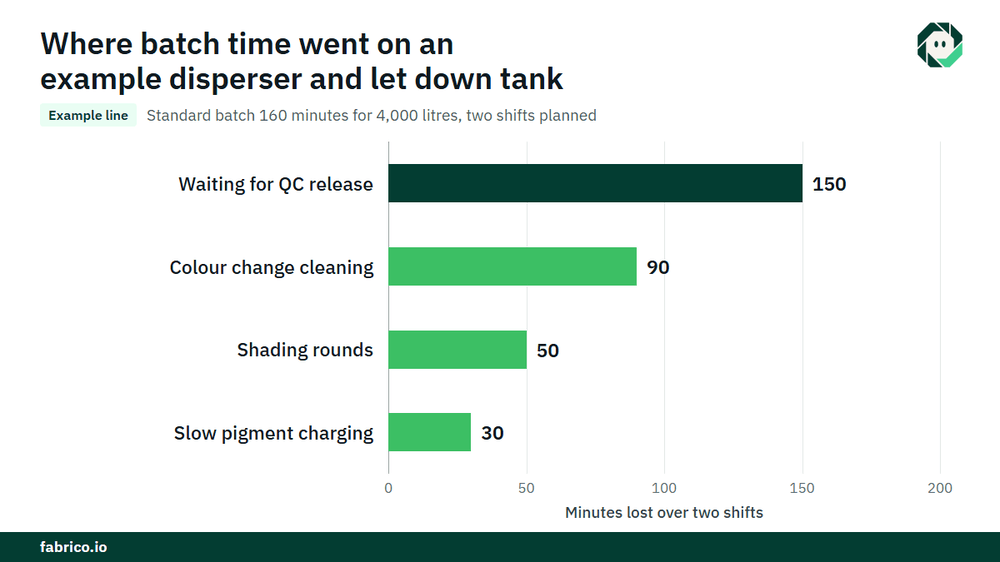
Línea de ejemplo (números ilustrativos, no de cliente): un par dispersor y tanque de dilución hace una receta con un tiempo estándar de lote de 160 minutos para 4.000 litros, es decir 25 litros por minuto. Está planificada para dos turnos, 960 minutos.
- No procesando: 150 minutos esperando la liberación de QC y 90 minutos de limpieza por cambio de color. Tiempo de procesamiento = 960 menos 240 = 720 minutos. Disponibilidad = 720 / 960 = 75,0%.
- Cuatro lotes hechos. Tiempo estándar = 4 x 160 = 640 minutos. Rendimiento = 640 / 720 = 88,9%. Los 80 minutos extra son dos rondas de matizado (50) y carga lenta de pigmento (30).
- Producidos 16.000 litros; 320 litros perdidos por retrabajo, resto en tanque y filtros. Buenos = 15.680 litros. Calidad = 15.680 / 16.000 = 98,0%.
- OEE de lote = 0,75 x 0,889 x 0,98 = 65,3%. Comprobación: 15.680 / 25 = 627,2 minutos, y 627,2 / 960 = 65,3%.
| Línea de llenado, latas de 2,5 litros | Valor |
|---|---|
| Tiempo planificado, velocidad nominal | 480 minutos, 40 latas por minuto |
| Paradas: espera de lote liberado, cambio de color y tamaño, atascos de tapas | 60 + 40 + 20 = 120 minutos |
| Disponibilidad | 360 / 480 = 75,0% |
| Rendimiento | 12.960 latas / (360 x 40 = 14.400) = 90,0% |
| Calidad | 12.636 buenas / 12.960 = 97,5% |
| OEE de llenado | 0,75 x 0,90 x 0,975 = 65,8% ; comprobación 12.636 / 40 / 480 = 65,8% |
Cuantifique la espera por QC. Los 150 minutos son 150 x 25 = 3.750 litros de capacidad de lote. Con una contribución de $0,80 por litro (€0,80 en una planta euro), eso son $3.000 en los dos turnos, si el lado de lote es la restricción y la planta está agotada. En 250 días laborables, eso suma $750.000, o €750.000. La misma demora aparece de nuevo en la línea de llenado como espera de lote, así que cuente su dinero una vez, en el lado que la causó.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada por visión por ordenador. En una planta de pintura comienza con OEE y un MES ligero: registro automático de tiempo de inactividad a partir de las señales de las máquinas y OEE en vivo por línea y turno, empezando por las líneas de llenado.
- Pérdidas tasadas en dinero y clasificadas por coste, de modo que la espera de QC, un largo cambio de color y los atascos de tapas se comparen en una sola moneda.
- El operario confirma la causa con un toque, incluido el esperar a una partida liberada.
- Un clip de cámara como evidencia de una parada donde una cámara vigila el alimentador de tapas o la entrada de latas.
- Una orden de trabajo al técnico adecuado, con su coste, cuando una parada es una avería.
- Una vista única entre plantas para grupos con varios sitios de pintura.
Puedes empezar en una línea, con una línea base y una fecha de decisión acordadas de antemano. Cada planta recibe un presupuesto tras una revisión de sus líneas.
Preguntas frecuentes
¿Cómo se calcula el OEE para un proceso por lotes de pintura?
La Disponibilidad es tiempo de procesamiento sobre tiempo planificado. El Rendimiento es tiempo estándar por lote multiplicado por lotes completados, sobre tiempo de procesamiento. La Calidad es litros liberados correctos a la primera sobre litros fabricados.
¿Debe contarse el tiempo de espera de QC contra el OEE?
Sí, en el lado de lote. Un tanque lleno esperando un resultado de laboratorio no puede hacer el siguiente lote. Códigoelo como espera por QC para que la parte del laboratorio en la pérdida sea visible.
¿Deben combinarse los OEE de lote y llenado en un solo número?
No. Infórmelos por separado y enlácelos con los códigos de espera. Una cifra combinada oculta qué lado frena al otro.
¿Cómo afectan los cambios de color al OEE en la fabricación de pintura?
Cuestan tiempo de limpieza en Disponibilidad en ambos lados, y producto o lavado enviado a desperdicio. Cronometre cada cambio y pese los residuos.
¿Cuál es un buen OEE para una planta de pintura?
No hay un benchmark estándar para plantas de pintura, y los OEE de lote y llenado difieren por naturaleza. Compare cada activo con su propia línea base y siga la tendencia por receta y tamaño de envase.
Vea las pérdidas de su planta en una demo
Traiga una línea de llenado y su registro de tiempo de inactividad. Mostraremos a dónde van los minutos y cuánto cuesta cada pérdida.
Artículos relacionados



Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.