


 Zaloguj
 Blog
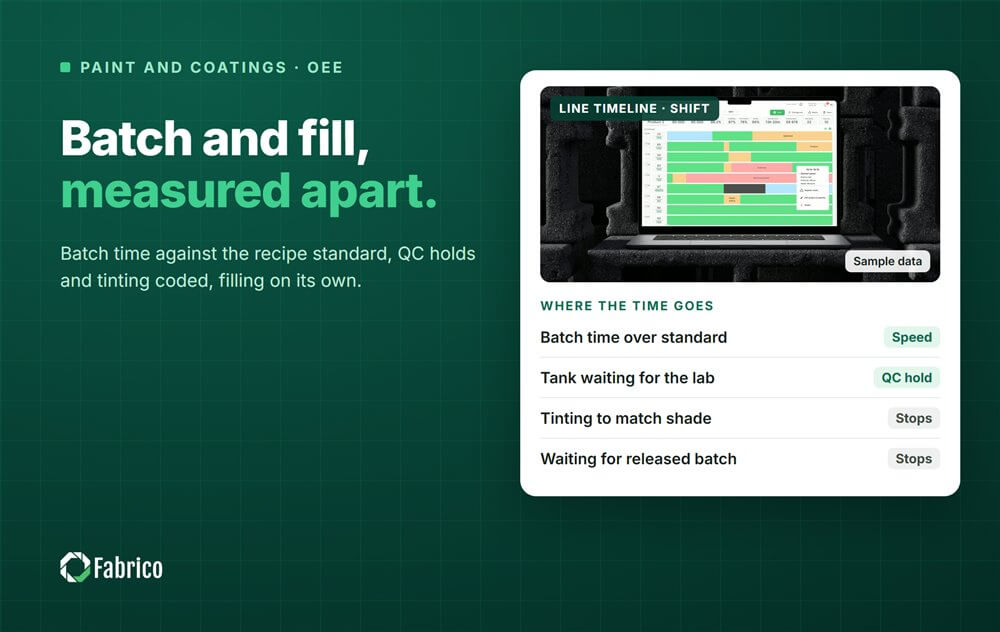
OEE w produkcji farb i powłok: partie, kontrola jakości i napełnianie

Najważniejsze wnioski
- Mierz OEE oddzielnie dla strony partii i dla strony napełniania. Jedna łączna wartość ukrywa, gdzie znika czas.
- W dispergerach i zbiornikach rozcieńczających Wydajność porównuje rzeczywisty czas partii ze standardowym czasem partii dla receptury.
- Czas oczekiwania na QC i rundy tonowania to rzeczywiste straty. Zakoduj czas, przez który pełny zbiornik czeka na laboratorium, i czas spędzony na barwieniu w ten sam sposób.
- Na liniach napełniających oczekiwanie na zwolnioną partię to strata Dostępności z przyczyną w górnym procesie, a nie problem napełniacza.
- Zmiany kolorów kosztują czas na czyszczenie i produkt wysłany do mycia. Mierz i czas, i wagę.
Zbiornik rozcieńczający dla porannej białej partii jest pełny od dziesiątej. Laboratorium ma próbkę, tonowanie jest w drugiej rundzie, a sąsiednia linia napełniająca przełącza się na inny produkt, bo nic innego nie jest zwolnione. Na papierze nic nie jest zepsute. W kategoriach OEE dwa zasoby tracą czas jednocześnie z powodu, który nie leży w żadnej z maszyn.
Ten przewodnik jest dla kierowników zakładów, menedżerów produkcji i liderów CI w zakładach farb dekoracyjnych i przemysłowych. Omawia, dlaczego partie i napełnianie potrzebują oddzielnych wskaźników OEE, jak mierzyć Dostępność, Wydajność i Jakość na urządzeniach do dyspersji i zbiornikach rozcieńczających, jak traktować oczekiwanie na QC i barwienie, jak mierzyć linie napełniające i ile naprawdę kosztują zmiany kolorów.
Jak działa zakład farb: dwa różne procesy
Zakład farb łączy proces partiowy z procesem pakowania i każdy działa według własnego zegara.
- Ważenie i premiks. Spoina, rozpuszczalnik lub woda, pigmenty, wypełniacze i dodatki są ważone i dodawane.
- Dyspersja. Dysperser o dużej prędkości nawilża i rozdziela pigment. Niektóre produkty przechodzą przez młyn perełkowy aż do uzyskania odpowiedniej gradacji mielności, sprawdzanej skalą Hegmana.
- Rozcieńczanie. Reszta spoiny, rozpuszczalnika i dodatków jest mieszana przy niższej prędkości.
- QC i tonowanie. Laboratorium sprawdza lepkość, kolor, połysk i gęstość. Jeśli kolor jest niezgodny, dodaje się barwniki i partię testuje ponownie.
- Filtracja i transfer. Zwolniona partia przechodzi przez filtry do zbiornika magazynowego lub bezpośrednio do napełniania.
- Napełnianie. Puszki, wiadra, beczki lub IBC są napełniane, zamykane, etykietowane i paletyzowane.

Dlaczego partie i napełnianie potrzebują oddzielnego OEE
Zbiornik partiowy i linia napełniająca wykonują inną pracę. Zbiornik przekształca surowce w litry zatwierdzonej farby, mierzone w partiach. Linia napełniająca przekształca zatwierdzoną farbę w opakowania, mierzone w puszkach na minutę. Mnożenie tych dwóch do jednej wartości OEE zakładu daje liczbę, na którą nikt nie może zareagować.
Mierz każdy element na jego warunkach i połącz je jednym kodem przyczyny: oczekiwanie na zwolnioną partię po stronie napełniania i oczekiwanie na napełnienie po stronie partii. Te dwa kody pokazują, która strona hamuje drugą. Nasz przewodnik po OEE w produkcji partiowej wyjaśnia metodę batch szczegółowo, a OEE dla wielu maszyn opisuje, jak agregować zasoby bez mieszania ich.
OEE po stronie partii: dyspersja i rozcieńczanie
Traktuj każdy zbiornik lub każdą parę dysperser–zbiornik rozcieńczający jako jedno urządzenie.
- Dostępność = czas, w którym zbiornik przetwarza partię / czas planowany. Czyszczenie, oczekiwanie na surowce, oczekiwanie na zwolnienie przez QC oraz oczekiwanie, aż linia napełniająca opróżni zbiornik, to wszystkie straty z własnymi kodami.
- Wydajność = standardowy czas partii x zakończone partie / czas przetwarzania. Standardowy czas partii dla receptury to najlepszy sprawdzony czas na załadunek, dyspersję i rozcieńczenie, bez oczekiwania.
- Jakość = litry zwolnione poprawne za pierwszym razem / wyprodukowane litry. Partie wymagające przeróbki, produkt utracony w dnie zbiornika i straty na filtrach są liczone przeciwko niej.
Ustaw standardowy czas partii na podstawie dobrej, nieprzerwanej partii dla tej receptury, a nie średniej. Partia, która przekracza standard, ponieważ dodawanie pigmentu było wolne albo młyn był współdzielony, to strata Wydajności z określoną przyczyną.
Oczekiwanie na QC i czas barwienia
Oczekiwanie na QC to strata, którą zakłady farb najczęściej pomijają. Partia jest zrobiona, zbiornik jest pełny i czeka na wynik próbki. Zbiornik nie może rozpocząć następnej partii, a linia napełniająca może również czekać. Zakoduj to jako oczekiwanie na QC, z czasem pobrania próbki i czasem otrzymania wyniku.
Tonowanie jest inne. Każda runda dodawania barwnika i ponownego testu dodaje czasu do partii. Zaksięguj ten czas jako część partii i zarejestruj liczbę rund. Receptura, która potrzebuje trzech rund w większości partii, wskazuje na wariacje surowca lub samą recepturę, a nie na operatora, który ją tonuje.
Gdy oczekiwanie na QC jest duże, laboratorium może być prawdziwym ograniczeniem zakładu. Dodanie kolejnego dyspersera nie pomoże, jeśli każda partia stoi w kolejce do tego samego spektrofotometru.
OEE na linii napełniania
Linia napełniająca to linia pakująca i jej OEE działa jak w każdej innej. Ustaw idealną wydajność w puszkach na minutę dla każdego rozmiaru opakowania, z prędkości nominalnej napełniacza.
- Typowe krótkie zatrzymania. Zacięcia przy rozdzielaniu puszek, zacięcia podajnika nakrętek, nakrętki niezaciśnięte, błędy etykietowania, cieknące dysze.
- Typowe długie zatrzymania. Zmiany rozmiaru opakowania, płukania przy zmianie koloru, oczekiwanie na zwolnioną partię, brak puszek lub nakrętek.
- Jakość. Odrzuty ze wagi kontrolnej, wgniecione lub cieknące puszki, złe etykiety.
Nadmierne napełnienie, które przejdzie wagę kontrolną, to gratis, a nie strata Jakości w OEE. Śledź to obok OEE, w pieniądzu; nasz przewodnik o giveaway and overfill pokazuje jak. Gdy napełniacz czeka na farbę, obciąż czasem stronę partii. Nasz artykuł o starvation and blocking wyjaśnia regułę.
Zmiany kolorów i czyszczenie
Każda zmiana koloru kosztuje podwójnie: czas czyszczenia oraz produkt lub materiał do mycia wysłany na odpady. Farby wodne są myte wodą, rozpuszczalnikowe rozpuszczalnikiem, i obie generują odpady do obsłużenia.
Mierz każdą zmianę od ostatniej dobrej puszki jednego koloru do pierwszej dobrej puszki następnego, na linii napełniającej, i od transferu partii do następnego załadunku po stronie zbiornika. Waż płukanie i utracony produkt. Wiele zakładów prowadzi kolory od jasnych do ciemnych, by skrócić czyszczenie — to decyzja planistyczna. Nasz przewodnik o jak skrócić czas przezbrajania obejmuje przygotowanie nakrętek, etykiet i filtrów poza zatrzymaniem.
Źródła danych: co każde widzi
| Źródło | Co daje | Co pomija |
|---|---|---|
| Komórki wagowe zbiornika | Start partii, dodatki, transfer out | Dlaczego pełny zbiornik czeka |
| Napędy dysperserów i młynów | Stan pracy, prędkość, moc | Czy partia jest w normie |
| Znaczniki czasowe laboratorium | Pobranie próbki, wynik, zwolnienie: oczekiwanie na QC | Decyzje o tonowaniu, których nikt nie zapisuje |
| PLC napełniacza i waga kontrolna | Stan pracy, licznik, wagi napełnienia, odrzuty | Dlaczego napełniacz czekał |
| Wpis operatora | Powód, partia, kolor, rozmiar opakowania | Krótkie przestoje zbyt krótkie, by je zapisać |
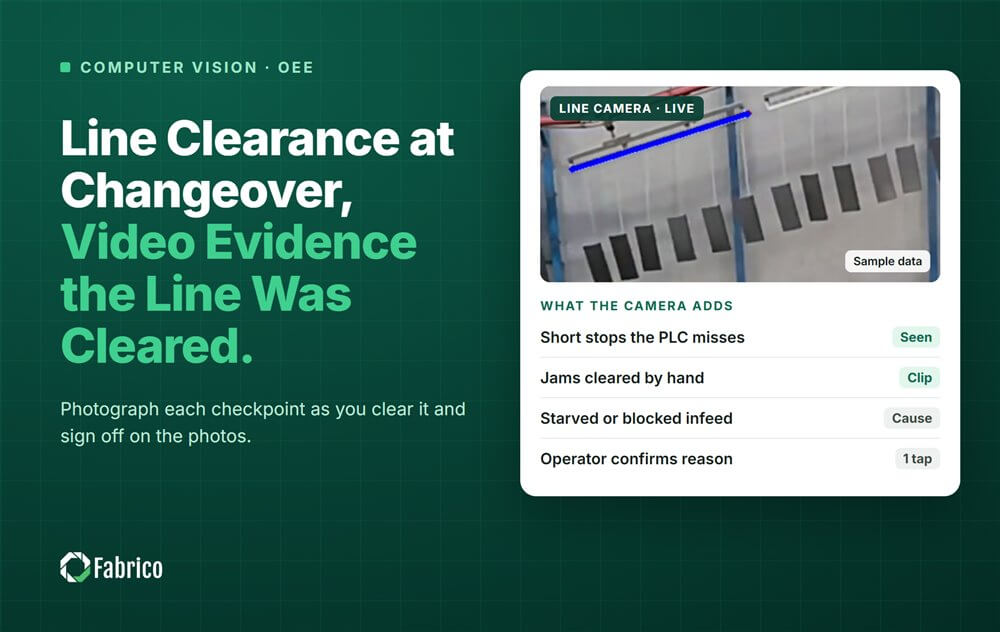
| Kamera na linii napełniania | Klip z podajnika nakrętek lub podawania puszek w momencie zatrzymania | Co dzieje się wewnątrz zamkniętego zbiornika |
PLC jest zegarem linii napełniającej. Tam, gdzie kamera obserwuje podajnik nakrętek lub podawanie puszek, klip pokazuje zablokowanie, które sygnał pracy raportuje jedynie jako zatrzymanie. Model może zasugerować przyczynę, a operator potwierdza ją jednym stuknięciem.
Przykład: jeden moduł partii i jedna linia napełniania
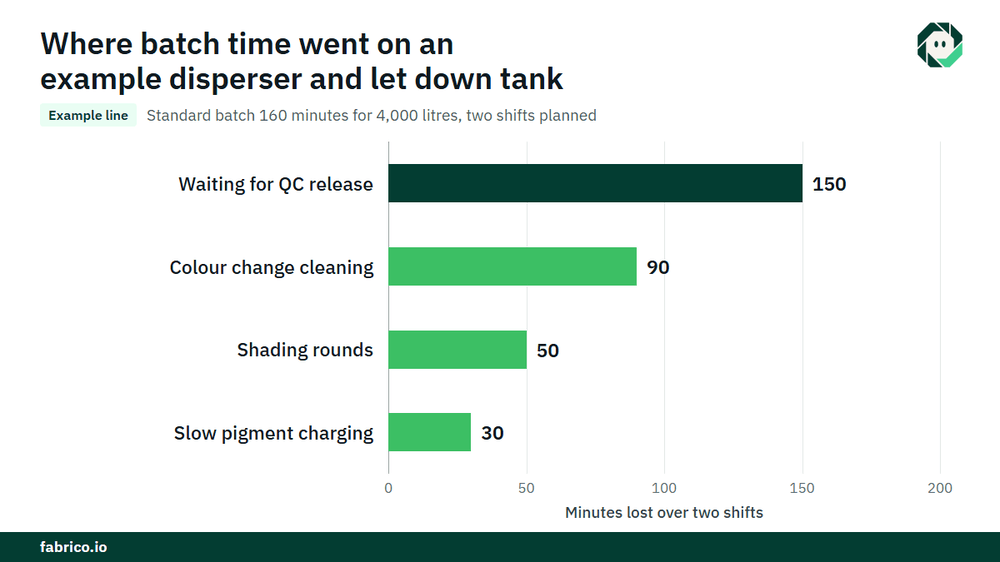
Linia przykładowa (liczby poglądowe, nie od klienta): para dysperser–zbiornik rozcieńczający wykonuje recepturę ze standardowym czasem partii 160 minut dla 4 000 litrów, czyli 25 litrów na minutę. Planowana jest na dwie zmiany, 960 minut.
- Nieprzetwarzanie: 150 minut oczekiwania na zwolnienie QC i 90 minut na czyszczenie przy zmianie koloru. Czas przetwarzania = 960 minus 240 = 720 minut. Dostępność = 720 / 960 = 75,0%.
- Zrobiono cztery partie. Czas standardowy = 4 x 160 = 640 minut. Wydajność = 640 / 720 = 88,9%. Dodatkowe 80 minut to dwie rundy tonowania (50) i wolne dodawanie pigmentu (30).
- Wyprodukowano 16 000 litrów; 320 litrów utracono na przeróbki, resztę w zbiorniku i filtry. Dobre = 15 680 litrów. Jakość = 15 680 / 16 000 = 98,0%.
- OEE partii = 0,75 x 0,889 x 0,98 = 65,3%. Sprawdzenie: 15 680 / 25 = 627,2 minut, i 627,2 / 960 = 65,3%.
| Linia napełniania, puszki 2,5 l | Wartość |
|---|---|
| Czas planowany, prędkość nominalna | 480 minut, 40 puszek na minutę |
| Przestoje: oczekiwanie na zwolnioną partię, zmiana koloru i rozmiaru, zacięcia nakrętek | 60 + 40 + 20 = 120 minut |
| Dostępność | 360 / 480 = 75,0% |
| Wydajność | 12 960 puszek / (360 x 40 = 14 400) = 90,0% |
| Jakość | 12 636 dobrych / 12 960 = 97,5% |
| OEE napełniania | 0,75 x 0,90 x 0,975 = 65,8% ; sprawdzenie 12 636 / 40 / 480 = 65,8% |
Wyceń oczekiwanie na QC. 150 minut to 150 x 25 = 3 750 litrów pojemności partii. Przy marży $0,80 na litr (€0,80 w zakładzie eurowym) to $3 000 przez dwie zmiany, jeśli strona partii jest ograniczeniem i zakład jest wyprzedany. Na 250 dni roboczych daje to $750 000, lub €750 000. To samo opóźnienie pojawi się ponownie na linii napełniania jako oczekiwanie na partię, więc policz jego wartość raz, po stronie, która je spowodowała.
Gdzie pasuje Fabrico
Fabrico to platforma do poprawy wydajności produkcji zasilana wizją komputerową. W zakładzie farb zaczyna od OEE i lekkiego MES: automatyczne logowanie przestojów z sygnałów maszynowych i OEE na żywo według linii i zmiany, zaczynając od linii napełniających.
- Straty wycenione w pieniądzu i uporządkowane według kosztu, tak aby oczekiwanie na QC, długi kolorowy przezbrajanie i zacięcia nakrętek były porównywane w jednej walucie.
- Operator potwierdza przyczynę jednym stuknięciem, w tym oczekiwanie na zwolnioną partię.
- Klip z kamery jako dowód zatrzymania, tam gdzie kamerą obserwuje się podajnik nakrętek lub podawanie puszek.
- Zlecenie pracy do właściwego technika, ze swoim kosztem, gdy zatrzymanie jest awarią.
- Jeden widok przez zakłady dla grup posiadających kilka lokalizacji farbiarskich.
Możesz zacząć od jednej linii, z linią bazową i datą decyzji ustalonymi z góry. Każdy zakład otrzymuje ofertę po przeglądzie swoich linii.
Często zadawane pytania
Jak obliczyć OEE dla procesu partii w produkcji farb?
Dostępność to czas przetwarzania podzielony przez czas planowany. Wydajność to standardowy czas partii razy liczba zakończonych partii podzielone przez czas przetwarzania. Jakość to litry zwolnione poprawne za pierwszym razem podzielone przez litry wyprodukowane.
Czy czas oczekiwania na QC powinien być liczony przeciwko OEE?
Tak, po stronie partii. Pełny zbiornik czekający na wynik laboratoryjny nie może wykonać następnej partii. Zakoduj to jako oczekiwanie na QC, aby udział laboratorium w stracie był widoczny.
Czy OEE partii i napełniania powinny być łączone w jedną liczbę?
Nie. Raportuj je osobno i powiąż je kodami oczekiwania. Wspólna wartość ukrywa, która strona zatrzymuje drugą.
Jak zmiany kolorów wpływają na OEE w produkcji farb?
Kosztują czas czyszczenia w Dostępności po obu stronach i produkt lub płyn myjący wysłany na odpady. Zmierz czas każdej zmiany i zważ odpady.
Jakie jest dobre OEE dla zakładu farb?
Nie ma standardowego benchmarku dla zakładów farb, a OEE partii i napełniania różnią się z natury. Porównuj każdy zasób z jego własną linią bazową i śledź trend według receptury i rozmiaru opakowania.
Zobacz straty swojej fabryki w demo
Przynieś jedną linię napełniającą i jej log przestojów. Pokażemy, gdzie idą minuty i ile kosztuje każda strata.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga







Prawdziwe kafelki Fabrico, dane przykładowe.