


 Anmeldung
 Blog
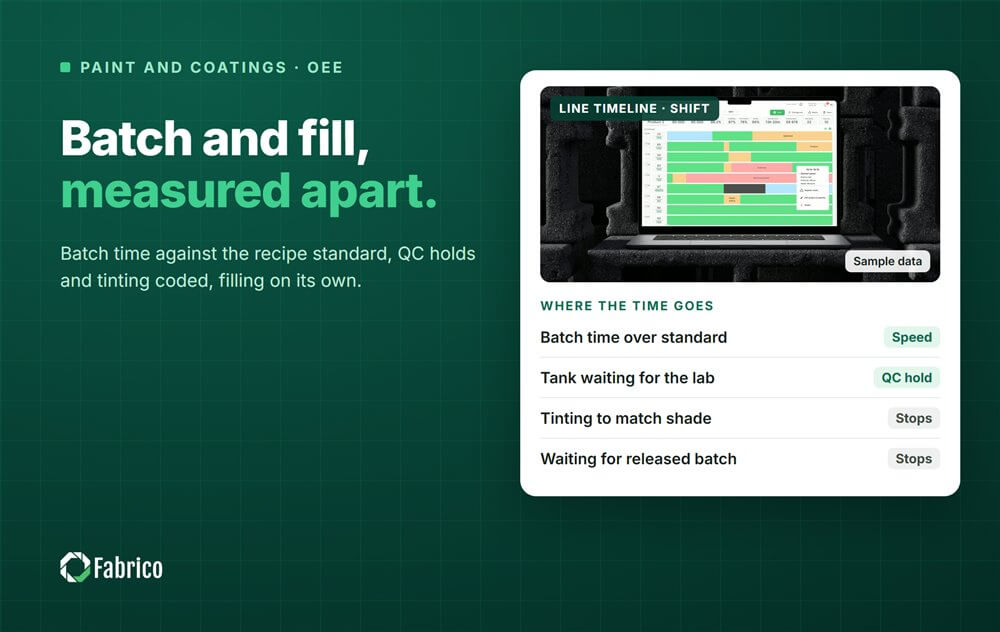
OEE für die Herstellung von Farben und Beschichtungen: Charge, QC und Abfüllung

Wichtigste Erkenntnisse
- Messen Sie die OEE getrennt für den Batch-Bereich und den Abfüllbereich. Eine kombinierte Zahl verschleiert, wohin die Zeit geht.
- Bei Dispergierern und Verdünnungstanks vergleicht die Leistung die tatsächliche Chargenzeit mit der Standard-Chargenzeit für das Rezept.
- QC-Haltezeiten und Abtönrunden sind reale Verluste. Kodieren Sie die Zeit, die ein voller Tank auf das Labor wartet, und die Zeit, die zum Tönen verwendet wird, entsprechend.
- Bei Abfülllinien ist das Warten auf eine freigegebene Charge ein Verfügbarkeitsverlust mit einer Ursache stromaufwärts, nicht ein Problem des Abfüllers.
- Farbwechsel kosten Reinigungszeit und Produkt, das in die Reinigung geht. Zeit und Gewicht erfassen.
Der Verdünnungstank für die weiße Charge am Morgen ist seit zehn Uhr voll. Das Labor hat die Probe, das Tönen ist in der zweiten Runde, und die benachbarte Abfülllinie wechselt zu einem anderen Produkt, weil nichts anderes freigegeben ist. Auf dem Papier ist nichts kaputt. In OEE-Begriffen verlieren zwei Anlagen gleichzeitig Zeit aus einem Grund, der in keiner der Maschinen liegt.
Dieser Leitfaden richtet sich an Fabrikleiter, Produktionsleiter und CI-Verantwortliche in dekorativen und industriellen Farbfabriken. Er erklärt, warum Batch und Abfüllung getrennte OEE-Werte brauchen, wie man Verfügbarkeit, Leistung und Qualität an Dispergierern und Verdünnungstanks misst, wie man QC-Halt und Tönzeit behandelt, wie man die Abfülllinien misst und was Farbwechsel wirklich kosten.
Wie eine Farbfabrik läuft: zwei unterschiedliche Prozesse
Eine Farbfabrik verbindet einen Batch-Prozess mit einem Verpackungsprozess, und jeder läuft nach seiner eigenen Uhr.
- Wiegen und Vormischen. Binder, Lösungsmittel oder Wasser, Pigmente, Füllstoffe und Additive werden gewogen und beigemischt.
- Dispergieren. Ein Hochgeschwindigkeitsdispergierer benetzt und zerkleinert das Pigment. Manche Produkte laufen weiter durch eine Perlenmühle, bis der Mahlfeinheitsgrad, geprüft mit einer Hegman-Skala, stimmt.
- Verdünnung. Der Rest von Binder, Lösungsmittel und Additiven wird bei geringerer Geschwindigkeit eingemischt.
- QC und Abtönen. Das Labor prüft Viskosität, Farbe, Glanz und Dichte. Ist die Farbe daneben, werden Farbstoffe zugegeben und die Charge erneut geprüft.
- Filtration und Transfer. Die freigegebene Charge geht durch Filter zu einem Zwischentank oder direkt zur Abfüllung.
- Abfüllung. Dosen, Eimer, Fässer oder IBCs werden gefüllt, verschlossen, etikettiert und palettiert.

Warum Batch und Abfüllung separate OEE brauchen
Ein Chargenbehälter und eine Abfülllinie verrichten unterschiedliche Aufgaben. Der Behälter verwandelt Rohstoffe in Liter freigegebener Farbe, gemessen in Chargen. Die Abfülllinie verwandelt freigegebene Farbe in Packungen, gemessen in Dosen pro Minute. Die Multiplikation beider Werte zu einer Plant-OEE ergibt eine Zahl, mit der niemand arbeiten kann.
Messen Sie jede Seite nach ihren eigenen Kriterien und verbinden Sie sie über einen Grundcode: "Warten auf freigegebene Charge" auf der Abfüllseite und "Warten auf Abfüllung" auf der Batch-Seite. Diese beiden Codes zeigen, welche Seite die andere ausbremst. Unser Leitfaden zu OEE in der Batch-Herstellung erklärt die Batch-Methode vollständig, und OEE über mehrere Maschinen behandelt, wie Assets zusammengefasst werden, ohne sie zu vermischen.
OEE auf der Batch-Seite: Dispergieren und Verdünnen
Behandeln Sie jeden Behälter oder jedes Dispergierer–Verdünnungstank-Paar als ein Asset.
- Verfügbarkeit = Zeit, in der der Behälter eine Charge verarbeitet / geplante Zeit. Reinigung, Warten auf Rohstoffe, Warten auf QC-Freigabe und Warten darauf, dass die Abfülllinie den Tank leert, sind alles Verluste mit eigenen Codes.
- Leistung = Standard-Chargenzeit x abgeschlossene Chargen / Verarbeitungszeit. Die Standard-Chargenzeit pro Rezept ist die beste bewährte Zeit zum Chargieren, Dispergieren und Verdünnen, ohne Wartezeiten.
- Qualität = freigegebene Liter, die beim ersten Mal korrekt sind / erzeugte Liter. Chargen, die nachbearbeitet werden müssen, Produkt, das im Tankrest verloren geht, und Filterverluste zählen dagegen.
Setzen Sie die Standard-Chargenzeit aus einer guten, ununterbrochenen Charge für dieses Rezept, nicht aus dem Durchschnitt. Eine Charge, die über die Standardzeit hinausläuft, weil das Pigment langsam geladen wurde oder die Mühle geteilt war, ist ein Leistungsverlust mit einer Grundursache.
QC-Halt und Tönzeit
QC-Halt ist der Verlust, den Farbfabriken am häufigsten weglassen. Die Charge ist gemacht, der Tank ist voll und wartet auf ein Probenergebnis. Der Behälter kann nicht mit der nächsten Charge beginnen, und die Abfülllinie wartet eventuell auch. Kodieren Sie es als "Warten auf QC" mit dem Zeitpunkt der Probenahme und dem Zeitpunkt der Ergebnisrückmeldung.
Tönen ist anders. Jede Runde des Hinzufügens von Farbstoffen und erneuten Testens fügt der Charge Zeit hinzu. Buchen Sie diese Zeit als Teil der Charge und erfassen Sie die Zahl der Runden. Ein Rezept, das bei den meisten Chargen drei Runden benötigt, weist auf Rohstoffvariation oder das Rezept selbst hin, nicht auf den Bediener, der es tönt.
Wenn der QC-Halt groß ist, kann das Labor die eigentliche Engstelle der Anlage sein. Einen weiteren Dispergierer hinzuzufügen hilft nicht, wenn jede Charge für dasselbe Spektrophotometer ansteht.
OEE an der Abfülllinie
Die Abfülllinie ist eine Verpackungslinie und ihre OEE funktioniert wie jede andere. Stellen Sie die ideale Rate in Dosen pro Minute für jede Packungsgröße aus der Nennleistung des Abfüllers ein.
- Typische Kurzstopps. Dosenentnahme klemmt, Deckelzuführung klemmt, Deckel nicht vollständig draufgedrückt, Etikettenfehler, tropfende Düsen.
- Typische Langstopps. Packungsgrößenwechsel, Spülungen bei Farbwechsel, Warten auf freigegebene Charge, keine Dosen oder Deckel.
- Qualität. Kontrollwaage-Ablehnungen, eingedellte oder undichte Dosen, falsche Etiketten.
Überfüllung, die die Kontrollwaage passiert, ist Giveaway, kein Qualitätsverlust in der OEE. Verfolgen Sie es neben der OEE in Geld; unser Leitfaden zu giveaway and overfill zeigt wie. Wenn der Abfüller auf Farbe wartet, buchen Sie die Zeit der Batch-Seite an. Unser Artikel zu starvation and blocking erklärt die Regel.
Farbwechsel und Reinigung
Jeder Farbwechsel kostet zweimal: Reinigungszeit und Produkt oder Waschmaterial, das in den Abfall geht. Wasserbasierte Farben werden mit Wasser gespült, lösungsmittelhaltige mit Lösungsmittel, und beides erzeugt Abfall, der gehandhabt werden muss.
Messen Sie jeden Wechsel von der letzten guten Dose einer Farbe bis zur ersten guten Dose der nächsten auf der Abfülllinie und vom Batch-Transfer bis zur nächsten Beschickung auf der Behälterseite. Wiegen Sie das Spülwasser und das verlorene Produkt. Viele Werke fahren Farben von hell nach dunkel, um die Reinigung zu verkürzen — eine Planungsentscheidung. Unser Leitfaden zu wie man Rüstzeit reduziert behandelt das Vorbereiten von Deckeln, Etiketten und Filtern außerhalb des Stopps.
Datenquellen: was jede einzelne sieht
| Quelle | Was sie liefert | Was sie verpasst |
|---|---|---|
| Tank-Wägezellen | Batch-Start, Zugaben, Transfer-out | Warum ein voller Tank wartet |
| Dispergierer- und Mühlenantriebe | Run-Zustand, Geschwindigkeit, Leistung | Ob die Charge in der Spezifikation ist |
| Labor-Zeitstempel | Probe entnommen, Ergebnis, Freigabe: der QC-Halt | Abtön-Entscheidungen, die niemand aufschreibt |
| Füller-PLC und Kontrollwaage | Run-Zustand, Zählung, Füllgewichte, Ausschuss | Warum der Füller gewartet hat |
| Bedienereingabe | Grund, Charge, Farbe, Packungsgröße | Kurzstopps, die zu kurz sind, um aufgezeichnet zu werden |
| Kamera an der Abfülllinie | Ein Clip vom Deckelzuführer oder der Dosenzufuhr zum Zeitpunkt eines Stopps | Was in einem geschlossenen Behälter passiert |
Die SPS ist die Uhr der Abfülllinie. Wo eine Kamera den Deckelzuführer oder die Dosenzufuhr beobachtet, zeigt der Clip den Stau, den das Lauf-Signal nur als gestoppt meldet. Ein Modell kann den Grund vorschlagen, und der Bediener bestätigt ihn mit einem Tap.
Ein ausgearbeitetes Beispiel: eine Batch-Einheit und eine Abfülllinie
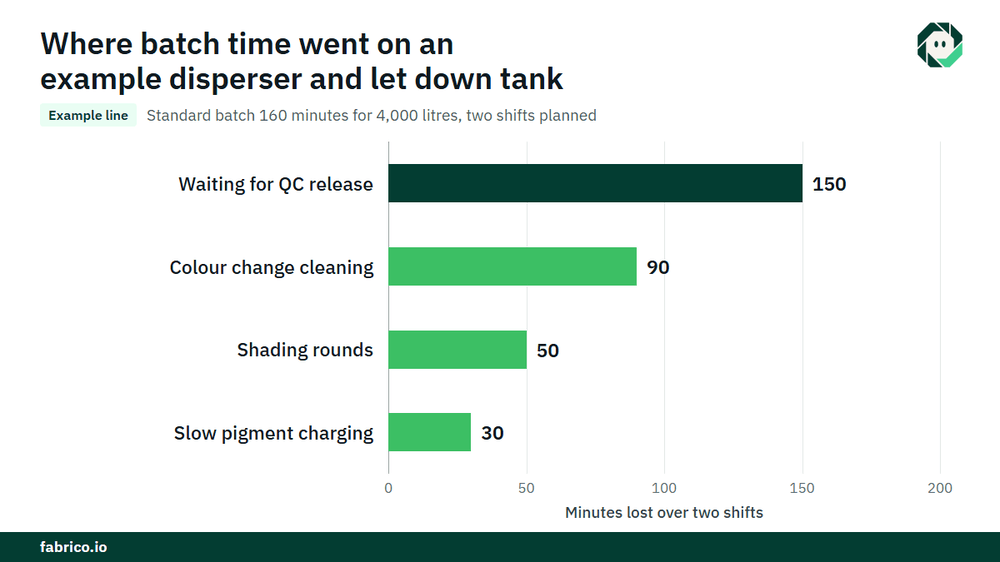
Beispiellinie (veranschaulichende Zahlen, kein Kunde): Ein Dispergierer- und Verdünnungstank-Paar stellt ein Rezept mit einer Standard-Chargenzeit von 160 Minuten für 4.000 Liter her, also 25 Liter pro Minute. Es ist für zwei Schichten geplant, 960 Minuten.
- Nicht in Verarbeitung: 150 Minuten Warten auf QC-Freigabe und 90 Minuten Farbwechselreinigung. Verarbeitungszeit = 960 minus 240 = 720 Minuten. Verfügbarkeit = 720 / 960 = 75,0%.
- Vier Chargen erledigt. Standardzeit = 4 x 160 = 640 Minuten. Leistung = 640 / 720 = 88,9%. Die zusätzlichen 80 Minuten sind zwei Abtönrunden (50) und langsames Pigmentladen (30).
- 16.000 Liter produziert; 320 Liter verloren durch Nacharbeit, Tankrest und Filter. Gut = 15.680 Liter. Qualität = 15.680 / 16.000 = 98,0%.
- Batch-OEE = 0,75 x 0,889 x 0,98 = 65,3%. Kontrolle: 15.680 / 25 = 627,2 Minuten, und 627,2 / 960 = 65,3%.
| Abfülllinie, 2,5-Liter-Dosen | Wert |
|---|---|
| Geplante Zeit, Nenngeschwindigkeit | 480 Minuten, 40 Dosen pro Minute |
| Stops: Warten auf freigegebene Charge, Farb- und Größenwechsel, Deckelstau | 60 + 40 + 20 = 120 Minuten |
| Verfügbarkeit | 360 / 480 = 75,0% |
| Leistung | 12.960 Dosen / (360 x 40 = 14.400) = 90,0% |
| Qualität | 12.636 gute / 12.960 = 97,5% |
| Abfüll-OEE | 0,75 x 0,90 x 0,975 = 65,8%; Kontrolle 12.636 / 40 / 480 = 65,8% |
Bewerten Sie den QC-Halt. Die 150 Minuten entsprechen 150 x 25 = 3.750 Litern Chargenkapazität. Bei einem Deckungsbeitrag von $0,80 pro Liter (€0,80 in einer Euro-Anlage) sind das $3.000 über die zwei Schichten, wenn die Batch-Seite die Beschränkung ist und die Anlage ausverkauft ist. Auf 250 Arbeitstage gerechnet sind das $750.000 bzw. €750.000. Dieselbe Verzögerung tritt auf der Abfülllinie als "Warten auf Charge" wieder auf, weshalb man den Betrag einmal auf der verursachenden Seite ansetzen sollte.
Wo Fabrico passt
Fabrico ist eine computer-vision-gestützte Manufacturing Performance Platform. In einer Farbfabrik beginnt sie mit OEE und leichtem MES: automatische Downtime-Protokollierung aus Maschinensignalen und OEE live nach Linie und Schicht, beginnend bei den Abfülllinien.
- Verluste in Geld bewertet und nach Geld geordnet, sodass QC-Halt, ein langer Farbwechsel und Deckelstau in einer Währung verglichen werden können.
- Der Bediener bestätigt die Ursache mit einem Tap, einschließlich "Warten auf freigegebene Charge".
- Ein Kameraclip als Beweis für einen Stopp, wo eine Kamera den Deckelzuführer oder die Dosenzufuhr beobachtet.
- Eine Arbeitsorder an den richtigen Techniker, mit ihren Kosten, wenn ein Stopp ein Ausfall ist.
- Eine Ansicht über mehrere Standorte für Gruppen mit mehreren Farbstätten.
Sie können mit einer Linie starten, mit einer Baseline und einem Entscheidungstermin, die zuvor vereinbart werden. Jede Anlage erhält ein Angebot nach Überprüfung ihrer Linien.
Häufig gestellte Fragen
Wie berechnet man OEE für einen lackverarbeitenden Batch-Prozess?
Verfügbarkeit ist Verarbeitungszeit geteilt durch geplante Zeit. Leistung ist Standard-Chargenzeit mal abgeschlossene Chargen geteilt durch Verarbeitungszeit. Qualität ist freigegebene Liter, die beim ersten Mal korrekt sind, geteilt durch produzierte Liter.
Sollte die QC-Haltzeit gegen die OEE gerechnet werden?
Ja, auf der Batch-Seite. Ein voller Tank, der auf ein Laborergebnis wartet, kann die nächste Charge nicht herstellen. Kodieren Sie es als "Warten auf QC", damit der Anteil des Labors an der Verlust sichtbar wird.
Sollten Batch- und Abfüll-OEE in einer Zahl kombiniert werden?
Nein. Berichten Sie sie getrennt und verknüpfen Sie sie über die Warte-Codes. Eine kombinierte Zahl verschleiert, welche Seite die andere zurückhält.
Wie wirken sich Farbwechsel auf OEE in der Lackherstellung aus?
Sie kosten Reinigungszeit in der Verfügbarkeit auf beiden Seiten und Produkt oder Waschmaterial, das in Abfall geht. Messen Sie jede Veränderung zeitlich und wiegen Sie den Abfall.
Was ist ein gutes OEE für eine Farbfabrik?
Es gibt keinen Standard-Benchmark für Farbfabriken, und Batch- und Abfüll-OEE unterscheiden sich naturgemäß. Vergleichen Sie jedes Asset mit seiner eigenen Basislinie und verfolgen Sie den Trend nach Rezept und Packungsgröße.
Sehen Sie die Verluste Ihrer Anlage in einer Demo
Bringen Sie eine Abfülllinie und deren Downtime-Log mit. Wir zeigen, wohin die Minuten gehen und was jede Verlustart kostet.
Verwandte Artikel



Das Neueste aus unserem Blog







Echte Fabrico-Kacheln, Beispieldaten.