


 Вход
 Блог
OEE за производство на бои и покрития: партиди, КК и пълнене

Ключови изводи
- Измервайте OEE отделно за партидната страна и за страната на пълненето. Една комбинирана стойност скрива къде отива времето.
- На дисперсерите и в резервоарите за разреждане Производителността сравнява действителното време за партида със стандартното време за партида за рецептата.
- Задържането за КК и кръговете на оцветяване са реални загуби. Кодувайте времето, през което пълен резервоар чака лабораторията, и времето, прекарано в оцветяване, по един и същи начин.
- На линиите за пълнене чакането за освободена партида е загуба на Наличност с причината в нагорничаващ процес, а не проблем на пълнача.
- Смяната на цветовете струва време за почистване и продукт, изпратен в мивката. Времето и теглото и двете трябва да се отчитат.
Резервоарът за разреждане на сутрешната бяла партида е пълен от десет часа. Лабораторията има пробата, оцветяването е на втория си кръг, а линията за пълнене до нея сменя към друг продукт, защото нищо друго не е освободено. На хартия нищо не е повредено. В термини на OEE, два актива губят време едновременно, за една причина, която не седи в нито един от машините.
Това ръководство е за ръководители на заводи, производствени мениджъри и лидери по непрекъснато подобрение в заводи за декоративни и индустриални бои. То обяснява защо партидното и пълненето се нуждаят от отделни OEE стойности, как да измервате Наличност, Производителност и Качество при дисперсери и резервоари за разреждане, как да третирате задържането за КК и оцветяването, как да измервате линиите за пълнене и какво всъщност струват смяната на цветовете.
Как работи завод за бои: два различни процеса
Заводът за бои свързва партиден процес с пакетиращ процес и всеки работи по свой собствен часовник.
- Претегляне и предприготвяне. Биндер, разтворител или вода, пигменти, разредители и добавки се претеглят и зареждат.
- Дисперсия. Високоскоростен дисперсер навлажнява и раздробява пигмента. Някои продукти преминават през перлена мелница, докато финишът, проверен с Hegman-скала, не е правилен.
- Разреждане. Останалата част от биндерa, разтворителя и добавките се смесват на по-ниска скорост.
- КК и оцветяване. Лабораторията проверява вискозитета, цвета, блясъка и плътността. Ако цветът е извън спецификация, добавят се оцветители и партидата се тества отново.
- Филтрация и прехвърляне. Освободената партида преминава през филтри към резервоар за задържане или директно към пълнене.
- Пълнене. Кутии, кофи, барабани или IBC се пълнят, затварят, етикират и палетират.

Защо партидата и пълненето имат нужда от отделно OEE
Резервоарът за партиди и линията за пълнене вършат различна работа. Резервоарът превръща суровините в литри одобрена боя, измервана в партиди. Линията за пълнене превръща одобрената боя в опаковки, измервани в кутии в минута. Умножаването на двете в едно общо OEE дава число, с което никой не може да работи.
Измервайте всяка част по нейните условия и ги свържете чрез един код за причини: чака за освободена партида на страната на пълненето и чака за пълнене на страната на партидата. Тези два кода показват коя страна задържа другата. Нашето ръководство за OEE в партидното производство обяснява партидния метод изцяло, а OEE за няколко машини разглежда как да обедините активи, без да ги смесвате.
OEE от страната на партидите: дисперсия и разреждане
Третирайте всеки резервоар, или всяка двойка дисперсер и резервоар за разреждане, като един актив.
- Наличност = време, през което резервоарът обработва партида / планирано време. Почистване, чакане за суровини, чакане за освобождаване от КК и чакане линията за пълнене да изпразни резервоара са всички загуби с отделни кодове.
- Производителност = стандартно време за партида x завършени партиди / време на обработка. Стандартното време за партида за рецептата е най-доброто доказано време за претегляне, диспергиране и разреждане, без чакане.
- Качество = литри освободени от първи път / произведени литри. Партиди, които изискват доработка, продукт загубен в остатъка в резервоара и загуби във филтрите се броят срещу него.
Задайте стандартното време за партида от добра, непрекъсната партида за тази рецепта, а не от средната. Партида, която надвишава стандарта заради бавно добавяне на пигмент или защото мелницата бе споделена, е загуба на Производителността с код за причина.
Задържане за КК и време за оцветяване
Задържането за КК е загубата, която заводите за бои най-често пропускат. Партидата е направена, резервоарът е пълен и чака резултат от пробата. Резервоарът не може да започне следващата партида и линията за пълнене може също да чака. Кодирайте това като чакане за КК, с времето на вземане на пробата и времето, когато резултатът е върнат.
Оцветяването е различно. Всеки кръг от добавяне на оцветител и повторно тестване добавя време към партидата. Запишете това време като част от партидата и регистрирайте броя на кръговете. Рецепта, която изисква три кръга при повечето партиди, сочи към вариация в суровините или самата рецепта, а не към оператора, който я оцветява.
Когато задържането за КК е голямо, лабораторията може да е истинското ограничение на завода. Добавянето на още един дисперсер няма да помогне, ако всяка партида чака за един и същ спектрофотометър.
OEE на линията за пълнене
Линията за пълнене е опаковъчна линия и нейният OEE работи като при всяка друга. Задайте идеалната скорост в кутии в минута за всеки размер опаковка, според номиналната скорост на пълнача.
- Типични кратки спирания. Закъсване на разгъвач за кутии, закъсване на дозатора за капачки, капачките не са натиснати до край, дефекти на етикетите, течещи дюзи.
- Типични дълги спирания. Смяна на размер опаковка, изплаквания при смяна на цвят, чакане за освободена партида, липса на кутии или капачки.
- Качество. Отхвърляния от контролния везна, вдлъбнати или протичащи кутии, грешни етикети.
Препълване, което преминава контролния везна, е безплатно раздаване, а не загуба на Качество в OEE. Следете го до OEE, в пари; нашето ръководство за giveaway and overfill показва как. Когато пълначът чака боя, начислете времето към страната на партидата. Нашата статия за starvation and blocking обяснява правилото.
Смени на цветовете и почистване
Всяка смяна на цвят струва двойно: време за почистване и продукт или почистващи материали, изпратени в отпадъци. Водни бои се измиват с вода, разтворимите в разтворител и и двете генерират отпадъци, които трябва да се обработват.
Измервайте всяка смяна от последната добра кутия на един цвят до първата добра кутия на следващия, на линията за пълнене, и от прехвърлянето на партидата до следващото зареждане на страната на резервоара. Теглете изплакването и загубения продукт. Много заводи пускат цветовете от светло към тъмно, за да скъсят почистването — избор за планиране. Нашето ръководство за как да намалите времето за смяна обхваща подготовката на капачки, етикети и филтри извън спирането.
Източници на данни: какво вижда всеки
| Източник | Какво ви дава | Какво пропуска |
|---|---|---|
| Товарни клетки на резервоара | Начало на партида, добавки, прехвърляне | Защо пълен резервоар чака |
| Задвижвания на дисперсерите и мелниците | Състояние на работа, скорост, мощност | Дали партидата е в спецификация |
| Лабораторни времеви отметки | Пробата взета, резултат, освобождаване: задържането за КК | Решения за оцветяване, които никой не записва |
| PLC на пълнача и контролен везна | Състояние на работа, брой, тегла на пълнене, отхвърляния | Защо пълначът е чакал |
| Въведен от оператор | Причина, партида, цвят, размер опаковка | Кратки спирания твърде кратки за запис |
| Камера на линията за пълнене | Клип на дозатора за капачки или подаването на кутии в момента на спиране | Какво се случва вътре в затворен резервоар |
PLC е часовникът за линията за пълнене. Където камера наблюдава дозатора за капачки или подаването на кутии, клипът показва задръстването, което сигналът за работа отчита само като спряло. Модел може да предложи причината и операторът я потвърждава с едно натискане.
Пример на практика: един партиден блок и една линия за пълнене
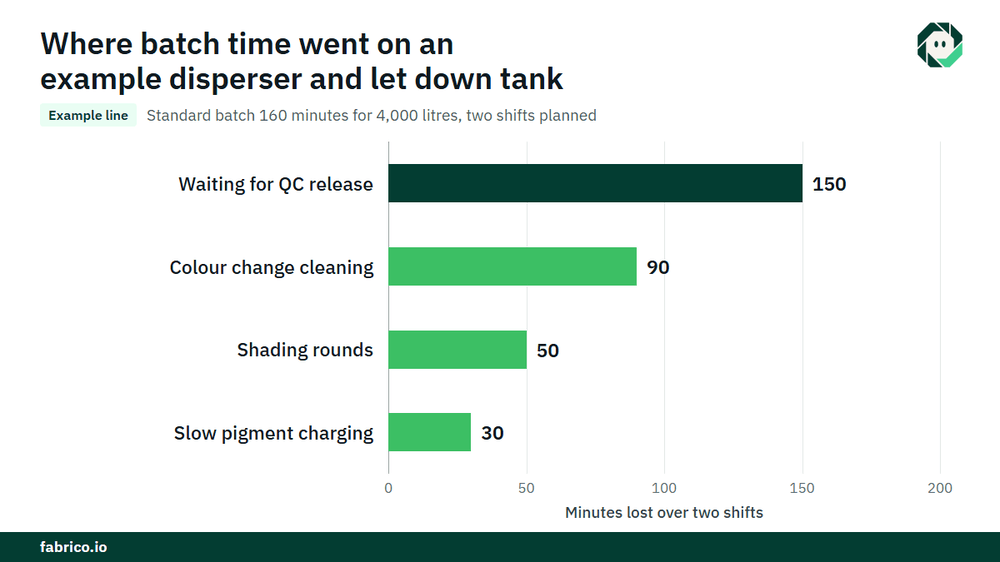
Примерна линия (илюстративни числа, не клиентски): двойка дисперсер и резервоар за разреждане прави рецепта със стандартно време за партида 160 минути за 4 000 литра, т.е. 25 литра в минута. Планира се за две смени, 960 минути.
- Не обработва: 150 минути чакане за освобождаване от КК и 90 минути почистване при смяна на цвят. Време на обработка = 960 минути минус 240 = 720 минути. Наличност = 720 / 960 = 75,0%.
- Извършени четири партиди. Стандартно време = 4 x 160 = 640 минути. Производителност = 640 / 720 = 88,9%. Допълнителните 80 минути са две кръга за оцветяване (50) и бавно добавяне на пигмент (30).
- Произведени 16 000 литра; 320 литра загубени за доработка, остатък в резервоара и филтри. Годни = 15 680 литра. Качество = 15 680 / 16 000 = 98,0%.
- Партидно OEE = 0,75 x 0,889 x 0,98 = 65,3%. Проверка: 15 680 / 25 = 627,2 минути, и 627,2 / 960 = 65,3%.
| Линия за пълнене, кутии 2,5 литра | Стойност |
|---|---|
| Планирано време, номинална скорост | 480 минути, 40 кутии в минута |
| Спирания: чакане за освободена партида, смяна на цвят и размер, закъсване на капачки | 60 + 40 + 20 = 120 минути |
| Наличност | 360 / 480 = 75,0% |
| Производителност | 12 960 кутии / (360 x 40 = 14 400) = 90,0% |
| Качество | 12 636 годни / 12 960 = 97,5% |
| OEE на пълнене | 0,75 x 0,90 x 0,975 = 65,8%; проверка 12 636 / 40 / 480 = 65,8% |
Оценете стойността на задържането за КК. 150-те минути са 150 x 25 = 3 750 литра партидна вместимост. При принос от $0.80 на литър (€0.80 в евро завод), това е $3 000 за двете смени, ако страната на партидата е ограничението и заводът е разпродаден. На 250 работни дни това става $750 000, или €750 000. Същото забавяне се появява отново на линията за пълнене като чакане за партида, така че пребройте парите веднъж, от страната, която го е причинила.
Къде пасва Fabrico
Fabrico е платформа за управление на производителността, активирана с компютърно зрение. В завод за бои тя започва с OEE и лек MES: автоматично записване на престои от сигналите на машините и OEE в реално време по линия и смяна, започвайки с линиите за пълнене.
- Загуби оценени в пари и ранжирани по пари, така че задържането за КК, дълга смяна на цвят и закъсвания на капачките се сравняват в една валута.
- Операторът потвърждава причината с едно натискане, включително чакане за освободена партида.
- Клип от камера като доказателство за спиране, където камера наблюдава дозатора за капачки или подаването на кутии.
- Работна поръчка към правилния техник, с нейната стойност, когато спирането е авария.
- Един поглед през заводите за групи с няколко обекта за бои.
Можете да започнете с една линия, с базова линия и дата за решение, съгласувани предварително. Всеки завод получава оферта след преглед на линиите си.
Често задавани въпроси
Как изчислявате OEE за партиден процес на производство на бои?
Наличност е време на обработка спрямо планирано време. Производителност е стандартното време за партида по брой завършени партиди върху времето на обработка. Качество е литри освободени от първи път върху произведени литри.
Трябва ли времето за задържане за КК да се брои към OEE?
Да, от страната на партидите. Пълен резервоар, чакащ резултат от лабораторията, не може да направи следващата партида. Кодирайте го като чакане за КК, за да стане виден делът на лабораторията от загубата.
Трябва ли OEE на партидите и пълненето да се комбинира в едно число?
Не. Отчитайте ги отделно и ги свържете с кодовете за чакане. Комбинирана стойност крие коя страна спира другата.
Как смяната на цветовете влияе на OEE в производството на бои?
Те струват време за почистване във Наличност и на двете страни, и продукт или почистващи материали изпратени в отпадъци. Измервайте всяка смяна и теглете отпадъка.
Какво е добро OEE за завод за бои?
Няма стандартен бенчмарк за заводи за бои, а партидният и пълнещият OEE по своя характер се различават. Сравнявайте всеки актив с неговата собствена базова линия и следете тенденцията по рецепта и размер опаковка.
Вижте загубите на вашия завод в демо
Донесете една линия за пълнене и нейния лог на престои. Ще покажем къде отиват минутите и колко струва всяка загуба.
Свързани статии










Реални плочки на Fabrico, примерни данни.