


 Connexion
 Blog
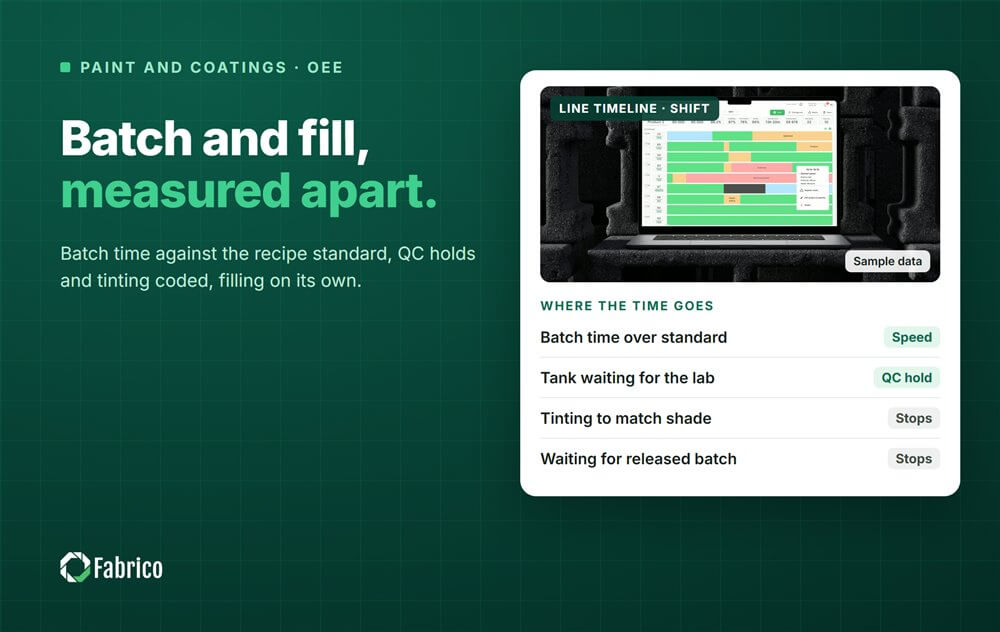
OEE pour la fabrication de peintures et revêtements : lots, contrôle qualité et remplissage

Points clés
- Mesurez l'OEE côté lot et côté remplissage séparément. Un chiffre combiné cache où le temps est consommé.
- Sur les disperseurs et les cuves de dilution, la Performance compare le temps réel de lot au temps standard de lot pour la recette.
- La mise en attente pour le CQ et les cycles de teintage sont de vraies pertes. Codez le temps pendant lequel une cuve pleine attend le laboratoire et le temps passé à teinter de la même manière.
- Sur les lignes de remplissage, l'attente d'un lot libéré est une perte de Disponibilité avec une cause en amont, pas un problème du remplisseur.
- Les changements de couleur coûtent du temps de nettoyage et du produit envoyé au lavage. Mesurez le temps et pesez également les pertes.
La cuve de dilution pour la batch blanche du matin est pleine depuis dix heures. Le laboratoire a l'échantillon, le teintage en est au deuxième cycle, et la ligne de remplissage voisine change pour un autre produit parce que rien d'autre n'est libéré. Sur le papier, rien n'est cassé. En termes d'OEE, deux actifs perdent du temps en même temps pour une raison qui ne relève d'aucune des machines.
Ce guide s'adresse aux responsables d'usine, responsables de production et responsables CI dans les usines de peintures décoratives et industrielles. Il couvre pourquoi le batch et le remplissage doivent avoir des OEE séparés, comment mesurer la Disponibilité, la Performance et la Qualité sur les disperseurs et cuves de dilution, comment traiter la mise en attente CQ et le teintage, comment mesurer les lignes de remplissage et ce que coûtent réellement les changements de couleur.
Comment fonctionne une usine de peinture : deux processus différents
Une usine de peinture relie un processus par lot à un processus d'emballage, et chacun fonctionne selon sa propre horloge.
- Pesée et prémix. Liant, solvant ou eau, pigments, charges et additifs sont pesés et chargés.
- Dispersion. Un disperseur haute vitesse mouille et brise le pigment. Certains produits passent ensuite par un moulin à billes jusqu'à ce que la finesse, contrôlée au comparateur Hegman, soit correcte.
- Dilution. Le reste du liant, du solvant et des additifs est mélangé à plus basse vitesse.
- CQ et teintage. Le laboratoire vérifie la viscosité, la couleur, le brillant et la densité. Si la couleur est décalée, des colorants sont ajoutés et le lot est retesté.
- Filtration et transfert. Le lot libéré passe par des filtres vers un réservoir de stockage ou directement vers le remplissage.
- Remplissage. Les bidons, seaux, fûts ou IBC sont remplis, fermés, étiquetés et palettisés.

Pourquoi le batch et le remplissage ont besoin d'OEE séparés
Un réservoir de lot et une ligne de remplissage effectuent des travaux différents. Le réservoir transforme les matières premières en litres de peinture approuvée, mesurés en lots. La ligne de remplissage transforme la peinture approuvée en emballages, mesurés en boîtes par minute. Multiplier les deux dans un OEE d'usine donne un chiffre sur lequel personne ne peut agir.
Mesurez chacun selon ses propres critères et reliez-les par un seul code raison : attente d'un lot libéré côté remplissage, et attente de remplissage côté lot. Ces deux codes montrent quel côté retient l'autre. Notre guide sur l'OEE en fabrication par lots explique la méthode lot en détail, et l'OEE sur plusieurs machines couvre comment agréger des actifs sans les mélanger.
OEE côté batch : dispersion et dilution
Considérez chaque réservoir, ou chaque paire disperseur et cuve de dilution, comme un actif unique.
- Disponibilité = temps pendant lequel le réservoir traite un lot / temps planifié. Nettoyage, attente de matières premières, attente de libération CQ et attente que la ligne de remplissage vide le réservoir sont toutes des pertes avec leurs propres codes.
- Performance = temps standard par lot x lots terminés / temps de traitement. Le temps standard par lot pour la recette est le meilleur temps prouvé pour charger, disperser et diluer, sans attente.
- Qualité = litres libérés corrects du premier coup / litres produits. Les lots nécessitant une retouche, le produit perdu dans le fond du réservoir et les pertes au filtre pèsent contre elle.
Définissez le temps standard de lot à partir d'un bon lot ininterrompu pour cette recette, pas à partir de la moyenne. Un lot qui dépasse le standard parce que le chargement du pigment a été lent, ou parce que la meule était partagée, est une perte de Performance avec une raison codée.
Attente CQ et temps de teintage
L'attente CQ est la perte que les usines de peinture omettent le plus souvent. Le lot est fait, la cuve est pleine et elle attend le résultat d'un échantillon. La cuve ne peut pas commencer le lot suivant, et la ligne de remplissage peut aussi être en attente. Codez-le comme attente CQ, avec le moment de prélèvement de l'échantillon et le moment où le résultat est revenu.
Le teintage est différent. Chaque cycle d'ajout de colorant et de nouveau test ajoute du temps au lot. Enregistrez ce temps comme faisant partie du lot et notez le nombre de cycles. Une recette qui nécessite trois cycles sur la plupart des lots pointe vers une variation des matières premières ou la recette elle-même, pas vers l'opérateur qui teinte.
Lorsque l'attente CQ est importante, le laboratoire peut être la vraie contrainte de l'usine. Ajouter un autre disperseur n'aidera pas si chaque lot fait la queue pour le même spectrophotomètre.
OEE sur la ligne de remplissage
La ligne de remplissage est une ligne d'emballage et son OEE fonctionne comme les autres. Définissez le débit idéal en boîtes par minute pour chaque format, à partir de la vitesse nominale du remplisseur.
- Arrêts courts typiques. Enrayage du démêleur de boîtes, bourrage de l'alimentation de couvercles, couvercles mal posés, défauts d'étiquetage, buses qui gouttent.
- Arrêts longs typiques. Changement de format, rinçages pour changement de couleur, attente d'un lot libéré, manque de boîtes ou de couvercles.
- Qualité. Rejets du peseur de contrôle, boîtes bosselées ou qui fuient, mauvaises étiquettes.
Un surremplissage qui passe le peseur de contrôle est un cadeau, pas une perte de Qualité dans l'OEE. Suivez-le à côté de l'OEE, en argent ; notre guide sur giveaway and overfill montre comment. Quand le remplisseur attend de la peinture, chargez le temps sur le côté batch. Notre article sur starvation and blocking explique la règle.
Changements de couleur et nettoyage
Chaque changement de couleur coûte deux fois : temps de nettoyage, et produit ou matière de lavage envoyée à la rebut. Les peintures à base d'eau sont lavées à l'eau, celles à base de solvant au solvant, et les deux génèrent des déchets à gérer.
Mesurez chaque changement depuis la dernière boîte bonne d'une couleur jusqu'à la première bonne de la suivante, sur la ligne de remplissage, et depuis le transfert de lot jusqu'à la prochaine charge côté cuve. Pesez le lavage et le produit perdu. Beaucoup d'usines enchaînent les couleurs du clair au foncé pour raccourcir le nettoyage — un choix de planification. Notre guide sur comment réduire le temps de changement couvre la préparation des couvercles, étiquettes et filtres en dehors de l'arrêt.
Sources de données : ce que chacune voit
| Source | Ce qu'elle vous donne | Ce qu'elle manque |
|---|---|---|
| Cellules de charge du réservoir | Démarrage de lot, ajouts, transfert sortie | Pourquoi une cuve pleine attend |
| Entrains des disperseurs et broyeurs | État de marche, vitesse, puissance | Si le lot est conforme |
| Horodatages du labo | Échantillon prélevé, résultat, libération : la mise en attente CQ | Décisions de teintage que personne n'écrit |
| PLC du remplisseur et peseuse de contrôle | État de marche, compte, poids de remplissage, rejets | Pourquoi le remplisseur a attendu |
| Saisie opérateur | Raison, lot, couleur, format | Arrêts courts trop brefs pour être enregistrés |
| Caméra sur la ligne de remplissage | Un clip du doseur de couvercles ou de l'entrée des boîtes au moment d'un arrêt | Ce qui se passe à l'intérieur d'une cuve fermée |
Le PLC est l'horloge de la ligne de remplissage. Là où une caméra surveille le doseur de couvercles ou l'entrée des boîtes, le clip montre le bourrage que le signal de marche rapporte seulement comme arrêté. Un modèle peut suggérer la raison, et l'opérateur la confirme d'une seule pression.
Un exemple chiffré : une unité batch et une ligne de remplissage
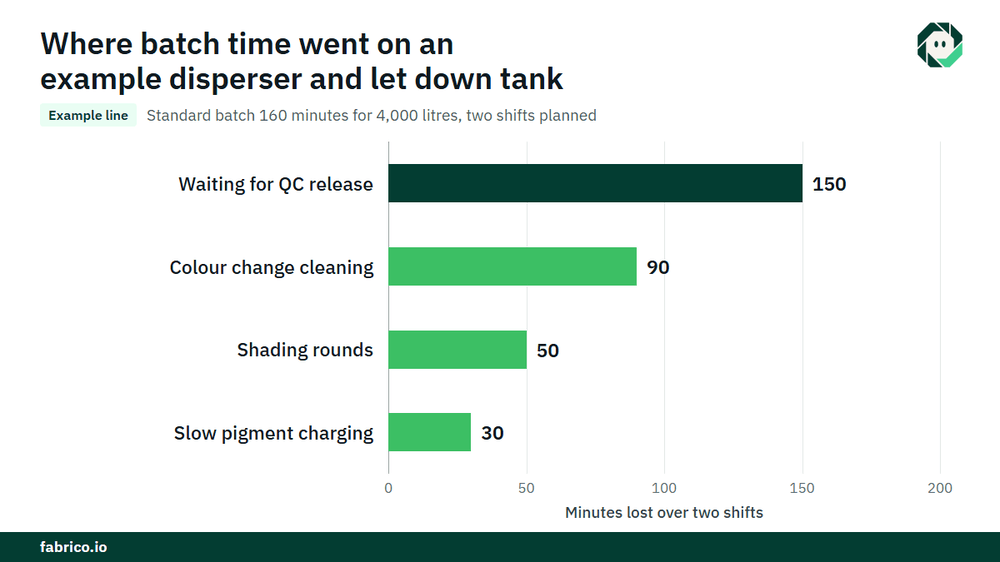
Ligne d'exemple (nombres indicatifs, pas un client) : une paire disperseur et cuve de dilution fabrique une recette avec un temps standard de lot de 160 minutes pour 4 000 litres, soit 25 litres par minute. Elle est planifiée pour deux équipes, 960 minutes.
- Non en traitement : 150 minutes d'attente de libération CQ et 90 minutes de nettoyage pour changement de couleur. Temps de traitement = 960 moins 240 = 720 minutes. Disponibilité = 720 / 960 = 75,0%.
- Quatre lots réalisés. Temps standard = 4 x 160 = 640 minutes. Performance = 640 / 720 = 88,9%. Les 80 minutes supplémentaires sont deux cycles de teintage (50) et un chargement lent de pigment (30).
- 16 000 litres produits ; 320 litres perdus pour retouches, fond de cuve et filtres. Bons = 15 680 litres. Qualité = 15 680 / 16 000 = 98,0%.
- OEE batch = 0,75 x 0,889 x 0,98 = 65,3%. Vérification : 15 680 / 25 = 627,2 minutes, et 627,2 / 960 = 65,3%.
| Ligne de remplissage, boîtes 2,5 litres | Valeur |
|---|---|
| Temps planifié, vitesse nominale | 480 minutes, 40 boîtes par minute |
| Arrêts : attente d'un lot libéré, changement de couleur et taille, bourrages de couvercles | 60 + 40 + 20 = 120 minutes |
| Disponibilité | 360 / 480 = 75,0% |
| Performance | 12 960 boîtes / (360 x 40 = 14 400) = 90,0% |
| Qualité | 12 636 bonnes / 12 960 = 97,5% |
| OEE de remplissage | 0,75 x 0,90 x 0,975 = 65,8% ; vérif. 12 636 / 40 / 480 = 65,8% |
Estimez le coût de la mise en attente CQ. Les 150 minutes correspondent à 150 x 25 = 3 750 litres de capacité de lot. Avec une contribution de $0,80 le litre (€0,80 dans une usine euro), cela fait $3 000 sur les deux équipes, si le côté batch est la contrainte et que l'usine est en rupture. Sur 250 jours ouvrés, cela revient à $750 000, ou €750 000. Le même retard se voit de nouveau sur la ligne de remplissage comme attente d'un lot, comptez donc l'impact financier une seule fois, côté cause.
Où s'insère Fabrico
Fabrico est une plateforme de performance manufacturière activée par vision par ordinateur. Dans une usine de peinture, elle commence par l'OEE et un MES léger : journalisation automatique des arrêts à partir des signaux machine et OEE en direct par ligne et par équipe, en commençant par les lignes de remplissage.
- Les pertes évaluées en argent et classées par coût, pour comparer la mise en attente CQ, un long changement de couleur et les bourrages de couvercles dans une même unité monétaire.
- L'opérateur confirme la raison d'un simple tap, y compris l'attente d'un lot libéré.
- Un clip caméra comme preuve d'un arrêt là où une caméra observe le doseur de couvercles ou l'entrée des boîtes.
- Un ordre de travail au bon technicien, avec son coût, lorsqu'un arrêt est une panne.
- Une vue unique sur plusieurs sites pour les groupes ayant plusieurs usines de peinture.
Vous pouvez commencer sur une ligne, avec une base et une date de décision convenues à l'avance. Chaque usine reçoit un devis après examen de ses lignes.
Questions fréquentes
Comment calcule-t-on l'OEE pour un processus batch de peinture ?
La Disponibilité est le temps de traitement sur le temps planifié. La Performance est le temps standard par lot multiplié par les lots terminés, divisé par le temps de traitement. La Qualité est les litres libérés corrects du premier coup sur les litres produits.
Le temps d'attente CQ doit-il compter dans l'OEE ?
Oui, côté batch. Une cuve pleine en attente d'un résultat de laboratoire ne peut pas faire le lot suivant. Codez-le comme attente CQ pour rendre visible la part du laboratoire dans la perte.
Faut-il combiner les OEE batch et remplissage en un seul chiffre ?
Non. Rapportez-les séparément et reliez-les avec les codes d'attente. Un chiffre combiné masque quel côté freine l'autre.
Comment les changements de couleur affectent-ils l'OEE dans la fabrication de peinture ?
Ils coûtent du temps de nettoyage en Disponibilité des deux côtés, et du produit ou du liquide de lavage envoyé en déchet. Chronométrez chaque changement et pesez les déchets.
Quel est un bon OEE pour une usine de peinture ?
Il n'existe pas de référence standard pour les usines de peinture, et les OEE batch et remplissage diffèrent par nature. Comparez chaque actif à sa propre base et suivez la tendance par recette et format.
Voyez les pertes de votre usine dans une démo
Apportez une ligne de remplissage et son journal des arrêts. Nous montrerons où partent les minutes et combien coûte chaque perte.








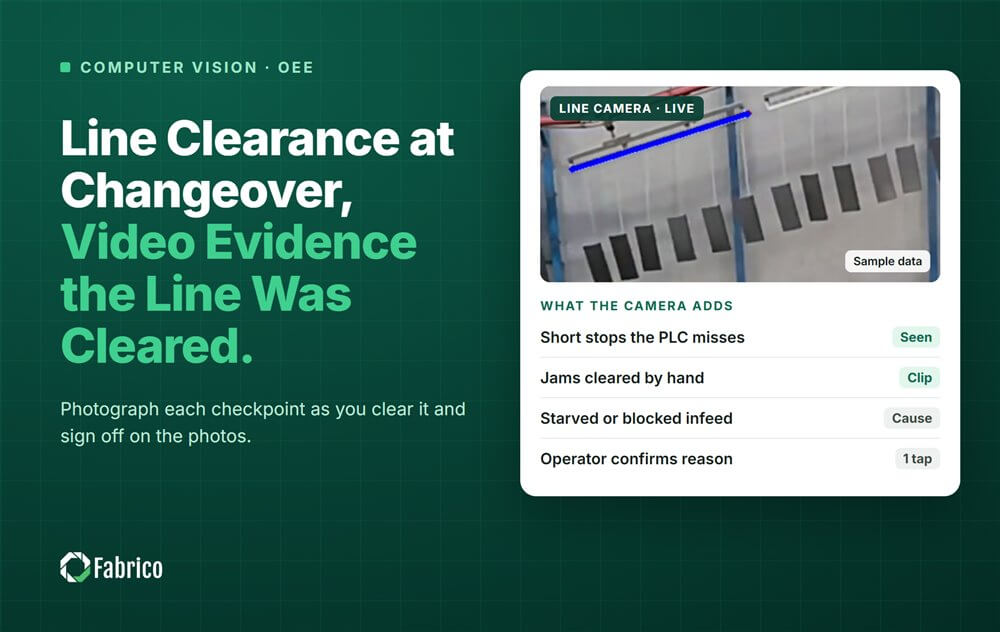


Tuiles Fabrico réelles, données d'exemple.