


 Iniciar sesión
 Blog
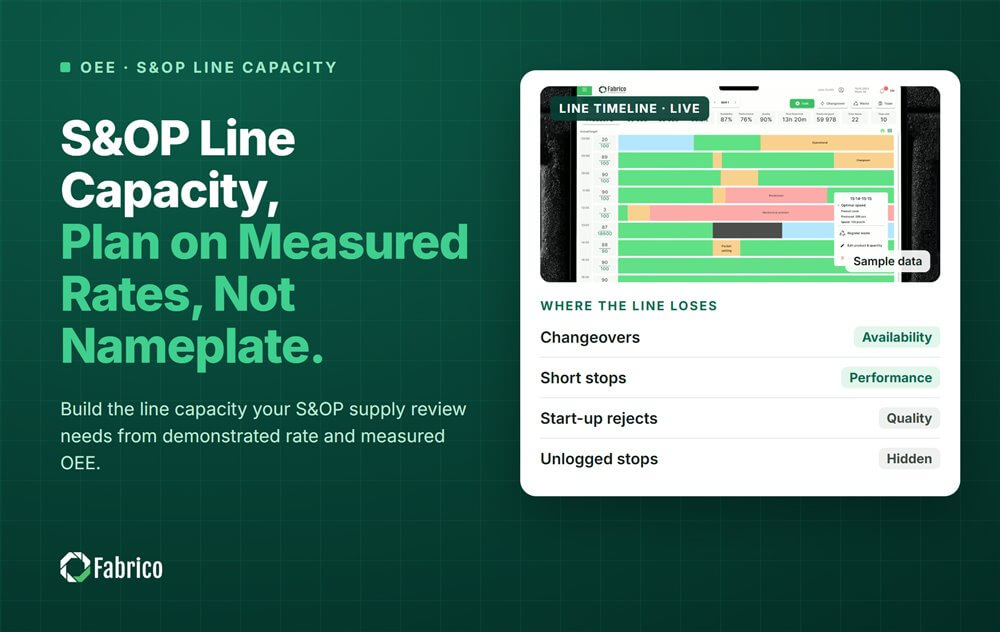
Capacidad de línea S&OP: Planifique según tasas medidas, no según la placa de características

Puntos clave
- La capacidad de línea para S&OP debe medirse como la producción buena en las horas en que la línea va a funcionar, no como la velocidad de placa multiplicada por las horas de turno.
- Constrúyala por línea y familia de producto: horas planificadas, menos los cambios por el mix, multiplicado por la velocidad nominal, multiplicado por el OEE medido (efectividad global del equipo).
- La placa es un techo. La brecha con la producción medida es lo que un plan basado en la placa promete y luego falla.
- Mantenga margen intencional en el cuello de botella y diga cuánto en la revisión.
- Actualice el número cada mes a partir de datos de máquina, para que las mejoras aparezcan en el plan.
La capacidad de línea S&OP es la producción buena que una línea puede entregar en un mes. Construyala a partir de la tasa demostrada y del OEE medido, después de los cambios por el mix planificado. La velocidad de placa por horas de turno es un techo, no una capacidad. Planear sobre el techo hace que la revisión de suministro prometa producción que el suelo no puede cumplir.
Imagine la revisión de suministro de marzo. La diapositiva muestra la línea de tabletas para lavavajillas a la velocidad de placa en cada turno. El jefe de línea sabe que nunca se ha acercado y no dice nada, porque el número vino de la placa de la máquina.
Esta guía es para COOs (chief operating officers), líderes de S&OP y gerentes de planta en grupos FMCG (fast-moving consumer goods). Ellos poseen el lado de suministro del plan. Cubre la cifra de capacidad, cómo construirla, el margen y la actualización. Proviene de Fabrico, una plataforma para OEE y MES ligero (manufacturing execution system) con visión por ordenador en paros.
¿Qué cifra de capacidad debe entrar en S&OP?
Lleve la producción buena medida que cada línea puede hacer en las horas reales del próximo mes, por familia de producto. Nuestra guía del ciclo S&OP cubre las reuniones; esta página cubre solo la línea de capacidad en la revisión de suministro.
Tres números están detrás. La placa es la velocidad nominal multiplicada por todas las horas de turno en el mes: el techo. Demostrada es lo que la línea realmente produjo. La capacidad de plan es la demostrada menos el margen que retiene.
Nuestra página sobre placa vs capacidad real explica por qué difieren los dos primeros. Capacidad diseñada vs capacidad efectiva tiene los términos de libro de texto.
¿Cómo se construye la capacidad mensual de una línea a partir del OEE medido?
Empiece por las horas que la línea está planificada para funcionar. Reste los cambios por el mix y luego aplique la tasa que ha mostrado que puede mantener. Hágalo por línea y por familia de producto.
- Cuente las horas planificadas en el mes: turnos por días, menos las paradas planificadas como limpiezas profundas, trabajos planificados y festivos.
- Reste las horas de cambio para el mix del mes siguiente: el número de cambios en el plan por su promedio medido por cambio.
- Multiplique las horas que quedan por la velocidad nominal para ese formato.
- Multiplique por el OEE medido sin los cambios, porque el paso 2 ya los contó.
- Repita por familia de producto, ya que un formato pequeño y uno grande no funcionan a la misma velocidad.
Nuestra guía para establecer una tasa demostrada por SKU (stock keeping unit) explica cómo elegir un período justo y manejar la dispersión.
Las averías también están dentro del OEE medido. Si una línea falla más a menudo cada mes, la cifra del último trimestre ya es demasiado alta. Nuestra guía sobre tasa de fallos vs MTBF (mean time between failures) muestra cómo leer esa tendencia.
¿Por qué la placa rompe el plan S&OP?
La placa asume sin paradas, sin funcionamiento a baja velocidad, sin rechazos y sin cambios. Ninguna línea FMCG funciona así, por lo que un plan construido sobre ella está corto antes de empezar el mes.
La brecha no desaparece. Se convierte en una de estas:
- Horas extra y turnos de fin de semana para ponerse al día, reservados mes tras mes.
- Órdenes tarde o incompletas, y penalizaciones donde los contratos de cliente las contemplan.
- Una petición para una nueva línea, cuando la capacidad oculta está en la vieja.
Dos trampas más. El "True Cost of Downtime 2024" de Siemens encontró que FMCG fue el único sector cuyas horas de inactividad aumentaron desde 2019. La tasa del año pasado puede ser demasiado generosa. El 85% a menudo llamado world class proviene del trabajo de Nakajima en TPM (total productive maintenance) (1984): Japón, años 70, automoción. La mayoría de las plantas están más cerca del 60%.
¿Cuánto margen debe mantener el plan?
Planifique el cuello de botella por debajo de su capacidad medida y declare la brecha en la revisión. Una línea cargada hasta su límite convierte cada pequeña parada en una orden tardía.
La fórmula de colas de Kingman (1961) muestra por qué: en el cuello de botella, su término de utilización es 4 al 80%, 9 al 90% y 19 al 95%. La espera crece mucho más rápido que la carga cerca del límite.
- Decida el margen por línea, en abierto, en la revisión ejecutiva.
- Báselo en la dispersión de meses medidos. Una línea con meses estables necesita menos que una con grandes oscilaciones.
- Devuelva el margen al plan a medida que suba la tasa medida.
¿Con qué frecuencia debe actualizarse el número de capacidad?
Cada mes, antes de la revisión de suministro, con los últimos datos máquina. La capacidad es una medición y se mueve cuando se arreglan pérdidas o aparecen nuevas.
- Marque cualquier línea cuyo OEE medido se haya movido desde el mes pasado y diga por qué.
- Use las mismas definiciones de OEE en cada planta, o el S&OP de grupo comparará reglas, no líneas.
- Muéstreme la carga frente a la capacidad medida. Nuestra guía sobre la tasa de utilización de capacidad cubre la fórmula.
Ejemplo práctico: capacidad de marzo en una línea de tabletas para lavavajillas
Línea de muestra (números ilustrativos, no cliente): una prensa y línea de empaquetado de tabletas para lavavajillas, nominal a 600 tabletas por minuto, o 36.000 por hora. Opera dos turnos de 8 horas en 20 días laborables en marzo. El plan de demanda pide a esta familia de producto 7.300.000 tabletas.
| Paso | Vista nameplate | Vista medida |
|---|---|---|
| Horas en marzo, 2 turnos x 8 h x 20 días | 320 | 320 |
| Limpiezas profundas planificadas y trabajos planificados, horas | 0 | 20 |
| Cambios en el plan, 20 x 36 minutos, horas | 0 | 12 |
| Horas de funcionamiento | 320 | 288 |
| Tabletas buenas por hora | 36,000 | 36,000 x 62.5% = 22,500 |
| Capacidad de marzo, tabletas | 11,520,000 | 6,480,000 |
| Capacidad de plan, 5% de margen retenido | no usado | 6,156,000 |
| Plan de demanda, tabletas | 7,300,000 | 7,300,000 |
| Carga en la línea | 63.4% | 112.7% de lo medido, 118.6% del plan |
- Horas de ejecución = 320 menos 20 menos 12 = 288.
- OEE medido sin cambios es 62.5%, así que la línea produce 36,000 x 0.625 = 22,500 tabletas buenas por hora.
- Capacidad medida = 288 x 22,500 = 6,480,000 tabletas. La placa dice 320 x 36,000 = 11,520,000.
- En nameplate la familia carga la línea a 7,300,000 / 11,520,000 = 63.4%. Parece que hay margen.
- En capacidad medida la carga es 7,300,000 / 6,480,000 = 112.7%. La línea se queda corta por 7,300,000 menos 6,480,000 = 820,000 tabletas.
- Con 5% de margen retenido en el cuello de botella, la capacidad de plan es 6,480,000 x 0.95 = 6,156,000 tabletas.
- Frente a la capacidad de plan, la carga es 7,300,000 / 6,156,000 = 118.6%.
- Cerrar la brecha hasta la capacidad medida requiere 820,000 / 22,500 = 36.4 horas de funcionamiento extra, cuatro o cinco turnos de sábado.
- Con una contribución de $0.09 por tableta, la falta pone 820,000 x $0.09 = $73,800 de margen en riesgo.
- En una planta en euros a €0.09 por tableta, eso es €73,800.
La vista nameplate dice a la revisión que todo está bien. La vista medida da una elección real: encontrar 36 horas o más, arreglar pérdidas, mover volumen a una planta hermana o cambiar la demanda. Esa elección es para lo que sirve el S&OP, y la nameplate la oculta.
Errores que cometen las plantas con la capacidad S&OP
- Velocidad nameplate por horas de turno en la revisión de suministro.
- Una tasa para toda la línea, cuando cada formato corre a su propia velocidad.
- No contabilizar horas de cambio, así un mix con más corridas cortas parece gratis.
- El OEE del año pasado, nunca actualizado, en una línea que ha cambiado.
- Margen escondido en tasas de planificación bajas en lugar de declarado en la revisión.
- Plantas con definiciones de OEE diferentes, por lo que la capacidad del grupo no se puede sumar.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento manufacturero habilitada con visión por ordenador. OEE y MES ligero vienen primero: mide lo que cada línea realmente produce, por lo que la capacidad en la revisión de suministro viene de datos de máquina. El S&OP en sí permanece en su proceso de planificación.
- OEE en directo por línea y turno, de modo que la tasa del mes siguiente se basa en este mes, no en el año pasado.
- Registro automático de paradas, de modo que las paradas cortas y las sobrepasadas de cambios están dentro del número de capacidad.
- Pérdidas ordenadas por dinero, de modo que la brecha con la nameplate tiene un precio y una primera solución.
- Una vista unificada entre plantas, de modo que el S&OP de grupo compara líneas con las mismas definiciones.
Comienzas en una línea, con una línea base y una fecha de decisión acordada de antemano. No hay plan gratuito y no hay niveles: cada planta recibe una cotización. Reserve una demo para ver la capacidad medida en una de sus líneas.
Preguntas frecuentes
¿Qué es la planificación de capacidad en S&OP?
Es el lado de suministro del plan mensual. Operaciones declara cuánto puede producir cada línea o planta en los próximos meses, por familia de producto. La dirección luego compara eso con la demanda y decide cómo cerrar cualquier brecha. El número solo ayuda si proviene de la producción medida, no de la velocidad nameplate o de una tasa esperada.
¿Debe S&OP usar nameplate o capacidad demostrada?
Use capacidad demostrada: la buena producción que la línea realmente ha entregado por hora, con los cambios para el mix del próximo mes excluidos por separado. La nameplate es un techo que ninguna línea alcanza. Mantenla en la página como objetivo para trabajos de mejora, pero no deje que fije el volumen que promete a los clientes.
¿Cómo afectan los cambios la capacidad S&OP?
Cada cambio quita horas de funcionamiento del mes. Un mix con muchas corridas cortas cuesta más horas que uno con pocas corridas largas, incluso al mismo volumen. Cuente los cambios en el plan del próximo mes, multiplique por su tiempo medio medido y reste esas horas antes de aplicar la tasa.
¿Cuál es la diferencia entre la capacidad S&OP y el rough-cut capacity planning?
La capacidad S&OP es la comprobación mensual por familia de productos: ¿pueden las líneas producir el volumen acordado? El rough-cut capacity planning viene después. Prueba el master production schedule contra las máquinas clave, normalmente semana a semana. Ambos necesitan las mismas tasas medidas. Nuestra guía sobre rough-cut capacity planning cubre el método.
Vea la capacidad real de sus líneas en una demo
Lleve una línea y la producción del mes pasado. Mostraremos su tasa medida, sus pérdidas y la brecha con la nameplate, en horas y dinero.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.