


 Anmeldung
 Blog
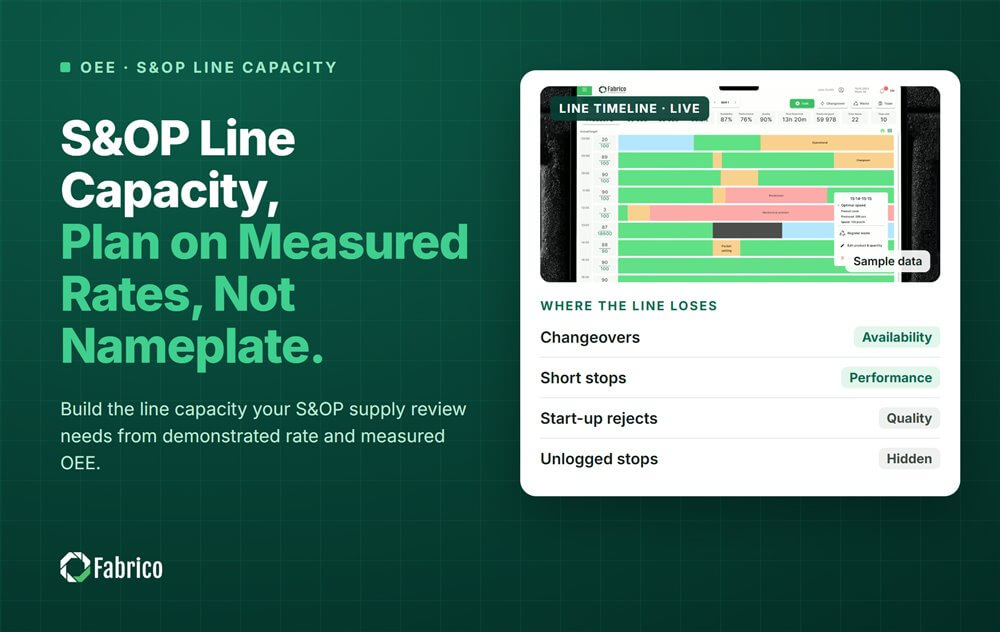
S&OP-Linienkapazität: Auf gemessene Raten planen, nicht auf Nennleistung

Wesentliche Erkenntnisse
- Die Linienkapazität für Sales & Operations Planning sollte die gemessene gute Ausbringung in den Stunden sein, in denen die Linie läuft, nicht die Nennleistung multipliziert mit Schichtstunden.
- Bauen Sie sie pro Linie und Produktfamilie auf: geplante Stunden minus Rüstzeiten für den Mix, multipliziert mit der Nennleistung, multipliziert mit dem gemessenen OEE (Overall Equipment Effectiveness).
- Die Nennleistung ist eine Decke. Die Lücke zur gemessenen Ausbringung ist das, was ein Plan auf Nennleistung verspricht und dann verfehlt.
- Halten Sie bewusst Puffer am Engpass und geben Sie im Review an, wie viel.
- Aktualisieren Sie die Zahl jeden Monat aus Maschinendaten, damit Verbesserungen im Plan sichtbar werden.
S&OP (Sales & Operations Planning) Linienkapazität ist die gute Ausbringung, die eine Linie in einem Monat liefern kann. Bauen Sie sie aus demonstrierter Rate und gemessenem OEE auf, nach den Rüstzeiten für den geplanten Mix. Nennleistung mal Schichtstunden ist eine Decke, kein Kapazitätswert. Auf die Decke zu planen bedeutet, dass das Supply Review Output verspricht, das der Boden nicht liefern kann.
Stellen Sie sich das März-Supply-Review vor. Die Folie zeigt die Geschirrspültabatten-Linie mit Nennleistung in jeder Schicht. Der Linienmanager weiß, dass sie nie auch nur annähernd so lief, und sagt nichts, weil die Zahl von der Typenschild-Plakette stammt.
Dieser Leitfaden richtet sich an COOs (Chief Operating Officers), S&OP-Leads und Werksleiter in FMCG-Gruppen (Fast-Moving Consumer Goods). Sie verantworten die Supply-Seite des Plans. Er behandelt die Kapazitätszahl, wie man sie baut, Puffer und Aktualisierung. Er stammt von Fabrico, einer Plattform für OEE und leichtes MES (Manufacturing Execution System) mit Computer Vision für Stops.
Welche Kapazitätszahl gehört ins S&OP?
Bringen Sie die gemessene gute Ausbringung, die jede Linie in den realen Stunden des nächsten Monats schaffen kann, nach Produktfamilie. Unser Leitfaden zum S&OP-Zyklus behandelt die Meetings; diese Seite behandelt nur die Kapazitätszeile im Supply Review.
Hinter der Zahl stehen drei Werte. Nennleistung ist die bewertete Geschwindigkeit multipliziert mit allen Schichtstunden im Monat: die Obergrenze. Demonstriert ist, was die Linie wirklich gemacht hat. Plan-Kapazität ist Demonstriert minus dem Puffer, den Sie zurückhalten.
Unsere Seite zu Nameplate vs. real capacity erklärt, warum die ersten beiden abweichen. Design capacity vs effective capacity enthält die Lehrbuchbegriffe.
Wie bauen Sie die monatliche Kapazität einer Linie aus gemessenem OEE auf?
Starten Sie mit den Stunden, in denen die Linie geplant ist zu laufen. Ziehen Sie Rüstzeiten für den Mix ab, dann wenden Sie die Rate an, die sie gehalten hat. Machen Sie das pro Linie und pro Produktfamilie.
- Zählen Sie die geplanten Stunden im Monat: Schichten mal Tage minus geplante Stops wie Deep Cleans, geplante Arbeiten und Feiertage.
- Ziehen Sie die Rüststunden für den Mix des nächsten Monats ab: die Anzahl der Rüstvorgänge im Plan mal Ihre gemessene Durchschnittszeit pro Rüstvorgang.
- Multiplizieren Sie die verbleibenden Stunden mit der Nennleistung für dieses Format.
- Multiplizieren Sie mit gemessenem OEE ohne Rüstzeiten, weil Schritt 2 diese bereits abgezogen hat.
- Wiederholen Sie das pro Produktfamilie, da ein kleines Format und ein großes nicht mit gleicher Geschwindigkeit laufen.
Unser Leitfaden zum Festlegen einer demonstrierten Rate pro SKU (Stock Keeping Unit) erklärt, wie man einen fairen Zeitraum wählt und die Streuung behandelt.
Maschinenausfälle sind ebenfalls im gemessenen OEE enthalten. Wenn eine Linie diesen Monat öfter ausfällt, ist die Zahl vom letzten Quartal bereits zu hoch. Unser Leitfaden zu Failure rate vs MTBF (Mean Time Between Failures) zeigt, wie man diesen Trend liest.
Warum zerstört Nennleistung den S&OP-Plan?
Nameplate setzt voraus, dass es keine Stops, kein langsames Laufen, keine Ausschussware und keine Rüstungen gibt. Keine FMCG-Linie läuft so, also ist ein Plan, der darauf basiert, schon vor Monatsbeginn zu knapp.
Die Lücke verschwindet nicht. Sie verwandelt sich in eines von folgenden:
- Überstunden und Wochenendläufe, um aufzuholen, Monat für Monat gebucht.
- Späte oder unvollständige Lieferungen und Vertragsstrafen, wo Kundenverträge sie vorsehen.
- Eine Anfrage nach einer neuen Linie, obwohl die versteckte Kapazität in der alten liegt.
Noch zwei Fallen. Siemens' "True Cost of Downtime 2024" fand, dass FMCG der einzige Sektor war, dessen Downtime-Stunden seit 2019 gestiegen sind. Die Rate von letztem Jahr kann zu wohlwollend sein. Die oft genannten 85% als Weltklasse stammen aus Nakajimas TPM-Arbeit (Total Productive Maintenance) (1984): Japan, 1970er, Automotive. Die meisten Werke liegen näher bei 60%.
Wie viel Puffer sollte der Plan vorsehen?
Planen Sie den Engpass unterhalb seiner gemessenen Kapazität und geben Sie die Lücke im Review an. Eine maximal ausgelastete Linie macht aus jedem kleinen Stop eine verspätete Lieferung.
Kingmans Queueing-Formel (1961) zeigt, warum: am Engpass ist der Nutzungsfaktor 4 bei 80%, 9 bei 90% und 19 bei 95%. Wartezeiten wachsen viel schneller als die Last nahe dem Limit.
- Entscheiden Sie den Puffer pro Linie offen im Executive Review.
- Basieren Sie ihn auf der Streuung gemessener Monate. Eine stabile Linie braucht weniger als eine mit starken Schwankungen.
- Geben Sie Puffer zurück an den Plan, wenn die gemessene Rate steigt.
Wie oft sollten Sie die Kapazitätszahl aktualisieren?
Jeden Monat, vor dem Supply Review, aus den neuesten Maschinendaten. Kapazität ist eine Messgröße und bewegt sich, wenn Verluste behoben werden oder neue auftreten.
- Markieren Sie jede Linie, deren gemessenes OEE sich seit dem letzten Monat verändert hat, und sagen Sie warum.
- Verwenden Sie dieselben OEE-Definitionen in jedem Werk, oder der Gruppen-S&OP vergleicht Regeln, nicht Linien.
- Zeigen Sie Last gegenüber gemessener Kapazität. Unser Leitfaden zur Capacity Utilization Rate behandelt die Formel.
Ein durchgerechnetes Beispiel: März-Kapazität einer Geschirrspültabletten-Linie
Beispiellinie (illustrative Zahlen, kein Kunde): eine Tablettenpresse- und Verpackungslinie, bewertet mit 600 Tabletten pro Minute bzw. 36.000 pro Stunde. Sie läuft zwei 8-Stunden-Schichten an 20 Arbeitstagen im März. Der Nachfrageplan verlangt von dieser Produktfamilie 7.300.000 Tabletten.
| Schritt | Nameplate Sicht | Gemessene Sicht |
|---|---|---|
| Stunden im März, 2 Schichten x 8 h x 20 Tage | 320 | 320 |
| Geplante Deep Cleans und geplante Arbeiten, Stunden | 0 | 20 |
| Rüstungen im Plan, 20 x 36 Minuten, Stunden | 0 | 12 |
| Produktionsstunden | 320 | 288 |
| Gute Tabletten pro Stunde | 36,000 | 36,000 x 62.5% = 22,500 |
| Kapazität im März, Tabletten | 11,520,000 | 6,480,000 |
| Plan-Kapazität, 5% Puffer zurückgehalten | nicht verwendet | 6,156,000 |
| Nachfrageplan, Tabletten | 7,300,000 | 7,300,000 |
| Auslastung der Linie | 63.4% | 112.7% des Gemessenen, 118.6% des Plans |
- Produktionsstunden = 320 minus 20 minus 12 = 288.
- Gemessenes OEE ohne Rüstungen ist 62.5%, also produziert die Linie 36,000 x 0.625 = 22,500 gute Tabletten pro Stunde.
- Gemessene Kapazität = 288 x 22,500 = 6,480,000 Tabletten. Nameplate sagt 320 x 36,000 = 11,520,000.
- Auf Nameplate lädt die Familie die Linie mit 7,300,000 / 11,520,000 = 63.4%. Es sieht nach Luft aus.
- Auf gemessener Kapazität ist die Auslastung 7,300,000 / 6,480,000 = 112.7%. Die Linie fehlt 7,300,000 minus 6,480,000 = 820,000 Tabletten.
- Mit 5% Puffer am Engpass ist die Plan-Kapazität 6,480,000 x 0.95 = 6,156,000 Tabletten.
- Gegenüber Plan-Kapazität ist die Auslastung 7,300,000 / 6,156,000 = 118.6%.
- Die Schließung der Lücke bis zur gemessenen Kapazität braucht 820,000 / 22,500 = 36.4 zusätzliche Produktionsstunden, vier oder fünf Samstagschichten.
- Bei einem Deckungsbeitrag von $0.09 pro Tablette gefährdet der Fehlbetrag 820,000 x $0.09 = $73,800 Marge.
- In einem Euro-Werk bei €0.09 pro Tablette sind das €73,800.
Die Nameplate-Sicht sagt dem Review, dass alles in Ordnung sei. Die gemessene Sicht gibt eine echte Wahl: finden Sie 36 Stunden oder mehr, beheben Sie Verluste, verschieben Sie Volumen in ein Schwesterwerk oder ändern Sie die Nachfrage. Diese Wahl ist der Zweck von S&OP, und Nameplate verschleiert sie.
Fehler, die Werke beim S&OP-Kapazitätsansatz machen
- Nameplate-Geschwindigkeit mal Schichtstunden im Supply Review.
- Eine Rate für die gesamte Linie, wenn jedes Format mit eigener Geschwindigkeit läuft.
- Keine Rüststunden, sodass ein Mix mit vielen kurzen Läufen frei aussieht.
- OEE vom letzten Jahr, nie aktualisiert, auf einer Linie, die sich verändert hat.
- Puffer in niedrigen Planraten versteckt statt offen im Review angegeben.
- Werke mit unterschiedlichen OEE-Definitionen, so dass Kapazitäten in der Gruppe nicht addierbar sind.
Wo Fabrico passt
Fabrico ist eine Computer-Vision-fähige Manufacturing Performance Platform. OEE und leichtes MES stehen an erster Stelle: Es misst, was jede Linie tatsächlich produziert, sodass die Kapazität im Supply Review aus Maschinendaten stammt. S&OP selbst bleibt in Ihrem Planungsprozess.
- Live-OEE nach Linie und Schicht, sodass die Rate für den nächsten Monat auf diesem Monat basiert, nicht auf dem letzten Jahr.
- Automatische Downtime-Protokollierung, sodass kurze Stops und Rüstüberziehungen in der Kapazitätszahl enthalten sind.
- Verluste nach Geldwert sortiert, sodass die Lücke zur Nameplate einen Preis und einen ersten Fix hat.
- Eine Ansicht über Werke hinweg, sodass Gruppen-S&OP Linien mit denselben Definitionen vergleicht.
Sie starten an einer Linie, mit einer Baseline und einem im Voraus vereinbarten Entscheidungstermin. Es gibt keinen kostenlosen Plan und keine Tiers: Jedes Werk erhält ein Angebot. Buchen Sie ein Demo, um gemessene Kapazität an einer Ihrer Linien zu sehen.
Häufig gestellte Fragen
Was ist Kapazitätsplanung im S&OP?
Sie ist die Angebotsseite des Monatsplans. Operations gibt an, wie viel jede Linie oder jedes Werk in den kommenden Monaten pro Produktfamilie produzieren kann. Die Führung vergleicht das dann mit der Nachfrage und entscheidet, wie eine Lücke geschlossen wird. Die Zahl hilft nur, wenn sie aus gemessener Ausbringung kommt, nicht aus Nennleistung oder einer erhofften Rate.
Sollte S&OP Nennleistung oder demonstrierte Kapazität verwenden?
Verwenden Sie demonstrierte Kapazität: die gute Ausbringung, die die Linie tatsächlich pro Stunde geliefert hat, wobei Rüstzeiten für den nächsten Monat separat herausgerechnet werden. Die Nennleistung ist eine Obergrenze, die keine Linie erreicht. Halten Sie sie als Ziel für Verbesserungsarbeiten, aber lassen Sie sie niemals das Volumen bestimmen, das Sie Kunden zusagen.
Wie beeinflussen Rüstungen die S&OP-Kapazität?
Jede Rüstung nimmt Produktionsstunden im Monat weg. Ein Mix mit vielen kurzen Läufen kostet mehr Stunden als einer mit wenigen langen, selbst bei gleichem Volumen. Zählen Sie die Rüstungen im Plan für den nächsten Monat, multiplizieren Sie mit Ihrer gemessenen Durchschnittszeit und ziehen Sie diese Stunden ab, bevor Sie die Rate anwenden.
Was ist der Unterschied zwischen S&OP-Kapazität und Rough-Cut Capacity Planning?
S&OP-Kapazität ist die monatliche Prüfung nach Produktfamilie: Können die Linien das vereinbarte Volumen liefern? Rough-Cut Capacity Planning kommt danach. Es testet den Master Production Schedule gegen die Schlüsselmaschinen, meist Woche für Woche. Beide benötigen dieselben gemessenen Raten. Unser Leitfaden zu Rough-Cut Capacity Planning behandelt die Methode.
Sehen Sie die reale Kapazität Ihrer Linien in einem Demo
Bringen Sie eine Linie und den Output des letzten Monats. Wir zeigen ihre gemessene Rate, ihre Verluste und die Lücke zur Nennleistung in Stunden und Geld.
Verwandte Artikel

Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.