


 Connexion
 Blog
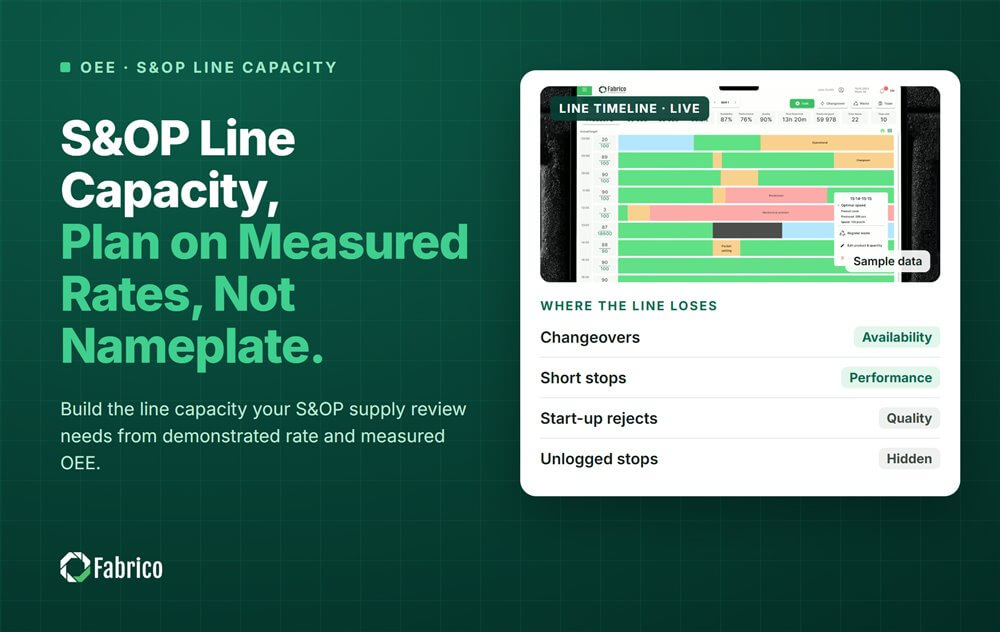
Capacité de ligne S&OP : Planifiez sur des débits mesurés, pas sur la puissance nominale

Points clés
- La capacité de ligne pour le S&OP doit être la production bonne mesurée pendant les heures réelles de fonctionnement de la ligne, pas la vitesse nominale multipliée par les heures de poste.
- Construisez-la par ligne et par famille de produits : heures planifiées, moins les changements de format pour le mix, multipliées par la vitesse nominale, multipliées par l'OEE mesuré (overall equipment effectiveness).
- La vitesse nominale est un plafond. L'écart avec la production mesurée est ce qu'un plan basé sur la plaque fabricant promet puis manque.
- Gardez volontairement une marge au niveau du goulot et indiquez sa valeur dans la revue.
- Actualisez le nombre chaque mois à partir des données machine, pour que les améliorations apparaissent dans le plan.
La capacité de ligne S&OP est la bonne production qu'une ligne peut délivrer en un mois. Construisez-la à partir du débit démontré et de l'OEE mesuré, après les changements pour le mix planifié. La vitesse nominale fois les heures de poste est un plafond, pas une capacité. Planifier sur le plafond revient à promettre dans la revue d'approvisionnement une production que le plancher ne peut atteindre.
Imaginez la revue d'approvisionnement de mars. La diapositive montre la ligne de tablettes pour lave-vaisselle à la vitesse nominale sur chaque poste. Le responsable de ligne sait qu'elle n'a jamais été proche de cela et ne dit rien, parce que le chiffre provient de la plaque machine.
Ce guide s'adresse aux COO (chief operating officers), aux responsables S&OP et aux directeurs d'usine dans les groupes FMCG (fast-moving consumer goods). Ils possèdent le côté supply du plan. Il couvre le chiffre de capacité, comment le construire, la marge et l'actualisation. Il vient de Fabrico, une plateforme OEE et MES léger (manufacturing execution system) avec vision par ordinateur sur les arrêts.
Quel chiffre de capacité doit entrer dans le S&OP ?
Apportez la bonne production mesurée que chaque ligne peut réaliser dans les heures réelles du mois suivant, par famille de produits. Notre guide du cycle S&OP couvre les réunions ; cette page couvre uniquement la ligne capacité dans la revue supply.
Trois chiffres se cachent derrière. La plaque fabricant (nameplate) est la vitesse nominale multipliée par toutes les heures de poste du mois : le plafond. La capacité démontrée est ce que la ligne a réellement produite. La capacité planifiée est la démontrée moins la marge que vous retenez.
Notre page sur nameplate vs real capacity explique pourquoi les deux premiers diffèrent. Design capacity vs effective capacity contient les termes de manuel.
Comment construire la capacité mensuelle d'une ligne à partir de l'OEE mesuré ?
Commencez par les heures pendant lesquelles la ligne est planifiée pour fonctionner. Retirez les changements de format pour le mix, puis appliquez le rythme qu'elle a montré pouvoir tenir. Faites-le par ligne et par famille de produits.
- Comptez les heures planifiées dans le mois : postes fois jours, moins les arrêts planifiés tels que les nettoyages profonds, travaux planifiés et jours fériés.
- Soustrayez les heures de changement pour le mix du mois suivant : le nombre de changements dans le plan multiplié par votre moyenne mesurée par changement.
- Multipliez les heures restantes par la vitesse nominale pour ce format.
- Multipliez par l'OEE mesuré hors changements, car l'étape 2 les a déjà comptés.
- Répétez par famille de produits, car un petit format et un grand ne tournent pas à la même vitesse.
Notre guide pour définir un débit démontré par SKU (stock keeping unit) explique comment choisir une période équitable et gérer la dispersion.
Les pannes sont aussi incluses dans l'OEE mesuré. Si une ligne tombe en panne plus souvent chaque mois, le chiffre du dernier trimestre est déjà trop élevé. Notre guide sur failure rate vs MTBF (mean time between failures) montre comment lire cette tendance.
Pourquoi la vitesse nominale casse-t-elle le plan S&OP ?
La plaque suppose qu'il n'y a pas d'arrêts, pas de ralentissements, pas de rejets et pas de changements. Aucune ligne FMCG ne fonctionne ainsi, donc un plan basé dessus est déficitaire avant même le début du mois.
L'écart ne disparaît pas. Il se transforme en l'un des cas suivants :
- Heures supplémentaires et runs week-end pour rattraper, planifiés mois après mois.
- Commandes tardives ou incomplètes, et pénalités lorsque les contrats clients les prévoient.
- Une demande pour une nouvelle ligne, quand la capacité cachée est dans l'ancienne.
Deux autres pièges. Le rapport "True Cost of Downtime 2024" de Siemens a trouvé que le FMCG était le seul secteur dont les heures d'arrêt ont augmenté depuis 2019. Le chiffre de l'an dernier peut être trop indulgent. Les 85% souvent appelés world class viennent des travaux de Nakajima sur le TPM (total productive maintenance) (1984) : Japon, années 1970, automobile. La plupart des usines se situent plutôt autour de 60%.
Combien de marge le plan doit-il garder ?
Planifiez le goulot en dessous de sa capacité mesurée, et indiquez l'écart dans la revue. Une ligne chargée à sa limite transforme chaque petit arrêt en commande en retard.
La formule de file d'attente de Kingman (1961) montre pourquoi : au goulot, le terme d'utilisation est 4 à 80%, 9 à 90% et 19 à 95%. L'attente augmente beaucoup plus vite que la charge près de la limite.
- Décidez de la marge par ligne, ouvertement, lors de la revue exécutive.
- Basez-la sur l'étalement des mois mesurés. Une ligne avec des mois stables a besoin de moins qu'une avec de fortes variations.
- Rendez la marge au plan au fur et à mesure que le débit mesuré augmente.
À quelle fréquence faut-il actualiser le chiffre de capacité ?
Tous les mois, avant la revue supply, à partir des dernières données machine. La capacité est une mesure, et elle bouge quand des pertes sont corrigées ou de nouvelles apparaissent.
- Signalez toute ligne dont l'OEE mesuré a bougé depuis le mois dernier, et dites pourquoi.
- Utilisez les mêmes définitions d'OEE dans chaque usine, sinon le S&OP de groupe compare des règles, pas des lignes.
- Montrez la charge par rapport à la capacité mesurée. Notre guide sur le taux d'utilisation de la capacité couvre la formule.
Exemple chiffré : capacité de mars sur une ligne de tablettes lave-vaisselle
Ligne d'exemple (chiffres illustratifs, pas un client) : une presse et ligne d'emballage de tablettes pour lave-vaisselle, évaluée à 600 tablettes par minute, soit 36 000 par heure. Elle fonctionne deux postes de 8 heures pendant 20 jours ouvrés en mars. Le plan de demande demande 7 300 000 tablettes pour cette famille de produits.
| Étape | Vue Nameplate | Vue Mesurée |
|---|---|---|
| Heures en mars, 2 postes x 8 h x 20 jours | 320 | 320 |
| Nettoyages profonds et travaux planifiés, heures | 0 | 20 |
| Changements dans le plan, 20 x 36 minutes, heures | 0 | 12 |
| Heures de production | 320 | 288 |
| Bonnes tablettes par heure | 36,000 | 36,000 x 62.5% = 22,500 |
| Capacité de mars, tablettes | 11,520,000 | 6,480,000 |
| Capacité plan, 5% de marge retenue | non utilisée | 6,156,000 |
| Plan de demande, tablettes | 7,300,000 | 7,300,000 |
| Charge sur la ligne | 63.4% | 112.7% du mesuré, 118.6% du plan |
- Heures de production = 320 moins 20 moins 12 = 288.
- L'OEE mesuré hors changements est de 62.5%, donc la ligne fait 36,000 x 0.625 = 22,500 bonnes tablettes par heure.
- Capacité mesurée = 288 x 22,500 = 6,480,000 tablettes. Nameplate dit 320 x 36,000 = 11,520,000.
- En Nameplate, la famille charge la ligne à 7,300,000 / 11,520,000 = 63.4%. On dirait qu'il y a de la marge.
- Sur capacité mesurée la charge est 7,300,000 / 6,480,000 = 112.7%. La ligne est en déficit de 7,300,000 moins 6,480,000 = 820,000 tablettes.
- Avec 5% de marge retenue sur le goulot, la capacité plan est 6,480,000 x 0.95 = 6,156,000 tablettes.
- Par rapport à la capacité plan, la charge est 7,300,000 / 6,156,000 = 118.6%.
- Combler l'écart jusqu'à la capacité mesurée prend 820,000 / 22,500 = 36.4 heures de production supplémentaires, quatre ou cinq postes du samedi.
- À une contribution de $0.09 par tablette, le manque représente 820,000 x $0.09 = $73,800 de marge à risque.
- Dans une usine en euro à €0.09 par tablette, cela fait €73,800.
La vue Nameplate dit au review que tout va bien. La vue mesurée donne un vrai choix : trouver 36 heures ou plus, réparer les pertes, déplacer le volume vers une usine sœur, ou changer la demande. Ce choix est la raison d'être du S&OP, et la Nameplate le cache.
Erreurs des usines avec la capacité S&OP
- Vitesse Nameplate fois heures de poste dans le Supply Review.
- Une seule rate pour toute la ligne, alors que chaque format roule à sa propre vitesse.
- Pas d'heures de changement, donc un mix avec plus de courts runs semble gratuit.
- L'OEE de l'an dernier, jamais actualisé, sur une ligne qui a changé.
- Marque cachée dans des taux de planification bas au lieu d'être affichée dans le review.
- Usines avec des définitions OEE différentes, donc la capacité de groupe ne peut pas être additionnée.
Où se situe Fabrico
Fabrico est une plateforme de performance de production équipée en computer vision. L'OEE et le MES léger arrivent en premier : il mesure ce que chaque ligne produit réellement, donc la capacité dans le review supply provient des données machine. Le S&OP lui-même reste dans votre processus de planification.
- OEE en direct par ligne et par poste, de sorte que la rate du mois prochain se base sur ce mois-ci, pas l'année dernière.
- Enregistrement automatique des arrêts, de sorte que les courts stops et les dépassements de changement sont inclus dans la valeur de capacité.
- Pertes classées par coût, ainsi l'écart à la nameplate a un prix et un premier correctif.
- Une vue unique à travers les usines, ainsi le S&OP de groupe compare les lignes selon les mêmes définitions.
Vous commencez sur une ligne, avec une baseline et une date de décision convenue à l'avance. Il n'y a pas de plan gratuit et pas de niveaux : chaque usine obtient un devis. Réservez une démo pour voir la capacité mesurée sur une de vos lignes.
FAQ
Qu'est-ce que la planification de capacité dans le S&OP ?
C'est le côté supply du plan mensuel. Les opérations indiquent combien chaque ligne ou usine peut produire dans les mois à venir, par famille de produits. La direction compare ensuite cela avec la demande et décide comment combler l'écart. Le nombre n'aide que s'il provient de la production mesurée, pas de la vitesse nameplate ou d'un rythme espéré.
Le S&OP doit-il utiliser la nameplate ou la capacité démontrée ?
Utilisez la capacité démontrée : la bonne production que la ligne a réellement livrée par heure, avec les changements pour le mix du mois suivant retirés séparément. La nameplate est un plafond que aucune ligne n'atteint. Gardez-la comme objectif pour les travaux d'amélioration, mais ne laissez jamais elle déterminer le volume promis aux clients.
Comment les changements affectent-ils la capacité S&OP ?
Chaque changement retire des heures de production du mois. Un mix avec beaucoup de courts runs coûte plus d'heures qu'un mix avec quelques runs longs, même au même volume. Comptez les changements dans le plan du mois suivant, multipliez par votre moyenne mesurée et soustrayez ces heures avant d'appliquer la rate.
Quelle est la différence entre la capacité S&OP et le rough-cut capacity planning ?
La capacité S&OP est la vérification mensuelle par famille de produits : les lignes peuvent-elles produire le volume convenu ? Le rough-cut capacity planning vient ensuite. Il teste le MPS contre les machines clés, habituellement semaine par semaine. Les deux ont besoin des mêmes débits mesurés. Notre guide sur le rough-cut capacity planning couvre la méthode.
Voyez la capacité réelle de vos lignes en démo
Apportez une ligne et la production du mois dernier. Nous montrerons sa rate mesurée, ses pertes et l'écart à la nameplate, en heures et en argent.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.