


 Zaloguj
 Blog
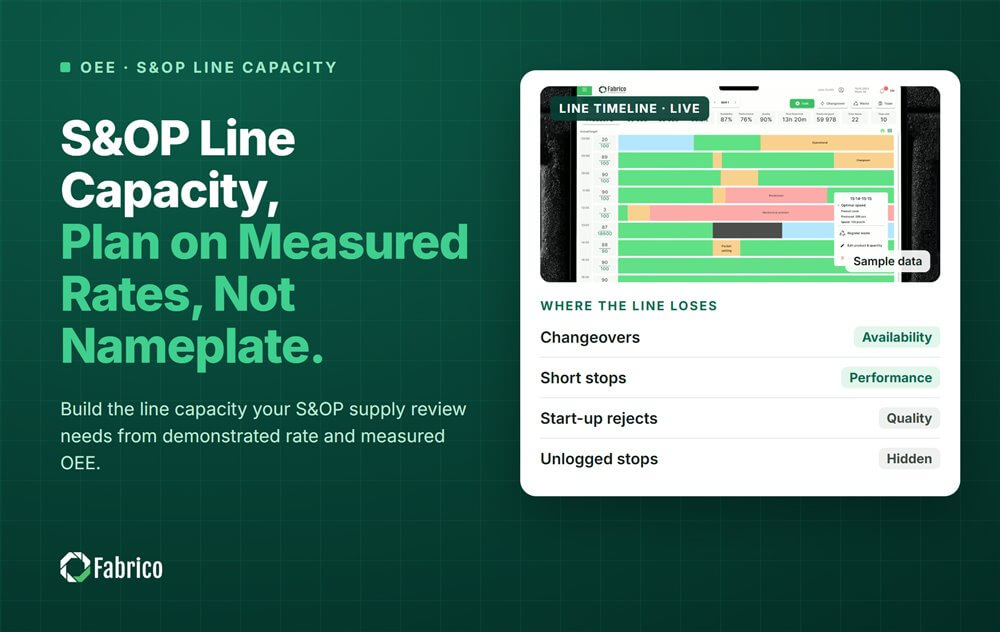
Pojemność linii w S&OP: Planuj według zmierzonych wskaźników, nie według mocy znamionowej

Najważniejsze informacje
- Kapasytet linii dla S&OP powinien być mierzony jako dobra produkcja w godzinach, w których linia będzie pracować, a nie jako prędkość znamionowa razy godziny zmian.
- Buduj go per linia i rodzina produktów: zaplanowane godziny, minus przezbrojenia dla miksu, razy prędkość znamionowa, razy zmierzone OEE (Overall Equipment Effectiveness).
- Moc znamionowa to sufit. Luka do zmierzonej produkcji to to, co plan oparty na mocy znamionowej obiecuje, a potem nie dostarcza.
- Trzymaj świadomie rezerwę przy wąskim gardle i podaj jej wartość na przeglądzie.
- Odświeżaj liczbę co miesiąc z danych maszynowych, aby usprawnienia pojawiły się w planie.
S&OP (sales and operations planning) pojemność linii to dobra produkcja, jaką linia może dostarczyć w miesiącu. Zbuduj ją z wykazanej prędkości i zmierzonego OEE, po odliczeniu przezbrojeń dla planowanego miksu. Prędkość znamionowa razy godziny zmian to sufit, nie pojemność. Planowanie na podstawie sufitu sprawia, że przegląd zaopatrzenia obiecuje produkcję, której podłoga nie może wyprodukować.
Wyobraź sobie marcowy przegląd zaopatrzenia. Slajd pokazuje linię tabletek do zmywarek przy prędkości znamionowej na każdej zmianie. Kierownik linii wie, że nigdy nie była blisko i nic nie mówi, bo liczba pochodzi z tabliczki maszyny.
Ten przewodnik jest dla COO (chief operating officers), liderów S&OP i kierowników zakładów w grupach FMCG (fast-moving consumer goods). Oni odpowiadają za stronę podaży planu. Omawia liczbę pojemności, jak ją zbudować, rezerwę i odświeżanie. Pochodzi od Fabrico, platformy do OEE i lekkiego MES (manufacturing execution system) z komputerowym widzeniem do wykrywania zatrzymań.
Jaka liczba pojemności powinna wejść do S&OP?
Przynieś zmierzoną dobrą produkcję, którą każda linia może osiągnąć w rzeczywistych godzinach następnego miesiąca, według rodziny produktu. Nasz przewodnik po cyklu S&OP obejmuje spotkania; ta strona dotyczy tylko linii pojemności w przeglądzie podaży.
Za nią stoją trzy liczby. Moc znamionowa to prędkość znamionowa razy wszystkie godziny zmian w miesiącu: sufit. Wykazana to to, co linia rzeczywiście wyprodukowała. Pojemność planu to wykazana minus rezerwa, którą trzymasz.
Nasza strona o mocy znamionowej vs rzeczywistej pojemności wyjaśnia, dlaczego pierwsze dwie różnią się. Pojemność projektowana vs efektywna zawiera terminologię podręcznikową.
Jak zbudować miesięczną pojemność linii z zmierzonego OEE?
Zacznij od godzin, w których linia jest zaplanowana do pracy. Odejmij przezbrojenia dla miksu, potem zastosuj tempo, które wykazała, że potrafi utrzymać. Rób to per linia i per rodzina produktów.
- Policz zaplanowane godziny w miesiącu: zmiany razy dni, minus planowane przestoje takie jak deep cleans, prace planowane i święta.
- Odejmij godziny przezbrojeń dla miksu następnego miesiąca: liczba przezbrojeń w planie razy twoja zmierzona średnia na przezbrojenie.
- Pomnóż pozostałe godziny przez prędkość znamionową dla tego formatu.
- Pomnóż przez zmierzone OEE z wyłączeniem przezbrojeń, ponieważ krok 2 już je policzył.
- Powtórz per rodzina produktów, ponieważ mały format i duży nie pracują z tą samą prędkością.
Nasz przewodnik dotyczący ustalania wykazanej prędkości na SKU (stock keeping unit) wyjaśnia, jak wybrać uczciwy okres i radzić sobie z rozrzutem.
Awarie również mieszczą się w zmierzonym OEE. Jeśli linia psuje się częściej każdego miesiąca, liczba z ostatniego kwartału jest już za wysoka. Nasz przewodnik o wskaźniku awaryjności vs MTBF (mean time between failures) pokazuje, jak czytać ten trend.
Dlaczego moc znamionowa psuje plan S&OP?
Tablica zakłada brak przestojów, brak wolnej pracy, brak odrzuceń i brak przezbrojeń. Żadna linia FMCG tak nie pracuje, więc plan zbudowany na tej podstawie jest niedoszacowany jeszcze przed rozpoczęciem miesiąca.
Luka nie znika. Zamienia się w jedno z następujących:
- Nadgodziny i prace weekendowe, aby nadrobić, zapisywane miesiąc po miesiącu.
- Dostawy spóźnione lub krótkie, oraz kary tam, gdzie kontrakty klientów je przewidują.
- Prośba o nową linię, gdy ukryta pojemność jest w starej.
Dwie kolejne pułapki. Raport Siemens "True Cost of Downtime 2024" stwierdził, że FMCG był jedynym sektorem, którego godziny przestoju wzrosły od 2019 r. Wskaźnik z zeszłego roku może być zbyt łaskawy. Często cytowane 85% jako światowy poziom pochodzi z prac Nakajimy nad TPM (total productive maintenance) (1984): Japonia, lata 70., motoryzacja. Większość zakładów osiąga bliżej 60%.
Ile rezerwy powinien trzymać plan?
Planuj wąskie gardło poniżej jego zmierzonej pojemności i podaj różnicę w przeglądzie. Linia obciążona do limitu zamienia każdy mały przestój w spóźnione zamówienie.
Formuła kolejkowa Kingmana (1961) pokazuje dlaczego: przy wąskim gardle współczynnik wykorzystania to 4 przy 80%, 9 przy 90% i 19 przy 95%. Czas oczekiwania rośnie znacznie szybciej niż obciążenie w pobliżu limitu.
- Zdecyduj o rezerwie per linia, otwarcie, na przeglądzie wykonawczym.
- Oparcie jej na rozrzucie mierzonych miesięcy. Linia ze stałymi miesiącami potrzebuje mniej niż ta z dużymi wahanami.
- Zwracaj rezerwę do planu, gdy rośnie zmierzona prędkość.
Jak często odświeżać liczbę pojemności?
Co miesiąc, przed przeglądem podaży, z najnowszych danych maszynowych. Pojemność to pomiar i zmienia się, gdy straty są naprawiane lub pojawiają się nowe.
- Oznacz każdą linię, której zmierzone OEE zmieniło się od zeszłego miesiąca, i wyjaśnij dlaczego.
- Używaj tych samych definicji OEE w każdej fabryce, inaczej grupowe S&OP będzie porównywać zasady, nie linie.
- Pokaż obciążenie względem zmierzonej pojemności. Nasz przewodnik o wskaźniku wykorzystania pojemności omawia formułę.
Przykład: pojemność w marcu na linii tabletek do zmywarki
Przykładowa linia (liczby poglądowe, nie klient): prasa i linia pakująca do tabletek do zmywarek, nominalna 600 tabletek na minutę, czyli 36 000 na godzinę. Działa dwie zmiany po 8 godzin w 20 dni roboczych w marcu. Plan popytu wymaga od tej rodziny produktów 7 300 000 tabletek.
| Krok | Widok nameplate | Widok mierzony |
|---|---|---|
| Godziny w marcu, 2 zmiany x 8 h x 20 dni | 320 | 320 |
| Planowane deep cleans i prace planowane, godziny | 0 | 20 |
| Przezbrojenia w planie, 20 x 36 minut, godziny | 0 | 12 |
| Godziny pracy | 320 | 288 |
| Dobre tabletki na godzinę | 36,000 | 36,000 x 62.5% = 22,500 |
| Pojemność w marcu, tabletki | 11,520,000 | 6,480,000 |
| Pojemność planu, 5% rezerwy | nie używane | 6,156,000 |
| Plan popytu, tabletki | 7,300,000 | 7,300,000 |
| Obciążenie linii | 63.4% | 112.7% z mierzonej, 118.6% z planu |
- Godziny pracy = 320 minus 20 minus 12 = 288.
- Zmierzone OEE bez przezbrojeń to 62.5%, więc linia robi 36,000 x 0.625 = 22,500 dobrych tabletek na godzinę.
- Zmierzone pojemność = 288 x 22,500 = 6,480,000 tabletek. Nameplate mówi 320 x 36,000 = 11,520,000.
- Na nameplate rodzina obciąża linię do 7,300,000 / 11,520,000 = 63.4%. Wygląda na wolne moce.
- Na mierzonej pojemności obciążenie to 7,300,000 / 6,480,000 = 112.7%. Linia brakuje 7,300,000 minus 6,480,000 = 820,000 tabletek.
- Przy 5% rezerwy na wąskim gardle, pojemność planu to 6,480,000 x 0.95 = 6,156,000 tabletek.
- W porównaniu do pojemności planu obciążenie to 7,300,000 / 6,156,000 = 118.6%.
- Zamknięcie luki do zmierzonej pojemności wymaga 820,000 / 22,500 = 36.4 dodatkowych godzin pracy, cztery lub pięć sobót.
- Przy marży $0.09 na tabletkę, niedobór stanowi 820,000 x $0.09 = $73,800 ryzyka marży.
- W zakładzie w euro przy €0.09 za tabletkę to €73,800.
Widok nameplate mówi przeglądowi, że wszystko w porządku. Widok mierzony daje realny wybór: znajdź 36 godzin lub więcej, napraw straty, przenieś wolumen do zakładu siostrzanego lub zmień popyt. Ten wybór jest celem S&OP, a nameplate to ukrywa.
Błędy, które zakłady popełniają z pojemnością S&OP
- Prędkość nameplate razy godziny zmian w przeglądzie supply.
- Jedna stawka dla całej linii, gdy każdy format działa z własną prędkością.
- Brak godzin przezbrojeń, więc miks z wieloma krótkimi biegami wygląda na darmowy.
- OEE z zeszłego roku, nigdy nie odświeżane, na linii, która się zmieniła.
- Rezerwa ukryta w niskich stawkach planowania zamiast zadeklarowana w przeglądzie.
- Zakłady z różnymi definicjami OEE, więc pojemność grupy nie może zostać zsumowana.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z computer vision. OEE i lekki MES są na pierwszym miejscu: mierzy, co każda linia rzeczywiście produkuje, więc pojemność w przeglądzie supply pochodzi z danych maszynowych. S&OP pozostaje w Twoim procesie planowania.
- OEE na żywo per linia i zmiana, więc stawka na następny miesiąc opiera się na tym miesiącu, nie na zeszłym roku.
- Automatyczne logowanie downtime, więc krótkie przestoje i przekroczenia przezbrojeń są wliczone do liczby pojemności.
- Straty uszeregowane według pieniędzy, więc luka do nameplate ma cenę i pierwszy fix.
- Jedna widok przez zakłady, więc grupowe S&OP porównuje linie według tych samych definicji.
Zaczynasz na jednej linii, z linią bazową i umówioną z góry datą decyzji. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje ofertę. Zarezerwuj demo, aby zobaczyć zmierzoną pojemność na jednej ze swoich linii.
Często zadawane pytania
Co to jest planowanie pojemności w S&OP?
To strona podaży miesięcznego planu. Operacje deklarują, ile każda linia lub zakład może wyprodukować w nadchodzących miesiącach, według rodziny produktu. Kierownictwo porównuje to potem z popytem i decyduje, jak zamknąć ewentualną lukę. Liczba pomaga tylko jeśli pochodzi z zmierzonej produkcji, nie z prędkości znamionowej lub oczekiwanej stawki.
Czy S&OP powinien używać moc znamionowej czy wykazanej pojemności?
Używaj wykazanej pojemności: dobra produkcja, którą linia rzeczywiście dostarczyła na godzinę, z przezbrojeniami dla następnego miesiąca odliczonymi osobno. Moc znamionowa to sufit, którego żadna linia nie osiąga. Trzymaj ją na stronie jako cel dla prac ulepszających, ale nigdy nie pozwól, by to ona ustalała wolumen, który obiecujesz klientom.
Jak przezbrojenia wpływają na pojemność S&OP?
Każde przezbrojenie zabiera godziny pracy w miesiącu. Miks z wieloma krótkimi przebiegami kosztuje więcej godzin niż taki z kilkoma długimi przebiegami, nawet przy tym samym wolumenie. Policz przezbrojenia w planie na następny miesiąc, pomnóż przez twoją zmierzoną średnią i odejmij te godziny przed zastosowaniem stawki.
Jaka jest różnica między pojemnością S&OP a rough-cut capacity planning?
Pojemność S&OP to miesięczna kontrola według rodziny produktów: czy linie mogą wytworzyć uzgodniony wolumen? Rough-cut capacity planning przychodzi potem. Testuje harmonogram główny względem kluczowych maszyn, zwykle tydzień po tygodniu. Oba potrzebują tych samych zmierzonych stawek. Nasz przewodnik do rough-cut capacity planning omawia metodę.
Zobacz rzeczywisty pojemność swoich linii w demo
Przynieś jedną linię i wyjście z zeszłego miesiąca. Pokażemy jej zmierzoną stawkę, straty i lukę do nameplate, w godzinach i w pieniądzach.
Powiązane artykuły

Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.