


 Вход
 Блог
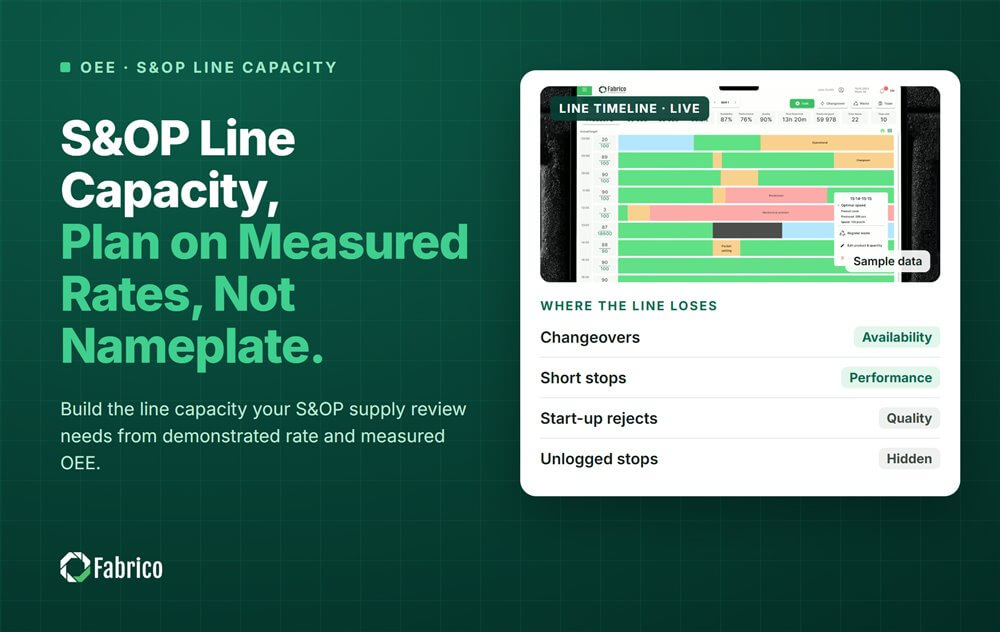
Капацитет на линия за S&OP: Планирайте според измерени темпове, а не според табелния капацитет

Ключови изводи
- Капацитетът на линия за sales and operations planning трябва да се измерва като добър изход за часовете, в които линията ще работи, а не като скорост от табелата по часовете на смяната.
- Изграждайте го за всяка линия и продуктова фамилия: планирани часове, минус смени за микса, по оценена скорост, по измерено OEE (обща ефективност на оборудването).
- Табелният капацитет е таван. Разликата до измерения изход е това, което планът на базата на табелния капацитет обещава и след това не изпълнява.
- Дръжте резерв на капацитета при тясното място целенасочено и посочете колко точно в прегледа.
- Освежавайте числото всеки месец от машинни данни, така че подобренията да се отразяват в плана.
S&OP (sales and operations planning) капацитет на линия е добрият изход, който линия може да достави за един месец. Изградете го от демонстрирана скорост и измерено OEE, след смени за планирания микс. Скоростта по табелата по часовете на смяната е таван, не капацитет. Ако планирате по таван, прегледът на доставките обещава изход, който подът не може да произведе.
Представете си мартенския преглед на доставките. Слайдът показва линия за таблетки за съдомиялни при табелна скорост на всяка смяна. Мениджърът на линията знае, че никога не е била близо до това и не казва нищо, защото числото е взето от табелата на машината.
Това ръководство е за COO-та (chief operating officers), ръководители на S&OP и управители на заводи в FMCG (fast-moving consumer goods) групи. Те отговарят за страната на доставките в плана. Покрива числото на капацитета, как да се изгради, резерв и обновяване. Произлиза от Fabrico, платформа за OEE и лека MES (manufacturing execution system) с компютърно зрение за спирания.
Какво число за капацитет трябва да влезе в S&OP?
Донесете измерения добър изход, който всяка линия може да произведе в реалните часове на следващия месец, по продуктова фамилия. Нашето ръководство за цикъла S&OP покрива срещите; тази страница покрива само линията за капацитет в прегледа на доставките.
Зад него стоят три числа. Табелният капацитет е оценената скорост по всяко работно часове в месеца: таванът. Демонстрираният е това, което линията реално е произвела. Планираният капацитет е демонстрираният минус резервът, който задържате.
Нашата страница за табелна мощност срещу реален капацитет обяснява защо първите две се различават. Проектиран капацитет срещу ефективен капацитет съдържа учебните термини.
Как да изчислите месечния капацитет на линия от измерено OEE?
Започнете от часовете, в които линията е планирана да работи. Извадете смени за микса, след това приложете темпото, което е показала, че може да поддържа. Правете го за всяка линия и за всяка продуктова фамилия.
- Бройте планираните часове в месеца: смени по дни, минус планирани спирания като дълбоки почиствания, планирани работи и празници.
- Извадете часовете за смени за микса на следващия месец: броят смени в плана по вашето измерено средно време за смяна.
- Умножете оставащите часове по оценената скорост за този формат.
- Умножете по измерено OEE с изключени смени, защото стъпка 2 вече ги е отчетла.
- Повторете за всяка продуктова фамилия, тъй като малък формат и голям не работят със същата скорост.
Нашето ръководство за задаване на демонстрирана скорост за SKU (stock keeping unit) обяснява как да изберете справедлив период и да се справите със разпръснатостта.
Повреди също влизат в измереното OEE. Ако линията се чупи по-често всеки месец, фигурата от последното тримесечие вече е твърде висока. Нашето ръководство за процент на повреди срещу MTBF (mean time between failures) показва как да четете този тренд.
Защо табелният капацитет руши плана S&OP?
Табелата предполага, че няма спирания, няма забавяне, няма брак и няма смени. Няма FMCG линия, която да работи така, затова план, изградeн върху нея, е недостъпен преди месецът да започне.
Гапът не изчезва. Той се превръща в едно от следните:
- Извънреден труд и уикенд работа, за да се навакса, записвани месец след месец.
- Закъснели или недоносени поръчки и глоби, където договорите с клиенти ги предвиждат.
- Заявка за нова линия, когато скритият капацитет е в старата.
Още две капани. "True Cost of Downtime 2024" на Siemens установи, че FMCG е единственият сектор, чиито часове на престой са се увеличили от 2019 г. Скоростта от миналата година може да е твърде благосклонна. Често цитираните 85% като световно ниво идват от работата на Nakajima по TPM (total productive maintenance) (1984): Япония, 1970-те, автомобилостроене. Повечето заводи са по-близо до 60%.
Колко резерв трябва да държи планът?
Планирайте тясното място под неговия измерен капацитет и посочете разликата в прегледа. Линия натоварена до лимита превръща всяко малко спиране в закъсняла поръчка.
Формулата на Kingman за опашки (1961) показва защо: при тясното място, неговият коефициент на използване е 4 при 80%, 9 при 90% и 19 при 95%. Чакането расте много по-бързо от натоварването близо до лимита.
- Решете резерв на линия, открито, на изпълнителния преглед.
- Базирайте го на разпръснатостта на измерените месеци. Линия със стабилни месеци се нуждае от по-малко от такава с големи колебания.
- Връщайте резерва към плана, когато измерената скорост се повиши.
Колко често трябва да обновявате числото за капацитет?
Всеки месец, преди прегледа на доставките, от последните машинни данни. Капацитетът е измерване и се променя, когато загубите се фиксират или се появят нови.
- Маркирайте всяка линия, чието измерено OEE се е променило от миналия месец, и посочете защо.
- Използвайте едни и същи дефиниции на OEE във всеки завод, или груповият S&OP ще сравнява правила, а не линии.
- Показвайте натоварване спрямо измерения капацитет. Нашето ръководство за коефициента на използване на капацитета покрива формулата.
Пример: мартенски капацитет на линия за таблетки за съдомиялни
Примерна линия (илюстративни числа, не от клиент): преса и опаковъчна линия за таблетки за съдомиялни, оценена на 600 таблетки в минута или 36 000 на час. Работи две 8-часови смени в 20 работни дни през март. Планът за търсене иска тази продуктова фамилия да достави 7 300 000 таблетки.
| Стъпка | Табелна гледна точка | Измерена гледна точка |
|---|---|---|
| Часове през март, 2 смени x 8 ч x 20 дни | 320 | 320 |
| Планирани дълбоки почиствания и планирани работи, часове | 0 | 20 |
| Смени в плана, 20 x 36 минути, часове | 0 | 12 |
| Работни часове | 320 | 288 |
| Добри таблетки на час | 36,000 | 36,000 x 62.5% = 22,500 |
| Мартенски капацитет, таблетки | 11,520,000 | 6,480,000 |
| Планов капацитет, задържан 5% резерв | не се използва | 6,156,000 |
| План за търсене, таблетки | 7,300,000 | 7,300,000 |
| Натоварване на линията | 63.4% | 112.7% от измереното, 118.6% от плана |
- Работни часове = 320 минус 20 минус 12 = 288.
- Измереното OEE с изключени смени е 62.5%, така че линията произвежда 36,000 x 0.625 = 22,500 добри таблетки на час.
- Измереният капацитет = 288 x 22,500 = 6,480,000 таблетки. Табелата казва 320 x 36,000 = 11,520,000.
- При табелната гледна точка фамилията натоварва линията до 7,300,000 / 11,520,000 = 63.4%. Изглежда има резерв.
- При измерения капацитет натоварването е 7,300,000 / 6,480,000 = 112.7%. Линията не достига с 7,300,000 минус 6,480,000 = 820,000 таблетки.
- С 5% резерв на тясното място, планираният капацитет е 6,480,000 x 0.95 = 6,156,000 таблетки.
- Срещу планирания капацитет натоварването е 7,300,000 / 6,156,000 = 118.6%.
- Затварянето на разликата до измерения капацитет изисква 820,000 / 22,500 = 36.4 допълнителни работни часа, четири или пет съботни смени.
- При принос от $0.09 на таблетка, недостигът носи 820,000 x $0.09 = $73,800 маржов риск.
- В евро завод при €0.09 на таблетка това е €73,800.
Табелната гледка казва на прегледа, че всичко е наред. Измерената гледка дава реален избор: намерете 36 часа или повече, ремонтирайте загубите, прехвърлете обем към сестрински завод или променете търсенето. Този избор е целта на S&OP, а табелата го скрива.
Грешки, които заводите допускат с капацитета за S&OP
- Табелна скорост по часове на смяната в прегледа на доставките.
- Един темп за цялата линия, когато всеки формат работи със своя собствена скорост.
- Без часове за смени, така че микс с повече кратки пуски изглежда свободен.
- OEE от миналата година, никога не обновявано, на линия която се е променила.
- Резерв скрит в ниски планирани нива вместо деклариран в прегледа.
- Заводи с различни дефиниции на OEE, така че груповият капацитет не може да се сумира.
Къде влиза Fabrico
Fabrico е платформа за производителност на производството с компютърно зрение. OEE и лека MES са в основата: тя измерва какво всъщност произвежда всяка линия, така че капацитетът в прегледа на доставките идва от машинните данни. S&OP самият остава във вашия планиращ процес.
- OEE на живо по линия и смяна, така че скоростта за следващия месец се базира на този месец, а не на миналата година.
- Автоматично логване на престои, така че кратките спирания и превишенията при смяната са включени в числото за капацитет.
- Загуби класирани по пари, така че разликата до табелата има цена и първичен ремонт.
- Една обща визия през заводите, така че груповият S&OP сравнява линии по едни и същи дефиниции.
Започвате с една линия, с базова линия и договорена дата за решение предварително. Няма безплатен план и няма нива: всеки завод получава оферта. Резервирайте демо, за да видите измерения капацитет на една от вашите линии.
Често задавани въпроси
Какво е планиране на капацитет в S&OP?
Това е страната на доставките в месечния план. Операциите заявяват колко всяка линия или завод може да произведе в предстоящите месеци, по продуктова фамилия. Ръководството после сравнява това с търсенето и решава как да затвори всяка разлика. Числото помага само ако идва от измерен изход, а не от табелна скорост или надяван темп.
Трябва ли S&OP да използва табелна или демонстрирана способност?
Използвайте демонстриран капацитет: добрият изход, който линията наистина е доставяла на час, със смени за следващия месец извадени отделно. Табелата е таван, който никоя линия не достига. Дръжте го като цел за работите по подобрение, но никога не го допускайте да определя обема, който обещавате на клиентите.
Как смяните влияят на капацитета за S&OP?
Всяка смяна изважда работни часове от месеца. Микс с много кратки пуски струва повече часове от такъв с няколко дълги, дори при същия обем. Бройте смяните в плана за следващия месец, умножете по вашето измерено средно време и извадете тези часове преди да приложите темпото.
Каква е разликата между капацитета в S&OP и rough-cut capacity planning?
Капацитетът в S&OP е месечната проверка по продуктова фамилия: могат ли линиите да произведат уговорения обем? Rough-cut capacity planning идва след това. Тя тества главния производствен график спрямо ключовите машини, обикновено седмично. И двете се нуждаят от едни и същи измерени темпове. Нашето ръководство за rough-cut capacity planning обхваща метода.
Вижте реалния капацитет на вашите линии в демо
Донесете една линия и изхода от миналия месец. Ние ще покажем нейната измерена скорост, нейните загуби и разликата до табелата, в часове и пари.
Свързани статии









Реални плочки на Fabrico, примерни данни.