

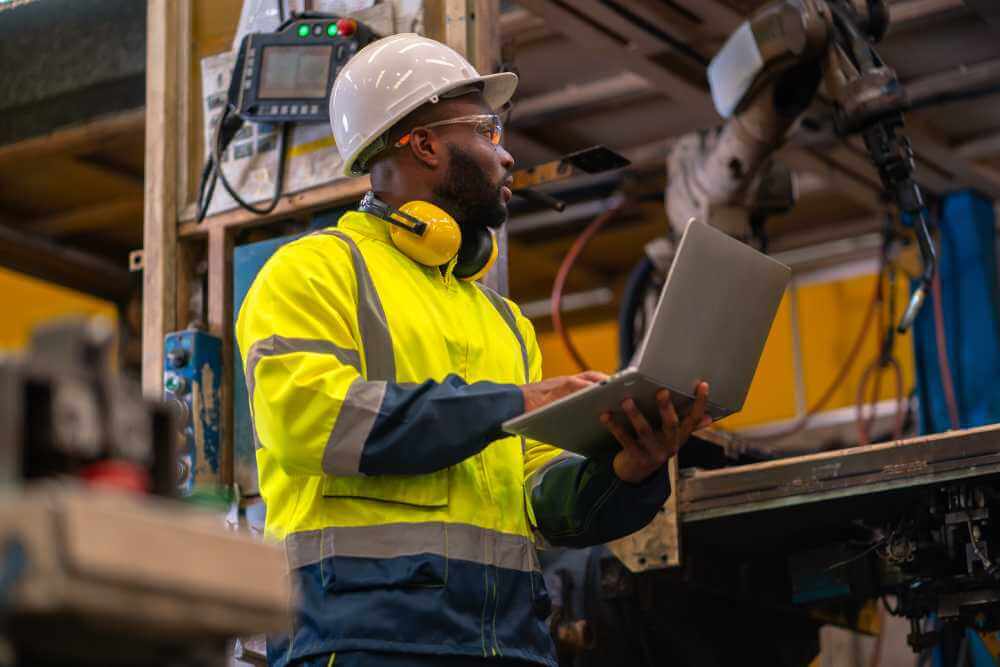

Una línea chaku-chaku es una celda de flujo de una sola pieza en la que un único operador transporta una pieza de máquina en máquina, cargando cada estación a mano mientras cada máquina procesa automáticamente y expulsa la pieza terminada por sí misma.
El nombre proviene de la palabra japonesa para "cargar-cargar" (chaku-chaku), porque la única tarea manual del operador en cada estación es cargar la siguiente pieza; la máquina hace el resto y empuja la pieza hacia fuera sin ayuda.
Esta disposición es una expresión práctica del jidoka (automatización con un toque humano) y del trabajo estandarizado, y es una de las formas de mayor densidad para alcanzar un verdadero flujo de una sola pieza con poco personal.
En una celda convencional, un operador carga una máquina, espera el ciclo y luego la descarga antes de continuar. Esa espera y esa descarga son puro desperdicio. Una línea chaku-chaku lo elimina al exigir dos capacidades de máquina en cada estación:
El operador recorre un bucle en forma de U, recoge la pieza que cada máquina ya ha expulsado, la carga en la siguiente máquina, pulsa el arranque y sigue avanzando. Como las máquinas están dispuestas en secuencia de proceso y colocadas cerca unas de otras, la trayectoria del operador permanece corta y repetible.
Aquí es donde un diagrama de espagueti demuestra su utilidad: mapear el movimiento real del operador expone cruces y retrocesos antes de fijar las estaciones en su lugar.
Una línea chaku-chaku no puede existir sin jidoka. La idea es que una persona no esté encadenada a una máquina.
Para que eso sea seguro y estable en calidad, cada máquina debe ser capaz de detectar una anomalía y detenerse por sí misma para que un defecto nunca se transmita hacia adelante y el operador no tenga que volver a vigilar un ciclo en marcha.
En la práctica eso significa dispositivos poka-yoke, comprobaciones en la estación y una parada autónoma ante condiciones fuera de especificación. La atención del operador se libera para cargar, realizar comprobaciones visuales y reaccionar a señales andon en lugar de vigilar la finalización de los ciclos.
Combinar esto con un mantenimiento autónomo disciplinado evita que las paradas pequeñas (atascos, alimentaciones incorrectas, fallos de sensores) colapsen todo el bucle.
Chaku-chaku es una decisión de dotación tanto como de distribución. El cálculo central vincula la demanda del cliente con el bucle de recorrido.
Ejemplo resuelto. Supongamos que una celda debe producir 460 piezas buenas por turno y el tiempo disponible de producción es de 460 minutos (un turno de 480 minutos menos 20 minutos de descansos). El takt es:
Ahora sume el contenido manual del operador, no los tiempos de ciclo de las máquinas. Suponga que la celda tiene cinco máquinas con auto-expulsión, cada una necesitando 6 segundos para descargar y cargar, más desplazamientos entre estaciones que suman 8 segundos, más una inspección final de 4 segundos:
Operadores necesarios = bucle manual / takt = 42 / 60 = 0,7, por lo que un operador maneja toda la celda de cinco máquinas con unos 18 segundos de holgura incorporada por ciclo.
Si la demanda aumentara y el takt cayera a 30 segundos, necesitaría 42 / 30 = 1,4, lo que implica dos operadores repartiendo el bucle.
Nótese que los tiempos de ciclo de las máquinas nunca entran en la cuenta de dotación: siempre que cada máquina termine y expulse antes de que el operador vuelva a pasar por ella, el tiempo máquina queda oculto tras el recorrido.
Confirmar esa suposición es una comprobación clásica de la teoría de las restricciones , y el comportamiento del flujo sigue la Ley de Little porque el trabajo en proceso en el bucle es esencialmente una pieza por estación.
Una línea chaku-chaku vive o muere según el trabajo estandarizado. Tres documentos la anclan: la tabla de combinación de trabajo estándar (que mapea tiempo manual, tiempo de desplazamiento y tiempo automático de máquina frente al takt), el diagrama de trabajo estándar (el circuito físico y el WIP) y la instrucción de trabajo del operador.
Estos documentos hacen que la secuencia sea repetible entre turnos y convierten la celda en una línea base estable que puede mejorarse con el PDCA .
Como el flujo es de una sola pieza y tirado, la celda también se integra de forma natural con un sistema pull y la señalización kanban aguas abajo para que el operador nunca sobreproduzca por encima de la demanda.
La disposición es elegante pero frágil. Una sola máquina que no expulse, se atasque o se desvíe de la especificación detiene todo el bucle, porque no hay buffer que absorba la perturbación. Esa fragilidad es precisamente la razón por la que la disciplina de fiabilidad importa más aquí que en una línea por lotes:
Una celda chaku-chaku solo es tan buena como su visibilidad sobre las paradas pequeñas, y precisamente esas son las pérdidas que se ocultan en los registros manuales.
Fabrico da a la celda una base de datos en tiempo real: monitorización en vivo de OEE y producción que captura cada microparo, fallo de expulsión y pérdida de velocidad cuando ocurre, de modo que las frecuentes paradas cortas que silenciosamente arruinan un bucle de una sola pieza se vuelven medibles en lugar de anecdóticas.
Como la visión por computador de Fabrico puede leer máquinas que no tienen PLC, incluso estaciones antiguas con auto-expulsión en la celda pueden monitorizarse sin remodelación del control.
En el lado del mantenimiento, Fabrico es un CMMS listo para campo: órdenes de trabajo, historiales de activos, calendarios preventivos y seguimiento de repuestos para las máquinas exactas cuya fiabilidad hace o deshace el bucle. Está desarrollado en la UE con residencia de datos en la UE.
Explore las descripciones generales de monitorización de OEE y producción y de CMMS para ver cómo se conectan las piezas.
En una celda normal el operador a menudo carga, espera y descarga cada máquina, lo que encadena a la persona al equipo. En una línea chaku-chaku cada máquina auto-cicla y auto-expulsa, por lo que el operador solo carga (de ahí "cargar-cargar") y nunca espera ni descarga. Ese único cambio permite que una persona gestione varias máquinas en un bucle continuo de una sola pieza.
No necesariamente. Las máquinas existentes a menudo pueden adaptarse con un mecanismo de auto-expulsión (un empujador, soplado de aire o una rampa por gravedad) y un arranque de ciclo automático fiable. La inversión mayor suele ser en paradas al estilo jidoka y comprobaciones poka-yoke para que cada máquina pueda funcionar desatendida de forma segura.
Muchos equipos reconvierten máquinas pequeñas y del tamaño adecuado en lugar de comprar líneas nuevas y grandes.
Como hay poco o ningún buffer entre estaciones, una parada en una máquina detiene rápidamente toda la celda. Eso es intencionado: la perturbación es visible de inmediato y fuerza una reparación en lugar de esconderse detrás del inventario.
La contramedida es una respuesta rápida y bien instrumentada, registrar las razones de las paradas, reducir los fallos de expulsión y de sensores, y mantener las máquinas proactivamente para que las paradas sean raras y breves.
¿Quiere ver cada microparo y fallo de expulsión en su celda chaku-chaku en tiempo real y gestionar el mantenimiento que mantiene el bucle en funcionamiento? Solicite una demo de Fabrico para poner una base en vivo de OEE y CMMS bajo su flujo de una sola pieza.












 Iniciar sesión
 Blog

