







 Iniciar sesión
 Blog
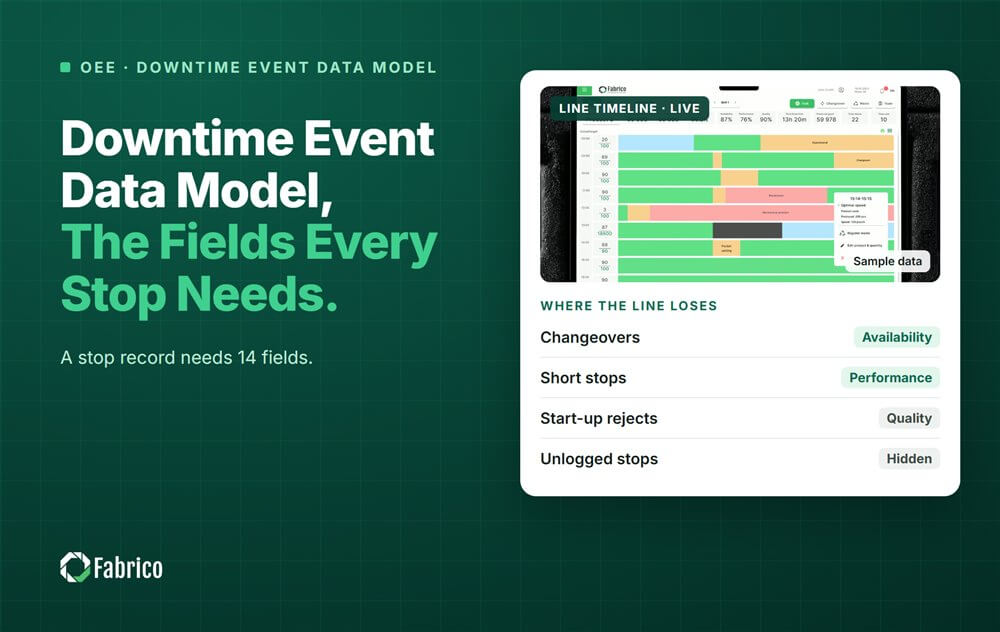
Modelo de datos de eventos de parada: los campos que necesita cada registro

Puntos clave
- Una parada, una fila, con un inicio, un fin y un motivo.
- Las marcas de tiempo vienen del reloj de la máquina o del gateway, no de la base de datos.
- La pérdida de OEE se fija por código de motivo en la configuración. El operario nunca la elige.
- Sin material y bloqueada son estados, vinculados a la parada que los causó.
- Ponga precio a cada fila, para poder ordenar la lista por dinero, no solo por minutos.
Cada parada de una línea debería quedar como una fila con los mismos campos, venga de la máquina que venga y la registre quien la registre. Defina bien esos campos una vez, y el Pareto, el OEE y el coste de cada pérdida salen todos de la misma tabla.
Fabrico, software de OEE y light MES con cámaras de IA, registra cada parada de forma automática y pide al operario que confirme el motivo con un toque. El registro de abajo es la versión neutra, sin depender de ningún proveedor. Úselo para revisar cualquier sistema, incluida una hoja de cálculo hecha por usted.
¿Qué es un evento de parada?
Un evento de parada es un periodo continuo en el que una máquina no produjo, con una hora de inicio, una hora de fin y un motivo confirmado.
Las paradas muy cortas necesitan una regla propia. Ninguna norma fija el umbral, así que cada planta pone el suyo. Una regla habitual marca cualquier ciclo que dure de 1.5 a 2 veces más que el ciclo ideal.
Las paradas por debajo del umbral de la planta cuentan como paradas menores en el Rendimiento. Se cuentan y se cronometran, pero no se pide al operario un motivo cada vez.
¿Qué campos necesita cada registro de parada?
Estos 14 campos cubren la parada, su causa, su contexto y su precio.
| Campo | Ejemplo | Lo rellena |
|---|---|---|
| 1. ID del evento | E-1106-0417 | El sistema |
| 2. Planta, línea, máquina | Planta 2, línea 4, llenadora | Configuración |
| 3. Hora de inicio | 06:41:12 en el reloj de la máquina | Máquina o gateway |
| 4. Hora de fin | 06:49:40 | Máquina o gateway |
| 5. Estado de la máquina | Avería, sin material, bloqueada, cambio de formato, apagada | Señal de la máquina |
| 6. Evento vinculado | La parada aguas arriba que la dejó sin material | El sistema |
| 7. Código de motivo | Atasco de la taponadora | Operario, con un toque |
| 8. Pérdida de OEE | Disponibilidad, Rendimiento, Calidad o planificada | Configuración, por código de motivo |
| 9. ¿Planificada? | No | Configuración y calendario de turnos |
| 10. Orden y SKU | Orden 5512, botella de 1 litro | El sistema de órdenes |
| 11. Turno | Turno B | Calendario de turnos |
| 12. Confirmación | Confirmada a las 06:52, cambios guardados con su hora | El sistema |
| 13. Prueba | Enlace al clip de cámara | Cámara, donde la haya |
| 14. Coste | Minutos perdidos por el precio de un minuto | Calculado |
Registre el turno, no un operario con nombre. Un registro de paradas está para arreglar el proceso. No debe convertirse nunca en una forma de clasificar a las personas.
¿Cómo deben vincularse los códigos de motivo a las pérdidas de OEE?
Cada código de motivo pertenece a una sola pérdida de OEE, y ese vínculo se fija una vez en la configuración. Si los operarios eligen la pérdida ellos mismos, el mismo atasco cae en Disponibilidad en un turno y en Rendimiento en el siguiente.
- Mantenga la lista corta: de 10 a 20 códigos por línea. Más de 30 hace poco fiable la elección del operario.
- Separe la parada de calidad: un control de calidad que para la línea es Disponibilidad; las unidades rechazadas son Calidad.
- Vigile "Otros": por encima del 5% de las paradas, indica categorías que faltan, no operarios perezosos. Lea el texto libre cada mes y convierta los grupos repetidos en códigos.
- Pruebe la lista: tres operarios codifican las mismas cinco paradas. Reescriba cualquier pareja de códigos en la que no coincidan.
Nuestra guía de diseño de códigos de motivo de parada profundiza más, y códigos de motivo fáciles para el operario muestra cómo mantener la lista usable en una tableta.
¿Cómo se registra el tiempo sin material y bloqueado?
Una máquina que espera producto no está averiada. Póngale el estado "sin material" o "bloqueada" y vincule la fila a la parada que causó la espera.
OPC UA for Machinery traza la misma línea. Su estado OutOfService significa un motivo técnico dentro de la máquina, como una avería. NotExecuting significa que la máquina está bien pero espera, por un motivo externo como la falta de material, un cambio de formato o la falta de orden.
Con el vínculo en su sitio, puede informar dos cifras de Disponibilidad para cada máquina: con todas las causas y solo con sus causas propias. Solo la segunda le toca arreglarla a esa máquina.
Ejemplo resuelto: una hora de paradas en una llenadora
Línea de ejemplo (cifras ilustrativas, no de un cliente). Una llenadora corre a 600 botellas por minuto. El margen de contribución es de USD 0,12 por botella (unos EUR 0,11), así que un minuto perdido en la llenadora cuesta USD 72 (unos EUR 66). El umbral de la planta para paradas menores es de 30 segundos.
| Inicio | Minutos | Estado | Motivo | Pérdida de OEE | Coste |
|---|---|---|---|---|---|
| 06:41 | 8 | Avería | Atasco de la taponadora | Disponibilidad | USD 576 (EUR 530) |
| 07:02 | 3 | Sin material | Vinculada a una parada de la despaletizadora | Disponibilidad | USD 216 (EUR 199) |
| 07:05 a 07:55 | 4 | En marcha | 11 paradas menores de menos de 30 segundos | Rendimiento | USD 288 (EUR 265) |
| 07:20 | 12 | Cambio de formato | Cambio de formato por encima de su estándar | Disponibilidad | USD 864 (EUR 795) |
| 07:40 | 5 | Avería | Otros: "sensor" | Disponibilidad | USD 360 (EUR 331) |
En una hora la llenadora perdió 8 + 3 + 4 + 12 + 5 = 32 minutos, por valor de USD 2.304 (unos EUR 2.120).
De los 28 minutos que necesitaban un motivo, 23 tienen uno concreto. Los otros 5 están en "Otros". Cobertura de motivos = 23 / 28 = 82,1%.
Ordenado por minutos, el atasco de la taponadora parece el mayor problema. Ordenado por dinero, el exceso del cambio de formato va primero con USD 864. Y los 3 minutos sin material van en la lista de la despaletizadora, no en la de la llenadora.
¿Qué errores rompen un modelo de datos de paradas?
- Marcas de tiempo de la base de datos. Marque cada evento con el reloj de la máquina o del gateway en el momento en que ocurre.
- Una fila por turno. Un total diario esconde qué parada costó más.
- El operario elige la pérdida de OEE. Fíjela por código en la configuración.
- Cincuenta códigos. Una lista larga empuja a todos hacia "Otros".
- Sin historial de cambios. Guarde el primer motivo y cada cambio, cada uno con su hora.
- Tiempo sin material en la máquina equivocada. Vincúlelo a la parada que lo causó.
- Nombres en el informe. Informe por línea y turno, nunca por persona.
Para ver cómo encajan paradas, conteos y turnos en general, vea nuestro modelo de datos de OEE. Para las paradas cortas, lea nuestra guía de microparadas.
¿Dónde encaja Fabrico?
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero. Cada parada se convierte en un registro de este tipo, sin volver a teclear nada.
- Registro automático de paradas a partir de la señal de la máquina, con horas de inicio y fin.
- El operario confirma el motivo con un toque, desde una lista corta por línea.
- Un clip de cámara como prueba de una parada, donde una cámara vigila el puesto.
- Cada pérdida valorada en dinero y ordenada, para que la parada más cara suba arriba.
- Una orden de trabajo al técnico adecuado, con su coste, cuando la parada es una avería.
Es la capa de OEE y paradas de un light MES, y empieza con un piloto en una línea. No hay plan gratuito ni niveles: cada planta recibe su presupuesto.
Preguntas frecuentes
¿Qué campos debe tener un registro de paradas?
Empiece por la máquina, la hora de inicio y de fin de su reloj, el estado de la máquina y el código de motivo. Añada la pérdida de OEE a la que corresponde y si era planificada. Añada la orden y el SKU, el turno, la hora de confirmación, un clip de cámara si lo tiene y el coste de la parada.
¿Qué diferencia hay entre el estado de la máquina y el motivo de la parada?
El estado es lo que dice la señal de la máquina: en marcha, parada por fallo, sin material, bloqueada o apagada. El motivo es el porqué, como un atasco de la taponadora o una bobina de etiquetas que falta. La máquina puede dar el estado por sí sola. El motivo suele necesitar que una persona lo confirme.
¿Cuántos códigos de motivo de parada debe tener una línea?
Apunte a 10 a 20 códigos por línea, agrupados bajo los grandes tipos de pérdida. Más de 30 hace poco fiable la elección del operario y el código "Otros" empieza a crecer. Revise la lista cada mes durante los primeros meses y después cada vez que "Otros" vuelva a subir.
¿Las microparadas deben llevar código de motivo?
Normalmente no una por una. Fije un umbral, a menudo de 1.5 a 2 veces el ciclo ideal, y cuente las paradas por debajo como paradas menores en el Rendimiento. Mírelas en grupo por máquina y SKU. Pida un motivo solo para las paradas por encima del umbral.
¿Puedo montar esta tabla de paradas en Excel?
Puede montar la tabla, pero rellenarla es lo difícil. Los registros de paradas tecleados pierden las paradas cortas y se redondean. Las horas tecleadas después del turno no coinciden con la máquina. Una hoja de cálculo sirve como primer modelo; los datos tienen que venir de la señal de la máquina.
Vea sus paradas como una tabla limpia
Traiga el registro de paradas actual de una línea. Le mostraremos las mismas paradas como registros con motivos, clips y costes.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.