


 Iniciar sesión
 Blog

Panel de visualización de producción: qué mostrar en las pantallas del taller

En resumen: un panel de visualización de producción debe responder a una pregunta desde el otro lado del taller: ¿estamos en ritmo ahora mismo, y si no, por qué?
- Muestre cinco cosas: estado de la línea, producción frente al objetivo para este momento, OEE frente a su objetivo, la parada actual con su tiempo y el tiempo restante de cambio.
- Haga los números clave enormes, use alto contraste, ponga palabras junto a cada color y pruébelo desde el punto más alejado donde trabajan las personas.
- Móntelo justo por encima de la altura de la cabeza con línea de visión despejada, orientado hacia las personas que pueden actuar. Actualice cada minuto aproximadamente o más rápido y muestre la hora de la última actualización.
- Mantenga detalles, tendencias e historial en la pantalla de oficina. La pantalla del taller es para la acción.
Qué es un panel de visualización de producción
Un panel de visualización de producción es una pantalla en el taller que muestra el estado en vivo de la línea a las personas que la operan.
También se le llama pantalla de monitorización de producción, display de planta o display de OEE.
Hoy suele ser un televisor o monitor en una pared o en un poste. Algunas plantas usan una tira de luces, un display de segmentos o una pizarra rellena a mano cada hora.
Es una herramienta de gestión visual. Cualquiera que pase debe ver qué es normal y qué no, sin preguntar.
No es lo mismo que un dashboard de OEE en la oficina. Un dashboard es para análisis y un display para los próximos cinco minutos.
De qué se compone un sistema de display de monitorización de producción
La pantalla es la parte pequeña. Un sistema operativo tiene tres capas.
- Fuente de datos: un PLC, sensor, cámara o contador proporciona el conteo y las paradas. Los operarios añaden las razones de parada.
- Software: convierte esas señales en estado, conteo frente al objetivo y OEE, y dibuja la pantalla.
- Pantalla: un televisor o monitor con navegador o un pequeño reproductor. Use cable donde el wifi sea débil.
Un panel rellenado a mano puede funcionar en una línea. Sin embargo, va retrasado hasta una hora y depende de que alguien tenga tiempo para escribir.
Qué mostrar en una pantalla de taller
Empiece por las preguntas que un operario o líder de equipo se hace diez veces por turno.
| Mostrar | Por qué merece estar |
|---|---|
| 1. Estado de la línea, como una banda de color grande con palabras | En marcha, parada planificada, parada no planificada, cambio. Claro de un vistazo. |
| 2. Producido frente al objetivo para ahora | Dice al equipo si van por delante o por detrás del plan en esta hora, no solo al final del turno. |
| 3. OEE frente a su objetivo | Un número para el turno hasta ahora, con el objetivo al lado para que signifique algo. |
| 4. Parada actual, cuánto dura y su razón una vez etiquetada | Todo el mundo puede ver cuánto tiempo lleva la línea parada y por qué. |
| 5. Tiempo restante de cambio | Durante un cambio, tiempo restante frente al tiempo estándar. Un valor negativo muestra retraso. Si tiene un feed de planificación, también puede mostrar el tiempo hasta el siguiente. |
| Opcional: producto y turno | Para que la gente sepa a qué trabajo pertenecen los números. |
Eso son cinco elementos. Resista la tentación de añadir más.
Disponibilidad, rendimiento y calidad pueden mostrarse como números más pequeños bajo la OEE, todavía legibles desde la posición de trabajo. Ayudan al líder de equipo a ver dónde está la brecha.
Vea cómo se calcula la OEE si necesita las matemáticas.
Muestre el objetivo para ahora, no solo el objetivo del turno
Este es un error común de diseño. Una pantalla que dice "1,050 de 2,400" no le dice a nadie si la línea está a ritmo.
Muestre el objetivo para este momento en su lugar. Ese es el número que la línea debería haber alcanzado hasta ahora.
Ejemplo (números hipotéticos): un turno va de 06:00 a 14:00 con un plan de 2,400 unidades. Eso son 300 unidades por hora, sin pausas para mantener los números simples.
- A las 10:00 han pasado cuatro horas, así que el objetivo hasta ahora es 1,200 unidades.
- La línea ha hecho 1,050. Está 150 unidades por detrás.
- Para aún alcanzar 2,400, las últimas cuatro horas necesitan 1,350 unidades, o unas 338 por hora. Eso es 12.5% más rápido que el plan.
Ahora el equipo puede decidir temprano: recuperar, replanificar o pedir ayuda. A las 13:30 la misma información sería demasiado tarde.
En una línea real, el objetivo para ahora debe pausarse durante descansos planificados. Si sigue subiendo, el tablero muestra al equipo como atrasado tras cada descanso y la gente deja de confiar en él.
El mismo ejemplo da una OEE. El tiempo planificado hasta ahora es 240 minutos, sin paradas planificadas en esta ventana.
- Disponibilidad: las dos paradas en la figura suman 37 minutos, así que la línea funcionó 203 de 240 minutos. Eso es alrededor del 85%.
- Rendimiento: supongamos que la tasa ideal es 345 unidades por hora. En 203 minutos eso son unas 1,167 unidades, y la línea produjo 1,050. Eso es alrededor del 90%.
- Calidad: digamos que el 98% de las unidades son buenas.
- OEE: 0.85 × 0.90 × 0.98, o alrededor del 75%.
La OEE y el conteo frente a plan son números distintos. Aquí el conteo es 87.5% del plan, porque se compara con la tasa plan de 300, mientras que la OEE compara con la tasa ideal de 345.
Qué no mostrar en el suelo
Cada número extra hace que los importantes sean más difíciles de ver.
- Largas historias y gráficos de tendencia. Póngalos en una pantalla de oficina o en una revisión semanal.
- Diez KPI del mismo tamaño. Si todo es grande, nada destaca.
- Páginas rotativas. Una parada que ocurre mientras la pantalla muestra otra página se pierde. Use una página por línea.
- Scroll o cualquier cosa que requiera un click. Una pantalla de pared no tiene ratón.
- Nombres individuales o clasificaciones. El panel trata del proceso, no de las personas. Buscar culpables mata las razones honestas de parada.
- Decoración. Logos, degradados, animaciones y fuentes finas reducen la legibilidad.
- Números sin objetivo. "OEE 68%" significa poco. "OEE 68%, objetivo 80%" es un mensaje.
Hágalo legible desde la distancia
Una pantalla que no se puede leer desde la posición de trabajo es papel tapiz. Diseñe para la persona más alejada que la necesite.
Tamaño
No hay un estándar para pantallas de taller. Una regla de señalización dice que la distancia máxima de lectura es aproximadamente 150 veces la altura del texto.
| Espectador más lejano | Texto más pequeño que debe leer |
|---|---|
| 5 m | aprox. 3.5 cm de alto |
| 10 m | aprox. 7 cm de alto |
| 20 m | aprox. 14 cm de alto |
Trate eso como límite, no como comodidad. Menos números dejan espacio para números más grandes.
Ejemplo: un televisor de 55 pulgadas tiene una imagen de unos 68 cm de alto. En el diseño anterior, el conteo principal tendría unos 11 cm de alto, lo que llega hasta unos 17 m.
Las etiquetas pequeñas estarían por debajo de 4 cm, lo que sólo alcanza unos 5 m.
La prueba real: póngase en el puesto de trabajo más lejano. ¿Puede leer el estado y el número principal en tres segundos?
Contraste y color
- Use texto oscuro sobre fondo claro o viceversa, con fuerte contraste. El estándar de accesibilidad web (WCAG AA) pide al menos 4.5 a 1 para texto normal. Apunte más alto en una pantalla de taller.
- Tenga cuidado con temas oscuros en naves luminosas o cerca de ventanas. El reflejo puede blanquearlos.
- Nunca confíe sólo en el color. Algunas personas son daltónicas, y para muchas el rojo y el verde se parecen. Siempre ponga una palabra junto al color.
- Use una fuente gruesa y sencilla. Evite pesos finos.
Distribución
- Un número grande por idea, con una etiqueta corta.
- Estado arriba, donde la gente mira primero.
- Misma disposición en cada línea, para que la gente lea cualquier pantalla sin pensar.
Dónde montarlo y cuántas pantallas
- Altura: justo por encima de la altura de la cabeza. Un borde inferior alrededor de 2 metros es un punto de partida, no un estándar. Súbalo si máquinas, estanterías o carretillas bloquean la vista.
- Dirección: orientado hacia los operarios y el líder de turno que pueden actuar, no hacia el pasillo.
- Reflejo: lejos de ventanas y luz directa.
- Entorno: polvo, calor o zonas de lavado necesitan una carcasa protectora o una pantalla industrial. Manténgalo alejado del producto en áreas alimentarias y verifique sus normas de higiene.
- Una pantalla por línea o célula cuando sea posible. Una sola pantalla para toda la planta no la lee nadie que esté ocupado.
- Una segunda vista para supervisores: una pantalla o tablet que muestre todas las líneas lado a lado para que sepan dónde ir primero.
Tasa de refresco y datos obsoletos
Un refresco de aproximadamente una vez por minuto es un mínimo práctico. El estado y el temporizador de parada deberían cambiar en segundos.
El mayor riesgo es una pantalla que se congela silenciosamente. Un panel que muestra números antiguos es peor que un panel en blanco, porque la gente confía en él.
Muestre la hora de la última actualización, o haga que la pantalla muestre claramente "sin datos" cuando la fuente pare.
El panel sólo es tan bueno como sus datos. Si los paros se escriben horas después, la pantalla llega tarde.
Los datos máquina (PLC, sensor IoT o cámara) inician el reloj automáticamente, y el operario añade luego la razón. Vea software de monitorización de producción en tiempo real para ver cómo funciona en la práctica.
Use el panel al estilo andon
En lean, un andon es una señal que marca un problema y solicita ayuda. El objetivo es la respuesta, no la luz.
Un panel puede funcionar al estilo andon. Una parada pone la banda en rojo, el temporizador corre y la gente lo ve desde lejos.
Pero una pantalla sola no llama a nadie. Acordad tres cosas:
- Quién responde a qué señal.
- Cuán rápido. Escribid los tiempos en la pared.
- Quién va después si la parada dura más.
Ejemplo de escalamiento (para ilustración, no un estándar). Sus tiempos serán distintos.
| La parada ha durado | Qué ocurre |
|---|---|
| 0 a 5 min | El operario soluciona el problema. |
| 5 min | Causa conocida: el operario la arregla, registra la causa y reinicia. Causa no conocida: se llama al mecánico. |
| 30 min | Se llama al técnico. |
| 90 min | Se implican ingeniero y supervisor de turno. |
| 150 min | Se informa a expertos de proceso y al gerente del departamento. |
Una parada recurrente merece pasos más rápidos. Lo importante es que el temporizador en la pantalla y la regla en la pared concuerden.
Las paradas muy cortas también necesitan una regla. Muchas paradas pequeñas pueden costar más que una larga, y suelen contarse como pérdida de rendimiento, no de disponibilidad.
El umbral que elija decide qué es qué y qué muestra el panel como parada. Lea sobre micro-paros antes de configurarlo.
Errores comunes
- Poner el dashboard de oficina en un televisor y llamarlo display de taller.
- Diseñar en el escritorio y nunca probar a la distancia real.
- Pantallas orientadas en la dirección equivocada o escondidas detrás de una máquina.
- Un objetivo para ahora que ignora las pausas.
- Sin propietario. Nadie actualiza las razones, así el panel se llena de "unclassified".
- Sin regla de respuesta, de modo que la banda roja no cambia nada.
Un buen panel pasa una prueba simple. Un desconocido en el puesto de trabajo más alejado puede decir en tres segundos si la línea está en ritmo, y el equipo puede decir quién viene cuando la banda cambia.
Para saber qué paradas cuestan más, empareje el panel con una rutina de seguimiento de tiempos de inactividad y revise las principales causas semanalmente.
Cómo Fabrico gestiona la pantalla de producción
Fabrico es un MES ligero en la nube para OEE y tiempos de inactividad. Toma datos de máquina desde PLCs, sensores IoT o cámaras, y añade las razones de parada que seleccionan los operarios.
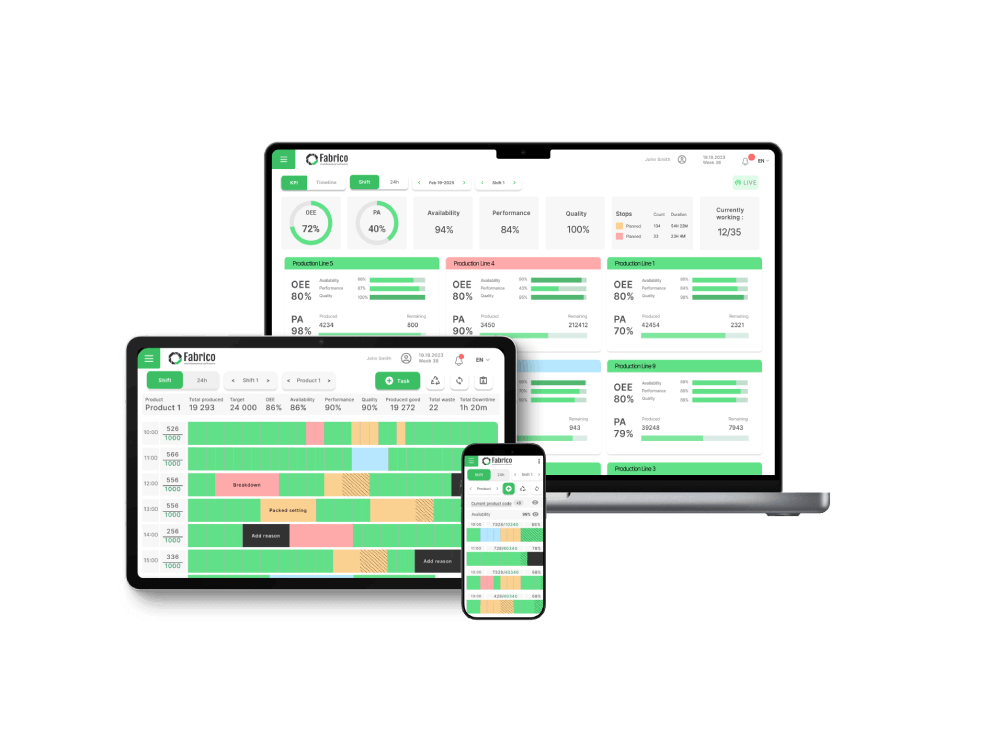
Tiene una pantalla de estado para TV hecha para grandes displays en el taller. Muestra el estado en vivo de la línea, OEE y producido frente al objetivo.
Cuando la línea se para, los operarios reciben una tarjeta con un contador de downtime y acciones rápidas: añadir razón de parada, iniciar cambio y tarea.
Las paradas planificadas y no planificadas se mantienen separadas, y los cambios se rastrean frente a tiempos estándar.
Los supervisores ven una vista general con una tarjeta por línea, mostrando estado y OEE. Notificaciones push, en la app y por correo siguen reglas por rol y turno.
Trate la pantalla de TV como gestión visual al estilo andon. No es un sistema andon y no detiene máquinas.
Vea Fabrico MES y OEE para el producto completo.
Reserva una demo o Contáctanos.
Qué preguntan después
Qué tamaño de TV necesito para un display de taller?
Trabaje hacia atrás a partir del espectador más lejano. Con la regla de arriba, alguien a 10 m necesita que el texto más pequeño que debe leer tenga unos 7 cm de alto.
Un televisor de 43 pulgadas tiene una imagen de unos 54 cm de alto, uno de 55 unas 68 cm y uno de 65 unas 81 cm. Pruebe con una pantalla real a la distancia real antes de comprar diez.
Cuál es la diferencia entre un dashboard OEE y un panel de visualización?
Un dashboard es para análisis en la oficina: tendencias, comparaciones, drill-down. Un panel de visualización es para la línea: estado, conteo frente al objetivo ahora, parada actual.
Use ambos: el dashboard para la revisión semanal, el panel para el turno.
Un panel de visualización de producción es lo mismo que un andon?
No. Un andon es un llamado de ayuda con una respuesta definida, mientras que un panel muestra estado.
Se vuelve estilo andon cuando una parada es visible al instante y hay una regla que dice quién acude.
Cómo meto las razones de parada en el panel?
Deje que los datos de la máquina inicien la parada, luego pida al operario la razón con unos pocos toques desde una lista corta. Revise el tiempo "unclassified" cada día.
Agrupe razones en planificadas y no planificadas y decida cómo cuenta cada una. Un cambio es planificado, pero suele contarse como pérdida de disponibilidad.
Vea disponibilidad OEE.
Puedo usar una TV normal?
A menudo sí, en un área limpia y seca. Compruebe que está rated para funcionamiento diario prolongado y apague el temporizador de suspensión para que no se apague a mitad del turno.
Para polvo, calor o zonas de lavado, use una carcasa o un display industrial.
Debería el panel mostrar OEE?
Sí, pero con su objetivo y con la parada y el conteo al lado. OEE es un resultado, y los operarios actúan sobre paradas, conteo y cambios.
Reserva una demo o Contáctanos para ver la pantalla de estado para TV en acción.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.