


 Zaloguj
 Blog
Jak obliczyć czas przestoju maszyny: wzory, procent i przykłady

W skrócie: Czas przestoju maszyny to czas, gdy maszyna była zatrzymana, a powinna była pracować. Zsumuj każdą przerwę w minutach, potem podziel przez planowany czas produkcji, aby uzyskać procent przestoju.
- % przestoju = minuty zatrzymania ÷ planowany czas produkcji × 100.
- Podziel całkowitą wartość na przestoje planowane i nieplanowane. Mają różne przyczyny i różnych właścicieli.
- % przestoju i dostępność w OEE to dwa sposoby patrzenia na te same minuty - przy tej samej bazie: dostępność = 100% minus % przestoju.
- Koszt w pieniądzu jest realny tylko jeśli mógłbyś sprzedać utraconą produkcję. W przeciwnym razie policz dodatkową pracę i opóźnienie.
Większość zakładów „wie” swój przestój, ale rzadko dwie osoby dostają tę samą liczbę.
Powód nie leży w matematyce. To zasady: które minuty się liczą i przez co się dzieli.
Poniżej są formuły, jeden policzony przykład do skopiowania i zasady, które utrzymują liczbę stałą z zmiany na zmianę.
Co liczy się jako przestój maszyny?
Przestój to każdy czas w planowanym czasie produkcji, kiedy maszyna nie produkuje.
To obejmuje awarie, oczekiwanie na materiał, przezbrojenia, sprzątanie i przestoje bez wyjaśnienia.
Nie obejmuje czasu, którego nigdy nie planowałeś na produkcję, np. weekend bez zamówień lub planowane wyłączenie z wyprzedzeniem.
Taki czas wyjmujesz z bazy przed rozpoczęciem. Baza to liczba, przez którą dzielisz.
Prosty test dla każdego zatrzymania:
- Czy ten czas był zaplanowany jako „brak produkcji" wcześniej? Tydzień lub więcej to zwyczajowa reguła. Wyłącz go z bazy.
- Czy jest to normalna część realizacji zamówień (przezbrojenie, planowane sprzątanie)? To przestój planowany, w obrębie bazy.
- Czy coś nieplanowanego zatrzymało linię (zablokowanie, brak materiału, usterka)? To przestój nieplanowany.
Kiedy ludzie mówią „przestój" lub „przestój urządzenia" bez doprecyzowania, często mają na myśli tylko część nieplanowaną. Zapisz, o które Ci chodzi.
Formuły przestoju
Cztery formuły obejmują prawie każdy przypadek.
| Co chcesz | Formuła |
|---|---|
| Całkowity przestój (minuty) | Suma długości każdego zatrzymania powyżej twojego limitu krótkich postojów |
| To samo przez odejmowanie | Planowany czas produkcji minus czas pracy |
| Procent przestoju | Przestój ÷ planowany czas produkcji × 100 |
| Wskaźnik przestoju na godzinę | Minuty przestoju ÷ planowane godziny produkcji |
„Wskaźnik przestoju" znaczy różne rzeczy w różnych zakładach. Większość ma na myśli procent, niektóre - minuty utracone na godzinę.
Wybierz jeden i trzymaj się go.
Limit krótkich postojów jest wyjaśniony w pytaniach na końcu. W poniższym przykładzie takich postojów nie ma.
Śledź też jak często linia się zatrzymuje. Pięć postojów po 6 minut i jeden postój 30-minutowy dają ten sam łączny czas, ale wymagają bardzo różnych działań naprawczych.
Przykład obliczeniowy: jedna zmiana, krok po kroku
Te liczby są przykładowe. Użyj swoich.
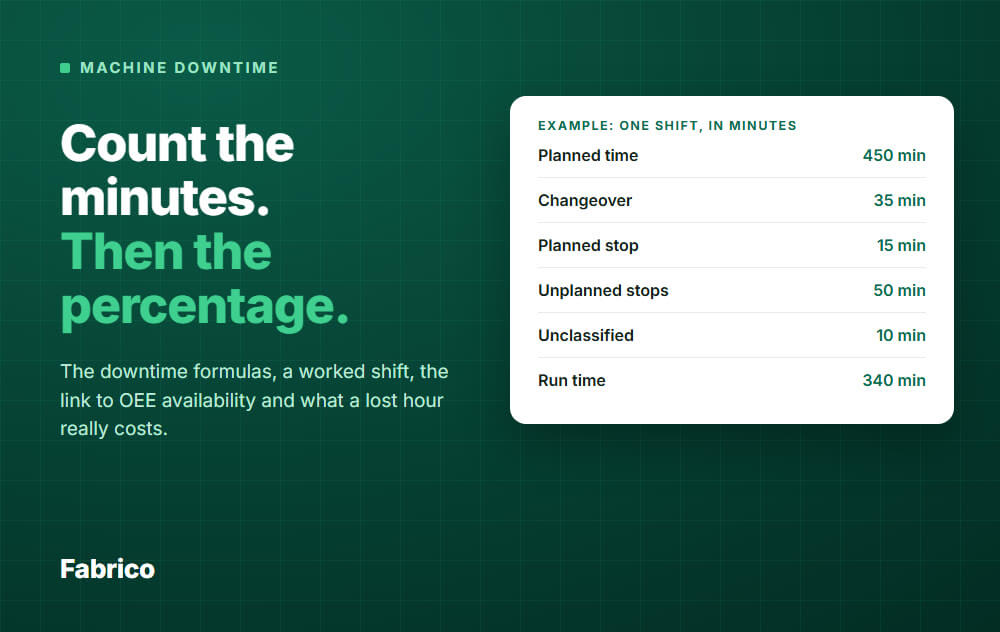
Krok 1: ustaw bazę. Zmiana trwa 480 minut, z 30-minutową przerwą na lunch i brakiem produkcji w tym czasie.
Planowany czas produkcji to 480 minus 30 = 450 minut.
Krok 2: wypisz każde zatrzymanie.
| Zatrzymanie | Typ | Minuty |
|---|---|---|
| Przezbrojenie na następny produkt | Planowane | 35 |
| Planowane sprzątanie | Planowane | 15 |
| Zablokowanie przy etykieciarce | Nieplanowane | 22 |
| Oczekiwanie na materiał opakowaniowy | Nieplanowane | 18 |
| Awaria czujnika na napełniarce | Nieplanowane | 10 |
| Zatrzymanie bez wprowadzonej przyczyny | Nieklasyfikowane | 10 |
| Całkowity przestój | 110 |
Krok 3: oblicz.
| Miara | Obliczenie | Wynik |
|---|---|---|
| Całkowity % przestoju | 110 ÷ 450 | 24.4% |
| Planowane (przezbrojenie i sprzątanie) | 50 ÷ 450 | 11.1% |
| Nieplanowane z przyczyną | 50 ÷ 450 | 11.1% |
| Nieklasyfikowane | 10 ÷ 450 | 2.2% |
| Udział czasu pracy (dostępność) | (450 minus 110) ÷ 450 = 340 ÷ 450 | 75.6% |
| Wskaźnik przestoju na godzinę | 110 ÷ 7.5 godziny | 14.7 min na godzinę |
| Średnia długość zatrzymania | 110 ÷ 6 zatrzymań | 18.3 min |
Sprawdź: 11.1% + 11.1% + 2.2% = 24.4%. Części muszą zsumować się do całości.
Jak przestój wiąże się z dostępnością w OEE
Dostępność w OEE to czas pracy ÷ planowany czas produkcji. W przykładzie 340 ÷ 450 = 75.6%.
To 100% minus 24.4% przestoju. Te same minuty, ta sama baza, dwa sposoby odczytu.
Jeśli już dobrze śledzisz przestój, masz już część dostępności OEE.
Wolna praca nie jest tu przestojem. Maszyna pracuje, więc ta strata należy do wydajności, nie dostępności.
Uwaga o bazie. Niektóre postoje, np. obowiązkowa kontrola prawna, mogą być usunięte z bazy dostępności.
Wtedy % przestoju i dostępność nie sumują się już do 100%. Zdecyduj to raz, zapisz i stosuj wszędzie.
Planowane vs nieplanowane: dlaczego je rozdzielać
Planowane przestoje (przezbrojenia, sprzątanie) są częścią prowadzenia zakładu. Skracasz je lepszymi metodami, takimi jak szybkie przezbrojenie.
Nieplanowane przestoje (zablokowania, awarie, brak materiału, brak operatorów) to niespodzianka. Usuwasz je, znajdując przyczynę.
Jeśli zsumujesz oba w jednej liczbie, długie przezbrojenie może ukryć rosnący trend awarii lub odwrotnie.
Raportuj trzy liczby: planowane, nieplanowane i czas bez powodu. Ten ostatni pokazuje, ile twoich danych nie jest wiarygodnych.
Wybierz właściwą bazę do dzielenia
Te same 110 minut dają różne procenty zależnie od tego, przez co dzielisz.
| Podzielone przez | Obliczenie | Wynik |
|---|---|---|
| Planowany czas produkcji (450 min) | 110 ÷ 450 | 24.4% |
| Cała zmiana (480 min) | 110 ÷ 480 | 22.9% |
| 24 godziny (1,440 min) | 110 ÷ 1,440 | 7.6% |
Używaj planowanego czasu produkcji do przestoju i dostępności. Odpowiada na pytanie: „Gdy planowaliśmy pracować, ile straciliśmy?”
Baza 24-godzinna odpowiada innemu pytaniu: jaką część doby maszyna pracuje? W przykładzie to 340 ÷ 1,440 = 23.6%.
To miara wydajności produkcyjnej. Dzieląc przestój przez 24 godziny, strata wydaje się mała.
Tygodnie i miesiące: dodawaj minuty, nie uśredniaj procentów
Ten błąd jest łatwy do popełnienia i zmienia liczbę.
| Dzień | Planowany czas | Przestój | % przestoju |
|---|---|---|---|
| Poniedziałek | 450 min | 110 min | 24.4% |
| Wtorek | 450 min | 40 min | 8.9% |
| Środa (połowa zmiany) | 225 min | 90 min | 40.0% |
Proste średnie z trzech procentów to 24.4%. To błędne, bo środa była krótkim dniem.
Prawidłowy sposób: łączny przestój 240 min ÷ łączny planowany czas 1,125 min = 21.3%.
Zawsze sumuj minuty najpierw, potem dziel raz.
Koszt przestoju, z dużym zastrzeżeniem
Możesz nadać przestojowi cenę. Ale cena zależy od jednego pytania: czy mógłbyś sprzedać utraconą produkcję?
Dane przykładowe: linia robi 120 dobrych jednostek na godzinę, kiedy pracuje, a jedna jednostka przynosi marżę 4 € (cena sprzedaży minus koszty zmienne).
Nieplanowane przestoje trwały 50 minut.
- Stracone jednostki = 50 ÷ 60 × 120 = 100 jednostek.
- Stracona marża = 100 × 4 € = 400 €.
Te 400 € są realne tylko jeśli klienci kupiliby te 100 jednostek i nie możesz ich wyprodukować później.
Jeśli ograniczeniem jest popyt i możesz zrobić jednostki później, koszt jest inny: dodatkowa praca i opóźnienie, aby nadrobić.
Na przykład 4 operatorów na nadgodzinach przez 50 minut przy 30 € za godzinę to 4 × 50 ÷ 60 × 30 € = 100 €.
Nigdy nie sumuj obu liczb. Wybierz tę, która pasuje do sytuacji, i podaj, której użyłeś.
Koszty bezpośrednie, jak odpad i części naprawcze, doliczają się w każdym przypadku.
Postoje na twoim wąskim gardle to te, które najczęściej kosztują rzeczywistą produkcję. Dlaczego linie się zatrzymują to przewodnik po wycenie godziny postoju w euro.
Typowe błędy
- Mieszanie baz. Jeden raport dzieli przez zmianę, inny przez 24 godziny. Te liczby nie są porównywalne.
- Podwójne liczenie jednego zatrzymania na linii. Jeśli napełniacz zatrzymuje się, a etykieciarka czeka, linia straciła te minuty jeden raz. Licz je raz i oznacz maszynę, która spowodowała przestój.
- Uśrednianie procentów przez dni lub linie zamiast sumowania minut.
- Zaokrąglone lub zapomniane postoje. Papierowe dzienniki zaokrąglają do 5 lub 10 minut i pomijają krótkie postoje.
- Przyczyna nazwana "inne". Ukrywa największe straty. Każde zatrzymanie potrzebuje prawdziwej przyczyny.
- Późne zegary. Przestój zaczyna się, gdy linia się zatrzyma, nie gdy ktoś to zauważy lub przyjdzie.
- Zmiana zasad w środku miesiąca. Jeśli zmieniasz, co się liczy, rozpocznij trend od nowa i zanotuj datę.
- Liczenie czasu, którego nigdy nie zaplanowałeś. Maszyna stojąca w niedzielę bez zamówień nie jest przestojem.
Jak mierzyć to tak samo za każdym razem
Pięć zasad wystarczy:
- Jedna pisemna definicja planowanego czasu produkcji dla każdej linii.
- Jedna pisemna lista przyczyn planowanych i nieplanowanych.
- Jedna zasada dla bardzo krótkich postojów (zobacz pytania poniżej).
- Sygnał maszyny uruchamia i zatrzymuje zegar, nie pamięć osoby.
- Czas nieklasyfikowany jest widoczny, nie ukrywany, i przeglądany codziennie.
Ręczne mierzenie działa dla tygodnia pilotażowego. Potem wygrywa automatyczne rejestrowanie, bo nikt nie pamięta każdego krótkiego postoju na koniec zmiany.
Jak wygląda dobrze
Liczba, którą często zobaczysz, to 10% przestoju lub mniej. Pasuje do 90% dostępności w klasycznym benchmarku OEE 85%, zwykle przypisywanym pracy TPM Seiichi Nakajima.
Traktuj to jako zasadę orientacyjną, nie cel. Linia pakująca i ciężka komórka odlewnicza tracą czas w bardzo różny sposób i liczba zmienia się wraz z zasadami.
Te oznaki mówią więcej:
- Trend dla tej samej linii, na tych samych zasadach, maleje.
- Czas nieklasyfikowany to mały kawałek, nie duży.
- Większość zatrzymań ma konkretną przyczynę, nie ogólną.
- Zaczynasz od wąskiego gardła, bo utracona minuta tam to utracona minuta dla całego zakładu.
Jak Fabrico obsługuje obliczanie przestojów
Fabrico to lekkie MES w chmurze. Mierzy przestój i OEE z danych maszynowych (PLC, czujnik IoT lub kamera) plus przyczyn zatrzymań wprowadzanych przez operatorów.
Licznik przestoju startuje, gdy sygnał zostanie utracony, więc zegar nie zależy od pamięci.
Jeśli linia nie ma czujników, tryb ręczny z szybkimi przyciskami dla najczęściej używanych przyczyn to obejmuje.
Aplikacja przechowuje twoje zasady w ustawieniach:
- Każda przyczyna zatrzymania jest oznaczona jako planowana lub nieplanowana i czy liczy się do dostępności.
- Przezbrojenia są mierzone względem standardowego czasu przezbrojenia.
- Czas bez przyczyny pozostaje widoczny jako nieklasyfikowany i możesz go dzielić lub łączyć. Z dodatkiem kamery fragment nieklasyfikowany może pokazać sugerowaną przyczynę, którą osoba potwierdza.
OEE Analytics pokazuje podział na planowane, nieplanowane, przezbrojenie i nieklasyfikowane, główne przyczyny i tabelę największych zatrzymań z przestojem, częstotliwością i średnim czasem trwania.
Możesz to przeglądać wg godziny, zmiany, dnia, tygodnia lub miesiąca i eksportować.
Fabrico daje minuty i przyczyny. To są dane wejściowe do powyższego sprawdzenia kosztów i ta sama kwestia ma zastosowanie: czy mogłeś sprzedać produkcję?
Zobacz Przegląd MES i OEE dla pełnego zestawu.
Umów demo lub Skontaktuj się z nami, aby zobaczyć przestój swojej linii w ten sposób.
O co ludzie pytają dalej
Czy liczy się przestój planowany?
Tak, jeśli ma miejsce w planowanym czasie produkcji, np. przezbrojenie. Raportuj go jako oddzielną liczbę, aby nie zasłaniał strat nieplanowanych.
Czas, który zaplanowałeś jako „brak produkcji" z wyprzedzeniem, jest usuwany z bazy. Planowana konserwacja podlega tej samej regule: zaplanowana z wyprzedzeniem - wyłączona; jeśli zabiera planowany czas pracy - jest to przestój planowany.
Jak liczyć bardzo krótkie przestoje?
Wybierz limit, na przykład postoje poniżej 5 minut, i stosuj go wszędzie. Postoje poniżej tego limitu zwykle liczy się jako strata wydajności w OEE, nie jako przestój.
Nie ignoruj ich, ponieważ wiele małych postojów szybko się sumuje. Zobacz mikro-przestoje.
Jak pasują MTTR i MTBF?
Obie miary odnoszą się tylko do prawdziwych awarii, nie do przezbrojeń czy oczekiwania na materiał. W przykładzie to zablokowanie i awaria czujnika: 32 minuty, 2 awarie.
MTTR (średni czas naprawy) = 32 ÷ 2 = 16 minut. MTBF (średni czas między awariami) = czas pracy ÷ liczba awarii = 340 ÷ 2 = 170 minut.
Jedna zmiana to za krótko na wiarygodny MTBF, używaj danych z tygodni lub miesięcy.
Co zrobić z czasem bez przyczyny?
Zostaw jako własną kategorię i dąż do zera. Pytaj operatorów o powód, gdy postój jest świeży, i przeglądaj pozostałości codziennie.
Który przestój naprawić najpierw?
Zacznij od wąskiego gardła. Uszereguj jego przestoje według łącznie minut, potem według częstotliwości, potem według kosztu tam, gdzie produkcję można sprzedać.
Pracuj nad dwoma lub trzema najważniejszymi. Poradnik Pareto dla przestojów pokazuje jak je priorytetyzować.
Jak przejść od przestoju do OEE?
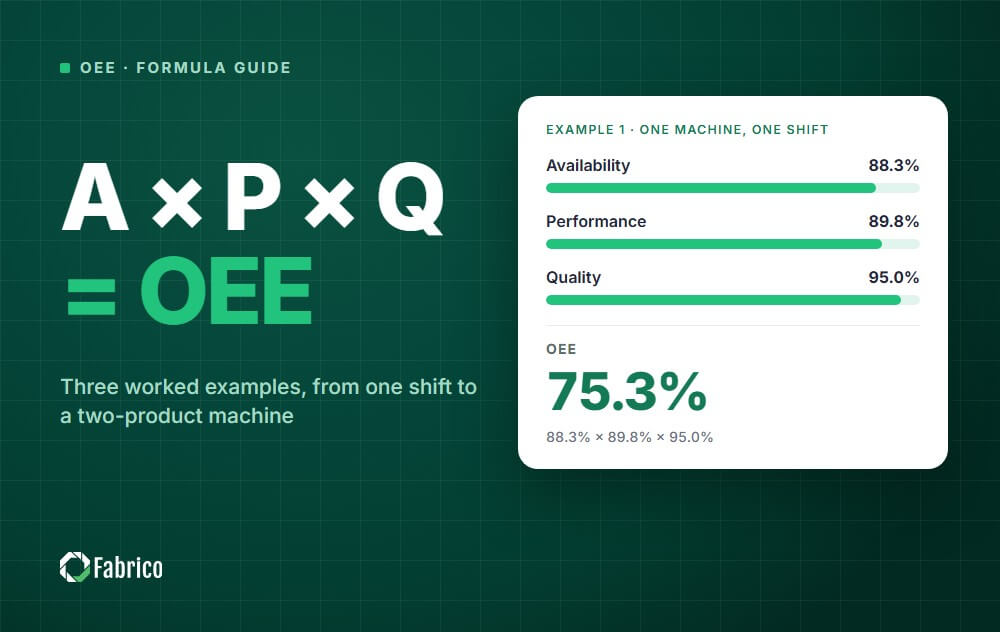
Przestój daje dostępność. Dodaj wydajność (prędkość) i jakość (jednostki dobre), potem pomnóż trzy wartości.
Kroki są opisane w obliczaniu OEE.
Umów demo lub Skontaktuj się z nami, aby śledzić przestoje na swojej linii bez stopera.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.