


 Iniciar sesión
 Blog
Cómo calcular el tiempo de inactividad de una máquina: fórmulas, porcentaje y ejemplos

En resumen: El tiempo de inactividad de la máquina es el tiempo que la máquina estuvo parada cuando debía estar funcionando. Suma cada parada en minutos, luego divide por el tiempo de producción planificado para obtener el porcentaje de inactividad.
- % de inactividad = minutos parados ÷ tiempo de producción planificado × 100.
- Divide el total en paradas planificadas y no planificadas. Tienen causas y responsables distintos.
- El % de inactividad y la disponibilidad OEE son dos formas de ver las mismas minutos - sobre la misma base, disponibilidad = 100% menos % de inactividad.
- Un coste en dinero es real solo si podrías haber vendido la producción perdida. Si no, cuenta la mano de obra extra y el retraso en su lugar.
La mayoría de las plantas "conocen" su inactividad, pero rara vez dos personas obtienen el mismo número.
La razón no es la matemática. Son las reglas detrás: qué minutos cuentan y por qué se dividen.
Más abajo están las fórmulas, un ejemplo resuelto que puedes copiar y las reglas que mantienen el número igual de turno a turno.
¿Qué cuenta como tiempo de inactividad de la máquina?
La inactividad es cualquier tiempo dentro de tu tiempo de producción planificado en el que la máquina no está fabricando producto.
Eso incluye averías, espera de material, cambios de producción, limpieza y paradas sin explicación.
No incluye tiempo que nunca planeaste producir, como un fin de semana sin pedidos o un paro programado con antelación.
Ese tiempo se saca de la base antes de empezar. La base es el número por el que divides.
Una prueba simple para cada parada:
- ¿Ese tiempo estaba planificado como "sin producción" con antelación? Una semana o más es una regla común. Exclúyelo de la base.
- ¿Es parte normal de ejecutar pedidos (cambio, limpieza planificada)? Es inactividad planificada, dentro de la base.
- ¿Algo no planificado detuvo la línea (atasco, falta de material, fallo)? Es inactividad no planificada.
Cuando la gente dice "inactividad" o "inactividad del equipo" sin más, a menudo se refieren solo a la parte no planificada. Anota a cuál te refieres.
Las fórmulas de inactividad
Cuatro fórmulas cubren casi todos los casos.
| Lo que quieres | Fórmula |
|---|---|
| Inactividad total (minutos) | Suma de la duración de cada parada por encima de tu límite de paradas cortas |
| Lo mismo, por sustracción | Tiempo de producción planificado menos tiempo en marcha |
| Porcentaje de inactividad | Inactividad ÷ tiempo de producción planificado × 100 |
| Tasa de inactividad por hora | Minutos de inactividad ÷ horas de producción planificadas |
"Tasa de inactividad" significa cosas diferentes según la planta. La mayoría se refieren al porcentaje, algunas a minutos perdidos por hora.
Elige uno y mantente con él.
El límite de paradas cortas se explica en las preguntas al final. El ejemplo abajo no tiene paradas tan cortas.
También registra cuántas veces se para la línea. Cinco paradas de 6 minutos y una de 30 minutos dan el mismo total, pero necesitan soluciones muy distintas.
Ejemplo resuelto: un turno, paso a paso
Estos números son un ejemplo. Usa los tuyos.
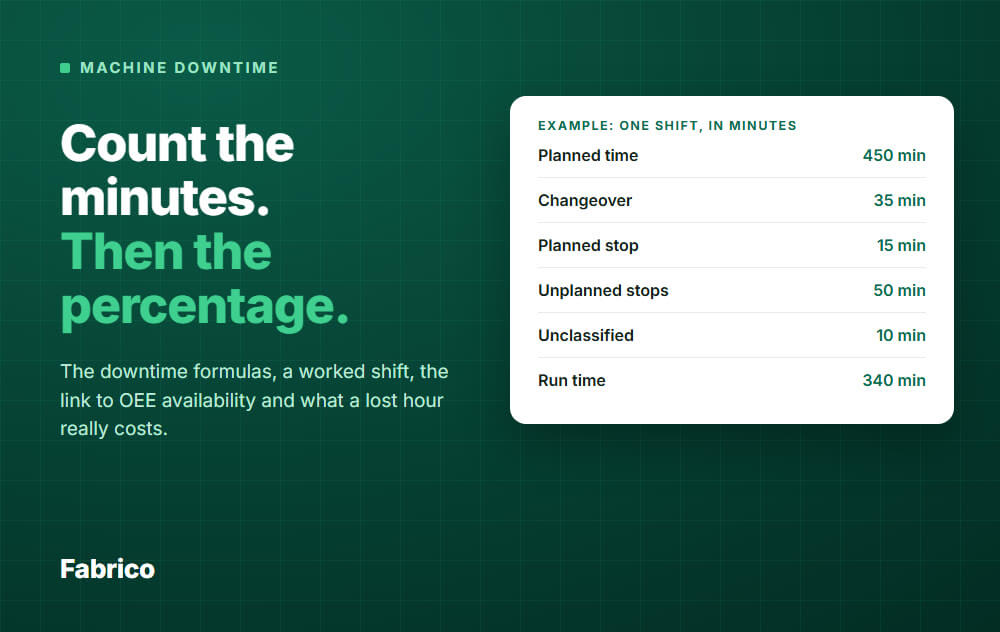
Paso 1: fija la base. Un turno dura 480 minutos, con una pausa de comida de 30 minutos sin producción.
El tiempo de producción planificado es 480 menos 30 = 450 minutos.
Paso 2: lista cada parada.
| Parada | Tipo | Minutos |
|---|---|---|
| Cambio al siguiente producto | Planificado | 35 |
| Limpieza planificada | Planificado | 15 |
| Atasco en la etiquetadora | No planificado | 22 |
| Esperando material de embalaje | No planificado | 18 |
| Fallo del sensor en el llenador | No planificado | 10 |
| Parada sin razón registrada | Sin clasificar | 10 |
| Inactividad total | 110 |
Paso 3: calcula.
| Medida | Cálculo | Resultado |
|---|---|---|
| % inactividad total | 110 ÷ 450 | 24.4% |
| Planificado (cambio y limpieza) | 50 ÷ 450 | 11.1% |
| No planificado con razón | 50 ÷ 450 | 11.1% |
| Sin clasificar | 10 ÷ 450 | 2.2% |
| Participación tiempo en marcha (disponibilidad) | (450 menos 110) ÷ 450 = 340 ÷ 450 | 75.6% |
| Tasa de inactividad por hora | 110 ÷ 7.5 horas | 14.7 min por hora |
| Duración media de parada | 110 ÷ 6 paradas | 18.3 min |
Comprueba: 11.1% + 11.1% + 2.2% = 24.4%. Las partes deben sumar el total.
Cómo se relaciona la inactividad con la disponibilidad OEE
La disponibilidad en OEE es tiempo en marcha dividido por tiempo de producción planificado. En el ejemplo, 340 ÷ 450 = 75.6%.
Eso es 100% menos 24.4% de inactividad. Mismas minutos, misma base, dos formas de leerlo.
Así que si ya controlas bien la inactividad, ya tienes la parte de disponibilidad del OEE.
Funcionamiento lento no es inactividad aquí. La máquina está funcionando, por lo que esa pérdida pertenece al rendimiento, no a la disponibilidad.
Una nota sobre la base. Algunos paros, como una inspección legalmente requerida, pueden ser retirados de la base de disponibilidad.
Entonces % de inactividad y disponibilidad dejan de sumar 100%. Decide esto una vez, escríbelo y aplícalo en todas partes.
Planificado vs no planificado: por qué separarlos
El tiempo de inactividad planificado (cambios, limpieza) es parte de operar la planta. Lo acortas con mejores métodos, como el cambio rápido.
El tiempo de inactividad no planificado (atascos, fallos, falta de material, falta de operarios) es una sorpresa. Lo eliminas encontrando la causa.
Si sumas ambos en un solo número, un cambio largo puede ocultar una tendencia de averías en aumento, o viceversa.
Reporta tres números: planificado, no planificado y tiempo sin razón. El último muestra cuánto de tus datos no es fiable.
Elige la base correcta para dividir
Los mismos 110 minutos dan porcentajes diferentes según con qué los dividas.
| Dividido por | Cálculo | Resultado |
|---|---|---|
| Tiempo de producción planificado (450 min) | 110 ÷ 450 | 24.4% |
| Toda la turno (480 min) | 110 ÷ 480 | 22.9% |
| 24 horas (1,440 min) | 110 ÷ 1,440 | 7.6% |
Usa el tiempo de producción planificado para inactividad y disponibilidad. Responde: "Cuando planeamos correr, ¿cuánto perdimos?"
Una base de 24 horas pertenece a otra pregunta: ¿cuánto del reloj la máquina está operativa? En el ejemplo es 340 ÷ 1,440 = 23.6%.
Eso es una medida de capacidad. Dividir la inactividad por 24 horas hace que la pérdida parezca pequeña.
Semanas y meses: suma minutos, no hagas media de porcentajes
Este error es fácil y cambia el número.
| Día | Tiempo planificado | Inactividad | % de inactividad |
|---|---|---|---|
| Lunes | 450 min | 110 min | 24.4% |
| Martes | 450 min | 40 min | 8.9% |
| Miércoles (medio turno) | 225 min | 90 min | 40.0% |
La media simple de los tres porcentajes es 24.4%. Eso es incorrecto porque el miércoles fue un día corto.
La forma correcta: inactividad total 240 min ÷ tiempo planificado total 1,125 min = 21.3%.
Siempre suma los minutos primero, luego divide una vez.
El coste de la inactividad, con una gran salvedad
Puedes poner un precio a la inactividad. Pero el precio depende de una pregunta: ¿podrías haber vendido la producción perdida?
Datos de ejemplo: la línea hace 120 unidades buenas por hora cuando funciona, y una unidad genera un margen de €4 (precio de venta menos coste variable).
Las paradas no planificadas duraron 50 minutos.
- Unidades perdidas = 50 ÷ 60 × 120 = 100 unidades.
- Margen perdido = 100 × €4 = €400.
Esos €400 son reales solo si los clientes habrían comprado esas 100 unidades y no puedes fabricarlas más tarde.
Si la demanda es el límite y puedes fabricar las unidades después, el coste es distinto: la mano de obra adicional y el retraso para ponerse al día.
Por ejemplo, 4 operarios en horas extra durante 50 minutos a €30 por hora son 4 × 50 ÷ 60 × €30 = €100.
Nunca sumes ambos números. Elige el que corresponda a tu situación y di cuál usaste.
Los costes directos, como producto desechado y piezas de reparación, se suman en ambos casos.
Las paradas en tu cuello de botella son las que más a menudo cuestan producción real. Por qué las líneas se detienen es una guía de campo para poner un valor en euros a una hora parada.
Errores comunes
- Mezclar bases. Un informe divide por el turno, otro por 24 horas. Los dos números no son comparables.
- Contar una parada dos veces en una línea. Si el llenador para y la etiquetadora espera, la línea perdió esos minutos una vez. Cuéntalos una vez y etiqueta la máquina que causó la parada.
- Promediar porcentajes entre días o líneas en lugar de sumar minutos.
- Paradas redondeadas u olvidadas. Los registros en papel redondean a 5 o 10 minutos y omiten las cortas.
- Razón llamada "otro". Oculta las mayores pérdidas. Cada parada necesita una razón real.
- Relojes tardíos. La parada empieza cuando la línea se detiene, no cuando alguien lo nota o llega.
- Cambiar las reglas a mitad de mes. Si cambias lo que cuenta, reinicia la tendencia y anota la fecha.
- Contar tiempo que nunca programaste. Una máquina parada un domingo sin pedidos no es inactividad.
Cómo medirlo de la misma manera siempre
Cinco reglas son suficientes:
- Una definición escrita del tiempo de producción planificado por línea.
- Una lista escrita de razones planificadas y no planificadas.
- Una regla para paradas muy cortas (ver preguntas abajo).
- La señal de la máquina inicia y detiene el reloj, no la memoria de una persona.
- El tiempo sin clasificar se muestra, no se oculta, y se revisa cada día.
El temporizado manual funciona para una semana piloto. Después de eso, la captura automática gana, porque nadie recuerda cada parada corta al final del turno.
Qué aspecto tiene algo bueno
El número que a menudo verás es 10% de inactividad o menos. Corresponde al 90% de disponibilidad dentro del punto de referencia OEE clásico del 85%, normalmente atribuido al trabajo TPM de Seiichi Nakajima.
Trátalo como una regla empírica, no como un objetivo. Una línea de envasado y una celda de fundición pesada pierden tiempo de maneras muy distintas, y el número cambia con tus reglas.
Estas señales te dicen más:
- La tendencia para la misma línea, con las mismas reglas, está bajando.
- El tiempo sin clasificar es una porción pequeña, no grande.
- La mayoría de las paradas tienen una razón específica, no vaga.
- Empiezas por el cuello de botella, porque un minuto perdido ahí es un minuto perdido para toda la planta.
Cómo Fabrico maneja el cálculo de inactividad
Fabrico es un MES ligero en la nube. Mide inactividad y OEE a partir de datos de máquina (un PLC, un sensor IoT o una cámara) más las razones de parada que ingresan los operarios.
El contador de inactividad empieza cuando se pierde la señal, así que el reloj no depende de la memoria.
Si una línea no tiene sensores, un modo manual con botones rápidos para las razones más usadas lo cubre.
La app guarda tus reglas en ajustes:
- Cada razón de parada está marcada como planificada o no planificada, y si cuenta en Disponibilidad.
- Los cambios se cronometra respecto a un tiempo estándar de cambio.
- El tiempo sin razón permanece visible como sin clasificar, y puedes dividirlo o fusionarlo. Con el complemento de cámara, un fragmento sin clasificar puede mostrar una razón sugerida que una persona confirma.
OEE Analytics muestra la división entre planificado, no planificado, cambio y sin clasificar, las principales razones y una tabla de las mayores paradas con inactividad, frecuencia y duración media.
Puedes verlo por hora, turno, día, semana o mes, y exportarlo.
Fabrico te da los minutos y las razones. Esas son las entradas para la comprobación de costes anterior, y aplica la misma cuestión: ¿podrías haber vendido la producción?
Consulta la visión general de MES y OEE para el conjunto completo.
Reserva una demo o Contáctanos para ver el tiempo de inactividad de tu línea de esta manera.
Qué preguntan después las personas
¿Cuenta el tiempo planificado?
Sí, si ocurre dentro del tiempo de producción planificado, como un cambio. Infórmalo como un número propio, para que no oculte las pérdidas no planificadas.
El tiempo que programaste como "sin producción" con antelación se saca de la base. El mantenimiento planificado sigue la misma prueba: si se planificó con antelación, se excluye; si consume tiempo que planeaste para producir, es tiempo de inactividad planificado.
¿Cómo cuento paradas muy cortas?
Elige un límite, por ejemplo paradas de menos de 5 minutos, y aplícalo en todas partes. Las paradas por debajo suelen contarse como pérdida de rendimiento en OEE, no como inactividad.
No las ignores, porque muchas paradas pequeñas suman rápido. Ver micro-stops.
¿Cómo encajan MTTR y MTBF?
Ambos usan solo fallos reales, no cambios ni espera de material. En el ejemplo eso es el atasco y la avería del sensor: 32 minutos, 2 fallos.
MTTR (mean time to repair) = 32 ÷ 2 = 16 minutos. MTBF (mean time between failures) = tiempo en marcha ÷ fallos = 340 ÷ 2 = 170 minutos.
Una sola turno es demasiado corto para un MTBF real, así que usa semanas o meses de datos.
¿Qué hago con el tiempo sin razón?
Manténlo como su propia categoría y redúcelo a cero. Pide a los operarios una razón mientras la parada está fresca, y revisa lo que queda cada día.
¿Qué inactividad debo arreglar primero?
Empieza por el cuello de botella. Ordena sus paradas por minutos totales, luego por frecuencia, luego por coste si la producción podría venderse.
Trabaja en las dos o tres principales. La guía Pareto para inactividad muestra cómo ordenarlas.
¿Cómo paso de inactividad a OEE?
La inactividad te da la disponibilidad. Añade rendimiento (velocidad) y calidad (unidades buenas), luego multiplica las tres.
Los pasos están en cálculo de OEE.
Reserva una demo o Contáctanos para rastrear la inactividad en tu línea sin cronómetro.
Artículos relacionados


Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.