


 Anmeldung
 Blog
Maschinenstillstand berechnen: Formeln, Prozentsatz und Beispiele

Kurz gesagt: Maschinenstillstand ist die Zeit, in der eine Maschine angehalten war, obwohl sie laufen sollte. Addieren Sie jede Unterbrechung in Minuten und teilen Sie durch die geplante Produktionszeit, um den Stillstandsprozentsatz zu erhalten.
- Stillstands % = gestoppte Minuten ÷ geplante Produktionszeit × 100.
- Teilen Sie die Gesamtsumme in geplante und ungeplante Stillstände. Sie haben unterschiedliche Ursachen und Verantwortliche.
- Stillstands % und OEE-Verfügbarkeit sind zwei Sichtweisen auf dieselben Minuten - auf derselben Basis gilt: Verfügbarkeit = 100% minus Stillstands %.
- Ein monetärer Betrag ist nur dann real, wenn Sie die verlorene Produktion hätten verkaufen können. Andernfalls zählen Sie stattdessen zusätzlichen Aufwand und Verzögerung.
Die meisten Werke „wissen" ihren Stillstand, aber selten kommen zwei Personen auf dieselbe Zahl.
Der Grund liegt nicht in der Mathematik. Es sind die Regeln dahinter: welche Minuten zählen und durch welche Basis sie geteilt werden.
Nachfolgend finden Sie die Formeln, ein durchgerechnetes Beispiel zum Kopieren und die Regeln, die die Zahl von Schicht zu Schicht gleich halten.
Was zählt als Maschinenstillstand?
Stillstand ist jede Zeit innerhalb Ihrer geplanten Produktionszeit, in der die Maschine kein Produkt herstellt.
Dazu gehören Ausfälle, Materialwartezeiten, Rüstvorgänge, Reinigung und unbegründete Stopps.
Nicht dazu gehört Zeit, die Sie nie zur Produktion geplant haben, etwa ein Wochenende ohne Aufträge oder eine langfristig geplante Abschaltung.
Diese Zeit wird vorab von der Basis herausgenommen. Die Basis ist die Zahl, durch die Sie teilen.
Ein einfacher Test für jeden Stopp:
- War diese Zeit im Voraus als „keine Produktion" geplant? Eine Woche oder mehr ist eine übliche Regel. Schließen Sie sie aus der Basis aus.
- Ist es ein normaler Teil der Auftragsabwicklung (Rüsten, geplante Reinigung)? Dann ist es geplanter Stillstand, innerhalb der Basis.
- Hat etwas Ungeplantes die Linie gestoppt (Stau, kein Material, Fehler)? Dann ist es ungeplanter Stillstand.
Wenn Leute „Stillstand" oder „Anlagenstillstand" ohne Zusatz sagen, meinen sie oft nur den ungeplanten Teil. Schreiben Sie auf, welches Sie meinen.
Die Stillstandsformeln
Vier Formeln decken fast jeden Fall ab.
| Was Sie wollen | Formel |
|---|---|
| Gesamter Stillstand (Minuten) | Summe der Dauer jeder Unterbrechung oberhalb Ihres Kurzstopp-Limits |
| Dasselbe, per Subtraktion | Geplante Produktionszeit minus Laufzeit |
| Stillstandsprozentsatz | Stillstand ÷ geplante Produktionszeit × 100 |
| Stillstandsrate pro Stunde | Stillstandsminuten ÷ geplante Produktionsstunden |
„Stillstandsrate" bedeutet in verschiedenen Werken Unterschiedliches. Die meisten meinen den Prozentsatz, manche meinen Minuten Verlust pro Stunde.
Wählen Sie eine Kennzahl und bleiben Sie dabei.
Das Kurzstopp-Limit wird in den Fragen am Ende erklärt. Im Beispiel unten gibt es keine so kurzen Stopps.
Beobachten Sie auch, wie oft die Linie stoppt. Fünf Stopps à 6 Minuten und ein Stopp von 30 Minuten ergeben dieselbe Gesamtzeit, erfordern aber sehr unterschiedliche Maßnahmen.
Durchgerechnetes Beispiel: eine Schicht, Schritt für Schritt
Diese Zahlen sind ein Beispiel. Verwenden Sie Ihre eigenen.
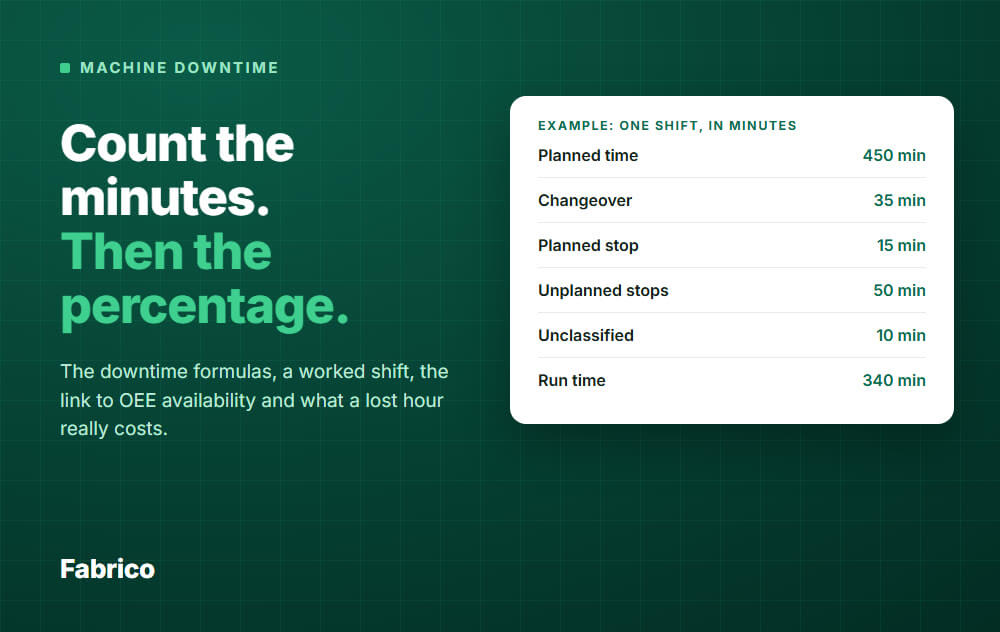
Schritt 1: Basis festlegen. Eine Schicht dauert 480 Minuten, mit einer 30-minütigen Mittagspause ohne Produktion.
Geplante Produktionszeit ist 480 minus 30 = 450 Minuten.
Schritt 2: Listen Sie jeden Stopp auf.
| Stopp | Typ | Minuten |
|---|---|---|
| Rüsten auf das nächste Produkt | Geplant | 35 |
| Geplante Reinigung | Geplant | 15 |
| Stau am Etikettierer | Ungeplant | 22 |
| Warten auf Verpackungsmaterial | Ungeplant | 18 |
| Sensorfehler am Füller | Ungeplant | 10 |
| Stopp ohne eingegebenen Grund | Unklassifiziert | 10 |
| Gesamtstillstand | 110 |
Schritt 3: Berechnen.
| Maß | Berechnung | Ergebnis |
|---|---|---|
| Gesamter Stillstands % | 110 ÷ 450 | 24.4% |
| Geplant (Rüsten und Reinigung) | 50 ÷ 450 | 11.1% |
| Ungeplant mit Grund | 50 ÷ 450 | 11.1% |
| Unklassifiziert | 10 ÷ 450 | 2.2% |
| Laufzeitanteil (Verfügbarkeit) | (450 minus 110) ÷ 450 = 340 ÷ 450 | 75.6% |
| Stillstandsrate pro Stunde | 110 ÷ 7.5 Stunden | 14.7 Min pro Stunde |
| Durchschnittliche Stoppdauer | 110 ÷ 6 Stopps | 18.3 Min |
Prüfen Sie: 11.1% + 11.1% + 2.2% = 24.4%. Die Teile müssen sich zur Gesamtsumme addieren.
Wie Stillstand mit OEE-Verfügbarkeit verknüpft ist
Verfügbarkeit in OEE ist Laufzeit geteilt durch geplante Produktionszeit. Im Beispiel 340 ÷ 450 = 75.6%.
Das ist 100% minus 24.4% Stillstand. Dieselben Minuten, dieselbe Basis, zwei Arten, sie zu lesen.
Wenn Sie Already Stillstand gut verfolgen, haben Sie bereits den Verfügbarkeitsanteil von OEE.
Langsamer Betrieb ist hier kein Stillstand. Die Maschine läuft, also gehört dieser Verlust zur Performance, nicht zur Verfügbarkeit.
Eine Anmerkung zur Basis. Manche Stopps, wie gesetzlich vorgeschriebene Inspektionen, können aus der Basis für Verfügbarkeit herausgenommen werden.
Dann addieren Stillstands % und Verfügbarkeit nicht mehr zu 100%. Entscheiden Sie das einmal, dokumentieren Sie es und wenden Sie es überall an.
Geplant vs ungeplant: Warum man sie trennt
Geplanter Stillstand (Rüsten, Reinigung) ist Teil des Betriebs. Sie verkürzen ihn mit besseren Methoden, z. B. Schnellrüsten.
Ungeplanter Stillstand (Staus, Fehler, fehlendes Material, fehlende Bediener) ist eine Überraschung. Sie beseitigen ihn, indem Sie die Ursache finden.
Wenn Sie beides in einer Zahl zusammenfassen, kann ein langer Rüstvorgang einen abnehmenden Ausfalltrend verbergen oder umgekehrt.
Berichten Sie drei Zahlen: geplant, ungeplant und Zeit ohne Grund. Letzteres zeigt, wie viel Ihrer Daten Sie nicht vertrauen können.
Wählen Sie die richtige Basis zum Teilen
Die gleichen 110 Minuten ergeben unterschiedliche Prozentsätze, je nachdem, durch was Sie teilen.
| Geteilt durch | Berechnung | Ergebnis |
|---|---|---|
| Geplante Produktionszeit (450 min) | 110 ÷ 450 | 24.4% |
| Die gesamte Schicht (480 min) | 110 ÷ 480 | 22.9% |
| 24 Stunden (1,440 min) | 110 ÷ 1,440 | 7.6% |
Verwenden Sie geplante Produktionszeit für Stillstand und Verfügbarkeit. Es beantwortet die Frage: „Wenn wir geplant hatten zu laufen, wie viel haben wir verloren?“
Eine 24-Stunden-Basis gehört zu einer anderen Frage: Wie viel der Uhr läuft die Maschine? Im Beispiel ist das 340 ÷ 1,440 = 23.6%.
Das ist eine Kapazitätskennzahl. Wenn Sie Stillstand durch 24 Stunden teilen, wirkt der Verlust klein.
Wochen und Monate: Minuten addieren, nicht Prozentsätze mitteln
Dieser Fehler ist leicht zu machen und er verändert die Zahl.
| Tag | Geplante Zeit | Stillstand | Stillstands % |
|---|---|---|---|
| Montag | 450 min | 110 min | 24.4% |
| Dienstag | 450 min | 40 min | 8.9% |
| Mittwoch (Halbschicht) | 225 min | 90 min | 40.0% |
Der einfache Durchschnitt der drei Prozentsätze ist 24.4%. Das ist falsch, weil Mittwoch ein kurzer Tag war.
Der richtige Weg: Gesamtstillstand 240 min ÷ gesamte geplante Zeit 1,125 min = 21.3%.
Summieren Sie immer zuerst die Minuten und teilen Sie dann einmal.
Die Kosten des Stillstands, mit einem großen Vorbehalt
Sie können Stillstand einen Preis geben. Aber der Preis hängt von einer Frage ab: Hätten Sie die verlorene Produktion verkaufen können?
Beispieldaten: Die Linie produziert 120 gute Einheiten pro Stunde im Betrieb, und eine Einheit bringt eine Marge von €4 (Verkaufspreis minus variable Kosten).
Die ungeplanten Stopps dauerten 50 Minuten.
- Verlorene Einheiten = 50 ÷ 60 × 120 = 100 Einheiten.
- Verlorene Marge = 100 × €4 = €400.
Diese €400 sind nur real, wenn Kunden diese 100 Einheiten gekauft hätten und Sie sie nicht später produzieren können.
Wenn die Nachfrage begrenzt ist und Sie die Einheiten später nachproduzieren können, sind die Kosten anders: zusätzliche Arbeit und Verzögerung beim Aufholen.
Zum Beispiel 4 Bediener in Überstunden für 50 Minuten bei €30 pro Stunde sind 4 × 50 ÷ 60 × €30 = €100.
Fügen Sie niemals beide Zahlen zusammen. Wählen Sie die, die auf Ihre Situation passt, und geben Sie an, welche Sie verwendet haben.
Direkte Kosten, wie Ausschuss und Ersatzteile, kommen in beiden Fällen zusätzlich hinzu.
Stopps an Ihrem Engpass sind die, die am häufigsten reale Produktion kosten. Warum Linien stoppen ist ein Feldführer zur Bewertung eines gestoppten Produktionsstundenwerts in Euro.
Häufige Fehler
- Mischen von Basen. Ein Bericht teilt durch die Schicht, ein anderer durch 24 Stunden. Die beiden Zahlen sind nicht vergleichbar.
- Ein Stopp wird auf einer Linie doppelt gezählt. Wenn der Füller stoppt und der Etikettierer wartet, hat die Linie diese Minuten einmal verloren. Zählen Sie sie einmal und kennzeichnen Sie die Maschine, die den Stopp verursacht hat.
- Durchschnittsbildung von Prozentsätzen über Tage oder Linien statt Summierung der Minuten.
- Gerundete oder vergessene Stopps. Papierprotokolle runden auf 5 oder 10 Minuten und überspringen kurze Stopps.
- Grund „sonstiges". Versteckt die größten Verluste. Jeder Stopp braucht einen realen Grund.
- Späte Zeitangaben. Der Stopp beginnt, wenn die Linie stoppt, nicht wenn jemand es bemerkt oder eintrifft.
- Regeländerung mitten im Monat. Wenn Sie ändern, was zählt, starten Sie den Trend neu und notieren Sie das Datum.
- Zeit zählen, die Sie nie geplant haben. Eine Maschine, die an einem Sonntag ohne Aufträge stillsteht, ist kein Stillstand.
Wie man es jedes Mal gleich misst
Fünf Regeln genügen:
- Eine schriftliche Definition der geplanten Produktionszeit pro Linie.
- Eine schriftliche Liste geplanter und ungeplanter Gründe.
- Eine Regel für sehr kurze Stopps (siehe Fragen unten).
- Das Maschinensignal startet und stoppt die Uhr, nicht das Gedächtnis einer Person.
- Unklassifizierte Zeit wird angezeigt, nicht versteckt, und jeden Tag überprüft.
Handmessung funktioniert für eine Pilotwoche. Danach gewinnt die automatische Erfassung, weil sich niemand an jeden kurzen Stopp am Ende der Schicht erinnert.
Wie gut aussieht
Die Zahl, die Sie oft hören werden, ist 10% Stillstand oder weniger. Das entspricht 90% Verfügbarkeit innerhalb der klassischen OEE-Richtlinie von 85%, die oft Seiichi Nakajimas TPM-Arbeit zugeschrieben wird.
Behandeln Sie es als Faustregel, nicht als Ziel. Eine Verpackungslinie und eine schwere Gießerei verlieren Zeit auf sehr unterschiedliche Weise, und die Zahl ändert sich je nach Ihren Regeln.
Diese Anzeichen sagen mehr aus:
- Der Trend für dieselbe Linie, mit denselben Regeln, sinkt.
- Unklassifizierte Zeit ist ein kleiner Anteil, nicht ein großer.
- Die meisten Stopps haben einen konkreten Grund, keinen vagen.
- Sie beginnen beim Engpass, denn eine verlorene Minute dort ist eine verlorene Minute für das ganze Werk.
Wie Fabrico die Stillstandsberechnung handhabt
Fabrico ist ein leichtes MES in der Cloud. Es misst Stillstand und OEE aus Maschinendaten (PLC, IoT-Sensor oder Kamera) plus den Stop-Gründen, die Bediener eingeben.
Der Stillstandszähler startet, wenn das Signal verloren geht, sodass die Uhr nicht vom Gedächtnis abhängig ist.
Hat eine Linie keine Sensoren, deckt ein manueller Modus mit Schnellknöpfen für die meistgenutzten Gründe sie ab.
Die App speichert Ihre Regeln in den Einstellungen:
- Jeder Stoppgrund ist als geplant oder ungeplant markiert und ob er in der Verfügbarkeit zählt.
- Rüstzeiten werden gegen eine Standardrüstzeit gemessen.
- Zeit ohne Grund bleibt als unklassifiziert sichtbar und kann aufgeteilt oder zusammengeführt werden. Mit dem Kamera-Add-on kann ein unklassifizierter Abschnitt eine vorgeschlagene Ursache anzeigen, die eine Person bestätigt.
OEE Analytics zeigt die Aufteilung zwischen geplant, ungeplant, Rüsten und unklassifiziert, die Top-Gründe und eine Tabelle der größten Stillstände mit Stillstand, Häufigkeit und Durchschnittsdauer.
Sie können es nach Stunde, Schicht, Tag, Woche oder Monat ansehen und exportieren.
Fabrico gibt Ihnen die Minuten und die Gründe. Das sind die Eingaben für die Kostenrechnung oben, und dieselbe Frage gilt: hätten Sie die Produktion verkaufen können?
Siehe die MES- und OEE-Übersicht für das vollständige Set.
Demo buchen oder Kontaktieren Sie uns, um den Stillstand Ihrer Linie so zu sehen.
Was Leute als Nächstes fragen
Zählt geplanter Stillstand?
Ja, wenn er innerhalb der geplanten Produktionszeit geschieht, etwa Rüsten. Melden Sie ihn als eigene Zahl, damit er ungeplante Verluste nicht verdeckt.
Zeit, die Sie im Voraus als „keine Produktion" geplant haben, wird von der Basis herausgenommen. Geplante Wartung folgt demselben Test: Wird sie lange im Voraus geplant, ist sie ausgeschlossen; fällt sie in geplante Laufzeit, ist sie geplanter Stillstand.
Wie zähle ich sehr kurze Stopps?
Wählen Sie ein Limit, z. B. Stopps unter 5 Minuten, und wenden Sie es überall an. Stopps darunter werden normalerweise als Performanceverlust in OEE gezählt, nicht als Stillstand.
Ignorieren Sie sie nicht, denn viele kleine Stopps summieren sich schnell. Siehe Mikro-Stopps.
Wie passen MTTR und MTBF rein?
Beide verwenden nur echte Ausfälle, nicht Rüsten oder Materialwartezeiten. Im Beispiel sind das der Stau und der Sensorfehler: 32 Minuten, 2 Ausfälle.
MTTR (Mean Time To Repair) = 32 ÷ 2 = 16 Minuten. MTBF (Mean Time Between Failures) = Laufzeit ÷ Ausfälle = 340 ÷ 2 = 170 Minuten.
Eine Schicht ist zu kurz für ein echtes MTBF, verwenden Sie Wochen- oder Monatsdaten.
Was mache ich mit Zeit ohne Grund?
Behalten Sie sie als eigene Kategorie und drücken Sie sie gegen null. Fragen Sie die Bediener nach einem Grund, solange der Stopp frisch ist, und prüfen Sie das verbleibende täglich.
Welchen Stillstand sollte ich zuerst beheben?
Beginnen Sie beim Engpass. Rangieren Sie dessen Stopps nach Gesamtminuten, dann nach Häufigkeit, dann nach Kosten, falls die Produktion verkauft werden könnte.
Arbeiten Sie an den obersten zwei oder drei. Der Pareto-Guide für Stillstand zeigt, wie man sie priorisiert.
Wie komme ich von Stillstand zu OEE?
Stillstand liefert Ihnen die Verfügbarkeit. Fügen Sie Performance (Geschwindigkeit) und Qualität (gute Einheiten) hinzu und multiplizieren Sie die drei.
Die Schritte stehen in OEE-Berechnung.
Demo buchen oder Kontaktieren Sie uns, um den Stillstand Ihrer Linie ohne Stoppuhr zu verfolgen.
Verwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.