


 Connexion
 Blog
Comment calculer les arrêts machine : formules, pourcentage et exemples

En bref : Le temps d'arrêt machine est le temps pendant lequel une machine est arrêtée alors qu'elle aurait dû tourner. Additionnez chaque arrêt en minutes, puis divisez par le temps de production planifié pour obtenir le pourcentage d'arrêt.
- % d'arrêt = minutes arrêtées ÷ temps de production planifié × 100.
- Répartissez le total en arrêts planifiés et non planifiés. Ils ont des causes et des responsables différents.
- Le % d'arrêt et la disponibilité OEE sont deux façons de lire les mêmes minutes - sur la même base, disponibilité = 100% moins % d'arrêt.
- Un coût en euros est réel seulement si vous auriez pu vendre la production perdue. Sinon comptez plutôt la main d'œuvre supplémentaire et le retard.
La plupart des usines « connaissent » leur temps d'arrêt, mais rarement deux personnes obtiennent le même chiffre.
La raison n'est pas mathématique. Ce sont les règles en arrière-plan : quelles minutes comptent, et par quoi elles sont divisées.
Vous trouverez ci-dessous les formules, un exemple chiffré à copier et les règles qui rendent le chiffre constant d'une équipe à l'autre.
Qu'est-ce qui compte comme arrêt machine ?
L'arrêt est tout moment à l'intérieur de votre temps de production planifié pendant lequel la machine ne produit pas.
Cela inclut pannes, attente de matière, changements de série, nettoyage et arrêts non expliqués.
Ne comprend pas le temps où vous n'aviez pas prévu de produire, comme un week-end sans commandes ou un arrêt planifié de longue date.
Ce temps est retiré de la base avant de commencer. La base est le nombre par lequel vous divisez.
Un test simple pour chaque arrêt :
- Ce temps était-il planifié comme « pas de production » à l'avance ? Une semaine ou plus est une règle courante. Excluez-le de la base.
- Fait-il partie normale du déroulement des commandes (changement de série, nettoyage planifié) ? C'est un arrêt planifié, à l'intérieur de la base.
- Quelque chose d'imprévu a-t-il arrêté la ligne (bourrage, pas de matière, panne) ? C'est un arrêt non planifié.
Quand on dit « arrêt » ou « arrêt d'équipement » sans précision, il est fréquent que l'on parle seulement de la partie non planifiée. Indiquez ce que vous entendez.
Les formules d'arrêt
Quatre formules couvrent presque tous les cas.
| Ce que vous voulez | Formule |
|---|---|
| Arrêt total (minutes) | Somme de la durée de chaque arrêt au-dessus de votre limite de courts arrêts |
| Même chose, par soustraction | Temps de production planifié moins temps de fonctionnement |
| Pourcentage d'arrêt | Arrêt ÷ temps de production planifié × 100 |
| Taux d'arrêt par heure | Minutes d'arrêt ÷ heures de production planifiées |
« Taux d'arrêt » signifie des choses différentes selon les usines. La plupart parlent du pourcentage, certaines parlent de minutes perdues par heure.
Choisissez-en un et gardez-le.
La limite de courts arrêts est expliquée dans les questions à la fin. L'exemple ci-dessous n'en contient pas.
Suivez aussi la fréquence des arrêts. Cinq arrêts de 6 minutes et un arrêt de 30 minutes donnent le même total, mais demandent des remèdes très différents.
Exemple chiffré : une équipe, étape par étape
Ces chiffres sont un exemple. Utilisez les vôtres.
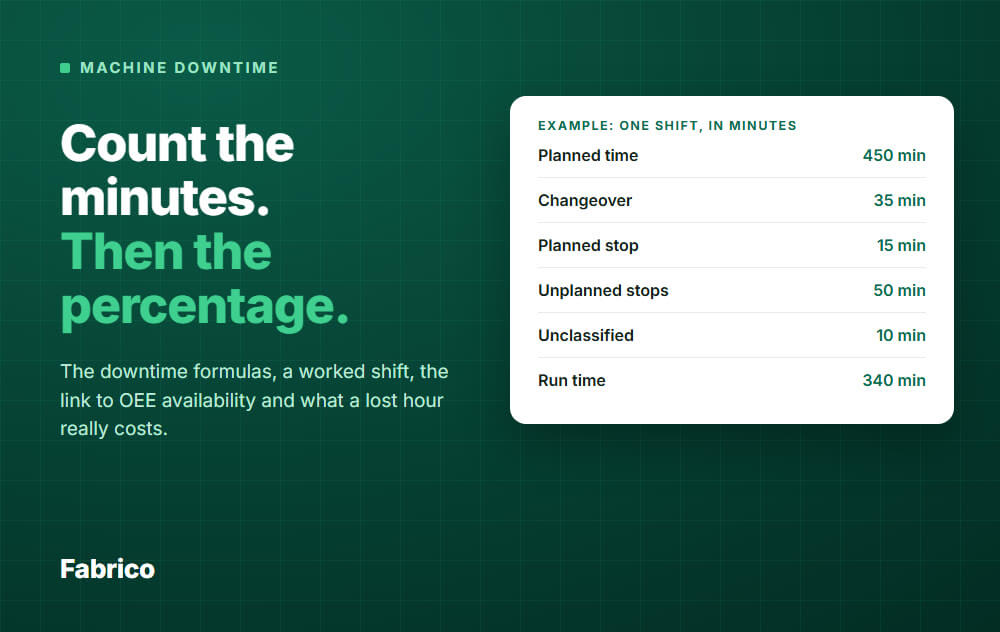
Étape 1 : fixer la base. Une équipe dure 480 minutes, avec une pause déjeuner de 30 minutes sans production.
Le temps de production planifié est 480 moins 30 = 450 minutes.
Étape 2 : listez chaque arrêt.
| Arrêt | Type | Minutes |
|---|---|---|
| Changement pour le produit suivant | Planifié | 35 |
| Nettoyage planifié | Planifié | 15 |
| Bourrage à l'étiqueteuse | Non planifié | 22 |
| Attente de matériau d'emballage | Non planifié | 18 |
| Défaut de capteur sur le remplisseur | Non planifié | 10 |
| Arrêt sans raison saisie | Non classé | 10 |
| Arrêt total | 110 |
Étape 3 : calculez.
| Mesure | Calcul | Résultat |
|---|---|---|
| % arrêt total | 110 ÷ 450 | 24.4% |
| Planifié (changement et nettoyage) | 50 ÷ 450 | 11.1% |
| Non planifié avec raison | 50 ÷ 450 | 11.1% |
| Non classé | 10 ÷ 450 | 2.2% |
| Part du temps de fonctionnement (disponibilité) | (450 moins 110) ÷ 450 = 340 ÷ 450 | 75.6% |
| Taux d'arrêt par heure | 110 ÷ 7.5 heures | 14.7 min par heure |
| Durée moyenne d'arrêt | 110 ÷ 6 arrêts | 18.3 min |
Vérifiez : 11.1% + 11.1% + 2.2% = 24.4%. Les parties doivent s'additionner au total.
Comment l'arrêt se lie à la disponibilité OEE
La disponibilité en OEE est le temps de fonctionnement divisé par le temps de production planifié. Dans l'exemple, 340 ÷ 450 = 75.6%.
Cela représente 100% moins 24.4% d'arrêt. Même minutes, même base, deux lectures.
Donc si vous suivez déjà bien les arrêts, vous avez déjà la partie disponibilité de l'OEE.
Le ralentissement n'est pas un arrêt ici. La machine tourne, donc cette perte appartient à la performance, pas à la disponibilité.
Une note sur la base. Certains arrêts, comme une inspection requise par la loi, peuvent être retirés de la base de disponibilité.
Alors % d'arrêt et disponibilité ne font plus 100%. Décidez une fois, notez-le et appliquez-le partout.
Planifié vs non planifié : pourquoi les séparer
Les arrêts planifiés (changements, nettoyage) font partie du fonctionnement. On les réduit avec de meilleures méthodes, comme le SMED.
Les arrêts non planifiés (bourrages, pannes, manque de matière, manque d'opérateurs) sont une surprise. On les élimine en trouvant la cause.
Si vous additionnez les deux dans un seul chiffre, un long changement peut cacher une tendance de pannes en hausse, ou l'inverse.
Rendez compte de trois chiffres : planifié, non planifié et temps sans raison. Le dernier montre combien de vos données ne sont pas fiables.
Choisir la bonne base pour diviser
Les mêmes 110 minutes donnent des pourcentages différents selon ce par quoi vous les divisez.
| Divisé par | Calcul | Résultat |
|---|---|---|
| Temps de production planifié (450 min) | 110 ÷ 450 | 24.4% |
| Toute la équipe (480 min) | 110 ÷ 480 | 22.9% |
| 24 heures (1,440 min) | 110 ÷ 1,440 | 7.6% |
Utilisez le temps de production planifié pour l'arrêt et la disponibilité. Il répond à : « Quand nous avions prévu de tourner, combien avons-nous perdu ? »
Une base de 24 heures appartient à une autre question : quelle part de la journée la machine fonctionne-t-elle ? Dans l'exemple c'est 340 ÷ 1,440 = 23.6%.
C'est une mesure de capacité. Diviser l'arrêt par 24 heures ne fait paraître la perte petite.
Semaines et mois : additionnez les minutes, ne faites pas la moyenne des pourcentages
Cette erreur est facile et elle change le chiffre.
| Jour | Temps planifié | Arrêt | % d'arrêt |
|---|---|---|---|
| Lundi | 450 min | 110 min | 24.4% |
| Mardi | 450 min | 40 min | 8.9% |
| Mercredi (demi-équipe) | 225 min | 90 min | 40.0% |
La moyenne simple des trois pourcentages est 24.4%. C'est faux, car mercredi était une courte journée.
La bonne méthode : arrêt total 240 min ÷ temps planifié total 1,125 min = 21.3%.
Additionnez toujours les minutes d'abord, puis divisez une seule fois.
Le coût de l'arrêt, avec une grande réserve
Vous pouvez donner un prix à l'arrêt. Mais le prix dépend d'une seule question : auriez-vous vendu la production perdue ?
Données d'exemple : la ligne produit 120 unités bonnes par heure en marche, et une unité rapporte une marge de 4 € (prix de vente moins coût variable).
Les arrêts non planifiés ont duré 50 minutes.
- Unités perdues = 50 ÷ 60 × 120 = 100 unités.
- Marge perdue = 100 × 4 € = 400 €.
Ces 400 € ne sont réels que si les clients auraient acheté ces 100 unités et que vous ne pouvez pas les produire plus tard.
Si la demande est la limite et que vous pouvez produire les unités plus tard, le coût est différent : main d'œuvre supplémentaire et retard pour rattraper.
Par exemple, 4 opérateurs en heures supplémentaires pendant 50 minutes à 30 € de l'heure font 4 × 50 ÷ 60 × 30 € = 100 €.
Ne cumulez jamais les deux montants. Choisissez celui qui correspond à votre situation et indiquez lequel vous avez utilisé.
Les coûts directs, comme le rebut et les pièces de réparation, s'ajoutent dans les deux cas.
Les arrêts sur votre goulot d'étranglement sont ceux qui coûtent le plus souvent une production réelle. Pourquoi les lignes s'arrêtent est un guide terrain pour attribuer une valeur en euros à une heure arrêtée.
Erreurs courantes
- Mélange des bases. Un rapport divise par la période, un autre par 24 heures. Les deux chiffres ne sont pas comparables.
- Compter un arrêt deux fois sur une ligne. Si le remplisseur s'arrête et que l'étiqueteuse attend, la ligne a perdu ces minutes une fois. Comptez-les une seule fois et identifiez la machine qui a causé l'arrêt.
- Moyennage des pourcentages sur plusieurs jours ou lignes au lieu de sommer les minutes.
- Arrêts arrondis ou oubliés. Les journaux papier arrondissent à 5 ou 10 minutes et ignorent les courts arrêts.
- Raison appelée « autre ». Elle masque les plus grandes pertes. Chaque arrêt a besoin d'une vraie raison.
- Horodatages tardifs. L'arrêt commence quand la ligne s'arrête, pas quand quelqu'un le remarque ou arrive.
- Changement des règles en milieu de mois. Si vous changez ce qui compte, redémarrez la tendance et notez la date.
- Compter du temps que vous n'avez jamais planifié. Une machine à l'arrêt un dimanche sans commandes n'est pas un arrêt.
Comment le mesurer de la même façon à chaque fois
Cinq règles suffisent :
- Une définition écrite du temps de production planifié par ligne.
- Une liste écrite des raisons planifiées et non planifiées.
- Une règle pour les très courts arrêts (voir les questions ci-dessous).
- Le signal machine démarre et arrête l'horloge, pas la mémoire d'une personne.
- Le temps non classé est affiché, pas caché, et revu chaque jour.
La mesure manuelle suffit pour une semaine pilote. Ensuite, la capture automatique l'emporte, car personne ne se souvient de chaque court arrêt en fin de poste.
À quoi ressemble le bon
Le chiffre qu'on citera souvent est 10% d'arrêt ou moins. Cela correspond à 90% de disponibilité dans la référence OEE classique de 85%, souvent attribuée au travail TPM de Seiichi Nakajima.
Considérez-le comme une règle empirique, pas un objectif. Une ligne d'emballage et une cellule de fonderie lourde perdent du temps pour des raisons très différentes, et le chiffre bouge selon vos règles.
Ces signes en disent plus :
- La tendance pour la même ligne, avec les mêmes règles, est à la baisse.
- Le temps non classé est une petite part, pas une grosse.
- La plupart des arrêts ont une raison spécifique, pas vague.
- Vous commencez par le goulot, car une minute perdue là est une minute perdue pour toute l'usine.
Comment Fabrico gère le calcul des arrêts
Fabrico est un MES léger dans le cloud. Il mesure les arrêts et l'OEE à partir des données machine (PLC, capteur IoT ou caméra) plus les raisons d'arrêt saisies par les opérateurs.
Le compteur d'arrêt démarre quand le signal est perdu, donc l'horloge ne dépend pas de la mémoire.
Si une ligne n'a pas de capteurs, un mode manuel avec boutons rapides pour les raisons les plus utilisées la couvre.
L'application conserve vos règles dans les paramètres :
- Chaque raison d'arrêt est marquée planifiée ou non planifiée, et si elle compte pour la disponibilité.
- Les changements sont chronométrés par rapport à un temps standard de changement.
- Le temps sans raison reste visible comme non classé et vous pouvez le scinder ou le fusionner. Avec l'extension caméra, un fragment non classé peut afficher une raison suggérée qu'une personne confirme.
OEE Analytics montre la répartition entre temps planifié, non planifié, changement et non classé, les principales raisons et un tableau des plus grands arrêts avec arrêt, fréquence et durée moyenne.
Vous pouvez le consulter par heure, équipe, jour, semaine ou mois, et l'exporter.
Fabrico vous donne les minutes et les raisons. Ce sont les entrées pour le calcul de coût ci-dessus, et la même question s'applique : auriez-vous vendu la production ?
Voir Aperçu MES et OEE pour l'ensemble complet.
Réservez une démo ou Contactez-nous pour voir le temps d'arrêt de votre ligne ainsi.
Ce que les gens demandent ensuite
Les arrêts planifiés comptent-ils ?
Oui, s'ils se produisent à l'intérieur du temps de production planifié, comme un changement. Signalez-les comme un chiffre à part pour qu'ils ne masquent pas les pertes non planifiées.
Le temps que vous avez programmé comme « pas de production » à l'avance est retiré de la base. La maintenance planifiée suit le même test : programmée à l'avance, elle est exclue ; si elle grignote le temps planifié, c'est un arrêt planifié.
Comment compter les arrêts très courts ?
Choisissez une limite, par exemple les arrêts de moins de 5 minutes, et appliquez-la partout. Les arrêts en dessous sont généralement comptés comme une perte de performance dans l'OEE, pas comme un arrêt.
Ne les ignorez pas, car de nombreux petits arrêts s'additionnent vite. Voir micro-stops.
Comment MTTR et MTBF s'insèrent-ils ?
Les deux n'utilisent que de vraies pannes, pas les changements ou l'attente de matière. Dans l'exemple ce sont le bourrage et la panne du capteur : 32 minutes, 2 pannes.
MTTR (mean time to repair) = 32 ÷ 2 = 16 minutes. MTBF (mean time between failures) = temps de fonctionnement ÷ pannes = 340 ÷ 2 = 170 minutes.
Une équipe est trop courte pour un vrai MTBF, utilisez des semaines ou des mois de données.
Que faire du temps sans raison ?
Laisser comme catégorie propre et le pousser vers zéro. Demandez la raison aux opérateurs pendant que l'arrêt est encore frais, et révisez ce qui reste chaque jour.
Quel arrêt dois-je corriger en premier ?
Commencez par le goulot. Classez ses arrêts par minutes totales, puis par fréquence, puis par coût lorsqu'on peut vendre la production.
Travaillez sur les deux ou trois premiers. Le guide Pareto pour les arrêts montre comment les classer.
Comment passer de l'arrêt à l'OEE ?
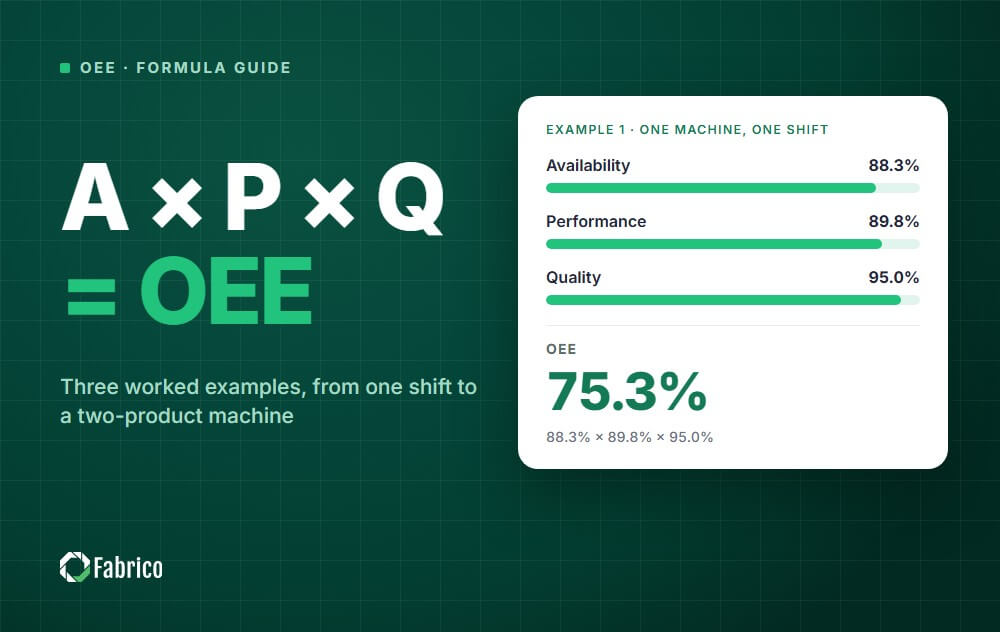
L'arrêt vous donne la disponibilité. Ajoutez la performance (vitesse) et la qualité (unités bonnes), puis multipliez les trois.
Les étapes sont dans Calcul OEE.
Réservez une démo ou Contactez-nous pour suivre l'arrêt de votre ligne sans chronomètre.










Tuiles Fabrico réelles, données d'exemple.